
Titanbearbeitung
Titan ist ein starker, leichter (niedrige Dichte) und zäher Werkstoff. Er bewährt sich in heißen Umgebungen und ist korrosionsbeständig. Diese Eigenschaften machen ihn geeignet für Teile oder Komponenten wie beispielsweise Lüfterflügel, Flugzeugzellen und Fahrwerke, sowie medizinische Implantate wie Hüftgelenke, Zahnimplantate und Knochenplatten.
Aber, Herstellung von Titan Das Laserschneiden und -bearbeiten ist jedoch nicht ohne Herausforderungen. Titan leitet Wärme beim Laserschneiden und -bearbeiten schlecht ab, wodurch sich mehr Wärme um das Schneidwerkzeug herum staut. Dies beschleunigt den Werkzeugverschleiß und kann die Schnittqualität beeinträchtigen. Zudem neigt das Material dazu, an den Schnittstellen zu verhärten, was den weiteren Bearbeitungsprozess erschwert.
At BodaUm diese Herausforderungen zu meistern, setzen wir kontrollierte Bearbeitungsstrategien ein. Wir optimieren Schnittgeschwindigkeiten, Vorschübe und Werkzeugwege, um die Wärmeentwicklung zu minimieren. Durch die sorgfältige Auswahl unserer Werkzeuge reduzieren wir chemische Reaktionen und vorzeitigen Werkzeugverschleiß. So erzielen wir stets stabile Bearbeitungsergebnisse und eine gleichbleibende Teilegenauigkeit.
Dieser Artikel behandelt häufige Titanbearbeitung Probleme und praktische Lösungen werden zusammen mit den verfügbaren Güteklassen und Bearbeitungstechniken erläutert. Lesen Sie also weiter.
Gängige Titan-Bearbeitungsgüten und ihre Eigenschaften
Titan bietet eine große Auswahl an Güteklassen, darunter fast 40 ASTM-Güteklassen sowie diverse Speziallegierungen. Jede Sorte weist unterschiedliche Festigkeits-, Gewichts- und Bearbeitungseigenschaften auf. Bei der Wahl der geeigneten Güteklasse ist Sorgfalt geboten, da sie die Ergebnisse der Bearbeitung maßgeblich beeinflusst.
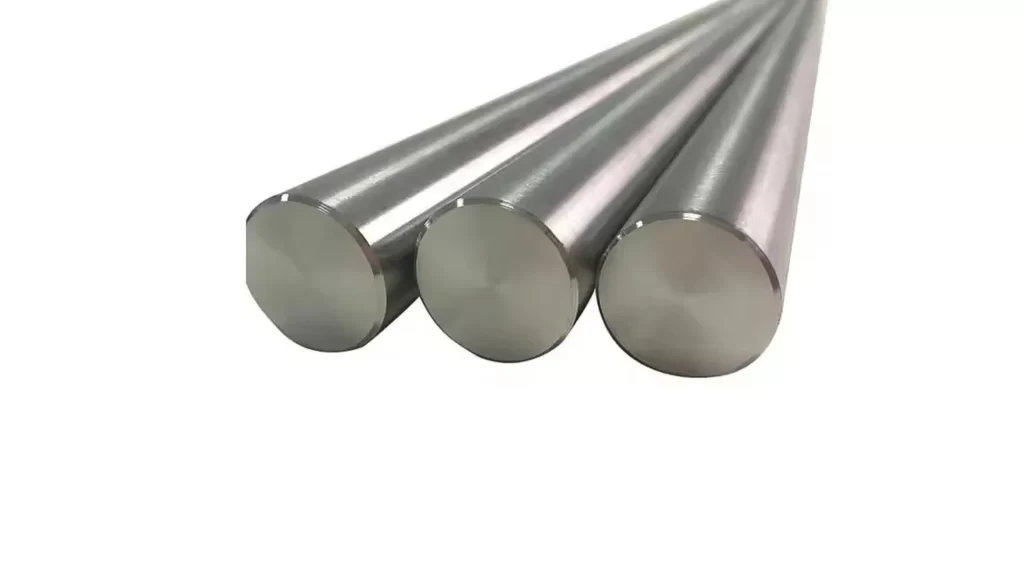
Titanstab nach ASTM F67 Grad 4
Nachfolgend sind einige der gängigen Typen aufgeführt:
- Güteklasse 1 bis 4 (kommerziell reines Titan): Es handelt sich dabei größtenteils um Reintitan mit geringen Festigkeitsunterschieden. Es lässt sich relativ leicht bearbeiten und bietet eine ausgezeichnete Korrosionsbeständigkeit.
- Güteklasse 5 (Ti-6Al-4V oder Ti 6-4): Titan der Güteklasse 5 enthält 6% Aluminium und 4 % VanadiumObwohl sie relativ leicht sind, handelt es sich dabei um die stärksten handelsüblichen Titanlegierungen, die im Vergleich zu handelsüblichem Reintitan eine überlegene Hochtemperaturleistung aufweisen.
- Ti-5-5-5-3 (Russisches Titan): Diese Legierung bietet eine um etwa 30 % höhere Zugfestigkeit als Ti-6Al-4V. Aufgrund ihrer um etwa 50 % reduzierten Bearbeitbarkeit gilt Ti-5-5-5-3 als schwieriger zu zerspanen als Ti-6Al-4V.
- Ti-407: Dies ist eine der neuesten Titanlegierungen, die speziell für eine verbesserte Bearbeitbarkeit entwickelt wurde. Im Vergleich zu Ti-6Al-4V lässt sich Ti-407 leichter bearbeiten.
Arbeitsablauf bei der CNC-Bearbeitung von Titan
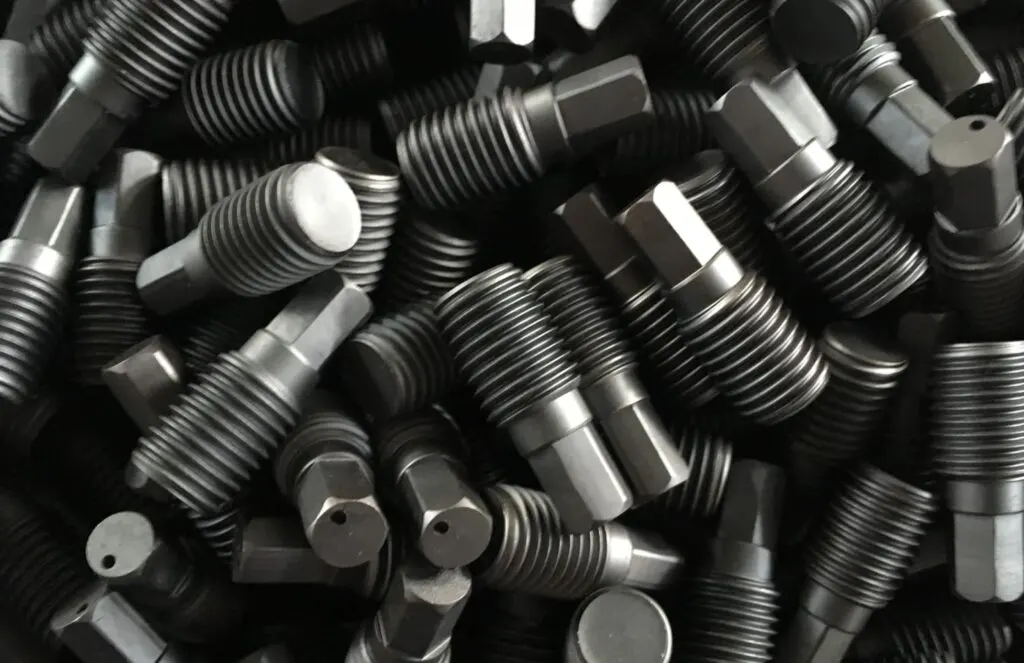
Titan schwarz eloxierte Befestigungselemente
Da Titan ein hochfestes und hitzebeständiges Metall ist, das mit Schneidwerkzeugen reagieren kann, müssen Bearbeitungsvorgänge sorgfältig geplant werden. Hohe Temperaturen in Verbindung mit Werkzeugvibrationen können Schneidwerkzeuge schnell verschleißen oder das Werkstück beschädigen. Der Prozess lässt sich jedoch durch folgende praktische Schritte vereinfachen:
- Wählen Sie das richtige Schneidwerkzeug: Bei der Titanbearbeitung entsteht während des Schneidprozesses starke Hitze. Daher muss das Werkzeug der Härte und den hohen Temperaturen standhalten. Für die Titanbearbeitung werden beschichtete Schnellarbeitsstahl- oder Hartmetallwerkzeuge empfohlen. Diese Werkzeuge ermöglichen eine größere Schnitttiefe und verringern das Risiko von Ausbrüchen und Beschädigungen des Werkstücks.
- Werkzeugbeschichtung verwenden: Werkzeugbeschichtungen dienen dazu, die Wärmeentwicklung zu steuern und die Wechselwirkung des Werkzeugs mit dem zu bearbeitenden Titan zu minimieren. Titanaluminiumnitrid (TiAlN) ist die am häufigsten verwendete Beschichtung für Bearbeitungswerkzeuge. Beim Erhitzen des Werkzeugs bildet die Beschichtung eine Schutzschicht und leitet die Wärme an die Späne weiter, wodurch das Risiko von Werkzeugschäden verringert wird.
- Gewährleisten Sie eine stabile Konfiguration: Titan kann bei der Bearbeitung Biegeverhalten zeigen. Dies führt häufig zu unerwünschten Vibrationen und Rattern. Die Verwendung eines großen Schaftfräsers und die Minimierung des Werkzeugüberhangs verbessern Steifigkeit und Stabilität. Gleichmäßige Vorschubgeschwindigkeiten und das Vermeiden abrupter Drehzahländerungen reduzieren Vibrationen und minimieren den Werkzeugverschleiß.
- Vorschub und Drehzahl steuern: Um übermäßige Wärmeentwicklung in Bereichen zu vermeiden, in denen das Schneidwerkzeug langsamer wird oder stillsteht (z. B. Ecken), sind optimierte Vorschubgeschwindigkeit und/oder Drehzahl erforderlich. Sind Vorschubgeschwindigkeit und/oder Drehzahl jedoch zu hoch, kann dies zur Titanverhärtung beitragen. Gleichmäßige Bewegungen in Verbindung mit konstanter Vorschubgeschwindigkeit und -drehzahl verbessern die Oberflächenqualität und verlängern die Werkzeugstandzeit.
CNC-Titanbearbeitungstechniken
Titan vereint auf einzigartige Weise hohe Festigkeit, geringes Gewicht und Korrosionsbeständigkeit und eignet sich daher optimal für die Luft- und Raumfahrt, die Medizintechnik und die Industrie. Aufgrund seiner Härte und Hitzebeständigkeit ist es jedoch extrem schwer zu bearbeiten. Daher ist die Verwendung der richtigen Werkzeuge, Schnitttechniken und Kühlschmierstoffe unerlässlich, um präzise Teile herzustellen und gleichzeitig den Werkzeugverschleiß zu reduzieren. Dieselben Bearbeitungsverfahren werden angewendet in Titan-CNC-Drehen um die Teilegenauigkeit zu erhalten und die Werkzeugstandzeit zu verlängern.
Titanschleifen
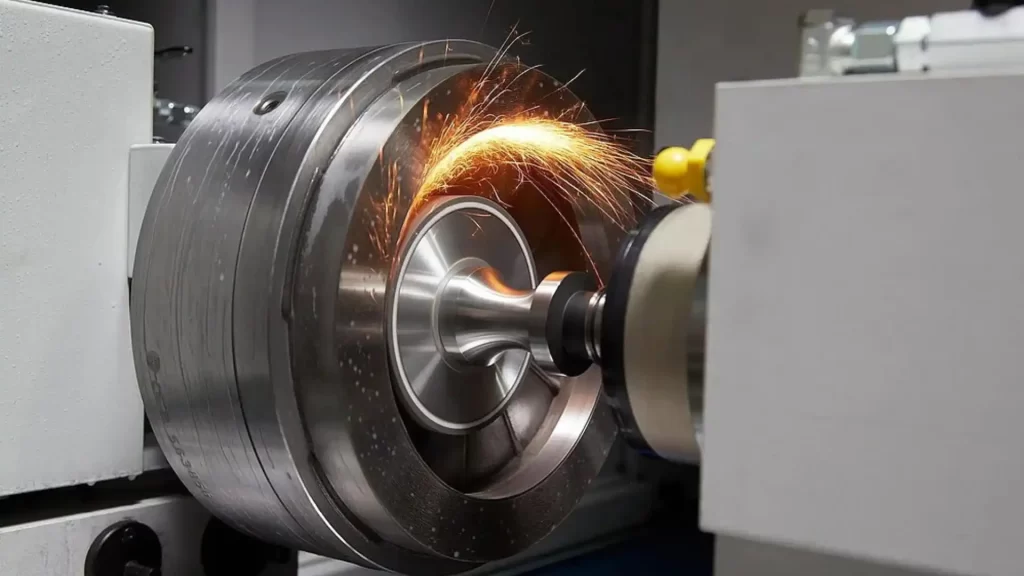
Titanflanschschleifen
Durch Schleifen werden geringe Materialmengen von Titan abgetragen und dessen Oberfläche verfeinert und poliert. Da Titan hart ist, werden diamantbeschichtete oder spezielle Schleifmittel benötigt. CNC-Schleifen ist für präzise und gleichmäßige Ergebnisse dem manuellen Schleifen vorzuziehen.
Das Schleifen wird vor allem für Turbinenwellen, Halterungen in der Luft- und Raumfahrt sowie für medizinische Hüft- oder Zahnimplantate eingesetzt, wo glatte Oberflächen und enge Maßtoleranzen von entscheidender Bedeutung sind.
Titan-CNC-Bohrung
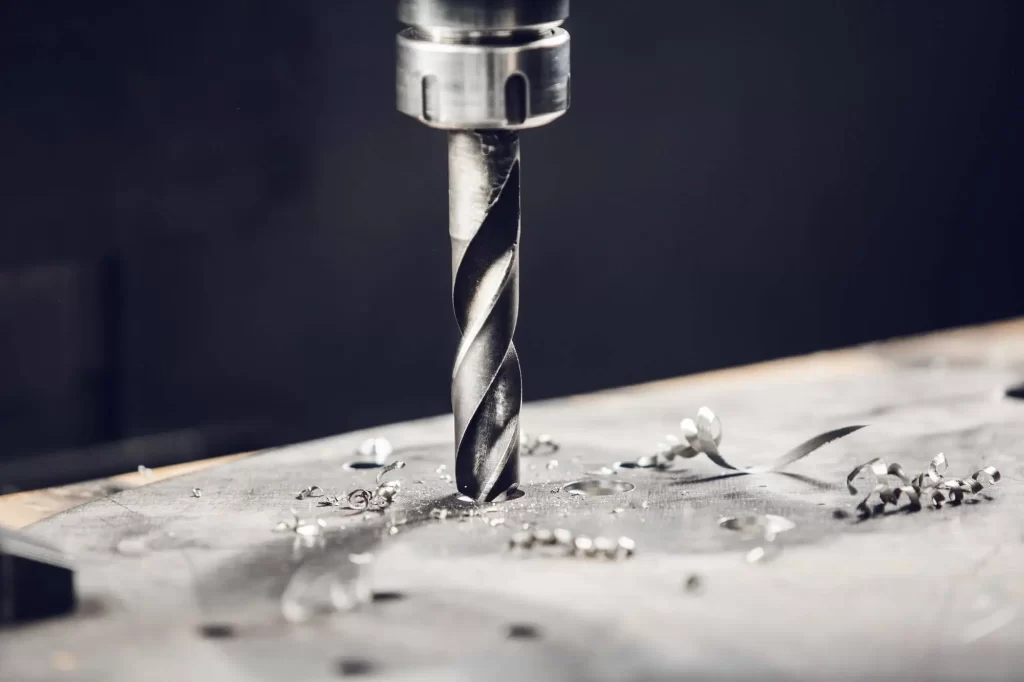
Titan-CNC-Bohrung
Durch Bohren werden Löcher in Titanstäbe, -rohre und -bauteile erzeugt. Titan besitzt eine geringe Wärmeleitfähigkeit, wodurch beim Bohren erhebliche Wärme entsteht. Daher wird langsam und mit ausreichender Schmierung gebohrt, um die Reibung zu minimieren. Um Ausbrüche zu vermeiden, werden in der Regel Bohrer aus Schnellarbeitsstahl oder Hartmetall verwendet.
Bevorzugt werden Befestigungselemente für die Luft- und Raumfahrt, medizinische Schrauben, Bohrungen in Implantaten sowie Komponenten für die Verteidigungs- und Automobilindustrie hergestellt.
CNC-Fräsen von Titan
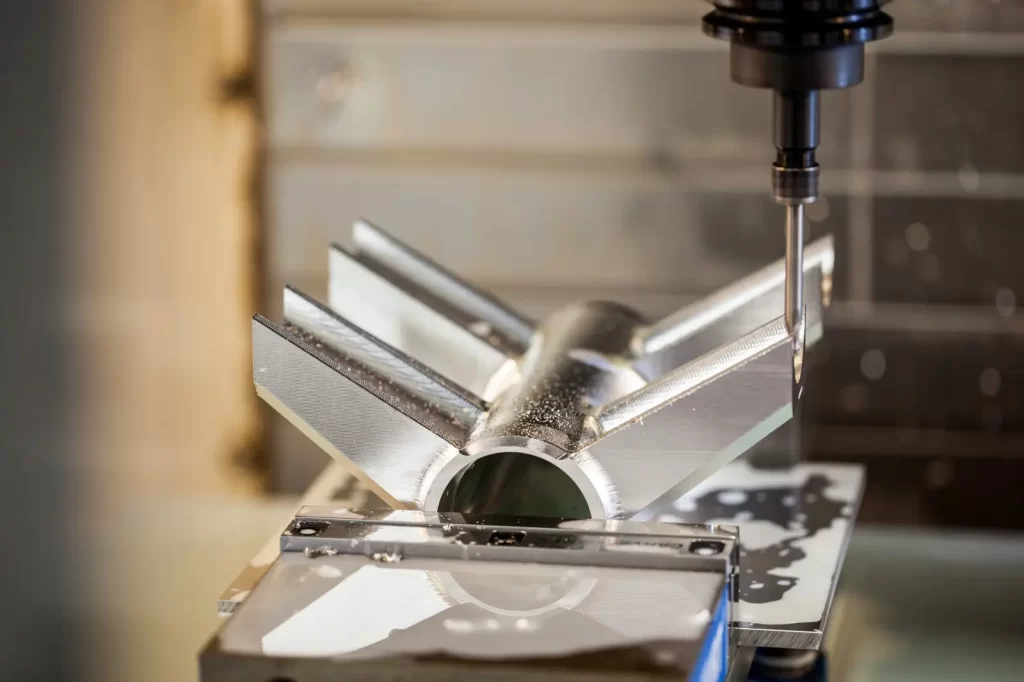
Titanfräsen
Titan-CNC-Fräsen Beim Zerspanen wird ein rotierendes Schneidwerkzeug eingesetzt, um Material abzutragen und komplexe Formen mit glatter Oberfläche zu erzeugen. Da Titan beim Bearbeiten absplittern oder brechen kann, werden üblicherweise Hartmetall- oder diamantbeschichtete Schneidwerkzeuge verwendet. Der Prozess wird mit kontrollierten Schnittgeschwindigkeiten und Vorschüben durchgeführt, um Wärmeentwicklung und Kaltverfestigung zu minimieren. Triebwerkshalterungen für die Luft- und Raumfahrt, Turbinenschaufeln, Formen, Werkzeuge und medizinische Platten sind typische Bauteile, die mit diesem Verfahren hergestellt werden.
Titan-Gewindebohren
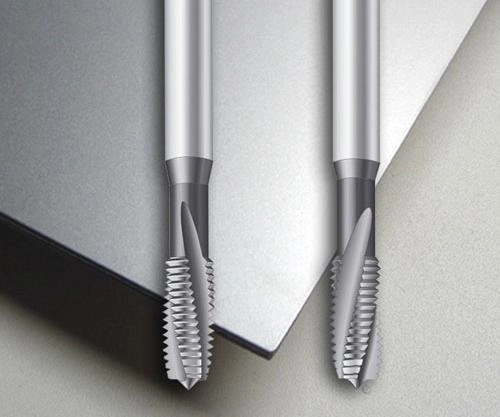
Titan-Gewindeschneidwerkzeuge
Beim Gewindeschneiden werden Innengewinde in Titanbauteile eingebracht. Neben der hohen Festigkeit führt die geringe Wärmeleitfähigkeit von Titan zu erhöhter Wärmeentwicklung und stärkerem Verschleiß beim Gewindeschneiden. Daher werden üblicherweise Hartmetall- oder Schnellarbeitsstahl-Gewindebohrer in Kombination mit Kühlschmierstoffen verwendet. Durch die Kontrolle der Drehzahl und die Bereitstellung ausreichender Schmierung zur Minimierung der Reibung wird das Risiko eines Gewindebohrerbruchs verringert und die Werkzeugstandzeit verlängert. Gehäuse für die Luft- und Raumfahrt, Motorkomponenten für Automobile und Gewindekonstruktionen, die eine hohe Festigkeit und präzise Gewinde erfordern, sind Beispiele für Teile, die mit dieser Technik hergestellt werden.
Titanzeichnung
Das Ziehen ist ein Verfahren, mit dem Titan zu Draht, Stange oder länglichen Teilen geformt wird. Aufgrund seiner hohen Festigkeit und Kaltverfestigung kann die Formgebung erschwert sein; daher werden Schmierstoffe eingesetzt, um die Reibung zu minimieren und die Temperatur zu kontrollieren. Medizinische Drähte, Stäbe für die Luft- und Raumfahrt sowie feine elektronische Bauteile sind Beispiele für Teile, bei denen diese Technik zum Einsatz kommt.
Titanbearbeitung: Herausforderungen und Lösungen
Titan bietet Vorteile wie hohe Festigkeit und geringes Gewicht; seine Bearbeitung kann jedoch anspruchsvoll sein. Das Verständnis der wichtigsten Herausforderungen hilft Ihnen, Ihre Werkzeuge zu schonen und Ihre Bearbeitungsprozesse zu optimieren.
Werkstückspannung
Titan ist flexibler als andere Metalle und kann sich daher während der Bearbeitung verformen oder verschieben. Ein sicherer Halt und eine stabile Maschineneinstellung sind daher unerlässlich. Wenn das Werkzeug in Bohrungen oder nahe den Werkstückwänden stoppt, kann dies zu Reibung, Wärmeentwicklung und erhöhtem Werkzeugverschleiß führen. Eine gleichmäßige Werkzeugbewegung verbessert die Zerspanungsleistung.
Hitzeerzeugung
Aufgrund der geringen Wärmeleitfähigkeit von Titan wird der größte Teil der bei der Bearbeitung entstehenden Wärme vom Werkzeug absorbiert. Härtere Titanlegierungen verschärfen dieses Problem. Durch Reduzierung der Schnittgeschwindigkeit und Zugabe von Kühlmittel lässt sich die Wärmeentwicklung verringern und eine Aushärtung des Titans verhindern.
Fressen und verhärtete Kanten
Titan neigt dazu, an Schneidwerkzeugen zu haften. Dies kann die Bearbeitung beeinträchtigen und das Werkzeug beschädigen. Man spricht dann von Fressen oder Aufbauschneiden. Durch ausreichende Kühlmittelzufuhr, gleichmäßige Werkzeugführung und Späneabfuhr lässt sich Fressen in der Regel vermeiden und saubere Schnitte erzielen.
Effektive Titanbearbeitung: Nützliche Tipps und Überlegungen
Wie bereits erwähnt, stellt die Bearbeitung von Titan aufgrund seiner hohen Festigkeit und Hitzebeständigkeit eine Herausforderung dar. Die Einhaltung einiger grundlegender Richtlinien ermöglicht es Ihnen, Ihre Werkzeuge zu schützen, die Wärmeentwicklung zu reduzieren und qualitativ hochwertigere Teile herzustellen.
Temperaturen niedrig halten
Titan ist ein schlechter Wärmeleiter. Daher wird der größte Teil der bei der Titanbearbeitung entstehenden Wärme vom Werkzeug absorbiert. Die entstehende Wärme kann das Werkzeug schnell abstumpfen und die Reibung erhöhen, was wiederum zu weiterer Wärmeentwicklung führt.
Zudem kann Hitze die Werkstückkante verhärten und das Schneiden dadurch zunehmend erschweren. Eine ausreichende Kühlung reduziert die entstehende Temperatur und verhindert die Verhärtung des Werkstücks.
Nahtlose Ein- und Ausstiegsschnitte
Ein abruptes Ein- oder Ausfahren in den Schnitt kann Werkzeug und Werkstück beschädigen. Durch ein allmähliches, bogenförmiges Anfahren des Werkzeugs in den Schnitt wird der Druck langsam aufgebaut. Ein gleichmäßiger Vorschub in derselben Richtung (von dickem zu dünnem Material) und eine konstante Schnittgeschwindigkeit reduzieren die Belastung des Werkzeugs.
Verwenden Sie scharfe Werkzeuge
Scharfe Schneidwerkzeuge sind für die effiziente Bearbeitung von Titan unerlässlich. Stumpfe Werkzeuge erzeugen übermäßige Hitze und verschleißen schnell. Durch das Schärfen der Werkzeuge lassen sich der Bearbeitungsprozess und die Schnittqualität verbessern und gleichzeitig die Standzeit der Schneidwerkzeuge verlängern.
Geben Sie den Werkzeugen Platz zum Abkühlen.
Durch die Verringerung des Werkzeugdurchmessers und die Einhaltung eines ausreichenden Abstands zwischen den Schnitten wird die Zufuhr von Luft und Kühlmittel zur Schneide gewährleistet. Dies trägt zur Kühlung des Werkzeugs und zur Reduzierung der Wärmeentwicklung bei. Konstante Vorschübe und Schnittgeschwindigkeiten verhindern übermäßige Wärmeentwicklung und fördern einen gleichmäßigen Schnitt.
Verhindern von Festfressen
Titan neigt dazu, sich an Schneidwerkzeugen zu verschweißen, was zu Fressen oder erneutem Verschweißen an den Schneiden führt. Durch Schärfen der Werkzeuge und Schmierung lässt sich das Fressen verringern. Eine Reduzierung des Fressens schützt sowohl das Werkzeug als auch die Werkstückoberfläche.
Kontrollchipping
Schneidkantenausbrüche entstehen, wenn Metall am Schneidwerkzeug haften bleibt. Dies kann zu Beschädigungen des Werkzeugs führen und die Schnittqualität beeinträchtigen. Der Einsatz scharfer Schneidwerkzeuge und Bearbeitungsflüssigkeiten minimiert Schneidkantenausbrüche und ermöglicht einen saubereren und präziseren Schnitt.
Bearbeitung von Titan vs. Aluminium V Stahl
CNC-bearbeitete Produkte aus Titan
Titan ist leichter und fester als Stahl und hitzebeständiger als Aluminium. Außerdem ist es korrosionsbeständiger als beide Metalle. Hier ein einfacher Vergleich:
Tabelle 1: Titan vs. Stahl Vs Aluminiumbearbeitung
| Eigenschaft | Titan (Ti 6Al-4V) | Rostfreier Stahl) | Aluminium |
| Stabilität | Sehr hoch, behält seine Festigkeit auch bei hohen Temperaturen | Stark, aber ermüdet schneller | Niedrigere, weniger hitzebeständige |
| Gewicht | Niedrig, etwa 60 % des Stahls | Hoch | Sehr geringe |
| Korrosionsbeständigkeit | Ausgezeichnete, selbstreparierende Schicht | Gut, kann rosten | Gut, aber nicht so gut wie Titan. |
| Bearbeitbarkeit | Schwerer zu schneiden | Einfachere | Sehr leicht |
| Kosten | Teuer | Moderat | Niedrig |
Erhalten Sie Präzisions-Titanbearbeitungsdienstleistungen von Boda
Bei Boda bieten wir Titan-CNC-Bearbeitung Leistungen für Wir beliefern Branchen wie Luft- und Raumfahrt, Automobilindustrie und Medizintechnik. Wir bearbeiten Titanlegierungen, darunter Güteklasse 5 (Ti-6Al-4V) und andere Speziallegierungen, zu Präzisionsteilen. Unsere Kompetenzen umfassen enge Toleranzen (±0.0002 mm), kleine Strukturen (0.5 mm), dünne Wände (0.8 mm), glatte Oberflächen (Ra 125+) und komplexe Merkmale wie Nuten, Gewinde und Hinterschneidungen.
Wir folgen ISO 9001: 2015 und ISO 13485: 2016 Standards. Ob Sie einen einzelnen Prototyp oder eine Großserienfertigung benötigen, wir verfügen über die komplette Ausstattung und können präzise Bauteile gemäß Ihrer Konstruktion liefern. Kontaktieren Sie uns noch heute oder laden Sie Ihr Design hoch und Holen Sie sich ein sofortiges Angebot von unseren Ingenieuren.