
Einführung
Aluminium-Strangpressmatrizen Sie spielen eine entscheidende Rolle im Herstellungsprozess verschiedener Aluminiumprodukte. Diese aus hochwertigem Stahl gefertigten Matrizen formen flüssiges Aluminium in das gewünschte Querschnittsprofil. Beim Extrusionsverfahren wird die erhitzte Aluminiumlegierung durch die Matrize gepresst, wodurch ein durchgehendes Materialstück mit gleichmäßigem Querschnitt entsteht.
Angesichts der Bedeutung von Aluminium-Strangpresswerkzeugen in der Produktion ist es unerlässlich, deren Eigenschaften zu verstehen und eine ordnungsgemäße Wartung sicherzustellen. Ein entscheidender Aspekt der Werkzeugwartung ist das Polieren (siehe: Polieranleitung), das die Gesamtqualität, Effizienz und Kosten des Aluminium-Strangpressprozesses maßgeblich beeinflussen kann.
Beim Polieren einer Matrize wird ihre Oberfläche verfeinert, um Unvollkommenheiten, Markierungen oder Rauheiten zu entfernen, die während der Herstellung oder Verwendung entstanden sein können. Dies trägt dazu bei, die Reibung zwischen dem Aluminium und der Matrize zu verringern, was zu einer gleichmäßigeren Extrusion und weniger Defekten im Endprodukt führt. Eine gut gewartete Matrize steigert auch die Produktionsraten, minimiert Ausfallzeiten und senkt die Produktionskosten. In diesem umfassenden Leitfaden untersuchen wir die verschiedenen Aspekte des Polierens von Aluminium-Extrusionsmatrizen, von Matrizentypen und Polierwerkzeuge aus Metall zu Best Practices und Herausforderungen, denen während des Prozesses begegnet wurde.
Was ist das Aluminiumextrusionsverfahren?
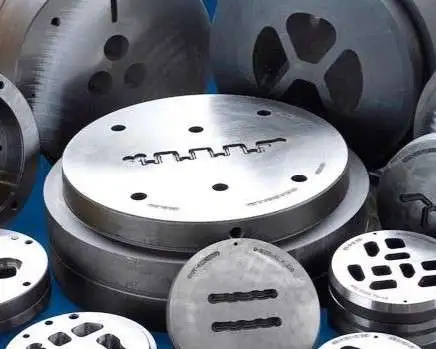
Aluminium-Extrusionsdüse
Das Aluminiumextrusion Der Prozess beginnt mit dem Barren, einem massiven zylindrischen Block aus Aluminiumlegierung, der auf etwa 900 °C (482 °F) erhitzt wird. Der erhitzte Barren wird dann in die Strangpresse gelegt, wo ein Stößel Druck auf ihn ausübt und ihn durch die Matrize presst. Während das Aluminiummaterial durch die Matrize fließt, nimmt es die Querschnittsform des Profils der Matrize an.
Das extrudierte Aluminium durchläuft dann eine Reihe von Kühlprozessen, einschließlich Luft- oder Wasserkühlung, um das Material zu verfestigen und seine gewünschte Form beizubehalten. Nach dem Abkühlen wird das extrudierte Aluminium auf Länge geschnitten, wärmebehandelt und entsprechend den spezifischen Anwendungsanforderungen veredelt.
Arten der Aluminium-Strangpressmatrize.
Es gibt drei Haupttypen von Aluminium-Strangpresswerkzeugen; jedes bedient unterschiedliche Bedürfnisse.
- Massive Matrizen: Massive Matrizen erzeugen massive Aluminiumprofile wie Stangen, Stäbe oder Winkel. Diese Matrizen verfügen über eine einzelne, ununterbrochene Kavität in der gewünschten Profilform. Massive Matrizen sind relativ einfach aufgebaut und werden häufig bei der Aluminiumextrusion verwendet.
- Halbhohlmatrizen: Halbhohlmatrizen erzeugen Profile mit einem teilweise geschlossenen Hohlraum. Sie haben ein komplexeres Design als Vollmatrizen und verfügen über einen teilweise geschlossenen Hohlraum innerhalb der Matrize, der ein halbhohles Querschnittsprofil erzeugt. Zu den Halbhohlprofilen gehören Kanäle, Rohre mit einer einzelnen Innenrippe oder Strangpressprofile mit teilweise geschlossenem Hohlraum.
- Hohlmatrizen: Hohlmatrizen erzeugen Profile mit vollständig geschlossenen Hohlräumen, wie z. B. Rohre und Hohlprofile mit komplexen Formen. Im Vergleich zu Voll- und Halbhohlformen sind diese Formen komplizierter und anspruchsvoller in der Konstruktion und Herstellung. Hohlmatrizen verwenden typischerweise einen Dorn (oder eine Brücke), der die Innenform des Profils unterstützt und so die ordnungsgemäße Bildung des umschlossenen Hohlraums während des Extrusionsprozesses gewährleistet.
Die Bedeutung des Formpolierens bei der Aluminiumextrusion
Das Polieren der Form ist ein wesentlicher Schritt im Aluminiumextrusionsprozess, da es sich direkt auf die Qualität und Effizienz des Endprodukts auswirkt. Eine gut polierte Matrize sorgt für einen reibungslosen Aluminiumfluss durch die Matrize, reduziert die Reibung und minimiert das Risiko von Defekten. Eine ordnungsgemäß polierte Matrize kann außerdem die Lebensdauer der Matrize verlängern, die Kosten für die Aluminiumextrusion senken und die Gesamteffizienz der Produktion optimieren.
Zweck und Vorteile des Stumpfpolierens:
Das Polieren der Matrize dient im Aluminiumextrusionsprozess mehreren Zwecken. Zu den Hauptvorteilen gehören:
- Verbesserte Oberflächengüte: Eine polierte Düse erzeugt ein glatteres extrudiertes Produkt mit weniger Oberflächenfehlern. Das hat sich verbessert Oberflächenfinish kann das Erscheinungsbild und die Leistung des Produkts verbessern und den Bedarf an zusätzlichen Nachbearbeitungsprozessen verringern.
- Reduzierte Reibung: Das Polieren der Matrize verringert die Reibung zwischen dem Aluminiummaterial und der Matrizenoberfläche, sodass das Aluminium reibungsloser durch die Matrize fließen kann. Diese reduzierte Reibung kann Materialanhaftungen, Risse oder andere Defekte während der Extrusion minimieren.
- Längere Matrizenlebensdauer: Regelmäßiges Stumpfpolieren kann dazu beitragen, die Lebensdauer des Stumpfes zu verlängern, indem es Oberflächenfehler beseitigt und den Verschleiß der Stumpfoberfläche verringert. Diese längere Werkzeuglebensdauer kann die Kosten für Aluminium-Strangpresswerkzeuge senken und die Produktionseffizienz verbessern.
- Optimierte Produktionseffizienz: Eine gut polierte Matrize kann dazu beitragen, die mit der Wartung und dem Austausch der Matrizen verbundenen Ausfallzeiten zu reduzieren und so die Gesamteffizienz der Produktion zu verbessern.
Probieren Sie Boda jetzt aus!
Stumpfpoliertechniken
Das Polieren der Formen ist ein entscheidender Schritt im Herstellungsprozess der Formen, da es die Qualität und Leistung des Endprodukts verbessert. Es gibt verschiedene Techniken zum Polieren von Stümpfen, jede mit ihren eigenen Vorteilen und Anwendungen. In der folgenden Tabelle werden die verschiedenen Stumpfpoliertechniken umfassend verglichen und ihre Vor- und Nachteile sowie die besten Anwendungen hervorgehoben. Die Auswahl der am besten geeigneten Technik hängt vom Stumpfmaterial, der Geometrie und der gewünschten Oberflächenbeschaffenheit ab.
| Technik | Vorteile | Nachteile | Beste Anwendungen |
|---|---|---|---|
| Manuelles Polieren | Hohe Präzision und Kontrolle über den Prozess | Arbeitsintensiv, zeitaufwändig | Kleine Projekte, komplizierte Details |
| Mechanisches Polieren | Schneller und effizienter als manuelles Polieren | Möglicherweise nicht für komplizierte oder empfindliche Merkmale geeignet | Großprojekte, einfache Geometrien |
| Ultraschallpolieren | Gleichmäßiges Oberflächenfinish, geeignet für schwer zugängliche Stellen | Erfordert spezielle Ausrüstung | Kleine Hohlräume, komplexe Geometrien |
| Elektrolytisches Polieren | Ideal für komplexe Geometrien, mit minimalem Aufwand | Erfordert spezielle Elektrolyte und Ausrüstung | Komplexe Formen, hochwertige Verarbeitung |
| Elektrochemisches Polieren | Kontrollierter Prozess, spiegelähnliche Oberfläche | Erfordert einen speziellen Elektrolyten und einen komplexen Aufbau | Hochwertige Verarbeitung, komplexe Formen |
| Läppen und Honen | Präzise Oberflächenbearbeitung verbessert die Maßhaltigkeit | Zeitaufwändig, erfordert einen erfahrenen Bediener | Kritische Abmessungen, präzises Finish |
| Chemisches Polieren | Hochwertige Verarbeitung, minimaler Aufwand | Erfordert bestimmte Chemikalien und muss bei der Entsorgung beachtet werden | Allgemeines Polieren, verschiedene Geometrien |
| Fließmittelbearbeitung | Gleichbleibende Oberflächengüte, geeignet für komplexe Geometrien | Erfordert spezielle Ausrüstung und kann teuer sein | Komplexe Innengeometrien |
Hier finden Sie detaillierte Erläuterungen zu diesen Poliertechniken.
- Manuelles Polieren: Bei dieser traditionellen Methode werden Handwerkzeuge wie Feilen, Steine und Schleifpapier zum Polieren der Stumpfoberfläche verwendet. Es erfordert einen erfahrenen Bediener, um die gewünschte Oberflächengüte zu erzielen, und ist ideal für kleine Projekte oder komplizierte Formdetails.
- Mechanisches Polieren: Beim mechanischen Polieren werden Elektrowerkzeuge wie Tischpoliermittel verwendet Schleifer, Polierscheiben und Poliermaschinen, um eine glatte und glänzende Oberfläche zu erzielen. Dies ist eine schnellere und effizientere Methode als das manuelle Polieren, eignet sich jedoch möglicherweise nicht für komplizierte oder empfindliche Stumpfmerkmale.
- Ultraschallpolieren: Beim Ultraschallpolieren werden hochfrequente Vibrationen verwendet, die von einem Ultraschallwerkzeug erzeugt werden, um die Oberfläche der Matrize zu polieren. Diese Methode eignet sich besonders zum Polieren schwer zugänglicher Stellen und kleiner Hohlräume, was zu einer gleichmäßigeren Oberflächenbeschaffenheit führt.
- Elektrolytisches Polieren: Auch bekannt als ElektropolierenBei dieser Technik wird die Oberflächenschicht des Stempels in einem elektrolytischen Bad aufgelöst, sodass eine glatte, polierte Oberfläche entsteht. Diese Methode eignet sich ideal für komplexe Geometrien und kann mit minimalem Aufwand ein hochwertiges Finish erzielen.
- Elektrochemisches Polieren: Diese Methode kombiniert chemische und elektrische Prozesse, um Material von der Werkzeugoberfläche zu entfernen. Es handelt sich um einen kontrollierten Prozess, der zu einem hochwertigen, spiegelähnlichen Finish führt.
- Läppen und Honen: Beim Läppen wird eine flache, abrasive Oberfläche und ein feines Schleifmittel zum Polieren der Matrize verwendet, während beim Honen ein Schleifstein oder -stab zum Entfernen von Material verwendet wird. Beide Verfahren eignen sich, um ein präzises Oberflächenfinish zu erzielen und die Maßhaltigkeit des Stempels zu verbessern.
- Chemisches Polieren: Beim chemischen Polieren wird eine chemische Lösung verwendet, um die Oberflächenschicht des Stumpfes aufzulösen, was zu einer glatten und polierten Oberfläche führt. Es handelt sich um einen kontrollierten Prozess, der mit minimalem Aufwand ein hochwertiges Finish erzielen kann.
- Abrasive Flow Machining (AFM): AFM verwendet ein viskoses, mit Schleifmitteln beladenes Material, das unter Druck durch den Formhohlraum fließt und dabei die Oberfläche poliert. Diese Methode eignet sich besonders zum Polieren komplexer Innengeometrien und zum Erreichen einer gleichmäßigen Oberflächengüte.
Eine Schritt-für-Schritt-Anleitung zum Stumpfpolieren
Zubereitung:
A. Stumpf reinigen: Reinigen Sie den Stumpf vor dem Polieren gründlich, um eventuelle Ablagerungen und Rückstände zu entfernen.
B. Beurteilen Sie die Matrize: Untersuchen Sie die Matrize auf Schäden, Abnutzung oder Oberflächenfehler, die Ihrer Aufmerksamkeit bedürfen.
C. Wählen Sie die Poliertechnik: Wählen Sie die geeignete Poliertechnik basierend auf dem Material, der Geometrie und der gewünschten Oberflächenbeschaffenheit des Stumpfes.
Grobpolieren:
A. Wählen Sie das passende Schleifmittel: Wählen Sie ein gröberes Schleifmittel, um größere Unebenheiten oder Kratzer zu entfernen.
B. Tragen Sie das Schleifmittel auf: Tragen Sie das Schleifmittel auf ein Polierwerkzeug auf, beispielsweise eine Schwabbelscheibe, ein Polierpad oder Schleifpapier.
C. Beginnen Sie mit dem Polieren: Arbeiten Sie mit dem Polierwerkzeug gleichmäßig an der Stumpfoberfläche und konzentrieren Sie sich dabei auf Bereiche mit Unvollkommenheiten.
D. Überprüfen Sie die Oberfläche: Überprüfen Sie die Matrizenoberfläche regelmäßig auf Ebenheit und Fortschritt.
Zwischenpolieren:
A. Wechseln Sie zu einem feineren Schleifmittel: Wechseln Sie nach dem Entfernen größerer Mängel zu einem mittelkörnigen Schleifmittel, um die Oberfläche weiter zu verfeinern.
B. Tragen Sie das Schleifmittel auf: Tragen Sie das feinere Schleifmittel auf das Polierwerkzeug auf.
C. Mit dem Polieren fortfahren: Polieren Sie die Stumpfoberfläche mit dem feineren Schleifmittel und achten Sie dabei darauf, ein gleichmäßiges Finish zu erzielen.
D. Überprüfen Sie die Oberfläche: Überprüfen Sie die Matrizenoberfläche auf eine gleichmäßige Oberfläche und stellen Sie sicher, dass alle Kratzer aus dem vorherigen Schritt entfernt wurden.
Feinpolieren:
A. Wählen Sie das feinste Schleifmittel: Wählen Sie für den letzten Polierschritt ein ultrafeines Schleifmittel.
B. Tragen Sie das Schleifmittel auf: Tragen Sie das feinste Schleifmittel auf ein sauberes Polierwerkzeug auf.
C. Endpolieren: Polieren Sie die Stumpfoberfläche mit feinstem Schleifmittel, um ein spiegelähnliches Finish zu erzielen. D. Untersuchen Sie die Oberfläche: Untersuchen Sie die Matrizenoberfläche, um eine gleichmäßige, hochwertige Oberfläche sicherzustellen.
Reinigung und Inspektion:
A. Reinigen Sie die Stumpfoberfläche: Nach dem Polieren reinigen Sie die Stumpfoberfläche gründlich, um eventuelle Schleifpartikel oder Polierpastenreste zu entfernen.
B. Überprüfen Sie die Matrize: Führen Sie eine Endkontrolle der Matrize durch, um sicherzustellen, dass sie die erforderliche Oberflächengüte und Maßtoleranzen erfüllt.
C. Tragen Sie eine Schutzschicht auf (optional): Tragen Sie bei Bedarf eine Schutzschicht auf die Matrizenoberfläche auf, um Korrosion oder Beschädigungen während der Lagerung oder des Transports zu verhindern.
Tipps zur Erhaltung und Verlängerung der Werkzeuglebensdauer
- Regelmäßige Inspektionen: Führen Sie häufige Inspektionen der Matrize durch, um Anzeichen von Verschleiß oder Schäden frühzeitig zu erkennen und eine rechtzeitige Wartung oder Reparatur zu ermöglichen.
- Ordnungsgemäße Lagerung: Lagern Sie Matrizen in einer sauberen, trockenen Umgebung, um Korrosion oder Schäden durch Feuchtigkeit, Staub oder andere Verunreinigungen zu vermeiden.
- Verwendung von Gleitmitteln: Tragen Sie während des Extrusionsprozesses geeignete Schmiermittel auf, um Reibung und Verschleiß auf der Düsenoberfläche zu reduzieren.
- Temperaturkontrolle: Überwachen und steuern Sie die Temperatur während des Extrusionsprozesses, um einen übermäßigen Wärmestau zu verhindern, der zu Verformungen der Matrize oder anderen Schäden führen kann.
- Planmäßige Wartung: Erstellen Sie einen regelmäßigen Wartungsplan für das Polieren der Matrizen und andere Wartungsaufgaben, um eine gleichbleibende Matrizenleistung sicherzustellen und die Matrizenlebensdauer zu verlängern.
Wie sich das Polieren der Form auf die Gesamtproduktqualität auswirkt
Das Polieren der Form spielt eine entscheidende Rolle bei der Sicherstellung der Qualität von extrudierten Aluminiumprodukten. Eine gut polierte Düse führt zu einem reibungsloseren Extrusionsprozess und reduziert Fehler im Endprodukt. In der folgenden Tabelle werden die Auswirkungen des Stempelpolierens auf verschiedene Aspekte der Produktqualität hervorgehoben.
| Aspekt der Produktqualität | Auswirkungen des Stumpfpolierens |
| Oberflächenfinish | Eine polierte Düse sorgt für eine glatte und gleichmäßige Oberflächenbeschaffenheit des extrudierten Produkts, wodurch die Notwendigkeit einer Oberflächenbehandlung nach der Extrusion verringert wird. |
| Dimensionale Genauigkeit | Das Polieren trägt dazu bei, die genauen Abmessungen der Matrize beizubehalten und sicherzustellen, dass die extrudierten Produkte den angegebenen Toleranzen entsprechen. |
| Strukturelle Integrität | Durch das Polieren werden Oberflächendefekte beseitigt und das Risiko von Rissen oder Schwachstellen im extrudierten Produkt minimiert, was dessen strukturelle Integrität verbessert. |
| Ästhetische Attraktivität | Eine gut polierte Matrize führt zu extrudierten Produkten mit einer optisch ansprechenden Oberfläche, wodurch die Notwendigkeit zusätzlicher Nachbearbeitungsprozesse zur Verbesserung der Ästhetik verringert wird. |
| Reduzierte Mängel | Durch die Beseitigung von Unvollkommenheiten und die Beibehaltung der Oberflächenqualität der Matrize reduziert das Polieren das Auftreten von Defekten wie Matrizenlinien, Oberflächenkratzern oder Einschlüssen im extrudierten Produkt. |
Herausforderungen und Lösungen beim Stumpfpolieren
Das Polieren der Matrizen ist ein wesentlicher Bestandteil der Wartung von Aluminium-Extrusionswerkzeugen, kann jedoch auch mehrere Herausforderungen mit sich bringen. Hier sind einige der häufigsten Herausforderungen und die entsprechenden Lösungen:
Aufrechterhaltung einer gleichmäßigen Oberflächenbeschaffenheit:
Herausforderung: Es kann schwierig sein, eine gleichmäßige Oberflächengüte über die gesamte Matrize hinweg sicherzustellen, insbesondere bei komplexen Matrizen mit komplizierten Geometrien.
Lösung: Gehen Sie beim Polieren systematisch vor: Beginnen Sie mit einer Grobpolitur, um erhebliche Unvollkommenheiten zu entfernen, und folgen Sie anschließend mit Zwischen- und Feinpolierschritten, um das gewünschte Finish zu erzielen. Der Einsatz einer Kombination aus manuellen und automatisierten Poliermethoden sowie die Auswahl der geeigneten Polierwerkzeuge und -pasten können dabei helfen, konsistente Ergebnisse zu erzielen.
Umgang mit komplexen Werkzeuggeometrien:
Herausforderung: Komplexe Matrizengeometrien wie Hohl- und Halbhohlmatrizen können aufgrund ihrer komplizierten Formen und schwer zugänglichen Bereiche schwierig zu polieren sein.
Lösung: Verwenden Sie spezielle Polierwerkzeuge wie schmale oder spitz zulaufende Steine, um schwer zugängliche Bereiche zu erreichen. In manchen Fällen kann es für eine effektivere Politur erforderlich sein, die Stumpfform zu zerlegen. Entwickeln Sie ein klares Verständnis des Düsendesigns und priorisieren Sie das Polieren kritischer Bereiche, die den größten Einfluss auf den Extrusionsprozess haben.
Minimierung der Polierzeit und des Ressourcenverbrauchs:
Herausforderung: Das Polieren der Matrizen kann zeitaufwändig sein, was zu längeren Ausfallzeiten und einer verringerten Produktionseffizienz führen kann.
Lösung: Führen Sie einen vorbeugenden Wartungsplan ein, um die Stümpfe regelmäßig zu polieren und so die Entstehung von erheblichem Verschleiß oder Schäden zu verhindern. Verwenden Sie geeignete Polierwerkzeuge und -techniken, um den Polierprozess zu optimieren, und investieren Sie in die Schulung der Bediener, um ihre Polierfähigkeiten zu verbessern.
Anpassung an neue Materialien und Extrusionstechnologien:
Herausforderung: Neue Materialien und Extrusionstechnologien können Änderungen an den Poliermethoden erfordern oder neue Herausforderungen mit sich bringen.
Lösung: Bleiben Sie über Branchenfortschritte auf dem Laufenden und integrieren Sie neue Techniken, Werkzeuge und Best Practices in den Polierprozess der Stümpfe. Bieten Sie den Bedienern fortlaufende Schulungen und Unterstützung bei der Anpassung an neue Materialien und Technologien und stellen Sie sicher, dass sie für die sich ändernden Polieranforderungen gut gerüstet sind.
Best Practices und Tipps zum Stumpfpolieren
- Verwenden Sie geeignete Poliermaterialien: Wählen Sie die geeigneten Schleifmaterialien und -verbindungen für das spezifische Stumpfmaterial und die gewünschte Oberflächenqualität aus.
- Befolgen Sie die Sicherheitsvorkehrungen: Stellen Sie sicher, dass während des Poliervorgangs alle erforderlichen Sicherheitsmaßnahmen wie das Tragen von Schutzausrüstung und ausreichende Belüftung befolgt werden.
- Überwachen Sie den Polierfortschritt: Überprüfen Sie die Stumpfform während des Poliervorgangs regelmäßig, um sicherzustellen, dass die gewünschte Oberflächenqualität erreicht wird, und um ein Überpolieren oder eine Beschädigung der Stumpfform zu vermeiden.
- Investieren Sie in die Ausbildung: Bieten Sie Bedienern und Technikern fortlaufende Schulungen an, um sicherzustellen, dass sie über Kenntnisse über Poliertechniken und Best Practices verfügen.
- Bleiben Sie über Branchenfortschritte auf dem Laufenden: Halten Sie sich über die neuesten Entwicklungen bei Technologien und Techniken zum Polieren von Formen auf dem Laufenden, um Ihre Polierprozesse kontinuierlich zu verbessern und zu optimieren.
Fazit
Das Polieren der Matrizen ist ein entscheidender Aspekt bei der Wartung und Optimierung von Aluminium-Strangpressmatrizen. Hersteller können das volle Potenzial ihrer Aluminium-Strangpresswerkzeuge ausschöpfen, indem sie in geeignete Poliertechniken und Wartungspraktiken investieren. Diese Investition führt zu qualitativ hochwertigeren Produkten, geringeren Aluminiumextrusionskosten und einer verbesserten Produktionseffizienz.
Gehen Sie bei der Qualität Ihrer Aluminium-Extrusionswerkzeuge keine Kompromisse ein. Vertrauen Sie auf unsere Expertenlösungen und Aluminium-Extrusionsservice um Leistung und Effizienz zu steigern. Fordere ein Angebot an noch heute für alle Ihre Stanzformen!
Fallstudien
Fallstudie 1: Automobilindustrie – verbesserte Werkzeuglebensdauer und Oberflächengüte
Ein führender Automobilhersteller hatte Probleme mit der Oberflächenbeschaffenheit und Lebensdauer seiner Aluminium-Strangpresswerkzeuge. Mit den Formen wurden Aluminiumkomponenten für Karosserierahmen hergestellt. Der Hersteller suchte nach einer Lösung, um die Oberflächenbeschaffenheit zu verbessern und die Lebensdauer der Matrize zu verlängern.
Das Team für die Werkzeugpolitur begann mit der Bewertung des bestehenden Oberflächenbearbeitungsprozesses und der Identifizierung von Verbesserungspotenzialen. Es implementierte ein neues Polierverfahren mit einem mehrstufigen Prozess unter Verwendung sorgfältig ausgewählter Schleifmittel und Polierpasten. Das neue Verfahren führte zu einer glatteren Oberfläche und reduzierte die Reibung während des Extrusionsprozesses.
Dadurch konnte der Automobilhersteller eine deutliche Verbesserung der Oberflächenqualität der stranggepressten Aluminiumbauteile verzeichnen. Die neue Poliertechnik verlängerte außerdem die Lebensdauer der Matrize, indem sie den Verschleiß reduzierte, was zu Kosteneinsparungen aufgrund des geringeren Austauschs und der Wartung der Matrize führte.
Fallstudie 2: Bauindustrie – Steigerung von Produktivität und Qualität
Ein Bauunternehmen, das Aluminium-Strangpressprofile für Fenster- und Türrahmen herstellt. Sie standen vor der Herausforderung, eine gleichbleibende Produktqualität aufrechtzuerhalten und hohe Produktionsanforderungen aufgrund des häufigen Werkzeugverschleißes und der Oberflächenfehler zu erfüllen.
Die Experten für Formpolierarbeiten arbeiteten mit dem Unternehmen zusammen, um den Polierprozess zu optimieren. Sie führten eine fortschrittliche Stumpfpoliertechnik ein, bei der präzise Poliergeräte und Schleifmittel eingesetzt wurden, die auf die jeweilige Aluminiumlegierung zugeschnitten waren.
Der aktualisierte Polierprozess verbesserte die Oberflächenbeschaffenheit der Extrusionsdüsen, rationalisierte den Arbeitsablauf und steigerte die Gesamtproduktivität. Aufgrund der verbesserten Qualität der extrudierten Profile verzeichnete das Unternehmen eine deutliche Reduzierung der Produktfehler und eine Steigerung der Kundenzufriedenheit.
Fallstudie 3: Elektronikindustrie – Verbesserte Wärmeableitung und Leistung
Ein Elektronikhersteller, der sich auf Folgendes spezialisiert hat: Kühlkörper aus Aluminium für elektronische Geräte war bestrebt, die thermische Leistung seiner Produkte zu optimieren. Sie erkannten, dass der Prozess des Polierens von entscheidender Bedeutung für die Erzielung der gewünschten Oberflächenbeschaffenheit und eine maximale Wärmeableitung war.
Das Team zum Polieren der Matrizen arbeitete eng mit dem Hersteller zusammen, um einen maßgeschneiderten Polierprozess für seine Aluminium-Strangpressmatrizen zu entwickeln. Bei diesem Verfahren wurden spezielle Schleifmittel und Poliermittel verwendet, um ein ultraglattes, spiegelähnliches Finish auf den Matrizenoberflächen zu erzielen.
Der verbesserte Polierprozess führte zu einer erheblichen Steigerung der Wärmeableitungseffizienz der Aluminiumkühlkörper. Infolgedessen verzeichnete der Elektronikhersteller eine Steigerung der Leistung und Zuverlässigkeit seiner elektronischen Geräte, was ihm einen Wettbewerbsvorteil auf dem Markt verschaffte.
Diese Fallstudien zeigen den erheblichen Einfluss einer effektiven Formpolitur auf den Erfolg von Aluminiumextrusionsprojekten in verschiedenen Branchen. Durch die Investition in fortschrittliche Techniken zum Polieren von Formen können Unternehmen eine verbesserte Produktqualität, höhere Produktivität und eine verbesserte Leistung der Formen erreichen.
Häufig gestellte Fragen
Was ist der Zweck des Polierens der Aluminium-Strangpressform?
Das Polieren der Matrize verbessert die Oberflächenbeschaffenheit des extrudierten Aluminiumprodukts, verringert die Reibung zwischen dem Aluminium und der Matrizenoberfläche, verlängert die Lebensdauer der Matrize und optimiert die Gesamteffizienz der Produktion.
Was sind einige gängige Stumpfpoliertechniken?
Zu den gängigen Techniken gehören manuelles Polieren, mechanisches Polieren, Ultraschallpolieren, elektrolytisches Polieren, elektrochemisches Polieren, Läppen und Honen, chemisches Polieren und Schleifmittelflussbearbeitung.
Wie wirkt sich das Polieren der Matrizen auf die Gesamtproduktqualität aus?
Das Polieren der Form trägt zu einer glatteren Oberflächenbeschaffenheit bei, reduziert die Notwendigkeit zusätzlicher Endbearbeitungsprozesse, verbessert das Aussehen und die Leistung des Produkts und minimiert Fehler während der Extrusion.
Was sind einige Best Practices für das Polieren von Aluminium-Strangpresswerkzeugen?
Zu den bewährten Praktiken gehören die Verwendung geeigneter Poliermaterialien, die Einhaltung von Sicherheitsvorkehrungen, die Überwachung des Polierfortschritts, die Investition in Schulungen für Bediener und Techniker sowie die Aufrechterhaltung des Laufendenes über Branchenfortschritte.
Wie kann das Polieren der Form die Produktionseffizienz verbessern?
Eine gut polierte Matrize kann die mit der Wartung und dem Austausch der Matrizen verbundenen Ausfallzeiten reduzieren, die Produktionseffizienz insgesamt verbessern, zu qualitativ hochwertigeren Produkten beitragen, die Kosten für die Aluminiumextrusion senken und die Kundenzufriedenheit verbessern.