
In den letzten Jahren ist das Interesse am Innovationsprozess sowie am Kauf und Studium neuer Technologien in der Zerspanungsindustrie stetig gestiegen. Globale Unternehmen interessieren sich immer mehr für Präzisionskomplexe hochpräzise Werkzeugmaschinen mit der Möglichkeit der mehrachsigen Bearbeitung von Teilen.
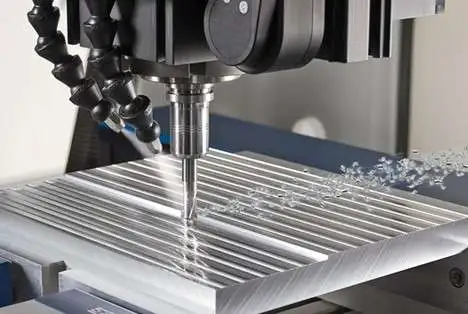
Hochgeschwindigkeits-Präzisionsbearbeitung
Die Hochgeschwindigkeitsbearbeitung (HSM) auf solchen Anlagen wird mittlerweile zu einem entscheidenden Erfolgsfaktor für die moderne Produktion. Die Zeit selbst erfordert eine ständige Steigerung der Produktivität und CNC Maschinen und Bearbeitungszentren. Ein erheblicher Teil der neuen Maschinen ist bereits für den Betrieb mit Spindeldrehzahlen von 25 Umdrehungen pro Minute oder mehr ausgelegt.
Welche Vorteile bringt die Hochgeschwindigkeits-Präzisionsbearbeitung?
Die Vorteile des Wechsels zu HSM sind unbestritten – ein iSteigerung der Schnittgeschwindigkeit um 20-25 % reduziert die Kosten des Endprodukts um 15 %! Aber beim Hochgeschwindigkeitsfräsen Schnittgeschwindigkeiten und Vorschübe sind 5- bis 10-mal höher, als bei konventioneller Verarbeitung und liegen somit im Bereich von 2 bis 20 m/min.
Hohe Spindeldrehzahlen und eine hohe Dynamik der Vorschubmechanismen stellen wiederum höchste Anforderungen an die Spannung des Werkzeugs in der Maschine hinsichtlich Präzision, Zuverlässigkeit und Steifigkeit. Diese Anforderungen werden von Maschinenteilen wie Schrumpfschläuchen erfüllt. Der unbestreitbare Vorteil dieser Schrumpfverbindung, bei der ihre Bestandteile als Ganzes funktionieren, besteht darin, dass dies der Fall ist Das Gelenk kann nahezu unendlich oft montiert und demontiert werden.
Die wachsende Nachfrage nach hydraulischem Spannen
Die wachsenden Anforderungen an die Genauigkeit der Werkstückbearbeitung erfordern die Entwicklung anderer Methoden zur präzisen Fixierung des Werkzeugs an der Maschine. Hydraulische Spannelemente erfüllen voll und ganz die Anforderungen an hochpräzise Geräte einer neuen Generation.
Hydraulische Spannelemente schließen alle Lücken zwischen Werkzeug und Spindel. Der hier erreichte minimale Rundlauf und die Werkzeugbalance sind Voraussetzung für eine hochpräzise Bearbeitung und lange Werkzeugstandzeiten.
Optimale Geschwindigkeit für ein gegebenes Metall
Ein wichtiger Faktor ist die Größe des Werkzeugvorschubs. Die neue Geometrie der Schneideinsätze von Fräs- und Drehwerkzeugen ermöglicht eine Steigerung der Vorschubgeschwindigkeiten um das 3- bis 5-fache auf bis zu 3 mm pro Umdrehung, wodurch sich der Metallabtrag erhöht, obwohl die Schnitttiefe 1-2 mm beträgt.
Eine der Bedingungen für die Hochgeschwindigkeitsbearbeitung und einfach für die Hochgeschwindigkeitsbearbeitung besteht darin, dass ein geringer Abtrag erforderlich ist, um ein gutes Ergebnis zu erzielen Oberflächenqualität und vermeiden Sie Schäden an der Oberfläche des Werkstücks oder Werkzeugs.
Dies ist aufgrund der Besonderheiten der heimischen Produktion nicht so einfach sicherzustellen. Dadurch ist es aufgrund einzelner Abschnitte erforderlich, die Geschwindigkeit auf der gesamten Fläche zu unterschätzen. Es erweist sich als rentabler, mit einer niedrigeren Geschwindigkeit zu fräsen, aber bei größerer Schnitttiefe werden die Maschinen nicht voll ausgelastet und die Bearbeitungszeit des Teils erhöht sich.
Der ideale Ansatz besteht darin, es in ein vorgebohrtes Loch abzusenken, was jedoch nicht immer möglich und bequem ist. In diesen Fällen ist die Cutter wird spiral- oder zickzackförmig abgesenkt. Auch an solchen Stellen ist es notwendig, die Geschwindigkeit zu reduzieren, um Werkzeugbrüche zu vermeiden.
Welches ist die optimale Geschwindigkeit für die Präzisionsbearbeitung?
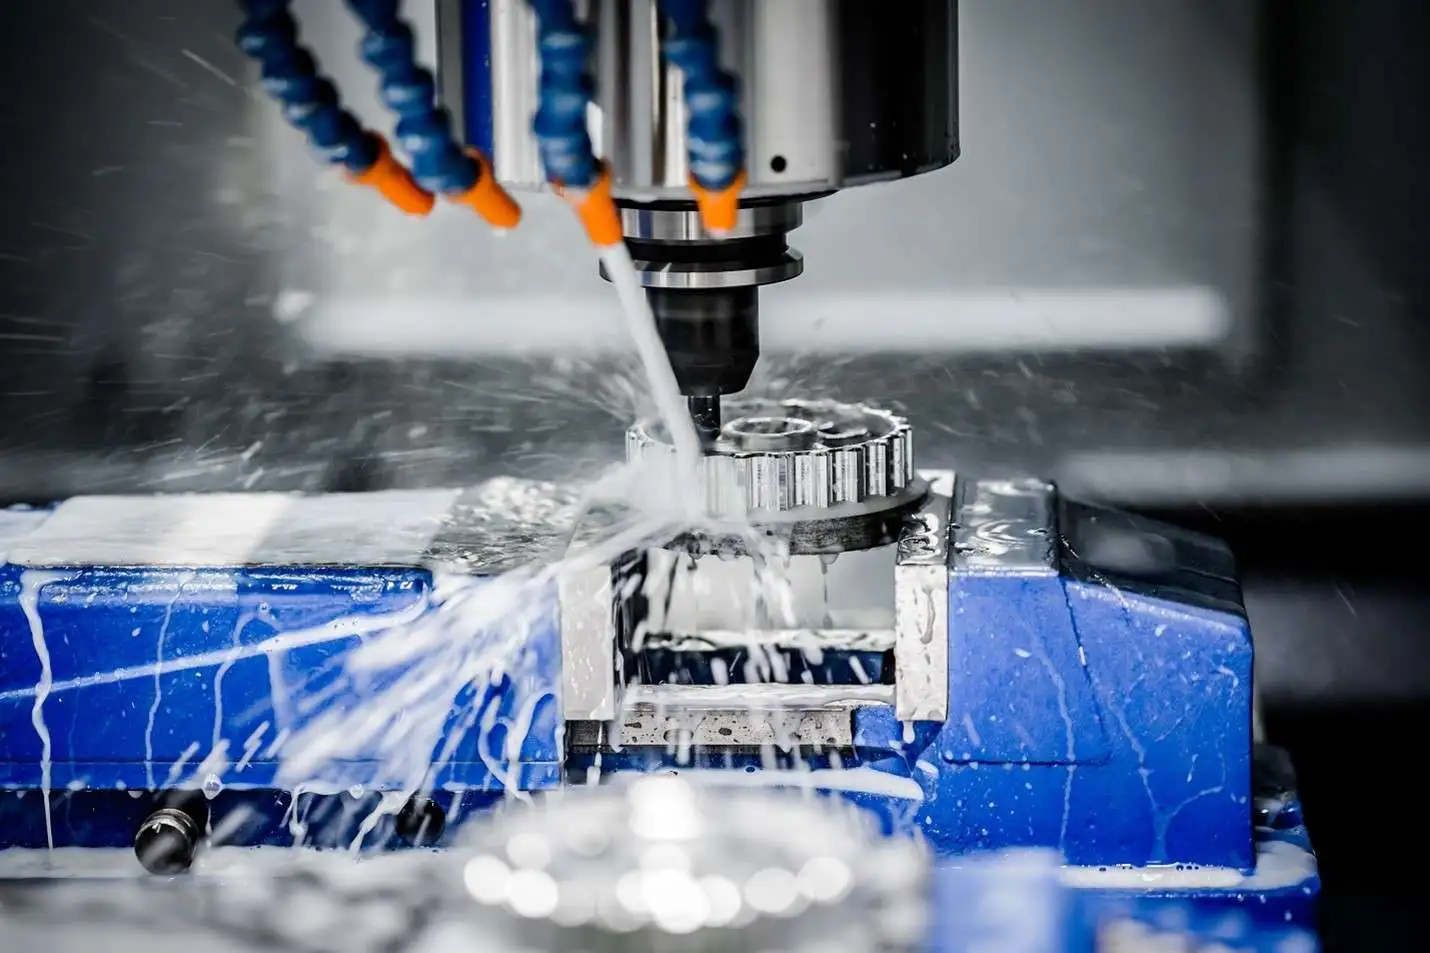
Geeignete Spindelgeschwindigkeit
Die Lösung dieser Probleme besteht darin, die Geschwindigkeit an Stellen mit großem Materialabtrag, Absenken des Fräsers usw. zu reduzieren und gleichzeitig eine hohe Geschwindigkeit des gesamten Programms aufrechtzuerhalten. Dadurch wird ein integraler Effekt des HSM erreicht – eine Verkürzung der Maschinenzeit durch die Intensivierung der Schnittbedingungen, eine allgemeine Vereinfachung des Produktionsprozesses und eine Steigerung der Bearbeitungsqualität.
In diesen Fällen wird der Fräser spiral- oder zickzackförmig abgesenkt. An solchen Stellen ist es außerdem notwendig, die Geschwindigkeit zu reduzieren, um Werkzeugbruch zu vermeiden. Die Lösung dieser Probleme besteht darin, die Geschwindigkeit an Stellen mit großem Materialabtrag, Absenken des Fräsers usw. zu reduzieren und gleichzeitig eine hohe Geschwindigkeit des gesamten Programms aufrechtzuerhalten.
Dadurch wird ein integraler Effekt des HSM erreicht – eine Verkürzung der Maschinenzeit durch die Intensivierung der Schnittbedingungen, eine allgemeine Vereinfachung des Produktionsprozesses und eine Steigerung der Bearbeitungsqualität. In diesen Fällen wird der Fräser spiral- oder zickzackförmig abgesenkt. Auch an solchen Stellen ist es notwendig, die Geschwindigkeit zu reduzieren, um Werkzeugbrüche zu vermeiden.
Die letztgenannte Anforderung verliert jedoch mit dem Aufkommen neuer Typen von Fräsern aus gehärtetem Stahl, deren Hersteller empfehlen, die übliche Schnitttiefe beizubehalten und gleichzeitig die anderen Anforderungen für HSM (insbesondere Feinteilung) zu erfüllen, immer mehr an Bedeutung.
Merkmale des Hochgeschwindigkeitsfräsens
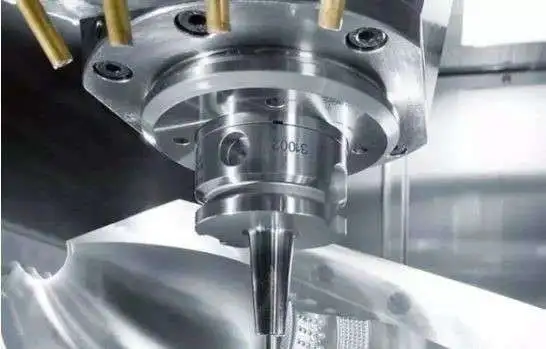
Vorteile des Hochgeschwindigkeitsfräsens
Die Hauptschwierigkeiten des Hochgeschwindigkeitsfräsens im Fräsbereich hängen mit der Organisation eines gleichmäßigen Materialabtrags und der Gleichmäßigkeit der Schnittparameter zusammen. Erhöht man den Vorschub um das 5- bis 10-fache, wie es beim Hochgeschwindigkeitsfräsen der Fall ist, steigt die Temperatur der Fräser nur geringfügig an.
Der Grund dafür ist, dass die Vorschubgeschwindigkeit die Wärmeleitungsgeschwindigkeit des zu schneidenden Grundmaterials übersteigt. Der Fräser „überwindet“ die Wärmeausbreitung, deren Hauptteil mit Spänen abgetragen wird. Das Gleiche gilt auch für den Fräser beim Drehen.
Mit zunehmender Verarbeitungsgeschwindigkeit steigen auch die Anforderungen an die Werkzeuge, mit denen die Anlagen betrieben werden. Dies ist besonders wichtig beim Fräsen. Bei der Hochgeschwindigkeitsbearbeitung erhöht die Reduzierung des Rundlauffehlers auf wenige Mikrometer die Standzeit der Schneideinsätze um ein Vielfaches. Für die Hochgeschwindigkeitsbearbeitung werden daher moderne Thermospannfutter, hydraulische Spannfutter und ausgeglichene Spannfutter (Klemmen) hergestellt, die das Arbeiten mit Drehzahlen bis zu 100,000 U/min ermöglichen.
Üblicherweise wird HSM im überkritischen Bereich für Schwingungen durchgeführt, da überall bei so hohen Drehzahlen, wie sie beim Hochgeschwindigkeitsfräsen zum Einsatz kommen, die Resonanzfrequenzen der Werkstück-, Werkzeug- und Maschinenkomponenten deutlich überschritten werden.
Ein Merkmal von Hochgeschwindigkeitsfräsen ist die Notwendigkeit, für eine so hohe Drehzahl nur spezielle Hochgeschwindigkeits-Werkzeugspindeln zu verwenden, wodurch für HSM nur Werkzeuge mit kleinem Durchmesser von 15 bis 20 mm verwendet werden können.
Ausstattungsanforderungen
Für den erfolgreichen Einsatz von HSS müssen alle Komponenten der Anlage (Maschine, Werkzeug, Werkstückaufnahme, CNC-Rechnersystem, Steuerungsprogramm) reibungslos und fehlerfrei funktionieren. Die gleiche Anforderung gilt für die Qualifikation des Servicepersonals. Erweist sich mindestens ein Bauteil als „schwaches Glied“, führt dies nicht nur zu Schäden am Werkstück, sondern auch zum Ausfall teurer Anlagen.
Betrachten Sie die Anforderungen für jede Komponente des Systems separat:
- Die Werkzeugmaschine muss eine Drehzahl von etwa 12 bis 25 U/min aufrechterhalten und außerdem über ein zuverlässiges Spindelkühlsystem verfügen. Alle Maschinenkomponenten müssen eine hohe Steifigkeit aufweisen und in der Lage sein, ein stabiles thermisches Regime aufrechtzuerhalten.
- Schneidwerkzeug – muss eine erhöhte Haltbarkeit und Festigkeit aufweisen. Moderne Hersteller produzieren in der Regel spezielle Fräsermodelle für das Hochgeschwindigkeitsschneiden und geben die dafür empfohlenen Schnittbedingungen an.
- Das Hilfswerkzeug muss strikt innerhalb der Toleranzen liegen, da kleinste Maßabweichungen bei hoher Drehzahl zu Schlägen führen, deren Schwingungsenergie den Schnittkräften entspricht! Daher sollten zur Aufnahme von Fräsern speziell ausgewuchtete Spannfutter oder Schrumpfspannzangen verwendet werden.
Fräsbedingungen zur Vermeidung von Vibrationen bei der Hochgeschwindigkeits-Präzisionsbearbeitung
Angesichts der Bedeutung der Vermeidung von Vibrationen beim HSM können für jede Werkstück-Werkzeug-Kombination ideale Bearbeitungsbedingungen nur experimentell ermittelt werden. Die beste Werkzeugstandzeit wurde festgestellt, wenn die Wasserkühlung durch ein Luftstrahl-Blassystem für den Fräser ersetzt wurde.
Wie oben erwähnt, wird bei HSC der Hauptwärmestrom von den Chips abgeführt. Daher hat die Fähigkeit des Kühlsystems, Späne aus dem Schneidbereich zu entfernen, erheblichen Einfluss auf die Oberflächenbeschaffenheit und Verschleißfestigkeit des Schneidwerkzeugs.
Das oben Gesagte gilt ausschließlich für den mechanischen Teil, also die Maschine und die Werkzeuge. Allerdings haben die elektronischen Komponenten und der Softwareteil beim HSM keinen geringeren Einfluss auf die Qualität der Produkte.
CNC-System – muss über einen Geschwindigkeitsspielraum verfügen, einschließlich der Fähigkeit, „nach vorne zu schauen“ und die Bewegung im Voraus zu berechnen (bei einer Geschwindigkeit von etwa 100–200 Bildern pro Sekunde), um das Werkzeug rechtzeitig vor der Ecke abzubremsen und dann wieder beschleunigen – bis zur nächsten „Umdrehung“ der Fräsbahn.
Zusammenfassung
Es ist zu beachten, dass die Einführung präzise angepasster Fräserbewegungsalgorithmen in die Praxis der „normalen“ Bearbeitung mit niedriger Geschwindigkeit die Qualität der hergestellten Produkte erheblich verbessert. Aus diesem Grund wird ständig auf die Verbesserung der Bearbeitung geachtet, um den Bearbeitungsprozess zu verbessern und das Potenzial moderner CNC-Geräte besser auszuschöpfen.
Wenn Sie welche brauchen CNC-Bearbeitungsservice, zögern Sie nicht, uns zu kontaktieren, unser Ingenieur verfügt über langjährige Erfahrung auf diesem Gebiet. Und wir sind in der Lage, hochpräzise Teile zu erschwinglichen Preisen anzubieten.