
Inconel-Bearbeitung
Verschiedene Metalle und Legierungen sind kompatibel für CNC-Bearbeitung; Inconel ist eine solche Bearbeitungslegierung. Es ist in verschiedenen Qualitäten erhältlich und eignet sich für Anwendungen, bei denen hohe mechanische Belastungen, extreme Hitze und korrosive Umgebungen auftreten müssen.
Inconel-Legierungen werden auch als „Superlegierungen“ bezeichnet und bieten hohe Festigkeit, Zähigkeit und Korrosionsbeständigkeit. Aufgrund ihrer Zähigkeit und Kaltverfestigung sind sie jedoch schwer zu bearbeiten.
Daher erfordert die Bearbeitung von Inconel ein Verständnis seiner Eigenschaften, Bearbeitungsgrade, Werkzeugoptionen und potenziellen Herausforderungen.
Was ist eine Inconel-Legierung?
Inconel-Legierung
Inconel ist eine Nickel-(Ni)- und Chrom-(Cr)-Legierung mit zusätzlichen Elementen wie Eisen, Molybdän und Kohlenstoff in geringen Mengen. Darüber hinaus ist es ein technisches Metall, das hohe Festigkeit bei erhöhten Temperaturen sowie Beständigkeit gegen Oxidation und Korrosion bietet.
Je nach Inconel-Sorte variiert der Anteil von Nickel, Chrom und anderen Metallbestandteilen, was sich auch auf die Legierungseigenschaften auswirkt. Der Nickelgehalt liegt zwischen 45 und 75 %, der Chromgehalt zwischen 14 und 31 %, der Molybdängehalt zwischen 0 und 17 % usw.
Sie können Inconel 625, 718, 600 und X-750 Sorten als die CNC-Bearbeitung Materialien. Ihre hohe Zugfestigkeit und Lebensdauer machen sie für zahlreiche Anwendungen nützlich, darunter in der Luft- und Raumfahrt, der Schifffahrt, der Automobilindustrie und der chemischen Verarbeitung.
Ist Inconel schwer zu bearbeiten?
Ja, Inconel ist im Vergleich zu Edelstahl, Aluminium, Kupfer und Titan schwer zu bearbeiten. Die hohe Kaltverfestigung, die übermäßige Wärmeentwicklung, die hohe Schnittkraft und die Härte von Inconel erschweren die Bearbeitung. Dies bedeutet jedoch nicht, dass sich diese Legierung nicht zu komplexen Teilen verarbeiten lässt.
Laut AISI-Index liegt die Zerspanbarkeit bei 12 %, was deutlich unter den 70 % von Edelstahl und den 15 bis 35 % von Titanlegierungen liegt.
Für die Bearbeitung von Inconel-Legierungen benötigen Sie Hartmetall-Schneidwerkzeuge oder Werkzeuge mit einer Hartbeschichtung wie TiAlN. Darüber hinaus ist die Einstellung der richtigen Schnittkraft, Schnitttiefe, Vorschubgeschwindigkeit und Schnittgeschwindigkeit entscheidend.
Was macht die Inconel-Bearbeitung so anspruchsvoll?
Da die Bearbeitbarkeit von Inconel im Vergleich zu anderen Metallen und Legierungen relativ gering ist, sind für die Inconel-Bearbeitung sorgfältige Überlegungen, fortschrittliche Technologien und Fachkenntnisse erforderlich.
Werfen wir einen Blick auf die zentralen Herausforderungen und die Faktoren, die sie verursachen.
Kaltverfestigung
Aufgrund der geringen Wärmeleitfähigkeit speichern Inconel-Legierungen die Wärme und neigen zu einer schnellen Kaltverfestigung. Die Kaltverfestigung erschwert die Bearbeitung.
Hohe Schnittkräfte
Die Zähigkeit von Inconel erfordert höhere Schnittkräfte, die zur plastischen Verformung beitragen und das Material beim Abtragen von Spänen verdichten oder verdichten können. Darüber hinaus beschleunigen höhere Kräfte auch den Werkzeugverschleiß.
Übermäßige Wärmeentwicklung
Da Inconel bei hohen Temperaturen stabil bleibt und sich nicht ablöst, entsteht enorme Wärme, die sich am Werkzeug und Werkstück staut. Dies erschwert die Bearbeitung. Sie benötigen Spezialwerkzeuge und ein effektives Kühlmittelsystem.
Durchbiegung des Werkstückmaterials
Eine weitere Herausforderung bei der Inconel-Bearbeitung ist das Risiko einer Werkstückverformung. Dies kann zu Maßungenauigkeiten, einer schlechten Oberflächengüte und sogar zum Scheitern des Projekts führen. Um das Material sicher zu spannen, müssen Sie sich daher mit der Maschinendynamik und den hohen Schnittkräften auskennen.
Welche Inconel-Sorten gibt es für die CNC-Bearbeitung?
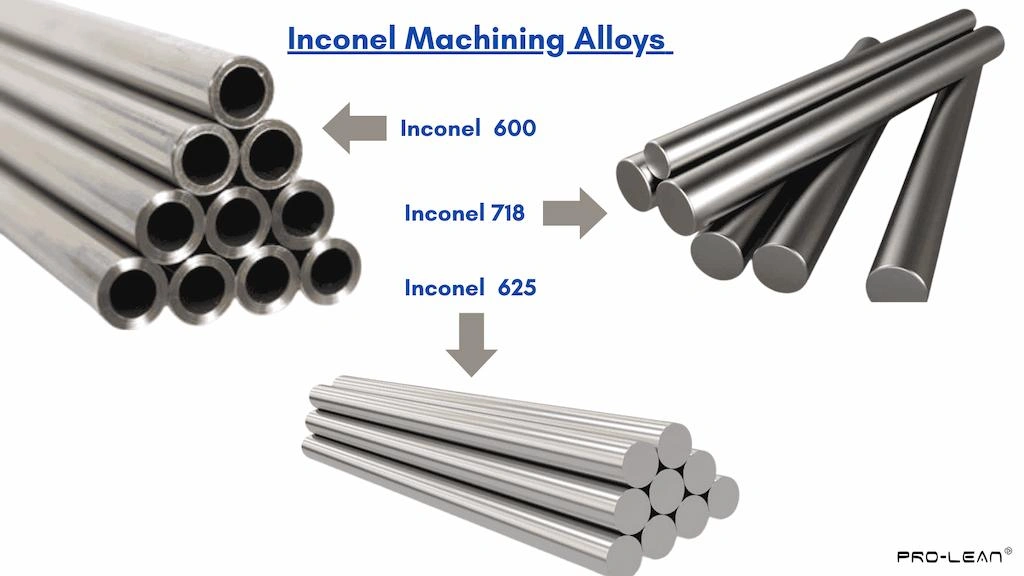
Inconel-Bearbeitungslegierungen
Einige Inconel-Sorten lassen sich besser bearbeiten als andere. Der Unterschied zwischen den Sorten liegt im Anteil von Nickel, Chrom und anderen Bestandteilen in der Legierungszusammensetzung.
Lassen Sie uns die gängigen Inconel-Bearbeitungssorten besprechen: Inconel 625, Inconel 600 und Inconel 718.
Inconel 600-Legierung
Diese Legierung enthält mehr als 72 % Nickel und 14 bis 17 % Chrom. Der hohe Nickelgehalt verleiht ihr eine hohe Oxidationsbeständigkeit unter rauen Betriebsbedingungen. Die austenitischen Mikrostrukturen tragen zur thermischen Stabilität bei.
Der höhere Nickelgehalt erhöht auch die Kaltverfestigung während der Bearbeitung. Daher erfordert die Bearbeitung von Inconel 600 eine ordnungsgemäße Schmierung sowie Spezialwerkzeuge.
Darüber hinaus ist die Güte 600 aufgrund ihrer Festigkeit, Korrosionsbeständigkeit und guten Schweißbarkeit auch für Stanz- und andere Metallumformungsverfahren geeignet. Stanzteile aus Inconel 600 erfordern harte Matrizen und können zu komplexen Blechteilen geformt werden.
- Vorteile: Gute Verarbeitungseigenschaften und harte austenitische Struktur.
- Herausforderungen bei der Bearbeitung: Hohe Kaltverfestigungsrate und Wärmeentwicklung im Bearbeitungsbereich.
Inconel 625-Legierung
Zusätzlich zu Nickel (≥ 58 %) und Chrom (23 %) werden beim Gießen von Inconel 625 auch Molybdän, Niob und Titan hinzugefügt. Dadurch wird Inconel 625 stärker als 600 und bietet eine hervorragende Ermüdungs- und Kriechfestigkeit.
Die Bearbeitung von Inconel 625 gestaltet sich aufgrund des harten Niobs in der Zusammensetzung schwieriger. Der Werkzeugverschleiß kann schnell eintreten, daher sollten Vorschub und Schnittgeschwindigkeit optimiert werden.
- Vorteile: Überlegene Festigkeit, ausgezeichnete Ermüdungsbeständigkeit in rauen Umgebungen und gute Schweißbarkeit.
- Herausforderungen bei der Bearbeitung: Schneller Werkzeugverschleiß aufgrund von Niob- und Molybdänkarbiden und Duktilität erschwert die Kontrolle der Spanabfuhr.
Inconel 718-Legierung
Die Legierung Inco 718 enthält mit etwa 50–55 % weniger Nickel als die Legierungen 600 und 625, gefolgt von ca. 20 % Chrom und ca. 5.5 % Nb + Ta. Sie bietet hohe mechanische Festigkeit bei erhöhten Temperaturen bis zu 705 °C. Aufgrund ihrer überlegenen Festigkeit bei hohen Temperaturen wird diese Legierung auch als Inconel für die Luft- und Raumfahrt bezeichnet.
Vergleicht man die Zerspanbarkeit von Inconel 625 mit der von 718, ist die Zerspanbarkeit von Inconel 718 auch schwieriger. Es verursacht eine hohe Kaltverfestigung während der Bearbeitung. Daher sind aggressive Bearbeitungsstrategien wie eine starre Konstruktion, hohe Schnittkraft und Hartmetallwerkzeuge erforderlich.
- Vorteile: Es behält seine Festigkeit bis zu ~705 °C und ist für die Luft- und Raumfahrt sowie Schwerlastanwendungen geeignet.
- Herausforderungen bei der Bearbeitung: Eine Aushärtungsrate von über 600 erfordert starre Aufbauten und aggressives Schneiden
Probieren Sie Boda jetzt aus!
Inconel CNC-Bearbeitungsverfahren
Inconel-Legierungen sind mit zahlreichen CNC-Bearbeitungsverfahren kompatibel, darunter Fräsen, Drehen, Bohren und EDM. Jedes dieser Verfahren ermöglicht die Durchführung mehrerer Arbeitsgänge zur Formgebung des Inconel-Werkstücks.
Lassen Sie uns vier wichtige CNC-Bearbeitungsverfahren für Inconel besprechen:
Inconel CNC-Fräsen
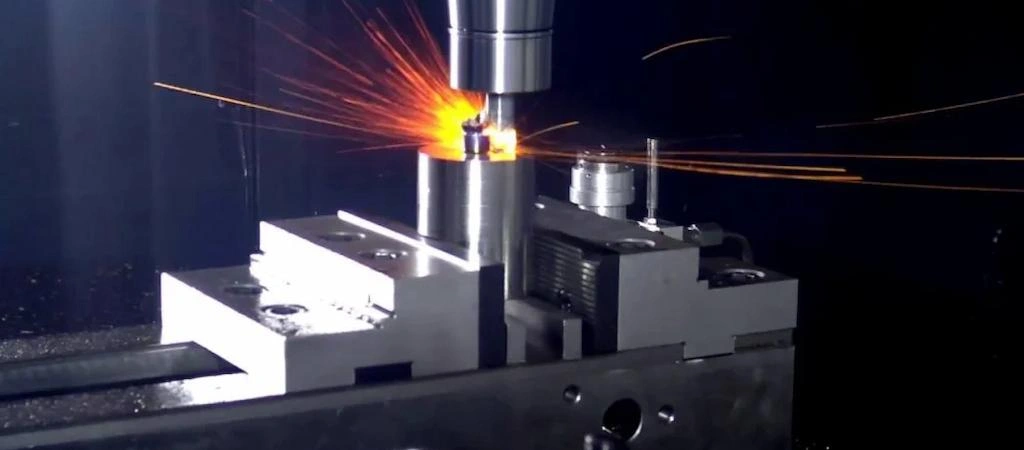
Inconel-Fräsen
Für das Fräsen von Inconel werden CNC-Fräsmaschinen oder Bearbeitungszentren verwendet, die mehrere Bearbeitungsschritte durchführen und komplexe 3D-Formen herstellen können. Für Inconel wird ein hoher Vorschub pro Zahn mit radialem Werkzeugeingriff empfohlen. CNC-Fräsen. Folglich werden beim Fräsen Planfräsen, Profilfräsen, Schlitzfräsen, Gewindeschneiden usw. durchgeführt.
Für Inconel-Werkstücke können Sie Vollhartmetall-Schaftfräser mit PVD-Beschichtung TiAlN oder AlTiN verwenden. Dies trägt dazu bei, die Werkzeughärte bei hohen Schnitttemperaturen zu erhalten.
Die Komplexität der Teile hängt von den Achsen und den Gesamtfähigkeiten der Maschine ab. 3-Achsen-CNC-Fräsen erstellt einfache 3D-Formen, während ein 5-Achsen-CNC-Fräszentrum komplexe Teile aus Superlegierungen mit komplizierten inneren Merkmalen herstellt.
Inconel CNC-Drehen
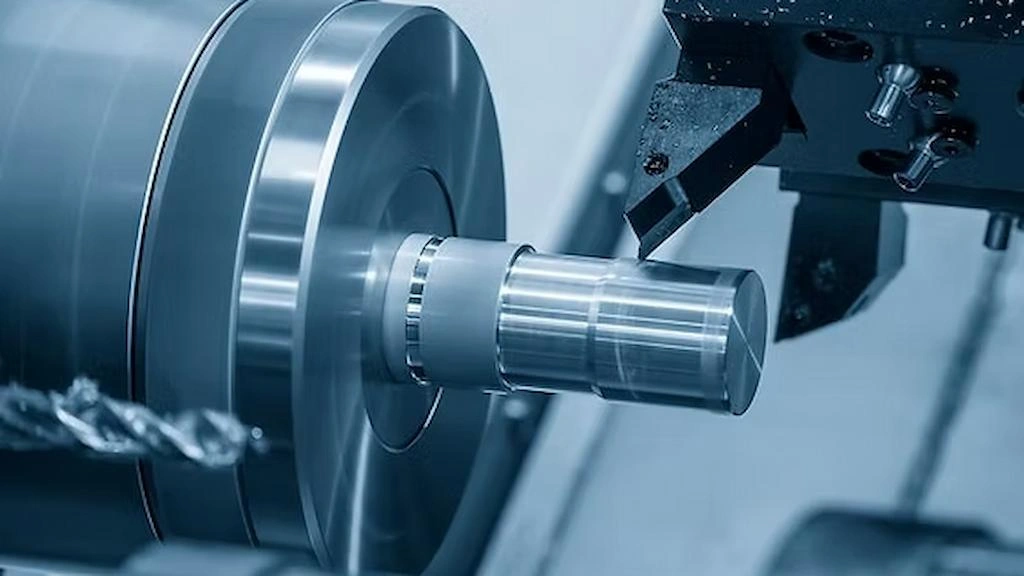
Inconel-Drehen
CNC-Tuning ist für zylindrische Teile wie Wellen, Stangen, Schultern und Profile geeignet. Dabei wird Material von einer rotierenden Inconel-Stange mithilfe eines computergesteuerten Programms entfernt. Beim Drehen können mehrere Bearbeitungsvorgänge mit Kreuzwerkzeugen wie Einpunktfräsern, Bohrern, Bohrstangen usw. durchgeführt werden. CNC-Fräswerkzeuge, und Reibahlen.
Verwenden Sie beim Drehen von Inconel moderate Schnittgeschwindigkeiten, langsame Vorschübe und geringe Schnitttiefen. Sie können die Schnitttiefe jedoch erhöhen, indem Sie die Oberfläche aufrauen. Verwenden Sie für die Schlichtbearbeitung scharfkantige Wendeschneidplatten.
Inconel CNC-Bohren
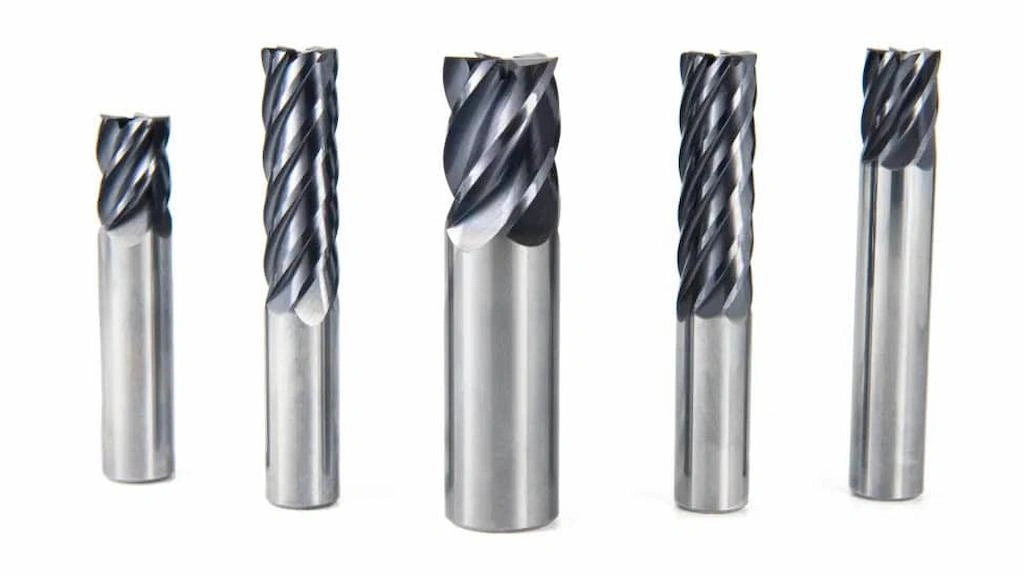
Bohrwerkzeuge für Inconel
Das Bohren von Inconel erfordert lange, hartbeschichtete Bohrer mit einem effektiven Kühlmittelfluss und Spanmechanismus. Inconel-Hersteller verwenden typischerweise Hartmetallbohrer mit Innenkühlung. Sie können mit einem Vorschub von 60–85 SFM (Oberflächenfuß pro Meter) beginnen, bei tiefen Löchern jedoch Vorschub und Geschwindigkeit reduzieren.
Wenn Sie außerdem weitere Bearbeitungen an Bohrlöchern durchführen müssen, wie z. B. Gewindeschneiden, Gewindebohren, Aufbohren und Reiben, verwenden Sie CNC-Maschinen anstelle von manuellen Maschinen.
Inconel-EDM-Bearbeitung
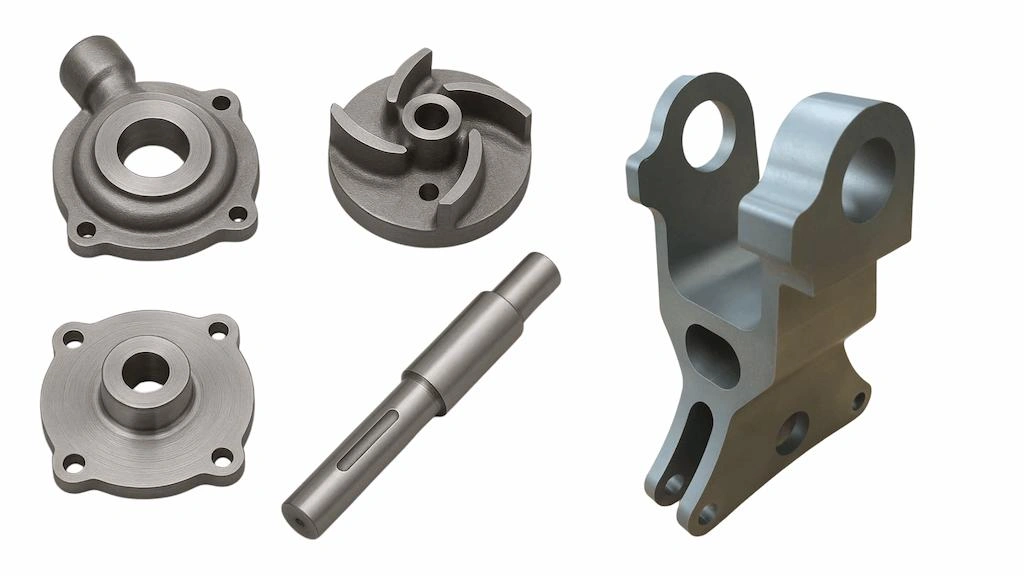
EDM-geschnittene Inconel-Teile
Bei der elektroerosiven Bearbeitung handelt es sich um einen berührungslosen Materialabtragsprozess, der das Schneiden, Formen und Bohren harter Inconel-Legierungen ermöglicht. Stattdessen basiert die elektroerosive Bearbeitung auf präziser elektrischer Entladung, die das Material ohne direkten Kontakt zwischen Schneidwerkzeug und Werkstück schmilzt.
Sie können Inconel EDM zum Erstellen von Mikromerkmalen, kleinen Löchern, tiefen Hohlräumen und 2D-Schnitzereien wählen. Im Gegensatz zum Fräsen und Drehen gibt es kein Problem mit Werkzeugverschleiß.
Best Practices für die Inconel-Bearbeitung
Da Inconel kein leicht bearbeitbares Material ist, sind hinsichtlich der Werkzeuge, der Bearbeitungsvariablen, des Materialentfernungsprozesses und der stabilen Einrichtung einige Überlegungen erforderlich.
Wir verwenden die folgenden Best Practices für die Inconel-Bearbeitung:
- Werkzeugverschleiß regelmäßig überwachen: Werkzeugverschleiß beeinträchtigt die Spanbildung und verringert die Genauigkeit. Überprüfen Sie sie daher regelmäßig und ersetzen Sie sie bei Bedarf.
- Lösungsbasiertes Inconel: Durch Erhitzen und sofortiges Abkühlen der Legierung werden die Kornstrukturen verfeinert, die Werkzeugbelastung verringert und die Spankontrolle verbessert.
- Verwenden Sie keramische Schneidwerkzeuge: Eine der besten Möglichkeiten zur Reduzierung der Kaltverfestigung ist die Verwendung von Keramikwerkzeugen. Sie ermöglichen das kontinuierliche Schneiden von Inconel-Material.
- Sorgen Sie für einen konsistenten Feed: Die wiederholte Bewegung des Werkzeugs führt zu einer höheren Wärmeentwicklung und Kaltverfestigung. Vermeiden Sie daher das Tiefbohren und sorgen Sie beim Bohren für einen konstanten und kontinuierlichen Vorschub.
- Wählen Sie die richtige Werkzeuggeometrie: Verwenden Sie scharfe Werkzeuge mit positivem Spanwinkel und starken Kanten. Sie können die Schnittkräfte minimieren und eine Kaltverfestigung verhindern.
- Nachbearbeitung in Betracht ziehen: Basierend auf den Anforderungen an Genauigkeit, Oberflächenbeschaffenheit und mechanische Eigenschaften, erwägen Sie Nachbearbeitung wie CNC-Schleifbearbeitungsdiensteund Wärmebehandlungen.
- Hochdruck-Kühlmittel verwenden: Bei der Bearbeitung von Inconel ist ein kontinuierlicher Kühlmittelfluss unerlässlich, um Hitzestaus zu vermeiden, die Spanabfuhr zu verbessern, durch Minimierung des Werkzeugüberhangs eine stabile Aufspannung zu gewährleisten und das Werkstück stabil einzuspannen.
Probieren Sie Boda jetzt aus!
Werkzeuge für die Inconel-Bearbeitung
Wie bereits erwähnt, benötigen Sie aufgrund der schnellen Kaltverfestigung und der geringen Bearbeitbarkeit von Inconel spezielle Werkzeuge mit Hartbeschichtung.
In der folgenden Tabelle sind die gängigen Werkzeuge für die Inconel-Bearbeitung aufgeführt:
| Werkzeugtyp | Materialqualität | Typische Beschichtungen | Benutzt für? |
| Hartmetall (massiv und wendeschneidbar) | Submikron-/Hochcobaltkarbid | PVD AlTiN / TiAlN / AlCrN; CVD TiCN/Tin | Allgemeines Fräsen und Drehen. |
| Keramik (Al₂O₃, SiAlON) | Whiskerverstärkte Keramik | Oft unbeschichtet oder mit Al₂O₃-Überzügen | Kontinuierliches Schruppen mit hoher Geschwindigkeit. Es ist ein starrer Aufbau erforderlich, um Unterbrechungen zu vermeiden. |
| CBN (PCBN-Einsätze) | Kubisches Bornitrid | Normalerweise unbeschichtete/spezialisierte CBN-Sorten | Bei einigen Inconel-Sorten handelt es sich um eine hochverschleißfeste Endbearbeitung, die jedoch teuer ist und Steifigkeit erfordert. |
| PKD (Diamant) | Polykristalliner Diamant | N/A (Diamant) | Nicht empfohlen, da es bei Ni-Legierungen schnell chemisch reagiert/verschleißt. |
Anwendungen der Inconel-CNC-Bearbeitung
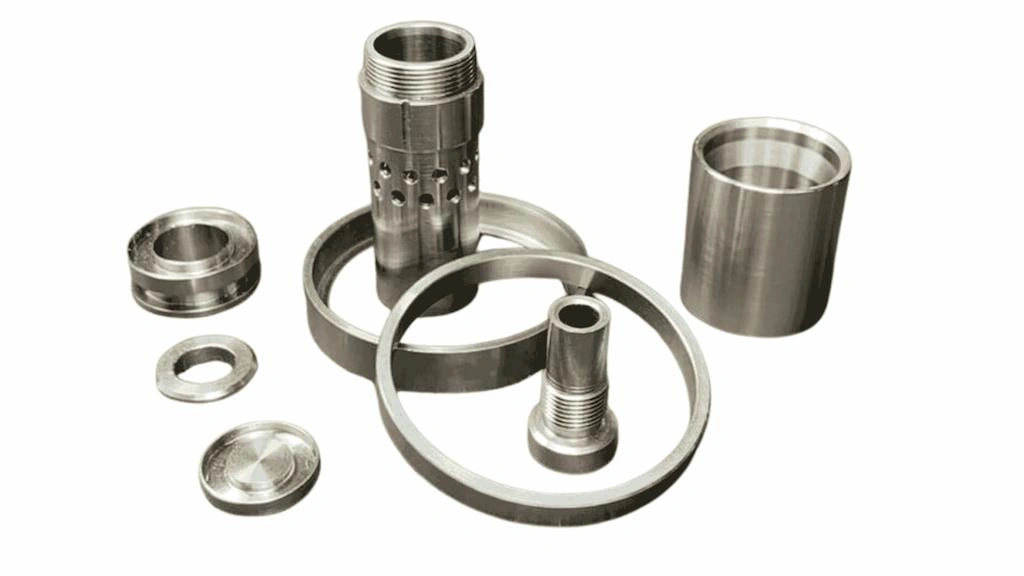
CNC-gefräste Inconel-Artikel
CNC-gefräste Inconel-Teile werden branchenübergreifend eingesetzt, unter anderem in der Luft- und Raumfahrt, der Automobilindustrie, der Energie- und Gasindustrie, der Schifffahrt, der Kernenergie und der chemischen Verarbeitung.
Die folgende Tabelle zeigt anhand von Beispielen, warum die Inconel-Bearbeitung in diesen Branchen von Vorteil ist:
| Branche | Warum Inconel-Bearbeitung? | Anwendungsbeispiel |
| Luft- und Raumfahrt | Hohe Festigkeit, Oxidationsbeständigkeit bei hohen Temperaturen und Kriechfestigkeit | Abgas- und Düsenkomponenten, Turbinenscheiben, Aktuatorgehäuse, Turbinenschaufeln usw. |
| Kraft-/Gasturbinen | Mechanische Festigkeit, Oxidationsbeständigkeit und extreme Hitzebeständigkeit. | Turbinenschaufeln, Rotorkomponenten, Brennkammerauskleidungen, Befestigungselemente und stationäre Leitschaufeln. |
| Chemische Verarbeitung | Es widersteht Lochfraß und Korrosion durch aggressive Chemikalien | Reaktoreinbauten, Laufräder, Pumpenwellen und -gehäuse, Ventile, Flansche |
| Marine | Es widersteht der Korrosion durch Meerwasser, kontrolliert Biofouling und hält zyklischen Belastungen stand | Unterwasserbefestigungen, Steigrohrverbinder, Ventilkörper, Tiefseewerkzeuge |
| Kernenergie | Hohe Wärmebeständigkeit, Dimensionsstabilität und Festigkeit. | Steuerstabkomponenten, Pumpenwellen, Befestigungselemente, Ventilschäfte, Armaturen |
| Motorsport | Extreme Hitze- und Korrosionsbeständigkeit, enge Toleranzen | Auspuffkrümmer, Wastegates, Hitzeschilde, Befestigungselemente, Hochtemperaturhalterungen |
| Medizintechnik | Biokompatibel (Typen wie 718) und ausgezeichnete mechanische Stabilität | Armaturen für chirurgische Instrumente, Sterilisationsvorrichtungen und kundenspezifische Vorrichtungen |
Lesen Sie mehr: 5-Achsen-CNC-Maschinen
Inconel-Bearbeitungskosten
Die Kosten für die Inconel-Bearbeitung sind in der Regel höher als die Kosten für die Bearbeitung von Aluminium, Stahl, Kupfer und anderen Materialien mit höherer Bearbeitbarkeit. Ein einfaches Bearbeitungsprojekt kann über 1000 US-Dollar kosten und ist bei komplexen und großen Inconel-Teilen deutlich höher.
Die genauen Bearbeitungskosten können jedoch je nach Faktoren wie Legierungstyp, Bearbeitungsprozess, Kaltverfestigungsgrad, im Prozess verwendeter Ausrüstung, erforderlichen Werkzeugen usw. variieren.
Benötigen Sie Inconel-Bearbeitungsteile? Kontaktieren Sie Boda
Wie bereits erwähnt, erfordert die Bearbeitung von Inconel-Legierungen ein tiefes Verständnis ihrer Eigenschaften und Strategien zur Behebung der geringen Bearbeitbarkeit. Daher benötigen Sie Fachwissen und moderne CNC-Maschinen, um die Inconel-Teile präzise herzustellen.
At Boda, wir verfügen über mehr als ein Jahrzehnt Erfahrung im Umgang mit Inconel-Legierungen und anderen schwer zu bearbeitenden Materialien. Unsere CNC-Bearbeitung umfassen eine detaillierte Planung des Werkzeug- und Bearbeitungsprozesses, um genaue Ergebnisse zu liefern.
Für weitere Informationen oder eine Schätzung Ihres Projekts laden Sie Ihr Design hoch und Anfrage.
Fazit
Die Bearbeitung von Inconel ist im Vergleich zu anderen CNC-Werkstoffen anspruchsvoll. Die Hauptprobleme sind hohe Kaltverfestigung, Härtegrad, Werkzeugbestückung und Bearbeitungsvariablen. Die Lösung dieser Probleme ermöglicht schnelle Zykluszeiten, die gewünschte Genauigkeit und Oberflächengüte bei gleichzeitiger Verlängerung der Werkzeugstandzeit.
Sie benötigen Spezialwerkzeuge mit Hartbeschichtung, optimalem Vorschub und optimaler Geschwindigkeit sowie einem kontinuierlichen Kühlsystem. So können Sie die Inconel-Legierungen nahtlos schneiden, fräsen, drehen und bohren.
Wenn Sie die Bearbeitung von Inconel-Teilen auslagern, bewerten Sie die Fähigkeiten von Hersteller von CNC-Bearbeitungen vor Vertragsabschluss, beispielsweise die Inconel-Legierungen, die sie bearbeiten können, die Präzision, die sie bieten können, die Komplexität und die Kostenauswirkungen.
Häufig gestellte Fragen
Warum ist Inconel schwer zu bearbeiten?
Aufgrund der geringen Wärmeleitfähigkeit von Inconel kommt es während der Bearbeitung zu einem Wärmestau. Dies führt zu einer Kaltverfestigung und erschwert die Bearbeitung des Materials.
Wie ist die Bearbeitbarkeit von Inconel?
Inconel weist eine geringere Bearbeitbarkeit als Stahl und Aluminium auf; die Bearbeitbarkeit liegt bei 12 % gegenüber AISI.
Welche Materialien können nicht CNC-bearbeitet werden?
Extrem spröde und abrasive Materialien wie beispielsweise bestimmte Keramik- und Glasarten können nicht mit der CNC-Maschine bearbeitet werden. Auch sehr weiche Materialien wie Schaumstoff können nicht bearbeitet werden.
Ist Inconel 625 schwer zu bearbeiten?
Ja, Inconel 625 ist aufgrund seiner Härte und Kaltverfestigung schwer zu bearbeiten. Es kann jedoch mit hartbeschichteten Hartmetallwerkzeugen bearbeitet werden.
Was sind die Nachteile von Inconel?
Zu den Nachteilen von Inconel zählen schlechte Bearbeitbarkeit, schneller Werkzeugverschleiß, die Gefahr stumpfer Werkzeuge, schlechte Wärmeübertragungseigenschaften und hohe Materialkosten.