
Die Funkenerosion (EDM) ist ein innovatives Fertigungsverfahren, das die Bearbeitung von Hartmetallen und Werkstoffen revolutioniert hat. Dank ihrer beispiellosen Präzision und der Möglichkeit zur Gestaltung komplexer Designs findet sie breite Anwendung in verschiedensten Branchen. Angesichts der zunehmenden Komplexität und der steigenden Anforderungen an Bauteile ist es unerlässlich, die wissenschaftlichen und technologischen Grundlagen der Funkenerosion zu verstehen.
Dieser Artikel erklärt die Wissenschaft und Technologie hinter der Funktionsweise von EDM, einschließlich seiner technologischen Fortschritte, zukünftigen Trends und mehr.
I. Grundlagen der Funkenerosion (EDM)
EDM-Prozess
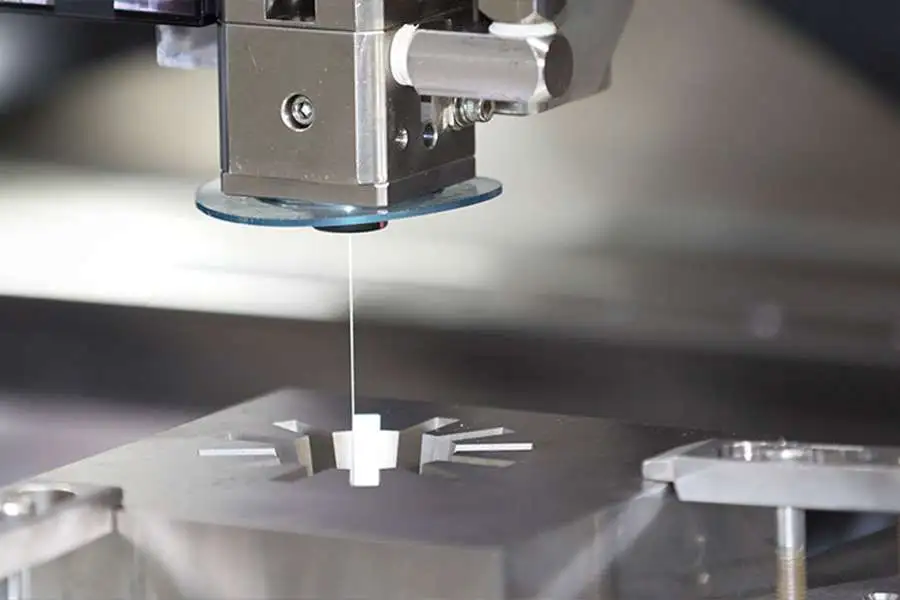
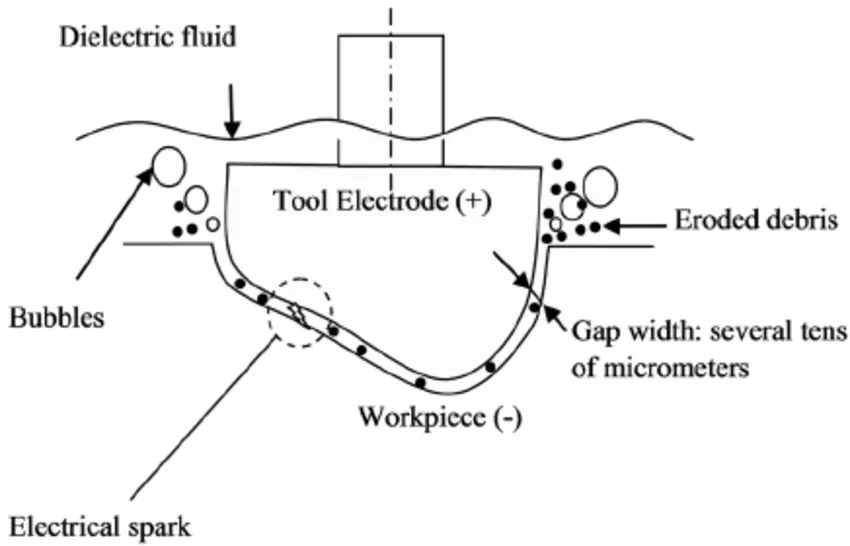
EDM funktioniert nach einem einfachen, aber genialen Prinzip: der kontrollierten Erosion von Material durch eine Reihe schneller, sich wiederholender elektrischer Entladungen. Die Erodiermaschine erzeugt ein elektrisches Feld zwischen einer Elektrode und dem Werkstück, die beide in eine dielektrische Flüssigkeit getaucht sind. Wenn die elektrische Feldstärke einen kritischen Schwellenwert überschreitet, springt ein Funke über den Spalt, erzeugt einen kleinen Krater auf der Oberfläche des Werkstücks und schleudert einen winzigen Materialsplitter heraus.
Schlüsselkomponenten des EDM-Prozesses
Zu den Hauptkomponenten einer EDM-Einrichtung gehören:
- Die Erodiermaschine, in der sich die Stromversorgungs- und Steuerungssysteme befinden
- Die Elektrode oder das Werkzeug wird auf die gewünschte Form ausgelegt
- Das Werkstück besteht typischerweise aus elektrisch leitfähigem Material
- Dielektrische Flüssigkeit mit Doppelfunktion als Kühlmittel und Späneentferner
II. Die Wissenschaft des EDM
Die Wissenschaft der elektrischen Entladung (EDM) ist faszinierend und vereint Prinzipien aus Physik, Materialwissenschaft und Elektrotechnik. Das Verständnis dieser Wissenschaft ist entscheidend, um den EDM-Prozess zu beherrschen und sein volles Potenzial auszuschöpfen.
Phänomen der elektrischen Entladung
Das Phänomen der elektrischen Entladung ist das Kernstück der Funkenerosion. Dabei wird ein Plasmakanal zwischen der Elektrode und dem Werkstück erzeugt. Dieser Plasmakanal ermöglicht den Elektronenfluss, was zu einer lokalen Überhitzung, einem Schmelzen und einer Verdampfung des Materials führt.
- Dielektrischer Durchschlag: Wenn die Spannung zwischen Elektrode und Werkstück die Durchbruchspannung der dielektrischen Flüssigkeit überschreitet, ionisiert die Flüssigkeit und wird zu Plasma. Dieses Plasma bildet einen leitenden Pfad oder Kanal über den Spalt.
- Funkenerzeugung: Ein Funke springt dann über diesen Plasmakanal und überhitzt die umgebende dielektrische Flüssigkeit. Diese überhitzte Flüssigkeit erodiert dann ein kleines Volumen des Werkstückmaterials.
- Abkühlung und Erstarrung: Sobald der Funke nachlässt, kollabiert der Plasmakanal. Die umgebende dielektrische Flüssigkeit kühlt dann den erhitzten Bereich ab, wodurch das geschmolzene Material erstarrt. Dieses verfestigte Material wird dann von der zirkulierenden dielektrischen Flüssigkeit weggespült.
Materialerosionsprozess
Materialerosionsphänomene beim Erodieren
Der Materialerosionsprozess beim Erodieren ist komplex und wird von vielen Variablen beeinflusst. Jeder Funke erodiert eine winzige Materialmenge und bildet einen Krater auf der Oberfläche des Werkstücks. Durch die kumulative Wirkung dieser Krater entsteht die gewünschte Form im Werkstück.
- Schmelzen und Verdampfen: Die starke Hitze des Funkens schmilzt und verdampft das Material an der Entladungsstelle. Der Großteil des Materialabtrags ist auf die Verdampfung zurückzuführen, wobei das Aufschmelzen eine untergeordnete Rolle spielt.
- Materialauswurf: Die schnelle Expansion des verdampften Materials zusammen mit dem Druck der dielektrischen Flüssigkeit schleudert das geschmolzene Material aus dem Krater.
- Kraterbildung: Jede Entladung erzeugt einen Krater auf der Werkstückoberfläche. Größe und Form des Kraters hängen von der Energie des Funkens, der Pulsdauer und den Eigenschaften des Werkstückmaterials ab.
Rolle der dielektrischen Flüssigkeit
Dielektrikum spielt im EDM-Prozess eine vielfältige Rolle. Es dient nicht nur als Medium für die elektrische Entladung, sondern trägt auch dazu bei, den bearbeiteten Bereich zu kühlen und das erodierte Material wegzuspülen.
Hauptfunktionen der dielektrischen Flüssigkeit:
- Isolator und Leiter: Die dielektrische Flüssigkeit wirkt bei niedrigen Spannungen als Isolator und verhindert so eine vorzeitige Entladung. Wenn die Spannung jedoch die Durchbruchschwelle überschreitet, ionisiert es und wird zum Leiter, wodurch der Funke durchgelassen werden kann.
- Kühlmittel: Die dielektrische Flüssigkeit hilft, den bearbeiteten Bereich nach jeder Entladung abzukühlen. Diese schnelle Abkühlung verfestigt das geschmolzene Material und minimiert die Wärmeeinflusszone (HAZ).
- Entfernung von Trümmern: Die zirkulierende dielektrische Flüssigkeit trägt das erodierte Material und die Rückstände aus dem bearbeiteten Bereich weg und hält den Spalt für nachfolgende Funken sauber.
Lesen Sie mehr: Erforschung der Bedeutung von Dielektrikum beim EDM
Wärmeeinflusszone und Oberflächenbeschaffenheit
Die Wärmeeinflusszone (HAZ) ist der Bereich des Werkstücks, der aufgrund des EDM-Prozesses thermischen Effekten ausgesetzt ist. Die Kontrolle der HAZ ist entscheidend für die Erzielung einer guten Oberflächenbeschaffenheit und die Aufrechterhaltung der strukturellen Integrität des Materials.
Wichtige Punkte in Bezug auf HAZ und Oberflächenbeschaffenheit:
- Wärmeeinflusszone (HAZ): Die WEZ umfasst die Recast-Schicht (erneut erstarrtes Material an der Oberfläche), die Wärmeeinflussschicht (Material, das durch Hitze beeinflusst, aber nicht geschmolzen wird) und das nicht betroffene Grundmaterial. Die Minimierung der HAZ ist entscheidend für die Aufrechterhaltung der mechanischen Eigenschaften des Werkstücks.
- Oberflächenfinish: Die Oberflächenbeschaffenheit beim Funkenerodieren wird durch die Größe und Verteilung der durch die Funken gebildeten Krater bestimmt. Glattere Oberflächen erfordern kleinere Krater, was mit Funken geringerer Energie erreicht werden kann.
Tabelle: Vergleichende Eigenschaften des Phänomens der elektrischen Entladung, des Materialerosionsprozesses und der Rolle der dielektrischen Flüssigkeit
| Phänomen/Prozess | Beschreibung |
|---|---|
| Elektrische Entladung | Durch die Ionisierung der dielektrischen Flüssigkeit entsteht ein Plasmakanal, der die Entstehung eines Funkens ermöglicht, der zu Materialerosion führt. |
| Materialerosion | Jeder Funke erzeugt einen Krater, indem er das Werkstückmaterial verdampft und schmilzt. Die kumulative Wirkung dieser Krater formt das Werkstück. |
| Rolle der dielektrischen Flüssigkeit | Die dielektrische Flüssigkeit dient als Isolator, Leiter, Kühlmittel und Schmutzentferner. Es spielt eine entscheidende Rolle bei der Steuerung des EDM-Prozesses. |
Probieren Sie Boda jetzt aus!
III. Technologie im EDM
Die EDM-Technologie hat sich in den letzten Jahren rasant weiterentwickelt und Präzision, Effizienz und Vielseitigkeit verbessert. Innovationen durchdringen jeden Aspekt des Prozesses, von Stromversorgungen und Steuerungssystemen bis hin zu Elektrodendesign und -materialien.
1. CNC und Automatisierung im EDM
Computer Numeric Control (CNC) hat die EDM-Technik in den Bereich der vollautomatischen Fertigung katapultiert. CNC-Erodiermaschinen können komplexe, mehrstufige Vorgänge ohne menschliches Eingreifen ausführen, wodurch Fehler drastisch reduziert und die Produktivität gesteigert werden.
2. Einfluss von Materialien und Elektrodendesign
Die Materialwissenschaft hat maßgeblich zur Verbesserung der EDM-Fähigkeiten beigetragen. Die Wahl des Elektrodenmaterials, des Werkstückmaterials und der dielektrischen Flüssigkeit kann die Leistung der Erodiermaschine erheblich beeinflussen. Ebenso haben innovative Elektrodendesigns die Herstellung komplizierter Komponenten ermöglicht, die zuvor undenkbar waren.
3. Fortschritte bei Stromversorgungs- und Steuerungssystemen
Moderne EDM-Netzteile bieten eine hervorragende Kontrolle über Prozessparameter wie Spannung, Strom und Impulsdauer. Gleichzeitig bieten fortschrittliche Steuerungssysteme Echtzeitüberwachung und Rückmeldung und ermöglichen adaptive Bearbeitungsstrategien, die den EDM-Prozess optimieren.
4. Hochleistungsdielektrische Flüssigkeiten
Heutige dielektrische Flüssigkeiten bieten eine überlegene Leistung und tragen zu schnelleren Bearbeitungsgeschwindigkeiten, feineren Oberflächengüten und minimaler thermischer Verformung bei. Außerdem sind sie umweltfreundlicher und sicherer für die Betreiber.
IV. EDM-Prozesssteuerung
Um das volle Potenzial des EDM auszuschöpfen, ist eine effektive Prozesskontrolle von entscheidender Bedeutung. Sie ermöglicht EDM-Hersteller um Prozessparameter für optimale Leistung abzustimmen und ein Gleichgewicht zwischen Bearbeitungsgeschwindigkeit, Präzision und Oberflächenqualität zu erreichen.
| Prozessparameter | Ergebnisse |
|---|---|
| Entladestrom | Bestimmt die Tiefe und Geschwindigkeit des Materialabtrags |
| Pulsdauer | Beeinflusst die Materialerosionsrate und die Oberflächenbeschaffenheit |
| Einschaltdauer | Bestimmt, wie lange die Entladung aktiv ist |
| Lückenspannung | Beeinflusst die Intensität der elektrischen Entladung |
| Eigenschaften dielektrischer Flüssigkeiten | Beeinflusst die Bearbeitungsgeschwindigkeit, die Oberflächengüte und die HAZ-Größe |
Rolle von Feedbacksystemen
Moderne Erodiermaschinen verfügen über hochentwickelte Feedbacksysteme. Diese Systeme überwachen den Bearbeitungsprozess in Echtzeit und nehmen die notwendigen Anpassungen der Prozessparameter vor, um optimale Bedingungen aufrechtzuerhalten. Diese Anpassungsfähigkeit erhöht die Konsistenz und Zuverlässigkeit des EDM-Prozesses erheblich.
V. Aktuelle Innovationen und zukünftige Trends
| Trend | Beschreibung |
|---|---|
| Mikro-EDM und Nano-EDM | Ermöglichen Sie die Herstellung von Komponenten in Mikro- und Nanogröße mit außergewöhnlicher Präzision in Bereichen wie der Mikroelektronik und der biomedizinischen Technik. |
| Mehrachsige und hybride EDM-Systeme | Bearbeiten Sie komplexe 3D-Formen mit hoher Präzision und kombinieren Sie EDM mit anderen Bearbeitungsprozessen für beispiellose Vielseitigkeit und Effizienz. |
| Umweltfreundliche und energieeffiziente Systeme | Der Schwerpunkt liegt auf der Entwicklung umweltfreundlicher und energieeffizienter EDM-Systeme durch den Einsatz umweltfreundlicher dielektrischer Flüssigkeiten, energiesparender Stromversorgungen und Strategien zur Abfallreduzierung. |
| Prädiktive Modellierung und Simulation | Leistungsstarke Werkzeuge zur Optimierung des EDM-Prozesses durch die Untersuchung des EDM unter verschiedenen Bedingungen, wodurch Versuch und Irrtum reduziert und die Entwicklung effektiver Bearbeitungsstrategien beschleunigt werden. |
Nutzen Sie die Kraft der Präzision mit den EDM-Diensten von Boda
Bei Boda sind wir mehr als nur ein Dienstleister – wir sind Ihr strategischer Partner in der Präzisionsfertigung. Wir verstehen die komplexe Wissenschaft und die fortschrittliche Technologie hinter der Funkenerosion und setzen dieses Wissen ein, um erstklassige Ergebnisse zu liefern. EDM-Dienstleistungen.
Dank fundierter Kenntnisse der EDM-Wissenschaft und modernster Technologie entwickeln wir unsere Dienstleistungen kontinuierlich weiter. Ob Drahterodieren, Senkerodieren oder Lochbohren EDM, unser Team aus erfahrenen Maschinisten sorgt für optimale Leistung und Präzision bei jedem Projekt.
Unser Fokus liegt nicht nur darauf, Ihre Erwartungen zu erfüllen, sondern sie zu übertreffen. Indem wir die neuesten technologischen Fortschritte nutzen, liefern wir überragende Effizienz, Präzision und Qualität und stellen sicher, dass Ihre Projekte pünktlich und nach höchsten Standards abgeschlossen werden.
Die Wahl von Boda für Ihre EDM-Anforderungen garantiert einen Service, der auf einem gründlichen Verständnis der Wissenschaft und Technologie des EDM basiert.
Fazit
Die Wissenschaft und Technologie dahinter Bearbeitung elektrischer Entladungen Die Funkenerosion (EDM) offenbart die komplexe und faszinierende Welt der kontrollierten Materialabtragung durch Funken. Vom Phänomen der elektrischen Entladung über den komplexen Prozess der Materialabtragung bis hin zur vielfältigen Rolle des Dielektrikums und dessen Einfluss auf die Wärmeeinflusszone und die Oberflächenbeschaffenheit – jeder Aspekt trägt zu den umfassenden Möglichkeiten der Funkenerosion bei.
Der EDM-Prozess entwickelt sich ständig weiter, wobei neue Technologien, Materialien und Prozesskontrollen zu weiteren Verbesserungen und Innovationen führen. Die jüngsten Trends bei Mikro- und Nano-EDM, Mehrachsen- und Hybridsystemen, umweltfreundlichen Verfahren und prädiktiver Modellierung versprechen eine spannende Zukunft für diesen vielseitigen Bearbeitungsprozess.
Häufig gestellte Fragen
1. Welche Faktoren beeinflussen die Größe und Form von Kratern beim EDM?
Die Größe und Form von Kratern beim Funkenerodieren wird von der Energie des Funkens, der Impulsdauer und den Eigenschaften des Werkstückmaterials beeinflusst.
2. Welchen Beitrag leistet die dielektrische Flüssigkeit zum EDM-Prozess?
Die dielektrische Flüssigkeit erfüllt im EDM-Prozess mehrere Rollen. Es wirkt als Isolator und verhindert eine vorzeitige Entladung. Bei Ionisierung wird es zum Leiter und ermöglicht so den Funkendurchgang. Außerdem kühlt es den bearbeiteten Bereich und transportiert das erodierte Material und den Schmutz ab.
3. Wie können wir die Wärmeeinflusszone (HAZ) im EDM kontrollieren?
Durch die Steuerung der Energie des Funkens und der Impulsdauer kann die HAZ minimiert werden. Auch die Verwendung einer geeigneten dielektrischen Flüssigkeit und die Sicherstellung einer effizienten Spülung können zur Kontrolle der HAZ beitragen.
4. Was sind die aktuellen Trends in der EDM-Technologie?
Zu den jüngsten Trends in der EDM-Technologie gehören Entwicklungen bei Mikro- und Nano-EDM, Mehrachsen- und Hybridsystemen, umweltfreundlichen EDM-Systemen und der Einsatz prädiktiver Modellierung und Simulation zur Optimierung des Prozesses.