La lavorazione per scarica elettrica, comunemente nota come EDM, è un processo di produzione non tradizionale che ha rivoluzionato il modo in cui modelliamo metalli e materiali duri. Offrendo una precisione senza pari e capacità di progettazione complesse, ha trovato ampia applicazione in diversi settori. Nell'ottica di creare componenti sempre più complessi ed esigenti, diventa fondamentale comprendere la scienza e la tecnologia alla base dell'EDM.
Questo articolo spiega la scienza e la tecnologia alla base del funzionamento dell'EDM, inclusi i suoi progressi tecnologici, le tendenze future e altro ancora.
I. Nozioni di base sulla lavorazione a scarica elettrica (EDM)
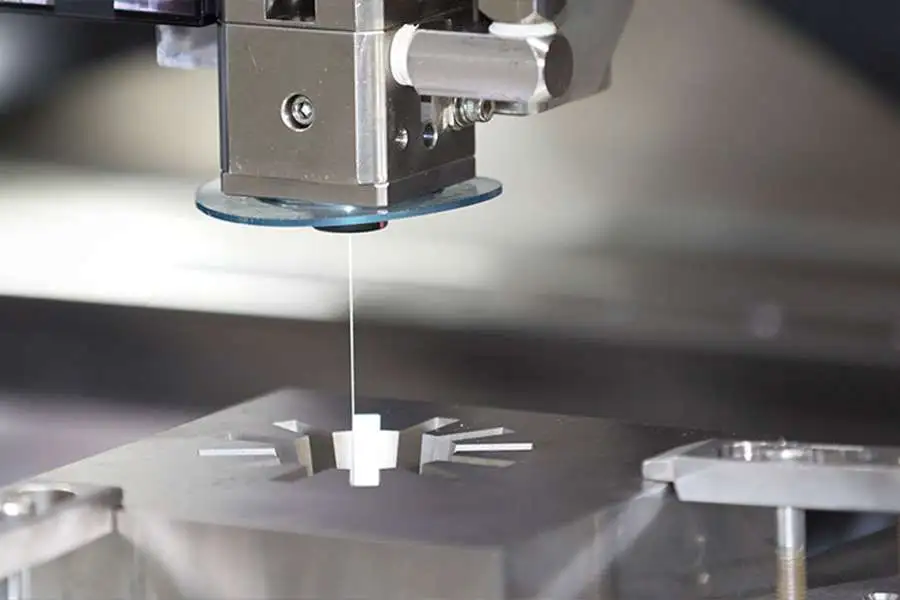
Processo EDM
L'EDM funziona secondo un principio semplice ma ingegnoso: l'erosione controllata del materiale attraverso una serie di scariche elettriche rapide e ripetitive. La macchina per elettroerosione genera un campo elettrico tra un elettrodo e il pezzo, entrambi immersi in un fluido dielettrico. Quando l'intensità del campo elettrico supera una soglia critica, una scintilla salta attraverso la fessura, creando un piccolo cratere sulla superficie del pezzo ed espellendo un minuscolo frammento di materiale.
Componenti chiave del processo EDM
I componenti principali di una configurazione EDM includono:
- La macchina EDM, che ospita i sistemi di alimentazione e controllo
- L'elettrodo o strumento, è progettato per la forma desiderata
- Il pezzo, tipicamente realizzato in materiale elettricamente conduttivo
- Fluido dielettrico, con doppio ruolo di refrigerante e rimozione trucioli
II. La scienza dell'EDM
La scienza dell'elettroerosione (EDM) è affascinante e combina principi di fisica, scienza dei materiali e ingegneria elettrica. Comprendere questa scienza è fondamentale per padroneggiare il processo EDM e sfruttarne tutto il potenziale.
Fenomeno di scarica elettrica
Il fenomeno delle scariche elettriche è al centro dell'EDM. Implica la generazione di un canale plasma tra l'elettrodo e il pezzo. Questo canale del plasma consente il flusso di elettroni, portando a surriscaldamento, fusione e vaporizzazione localizzati del materiale.
- Ripartizione dielettrica: Quando la tensione tra l'elettrodo e il pezzo in lavorazione supera la tensione di rottura del fluido dielettrico, il fluido si ionizza e diventa plasma. Questo plasma forma un percorso o canale conduttivo attraverso lo spazio vuoto.
- Generazione di scintille: Una scintilla quindi salta attraverso questo canale di plasma, surriscaldando il fluido dielettrico circostante. Questo fluido surriscaldato erode quindi un piccolo volume del materiale del pezzo.
- Raffreddamento e solidificazione: Una volta che la scintilla si spegne, il canale del plasma collassa. Il fluido dielettrico circostante raffredda quindi l'area riscaldata, provocando la solidificazione del materiale fuso. Questo materiale solidificato viene quindi lavato via dal fluido dielettrico circolante.
Processo di erosione del materiale
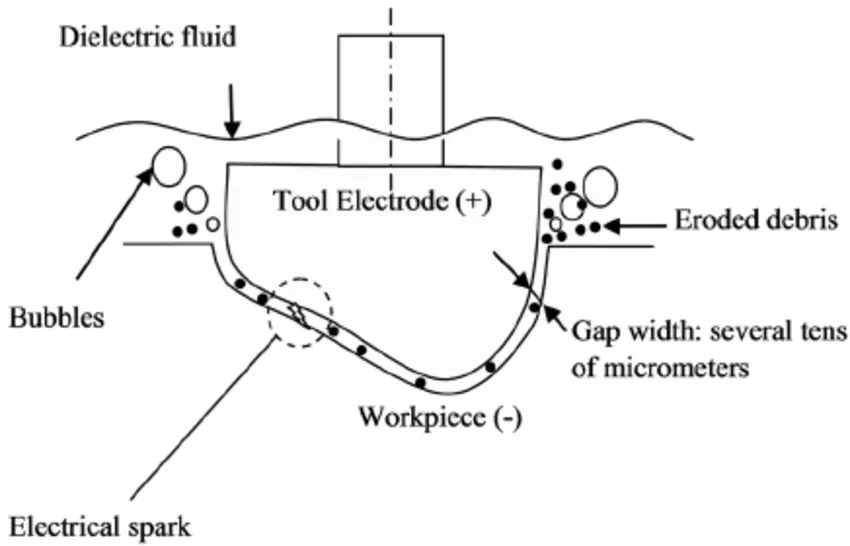
Fenomeni di erosione dei materiali nell'elettroerosione
Il processo di erosione del materiale nell'elettroerosione è complesso e influenzato da molte variabili. Ogni scintilla erode un minuscolo volume di materiale, formando un cratere sulla superficie del pezzo. L'effetto cumulativo di questi crateri forma la forma desiderata nel pezzo.
- Fusione e vaporizzazione: L'intenso calore della scintilla fonde e vaporizza il materiale nel punto di scarica. La maggior parte della rimozione del materiale è dovuta alla vaporizzazione, con la fusione che gioca un ruolo minore.
- Espulsione materiale: La rapida espansione del materiale vaporizzato, insieme alla pressione del fluido dielettrico, espelle il materiale fuso dal cratere.
- Formazione del cratere: Ogni scarica forma un cratere sulla superficie del pezzo. La dimensione e la forma del cratere dipendono dall'energia della scintilla, dalla durata dell'impulso e dalle proprietà del materiale del pezzo.
Ruolo del fluido dielettrico
Il fluido dielettrico svolge un ruolo multiforme nel processo EDM. Non solo funge da mezzo per la scarica elettrica, ma aiuta anche a raffreddare l'area lavorata ea eliminare il materiale eroso.
Funzioni chiave del fluido dielettrico:
- Isolante e conduttore: Il fluido dielettrico funge da isolante a basse tensioni, impedendo la scarica prematura. Tuttavia, quando la tensione supera la soglia di rottura, si ionizza e diventa un conduttore, lasciando passare la scintilla.
- Liquido di raffreddamento: Il fluido dielettrico aiuta a raffreddare la zona lavorata dopo ogni scarica. Questo rapido raffreddamento solidifica il materiale fuso e riduce al minimo la zona termicamente alterata (ZTA).
- Rimozione di detriti: Il fluido dielettrico circolante allontana il materiale eroso e i detriti dalla zona lavorata, mantenendo pulito il traferro per successive scintille.
Per saperne di più: Esplorare il significato del dielettrico nell'elettroerosione
Zona interessata dal calore e finitura superficiale
La zona interessata dal calore (HAZ) è la regione del pezzo che subisce gli effetti termici dovuti al processo EDM. Il controllo della ZTA è fondamentale per ottenere una buona finitura superficiale e mantenere l'integrità strutturale del materiale.
Punti chiave riguardanti ZTA e finitura superficiale:
- Zona termicamente alterata (ZTA): La ZTA comprende lo strato di rifusione (materiale risolidificato sulla superficie), lo strato alterato dal calore (materiale influenzato dal calore ma non fuso) e il materiale di base inalterato. Ridurre al minimo la ZTA è fondamentale per mantenere le proprietà meccaniche del pezzo.
- Finitura di superficie: La finitura superficiale in EDM è determinata dalla dimensione e dalla distribuzione dei crateri formati dalle scintille. Finiture più lisce richiedono crateri più piccoli, che possono essere ottenuti con scintille a bassa energia.
Tabella: caratteristiche comparative del fenomeno di scarica elettrica, processo di erosione del materiale e ruolo del fluido dielettrico
| Fenomeno/Processo | Descrizione |
|---|---|
| Scarica elettrica | La ionizzazione del fluido dielettrico crea un canale di plasma che consente la generazione di una scintilla, che provoca l'erosione del materiale. |
| Erosione materiale | Ogni scintilla crea un cratere vaporizzando e fondendo il materiale del pezzo. L'effetto cumulativo di questi crateri modella il pezzo. |
| Ruolo del fluido dielettrico | Il fluido dielettrico funge da isolante, conduttore, refrigerante e rimozione dei detriti. Svolge un ruolo fondamentale nel controllo del processo EDM. |
Prova subito Boda!
III. Tecnologia nell'elettroerosione
La tecnologia EDM ha compiuto rapidi progressi nel corso degli anni, migliorando precisione, efficienza e versatilità. Le innovazioni hanno permeato ogni aspetto del processo, dagli alimentatori e sistemi di controllo alla progettazione e ai materiali degli elettrodi.
1. CNC e automazione nell'elettroerosione
Il controllo numerico computerizzato (CNC) ha spinto l'EDM nel regno della produzione completamente automatizzata. Le macchine CNC EDM possono eseguire operazioni complesse in più passaggi senza intervento umano, riducendo drasticamente gli errori e migliorando la produttività.
2. Influenza dei materiali e del design degli elettrodi
La scienza dei materiali è stata determinante per migliorare le capacità EDM. La scelta del materiale dell'elettrodo, del materiale del pezzo e del fluido dielettrico può influire in modo significativo sulle prestazioni dell'elettroerosione. Allo stesso modo, i design innovativi degli elettrodi hanno reso possibile la produzione di componenti complessi che prima erano impensabili.
3. Progressi nei sistemi di alimentazione e controllo
I moderni alimentatori EDM offrono un controllo eccellente sui parametri di processo come tensione, corrente e durata dell'impulso. Allo stesso tempo, i sistemi di controllo avanzati forniscono monitoraggio e feedback in tempo reale, facilitando strategie di lavorazione adattative che ottimizzano il processo EDM.
4. Fluidi dielettrici ad alte prestazioni
I fluidi dielettrici odierni offrono prestazioni superiori, contribuendo a velocità di lavorazione più elevate, finiture superficiali più fini e distorsione termica minima. Sono anche più rispettosi dell'ambiente e più sicuri per gli operatori.
IV. Controllo del processo EDM
Un controllo efficace del processo è fondamentale per sfruttare appieno il potenziale dell'EDM. Consente Produttori di EDM per ottimizzare i parametri di processo e ottenere prestazioni ottimali, raggiungendo un equilibrio tra velocità di lavorazione, precisione e qualità della superficie.
| Parametro di processo | Effect |
|---|---|
| corrente di scarica | Determina la profondità e la velocità di rimozione del materiale |
| Durata dell'impulso | Influisce sul tasso di erosione del materiale e sulla finitura superficiale |
| Ciclo di lavoro | Determina la quantità di tempo in cui la scarica è attiva |
| Tensione di gap | Influisce sull'intensità della scarica elettrica |
| Proprietà del fluido dielettrico | Influenza la velocità di lavorazione, la finitura superficiale e le dimensioni HAZ |
Ruolo dei sistemi di feedback
Le moderne macchine per elettroerosione incorporano sofisticati sistemi di feedback. Questi sistemi monitorano il processo di lavorazione in tempo reale, apportando le modifiche necessarie ai parametri di processo per mantenere condizioni ottimali. Questa adattabilità migliora significativamente la coerenza e l'affidabilità del processo EDM.
V. Innovazioni recenti e tendenze future
| Trend | Descrizione |
|---|---|
| Micro-EDM e Nano-EDM | Consentire la fabbricazione di componenti di dimensioni micro e nano con una precisione eccezionale in campi come la microelettronica e l'ingegneria biomedica. |
| Sistemi EDM multiasse e ibridi | Lavora forme 3D complesse con elevata precisione, combinando l'EDM con altri processi di lavorazione per una versatilità ed efficienza senza precedenti. |
| Sistemi ecologici ed efficienti dal punto di vista energetico | Enfasi sullo sviluppo di sistemi EDM ecologici ed efficienti dal punto di vista energetico attraverso l'uso di fluidi dielettrici verdi, alimentatori a risparmio energetico e strategie di riduzione dei rifiuti. |
| Modellazione predittiva e simulazione | Potenti strumenti per ottimizzare il processo EDM attraverso lo studio dell'elettroerosione in varie condizioni, riducendo tentativi ed errori e accelerando lo sviluppo di efficaci strategie di lavorazione. |
Sfruttare la potenza della precisione con i servizi EDM di Boda
Noi di Boda siamo molto più di un semplice fornitore di servizi: siamo il vostro partner strategico nella produzione di precisione. Comprendiamo la scienza complessa e la tecnologia avanzata alla base dell'elettroerosione e applichiamo questa conoscenza per fornire servizi di altissimo livello. Servizi EDM.
Grazie a una profonda conoscenza della scienza dell'elettroerosione e alla tecnologia all'avanguardia, innoviamo costantemente nell'erogazione dei nostri servizi. Che si tratti di elettroerosione a filo, elettroerosione a tuffo o Elettroerosione per foratura, il nostro team di macchinisti esperti garantisce prestazioni e precisione ottimali in ogni progetto.
Il nostro obiettivo non è solo quello di soddisfare le vostre aspettative, ma di superarle. Abbracciando gli ultimi progressi tecnologici, offriamo efficienza, precisione e qualità superiori, assicurando che i tuoi progetti siano completati in tempo e secondo gli standard più elevati.
La scelta di Boda per le tue esigenze EDM garantisce un servizio radicato in una conoscenza approfondita della scienza e della tecnologia dell'EDM,
Conclusione
La scienza e la tecnologia alla base Lavorazione a scarica elettrica L'elettroerosione (EDM) svela il mondo complesso e affascinante dell'erosione controllata dei materiali tramite scariche elettriche. Dal fenomeno della scarica elettrica, all'intricato processo di erosione del materiale, fino al ruolo multiforme del fluido dielettrico e all'impatto sulla zona termicamente alterata e sulla finitura superficiale, ogni aspetto contribuisce alle vaste potenzialità dell'elettroerosione.
Il processo EDM continua ad evolversi con nuove tecnologie, materiali e controlli di processo che guidano ulteriori miglioramenti e innovazioni. Le recenti tendenze in micro e nano-EDM, sistemi multiasse e ibridi, pratiche ecologiche e modellazione predittiva promettono un futuro entusiasmante per questo versatile processo di lavorazione.
DOMANDE FREQUENTI
1. Quali fattori influenzano le dimensioni e la forma dei crateri nell'EDM?
Le dimensioni e la forma dei crateri nell'elettroerosione sono influenzate dall'energia della scintilla, dalla durata dell'impulso e dalle proprietà del materiale del pezzo.
2. In che modo il fluido dielettrico contribuisce al processo EDM?
Il fluido dielettrico svolge molteplici ruoli nel processo EDM. Agisce come un isolante prevenendo la scarica prematura e diventa un conduttore quando ionizzato, permettendo il passaggio della scintilla. Raffredda anche l'area lavorata e porta via il materiale eroso e i detriti.
3. Come possiamo controllare la Zona Interessata dal Calore (ZTA) nell'EDM?
Il controllo dell'energia della scintilla e della durata dell'impulso può ridurre al minimo la ZTA. Anche l'utilizzo di un fluido dielettrico adatto e la garanzia di un lavaggio efficiente possono aiutare a controllare la ZTA.
4. Quali sono le tendenze recenti nella tecnologia EDM?
Le tendenze recenti nella tecnologia EDM includono sviluppi in micro e nano-EDM, sistemi multiasse e ibridi, sistemi EDM ecologici e l'uso di modellazione predittiva e simulazione per ottimizzare il processo.