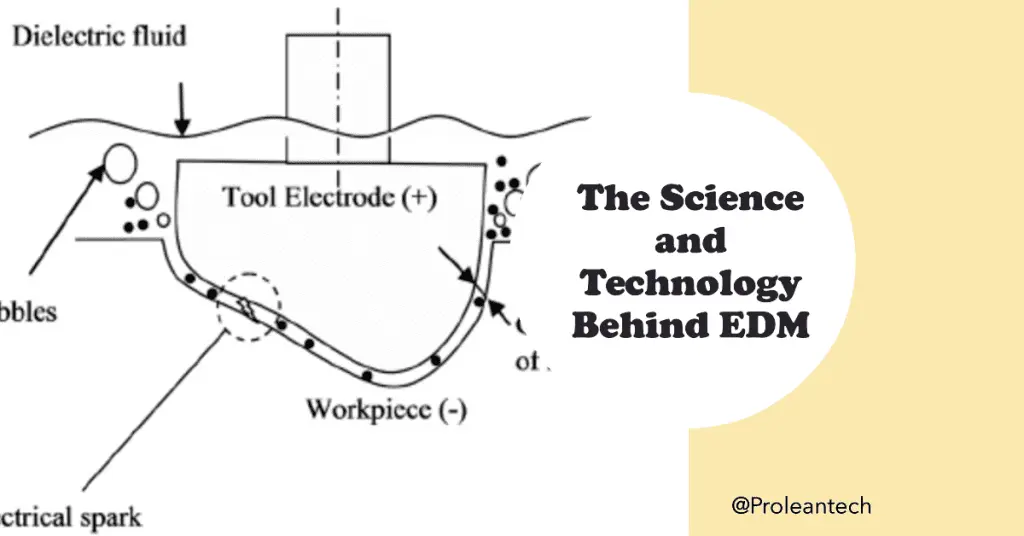
El mecanizado por descarga eléctrica, comúnmente conocido como EDM, es un proceso de fabricación no tradicional que ha revolucionado la forma en que damos forma a metales y materiales duros. Ofrece una precisión sin precedentes y capacidades de diseño complejas, y se ha extendido a diversas industrias. A medida que nos esforzamos por crear componentes cada vez más complejos y exigentes, resulta fundamental comprender la ciencia y la tecnología que sustentan el EDM.
Este artículo explica la ciencia y la tecnología detrás del funcionamiento de EDM, incluidos sus avances tecnológicos, tendencias futuras y más.
I. Conceptos básicos del mecanizado por descarga eléctrica (EDM)
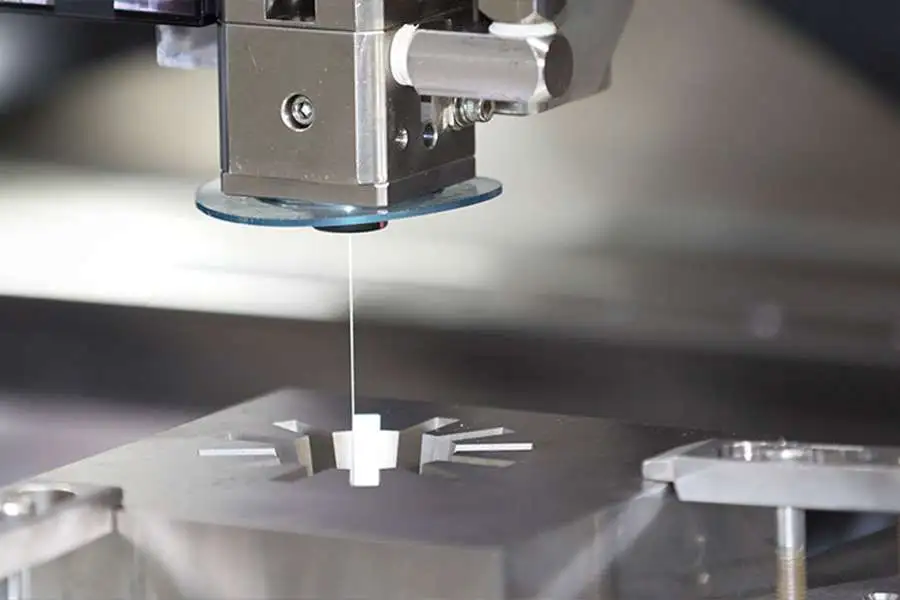
Proceso de electroerosión
EDM opera con un principio simple pero ingenioso: la erosión controlada del material a través de una serie de descargas eléctricas rápidas y repetitivas. La máquina EDM genera un campo eléctrico entre un electrodo y la pieza de trabajo, ambos sumergidos en un fluido dieléctrico. Cuando la intensidad del campo eléctrico excede un umbral crítico, salta una chispa a través del espacio, creando un pequeño cráter en la superficie de la pieza de trabajo y expulsando una pequeña viruta de material.
Componentes clave del proceso EDM
Los componentes principales de una configuración EDM incluyen:
- La máquina EDM, que alberga los sistemas de alimentación y control
- El electrodo o herramienta, se diseña con la forma deseada
- La pieza de trabajo, típicamente hecha de material eléctricamente conductor.
- Fluido dieléctrico, que cumple la doble función de refrigerante y eliminador de virutas
II. La ciencia de la música electrónica
La ciencia del mecanizado por descarga eléctrica (EDM) es fascinante y combina principios de la física, la ciencia de los materiales y la ingeniería eléctrica. Comprender esta ciencia es crucial para dominar el proceso de electroerosión y aprovechar todo su potencial.
Fenómeno de descarga eléctrica
El fenómeno de descarga eléctrica es el núcleo de EDM. Implica la generación de un canal de plasma entre el electrodo y la pieza de trabajo. Este canal de plasma permite el flujo de electrones, lo que lleva a un sobrecalentamiento, fusión y vaporización localizados del material.
- Ruptura dieléctrica: Cuando el voltaje entre el electrodo y la pieza de trabajo excede el voltaje de ruptura del fluido dieléctrico, hace que el fluido se ionice y se convierta en plasma. Este plasma forma un camino o canal conductor a través del espacio.
- Generación de chispas: Una chispa salta a través de este canal de plasma, sobrecalentando el fluido dieléctrico circundante. Este fluido sobrecalentado luego erosiona un pequeño volumen del material de la pieza de trabajo.
- Enfriamiento y Solidificación: Una vez que la chispa se apaga, el canal de plasma colapsa. El fluido dieléctrico circundante luego enfría el área calentada, lo que hace que el material fundido se solidifique. Este material solidificado luego es eliminado por el fluido dieléctrico circulante.
Proceso de erosión de materiales
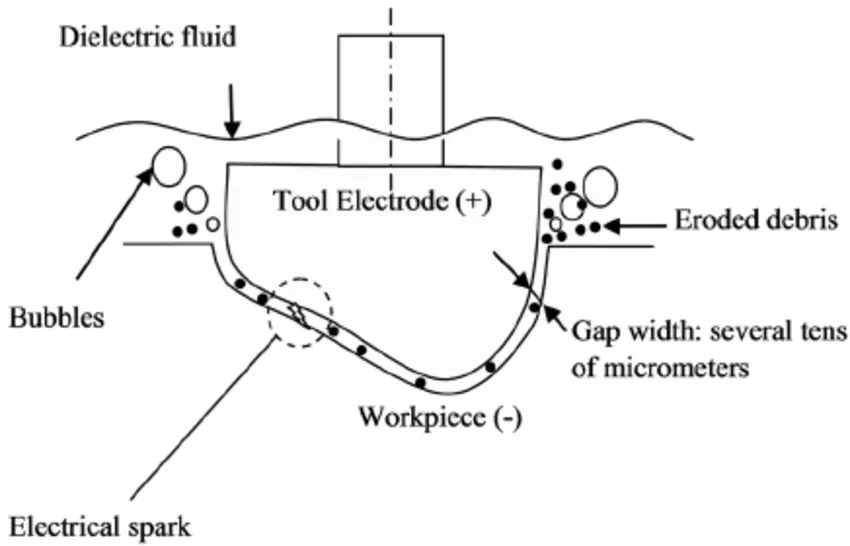
Fenómenos de erosión de materiales en electroerosión
El proceso de erosión del material en EDM es complejo y está influenciado por muchas variables. Cada chispa erosiona un pequeño volumen de material, formando un cráter en la superficie de la pieza de trabajo. El efecto acumulativo de estos cráteres forma la forma deseada en la pieza de trabajo.
- Fusión y vaporización: El intenso calor de la chispa derrite y vaporiza el material en el punto de descarga. La mayor parte de la remoción de material se debe a la vaporización, y la fusión juega un papel menor.
- Eyección de materiales: La rápida expansión del material vaporizado, junto con la presión del fluido dieléctrico, expulsa el material fundido del cráter.
- Formación de cráteres: Cada descarga forma un cráter en la superficie de la pieza de trabajo. El tamaño y la forma del cráter dependen de la energía de la chispa, la duración del pulso y las propiedades del material de la pieza de trabajo.
Papel del fluido dieléctrico
El fluido dieléctrico juega un papel multifacético en el proceso de EDM. No solo sirve como medio para la descarga eléctrica, sino que también ayuda a enfriar el área maquinada y elimina el material erosionado.
Funciones clave del fluido dieléctrico:
- Aislante y Conductor: El fluido dieléctrico actúa como aislante a bajas tensiones, evitando descargas prematuras. Sin embargo, cuando el voltaje supera el umbral de ruptura, se ioniza y se convierte en conductor, permitiendo el paso de la chispa.
- Refrigerante: El fluido dieléctrico ayuda a enfriar el área maquinada después de cada descarga. Este enfriamiento rápido solidifica el material fundido y minimiza la zona afectada por el calor (HAZ).
- Eliminación de los desechos: El fluido dieléctrico circulante se lleva el material erosionado y los desechos del área maquinada, manteniendo el espacio libre de chispas posteriores.
Leer más: Explorando la importancia del dieléctrico en EDM
Zona afectada por el calor y acabado superficial
La Zona Afectada por el Calor (HAZ) es la región de la pieza de trabajo que experimenta efectos térmicos debido al proceso EDM. El control de la ZAT es fundamental para lograr un buen acabado superficial y mantener la integridad estructural del material.
Puntos clave sobre HAZ y acabado superficial:
- Zona Afectada por el Calor (HAZ): La ZAT abarca la capa refundida (material resolidificado en la superficie), la capa afectada por el calor (material afectado por el calor pero no fundido) y el material base no afectado. Minimizar la ZAT es crucial para mantener las propiedades mecánicas de la pieza de trabajo.
- Acabado de la superficie: El acabado superficial en electroerosión viene determinado por el tamaño y distribución de los cráteres formados por las chispas. Los acabados más suaves requieren cráteres más pequeños, lo que se puede lograr con chispas de menor energía.
Tabla: Características comparativas del fenómeno de descarga eléctrica, el proceso de erosión del material y el papel del fluido dieléctrico
| Fenómeno/Proceso | Mareas Ideales para Lecciones |
|---|---|
| Descarga eléctrica | La ionización del fluido dieléctrico crea un canal de plasma que permite generar una chispa que provoca la erosión del material. |
| Erosión de materiales | Cada chispa crea un cráter al vaporizar y derretir el material de la pieza de trabajo. El efecto acumulativo de estos cráteres da forma a la pieza de trabajo. |
| Papel del fluido dieléctrico | El fluido dieléctrico sirve como aislante, conductor, refrigerante y eliminador de residuos. Desempeña un papel fundamental en el control del proceso de electroerosión. |
¡Pruebe Boda ahora!
tercero Tecnología en electroerosión
La tecnología EDM ha avanzado rápidamente a lo largo de los años, mejorando la precisión, la eficiencia y la versatilidad. Las innovaciones han permeado todos los aspectos del proceso, desde las fuentes de alimentación y los sistemas de control hasta el diseño y los materiales de los electrodos.
1. CNC y Automatización en EDM
El control numérico por computadora (CNC) ha impulsado a EDM al ámbito de la fabricación totalmente automatizada. Las máquinas CNC EDM pueden ejecutar operaciones complejas de varios pasos sin intervención humana, lo que reduce drásticamente los errores y mejora la productividad.
2. Influencia de los materiales y el diseño de electrodos
La ciencia de los materiales ha sido fundamental para mejorar las capacidades de EDM. La elección del material del electrodo, el material de la pieza de trabajo y el fluido dieléctrico puede afectar significativamente el rendimiento de la electroerosión. Del mismo modo, los diseños de electrodos innovadores han hecho posible la fabricación de componentes complejos que antes eran impensables.
3. Avances en Sistemas de Control y Suministro de Energía
Las fuentes de alimentación EDM modernas ofrecen un excelente control sobre los parámetros del proceso, como el voltaje, la corriente y la duración del pulso. Simultáneamente, los sistemas de control avanzados brindan monitoreo y retroalimentación en tiempo real, lo que facilita estrategias de mecanizado adaptables que optimizan el proceso de EDM.
4. Fluidos dieléctricos de alto rendimiento
Los fluidos dieléctricos actuales ofrecen un rendimiento superior, lo que contribuye a velocidades de mecanizado más rápidas, acabados superficiales más finos y distorsión térmica mínima. También son más respetuosos con el medio ambiente y más seguros para los operadores.
IV. Control de procesos de electroerosión
Un control eficaz del proceso es fundamental para aprovechar todo el potencial de la electroerosión. Permite Fabricantes de máquinas de electroerosión para ajustar los parámetros del proceso para un rendimiento óptimo, logrando un equilibrio entre la velocidad de mecanizado, la precisión y la calidad de la superficie.
| Parámetro de proceso | Efecto |
|---|---|
| corriente de descarga | Determina la profundidad y la velocidad de remoción de material. |
| Duración del pulso | Afecta la tasa de erosión del material y el acabado de la superficie |
| Ciclo de trabajo | Determina la cantidad de tiempo que la descarga está activa |
| Brecha de voltaje | Afecta la intensidad de la descarga eléctrica. |
| Propiedades del fluido dieléctrico | Afecta la velocidad de mecanizado, el acabado superficial y el tamaño de la ZAT |
Papel de los sistemas de retroalimentación
Las modernas máquinas EDM incorporan sofisticados sistemas de retroalimentación. Estos sistemas monitorean el proceso de maquinado en tiempo real, haciendo los ajustes necesarios a los parámetros del proceso para mantener las condiciones óptimas. Esta adaptabilidad mejora significativamente la consistencia y confiabilidad del proceso EDM.
V. Innovaciones recientes y tendencias futuras
| Tendencia | Mareas Ideales para Lecciones |
|---|---|
| MicroEDM y NanoEDM | Permita la fabricación de componentes de tamaño micro y nano con una precisión excepcional en campos como la microelectrónica y la ingeniería biomédica. |
| Sistemas EDM multieje e híbridos | Mecanice formas 3D complejas con alta precisión, combinando EDM con otros procesos de mecanizado para una versatilidad y eficiencia sin precedentes. |
| Sistemas Ecológicos y de Eficiencia Energética | Énfasis en el desarrollo de sistemas EDM ecológicos y energéticamente eficientes mediante el uso de fluidos dieléctricos ecológicos, fuentes de alimentación que ahorran energía y estrategias de reducción de residuos. |
| Modelado predictivo y simulación | Potentes herramientas para optimizar el proceso de EDM a través del estudio de EDM en diversas condiciones, reduciendo el ensayo y error y acelerando el desarrollo de estrategias de mecanizado efectivas. |
Aprovechar el poder de la precisión con los servicios EDM de Boda
En Boda, somos más que un simple proveedor de servicios: somos su socio estratégico en la fabricación de precisión. Comprendemos la compleja ciencia y la tecnología avanzada detrás de la electroerosión y aplicamos este conocimiento para ofrecer productos de primer nivel. servicios de electroerosión.
Gracias a un profundo conocimiento de la ciencia de la electroerosión y a la tecnología de vanguardia, innovamos constantemente en la prestación de nuestros servicios. Ya sea electroerosión por hilo, electroerosión por penetración o electroerosión por perforación de agujeros, nuestro equipo de maquinistas expertos garantiza un rendimiento y precisión óptimos en cada proyecto.
Nuestro enfoque no es solo cumplir con sus expectativas, sino superarlas. Al adoptar los últimos avances tecnológicos, brindamos eficiencia, precisión y calidad superiores, lo que garantiza que sus proyectos se completen a tiempo y con los más altos estándares.
Elegir Boda para sus necesidades de EDM garantiza un servicio basado en una comprensión profunda de la ciencia y la tecnología de EDM,
Conclusión
La ciencia y la tecnología detrás Mecanizado por electroerosión La electroerosión (EDM) revela el complejo y fascinante mundo de la erosión controlada de materiales mediante chispas. Desde el fenómeno de la descarga eléctrica y el intrincado proceso de erosión del material, hasta el papel multifacético del fluido dieléctrico y su impacto en la zona afectada por el calor y el acabado superficial, cada aspecto contribuye a las amplias capacidades de la EDM.
El proceso de electroerosión continúa evolucionando con nuevas tecnologías, materiales y controles de proceso que impulsan nuevas mejoras e innovaciones. Las tendencias recientes en micro y nano-EDM, sistemas multieje e híbridos, prácticas ecológicas y modelado predictivo prometen un futuro emocionante para este versátil proceso de mecanizado.
Preguntas Frecuentes
1. ¿Qué factores influyen en el tamaño y la forma de los cráteres en EDM?
El tamaño y la forma de los cráteres en EDM están influenciados por la energía de la chispa, la duración del pulso y las propiedades del material de la pieza de trabajo.
2. ¿Cómo contribuye el fluido dieléctrico al proceso de electroerosión?
El fluido dieléctrico cumple múltiples funciones en el proceso de EDM. Actúa como aislante evitando descargas prematuras y se convierte en conductor cuando se ioniza, permitiendo el paso de la chispa. También enfría el área maquinada y se lleva el material erosionado y los escombros.
3. ¿Cómo podemos controlar la Zona Afectada por el Calor (HAZ) en EDM?
El control de la energía de la chispa y la duración del pulso puede minimizar la HAZ. Usar un fluido dieléctrico adecuado y garantizar un lavado eficiente también puede ayudar a controlar la ZAT.
4. ¿Cuáles son las tendencias recientes en la tecnología EDM?
Las tendencias recientes en la tecnología EDM incluyen desarrollos en micro y nano-EDM, sistemas multieje e híbridos, sistemas EDM ecológicos y el uso de modelado predictivo y simulación para optimizar el proceso.