Lavorazione a scarica elettrica
scarica elettricalavorazione elettronica (EDM) è un processo di produzione che rimuove materiale da pezzi elettricamente conduttivi mediante scintille elettriche controllate. Modella i componenti senza contatto fisico trae l'utensile e il pezzo in lavorazione.
Durante la lavorazione, le scintille ad alta frequenza rimuovono gradualmente le particelle metalliche fini da aree localizzate. Nel frattempo, un fluido dielettrico controlla la stabilità delle scintille e rimuove i detriti di lavorazione erosi.
L'elettroerosione consente di realizzare angoli acuti, cavità strette e lavorazioni interne profonde. L'elettroerosione a filo, a piombo e per fori è comune tipi di scarica elettrica LavorazioneCiascuna tecnica supporta diverse esigenze di produzione in ambiti quali attrezzature aerospaziali, componenti medicali e stampi. Ad esempio:
- Elettroerosione a filo: Viene comunemente utilizzato quando i componenti richiedono tolleranze ristrette, profili complessi e angoli interni acuti.
- Elettroerosione a tuffo: È un'ottima scelta per la lavorazione di cavità profonde e dettagli precisi in stampi, matrici e componenti per utensili.
- Elettroerosione per foratura: Viene spesso utilizzato per creare piccoli fori profondi in materiali duri quando la perforazione convenzionale non è fattibile.
Questo articolo illustrerà i processi di elettroerosione, i componenti, i parametri, la compatibilità dei materiali, le tolleranze e altro ancora.
Che cosa è l'elettroerosione (EDM)?
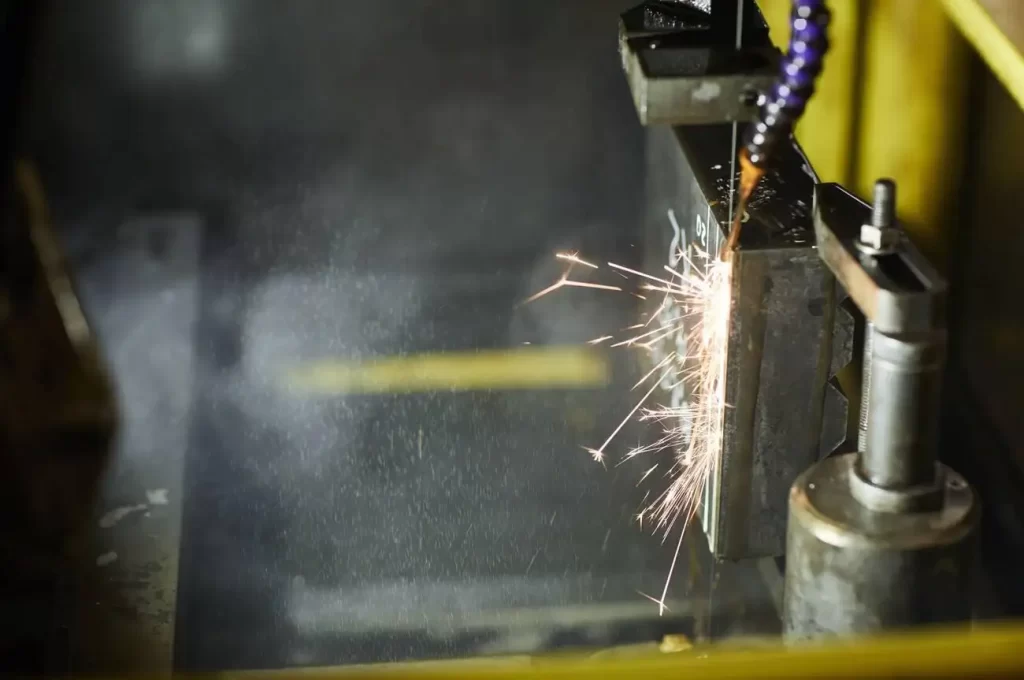
Lavorazione elettroerosione
La lavorazione per elettroerosione (EDM) è un processo di lavorazione non tradizionale in cui una scarica elettrica a scintilla rimuove il materiale conduttivo. Nel processo di elettroerosione (EDM), non vi è alcun contatto fisico tra l'elettrodo utilizzato per generare le scintille e il pezzo in lavorazione. A differenza di altre forme di lavorazione meccanica, in cui la forza di taglio viene generata dal movimento dell'utensile o del materiale l'uno rispetto all'altro, l'elettroerosione genera le proprie forze di taglio erodendo piccole quantità di metallo dal pezzo in lavorazione.
Per evitare danni al pezzo in lavorazione causati dalle scintille degli elettrodi e per raccogliere le particelle metalliche rimosse dal pezzo, l'elettroerosione richiede un fluido dielettrico nella zona di taglio.
Quando si formano le scintille, una parte del materiale viene vaporizzata, fondendosi e solidificandosi successivamente in uno strato di materiale rifuso. Questo strato rifuso si accumula sulla superficie del pezzo nel tempo e può causare imprecisioni se non viene corretto nelle passate successive.
Di conseguenza, l'EDM può lavorare con precisione parti con caratteristiche che le rendono difficili da lavorare con le tecniche tradizionali. Ad esempio, scanalature profonde, nervature sottili, cavità interne e angoli acuti possono essere tutti lavorati con elevata precisione utilizzando un applicazione di elettroerosione(Scopri di più su EDM Medical Manufacturing)
Inoltre, poiché l'elettroerosione non genera forze di taglio significative durante la lavorazione, consente la lavorazione precisa di pezzi con geometrie molto fragili o delicate.
Esistono due tipi principali di macchine EDM:
- Elettroerosione a filo
- Elettroerosione a tuffo
In Elettroerosione a filoUn elettrodo a filo viene alimentato continuamente sul pezzo in lavorazione mentre questo si muove avanti e indietro sotto il controllo di un sistema di controllo.
Una volta completato il profilo desiderato, il filo si spezza e viene alimentato un nuovo pezzo per continuare la lavorazione. Al contrario, l'elettroerosione a tuffo utilizza elettrodi sagomati in grafite e/o rame.
Questi elettrodi vengono posizionati sopra il pezzo in lavorazione per creare una cavità. Sebbene sia l'elettroerosione a filo che l'elettroerosione a tuffo presentino vantaggi e svantaggi a seconda delle esigenze applicative, offrono capacità simili.
Le macchine per la foratura EDM utilizzano gli stessi principi, ma si concentrano specificamente sulla creazione di fori stretti all'interno di vari materiali conduttivi.
Tre parametri influenzano significativamente le prestazioni di lavorazione e la qualità della finitura:
- Corrente di scintilla
- Temporizzazione degli impulsi
- Condizioni di lavaggio
Ad esempio, condizioni di lavaggio inadeguate contribuiscono ad aumentare la formazione di strati di materiale rifuso sulle superfici lavorate. Di conseguenza, molti processi di elettroerosione prevedono passaggi multipli dopo la sgrossatura iniziale. I passaggi finali in genere affinano le dimensioni critiche e migliorano la qualità della finitura superficiale.
Leggi di più: La scienza e la tecnologia dietro l’EDM
Come funziona il processo di elettroerosione
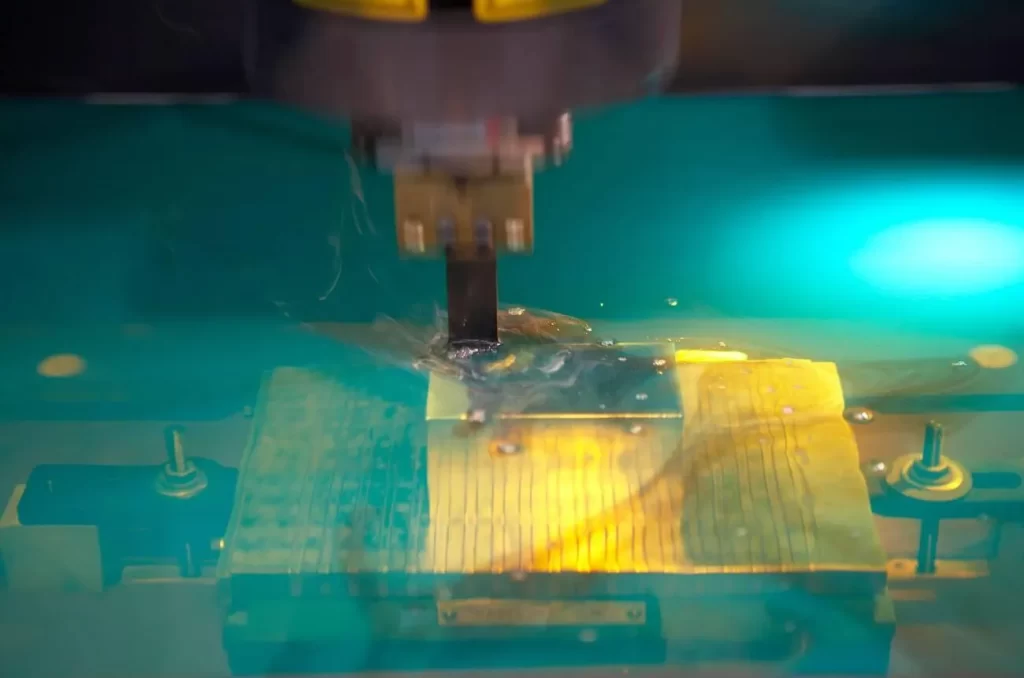
Processo di lavorazione a scarica elettrica
L'elettroerosione (EDM) è un processo di lavorazione elettrotermica non tradizionale che rimuove materiali elettricamente conduttivi tramite scariche elettriche controllate e indotte termicamente. Nell'elettroerosione, la rimozione del materiale si basa sull'erosione termica anziché sul taglio meccanico.
L'elettrodo crea uno spazio di scintilla
Prima della lavorazione, l'elettrodo viene avvicinato al pezzo conduttivo. Tra le due superfici da lavorare viene mantenuto uno spazio controllato, o "traferro di scarica".
Gli impulsi elettrici generano scintille
La sorgente di alimentazione genera impulsi elettrici ad alta velocità, che vengono poi inviati attraverso lo spinterometro per produrre scintille. Sono queste scintille a generare temperature estremamente elevate nei punti in cui si generano, causando la fusione e la vaporizzazione delle particelle microscopiche elettricamente conduttive presenti nel pezzo in lavorazione.
La superficie del pezzo in lavorazione si erode
Queste particelle verranno rimosse dalla superficie del pezzo in lavorazione ad ogni successiva applicazione di una scintilla. Pertanto, le singole scintille rimuoveranno progressivamente quantità crescenti di materiale dall'area o dalle aree designate.
Il fluido dielettrico rimuove i detriti
Come già accennato, il fluido dielettrico circonderà la zona di lavorazione durante tutte le fasi del processo di elettroerosione. Questo fluido rimuove il particolato generato dal processo di lavorazione e contribuisce a stabilizzare l'ambiente operativo intorno allo spinterometro.
I servocomandi mantengono la precisione della lavorazione.
Durante tutte le fasi di lavorazione attiva, i sistemi servoassistiti CNC monitorano e regolano costantemente la distanza tra gli elettrodi. Mantenere una distanza stabile tra gli elettrodi contribuisce a ottenere dimensioni precise e finiture superficiali di qualità costante.
La lavorazione continua fino al completamento della forma finale.
La macchina EDM continuerà a generare cicli di scarica fino al raggiungimento della configurazione geometrica desiderata. A seconda di ulteriori requisiti e specifiche desiderate, cicli di elaborazione aggiuntivi possono consentire di ottenere livelli più elevati di integrità superficiale e una maggiore precisione dei dettagli.
Componenti principali di una macchina a scarica elettrica
Diversi altri componenti della macchina contribuiscono a generare scintille per rimuovere il materiale durante un processo di elettroerosione. Alcuni di questi componenti aiutano la macchina a creare un ambiente di lavorazione stabile, altri contribuiscono a rimuovere i detriti generati dall'operazione di lavorazione e altri ancora aiutano a controllare il percorso dell'elettrodo.
Generatore di corrente EDM
La funzione principale di questo dispositivo è quella di creare impulsi elettrici tra l'elettrodo e la superficie del pezzo in lavorazione. L'operatore può quindi impostare i parametri relativi sia alla corrente che alla durata degli impulsi per ottenere il risultato desiderato.
Elettrodo
Questo processo genera scariche elettriche controllate ogni volta che l'elettrodo entra in contatto con il pezzo in lavorazione durante il ciclo di asportazione del materiale. Gli elettrodi possono essere realizzati in grafite (per cavità) e rame (per profili).
Unità di fluido dielettrico
Tutte le macchine EDM sono dotate di un serbatoio contenente olio dielettrico o acqua deionizzata durante il processo di lavorazione. Questo funge da refrigerante e allo stesso tempo rimuove i detriti di metallo fuso prodotti dal processo di scarica elettrica.
Sistema di servoazionamento
Questi sistemi azionano e muovono l'elettrodo durante tutte le operazioni di lavorazione attive. Mantengono una distanza costante tra il pezzo in lavorazione e l'elettrodo per garantire una generazione di scintilla stabile.
controllore CNC
Gestiscono simultaneamente il movimento dell'elettrodo e la scarica elettrica. La maggior parte dei moderni sistemi EDM funziona utilizzando programmi CNC progettati specificamente per la creazione di cavità e profili ad alta definizione.
Serbatoio di lavoro
Contiene il fluido dielettrico utilizzato per il taglio/erosione durante la lavorazione EDM. Funge anche da contenitore per il pezzo in lavorazione fino al completamento dell'intero processo di lavorazione.
Dispositivo di fissaggio del lavoro
Trattiene saldamente i materiali conduttivi durante la lavorazione tramite elettroerosione. Un dispositivo di fissaggio stabile garantisce risultati migliori e dimensionalmente precisi nella lavorazione di dettagli molto piccoli mediante elettroerosione.
Configurazione di scarico
Questo crea un flusso continuo di fluido dielettrico all'interno e/o attraverso le piccole aree di lavorazione. Un lavaggio adeguato aiuta a prevenire l'accumulo di detriti metallici intorno all'area in cui si verificano le scintille.
Filtro dielettrico
Rimuove le particelle metalliche fini dal fluido dielettrico circolante. Un fluido dielettrico pulito migliora la consistenza delle scintille prodotte durante molte ore di lavorazione.Leggi di più: Dielettrico nell'elettroerosione)
Unità di raffreddamento della macchina
Controlla la temperatura della macchina e del fluido dielettrico durante le lavorazioni prolungate. Il mantenimento di temperature precise durante la lavorazione EDM contribuisce a garantire la precisione.
Tipologie di macchine EDM utilizzate per diverse lavorazioni meccaniche
Esistono due tipi principali di macchine per elettroerosione: a tuffo (chiamata anche a pistone o verticale) e a filo.
- Elettroerosione a filo è costituito da un singolo filo lungo che viene spostato avanti e indietro su un piano orizzontale.
- D'altro canto, Elettroerosione a tuffo È dotato di un elettrodo che si muove verticalmente verso il basso sul pezzo da fresare.
Entrambi i tipi sono più adatti a realizzare determinate forme rispetto alle frese tradizionali.
Elettroerosione a filo
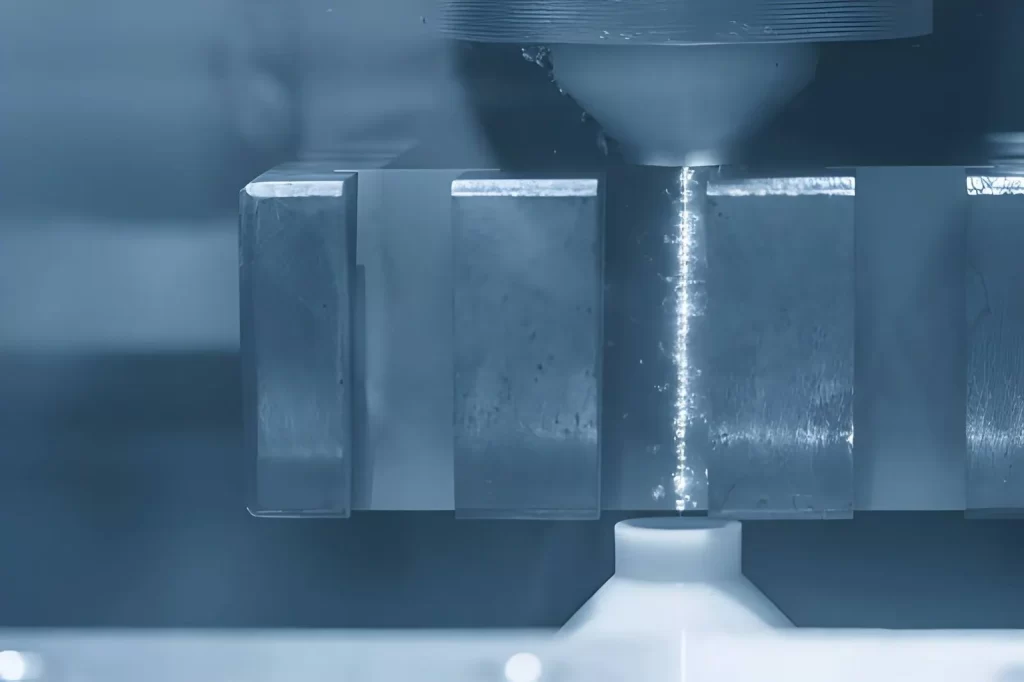
Macchina per elettroerosione a filo
L'elettroerosione a filo viene utilizzata principalmente per realizzare profili e contorni. Il suo funzionamento si basa sul movimento orizzontale di un filo lungo e sottile (in ottone, acciaio inossidabile o acciaio zincato) tra due guide. Quando il filo entra in contatto con il pezzo in lavorazione, fonde il metallo, lasciando dietro di sé la forma desiderata. Questo metodo è eccellente per la punzonatura, la realizzazione di matrici e la creazione di profili complessi.
Un limite di questo tipo di elettroerosione è che il raggio di ogni angolo dipende dal diametro del filo. Se si desidera un raggio d'angolo molto piccolo, sarà necessario selezionare un filo di diametro inferiore. Tuttavia, se è necessario un filo di diametro maggiore, il raggio di curvatura potrebbe risultare eccessivo. I fili di ottone sono generalmente i più indicati per applicazioni di lavorazione ad alta velocità, mentre i fili zincati offrono finiture superficiali migliori.
Elettroerosione a tuffo
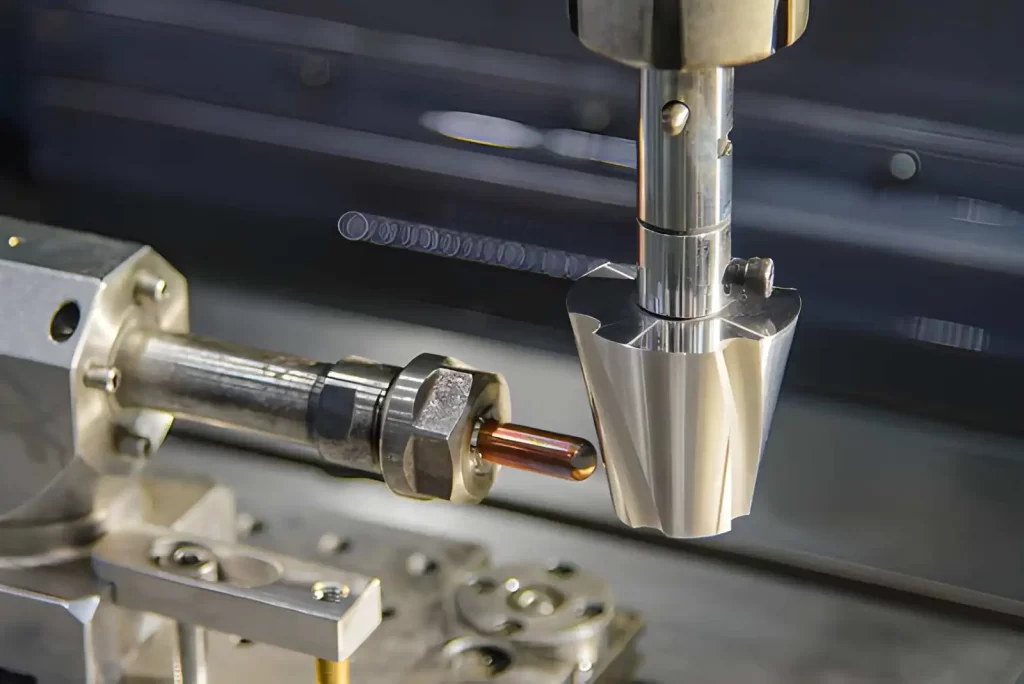
Lavorazione a elettroerosione a tuffo con elettrodo di rame
Queste macchine EDM utilizzano un elettrodo progettato specificamente per adattarsi alla forma esatta del pezzo che si desidera produrre. Una volta che l'elettrodo entra in contatto con il pezzo, inizia a fondere il metallo in eccesso fino a rimuoverlo completamente.
Gli elettrodi di grafite tendono ad essere più veloci e quindi meno costosi nella produzione di cavità più profonde, ma non offrono lo stesso livello di dettaglio degli elettrodi di rame. Pertanto, gli elettrodi di rame sono più indicati per la creazione di stampi dettagliati e oggetti simili in cui è importante una superficie liscia.
Le aziende manifatturiere utilizzano in genere questo tipo di elettroerosione per produrre stampi per prodotti in plastica e stampi per la forgiatura. Inoltre, molti produttori la impiegano per creare texture su diverse superfici. Alcuni esempi comuni includono ali di aerei, cofani di automobili e scafi di imbarcazioni. Inoltre, le macchine per elettroerosione a tuffo possono creare angoli interni difficili da raggiungere con una fresa.
Foratura per elettroerosione
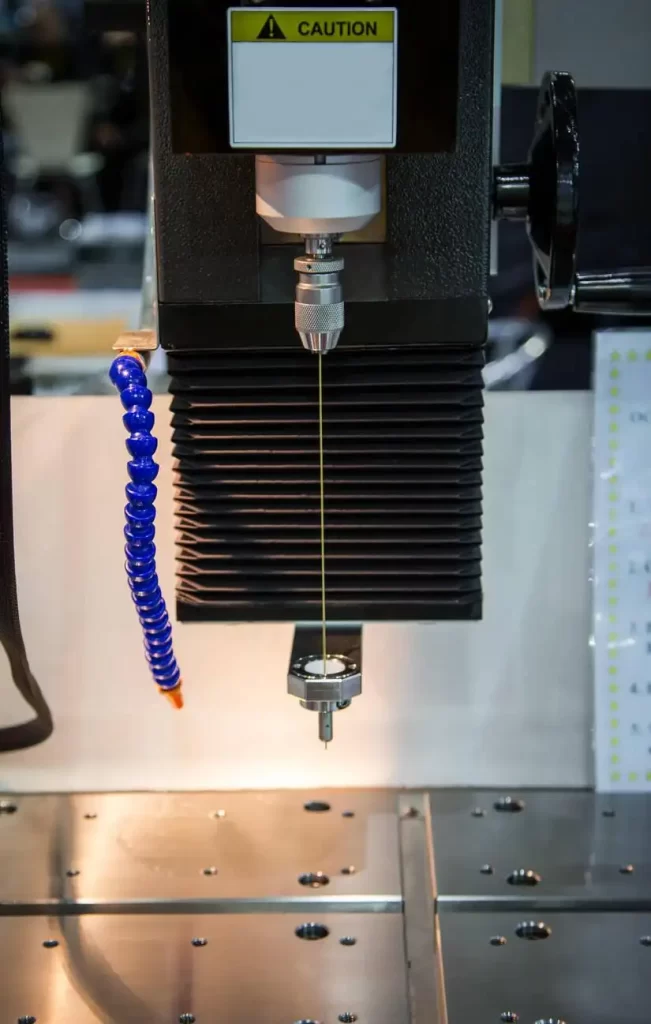
Macchina per foratura EDM
Le macchine per elettroerosione a punta cava vengono utilizzate principalmente per forare materiali conduttivi come alluminio e acciaio. Queste macchine sono in grado di realizzare fori a profondità molto maggiori rispetto agli utensili di foratura tradizionali. Grazie all'utilizzo di elettrodi cavi, il fluido dielettrico scorre direttamente al centro del foro durante la foratura, eliminando sprechi e detriti.
Di conseguenza, molte aziende manifatturiere preferiscono utilizzare l'elettroerosione per forare i fori di raffreddamento nei componenti dei motori, come le pale delle turbine a gas e i componenti dei motori aerospaziali. Inoltre, alcune aziende manifatturiere trovano utile la foratura tramite elettroerosione per creare i fori iniziali prima dei successivi processi di taglio di contorno tramite elettroerosione a filo.
Elettroerosione a foro veloce
Le macchine EDM Fast Hole sono progettate specificamente per realizzare fori rapidamente in materiali conduttivi più spessi, a differenza delle normali macchine EDM per la foratura. Utilizzano una pressione di lavaggio maggiore rispetto alle loro controparti standard.
Molte aziende manifatturiere utilizzano macchine EDM a foratura rapida per realizzare fori di piccolo diametro a profondità estreme in sezioni di utensili in acciaio temprato. Questi fori vengono poi sottoposti a operazioni di taglio di contorno con elettroerosione a filo per definire la forma esatta del/dei foro/i.
Microelettroerosione
Le macchine Micro EDM sono macchine EDM specializzate che producono elementi conduttivi piccoli ed estremamente precisi in componenti miniaturizzati di precisione. queste piccole caratteristiche si ottengono utilizzando una quantità di energia elettrica significativamente inferiore per ciclo di erosione a scintilla. Le aziende del settore medicale utilizzano la micro-elettroerosione per creare fessure e/o cavità miniaturizzate nei dispositivi medici.
Prova subito Boda!
L'elettroerosione rimuove il metallo senza contatto diretto?
Sì, l'elettroerosione (EDM) può rimuovere metalli conduttivi dai pezzi utilizzando una scarica elettrica per "tagliare" il metallo senza contatto fisico con il pezzo. Ciò si ottiene controllando una distanza molto piccola tra l'elettrodo e il pezzo.
Scintille: rimuovere il metallo
Quando un impulso elettrico attraversa l'intercapedine (in modo controllato), crea un flusso continuo di scariche elettriche controllate. Sono queste scintille a generare calore sufficiente a fondere aree di metallo estremamente localizzate. Una volta fuse, queste particelle metalliche si solidificano rapidamente all'interno del fluido dielettrico che le circonda; contemporaneamente, il fluido dielettrico le trasporta fuori dall'area di lavorazione.
Non si verifica alcuna pressione di taglio fisica
A differenza della fresatura o della tornitura, in cui vengono applicate forze fisiche per tagliare il materiale, l'elettroerosione utilizza l'energia di una scintilla attraverso l'intercapedine di lavorazione controllata. Poiché durante il processo di elettroerosione non vengono applicate forze fisiche, le pareti più sottili e le sezioni più strette tendono ad essere più stabili dimensionalmente durante la lavorazione. Le nervature sottili e gli inserti per utensili sono applicazioni comuni dell'elettroerosione.
Il divario rimane controllato durante la lavorazione
I controlli automatici di posizionamento servoassistiti regolano la posizione dell'elettrodo durante ogni ciclo di elettroerosione. Un gioco non correttamente mantenuto può portare al rapido sviluppo di condizioni di scintilla instabili. Gli scarichi stabili garantiscono finiture superficiali e dimensioni uniformi su tutte le aree lavorate. L'elettroerosione a filo mantiene un'alimentazione costante del filo per garantire condizioni di taglio stabili.
La conduttività del materiale influisce sulle prestazioni dell'elettroerosione.
L'elettroerosione (EDM) lavora esclusivamente il materiale del pezzo che presenta conduttività durante le operazioni di lavorazione per elettroerosione. Molti materiali presentano una buona conduttività e sono quindi adatti per l'elettroerosione, come ad esempio acciai temprati, carburi di tungsteno, titanio e leghe di nichel. La durezza del materiale ha un'influenza minore sull'elettroerosione rispetto ai metodi convenzionali.
La lavorazione per elettroerosione è un processo non tradizionale?
Il processo è classificato come lavorazione non tradizionale perché non vi è alcun contatto fisico tra l'utensile da taglio e il pezzo in lavorazione. Inoltre, il processo rimuove il materiale mediante l'applicazione di energia elettrica.
La rimozione del materiale avviene tramite scarica elettrica
Una scarica elettrica si verifica a una distanza controllata tra un elettrodo (o catodo) e il pezzo in lavorazione (anodo), attraverso un intervallo contenente un fluido dielettrico. Questa scarica elettrica rimuove una piccola quantità di metallo dalla superficie del pezzo durante ogni evento di scarica. Durante il processo di elettroerosione non vi è alcun contatto tra l'utensile da taglio e il pezzo.
A differenza dei metodi di lavorazione tradizionali, in cui l'utensile da taglio applica una sollecitazione meccanica per rimuovere il materiale (taglio), l'elettroerosione si basa sull'energia generata dagli impulsi elettrici applicati tra l'utensile e il pezzo, insieme alla condizione di distanza, per rimuovere il materiale.
Non si effettua alcun taglio con cesoie
La lavorazione meccanica tradizionale utilizza utensili che applicano forze meccaniche (stress) per tranciare il materiale. A differenza della lavorazione tradizionale, tuttavia, nell'elettroerosione non si verifica alcuna azione di tranciatura di questo tipo. Di conseguenza, le sezioni sottili rimangono stabili durante la lavorazione perché il processo di taglio non applica pressione. Inoltre, a differenza della lavorazione meccanica tradizionale, dove le limitazioni di carico dell'utensile limitano la possibilità di lavorare materiali duri come leghe trattate termicamente e acciai temprati, l'elettroerosione può essere eseguita su questi materiali senza tali restrizioni.
Il processo dipende dal comportamento elettrico e termico
Le prestazioni dell'elettroerosione dipendono da come i materiali reagiscono all'energia elettrica utilizzata nel processo di scarica. La conduttività e la risposta termica sono fattori che influenzano la velocità di erosione dei materiali sottoposti a elettroerosione.
A differenza della lavorazione tradizionale, dove la durezza influisce direttamente sulla facilità di taglio, la facilità con cui un determinato materiale può essere eroso nell'elettroerosione dipende da parametri specifici, tra cui le caratteristiche di scarica e le condizioni di lavaggio.
Vantaggi dell'utilizzo della lavorazione a scarica elettrica
La lavorazione a scarica elettrica offre numerosi vantaggi rispetto ai metodi di lavorazione tradizionali, rendendola una scelta popolare per molti produttori. Alcuni vantaggi chiave dell'EDM includono:
| Vantaggio | Descrizione |
|---|---|
| Precisione | L'elettroerosione è in grado di raggiungere livelli di precisione molto elevati, con tolleranze ristrette di pochi micron. |
| Complessità | L'elettroerosione può produrre forme e modelli complessi che sarebbero difficili o impossibili da ottenere utilizzando i metodi di lavorazione tradizionali. |
| Materiali duri | L'elettroerosione può facilmente lavorare materiali estremamente duri, come i carburi, difficili da tagliare con le tecniche tradizionali. |
| Nessuno stress meccanico | Poiché l'elettroerosione è un processo di lavorazione senza contatto, non vi è alcuna sollecitazione meccanica esercitata sul pezzo, riducendo il rischio di deformazioni o danni. |
| Usura ridotta degli utensili | L'elettrodo nell'elettroerosione subisce un'usura minima durante il processo, con conseguente maggiore durata dell'utensile e costi di attrezzamento ridotti. |
Precisione: L'elettroerosione è in grado di raggiungere livelli di precisione molto elevati, con tolleranze ristrette fino a pochi micron.(Per saperne di più:Precisione e accuratezza dell'elettroerosione
Complessità: L'elettroerosione può produrre forme e modelli complessi che sarebbero difficili o impossibili da ottenere utilizzando i metodi di lavorazione tradizionali.
Materiali duri: L'elettroerosione può facilmente lavorare materiali estremamente duri, come i carburi, difficili da tagliare con le tecniche tradizionali.
Nessuno stress meccanico: Poiché l'elettroerosione è un processo di lavorazione senza contatto, non vi è alcuna sollecitazione meccanica esercitata sul pezzo, riducendo il rischio di deformazioni o danni.
Usura ridotta dell'utensile: L'elettrodo nell'elettroerosione subisce un'usura minima durante il processo, con conseguente maggiore durata dell'utensile e costi di attrezzamento ridotti.
Quali materiali possono essere lavorati mediante elettroerosione (EDM)?
L'elettroerosione può operare solo su materiali conduttivi a causa della natura delle scariche elettriche controllate. Le prestazioni di tutti i materiali conduttivi materiali per elettroerosione è una funzione della loro conduttività relativa, stabilità termica e risposta all'erosione da scintilla.
Acciai per utensili
Gli acciai per utensili mantengono le loro dimensioni durante tutto il processo di tempra. Pertanto, quando si utilizza l'elettroerosione per la rimozione del materiale, non si genera calore e quindi il metallo non si ammorbidisce. Pertanto, cavità, punzoni e caratteristiche simili sono candidati ideali per la lavorazione EDM. Inoltre, l'EDM consente la lavorazione di sezioni profonde senza creare tensioni in queste aree, un problema comune con le frese tradizionali.
Acciai Inossidabili
Se sottoposti a cicli di scarica elettrica ripetuti, gli acciai inossidabili si comportano in modo costante. A differenza dei metodi di lavorazione convenzionali, l'elettroerosione non induce incrudimento nel materiale asportato. Pertanto, durante la rimozione di nervature di piccola sezione trasversale, aree interne con tolleranze ristrette, ecc., l'integrità della superficie rimane costante anche in configurazioni geometriche complesse.
Carburo
Grazie alla loro elevatissima durezza, i carburi sono resistenti ai processi di taglio meccanico convenzionali. L'elettroerosione (EDM) offre una soluzione alternativa, eliminando le forze di taglio meccaniche e controllando elettricamente l'erosione del materiale. Pertanto, gli inserti utilizzati in applicazioni soggette a forte usura possono essere sagomati mediante elettroerosione senza il rischio di scheggiature o danni al tagliente.
Leghe di titanio
Il titanio presenta una deformazione eccessiva nelle normali condizioni di taglio. Con l'elettroerosione, il titanio può essere rimosso senza carico meccanico.
Pertanto, le staffe/impianti aerospaziali a sezione sottile e/o con caratteristiche ristrette richiedono in genere questo tipo di lavorazione.
Superleghe (Inconel, Hastelloy)
In condizioni operative normali, le superleghe mostrano una notevole resistenza sia alla temperatura che ai carichi meccanici. A differenza di altri metodi di lavorazione, l'elettroerosione utilizza una scarica elettrica controllata per rimuovere il materiale.
I componenti soggetti a temperature elevate (turbine e componenti della sezione calda) richiedono pertanto questo metodo di lavorazione. Tuttavia, la finitura superficiale richiede normalmente una lavorazione secondaria dopo la rimozione iniziale del materiale tramite elettroerosione.
Alluminio conduttivo
Normalmente, l'alluminio può essere lavorato a velocità superiori rispetto all'elettroerosione utilizzando tecniche di lavorazione convenzionali. Tuttavia, possono verificarsi situazioni in cui le caratteristiche geometriche interne risultano difficili da raggiungere. Esempi tipici includono passaggi stretti e cavità chiuse. Controllando le scintille utilizzate durante il processo di elettroerosione, si riduce al minimo l'instabilità dell'erosione nelle sezioni a parete sottile.
Rame e ottone
Poiché il rame e l'ottone presentano una resistenza elettrica relativamente bassa durante la scarica elettrica, possono essere lavorati con precisione mediante elettroerosione, a condizione che vengano utilizzati controlli adeguati. Oltre a garantire forme stabili, questi metalli sono comunemente impiegati come elettrodi in diverse configurazioni. I collegamenti elettrici che richiedono fili di piccolo diametro e i componenti degli utensili realizzati con questi materiali sono candidati ideali per questa tecnica di lavorazione.
Quale software viene utilizzato nella lavorazione per elettroerosione (EDM)?
La maggior parte dei software per l'elettroerosione (EDM) svolge alcune funzioni chiave: creazione del percorso utensile, progettazione dell'elettrodo e impostazione dei parametri del processo di lavorazione. Questi processi collegano i modelli CAD (Computer-Aided Design) al movimento della macchina e alle condizioni di scarica elettrica.
Piattaforme CAD/CAM per la progettazione di elettrodi
I progettisti sviluppano gli utensili da taglio, noti come elettrodi, e i percorsi che questi seguono attraverso sistemi CAD/CAM. Le applicazioni CAD/CAM più comuni per questo tipo di sviluppo includono Mastercam, Autodesk PowerMill e Siemens NX.
Per generare la geometria dell'elettrodo per l'elettroerosione a tuffo, è possibile utilizzare tutti e tre i metodi. Nell'elettroerosione a filo, vengono tipicamente utilizzati per definire i percorsi di taglio dei pezzi da modelli 2D e/o 3D.
Pianificazione del percorso utensile per elettroerosione a filo e a tuffo
Una volta definita la geometria del pezzo, il software genera i comandi di movimento della macchina che ne determinano la modalità di fabbricazione. I comandi specifici includeranno informazioni sul percorso che il filo deve seguire, sui punti di ingresso, se multipli, da cui il filo deve iniziare, nonché sulle impostazioni di controllo per gli angoli.
Come accennato in precedenza, per l'elettroerosione a tuffo si seguono gli stessi passaggi di base, ma i comandi specifici sono più dettagliati. Essi includono la definizione della profondità a cui l'elettrodo deve essere immerso nella cavità, nonché il/i livello/i a cui ridurre le dimensioni dell'elettrodo per ottenere un'erosione uniforme in tutta la cavità.
Controllo della macchina e impostazione dei parametri
Il controller EDM si basa su programmi software che consentono agli operatori di configurare i valori di corrente, tensione e temporizzazione dell'impulso. L'operatore sceglierà un intervallo di energia della scintilla in base al materiale da lavorare e alla finitura desiderata del prodotto finale. La configurazione di queste impostazioni controlla sia la velocità di erosione che la qualità complessiva della superficie finita.
Esistono due tipi principali di processi di lavorazione EDM: le passate di sgrossatura e le passate di finitura. Ciascuna richiede una serie specifica di valori di corrente/tensione/temporizzazione dell'impulso per ottenere risultati ottimali.
Monitoraggio e controllo adattivo
Le moderne apparecchiature EDM sono in grado di monitorare in tempo reale le condizioni associate a ogni evento di scarica. Quando tali eventi diventano instabili, il software regola automaticamente il controllo del gap per mantenere la stabilità.
Alcune moderne macchine EDM offrono anche funzionalità di registrazione, che consentono ai produttori di monitorare le prestazioni nel tempo e apportare modifiche per ridurre al minimo le variazioni nelle loro produzioni di alta precisione.
Verifica delle collisioni e del percorso
Molti software di simulazione EDM consentono ora di verificare il percorso di movimento previsto dell'elettrodo prima di eseguire l'operazione di lavorazione. Questa funzionalità offre ai produttori la garanzia che non vi sia alcun rischio di contatto indesiderato tra l'elettrodo e il pezzo in lavorazione.
Pertanto, il rilevamento e la verifica delle collisioni contribuiscono ulteriormente a ridurre al minimo gli errori di impostazione nei complessi processi di produzione basati sull'elettroerosione.
Prova subito Boda!
Quanto è precisa la lavorazione per elettroerosione (EDM)?
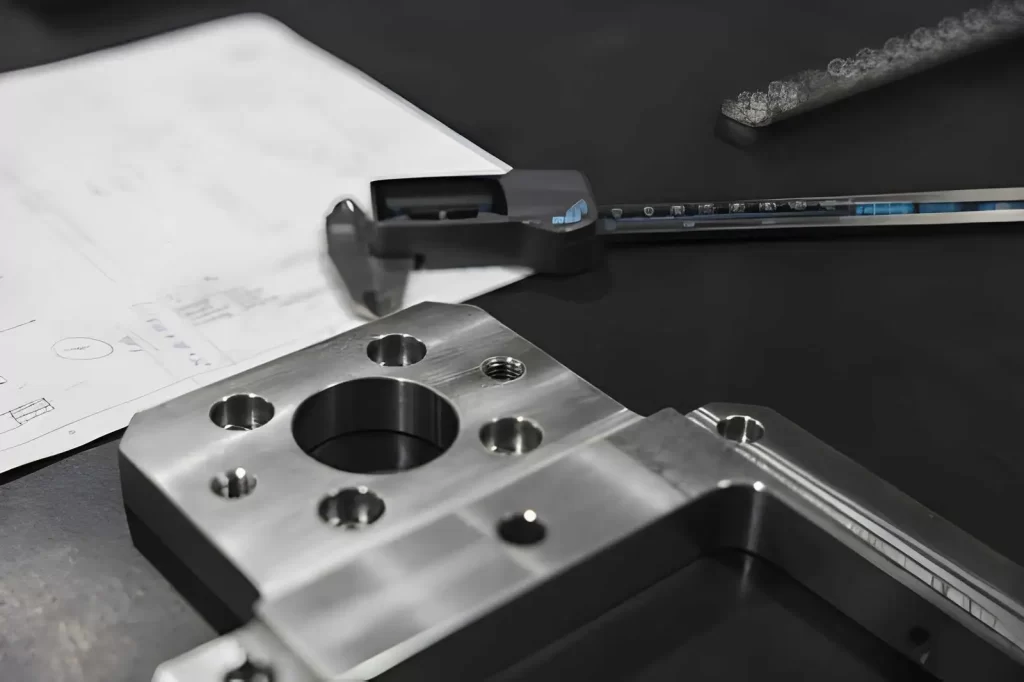
Parte metallica lavorata con elettroerosione (EDM) su disegno tecnico.
L'elettroerosione non solo taglia il pezzo, ma evita anche di spingere o piegare il materiale durante la lavorazione. Questo, di per sé, mantiene stabili le dimensioni, soprattutto su pezzi sottili o temprati. Nella produzione normale, la precisione si mantiene intorno a ±0.005 mm a ±0.02 mm. In configurazioni più ristrette, è possibile ottenere un controllo prossimo al micron per dettagli molto piccoli.
Ciò che conta di più non è il nome della macchina, ma la stabilità della scintilla durante il taglio. Se la distanza tra gli elettrodi si comporta in modo costante, il pezzo mantiene le dimensioni desiderate. (Per saperne di più: vantaggi e svantaggi della lavorazione per elettroerosione)
Intervallo di precisione che trovi nei negozi
|
Condizioni dell'oggetto |
Cosa ottieni realmente |
|
Elettroerosione standard per officine meccaniche |
Da ±0.005 mm a ±0.02 mm |
|
Configurazione precisa con controllo accurato |
Da ±0.002 mm a ±0.005 mm |
|
Micro elettroerosione |
Caratteristiche molto piccole a livello del micron |
Perché la musica elettronica può rimanere così controllata
- Non essendoci pressione da parte dell'utensile, nulla piega il pezzo in lavorazione. Questo da solo elimina una delle principali fonti di errore riscontrabili nella fresatura.
- La macchina continua a regolare la posizione dell'elettrodo durante il taglio. Reagisce alle variazioni della scintilla anziché imporre un percorso fisso.
Considerazioni sui costi nell'utilizzo dell'elettroerosione
Il costo dell'elettroerosione (EDM) varia in base alle dimensioni della macchina, alla complessità della geometria del pezzo, ai tempi di impostazione e al metodo di utilizzo degli elettrodi.
Elevati requisiti di configurazione iniziale
Rispetto al tradizionale controllo numerico computerizzato (CNC), le apparecchiature EDM presentano in genere un prezzo di acquisto iniziale più elevato a causa della natura specifica di ciascuna applicazione.
Sia l'elettroerosione a filo che l'elettroerosione a tuffo vengono tipicamente utilizzate in applicazioni in cui non esiste alternativa all'elettroerosione tradizionale; pertanto, richiedono configurazioni dedicate, che in genere non sono possibili con un centro di lavoro versatile.
Dipendenza da elettrodi e materiali di consumo
Per la lavorazione a elettroerosione a tuffo, un requisito aggiuntivo prima di iniziare la lavorazione è la produzione di un elettrodo per ogni cavità da lavorare. Inoltre, se lo stesso elettrodo non può essere riutilizzato senza modifiche sostanziali, è necessario produrne uno nuovo per ogni cavità.
Sebbene l'elettroerosione a filo non richieda la produzione di singoli elettrodi, consuma comunque il filo in modo continuo durante il taglio e il fluido dielettrico circola all'interno della vasca e deve essere sostituito periodicamente.
Consumo di energia durante i cicli di accensione
A differenza della fresatura, l'elettroerosione funziona erogando ripetutamente scariche elettriche ad alta tensione anziché applicando una forza costante per rimuovere il metallo. Sebbene il consumo di energia rimanga costante per periodi prolungati di lavorazione, i tempi più lunghi necessari per asportare una determinata quantità di materiale aumentano direttamente i costi energetici del processo di lavorazione. Inoltre, i materiali più duri richiedono tempi di scarica ancora più lunghi.
Tempo di lavorazione per componente
Poiché la velocità di asportazione del materiale (MMR) è sempre significativamente inferiore a quella ottenuta nelle operazioni di fresatura o tornitura, sono necessari tempi più lunghi per completare la lavorazione di geometrie complesse. Tuttavia, uno dei vantaggi dell'elettroerosione è che consente di eliminare molte fasi di impostazione per i pezzi che presentano caratteristiche interne. Ad esempio, una singola fase di impostazione può sostituire diverse operazioni meccaniche per la realizzazione di un pezzo di questo tipo.
Manutenzione del sistema dielettrico
Durante ogni ciclo di elettroerosione, nel serbatoio del sistema dielettrico si accumulano particelle fini. Pertanto, è necessario eseguire interventi di manutenzione sul sistema di filtrazione per garantire che le caratteristiche di scarica rimangano adeguate.
Condizioni operative inadeguate, derivanti da una circolazione del fluido non ottimale, possono causare lavorazioni non uniformi e, di conseguenza, aumentare il numero di cicli necessari per la produzione dei pezzi.
Quando è opportuno scegliere la lavorazione EDM?
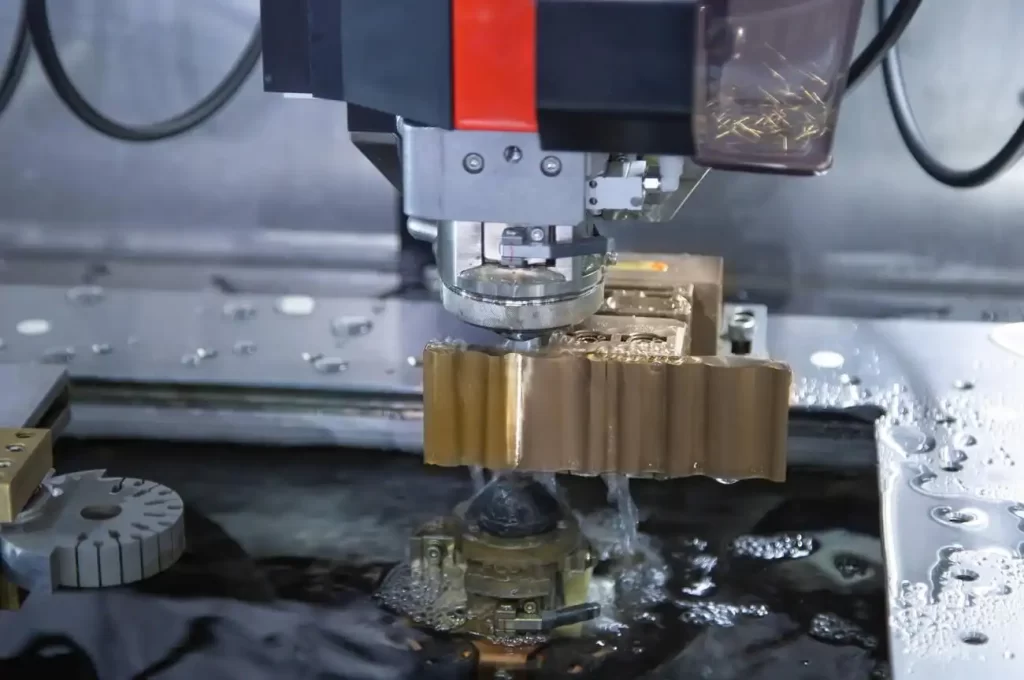
Taglio di un pezzo in ottone mediante elettroerosione a filo
La lavorazione EDM è la scelta ideale quando un pezzo presenta caratteristiche complesse, cavità profonde, fori di piccole dimensioni o angoli interni acuti, difficili da lavorare con utensili da taglio standard. Viene inoltre comunemente utilizzata per metalli duri, stampi, matrici e componenti di precisione.
Quali sono le differenze tra l'elettroerosione e il taglio al plasma?
L'elettroerosione e il taglio al plasma utilizzano ciascuno un metodo unico per rimuovere materiale dai metalli conduttivi.
L'elettroerosione (EDM) si esegue principalmente creando un'erosione controllata tramite una scintilla elettrica in un fluido dielettrico, mentre il taglio al plasma prevede il riscaldamento rapido di un metallo mediante un flusso di gas ionizzato.
Controllo di precisione e delle caratteristiche
L'elettroerosione offre una maggiore precisione, consentendo la produzione di dettagli accurati e dimensionalmente controllati (sia piccoli che complessi). Ciò include la lavorazione di fori sottili, angoli interni acuti e cavità profonde.
Il taglio al plasma è specificamente progettato per la divisione rapida di materiali in fogli e/o lastre. Tuttavia, non consente di raggiungere il livello di precisione richiesto per dettagli fini o geometrie di piccole dimensioni.
Meccanismo di taglio
L'elettroerosione rimuove materiale tramite molteplici scintille elettriche a intervalli precisi. Queste singole scintille erodono volumi molto piccoli di metallo alla volta.
Il taglio al plasma fonde il materiale utilizzando getti di gas ad alta energia, per poi espellere il materiale fuso lontano dalla zona di lavoro. Il processo di taglio al plasma opera in modo continuo, concentrandosi su elevate velocità di produzione piuttosto che sul controllo dei dettagli a livello microscopico.
Condizioni della superficie dopo il taglio
In generale, l'elettroerosione produce una finitura dei bordi più fine rispetto al taglio al plasma, che crea una zona termicamente alterata (HAZ) più ampia lungo i bordi tagliati. Inoltre, durante il taglio al plasma si generano spesso scorie, che richiedono un'ulteriore lavorazione dopo il taglio.
Capacità di geometria
È stato dimostrato che l'elettroerosione (EDM) è in grado di produrre con successo geometrie interne molto complesse e dettagli di piccole dimensioni. Ad esempio, l'elettroerosione a filo può realizzare geometrie interne difficili, se non impossibili, da replicare con il taglio al plasma.
Il taglio al plasma si è dimostrato efficace per realizzare tagli lunghi e rettilinei e per separare grandi lastre di materiale. Tuttavia, non è adatto alla creazione di dettagli fini o geometrie interne.
Ottieni supporto per la lavorazione EDM da Boda Tech
Boda Tech fornisce EDM Servizi di lavorazione Per componenti metallici complessi e di alta precisione. Il processo supporta applicazioni di elettroerosione a filo, elettroerosione a tuffo e foratura di precisione. I componenti vengono prodotti mediante elettroerosione controllata per garantire risultati dimensionali stabili. Il supporto alla produzione comprende prototipi, piccoli lotti e requisiti su scala industriale.
Condividi il tuo progetto CAD e il team di ingegneri valuterà la fattibilità produttiva e l'approccio di lavorazione.