Mecanizado por descarga eléctrica
Descarga eléctricamecanizado por electroerosión (EDM) es un proceso de fabricación que elimina material de piezas de trabajo conductoras de electricidad mediante chispas eléctricas controladas. Da forma a los componentes sin contacto físico entre ellos.en la herramienta y la pieza de trabajo.
Durante el mecanizado, las chispas de alta frecuencia eliminan gradualmente las partículas metálicas finas de las zonas localizadas. Al mismo tiempo, un fluido dieléctrico controla la estabilidad de las chispas y elimina los residuos de mecanizado erosionados.
La electroerosión permite crear esquinas afiladas, cavidades estrechas y características de mecanizado interno profundas. El mecanizado por electroerosión (EDM) con hilo, por penetración y por perforación de agujeros es común tipos de descarga eléctrica maquinadoCada técnica satisface diferentes requisitos de fabricación en herramientas aeroespaciales, componentes médicos y moldes. Por ejemplo:
- Electroerosión por hilo: Se utiliza habitualmente cuando las piezas requieren tolerancias estrictas, perfiles complejos y esquinas internas afiladas.
- Electroerosión por plomo: Es una buena opción para el mecanizado de cavidades profundas y detalles precisos en moldes, matrices y componentes de herramientas.
- Electroerosión por perforación de orificios: Se suele utilizar para crear agujeros pequeños y profundos en materiales duros cuando la perforación convencional no es factible.
Este artículo le guiará a través de los procesos de electroerosión, los componentes, los parámetros, la compatibilidad de materiales, las tolerancias y mucho más.
¿Qué es el mecanizado por descarga eléctrica (EDM)?
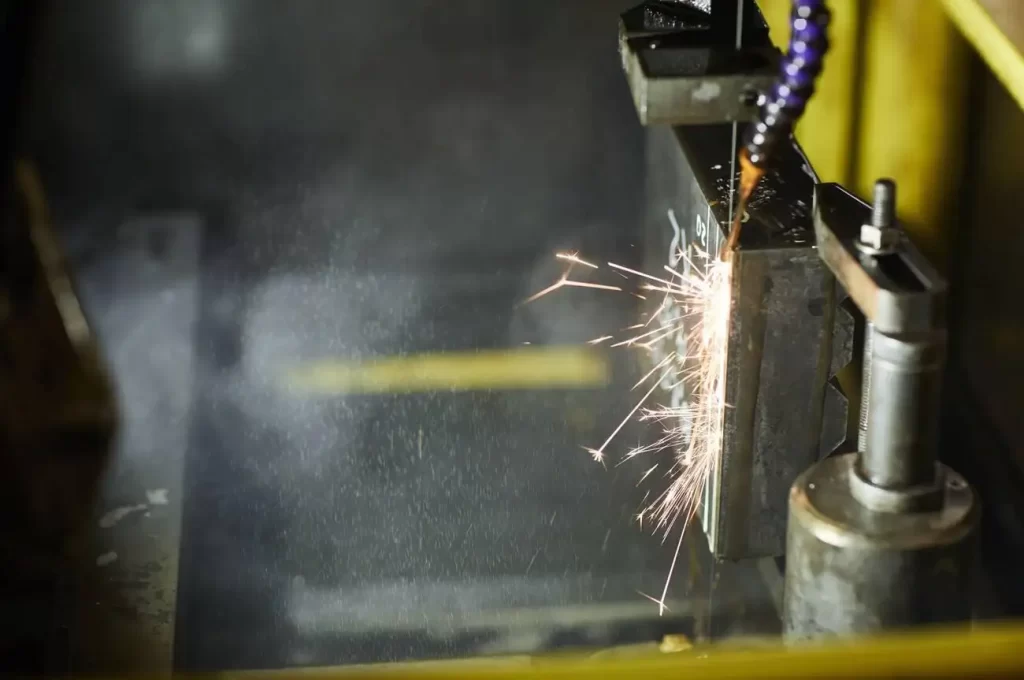
mecanizado por electroerosión
El mecanizado por descarga eléctrica (EDM, por sus siglas en inglés) es un proceso de mecanizado no tradicional en el que una descarga de chispa generada eléctricamente elimina el material conductor. En el proceso de electroerosión (EDM), no existe contacto físico entre el electrodo utilizado para crear las chispas y la pieza que se está mecanizando. A diferencia de otras formas de mecanizado, donde la fuerza de corte se genera al mover la herramienta o el material uno sobre otro, la electroerosión genera sus propias fuerzas de corte a medida que erosiona pequeñas cantidades de metal de la pieza de trabajo.
Para evitar daños en la pieza de trabajo por las chispas de los electrodos y para recoger las partículas metálicas que se desprenden de la pieza, la electroerosión requiere un fluido dieléctrico en la zona de corte.
Cuando se generan chispas, vaporizan una parte del material, provocando que se funda y luego se solidifique formando una capa de material refundido. Esta capa se acumula en la superficie de la pieza con el tiempo y puede causar imprecisiones si no se corrige adecuadamente en pasadas posteriores.
Como resultado, la electroerosión puede mecanizar con precisión piezas con características que dificultan su mecanizado mediante técnicas tradicionales. Por ejemplo, ranuras profundas, nervaduras delgadas, cavidades internas y esquinas afiladas pueden mecanizarse con alta precisión utilizando una aplicación de mecanizado por descarga eléctrica. (Obtenga más información sobre Fabricación de dispositivos médicos mediante electroerosión)
Además, dado que la electroerosión no genera fuerzas de corte significativas durante el mecanizado, permite el mecanizado preciso de piezas con geometrías muy frágiles o delicadas.
Existen dos tipos principales de máquinas de electroerosión:
- Alambre EDM
- Electroerosión por inmersión
In Alambre EDMUn electrodo de alambre se alimenta continuamente a la pieza de trabajo mientras esta se mueve hacia adelante y hacia atrás bajo el control de un sistema de control.
Una vez completado el perfil deseado, el alambre se rompe y se introduce una nueva pieza para continuar el mecanizado. En cambio, la electroerosión por penetración utiliza electrodos de grafito y/o cobre con formas específicas.
Estos electrodos se colocan sobre la pieza de trabajo para crear una cavidad. Si bien tanto la electroerosión por hilo como la electroerosión por penetración tienen sus ventajas y desventajas según los requisitos de la aplicación, ofrecen capacidades similares.
Las máquinas de perforación por electroerosión utilizan estos mismos principios, pero se centran específicamente en crear agujeros estrechos en diversos materiales conductores.
Tres parámetros influyen significativamente en el rendimiento del mecanizado y la calidad del acabado:
- Corriente de chispa
- Sincronización de pulsos
- Condiciones de enjuague
Por ejemplo, unas condiciones de lavado deficientes contribuyen a una mayor formación de capas refundidas en las superficies mecanizadas. Por ello, muchos procesos de electroerosión incluyen múltiples pasadas tras el desbaste inicial. Las pasadas finales suelen refinar las dimensiones críticas y mejorar la calidad del acabado superficial.
Más información: La ciencia y la tecnología detrás de la electroerosión
Cómo funciona el proceso de mecanizado por descarga eléctrica
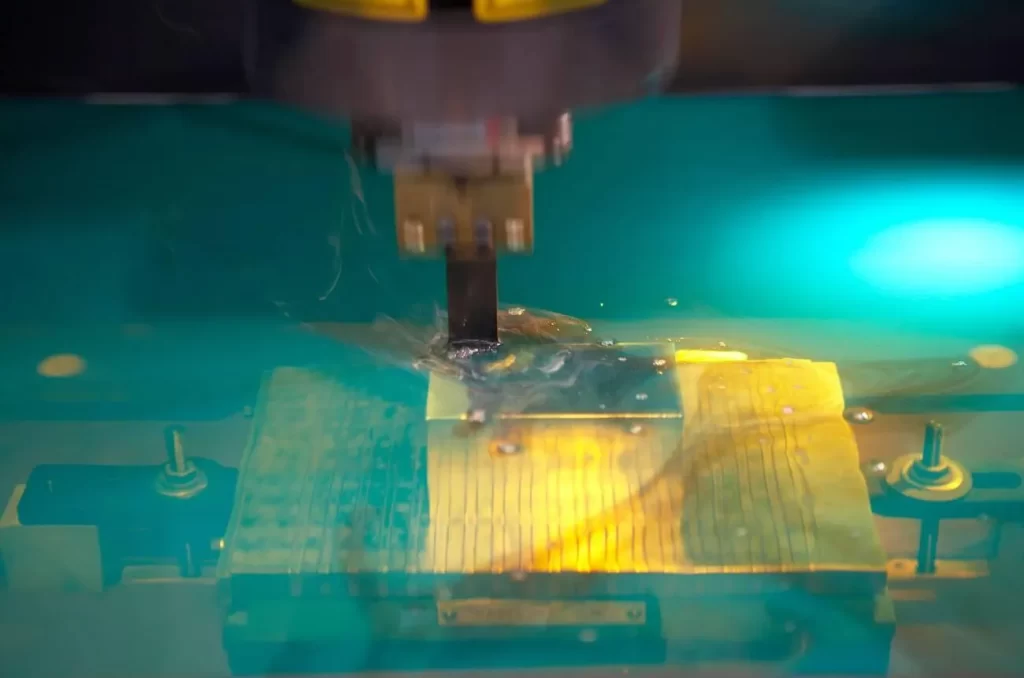
Proceso de mecanizado por descarga eléctrica
El mecanizado por descarga eléctrica (EDM) es un proceso de mecanizado electrotérmico no tradicional que elimina materiales conductores de electricidad mediante descargas eléctricas controladas e inducidas térmicamente. En el mecanizado EDM, la eliminación de material se basa en la erosión térmica, en lugar del corte mecánico.
El electrodo crea una chispa.
Antes del mecanizado, el electrodo se acerca a la pieza conductora. Se mantiene una distancia controlada, o "espacio de chispa", entre las dos superficies que se están mecanizando.
Los impulsos eléctricos generan chispas.
La fuente de alimentación genera pulsos eléctricos de alta velocidad que se envían a través del espacio entre electrodos para producir chispas. Estas chispas generan temperaturas extremadamente altas en sus puntos de impacto, lo que provoca la fusión y vaporización de partículas microscópicas conductoras de electricidad en la pieza de trabajo.
La superficie de la pieza de trabajo se erosiona
Estas partículas se eliminarán de la superficie de la pieza de trabajo mediante cada aplicación sucesiva de una chispa. De este modo, las chispas individuales eliminarán progresivamente cantidades cada vez mayores de material de la(s) zona(s) designada(s).
El fluido dieléctrico elimina los residuos.
Como se mencionó anteriormente, el fluido dieléctrico rodeará la zona de mecanizado durante todas las etapas del proceso de electroerosión. Este fluido elimina las partículas generadas durante el proceso y ayuda a estabilizar el entorno operativo alrededor del espacio de chispa.
Los servocontroles mantienen la precisión del mecanizado.
Durante todas las fases del mecanizado, los sistemas servo CNC supervisan y regulan continuamente el tamaño del espacio de chispa. Mantener un tamaño de espacio estable contribuye a lograr un dimensionamiento preciso y acabados superficiales uniformes.
El mecanizado continúa hasta completar la forma final.
La máquina de electroerosión continuará generando ciclos de chispa hasta que se haya logrado la configuración geométrica deseada. En función de los requisitos adicionales y las especificaciones deseadas, se pueden aplicar ciclos de procesamiento adicionales para lograr mayores niveles de integridad superficial y una mayor precisión en las características.
Partes principales de una máquina de descarga eléctrica
Otros componentes de la máquina también contribuyen a generar chispas para eliminar material durante un proceso de electroerosión. Algunos de estos componentes ayudan a la máquina a crear un entorno de mecanizado estable, otros ayudan a eliminar los residuos generados por la operación de mecanizado y otros ayudan a controlar la trayectoria del electrodo.
Fuente de alimentación EDM
Su función principal es generar pulsos eléctricos entre el electrodo y la superficie de la pieza de trabajo. El operador puede ajustar los parámetros de corriente y duración de los pulsos para obtener el resultado deseado.
Electrodo
Esto genera descargas de chispas controladas cada vez que entra en contacto con la pieza de trabajo durante su ciclo de remoción de material. Los electrodos pueden ser de grafito (para cavidades) y de cobre (para perfiles).
Unidad de fluido dieléctrico
Todas las máquinas de electroerosión cuentan con un depósito que contiene aceite dieléctrico o agua desionizada durante el proceso de mecanizado. Este actúa como refrigerante a la vez que elimina los residuos de metal fundido generados por el proceso de descarga eléctrica.
Sistema de servoaccionamiento
Estos sistemas impulsan y mueven el electrodo durante todas las operaciones de mecanizado. Mantienen una distancia constante entre la pieza de trabajo y el electrodo para garantizar una generación de chispa estable.
controlador CNC
Gestionan simultáneamente el desplazamiento del electrodo y la descarga eléctrica. La mayoría de los sistemas EDM modernos funcionan con programas CNC diseñados específicamente para crear cavidades y perfiles de alta precisión.
Tanque de trabajo
Contiene el fluido dieléctrico utilizado para el corte/erosión durante el mecanizado por electroerosión. También sirve como contenedor para la pieza de trabajo hasta que finalice todo el proceso de mecanizado.
Dispositivo de sujeción de piezas
Sujeta firmemente los materiales conductores durante el mecanizado por electroerosión. Un sistema de sujeción sólido proporciona mejores resultados, con mayor precisión dimensional, al mecanizar detalles muy pequeños mediante electroerosión.
Configuración de descarga
Esto genera un flujo continuo de fluido dieléctrico hacia dentro o a través de pequeñas áreas de mecanizado. Un lavado adecuado ayuda a evitar la acumulación de residuos metálicos alrededor del área donde se producen chispas.
Filtro dieléctrico
Elimina las partículas metálicas finas del fluido dieléctrico circulante. Un fluido dieléctrico limpio mejora la consistencia de las chispas producidas durante muchas horas de mecanizado.Más información: Dieléctrico en electroerosión)
Unidad de refrigeración de la máquina
Controla la temperatura de la máquina y del fluido dieléctrico durante el mecanizado prolongado. Mantener temperaturas precisas durante el mecanizado por electroerosión ayuda a garantizar la exactitud.
Tipos de máquinas de electroerosión utilizadas para diferentes tareas de mecanizado
Existen dos tipos principales de máquinas de electroerosión: de penetración (también llamadas de pistón o verticales) y de hilo.
- Alambre EDM Tiene un único cable largo que se mueve hacia adelante y hacia atrás en un plano horizontal.
- Por otra parte, electroerosión por plomo Tiene un electrodo que se mueve verticalmente hacia abajo sobre la pieza que se está mecanizando.
Ambos tipos son más adecuados para crear ciertas formas que las fresas tradicionales.
Alambre EDM
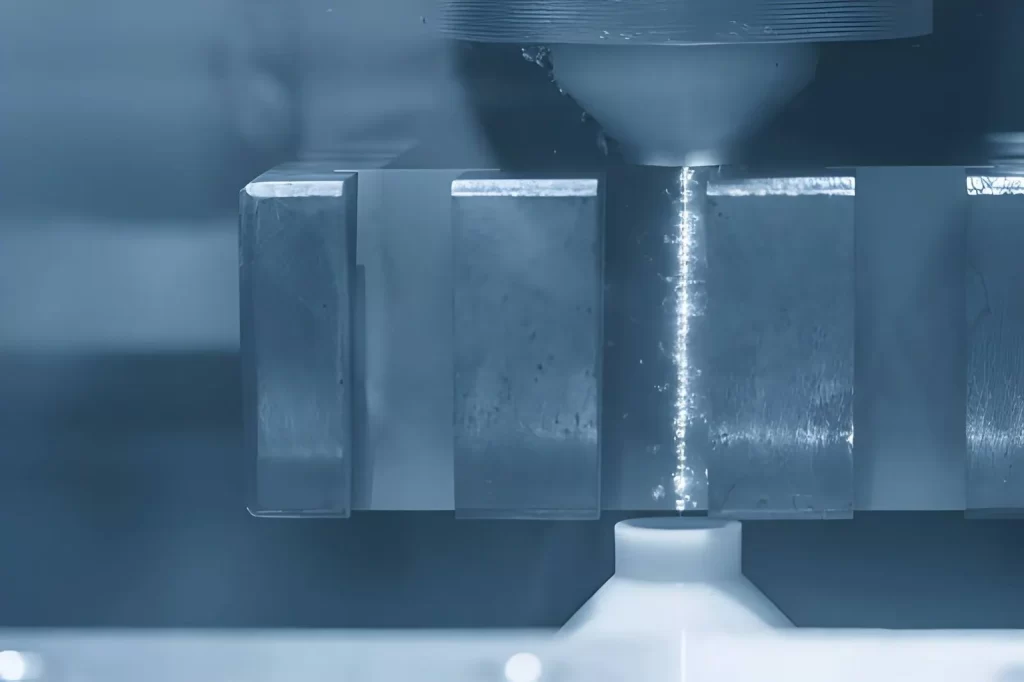
Máquina de electroerosión por hilo
La electroerosión por hilo se utiliza principalmente para producir perfiles y contornos. Funciona mediante un hilo largo y delgado (de latón, acero inoxidable o acero galvanizado) que se desplaza horizontalmente entre dos guías. Al entrar en contacto con la pieza, el hilo funde el metal, dejando la forma deseada. Este método es excelente para punzonar, fabricar matrices y crear perfiles complejos.
Una limitación de este tipo de electroerosión es que el radio de cada esquina depende del diámetro del alambre. Si se desea un radio de esquina muy pequeño, será necesario seleccionar un alambre de menor diámetro. Sin embargo, si necesita un alambre de mayor diámetro, el radio de la esquina podría ser demasiado grande. Los alambres de latón suelen ser los más adecuados para aplicaciones de mecanizado de alta velocidad, mientras que los alambres recubiertos de zinc ofrecen mejores acabados superficiales.
Electroerosión por inmersión
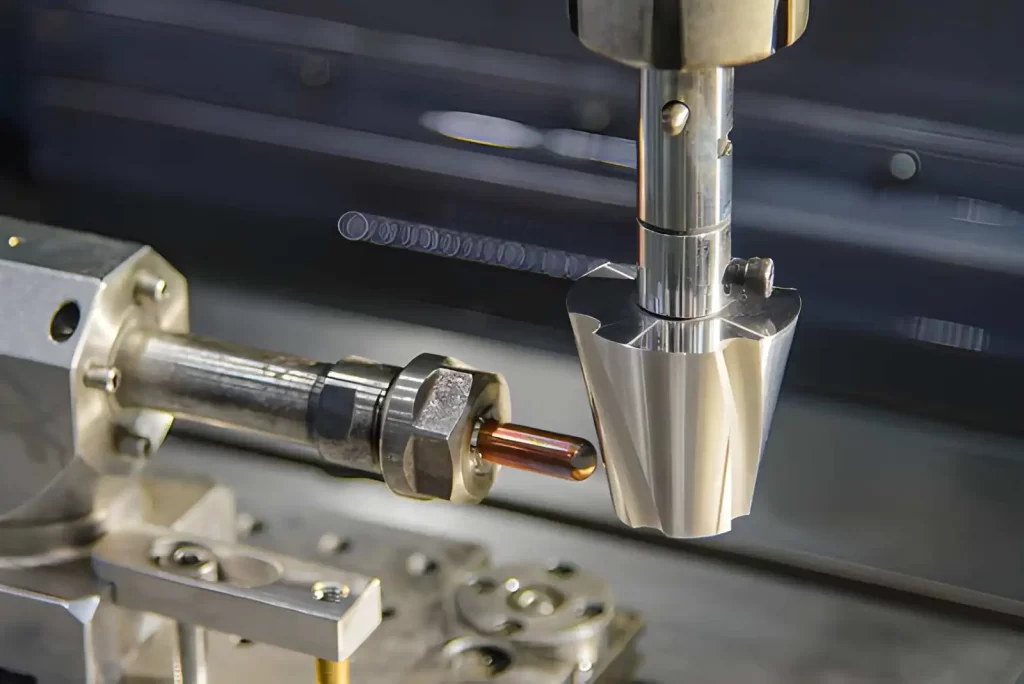
Mecanizado por electroerosión por penetración con electrodo de cobre
Estas máquinas de electroerosión utilizan un electrodo diseñado específicamente para adaptarse a la forma exacta de la pieza que se desea fabricar. Una vez que el electrodo entra en contacto con la pieza, comienza a fundir el exceso de metal hasta eliminarlo por completo.
Los electrodos de grafito suelen ser más rápidos y, por lo tanto, menos costosos para producir cavidades más profundas, pero no ofrecen el mismo nivel de detalle que los electrodos de cobre. Por consiguiente, los electrodos de cobre son la mejor opción para crear moldes detallados y objetos similares donde se requiere una superficie lisa.
Las empresas manufactureras suelen utilizar este tipo de electroerosión para producir moldes para productos plásticos y matrices de forja. Además, muchos fabricantes la emplean para crear texturas en diversas superficies. Algunos ejemplos comunes son las alas de los aviones, los capós de los coches y los cascos de los barcos. Además, las máquinas de electroerosión por penetración pueden crear esquinas internas a las que es difícil acceder con una fresa.
Perforación de agujeros por electroerosión
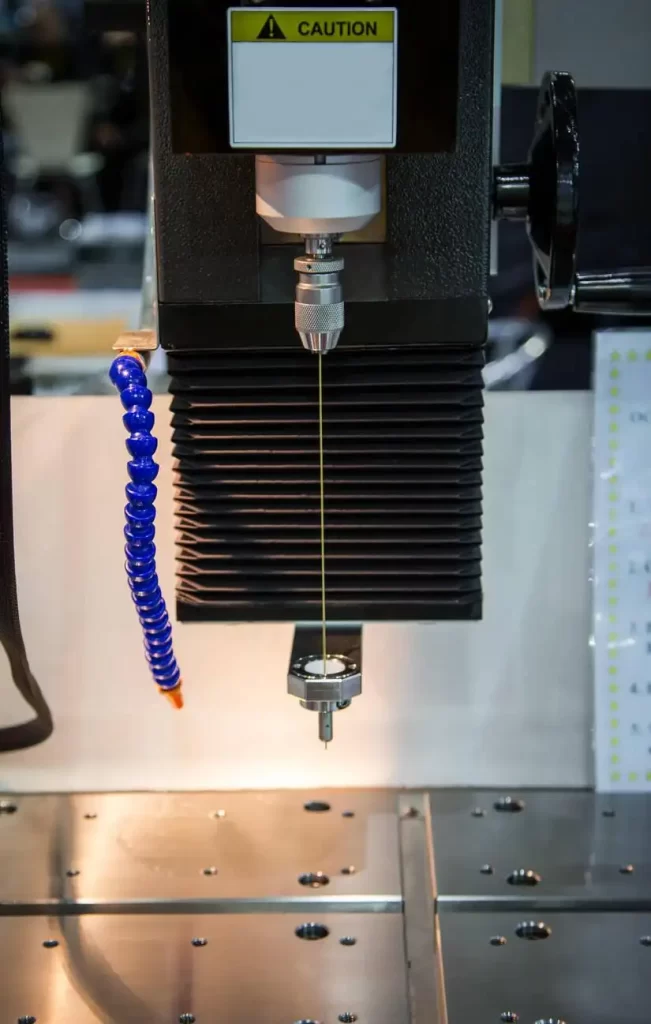
Máquina perforadora de agujeros por electroerosión
Las máquinas de electroerosión para perforación de agujeros se utilizan principalmente para perforar materiales conductores como el aluminio y el acero. Estas máquinas pueden producir agujeros a profundidades mucho mayores que las herramientas de perforación tradicionales. Dado que se utilizan electrodos huecos, el fluido dieléctrico fluye directamente por el centro del agujero durante la perforación, eliminando así los residuos.
En consecuencia, muchas empresas manufactureras prefieren utilizar la electroerosión por perforación de agujeros para perforar orificios de refrigeración en piezas de motores, como álabes de turbinas de gas y componentes de motores aeroespaciales. Además, algunas empresas de fabricación consideran útil la electroerosión por perforación para crear agujeros iniciales antes de los procesos posteriores de corte de contorno por electroerosión por hilo.
Electroerosión por orificio rápido
Las máquinas de electroerosión de perforación rápida están diseñadas específicamente para producir agujeros rápidamente en materiales conductores más gruesos, a diferencia de las máquinas de electroerosión de perforación estándar. Utilizan una presión de lavado mayor que sus contrapartes estándar.
Muchas empresas manufactureras utilizan máquinas de electroerosión de alta velocidad para producir orificios de pequeño diámetro a profundidades extremas en secciones de herramientas de acero endurecido. Posteriormente, se realizan operaciones de corte de contorno mediante electroerosión por hilo para definir la forma exacta de los orificios.
Microerosión
Las máquinas Micro EDM son máquinas EDM especializadas que producen características conductoras extremadamente pequeñas y precisas en componentes miniatura de precisión. Produce Estas pequeñas características se logran utilizando mucha menos energía eléctrica por ciclo de erosión por chispa. Las empresas del sector médico utilizan la micro-EDM para crear ranuras y/o cavidades en miniatura en los dispositivos médicos.
¡Pruebe Boda ahora!
¿Elimina el metal mediante electroerosión sin contacto directo?
Sí, la electroerosión (EDM) permite eliminar metales conductores de las piezas mediante descargas eléctricas que "cortan" el metal sin contacto físico con la pieza. Esto se logra controlando una distancia mínima entre el electrodo y la pieza.
Chispas: Retire el metal
Cuando un pulso eléctrico atraviesa el espacio (de forma controlada), crea un flujo continuo de descargas de chispas controladas. Son estas chispas las que generan el calor suficiente para fundir zonas de metal extremadamente localizadas. Una vez fundidas, estas partículas metálicas se solidifican rápidamente dentro del fluido dieléctrico que las rodea; simultáneamente, el fluido dieléctrico las transporta fuera del área de mecanizado.
No se produce presión de corte física.
A diferencia del fresado o el torneado, donde se aplican fuerzas físicas para cortar el material, la electroerosión utiliza energía de chispa a través del espacio de mecanizado controlado. Debido a que no se aplican fuerzas físicas durante el proceso de electroerosión, las paredes más delgadas y las secciones más estrechas tienden a ser más estables dimensionalmente durante el mecanizado. Las nervaduras finas y los insertos de herramientas son aplicaciones comunes del mecanizado por electroerosión.
La separación se mantiene controlada durante el mecanizado.
Los controles de posicionamiento servo automatizados ajustan la posición del electrodo durante cada ciclo de electroerosión. Una separación incorrecta puede provocar el rápido desarrollo de condiciones de chispa inestables. La estabilidad de la distancia entre electrodos garantiza acabados superficiales y dimensiones uniformes en todas las áreas mecanizadas. El mecanizado por electroerosión por hilo mantiene una alimentación constante del hilo para asegurar condiciones de corte estables.
La conductividad del material afecta al rendimiento de la electroerosión.
La electroerosión solo procesará el material de la pieza de trabajo que presente conductividad durante las operaciones de mecanizado por electroerosión. Muchos materiales presentan buena conductividad y, por lo tanto, son adecuados para EDM, como por ejemplo: Aceros endurecidos, carburos de tungsteno, titanio y aleaciones de níquel. La dureza del material influye menos en la electroerosión que en los métodos convencionales.
¿Es el mecanizado por descarga eléctrica un proceso no tradicional?
Este proceso se clasifica como mecanizado no tradicional porque no existe contacto físico entre la herramienta de corte y la pieza de trabajo. Además, el proceso elimina material mediante la aplicación de energía eléctrica.
La eliminación de material se produce mediante descarga eléctrica.
Se produce una descarga eléctrica a una distancia controlada entre un electrodo (o cátodo) y la pieza de trabajo (ánodo), a través de un espacio que contiene un fluido dieléctrico. Esta descarga eléctrica elimina una pequeña cantidad de metal de la superficie de la pieza de trabajo en cada descarga. Durante el proceso de electroerosión, la herramienta de corte no entra en contacto con la pieza.
A diferencia de los métodos de mecanizado tradicionales, donde la herramienta de corte aplica tensión mecánica para eliminar material (cizallamiento), la electroerosión se basa en la energía generada por pulsos eléctricos aplicados entre la herramienta y la pieza, junto con la condición de separación, para eliminar material.
No se realiza ningún corte por cizallamiento.
El mecanizado tradicional utiliza herramientas que aplican fuerzas mecánicas (tensión) para cortar el material. Sin embargo, a diferencia del mecanizado tradicional, en la electroerosión no se produce tal acción de corte. Como resultado, las secciones delgadas permanecen estables durante el mecanizado porque el proceso de corte no aplica presión. Además, a diferencia del mecanizado tradicional, donde las limitaciones de carga de la herramienta restringen la capacidad de mecanizar materiales duros como aleaciones tratadas térmicamente y aceros endurecidos, la electroerosión se puede realizar en estos materiales sin tales restricciones.
El proceso depende del comportamiento eléctrico y térmico.
El rendimiento del mecanizado por descarga eléctrica (EDM) depende de cómo responden los materiales a la energía eléctrica utilizada en el proceso de descarga. La conductividad y la respuesta térmica son factores que influyen en la velocidad de erosión de los materiales sometidos a EDM.
A diferencia del mecanizado tradicional, donde la dureza influye directamente en la facilidad de corte, la facilidad con la que un material determinado puede ser erosionado en el mecanizado por descarga eléctrica (EDM) depende de parámetros específicos, incluidas las características de descarga y las condiciones de lavado.
Ventajas de utilizar el mecanizado por descarga eléctrica
El mecanizado por descarga eléctrica ofrece varias ventajas sobre los métodos de mecanizado tradicionales, lo que lo convierte en una opción popular para muchos fabricantes. Algunos beneficios clave de EDM incluyen:
| La Ventaja | Mareas Ideales para Lecciones |
|---|---|
| Precisión | EDM es capaz de lograr niveles muy altos de precisión, con tolerancias tan estrechas como unas pocas micras. |
| Complejidad: | EDM puede producir formas y patrones intrincados que serían difíciles o imposibles de lograr utilizando métodos de mecanizado tradicionales. |
| Materiales duros | EDM puede mecanizar fácilmente materiales extremadamente duros, como los carburos, que son difíciles de cortar con técnicas tradicionales. |
| Sin estrés mecánico | Dado que la EDM es un proceso de mecanizado sin contacto, no se ejerce tensión mecánica sobre la pieza de trabajo, lo que reduce el riesgo de deformación o daño. |
| Desgaste reducido de herramientas | El electrodo en EDM experimenta un desgaste mínimo durante el proceso, lo que resulta en una vida útil más larga de la herramienta y costos de herramientas reducidos. |
Precisión: La electroerosión es capaz de alcanzar niveles de precisión muy altos, con tolerancias tan ajustadas como unas pocas micras.(Leer más:Precisión y exactitud de la electroerosión)
Complejidad: : EDM puede producir formas y patrones intrincados que serían difíciles o imposibles de lograr utilizando métodos de mecanizado tradicionales.
Materiales duros: EDM puede mecanizar fácilmente materiales extremadamente duros, como los carburos, que son difíciles de cortar con técnicas tradicionales.
Sin estrés mecánico: Dado que la electroerosión es un proceso de mecanizado sin contacto, no se ejerce tensión mecánica sobre la pieza de trabajo, lo que reduce el riesgo de deformación o daño.
Desgaste reducido de herramientas: El electrodo en EDM experimenta un desgaste mínimo durante el proceso, lo que resulta en una vida útil más larga de la herramienta y costos de herramientas reducidos.
¿Qué materiales se pueden mecanizar mediante el mecanizado por descarga eléctrica (EDM)?
La electroerosión solo puede funcionar en materiales conductores debido a la naturaleza de las descargas eléctricas controladas. El rendimiento de todos los materiales conductores materiales para EDM es una función de sus conductividades relativas, estabilidad térmica y respuesta a la erosión por chispa.
Aceros para herramientas
Los aceros para herramientas conservan sus dimensiones durante todo el proceso de endurecimiento. Por lo tanto, al utilizar la electroerosión para la eliminación de material, no se genera calor, por lo que el metal no se ablanda. Por lo tanto, las cavidades, los punzones y estructuras similares son ideales para el mecanizado por electroerosión. Además, la electroerosión permite mecanizar secciones profundas sin generar tensiones en estas áreas, un problema común con las herramientas de corte tradicionales.
Aceros inoxidables
Cuando se someten a múltiples ciclos de chispa, los aceros inoxidables se comportan de manera consistente. A diferencia de los métodos de mecanizado convencionales, la electroerosión no induce endurecimiento por deformación en el material que se elimina. Por lo tanto, al eliminar nervaduras de sección transversal pequeña, áreas internas con tolerancias ajustadas, etc., la integridad de la superficie se mantiene constante incluso en configuraciones geométricas complejas.
Carburo
Debido a su altísima dureza, los carburos son resistentes a los procesos de corte mecánico convencionales. La electroerosión ofrece una solución alternativa al eliminar las fuerzas de corte mecánicas y controlar eléctricamente la erosión del material. Por lo tanto, las piezas insertadas utilizadas en aplicaciones de alto desgaste pueden ser moldeadas mediante electroerosión sin riesgo de astillamiento o daños en el filo de corte.
Aleaciones de titanio
El titanio presenta una deformación excesiva en condiciones de corte convencionales. Mediante el mecanizado por descarga eléctrica (EDM), el titanio puede eliminarse sin necesidad de carga mecánica.
Por ello, los brackets/implantes aeroespaciales de sección delgada y/o con características estrechas suelen requerir este tipo de procesamiento.
Superaleaciones (Inconel, Hastelloy)
En condiciones normales de funcionamiento, las superaleaciones presentan una resistencia significativa tanto a la temperatura como a las cargas mecánicas. A diferencia de otros métodos de mecanizado, la electroerosión utiliza la descarga eléctrica controlada para eliminar material.
Por lo tanto, los componentes sometidos a altas temperaturas (turbinas y componentes de la sección caliente) requieren este método de mecanizado. Sin embargo, el acabado superficial normalmente requiere un procesamiento secundario tras la eliminación inicial de material mediante electroerosión.
Aluminio conductor
Normalmente, el aluminio se puede procesar a velocidades más altas que con la electroerosión utilizando técnicas de mecanizado convencionales. Sin embargo, puede haber situaciones en las que resulte difícil acceder a las características geométricas internas. Entre los ejemplos típicos se incluyen pequeños conductos y cavidades cerradas. Al controlar las chispas utilizadas durante el proceso de electroerosión, se minimiza la inestabilidad de la erosión en secciones de paredes delgadas.
Cobre y latón
Dado que el cobre y el latón tienen una resistencia eléctrica relativamente baja durante la descarga de chispa, pueden mecanizarse con precisión mediante electroerosión, siempre que se utilicen los controles adecuados. Además de proporcionar formas estables, estos metales se utilizan habitualmente como electrodos en diversas configuraciones. Las conexiones eléctricas que requieren diámetros de cable finos y las piezas de herramientas fabricadas con estos materiales son candidatas ideales para esta técnica de mecanizado.
¿Qué software se utiliza en el mecanizado por descarga eléctrica (EDM)?
La mayoría del software de electroerosión (EDM) realiza algunas funciones clave: creación de trayectorias de herramienta, diseño de electrodos y configuración de parámetros del proceso de mecanizado. Estos procesos vinculan los modelos CAD (diseño asistido por ordenador) con el movimiento de la máquina y las condiciones de descarga eléctrica.
Plataformas CAD/CAM para el diseño de electrodos
Los ingenieros de diseño desarrollan las herramientas de corte, conocidas como electrodos, así como las trayectorias que siguen dichos electrodos mediante sistemas CAD/CAM. Las aplicaciones CAD/CAM más comunes para este tipo de desarrollo incluyen Mastercam, Autodesk PowerMill y Siemens NX.
Para generar la geometría del electrodo en el mecanizado por electroerosión por penetración, se pueden utilizar los tres métodos. En el mecanizado por electroerosión por hilo, se suelen utilizar para establecer trayectorias de corte de piezas a partir de modelos 2D y/o 3D.
Planificación de trayectorias de herramientas para electroerosión por hilo y penetración
Una vez definida la geometría de la pieza, el software genera comandos de movimiento de la máquina que dictan cómo fabricarla. Los comandos específicos incluirán información sobre por dónde debe discurrir el cable, en qué puntos de entrada, si los hay, debe comenzar el cable, así como la configuración de control para las esquinas.
Como se mencionó anteriormente, para la electroerosión por penetración se siguen los mismos pasos básicos, pero los comandos específicos son más detallados. Estos incluyen definir la profundidad a la que se debe hundir el electrodo en una cavidad, así como el o los niveles en los que se debe reducir el tamaño del electrodo para lograr una erosión uniforme en toda la cavidad.
Control de la máquina y configuración de parámetros
El controlador de electroerosión utiliza programas informáticos para que los operarios configuren la corriente de pulso, el voltaje y los tiempos. El operario seleccionará un rango de energía de chispa en función del material que se esté mecanizando y del acabado deseado del producto final. La configuración de estos parámetros controla tanto la velocidad de erosión como la calidad general de la superficie acabada.
Existen dos tipos principales de procesos de mecanizado por electroerosión: pasadas de desbaste y pasadas de acabado. Cada una requiere un conjunto único de valores de corriente, voltaje y temporización de pulsos para obtener resultados óptimos.
Monitoreo y control adaptativo
Los equipos modernos de electroerosión pueden monitorizar, en tiempo real, las condiciones asociadas a cada chispa. Cuando estos eventos se vuelven inestables, el software ajusta automáticamente el control de la separación para mantener la estabilidad.
Algunas máquinas de electroerosión modernas también ofrecen funciones de registro de datos, lo que permite a los fabricantes realizar un seguimiento del rendimiento a lo largo del tiempo y hacer ajustes para minimizar la variación en sus series de producción de alta precisión.
Verificación de colisiones y trayectorias
Muchos programas de simulación de electroerosión permiten ahora verificar la trayectoria prevista del electrodo antes de ejecutar la operación de mecanizado. Esta funcionalidad garantiza a los fabricantes que no existe riesgo de contacto involuntario entre el electrodo y la pieza de trabajo.
De este modo, la detección y verificación de colisiones contribuyen a minimizar aún más los errores de configuración en los complejos procesos de fabricación basados en EDM.
¡Pruebe Boda ahora!
¿Qué tan preciso es el mecanizado por descarga eléctrica (EDM)?
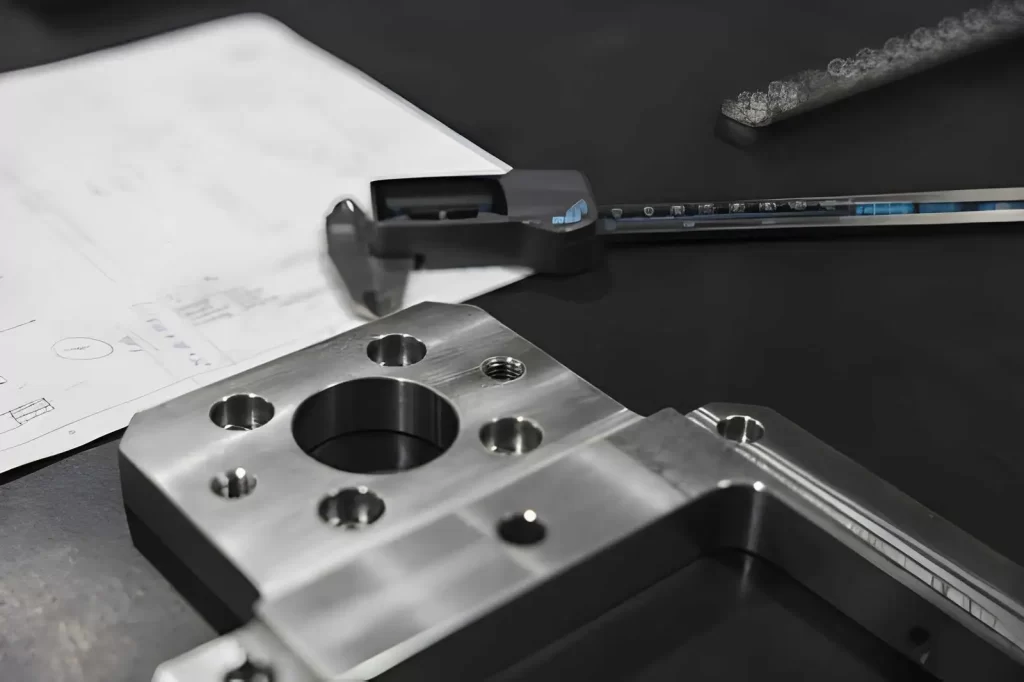
Pieza metálica mecanizada por electroerosión según un plano de ingeniería.
La electroerosión no solo corta la pieza, sino que también evita deformar o doblar el material durante el mecanizado. Esto, por sí solo, mantiene las dimensiones estables, especialmente en piezas delgadas o endurecidas. En la producción normal, la precisión se mantiene en torno a ±0.005 mm a ±0.02 mm. En configuraciones más exigentes, se puede lograr un control cercano al micrón en características muy pequeñas.
Lo más importante no es el nombre de la máquina, sino la estabilidad de la chispa durante el corte. Si la separación se mantiene constante, la pieza conserva su tamaño. (Lea más para explorar: Ventajas y desventajas del mecanizado por descarga eléctrica)
Rango de precisión que ve en las tiendas
|
Estado del producto |
Lo que realmente obtienes |
|
EDM estándar para talleres de mecanizado |
±0.005 mm a ±0.02 mm |
|
Configuración precisa con control fino |
±0.002 mm a ±0.005 mm |
|
Trabajo de microelectroerosión |
Características muy pequeñas a nivel micrométrico |
¿Por qué la música electrónica de baile (EDM) puede mantenerse tan controlada?
- No se ejerce presión sobre la herramienta, por lo que nada deforma la pieza. Esto, por sí solo, elimina una importante fuente de errores en el fresado.
- La máquina ajusta continuamente la posición del electrodo mientras corta. Reacciona a los cambios en la chispa en lugar de forzar una trayectoria fija.
Consideraciones de costos al usar EDM
El coste del mecanizado por descarga eléctrica (EDM) varía en función del tamaño de la máquina, la complejidad de la geometría de la pieza, el tiempo de preparación y el método de electrodo.
Altos requisitos de configuración inicial
En comparación con las máquinas CNC (Control Numérico por Computadora) tradicionales, los equipos de electroerosión suelen tener un precio de compra inicial más elevado debido a la naturaleza específica de cada aplicación.
Tanto la electroerosión por hilo como la electroerosión por penetración se utilizan normalmente en aplicaciones donde no existe alternativa a la electroerosión; por lo tanto, requieren configuraciones específicas, que generalmente no son posibles con un centro de mecanizado versátil.
Dependencia de electrodos y consumibles
Para el mecanizado por electroerosión por penetración (Sinker EDM), un requisito adicional antes de comenzar el mecanizado es la producción de un electrodo para cada cavidad que se va a mecanizar. Además, si no es posible reutilizar el mismo electrodo sin modificaciones significativas, se debe producir un electrodo nuevo para cada cavidad.
Aunque el mecanizado por electroerosión por hilo no requiere la producción de electrodos individuales, consume hilo de forma continua a medida que corta, y el fluido dieléctrico circula por todo el tanque y debe reemplazarse periódicamente.
Consumo de energía durante los ciclos de chispa
A diferencia de una operación de fresado, la electroerosión funciona mediante la aplicación repetida de descargas eléctricas de alto voltaje en lugar de aplicar una fuerza constante para eliminar el metal. Si bien el consumo de energía se mantiene constante durante largos periodos de mecanizado, el mayor tiempo necesario para erosionar una cantidad determinada de material incrementa directamente los costos energéticos del proceso. Además, los materiales más duros requieren tiempos de descarga aún mayores.
Tiempo de máquina por componente
Dado que la tasa de remoción de material (MMR, por sus siglas en inglés) es siempre significativamente menor que la que se logra en las operaciones de fresado o torneado, se requieren tiempos más prolongados para completar el mecanizado de geometrías complejas. Sin embargo, una de las ventajas de la electroerosión es que permite eliminar muchos pasos de configuración para piezas con características internas. Por ejemplo, una sola configuración puede sustituir varias operaciones mecánicas en una pieza de este tipo.
Mantenimiento del sistema dieléctrico
En cada ciclo de erosión por chispa, se acumulan partículas finas en el tanque del sistema dieléctrico. Por lo tanto, es necesario realizar un mantenimiento del sistema de filtración para garantizar que las características de descarga sigan siendo adecuadas.
Las malas condiciones de funcionamiento derivadas de una circulación inadecuada del fluido pueden provocar un mecanizado inconsistente y, en consecuencia, aumentar el número de ciclos necesarios para producir las piezas.
¿Cuándo elegir el mecanizado por electroerosión?
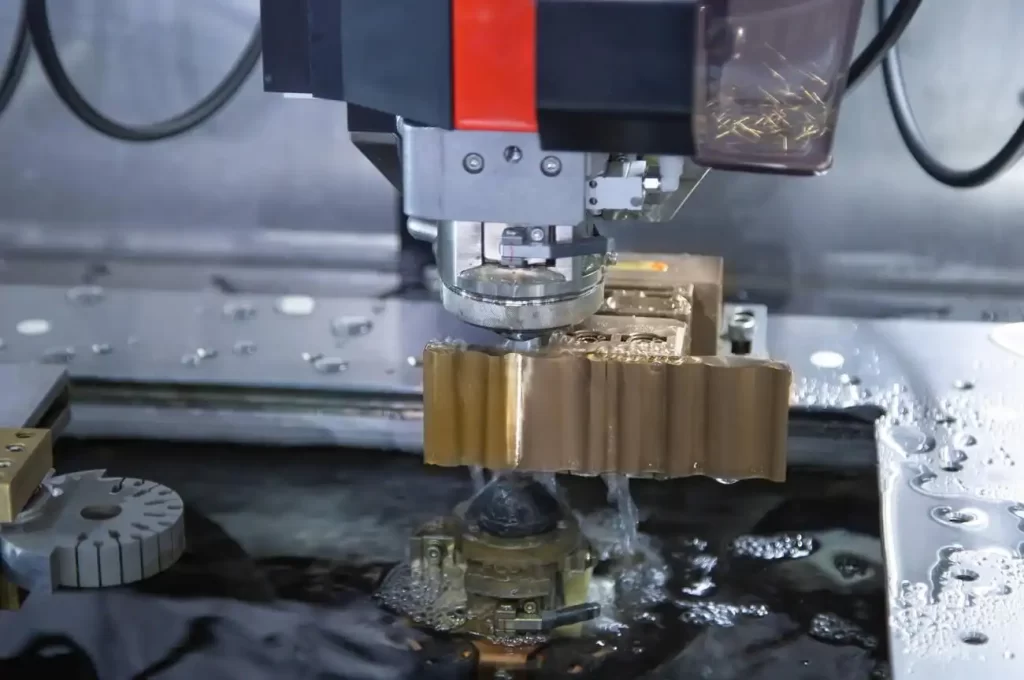
Corte de piezas de latón mediante electroerosión por hilo
Elija el mecanizado por electroerosión (EDM) cuando una pieza tenga características complejas, cavidades profundas, orificios pequeños o esquinas internas afiladas que sean difíciles de mecanizar con herramientas de corte estándar. También se utiliza comúnmente para metales duros, moldes, matrices y componentes de precisión.
¿Cómo se compara la electroerosión con el corte por plasma?
Tanto el mecanizado por descarga eléctrica (EDM) como el corte por plasma utilizan métodos únicos para eliminar material de los metales conductores.
La electroerosión se realiza principalmente mediante la creación de una erosión controlada por chispa eléctrica en un fluido dieléctrico, mientras que el corte por plasma implica calentar rápidamente un metal utilizando una corriente de gas ionizado.
Control de precisión y características
La electroerosión proporciona mayor precisión, lo que permite la producción de piezas pequeñas y detalladas con dimensiones controladas. Esto incluye el mecanizado de orificios finos, ángulos internos agudos y cavidades profundas.
El corte por plasma se centra específicamente en la división rápida de láminas o placas. Sin embargo, no permite alcanzar el nivel de precisión necesario para detalles finos o geometrías pequeñas.
Mecanismo de corte
El mecanizado por descarga eléctrica (EDM) elimina material mediante múltiples chispas eléctricas con una separación precisa entre ellas. Estas chispas individuales erosionan volúmenes muy pequeños de metal a la vez.
El corte por plasma funde el material mediante chorros de gas de alta energía y luego expulsa el material fundido. Este proceso opera de forma continua, priorizando altas tasas de producción en lugar de controlar los detalles a nivel microscópico.
Estado de la superficie después del corte
En general, la electroerosión produce un acabado de borde más fino que el corte por plasma, que genera una zona afectada por el calor (ZAC) más extensa a lo largo de los bordes cortados. Además, durante el corte por plasma suele generarse escoria, lo que requiere un procesamiento adicional posterior al corte.
Capacidad de geometría
Se ha demostrado que la electroerosión permite producir con éxito geometrías internas muy complejas y detalles pequeños. Por ejemplo, la electroerosión por hilo puede generar geometrías internas difíciles, si no imposibles, de replicar con el corte por plasma.
El corte por plasma ha demostrado ser eficaz para realizar cortes largos y rectos, así como para separar grandes planchas de material. Sin embargo, no es adecuado para crear detalles finos ni geometrías internas.
Obtenga asistencia técnica para mecanizado por electroerosión (EDM) de Boda.
Boda proporciona EDM Servicios de mecanizado Para componentes metálicos complejos y de alta precisión. El proceso admite aplicaciones de electroerosión por hilo, electroerosión por penetración y perforación de agujeros de precisión. Las piezas se fabrican mediante electroerosión controlada para obtener resultados dimensionales estables. El soporte de producción abarca prototipos, lotes pequeños y necesidades a escala industrial.
Comparta su diseño CAD y el equipo de ingeniería revisará la viabilidad de fabricación y el método de mecanizado.