
Spritzguss ist ein präziser Prozess, aber manchmal können kleine Abweichungen auftreten. Toleranzen sind Abweichungsgrenzen eines Produkts innerhalb der angegebenen Größen- oder Maßgrenzen. Sie tragen dazu bei, dass Teile wie vorgesehen funktionieren, insbesondere bei der Ausführung eines Projekts, bei dem mehrere Komponenten verwendet werden. Fehlende kritische Toleranzen bedeuten, dass die Teile nicht passen und nicht die erwartete Leistung erbringen. Beim Spritzguss gibt es normalerweise zwei wichtige Toleranzen: Bearbeitung und Harz. Die Genauigkeitsgrenze für die Bearbeitung beträgt +/-0.003 Zoll (0.076 mm) und bezieht sich normalerweise auf das Formwerkzeug. Die Harztoleranz wird auf das fertige Teil angewendet. Normalerweise beträgt sie nicht weniger als +/-0.002 Zoll pro Zoll (0.051 mm pro mm).
Lassen Sie uns nun über die Design-, Material- und Prozesseigenschaften sprechen, die berücksichtigt werden müssen, um die erforderlichen Toleranzen beim Kunststoffspritzguss zu erreichen und eine einwandfreie Funktion der Teile sicherzustellen.
Welche Faktoren beeinflussen die Spritzgusstoleranzen?
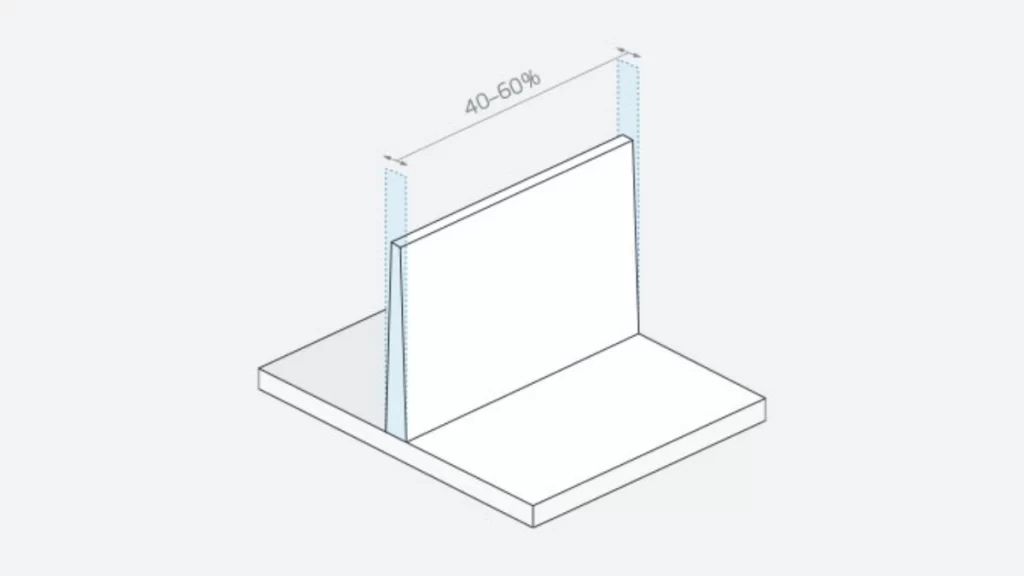
Spritzgusstoleranzen
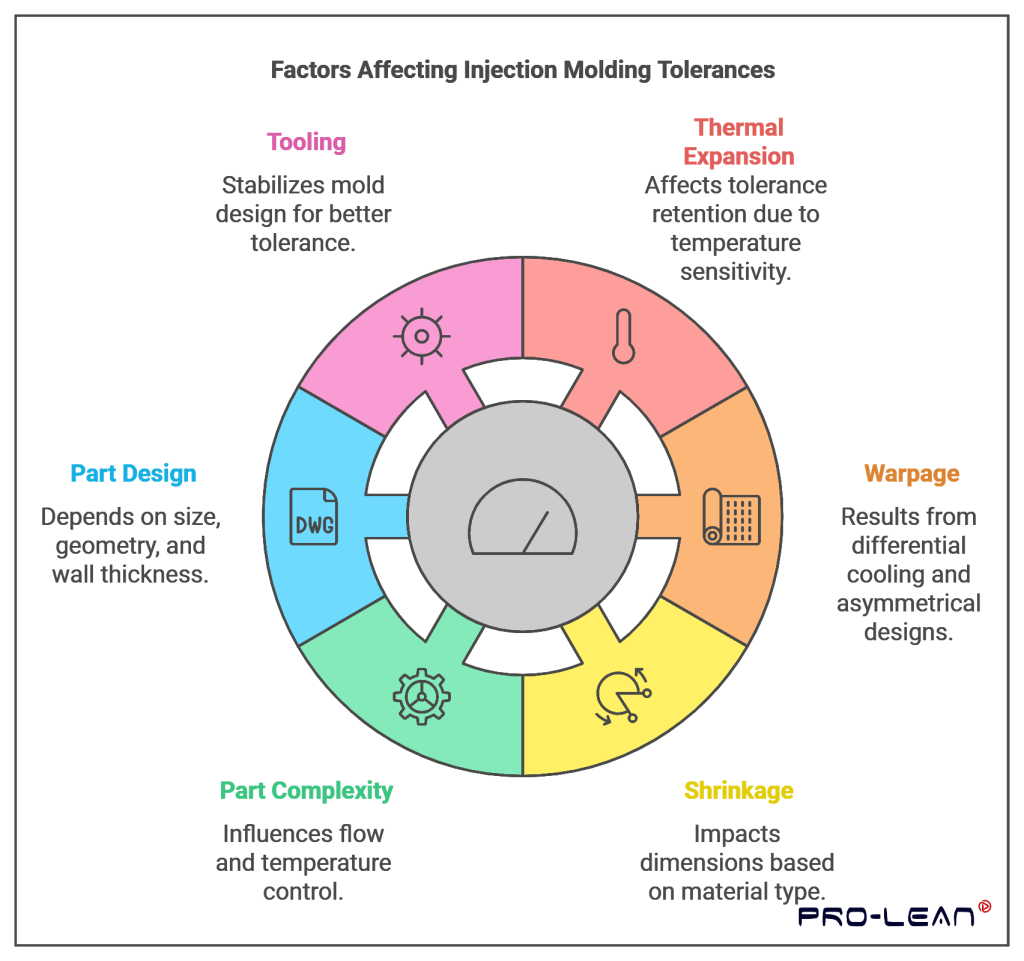
Viele Faktoren beeinflussen die Spritzgießen Toleranzen in größerem Umfang. Die Wahrnehmung dieser Faktoren hilft dabei, die Toleranzen an die Projektbedingungen anzupassen.
Wärmeausdehnung
Der Wärmeausdehnungskoeffizient ist bei Kunststoffen von großer Bedeutung. Temperaturempfindlichkeit ist ein weiteres wichtiges Merkmal von Kunststoffen, da sie sich bei Temperaturschwankungen ausdehnen und schrumpfen. Die Wärmeausdehnung hat keinen direkten Einfluss auf die Halteeigenschaften. Daher kann die Beibehaltung der Toleranzen bei starken Temperaturschwankungen ziemlich problematisch sein.
Verzug
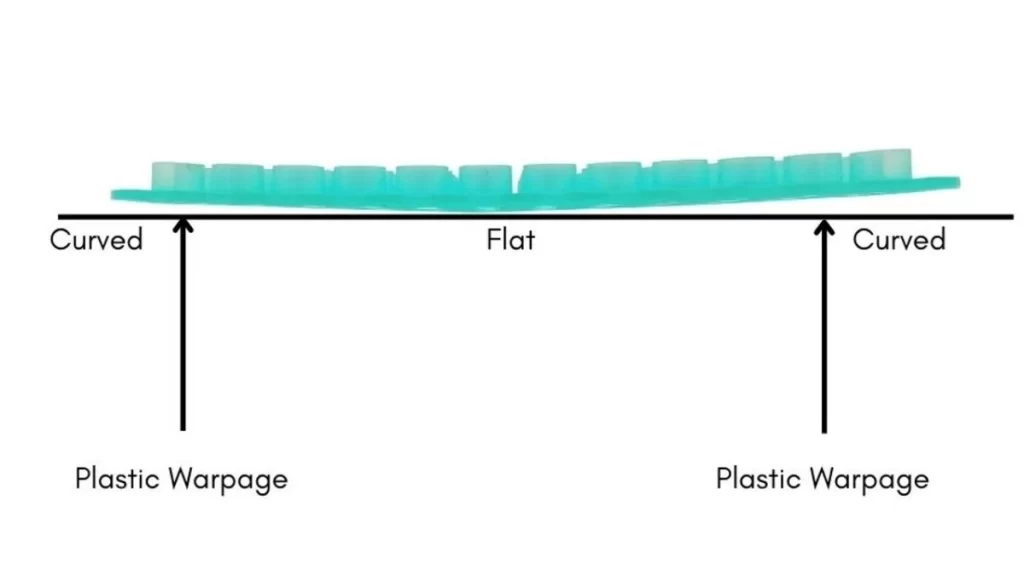
Verzug – Spritzgussfehler
Als Verzug wird die Abweichung von der ursprünglichen Ebenheit eines Materials infolge unterschiedlicher Abkühlung bezeichnet. Wenn die Turbinenschaufeln asymmetrisch dickwandig konstruiert sind, dauert die Abkühlung recht lange und es besteht die Gefahr eines Verzugs. Darüber hinaus führt die ungleichmäßige Abkühlung zu Problemen wie der Unfähigkeit, enge Toleranzen einzuhalten. Es ist wichtig, Verzugsprobleme zu minimieren. Dies kann durch Maximierung des Spritzgusses erreicht werden, jedoch nicht auf ein extremes Niveau.
Schrumpfung
Alle getesteten Kunststoffmaterialien schrumpften beim Abkühlen bis zu einem gewissen Grad. Die Auswirkung ist an den allgemeinen Abmessungen des Endverbraucherteils zu erkennen. Das Schrumpfungsphänomen betrifft alle Kunststoffmaterialien in unterschiedlichem Ausmaß. Es ist bekannt, dass amorphe Materialien im Allgemeinen stärker schrumpfen als kristalline Materialien. Denn der Phasenwechsel wird durch Schmelzen bewirkt. Die meisten Branchen verwenden Kunststoffteile aufgrund der Produktflexibilität. Da sie wirtschaftlich nachhaltig sind, bevorzugen viele Fertigungsunternehmen sie.
Teilekomplexität
Herausfordernde Aspekte sind mit der Werkzeug- und Konstruktionstechnik für den Materialfluss verbunden. Sie können eine schnelle Füllgeschwindigkeit verlangsamen, die während des Formprozesses auftreten kann. Daher ist der Grad der Temperaturkontrolle von großer Bedeutung. Das Kühlsystem erleichtert das Erreichen der erforderlichen Toleranzwerte.
Teiledesign
Toleranzen hängen stark von Teilegröße, Geometrie und Wandstärke ab. Die größeren und dickeren Teile schrumpfen unterschiedlich schnell. Die Fähigkeit, solche Abweichungen zu bewältigen, ist für qualitativ hochwertige Ergebnisse von großer Bedeutung. Die Teilegeometrie bietet Kontrolle und ermöglicht so eine bessere Toleranz.
Werkzeugbau
Toleranzen können nur mithilfe des Spritzgussformdesigns bestimmt werden. Die Stabilität der Form spielt eine Rolle bei der Kontrolle der Abkühlrate und der Reduzierung des Kontraktionsprozesses. Daher verbessert das Formdesign die Toleranzzuverlässigkeit und die Produktqualität.
Probieren Sie Boda jetzt aus!
Welchen Einfluss hat das Material auf die Formtoleranzen?
Damit die Arbeit erfolgreich verläuft, ist es wichtig, das richtige Harz zu finden. Bei der Verarbeitung haben alle Materialien unterschiedliche Eigenschaften und erfordern unterschiedliche Techniken. Sie verschmelzen, kristallisieren und erstarren bei unterschiedlichen Temperaturen. Die Auswahl des richtigen Materials hilft dabei, die gewünschten Spezifikationen zu erreichen.
Schrumpfung
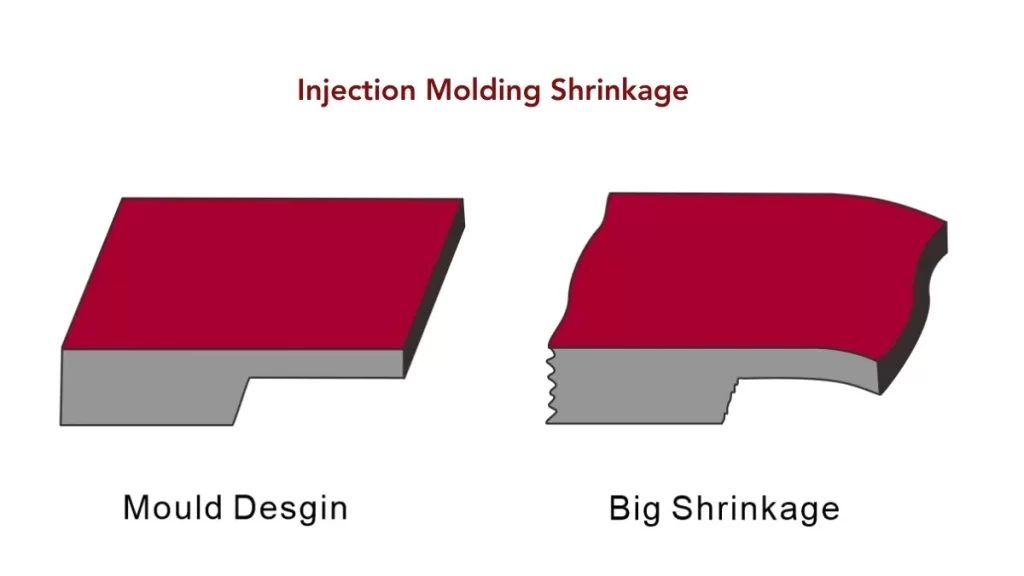
Schrumpfung beim Formen
Beim Abkühlen von Formen schrumpfen alle Materialien. Die Schrumpfrate ist eine wichtige Eigenschaft, die berücksichtigt werden sollte. Es ist entscheidend zu wissen, wie die Form mit der Schrumpfung umgeht. Wenn beispielsweise eine Form zur Herstellung von ABS-Kunststoff verwendet wird, beträgt die Schrumpfrate 0.003 Zoll/Zoll (0.076 mm/mm). Es wäre ratsam, die Form so zu konstruieren, dass diese Schrumpfung berücksichtigt wird. Mit diesem Ansatz können Sie sicherstellen, dass das Endteil die erforderlichen Toleranzen einhält.
Wenn Sie jedoch von Poly auf Polypropylen umsteigen, unterscheidet sich die Schrumpfrate. Polypropylen hat eine Schrumpfrate von 0.018 Zoll pro Zoll (0.457 mm pro mm). Dies führt zu einer Abweichung von 0.015 Zoll/Zoll (0.381 mm/mm) zwischen den beiden Fällen. Sie kann bis auf 0.015 Zoll sinken, was zu ernsthaften Problemen im Teil führen kann. (Mehr über erfahren Kompressionsformen vs. Spritzguss).
Schätzung von Teileschrumpfung und Toleranzen
Es ist bekannt, dass Spritzgussteile schrumpfen, wenn das Material abkühlt. Der Schrumpfungsfaktor wirkt sich direkt auf die Toleranz der Teile aus. Die Behebung solcher Veränderungen ist entscheidend und durchdringt einen Großteil des Designs. Um die Schrumpfung abzuschätzen, muss man die lineare Schrumpfungsrate eines Materials messen. Standards wie ASTM D955 helfen bei diesem Testverfahren. Nehmen Sie zunächst eine Probeinjektion und lassen Sie sie abkühlen. Berechnen Sie die Schrumpfung mit der folgenden Gleichung:
Schrumpfungsrate = 100 % (Lc – Lp) / Lp
Kennzahlen:
- Lc: Hohlraumlänge
- Lp: Teilelänge nach dem Abkühlen
Die obige Gleichung bestimmt die lineare Schrumpfung für Materialien, deren Eigenschaften nicht symmetrisch sind. Insbesondere weisen mit langen Fasern gefüllte Harze während des Schmelzflusses eine geringe Schrumpfung auf. Dies kann zu einer Überbewertung der Schrumpfung in Querrichtung führen. (Mehr über erfahren CNC-Bearbeitung vs. Spritzguss)
Formflußanalyse
Die Expansionsrate lässt sich effektiv bestimmen, wenn eine Formflussanalyse durchgeführt wird. Diese Simulation demonstriert den Prozess, durch den Kunststoffharz in eine Form gepackt wird. Sie zeigt auch Bereiche in der Form, die schwer zu füllen sein können. Im Allgemeinen wird für die Simulation Autodesk Moldflow verwendet, eines der am häufigsten eingesetzten CAE-Tools.
Typische Schrumpfwerte von Kunststoffen
Die folgende Tabelle zeigt den Schrumpfungsbereich für die meisten auf dem Markt erhältlichen Spritzgussharze. Generell sollten Sie das Datenblatt des Materials zu Rate ziehen, um optimale Ergebnisse zu erzielen.
| Material | Schrumpfungsbereich |
| ABS | 0.7-1.6 |
| PC / ABS | 0.5-0.7 |
| Acetal/POM (Delrin®) | 1.8-2.5 |
| ASA | 0.4-0.7 |
| HDPE | 1.5-4 |
| HIPS | 0.2-0.8 |
| LDPE | 2-4 |
| Nylon 6 / 6 | 0.7-3 |
| Nylon 6/6 glasfaserverstärkt (30%) | 0.5-0.5 |
| PBT | 0.5-2.2 |
| PBT glasgefüllt (30 %) | 0.2-1 |
| PEEK | 1.2-1.5 |
| PEEK glasgefüllt (30 %) | 0.4-0.8 |
| PEI (Ultem®) | 0.7-0.8 |
| PET | 0.2-3 |
| PMMA (Acryl) | 0.2-0.8 |
| PC | 0.7-1 |
| PC glasgefüllt (20–40 %) | 0.1-0.5 |
| Polyethylen glasfaserverstärkt (30%) | 0.2-0.6 |
| Polypropylen-Homopolymer | 1-3 |
| Polypropylen-Copolymer | 2-3 |
| PPA | 1.5-2.2 |
| PPO | 0.5-0.7 |
| PPS | 0.6-1.4 |
| PPSU | 0.7-0.7 |
| Hartes PVC | 0.1-0.6 |
| SAN (AS) | 0.3-0.7 |
| TOP | 0.5-2.5 |
| TPU | 0.4-1.4 |
So optimieren Sie Spritzgusstoleranzen
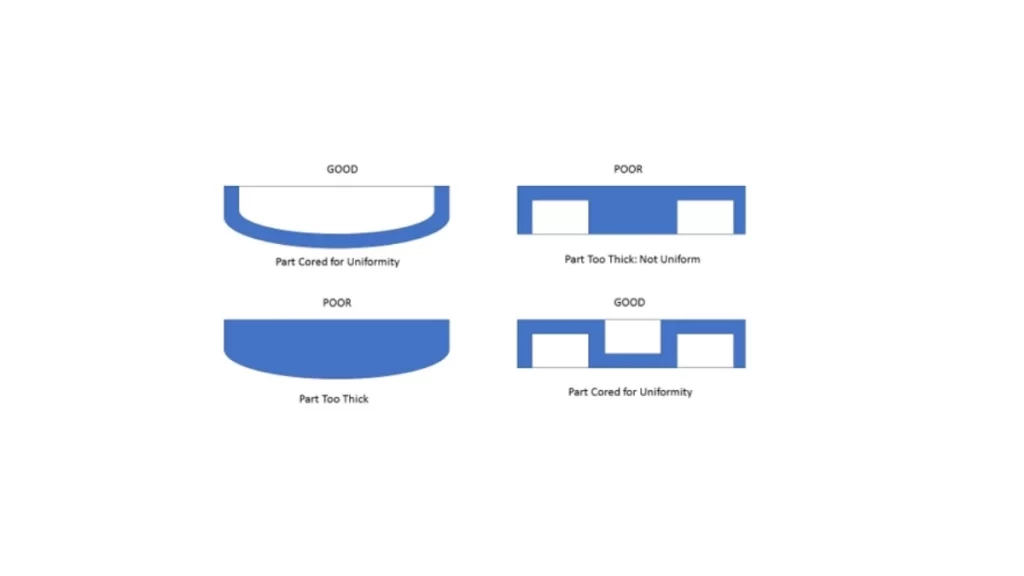
Kriterien zur Toleranzoptimierung
Insbesondere ist es wichtig, typische Toleranzen beim Spritzgießen im Voraus vorherzusagen. Dazu gehören Produktdesign, Materialauswahl, Werkzeuge und Prozesskontrolle.
Design-Phase
Befolgen Sie immer die Design for Manufacturing (DFM)-Richtlinien. Dieser Ansatz reduziert die Möglichkeit von Verformungen, Schrumpfungen und Fehlausrichtungen erheblich. DFM-Strategien sollten den Herstellungsprozess und die Toleranzqualität des Produkts verbessern.
Gesamte Größe
Toleranzen hängen stark von der Gesamtgröße des Produkts ab. Verformungen sind eines der größten Verzerrungsrisiken bei größeren Artikeln. Größenüberlegungen während des Designs sind sensibel.
Wandstärke
Eine gleichmäßige Wandstärke ist ideal, um die Schrumpfrate zu stabilisieren. Sie minimiert Probleme wie Verformungen und Einsinken. Bei der Konstruktion sollten massive, dicke Wände vermieden werden und Innenecken sollten möglichst abgerundet sein.
Entwurfswinkel
Durch die Verwendung von Entformungsschrägen kann die Anzahl der Teile reduziert werden, die aus den Formen entfernt werden müssen. Dadurch wird die Wahrscheinlichkeit von Schrumpfung und Festkleben minimiert. Normalerweise sollte der Entformungsschrägenwinkel zwischen 10 und 20 Grad liegen.
Dome (Bosses)
Konstrukteure sollten die Wandstärke der Vorsprünge nicht zu groß wählen. Dicke Wände können zur Bildung von Hohlräumen führen und außerdem die Zykluszeit verlängern.
Wählen Sie das richtige Material
Die Auswahl des richtigen Materials beeinflusst die Spritzgusstoleranzen erheblich. Materialien sollten auch ähnliche Schrumpfungswerte aufweisen. Die Entscheidung für die richtigen Harze für Größe und Design ist ebenfalls entscheidend.
Denken Sie an Formenwerkzeuge
Die Formstruktur hat einen großen Einfluss auf die Genauigkeit und wird normalerweise durch die Formwerkzeugstruktur beeinflusst. Eine Überdimensionierung ist eine bewährte Methode, um das Problem der Materialschrumpfung zu minimieren. In diesem Fall sollte die Temperatur während des gesamten Formprozesses gleichmäßig sein. Die Reduzierung von Defekten bedeutet die richtige Positionierung von Auswerferstiften und Angussöffnungen.
RPCs durchführen
Der Hauptgrund, warum sich Kalibrierungsvariablen auf die Teilequalität auswirken, ist, dass sie einen dauerhaften und stetigen Effekt haben. Temperatur, Druck und Haltezeit sind die Kernfaktoren, die reguliert werden müssen. Der Einsatz von Sensoren ermöglicht Feedback während der Durchführung des Prozesses.
Probieren Sie Boda jetzt aus!
Standardtoleranzen beim Spritzgießen
Die folgende Tabelle soll eine systematische Übersicht über die Standardtoleranzen beim Spritzgießen gemäß GB / T 14486-2008Es soll helfen Spritzgussunternehmen beim Verstehen der Toleranzgrenzen der Teileabmessungen, um ein hochwertiges Endprodukt herzustellen.
- Toleranzniveau (MT1 – MT7): Diese Stufen zeigen den für ein Teil erforderlichen Genauigkeitsgrad. MT1 ist am genauesten, während MT7 eine größere Toleranz aufweist.
- Maßbereich (mm): Jede Reihe bezieht sich auf eine bestimmte Größenkategorie von Formteilen – von Miniaturen (0–3 mm) bis zu größeren Abmessungen (120–140 mm).
- Spalten „a“ und „b“: Jede Toleranzstufe ist in die Spalten „a“ und „b“ unterteilt, sodass für jede Stufe zwei Toleranzwerte angegeben werden. So kann je nach Anwendung der für die jeweilige Anwendung passende Toleranzwert ausgewählt werden.
|
Toleranzstufe |
Maßbereich (mm) |
0 – 3 |
3 – 6 |
6 – 10 |
10 – 18 |
18 – 30 |
30 – 50 |
50-80 |
80-120 |
120-140 |
|
MT1 |
a |
± 0.050 |
± 0.050 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
|
b |
± 0.025 |
± 0.025 |
± 0.030 |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.070 |
± 0.080 |
|
|
MT2 |
a |
± 0.070 |
± 0.070 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
|
b |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
|
|
MT3 |
a |
± 0.090 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
|
b |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
± 0.180 |
± 0.200 |
|
|
MT4 |
a |
± 0.120 |
± 0.140 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.400 |
|
b |
± 0.060 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.240 |
± 0.270 |
|
|
MT5 |
a |
± 0.160 |
± 0.190 |
± 0.220 |
± 0.270 |
± 0.320 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
|
b |
± 0.080 |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
± 0.350 |
|
|
MT6 |
a |
± 0.220 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
|
b |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
|
|
MT7 |
a |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
± 0.800 |
± 0.900 |
|
b |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.300 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
Mess- und Prüftechniken für Spritzgusstoleranzen
Zur Überprüfung der Spritzgusstoleranzen werden tatsächliche Kontroll- und Messwerkzeuge eingesetzt. Dabei kommen die folgenden Methoden zum Einsatz. Zu den wichtigsten Methoden gehören:
- Visuelle Inspektion: Bei einer Basisinspektion geht es darum, Unregelmäßigkeiten an den Teilen wie Verformungen, Einsinkungen und Risse zu erkennen.
- Manuelle Messung: Die direkte Messung von Teilen mithilfe von Messinstrumenten wie Messschiebern und Mikrometern. Diese Methode eignet sich für einfache Teile mit einer geringen Anzahl kritischer Abmessungen.
- Automatisierte Messung: Für Teile mit vielen kritischen Abmessungen. Der Einsatz von Koordinatenmessgeräten und Bildverarbeitungssystemen bei der Herstellung dieser komplexen Teile.
- Erstmusterprüfung (FAI): Bei der Endkontrolle wird das erste Teil bewertet, das in einem Produktionslauf vom Band läuft. Dabei werden alle Maßparameter ermittelt und jeder Parameter hinsichtlich der Toleranzen der Produkte mit den Konstruktionswerten verglichen. (Erfahren Sie mehr über Qualitätskontrolle beim Spritzgießen)
Fazit
Die Toleranzen beim Spritzgießen sind entscheidend, um die Qualität und Wirksamkeit der Formteile sowie ihre Gebrauchstauglichkeit zu gewährleisten. Diese Toleranzen werden durch Faktoren wie Schrumpfung, Verformung, Wärmeausdehnung, Teiledesign, Komplexität und Werkzeugdesign beeinflusst. Durch Arbeit, Design und Material sowie die Kontrolle der Verarbeitungsbedingungen beim Spritzgießen ist es möglich, die erforderlichen Toleranzen für jedes Projekt zu erreichen.
Starten Sie Ihr Projekt mit Boda!
Viele Spritzgussteile benötigen bestimmte Abmessungen, um die Funktion zu erfüllen, für die sie entwickelt wurden. Toleranzen sorgen dafür, dass die Komponenten passen, wie gewünscht funktionieren und die erforderlichen Spezifikationen erfüllen.
Die Zusammenarbeit mit Boda ist ein großer Schritt in Richtung der Herstellung hochwertiger Teile für verschiedene Anwendungen. Boda ist seit über einem Jahrzehnt in der Branche tätig und hat Erfahrung im Präzisionsformenbau und im Spritzguss gesammelt. Wir konzentrieren uns auf die Entwicklung medizinischer Produkte, die die hohen Qualitäts- und behördlichen Anforderungen für solche Produkte erfüllen, und nutzen dafür umfangreiche Erfahrung und Fachkenntnisse. Kontaktieren Sie uns jetzt für Qualität Spritzgussservice und holen Sie sich ein unverbindliches Angebot von unseren Experten!