
Vorteile des Laserschneidens
Der thermische Prozess von Laser schneiden Das System nutzt einen konzentrierten Laserstrahl für präzise Materialschnitte mit hoher Genauigkeit. Es arbeitet mit G-Code, um Toleranzen von ±0.1 mm bei geringen Materialabweichungen zu erreichen.
Die berührungslose Natur dieses Verfahrens verlängert die Werkzeugstandzeit, wodurch die Vorteile des Laserschneidens auch für komplexe Konstruktionen in der Luft- und Raumfahrt sowie der Automobilindustrie geeignet sind. Die Kombination von Faser- und Kohlendioxidlasern ermöglicht flexible Materialbearbeitung in verschiedenen Dickenbereichen. Moderne Metallbearbeitungsdienstleistungen wie Boda Sie wählen das Laserschneiden als bevorzugte Methode, weil es eine effiziente Bearbeitung bei gleichzeitig hoher Präzision und reproduzierbaren Ergebnissen ermöglicht.
Die 10 wichtigsten Vorteile des Laserschneidens
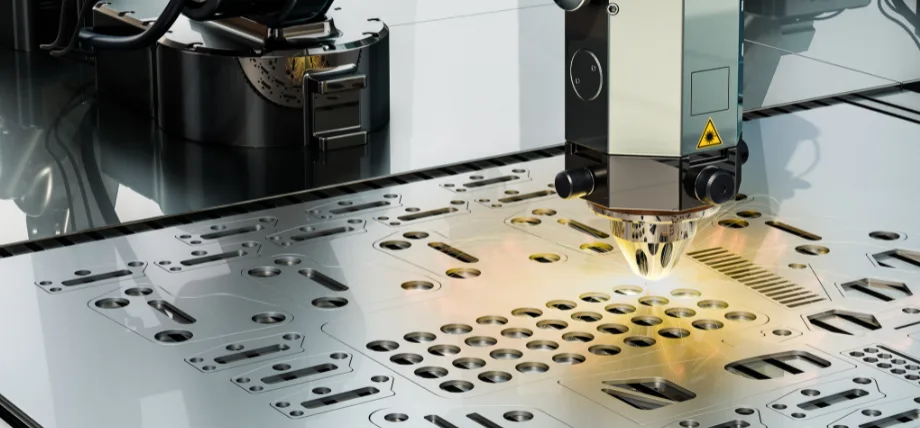
Hohe Präzision und Genauigkeit
- Hohe Präzision und Genauigkeit: Der Hauptnutzen von präzises Laserschneiden Die Technologie zeichnet sich durch ihre Fähigkeit aus, präzise Schnitte mit Toleranzen bis zu 0.05 mm zu erzielen. Der konzentrierte Laserstrahl erzeugt schmale Schnittfugen zwischen 0.1 und 0.5 mm, wodurch sich komplexe Designs verzerrungsfrei realisieren lassen. Die Präzision des Laserschneidens übertrifft die herkömmlicher mechanischer Schneidverfahren und erfüllt die hohen Anforderungen der Mikroelektronik- und Medizintechnikfertigung.
- Vielseitigkeit bei allen Materialien: Das Laserschneidverfahren eignet sich für verschiedene Materialien, darunter Metalle, Kunststoffe und Holz sowie Verbundwerkstoffe wie laminiertes Glasfasergewebe und Polycarbonat. Faserlaser bearbeiten eine breite Palette von Materialien, darunter Laserschneiden von Blech und nichtmetallische Werkstoffe, ohne dass Werkzeugwechsel erforderlich sind. Die Flexibilität der Laserschneidtechnologie ermöglicht die schnelle Bearbeitung verschiedenster Projekte und führt zu kürzeren Rüstzeiten im Vergleich zu CNC-Fräs- und Wasserstrahlschneidanlagen.
- Hohe Geschwindigkeit und Effizienz: Das Laserschneidverfahren arbeitet mit hohen Geschwindigkeiten und kann dünne Materialien mit bis zu 10 m/min schneiden. Die schnelle Arbeitsweise der Laserschneidtechnologie verkürzt die Produktionszeit und steigert so die Fertigungseffizienz in der Großserienfertigung. Beim Laserschneiden wird eine konstante Bearbeitungsgeschwindigkeit über alle Materialstärken hinweg gewährleistet, was im Vergleich zum Plasma- und Brennschneiden zu einer schnelleren Produktion und geringeren Fertigungskosten führt.
- Minimaler Materialabfall: Die Kombination aus schmaler Schnittfuge und CAD-Software-gestützter Verschachtelung beim Laserschneiden minimiert den Materialabfall. Dank der schmalen Schnittfuge und der optimierten Verschachtelungsmöglichkeiten, die durch die CAD-Software ermöglicht werden, liegt die Materialausnutzung beim Laserschneiden bei über 90 %. Die Abfallreduzierung beim Laserschneiden führt zu geringeren Betriebskosten und einer umweltfreundlicheren Wirkung für kosteneffiziente Branchen.
- Berührungsloser Prozess: Die berührungslose Natur des Laserschneidens verhindert den Kontakt zwischen Werkzeug und Material, wodurch sowohl die Schneidwerkzeuge vor Verschleiß geschützt als auch Materialverunreinigungen und Oberflächenunebenheiten vermieden werden. Fehler beim LaserschneidenZu den Vorteilen der Laserstrahlbearbeitung gehört der Erhalt der Oberflächenintegrität empfindlicher oder teurer Materialien, da beim Schneidprozess keine Verunreinigungen wie Kühl- oder Ölrückstände eingebracht werden. Die präzise Laserstrahlführung erzeugt saubere Schnittkanten, wodurch häufig ein nachträgliches Entgraten entfällt.
- Fähigkeit, komplexe Formen zu schneiden: Das Laserschneidverfahren liefert herausragende Ergebnisse bei der Erstellung filigraner Designs, da CNC-geführte Bahnen die Fertigung komplexer Formen ermöglichen. Das System ermöglicht eine schnelle Produktentwicklung und personalisierte Fertigung durch die Fähigkeit, komplexe Designs mit kleinen Radien und mehreren verschachtelten Elementen zu schneiden. Im Vergleich zu Plasmaschneidern und CNC-Fräsmaschinen erzeugt das Laserschneiden eine überlegene Kantenqualität bei komplexen Geometrien, ohne dass zusätzliche Werkzeugkosten anfallen.
- Geringe Wärmeeinflusszone (WEZ): Der konzentrierte Laserstrahl erzeugt eine kleine Wärmeeinflusszone, wodurch eine minimale Wärmeeinflusszone (WEZ) von 0.1 bis 0.5 mm entsteht. Die Materialeigenschaften bleiben erhalten, da die kleine Wärmeeinflusszone des Laserstrahls Verformungen und Aushärtungen bei wärmeempfindlichen Werkstoffen wie Baustahl und Kohlenstoffstahl verhindert. Die WEZ beim Brennschneiden und Plasmaschneiden ist größer als beim Laserschneiden, was zusätzliche Bearbeitungsschritte und damit höhere Produktionskosten zur Folge hat.
- Automatisierung und Integration: Die Integration von Laserschneidmaschinen in automatisierte Systeme ermöglicht den unbeaufsichtigten Betrieb und reduziert so den Personalaufwand in der Produktion. Das System bietet einen kosteneffizienten Betrieb für große Produktionsserien, da die G-Code-Programmierung konsistente und wiederholbare Schneidvorgänge gewährleistet. Die Automatisierung des Laserschneidens verkürzt die Produktionszeit und erhöht die Zuverlässigkeit des Fertigungsprozesses im Vergleich zum manuellen Drahtschneiden.
- Reduzierter Wartungsbedarf: Die Lebensdauer von Faserlasersystemen übertrifft die von mechanischen Systemen, da ihre Dioden, die Seltenerdelemente enthalten, nur minimalen Wartungsaufwand erfordern. Langfristig sind die Betriebskosten niedriger, da Wartungschecks den Werkzeugwechsel ersetzen, der bei CNC-Fräsprozessen häufig anfällt. Aufgrund dieser Vorteile ist die Lasertechnologie eine ausgezeichnete Wahl für industrielle Anwendungen, die einen kontinuierlichen Betrieb erfordern.
- Sicherheit und sauberer Betrieb: Das Laserschneidverfahren findet in abgeschirmten Maschinen statt, die die Bediener im Gegensatz zu Verfahren mit offener Flamme wirksam vor Gefahren schützen. Das System erzeugt nur minimale Geräusche und Vibrationen, und geeignete Belüftungssysteme kontrollieren gefährliche Dämpfe effektiv. Die Kombination aus sicherem Betrieb und präzisem Schneiden macht die Lasertechnologie zur bevorzugten Wahl für moderne Produktionsstätten, da sie sowohl die Arbeitssicherheit als auch die Effizienz erhöht.
Was sind einige Nachteile des Laserschneidens?
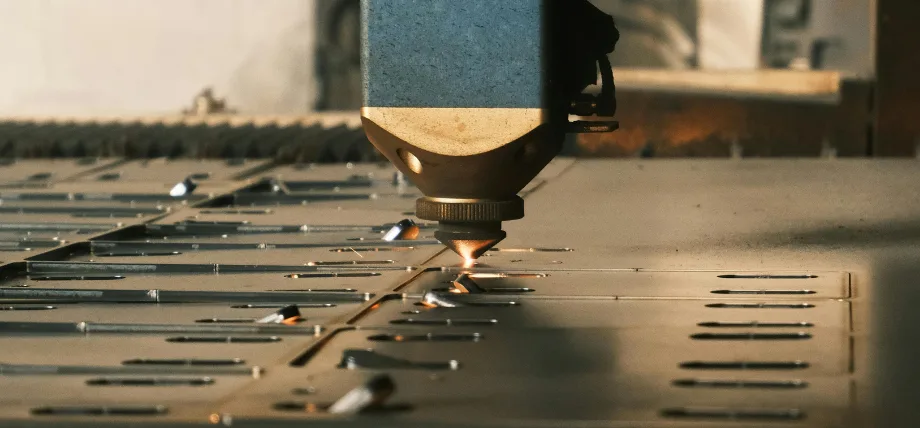
Berührungsloser Laserschneidprozess
Hohe Kosten
Die Anfangsinvestition liegt zwischen 50,000 und 500,000 US-Dollar, die Strom- und Gaskosten betragen mindestens 15 US-Dollar pro Stunde. Die jährlichen Wartungskosten belaufen sich auf 8–12 % des Gesamtwertes des Systems, während die Optiken alle 2,000 Betriebsstunden ausgetauscht werden müssen, was Kosten zwischen 800 und 2,500 US-Dollar verursacht. Die Kosten für die Durchführung von Aufträgen mit geringem Volumen sind 40–200 % höher als bei Plasmaverfahren.
Dicke Decke
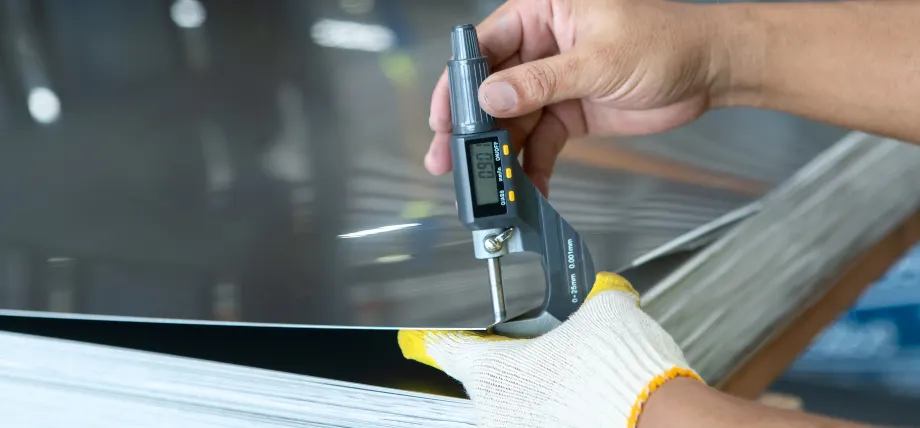
Blechdicke
Der Schneidprozess erreicht eine maximale Dicke von 25 mm bei Baustahl und 15 mm bei Edelstahl. Die Bearbeitung dickerer Bleche erfordert mehrere Durchgänge durch die Maschine, was die Produktionsgeschwindigkeit um 50 % reduziert und zusätzliche Ausrüstung sowie eine Schulung der Bediener notwendig macht.
Hitzeschaden
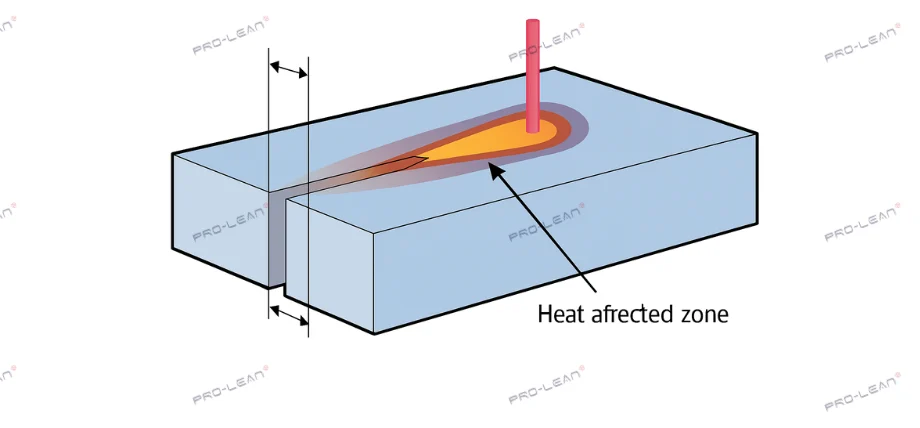
Wärmeeinflusszone (WEZ) beim Laserschneiden
Die wärmebeeinflusste Zone, die sich 1–3 mm ausdehnt, verursacht bei dünnen Materialien Verformungen, wodurch die Bearbeitung der Kanten erschwert wird. Der Prozess erfordert zusätzlichen Arbeitsaufwand für das Glühen und Entgraten, was die Gesamtproduktionszeit um 15–30 % verlängert.
Giftige Dämpfe & Sicherheit
Bei der Verwendung von PVC-Materialien und -Beschichtungen entstehen Salzsäure und Zinkdämpfe. Der Einsatz von HEPA-Filtersystemen (ab 12,000 US-Dollar) und Schutzgehäusen der Klasse 1 ist daher unerlässlich, da Verstöße gegen die Sicherheitsstandards mit OSHA-Strafen in Höhe von 156,000 US-Dollar geahndet werden.
Reflektierende Metalle
Der Laserstrahl wird zu 90 % von Kupfer- und Messingoberflächen reflektiert, wodurch die optischen Komponenten beschädigt werden. Das Verfahren erfordert entweder einen neuen Laser oder eine Vorbeschichtung der Teile, was den Betrieb von Einzelmaschinenanlagen unterbricht.
Energieverbrauch
Das System arbeitet mit einer Leistungsaufnahme von 6 kW, erzeugt 24 kWh/Stunde und verbraucht 1–2 m³/min Stickstoff. Die jährlichen CO₂-Emissionen, die zwischen 8 und 15 Tonnen liegen, zwingen Unternehmen zur Durchführung von ESG-Leistungsbewertungen.
Wie funktioniert ein Laserschneider?
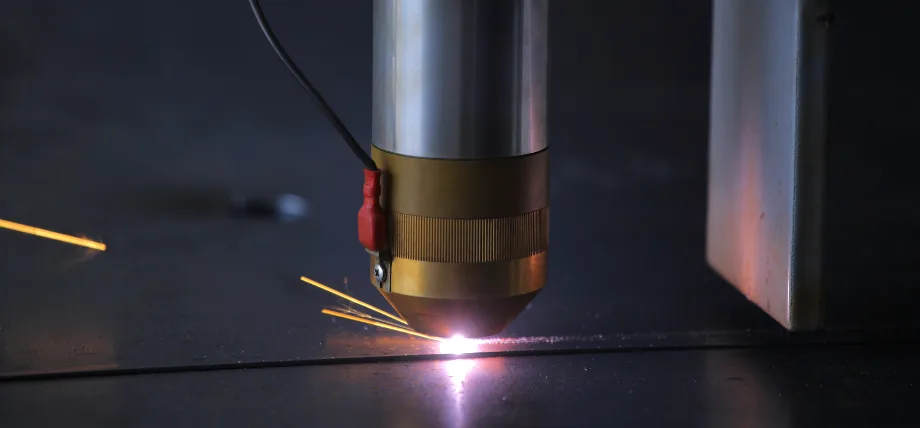
Präzisions-Laserschneider
Der Laserschneidprozess umfasst verschiedene Phasen.
- Die Umwandlung von Vektordateien in G-Code ermöglicht es dem Laserschneider, komplexe Designs durch die Angabe exakter Schnittpfade auszuführen.
- Ein Hochleistungslaser (1-20 kW) erzeugt einen Strahl, der durch die Optik auf einen 0.1-0.3 mm großen Fleck fokussiert wird, um eine optimale Materialdurchdringungsdichte zu erreichen.
- Das CNC-System führt den Laserkopf über die Materialoberfläche und unterstützt gleichzeitig die Zufuhr von Gasen (Stickstoff oder Sauerstoff) zum Abtransport der geschmolzenen Rückstände. Das Faserlaserschneiden eignet sich am besten für Metalle, während Kohlendioxidlaser bei nichtmetallischen Werkstoffen bessere Ergebnisse liefern.
- Das CNC-System passt Laserleistung, Schnittgeschwindigkeit und Gasdruck an die Materialstärke an, um optimale Ergebnisse zu erzielen. Dünne Bleche erreichen ihre maximale Schnittgeschwindigkeit, dickere Materialien erfordern jedoch entweder eine reduzierte Geschwindigkeit oder mehrere Durchgänge für eine erfolgreiche Bearbeitung.
- Die durch Laserschneidprozesse erzeugten sauberen Kanten machen Nachbearbeitungsschritte wie Pulverbeschichtung und Entgraten in den meisten Fällen überflüssig.
Probieren Sie Boda jetzt aus!
Arten von Laserschneidern
CO2-Laser
CO₂-Laser arbeiten mit einer Wellenlänge von 10.6 μm und bearbeiten nichtmetallische Werkstoffe und dünne Metalle mithilfe von Kohlendioxid-Gasgemischen. Die Technologie ist kostengünstig, zeigt jedoch eine geringere Effektivität bei der Bearbeitung reflektierender Materialien und eignet sich daher für Standard-Schneidanwendungen.
Faserlaser
Die Wellenlänge von 1.07 μm bei Ytterbium-dotierten Faserlasern ermöglicht präzises Metallschneiden bis zu einer Dicke von 25 mm. Die Kombination aus hoher Energieeffizienz und geringem Wartungsaufwand macht Faserlaser ideal für die Blechbearbeitung in der Großserienfertigung.
Kristall Laser
Nd:YAG- und Nd:YVO4-Kristalllaser liefern zwar hohe Ausgangsleistungen für industrielle Anwendungen, ihre Betriebskosten sind jedoch hoch und ihre Lebensdauer begrenzt. Die Technologie ist nach wie vor wenig verbreitet, da regelmäßige Wartungsarbeiten erforderlich sind.
Diode Laser
Diodenlaser bieten eine kostengünstige Lösung für kleinere Anwendungen; ihre geringe Ausgangsleistung beschränkt jedoch ihren Einsatz auf anspruchsvolle industrielle Aufgaben mit dicken Materialien.
Welche Sicherheitsvorkehrungen sind beim Laserschneiden zu treffen?
Zu den Nachteilen des Laserschneidens gehören:
- Die Anschaffung von industriellen Laserschneidmaschinen erfordert erhebliche finanzielle Mittel, da ihre Preise zwischen 100,000 und 500,000 US-Dollar liegen. Darin enthalten sind die Kosten für die Ausrüstung, Schulungskosten und die Einrichtung der Infrastruktur, die sich kleine Unternehmen nicht leisten können.
- Der Schneidprozess für reflektierende Metalle und dicke Materialien mit einer Dicke von mehr als 30 mm wird weniger effizient, sodass für optimale Ergebnisse Wasserstrahlschneiden oder Plasmaschneiden erforderlich ist.
- Bei der Verdampfung von Materialien entstehen gefährliche Dämpfe, weshalb leistungsstarke Belüftungssysteme erforderlich sind, um die Arbeiter zu schützen und die Luftreinhaltebestimmungen einzuhalten.
- Der hohe Stromverbrauch von Lasern liegt bei 0.5 bis 2 kWh Strom pro Stunde, was zu höheren Betriebskosten führt als bei manuellen Schneidverfahren und einigen anderen Prozessen.
- Die Wärmeausdehnung empfindlicher Legierungen und nichtmetallischer Werkstoffe wie beispielsweise laminierter Glasfaser und Polycarbonat führt beim Laserschneiden zu Delaminationen und thermischen Spannungen. Wasserstrahlschneiden hingegen vermeidet diese wärmebedingten Probleme.
Umweltaspekte beim Laserschneiden
Die Einhaltung von Sicherheitsprotokollen ist beim Laserschneiden unerlässlich. Die Verwendung laserspezifischer Schutzbrillen mit einer optischen Dichte (OD) von mindestens 5 schützt die Bediener vor Netzhautschäden. Der Betrieb geschlossener Maschinen mit Verriegelungssystemen schützt die Mitarbeiter vor versehentlicher Laserexposition.
Die Belüftung spielt eine entscheidende Rolle bei der Entfernung gefährlicher Dämpfe und Partikel durch HEPA-gefilterte Abluftsysteme, die die Luftqualität unterhalb der OSHA-Grenzwerte halten. CO₂-Feuerlöscher in der Nähe sowie organische Materialien tragen zum Schutz vor Brandgefahren bei.
Das Schulungsprogramm beinhaltet, den Bedienern beizubringen, wie man Notabschaltungen durchführt und wie man persönliche Schutzausrüstung, einschließlich Handschuhe und Atemschutzmasken, beim Umgang mit Materialien verwendet. Die Sicherheit von Laserstrahlen hängt von regelmäßigen Inspektionen ab, wodurch das Risiko von Reflexionen verringert wird. Hochleistungslasersysteme erfordern sowohl Zugangsbeschränkungen als auch Warnschilder, um Personen im Gefahrenbereich zu schützen.
Probieren Sie Boda jetzt aus!
Kostenüberlegungen
|
Aspekt |
Details |
|
Vorlaufkosten |
Industrielle Laserschneidmaschinen kosten zwischen 100,000 und 500,000 US-Dollar; Diodenlaser der Einstiegsklasse kosten zwischen 5,000 und 20,000 US-Dollar. |
|
Betriebskosten |
Strom (0.5–2 kWh/Stunde), Hilfsgase (0.10–0.50 $/m³) und Wartung tragen zu den Kosten bei. Faserlaser sind effizienter als CO₂-Systeme. |
|
Teilekosten |
Hohe Geschwindigkeit und weniger Materialverlust senken die Stückkosten, insbesondere in der Massenproduktion. Dickere Materialien erhöhen den Energie- und Zeitaufwand und damit die Kosten. |
|
Vergleich mit Alternativen |
Die Werkzeugkosten sind im Vergleich zum Stanzen oder CNC-Fräsen vernachlässigbar. Laserschneiden ist für Prototypen und mittlere Serien kostengünstig, jedoch weniger für sehr dicke Materialien. |
Wartungstipps für Laserschneidanlagen
- Zur täglichen Reinigung ist Isopropylalkohol zum Abwischen der Optik erforderlich, da dieser Rückstände entfernt, wodurch Strahlverzerrungen verhindert und ein hohes Präzisionsniveau aufrechterhalten wird.
- Das System erfordert wöchentliche Kontrollen zur Überprüfung der Ausrichtung, während die Bewegungsachsen geschmiert werden müssen, um einen reibungslosen Betrieb und gleichbleibende Schnittergebnisse zu gewährleisten.
- Die Abgas- und Kühlsystemfilter müssen monatlich ausgetauscht werden, um die Betriebseffizienz zu erhalten und gefährliche Dämpfe zu kontrollieren.
- Die jährliche professionelle Kalibrierung von Laserquellen und elektrischen Bauteilen durch einen Fachbetrieb hilft, Leistungsabfälle zu vermeiden, die besonders häufig bei Faserlasern auftreten.
- Die Überprüfung des Diodenzustands in Faserlasern sollte regelmäßig durchgeführt werden, um Leistungseinbußen vorzubeugen und die Kosteneffizienz zu erhalten.
Laserschneiddienste
Boda bietet hochwertige Laserschneiddienstleistungen mit einstellbarer Schnittfugenbreite, Entgratung und Nachbearbeitungsoptionen, einschließlich Oberflächenbehandlung und Beschichtung. Erhalten Sie lasergeschnittene Blechprodukte in nur 48 Stunden (bei einer Dicke von unter 3 mm) und bei größeren Blechdicken in nur 72 Stunden.
Fordern Sie noch heute ein kostenloses Angebot an!
Fazit
Die moderne Fertigungsindustrie ist stark auf Laserschneiden angewiesen, da es präzise und effiziente Arbeitsgänge ermöglicht. Zu den Vorteilen des Laserschneidens zählen hohe Präzision, Vielseitigkeit und Effizienz; die hohen Anfangskosten und der eingeschränkte Materialeinsatz lassen sich jedoch durch geeignete Sicherheitsvorkehrungen, umweltschonende Verfahren und regelmäßige Wartung besser bewältigen.