
Laserschneiden von Stahl
Beim Laserschneiden von Stahl wird Material von Metallwerkstücken mithilfe eines Lasers abgetragen. Dieses Verfahren ist besonders effektiv bei Stahl und anderen harten Metallen. Daher eignet es sich ideal für Anwendungen wie lasergeschnittene Stahlplatten und kundenspezifisches Laserschneiden von Metall. Laserschneiden Die Technologie ermöglicht die Verarbeitung einer breiten Palette von Materialien, darunter Metalle, Holz und bestimmte Kunststoffarten. Laserschneiden von Edelstahl.
Der Laserstrahl fokussiert die Wärmeenergie entlang eines programmierten Pfades auf das Stahlmaterial und hinterlässt dabei eine Schmelz- oder Verdampfungsspur. Diese unterstützt Gase wie Sauerstoff oder Stickstoff beim Abtransport von Rückständen. Das Verfahren ermöglicht saubere Schnitte bei minimaler Hitzeeinwirkung.
Das Laserschneiden erfolgt berührungslos, wodurch Werkzeuge vor Verschleiß geschützt und Verunreinigungen vermieden werden – ein entscheidender Vorteil für Anwendungen in der Lebensmittel- und Medizinindustrie. Die Kombination aus optimierter Laserleistung und Schnittgeschwindigkeit ermöglicht präzise Spezifikationen und reduziert den Nachbearbeitungsaufwand im Vergleich zu mechanischen Stanzverfahren.
Grundlagen des Laserschneidens von Stahl
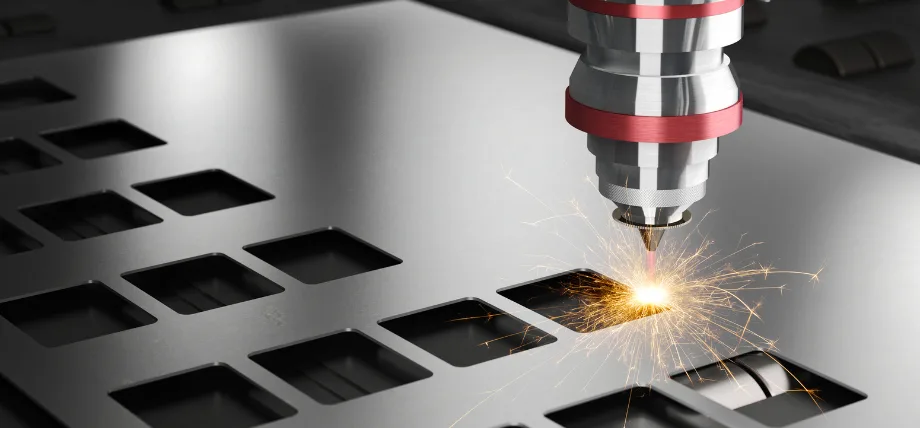
Laserschneiden von Stahlblech für die mehrteilige Fertigung
Prinzipien des Laserschneidens
Beim Laserschneiden erzeugen CO₂-Laser oder Faserlaser gebündelte Laserstrahlen, die durch optische Systeme geleitet und auf das Stahlwerkstück fokussiert werden. Der Strahl erhitzt das Metall bis zum Schmelz- oder Verdampfungspunkt, während Hilfsgase wie Stickstoff vom Schnittbereich weggeblasen werden, um eine definierte Schnittfuge zu erzeugen.
Die Lasertechnologie ermöglicht die Bearbeitung von fünf primären Metallwerkstoffen: Baustahl, Edelstahl, Aluminium, Messing und Kupfer. Baustahl ist aufgrund seines günstigen Preises und seiner langen Lebensdauer ein ideales Material für das Laserschneiden. Das Verfahren liefert geringe Verformungen und hochpräzise Ergebnisse.
Verwendete Lasertypen
CO₂-Laser arbeiten mit einer Wellenlänge von 10.6 Mikrometern, ihre Schneidleistung nimmt jedoch bei der Bearbeitung lichtreflektierender Metalle wie Aluminium und Kupfer ab. Die Wellenlänge von 1.07 Mikrometern bei Faserlasern ermöglicht eine bessere Absorption in Stahl, was schnellere Schneidvorgänge und die Bearbeitung von Materialien bis zu einer Dicke von 25 mm erlaubt. Der von Faserlaserschneidern erzeugte Strahl erreicht kleinere Abmessungen, was zu einer besseren Präzision als bei CO2-Lasersystemen bei der Herstellung hochwertiger lasergeschnittener Stahlplatten für architektonische Anwendungen führt.
Die Kombination aus niedrigem Preis und langer Lebensdauer macht Kohlenstoffstahl zu einem optimalen Werkstoff für Laserschneidprozesse. Die hervorragenden thermischen und elektrischen Eigenschaften von Kupfer machen es zu einem gängigen, aber anspruchsvollen Werkstoff für Laserschneidanwendungen.
Wichtige Prozessparameter für das Laserschneiden von Stahl
Die Laserleistung bestimmt die Eindringtiefe, aber die Schnittgeschwindigkeit muss zur Leistung passen, um eine übermäßige Wärmeentwicklung in der Wärmeeinflusszone zu verhindern. Die Wahl zwischen Sauerstoff- und Stickstoffgasen zum Schneiden hängt von der Materialart ab, da Sauerstoff exotherme Reaktionen mit Kohlenstoffstahl erzeugt, während Stickstoff Edelstahl vor Oxidation schützt.
Der Energieverbrauch von CO2-Lasern führt zu 80 % Verschwendung, da ihr Wirkungsgrad nur 20 % beträgt. Die Kombination aus hoher Festigkeit und Oxidationsbeständigkeit macht Edelstahl zu einer ausgezeichneten Wahl für Laserschneidprozesse. Der Laserkopf nutzt Sensoren, um den Fokusabstand konstant zu halten und so eine gleichbleibende Leistung zu gewährleisten. Laserschneiden von Blech von unterschiedlicher Dicke.
Systemintegration und -steuerung
Der Laserstrahl folgt programmierten Pfaden durch CNC-Steuerungssysteme und ermöglicht so die Herstellung komplexer Metallteilkonstruktionen mit Löchern und Konturen. Die Programmierfunktionen von Laserschneidmaschinen ermöglichen es Anwendern, vielfältige Designs in kurzer Zeit zu erstellen und so Rüstzeiten zu verkürzen und Produktionskosten zu senken. Das integrierte System erzeugt weniger mechanische Belastung als herkömmliche Verfahren und ermöglicht präzise Schnitte für anspruchsvolle industrielle Anwendungen. Die Laserschneidtechnologie findet dank ihres breiten Anwendungsspektrums in zahlreichen Branchen Verwendung. Die CNC-Programmierung ermöglicht einen kontinuierlichen Betrieb, was zu geringeren Arbeitskosten und einer höheren Produktionseffizienz führt.
Den richtigen Laserschneider für Stahl auswählen
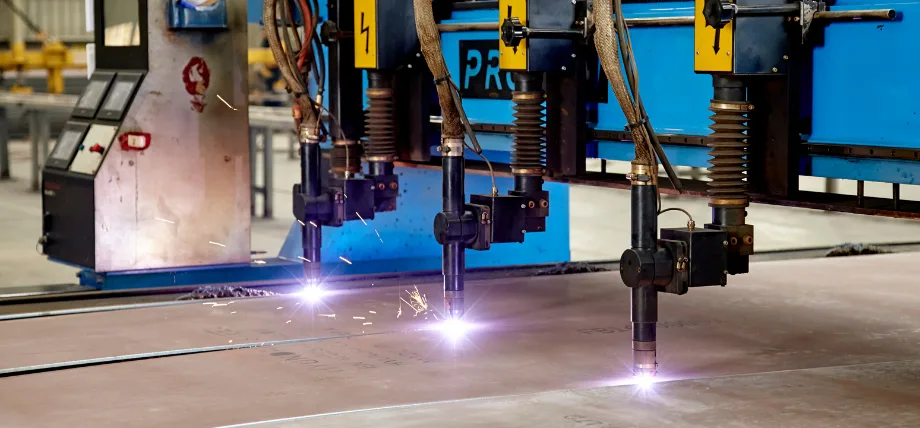
Multilaser-Schneiden großer Bleche
Bewertung von Lasertypen
Die am besten geeigneten Laserschneidanlagen für die Metallbearbeitung, einschließlich Stahl, erzielen die besten Ergebnisse mit reflektierenden Materialien wie Aluminium, Messing und Kupfer. Die Kombination aus geringem Gewicht und Korrosionsbeständigkeit macht Aluminium zu einer ausgezeichneten Wahl für Laserschneidvorgänge. Faserlaser sind zwar teurer in der Anschaffung als CO₂-Laser, bieten aber bei reflektierenden Materialien eine bessere Leistung. CO₂-Laser eignen sich gut für Holz und dünne Stahlbleche, wenn die Betriebsparameter angepasst werden.
Beurteilung von Leistung und Kapazität
Die Schneidleistung und die Performance von Laserschneidmaschinen hängen von der Leistung im Bereich von 1 kW bis 20 kW ab, da für die Bearbeitung von Materialien mit einer Dicke von mehr als 10 mm höhere Leistungen erforderlich sind. Der Faserlaser arbeitet im Vergleich zu CO₂-Lasern mit einer deutlich höheren Energieeffizienz, da er 30–45 % seiner Eingangsleistung in Schneidleistung umwandelt. Die hohen Anschaffungskosten von Laserschneidmaschinen amortisieren sich durch ihre schnelle Arbeitsweise und präzisen Schnitte, was zu höheren Produktionsraten und geringeren Betriebskosten führt.
Die Laserschneidanlage muss ihre Fähigkeit unter Beweis stellen, bestimmte Metalle und unterschiedliche Materialstärken entsprechend den Produktionsanforderungen zu bearbeiten. Die Betriebskosten von Faserlasern sind höher, da sie im Vergleich zu CO₂-Lasern beim Schneidvorgang mehr Stickstoffschutzgas benötigen.
Maschinenmerkmale und Kompatibilität
Das Maschinenbett muss für unterschiedliche Blechgrößen ausgelegt sein, und automatisierte Systeme verkürzen die Produktionszeit. Einige der Laserschneidmaschinen im Bestand von Boda verarbeiten Blechformate bis zu 4×8 Fuß oder 5×10 Fuß. Die Laserschneiddienstleistungen bearbeiten Materialien mit einer Dicke von 0.5 mm bis 20 mm.
Das System erfordert regelmäßige Wartung für einen dauerhaften Betrieb. Autofokus-Laserköpfe und präzisionssteigernde Funktionen verbessern die Leistung. Für die Bearbeitung hochreflektierender Metalle ist eine Wellenlängenanpassung notwendig.
Abstimmung mit den betrieblichen Anforderungen
Bei der Auswahl müssen Produktionsmengen, Materialvielfalt und Budgetbeschränkungen berücksichtigt werden, um Systeme zu identifizieren, die eine flexible Metallverarbeitung zu erschwinglichen Preisen und in hoher Geschwindigkeit ermöglichen. Der Fertigungsprozess profitiert vom Laserschneiden von Blechen und vom kundenspezifischen Laserschneiden von Metallen, da dies eine schnelle Auftragsabwicklung ermöglicht und somit die betriebliche Effizienz steigert.
Vorbereitung zum Laserschneiden
- Für den Konstruktionsprozess werden Vektordateiformate wie DXF benötigt, mit vollständigen Pfaden und Schnittfugenbreitenangaben zwischen 0.1 mm und 0.5 mm, die von der Laserleistung und der Materialdicke abhängen.
- Um die Planheit des Stahlblechs zu gewährleisten und eine Verschiebung des Fokuspunktes während der Bearbeitung zu verhindern, muss dieses korrekt auf dem Maschinentisch positioniert werden.
- Die Metalloberfläche muss gereinigt werden, um Öl, Rost und Verunreinigungen zu entfernen, da diese die Strahlabsorption verringern und zu einer schlechten Schnittqualität führen.
- Der Erfolg des Laserschneidens hängt von einer ordnungsgemäßen Laborausstattung und Konstruktionsarbeit ab.
- Zur Bestimmung des optimalen Abstands zwischen Laserstrahl und Oberfläche muss der Laserfokus mittels kapazitiver Sensoren kalibriert werden.
- Wählen Sie das richtige Hilfsgas für Kohlenstoffstahl, um exotherme Reaktionen zu verstärken, nämlich Sauerstoff, und für Edelstahl, nämlich Stickstoff, um oxidfreie Kanten zu erzeugen.
- Führen Sie Parametertests an Restmaterial durch, um die optimalen Einstellungen für Laserleistung, Schnittgeschwindigkeit und Gasdruck zu ermitteln, die Schäden an der Wärmeeinflusszone minimieren.
- Das Vorstechen erleichtert das Einleiten sauberer Schnitte bei dicken Materialien und verhindert gleichzeitig die Bildung von Spritzern.
- Bei dicken Schnitten ist eine Nachbearbeitung notwendig, da dabei Mikrograte und raue Kanten entstehen, die entfernt werden müssen.
- Das System erfordert eine ausreichende Belüftung zur Abgasabfuhr, und die Arbeiter müssen die Sicherheitsvorschriften einhalten und Schutzausrüstung tragen.
Probieren Sie Boda jetzt aus!
Laserschneidtechniken für Stahl
Reaktives Schmelzschneiden
Das Verfahren nutzt Sauerstoff als Hilfsgas für Kohlenstoffstahl, um eine exotherme Reaktion auszulösen, wodurch die Schmelzgeschwindigkeit erhöht wird. Laserschneidmaterialien Bis zu 25 mm Dicke bei hohen Geschwindigkeiten. Das Verfahren verbessert den Materialauswurf und ermöglicht so saubere Schnitte mit weniger Nachbearbeitung. Die Optimierung der Laserparameter hinsichtlich Leistung und Schnittgeschwindigkeit minimiert die Wärmeeinwirkung und sorgt gleichzeitig für hochwertige Schnittkanten.
Inertgas-Schmelzen
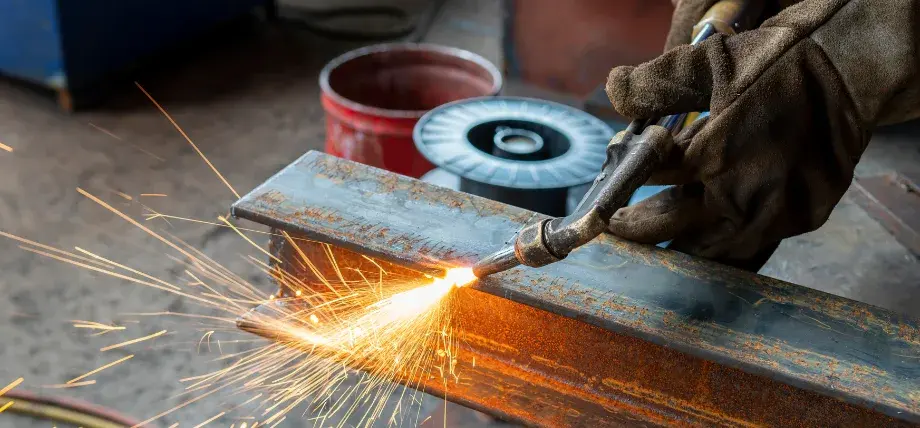
Manuelle Laserschneider können auch Stahl für freihändiges Schneiden und Konturen bearbeiten.
Bei diesem Verfahren werden Stickstoff oder Argon als Inertgase verwendet, um die Oxidation zu verhindern. Dadurch entstehen schweißfertige Schnitte für Edelstahl, Aluminium und Titan. Das Verfahren ermöglicht präzises Arbeiten. CNC-Metallschneiden Bei dünnen Materialien wird der Gasdruck so gesteuert, dass die Abfuhr von Ablagerungen kontrolliert wird und möglichst wenige Grate entstehen. Die Absorptionsrate von Faserlasern auf Kupfer- und Messingmetallen wird effizienter, was einen gleichmäßigen Betrieb über verschiedene Materialdicken hinweg ermöglicht. Das Laserschneidverfahren liefert effiziente und präzise Ergebnisse bei der Bearbeitung von Titanmetall, das zu den am schwierigsten zu schneidenden Werkstoffen zählt.
Piercing- und Eintrittsmethoden
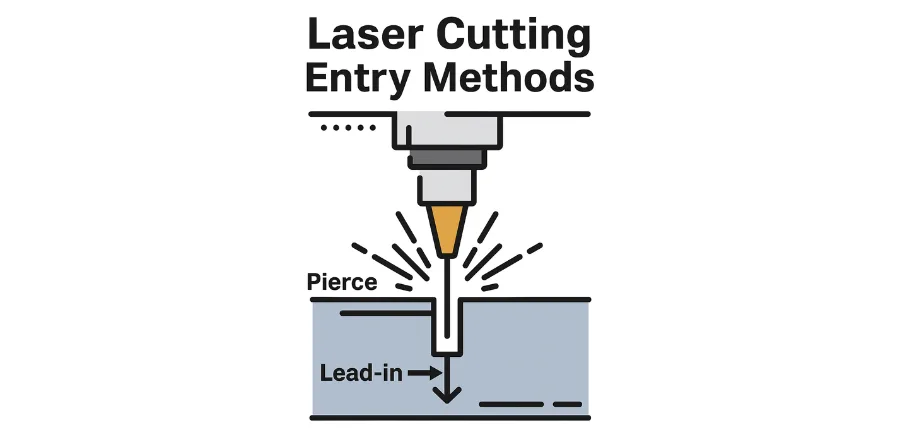
Durchstechen ist eine Möglichkeit, mit dem Laserschneiden von Stahlteilen zu beginnen.
Das Durchstechen erfordert eine kontrollierte Leistungssteigerung, um die ersten Löcher ohne übermäßiges Spritzen zu erzeugen, was für die Herstellung von Innenstrukturen in Blechen notwendig ist. Das Impulsdurchstechen ermöglicht die Bearbeitung dickerer Materialien durch reduzierte Wärmezufuhr, was den Anlauf des Schneidprozesses beschleunigt. Der Laserkopf muss präzise ausgerichtet sein, um einen stabilen Fokus zu gewährleisten und Unregelmäßigkeiten in den Lochabmessungen zu vermeiden.
Strahlfokusoptimierung
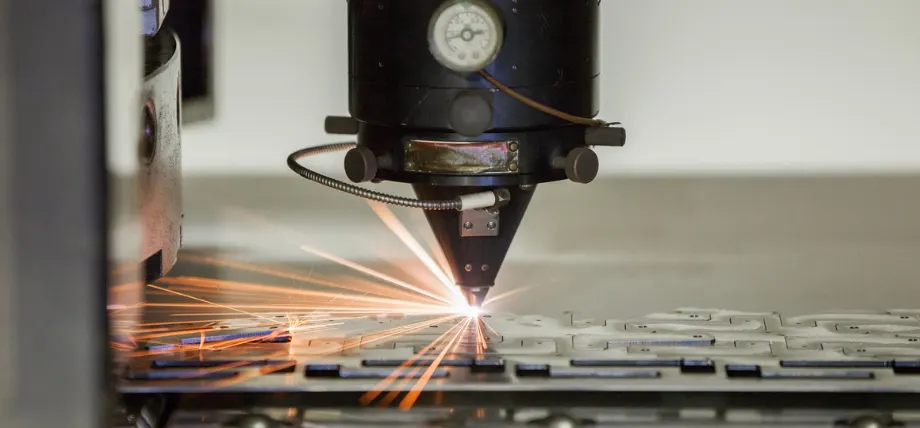
Durch die Fokussierung des Laserstrahls beim Laserschneiden kann die Produktionseffizienz gesteigert werden.
Die Oberflächenfokussierung ermöglicht maximale Schnittgeschwindigkeit bei dünnen Materialien, während die Fokussierung im Untergrund bei dickeren Materialien optimale Ergebnisse liefert. Die Prozessanpassung zwischen Schnittfugenverjüngung und Kantenglätte erfolgt über moderne Systeme, die mithilfe dynamischer Fokussierung ihre Einstellungen während des Betriebs anpassen. Dieser Optimierungsprozess ermöglicht es Herstellern, Metallteile mit hohen Geschwindigkeiten und unter Einhaltung präziser Spezifikationen zu fertigen.
Verschachtelung und Pfadplanung
Die Kombination aus Nesting-Software und CNC-Systemen ermöglicht die effiziente Platzierung von Teilen auf Blechen, minimiert den Verschnitt und optimiert die Bearbeitungswege. Das Verfahren reduziert Produktionszeit und -kosten bei der Fertigung großer Stückzahlen. Die Techniken nutzen Materialdickendaten und Laserleistungseinstellungen, um eine Überhitzung an Materialübergängen zu verhindern.
Assist Gas Management
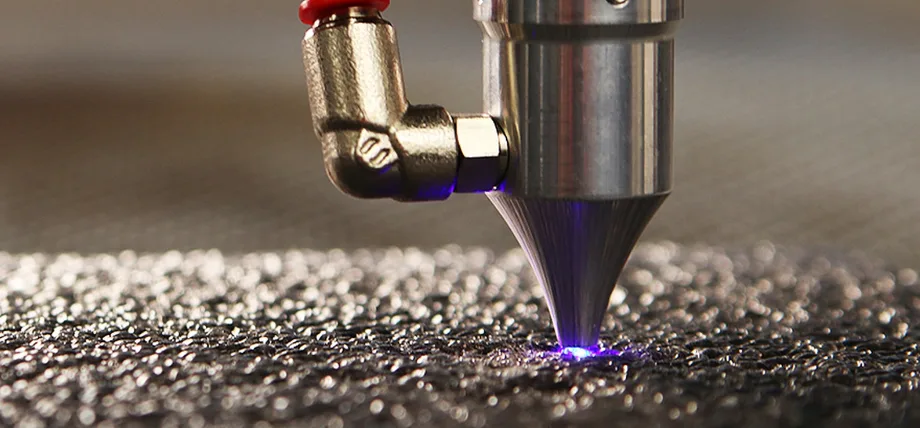
Laserschneiden eignet sich auch für strukturierte und raue Oberflächen.
Die Schnittqualität hängt von der Gasdurchflussrate und der Düsenkonstruktion ab. Höhere Druckeinstellungen optimieren den Ausstoß von Kohlenstoffstahl, während niedrigere Durchflussraten Edelstahlkanten vor Verfärbungen schützen. Die Kombination verschiedener Gase ermöglicht eine bessere Kontrolle der Bearbeitung von legiertem Stahl, was zu einer höheren Langzeitstabilität bei wiederholten Schneidvorgängen führt.
Pulslaserbetrieb
Die Laserpulsfunktion ermöglicht präzises Stahlschneiden komplexer Designs und kleiner Löcher, da sie die dem Material zugeführte Wärmemenge kontrolliert. Das Verfahren minimiert die Wärmeeinwirkung auf das umgebende Material und trägt so zum Erhalt der strukturellen Eigenschaften bei – insbesondere bei Anwendungen, die nach dem Schnitt eine hohe Stabilität erfordern.
Probieren Sie Boda jetzt aus!
Fortschrittliche Laserschneidtechniken
Mehrfachschnitt-Schneidstrategien
Das Mehrfachschnittverfahren ermöglicht den vollständigen Materialabtrag bei Werkstoffen mit einer Dicke von über 20 mm durch mehrere aufeinanderfolgende Schnitte, wodurch Verformungen minimiert werden. Dieses Verfahren ist insbesondere für die Bearbeitung von hochfesten Stählen und Titan unerlässlich, da Einzelschnittverfahren häufig zu Materialverzug führen. Laserleistung und Schnittgeschwindigkeit werden für jeden Schnitt individuell angepasst, um Material schrittweise abzutragen. Dies führt zu glatten Schnitten und reduziert den Nachbearbeitungsaufwand.
Strahlformung und -profilierung
Das Intensitätsprofil des Laserstrahls wird mittels fortschrittlicher Optik transformiert, um aus einem Gauß-Profil eine Top-Hat-Verteilung zu erzeugen. Dies verbessert die Kantenqualität bei reflektierenden Metallen wie Silber und Messing. Das Lasersystem mit variablem Modus ermöglicht sofortige Parameteränderungen, was zu einer höheren Schnittpräzision bei unterschiedlichen Materialstärken und komplexen Bauteilgeometrien führt.
Hochleistungs-Faserlaseranwendungen
Das Schneiden von dickem Stahl wird mit Systemen ab einer Leistung von 10 kW durch den Einsatz von Hilfsgasgemischen aus Sauerstoff und Stickstoff für eine effiziente Späneabfuhr möglich. Das System ermöglicht schnelle industrielle Arbeitsabläufe, die die Produktionszeit verkürzen und gleichzeitig schweißfertige und biegbare Schnitte liefern.
Echtzeitüberwachung und adaptive Steuerung
Das System nutzt Sensoren zur Echtzeitüberwachung der Schnitte und passt Fokus und Leistungseinstellungen automatisch an unterschiedliche Materialien an. So werden auch auf unebenen Oberflächen hochwertige Schnitte erzielt, wodurch Fehler bei großen Blechprodukten reduziert und eine kosteneffiziente Fertigung gefördert werden.
Hybrid-Laserprozesse
Die Kombination von Laserschneiden mit Gravur- oder Markierungsverfahren ermöglicht es Herstellern, mehrere Bearbeitungsschritte an Metallbauteilen in einem einzigen Produktionslauf durchzuführen. Das Verfahren erlaubt es Stahlherstellern, Oberflächenstrukturen zu erzeugen, die die Haftung bei der Montage verbessern und somit zu einer höheren Fertigungseffizienz führen.
Dickmaterial Spezialtechniken
Das Vorwärmen und die Unterstützung durch einen Hilfsstrahl tragen dazu bei, das Aufschmelzen von Stahlwerkstoffen mit einer Dicke von über 30 mm einzuleiten und Absorptionsprobleme zu lösen. Das dynamische Durchstechen mit segmentierter Geschwindigkeitsregelung verhindert Schlackenansammlungen und ermöglicht so saubere Schnitte auch bei komplexen Bearbeitungsvorgängen.
Fortgeschrittene Gasdynamik
Der Einsatz von Wirbeldüsen in Verbindung mit gepulsten Gasströmen verbessert den Materialausstoß bei dicken Werkstoffen und minimiert so die Wärmeeinflusszone. Das Verfahren liefert optimale Ergebnisse bei der Bearbeitung von Kohlenstoffstahl, da es schnelle Schnittvorgänge ermöglicht und gleichzeitig die Schnittkantenqualität durch kontrollierte Oxidation erhält.
Verbesserungen der Präzision im Mikromaßstab
Das Verfahren des Ultrakurzpulslaserschneidens ermöglicht die Herstellung von Strukturen im Submillimeterbereich in dünnen Metallen und erzeugt Bohrungen und Konturen mit Toleranzen von weniger als 0.01 mm. Die Technologie unterstützt die Luft- und Raumfahrt- sowie die Medizintechnik, da sie eine präzise Integration mit Biege- und Schweißprozessen ermöglicht.
Nachhaltige Prozessoptimierungen
Der Einsatz energieeffizienter Faserlaser reduziert den Stromverbrauch und ermöglicht Unternehmen so langfristige Betriebsstabilität. Die Kombination aus Recycling-Hilfsgasen und optimiertem Strahlengangmanagement führt zu geringeren Betriebskosten bei gleichzeitig hoher Laserleistung für verschiedene Materialien.
Metall präzise schneiden
Das Laserschneiden von Metall erfordert eine Toleranzkontrolle von ±0.05 mm bei Schnittfugenbreiten von 0.05 mm bis 0.1 mm und übertrifft damit herkömmliche Verfahren zur Herstellung komplexer Bauteile. Das System erzielt Stabilität durch den Einsatz hochwertiger Spiegel und Optiken, die in Verbindung mit fortschrittlichen Bewegungssystemen eine präzise Positionierung gewährleisten. Die fokussierte Energieabgabe von Faserlasern macht sie geeignet zum Schneiden von Aluminium- und Kupferwerkstoffen bei gleichzeitiger Minimierung der Konizitätsbildung.
Die Wärmeeinflusszone wird durch Wärmemanagementsysteme kontrolliert, die dünne Metallteile vor Verformung schützen. Das automatische Kollimationssystem passt sich unterschiedlichen Bedingungen an und gewährleistet so gleichbleibende Ergebnisse für Anwendungen mit hohen Anforderungen an die Präzisionstechnik.
Häufige Probleme beim Laserschneiden
Gratbildung: Die Kombination aus hoher Schnittgeschwindigkeit und unzureichendem Gasdruck führt zu diesem Problem, das durch Verlangsamung des Prozesses und Erhöhung des Sauerstoffflusses für Kohlenstoffstahl zur Verbesserung des Materialabtrags behoben werden kann.
- Um eine vollständige Durchdringung dicker Materialien zu erreichen, muss die Laserleistung erhöht oder mehrere Durchgänge durchgeführt werden.
- Die Strahlinstabilität führt zusammen mit verschmutzter Optik zu Kantenrauhigkeit und Streifenbildung, die durch Reinigung der Spiegel und Optik für glatte Schnitte behoben werden können.
- Die durch das Verformen dünner Metalle entstehende übermäßige Hitze kann durch den Einsatz gepulster Lasermodi und Fokuseinstellungen verhindert werden.
- Die konzentrierte Energie in scharfen Kurven führt zu Materialverlusten, daher sollten Leistungsrampen oder Pfadglättungstechniken eingesetzt werden.
- Die Kombination aus hoher Leistung und fehlender Geschwindigkeitsregulierung führt zu breiteren Schnitten. Daher müssen die Anwender das richtige Gleichgewicht zwischen den Parametern finden, um schmale Schnittfugen zu erzielen.
- Bei Edelstahl tritt häufig Schlackenbildung auf; die Bediener sollten Stickstoffgas verwenden und gleichzeitig den Druck optimieren, um einen sauberen Materialauswurf zu erreichen.
- Die Leistungsfähigkeit von Gasversorgungssystemen wird beeinträchtigt, wenn Düsen Verschleißerscheinungen aufweisen. Daher sind regelmäßige Wartungsprüfungen und der Austausch von Düsen für einen reibungslosen Betrieb notwendig.
- Der Einsatz von Faserlasern mit kürzeren Wellenlängen trägt dazu bei, Rückreflexionen zu vermeiden, die bei Kupfer und anderen reflektierenden Metallen auftreten.
- Die Qualität der Löcher leidet, wenn die Stanzvorgänge ungenau werden. Daher sollten die Bediener Leistungsrampen verwenden und den Laserkopf präzise positionieren, um saubere Eintrittspunkte zu gewährleisten.
Kundenspezifisches Laserschneiden von Metall
Boda bietet hochwertige, kundenspezifische Laserschneiddienstleistungen für verschiedene Metalle an, darunter Edelstahl, Aluminium und spezielle Legierungen. Das Laserschneiden von Stahl wird bevorzugt gegenüber Bearbeitungsstahl bei der Bearbeitung flacher Teile mit einer Dicke von wenigen Millimetern. Wir verfügen über eine hohe Produktionskapazität mit breiten Bearbeitungstischen, die große Blechteile biegen, formen und schneiden können. Fordern Sie noch heute ein kostenloses Angebot an!
Fazit
Die Fertigungsindustrie setzt auf Laserschneidtechnologie für Stahl, da sie präzise Ergebnisse in kurzer Zeit liefert und gleichzeitig die Produktionskosten senkt. Die richtige Geräteauswahl, sorgfältige Vorbereitung sowie Standard- und fortschrittliche Techniken ermöglichen es Herstellern, optimale Ergebnisse bei der Bearbeitung verschiedener Metallarten zu erzielen.