
Blechumformung Das Abkanten ist ein gängiges Fertigungsverfahren für Teile und Produkte unterschiedlichster Formen. Es gibt verschiedene Umformverfahren, darunter das Abkanten. Es zeichnet sich durch Flexibilität bei Werkzeugen, Einrichtung und Konstruktionsänderungen aus.
Warum heißt es Abkantpressen? Dabei kommt eine Abkantpresse zum Einsatz, die aus einem Stempel und einer Matrize besteht und die Umformkraft hydraulisch, mechanisch oder elektrisch erzeugt. Hersteller bevorzugen hierfür CNC-Abkantpressen.
In den folgenden Abschnitten werden der Mechanismus der Abkantpresse, die verschiedenen Typen, die Umformberechnungen und die industriellen Anwendungen behandelt.
Was ist Abkanten? Definition und Bedeutung
Was genau ist Umformen? Es handelt sich um ein Metallformverfahren, bei dem durch kontrollierte Krafteinwirkung das Material plastisch verformt wird, um die gewünschte Geometrie zu erzeugen. Im Gegensatz zur subtraktiven Fertigung wird beim Umformen kein Material abgetragen.
Umformen mit der Abkantpresse ist eine Blechbearbeitung Bei diesem Verfahren wird eine kontrollierte mechanische Kraft auf den Stempel ausgeübt, um das Blech in die durch die Gegenmatrize vorgegebene Form zu bringen. Dabei wird das Material dauerhaft verformt, um die gewünschte Biegung, Krümmung oder Profilform zu erzielen. Es werden Matrizen und Stempel verwendet, die für die zu formenden Teile geeignet (oder speziell dafür angefertigt) sind.
Das Material erfährt eine Kraft, die größer ist als seine Streckgrenzewodurch die Gitterstruktur gleitet und sich plastisch in eine durch den Formhohlraum vorgegebene Form verformt. Zugfestigkeit ist ein weiterer entscheidender Faktor beim Blechpressen, da er die zulässige Grenze der angewendeten Kraft definiert, um ein Brechen zu verhindern. 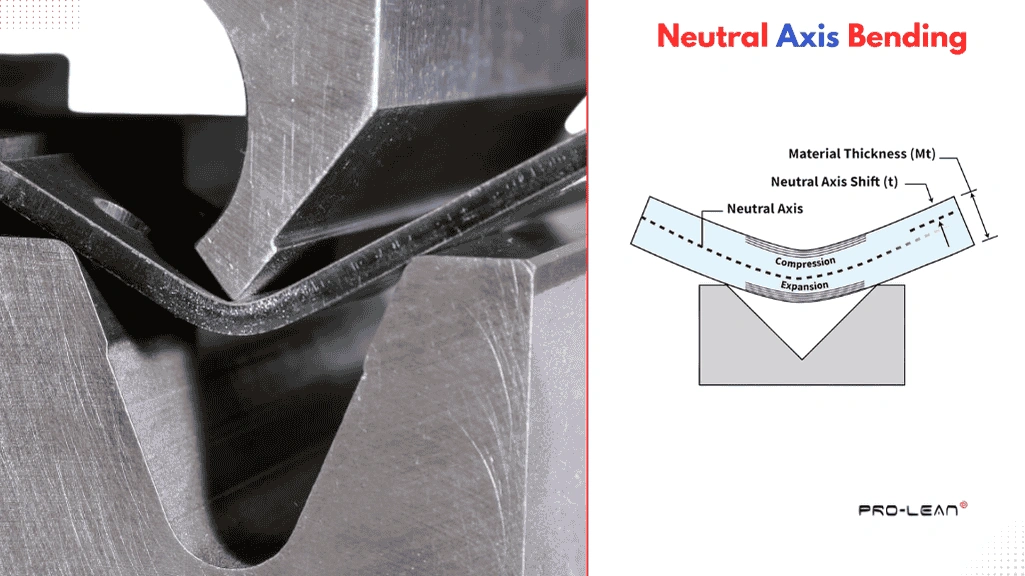
Biegung der neutralen Achse
Beim Biegen wird das Material auf der einen Seite des Blechs gestaucht, die andere Seite gedehnt. Daher eine gedachte Linie, "neutrale Achse“ wird dabei berücksichtigt. Darüber hinaus beeinflussen Rückfederung, Duktilität, Umformbarkeit und Härte den Umform-/Biegemechanismus.
Schlüsselelemente der Formgebung
Ein Umformprozess mit einer Abkantpresse umfasst drei Schlüsselelemente: Material, Werkzeuge und MaschinenEine Vielzahl von Materialblechen lässt sich biegen, darunter Aluminium, Edelstahl, Stahl, Kupfer, Titan und Messing. Die zulässige Dicke reicht von 0.5 bis 40 mm oder mehr.
Die Werkzeuge für Abkantpressen umfassen Stempel und Matrize (U-, V-Form usw.), die aus robusten Werkstoffen wie Chrom-Molybdän und Wolframcarbid hergestellt werden.
Bedeutung in der Blechbearbeitung
Abkantpressen gehören zu den grundlegenden Systemen zum präzisen Biegen von Blechen. Mit geeigneten Werkzeugen können sie flache Bleche in komplexe 3D-Teile umwandeln.
- Hohe strukturelle Steifigkeit, die durch Verstärkungen weiter verbessert werden kann.
- Durch das Umformen wird der Bedarf an Schweißarbeiten und anderen Verbindungsarten reduziert.
- Die CNC-Automatisierung von Abkantpressen verbessert Fertigungsgeschwindigkeit und -effizienz deutlich.
Vier verschiedene Arten von Abkantpressen
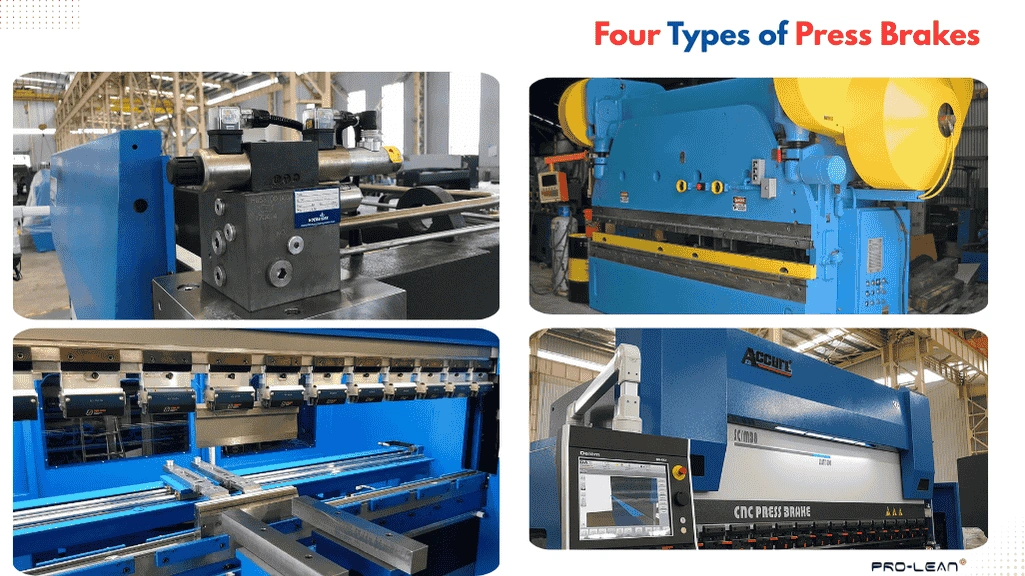
Arten von Abkantpressen
Lassen Sie uns die vier verschiedenen Arten von Abkantpressen genauer betrachten: hydraulische, mechanische, elektrische und CNC-gesteuerte.
Hydraulische Abkantpressen
Hydraulische Abkantpressen nutzen Hydraulikpumpen mit Ölfüllung. Durch die Erwärmung und die damit einhergehende Ausdehnung des Öls wird die Bewegung des mit dem Stempel verbundenen Stößels ausgelöst. Diese konventionellen Pressen eignen sich für Bleche mittlerer bis hoher Dicke; höchste Präzision ist für die Leistung nicht entscheidend.
- Vorteile: Hohe Presskraft (bis zu über 500 Tonnen), gute Druckregelung, einfach und kostengünstig.
- Nachteile: Stabilität bei niedrigen Winkeln, Ölaustrittsgefahr und Bedarf an häufiger Wartung.
Mechanische Abkantpressen
Mechanische Abkantpressen nutzen ein Schwungrad, eine Kurbelwelle und eine Kupplung. Elektromotoren versetzen das Schwungrad in Rotation, während die Kupplung es mit der Kurbelwelle verbindet und diese Rotation in eine lineare Bewegung umwandelt, um die Abwärtsstempel anzutreiben. Hydraulische Pressen eignen sich für schnelle und wiederholte Umformvorgänge.
- Vorteile: Schnelle Hübe, gleichmäßige Formgebung und ein einfacher Aufbau.
- Nachteile: Geringere Genauigkeit, Bedenken hinsichtlich der Betriebssicherheit und geringe Flexibilität
Elektrische Abkantpressen
Elektrische Abkantpressen zeichnen sich durch ihr „elektrisches Servoantriebssystem“ aus, das eine hohe Präzision gewährleistet. BlechbearbeitungSie können komplexe Blechteile mit mehreren Biegungen und Krümmungen formen. Ein Kugelgewindetrieb wandelt die Drehbewegung von Servomotoren in eine vertikale Bewegung um. Gleichzeitig kann die Bewegung des Kugelgewindetriebs elektronisch gesteuert werden, um eine präzise Stößelbewegung zu gewährleisten.
- Vorteile: Hohe Präzision, sauberes Biegen und kostengünstig auch bei großen Stückzahlen.
- Nachteile: Eingeschränkt geeignet für besonders hohe Tonnagen und aufwändigere Installationen.
CNC-Abkantpressen
CNC-Abkantpressen verfügen über keinen separaten Antriebsmechanismus. Stattdessen nutzen sie hydraulische, elektrische oder hybride Antriebssysteme, die in ein CNC-System integriert sind, welches die Stößelbewegung, die Ausrichtungshubzyklen, den Biegewinkel und die Position des Hinteranschlags über Computerbefehle steuert.
Die CNC-Automatisierung reduziert das Risiko von Ungenauigkeiten und Fehlern durch die kontinuierliche Kontrolle aller Prozessvariablen. CNC-Abkantpressen eignen sich hervorragend zur Herstellung komplexer Teile, die enge Toleranzen und eine gleichbleibende Produktion erfordern.
- Vorteile: Präzises Biegen, schnellere Einrichtung, hohe Komplexität und Wiederholgenauigkeit.
- Nachteile: Höhere Anfangsinvestitions- und Wartungskosten.
Probieren Sie Boda jetzt aus!
Arten von Abkantpressverfahren
Luftbiegen, Bodenbiegen und Prägen sind drei Arten des Abkantpressens, die in der Fertigung eingesetzt werden. Die Wahl hängt von den Eigenschaften des Blechmaterials, der gewünschten Genauigkeit, der Biegeflexibilität und der verfügbaren Presskraft ab.
Luftbiegen
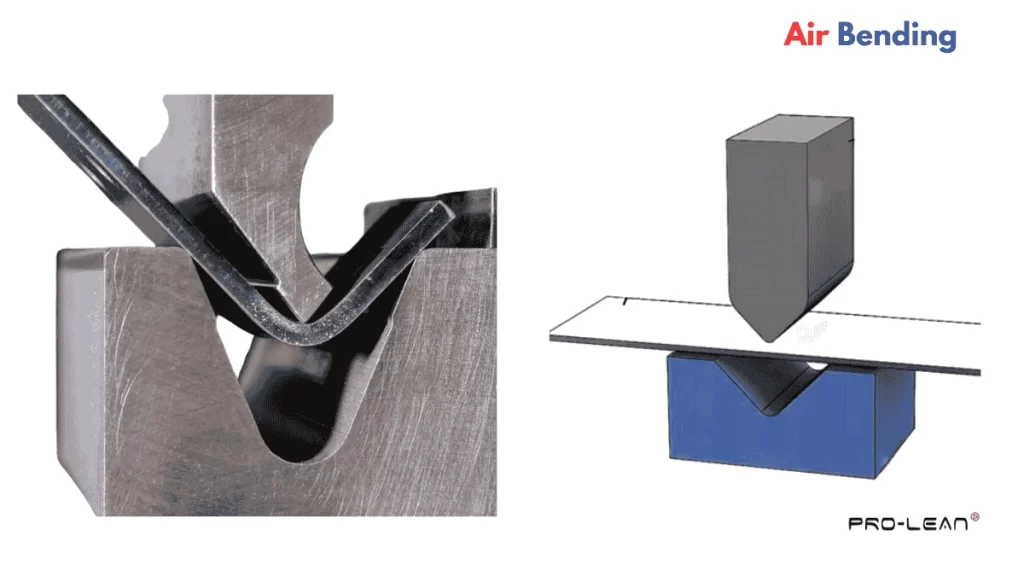
Luftbiegen
Beim Freiformbiegen wird das Werkstück in die Matrize gepresst, wobei der Stempel den Matrizenboden nicht berührt. Die Eindringtiefe des Stempels in die V-förmige Matrizenkavität bestimmt den Biegewinkel. Daher genügt für verschiedene Biegewinkel eine einzige Werkzeugeinstellung an der Abkantpresse.
Beim Luftbiegen ist die Kontaktzeit des Stempels kürzer, was die Zykluszeit verkürzt und Oberflächenfehler verhindert. Allerdings ist der Rückfederungseffekt beim Luftbiegen stärker ausgeprägt.
Wann zu verwenden: Biegen von dünnen bis mitteldicken Blechen, Biegen mit geringer Tonnage und wenn ein Bauteil mehrere Biegewinkel aufweist.
Bodenbiegung 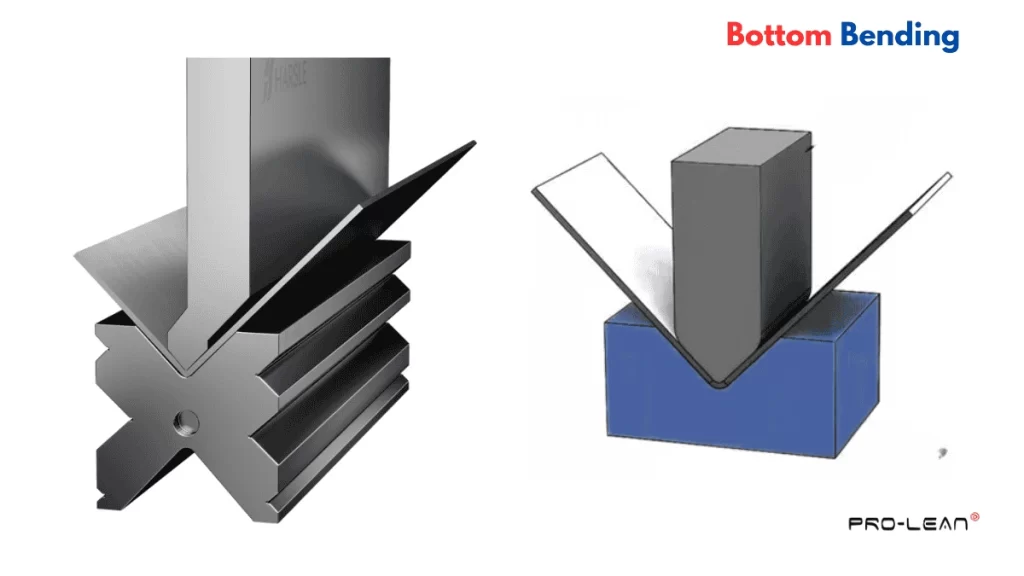
Unten biegen
Im Gegensatz zum Freibiegen wird beim Bodenbiegen (oder Grundbiegen) die Stempelspitze bis zum Boden der Matrize der Abkantpresse gedrückt. Bei dieser Art des Blechumformens bestimmt die Geometrie der Matrize den Biegewinkel, eine Tiefenkontrolle ist nicht erforderlich. Allerdings ist eine höhere Presskraft notwendig.
Wann zu verwenden: Wenn präzises Biegen mit engeren Toleranzen erforderlich ist.
Prägung 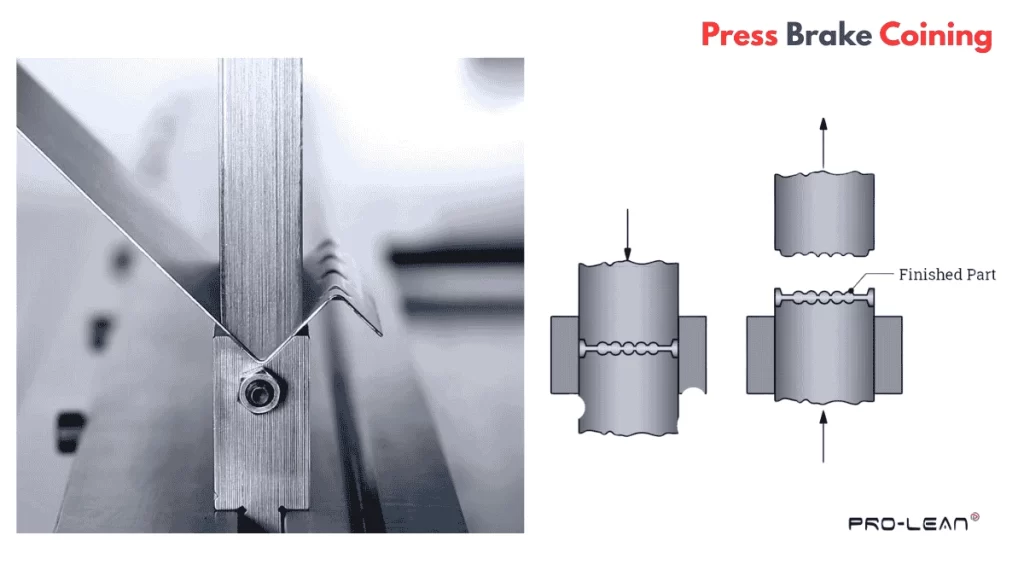
Blechprägung
Bei diesem Umformverfahren wird das Werkstück zwischen einem Stempel und der Matrize einer Abkantpresse mit hohem Druck, typischerweise bis zum Zehnfachen des Drucks beim Luftbiegen, verpresst. Dadurch fließt das Material und formt Biegungen mit präzisen Winkeln und Radien.
Wann zu verwenden: Für präzise Biegewinkel und minimale Rückfederung bei dicken und harten Blechen.
Probieren Sie Boda jetzt aus!
Mathematische Berechnungen beim Abkanten
Das Umformen mit der Abkantpresse beinhaltet verschiedene mathematische Berechnungen in Bezug auf physikalische Eigenschaften und Biegevariablen, einschließlich des K-Faktors, der Biegezugabe und des Biegeabzugs.
Betrachten wir einige Berechnungen zum Biegen mit einer Abkantpresse.
K-Faktor
Beim Einwirken der Biegekraft verschiebt sich die neutrale Achse tendenziell zum Innenradius hin. Daher muss der K-Faktor bei der Konstruktion und Fertigung berücksichtigt werden, um diese Verschiebung beim Zuschneiden von Flachblechen auszugleichen. Beispielsweise 0.3 für Edelstahl und 0.5 für Aluminium.
k=tT, wobei t = Abstand zwischen innerem Biegeradius und neutraler Achse und T = Dicke
Biegezugabe und -abzug
Beide Parameter dienen zur Bestimmung der Abwicklung für die gewünschte Biegegeometrie. Die Biegezugabe berücksichtigt die verbrauchte Materiallänge entlang der neutralen Achse und wird bei der Berechnung der Abwicklung addiert. Der Biegeabzug hingegen wird von der Abwicklung subtrahiert.
BA=180π180×θ×(Ri+K⋅T)
BD=2×(Ri+T)×tan(θ2)−BA)
Zurückspringen
Die Rückfederung bezeichnet das elastische Phänomen, das bei der Biegung eines Materials auftritt. Die Biegewinkel verringern sich leicht, wenn die Last nachlässt, da Blech dazu neigt, in seine ursprüngliche Position zurückzukehren.
Berechnen Sie die Rückfederung mithilfe der Gardiner-Formel:
Rückfederung = θ xE x T2 x Y x Ri, wobei E = Steifigkeit, T = Dicke, Ri = innerer Biegeradius, Y = Streckgrenze
Industrielle Anwendungen der Abkantpresse
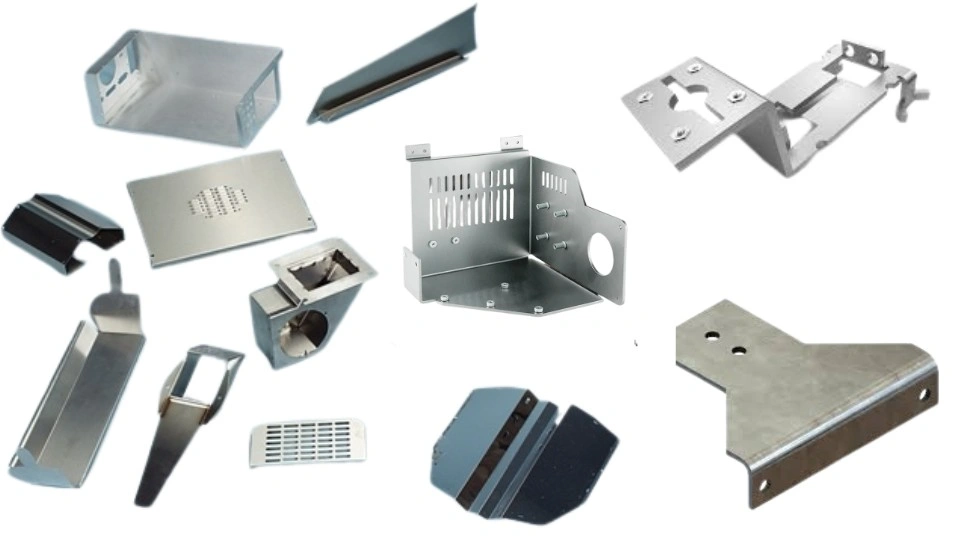
Abkantpressen-Biegeteile
Das Abkanten wird zur Herstellung einer Vielzahl von Blechteilen und -produkten eingesetzt. Diese Technologie ist branchenübergreifend aufgrund ihrer Fähigkeit, komplexe Teile zu fertigen, ihrer Präzision und des breiten Dickenbereichs sowie der geringen Werkzeugkosten und der flexiblen Produktionsmengen.
Die folgende Tabelle gibt einen Überblick über die Anwendungsbereiche des Abkantens in der Automobil-, Luft- und Raumfahrt-, Elektronik-, Medizin- und Architekturindustrie.
| Branche | Anwendungsbeispiel |
| Automobilindustrie | Blechhalterung für Fahrgestell, Strukturverstärkungen, Abgasschutzbleche, Batteriegehäuse, Kotflügel und Dachpaneele. |
| Luft- und Raumfahrt | Rumpfverkleidungen, Kabineninnenverkleidung, Kanalhalterungen sowie Flügelbeplankungen und -holme. |
| Elektronik | Gehäuse, Gestelle, Schränke, Verteilerkästen, Schaltanlagen und Montagezubehör |
| Medizintechnik | Gehäuse für MRT-/CT-Geräte, Instrumententabletts für chirurgische Eingriffe, Gehäuse und medizinische Bettgestelle. |
| Architektur | Fassadenpaneele, Dachelemente, Fenster- und Türrahmen sowie Zierleisten |
Summieren
Das Abkanten ermöglicht die Herstellung komplexer, mehrfach gebogener Teile mit hoher Präzision für verschiedene Branchen. Es eignet sich zur Bearbeitung von Edelstahl, Aluminium, Stahl, Eisen, Inconel und anderen Metallblechen unterschiedlicher Dicke. Entscheidend ist dabei die Verwendung der richtigen Werkzeuge und die korrekte Einstellung der Umformparameter.
Wenn Sie präzise und fehlerfreie Blechbiegeteile benötigen, kann Boda Ihnen helfen. Blechservice Dazu gehören CNC-Abkanten, Stanzen, Laserschneiden, Schweißen, Oberflächenbearbeitung und weitere Fertigungsverfahren. Ob einfache Halterungen oder komplexe Sonderanfertigungen – wir fertigen Komponenten, die Ihren Design- und Qualitätsanforderungen entsprechen.
FAQ
Bei welchem Umformprozess wird eine Abkantpresse verwendet?
Im Wesentlichen handelt es sich bei den Umformverfahren, bei denen eine Abkantpresse zum Einsatz kommt, um U-Biegen, V-Biegen, Abkanten, Luftbiegen und Prägen.
Was ist die 8er-Regel bei einer Abkantpresse?
Die 8er-Regel bei Abkantpressen besagt, dass die Öffnung einer V-Matrize größer als das Achtfache der Blechdicke sein muss.
Welchen minimalen Biegeradius muss eine Abkantpresse haben?
Der minimale Biegeradius einer Abkantpresse hängt von der Dicke und der Materialart ab und liegt typischerweise zwischen dem 0.8- und 2-Fachen der Dicke.