Formatura della lamiera è un processo di fabbricazione diffuso utilizzato per parti o prodotti di diverse forme. Esistono diversi tipi di formatura; la formatura tramite pressa piegatrice è uno di questi. È noto per la flessibilità in termini di utensili, configurazione e modifiche progettuali.
Perché si chiama piegatura a pressa? Comporta l'uso di uno strumento chiamato "pressa piegatrice" che incorpora una matrice e un punzone e fornisce una forza di deformazione, azionata da mezzi idraulici, meccanici o elettrici. I produttori preferiscono le presse piegatrici CNC per questo scopo.
Nelle prossime sezioni verranno trattati il meccanismo della pressa piegatrice, le tipologie, i calcoli di formatura e le applicazioni industriali.
Cos'è la piegatura tramite pressa? Definizione e importanza
Innanzitutto, cos'è la formatura? È un processo di formatura del metallo in cui una forza controllata deforma plasticamente il materiale per ottenere la geometria desiderata. La formatura non comporta l'asportazione di materiale come nella produzione sottrattiva.
La formatura tramite pressa piegatrice è una lavorazione della lamiera Metodo in cui una forza meccanica controllata viene applicata al punzone per trasferire la lamiera nella forma definita dalla matrice di controparte. Comporta la deformazione permanente del materiale per ottenere la piegatura, la curvatura o il profilo desiderati. Utilizza matrici e punzoni adatti (o appositamente progettati) per i pezzi da modellare.
Il materiale subisce una forza maggiore della sua resistenza allo snervamento, facendo sì che la struttura reticolare scivoli e si deformi plasticamente in una forma guidata dalla cavità dello stampo. Resistenza alla trazione è un altro fattore critico nella formatura della lamiera mediante pressatura, poiché definisce il limite consentito della forza applicata per evitare la frattura. 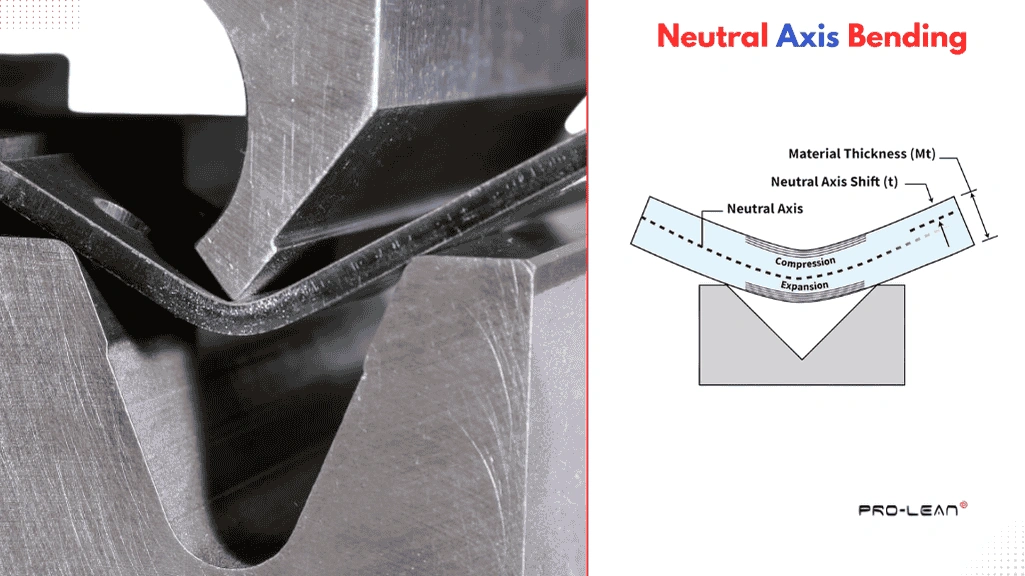
Flessione dell'asse neutro
Durante la piegatura, il materiale su un lato del foglio subisce una compressione e l'altro lato subisce uno stiramento. Quindi, una linea immaginaria, "asse neutro," viene considerato tra di loro. Inoltre, anche il ritorno elastico, la duttilità, la formabilità e la durezza influenzano il meccanismo di formatura/flessione.
Elementi chiave della formazione
Il processo di formatura di una pressa piegatrice prevede tre elementi chiave: materiale, utensili e macchinaÈ possibile piegare un'ampia gamma di materiali, tra cui alluminio, acciaio inossidabile, acciaio, rame, titanio e ottone. Gli spessori compatibili vanno da 0.5 a 40 mm o più.
Gli utensili per presse piegatrici comprendono il punzone e la matrice (a U, a V, ecc.), realizzati in materiali resistenti come il cromo-molibdeno e il carburo di tungsteno.
Importanze nella fabbricazione della lamiera
Le presse piegatrici sono uno dei sistemi fondamentali per la piegatura precisa della lamiera. Con gli utensili appropriati, possono trasformare lamiere piane in parti 3D complesse.
- Elevata rigidità strutturale, ulteriormente migliorabile con rinforzi.
- La formatura riduce la necessità di saldature e altri tipi di giunzioni.
- L'automazione CNC delle presse piegatrici migliora significativamente la velocità e l'efficienza di fabbricazione.
Quattro diversi tipi di presse piegatrici
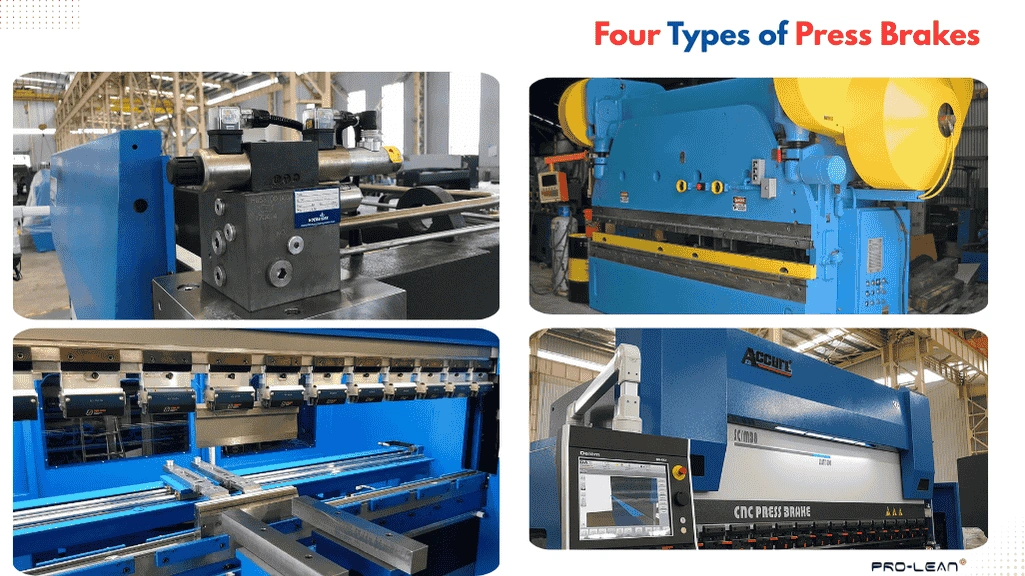
Tipi di presse piegatrici
Analizziamo nel dettaglio quattro diverse tipologie di presse piegatrici: idrauliche, meccaniche, elettriche e CNC.
Presse piegatrici idrauliche
Le presse piegatrici idrauliche utilizzano pompe idrauliche con olio al loro interno; con l'aumentare della temperatura e l'espansione dell'olio, si innesca il movimento del pistone collegato al punzone. Queste presse convenzionali sono adatte per lamiere di spessore medio-alto e l'elevata precisione non è fondamentale per le prestazioni.
- PRO: Elevata capacità di tonnellaggio (fino a 500+ tonnellate), buon controllo della pressione, semplice e meno costoso.
- Contro: Stabilità a basso angolo, rischio di perdite d'olio e necessità di manutenzione frequente.
Presse piegatrici meccaniche
Le presse piegatrici meccaniche utilizzano un meccanismo a volano, una manovella e una frizione. I motori elettrici azionano il volano per la rotazione, mentre una frizione lo collega all'albero motore, convertendo questa rotazione in movimento lineare per azionare i pistoni di discesa. Le presse idrauliche sono adatte per operazioni di formatura ad alta velocità e ripetitive.
- PRO: Corse ad alta velocità, formatura uniforme e configurazione semplice.
- Contro: Minore precisione, problemi di sicurezza operativa e bassa flessibilità
Presse piegatrici elettriche
Le presse piegatrici elettriche sono caratterizzate dal loro “sistema di servoazionamento elettrico”, che fornisce un’elevata precisione in fabbricazione di lamierePossono formare parti in lamiera complesse con molteplici pieghe e curvature. Un meccanismo a vite a sfere converte i movimenti rotazionali dei servomotori in direzione verticale. Nel frattempo, il movimento della vite a sfere può essere controllato elettronicamente per un movimento preciso del pistone.
- PRO: Alta precisione, piegatura pulita e convenienza per grandi volumi.
- Contro: Limitato per tonnellaggi particolarmente pesanti e installazioni più costose.
Presse piegatrici CNC
Le presse piegatrici CNC non utilizzano alcun meccanismo di azionamento specifico. Utilizzano invece sistemi di azionamento idraulici, elettrici o ibridi, integrati con un sistema CNC che controlla il movimento del pistone, i cicli di allineamento, l'angolo di piega e la posizione del registro posteriore tramite comandi computerizzati.
L'automazione CNC riduce il rischio di imprecisioni e difetti mantenendo un controllo costante su tutte le variabili di processo. Le presse piegatrici CNC sono adatte alla formatura di pezzi complessi che richiedono tolleranze più strette e una produzione costante.
- PRO: Piegatura precisa, installazione più rapida, elevata complessità e ripetibilità.
- Contro: Investimento iniziale e costi di manutenzione più elevati.
Prova subito Boda!
Tipi di operazioni di formatura con pressa piegatrice
Piegatura in aria, piegatura a coniatura e piegatura a cuneo sono tre tipi di piegatura con pressa piegatrice utilizzati nella fabbricazione. La scelta dipende dalle proprietà del materiale in lamiera, dalla precisione desiderata, dalla flessibilità di piegatura e dal tonnellaggio disponibile.
Flessione in aria
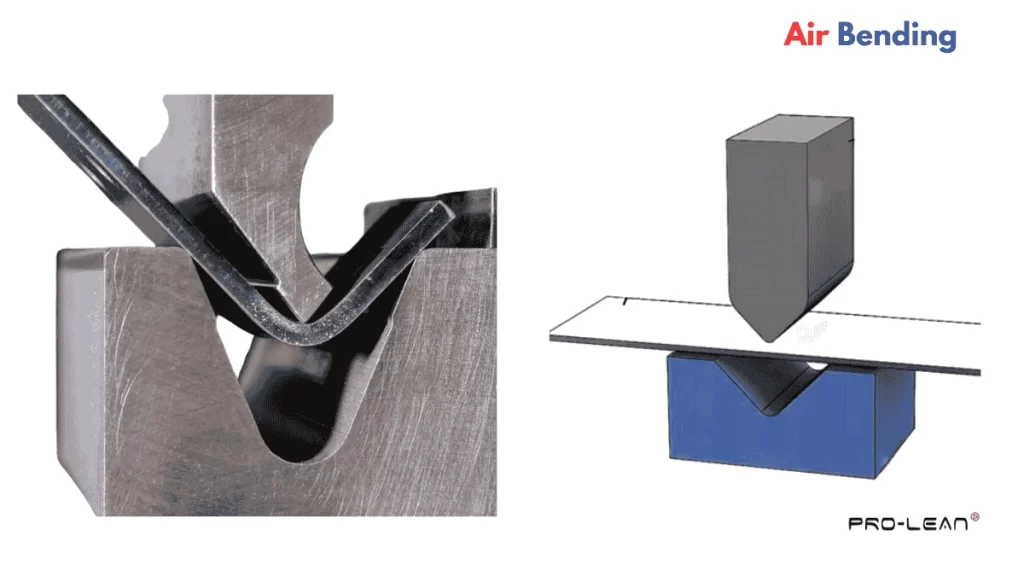
Flessione in aria
La piegatura in aria prevede la pressatura del foglio di lamiera nella matrice, dove il punzone non tocca il fondo della matrice. La profondità raggiunta dal punzone nella cavità a V della matrice determina l'angolo di piega. Di conseguenza, un'unica configurazione di utensili per pressa piegatrice è sufficiente per angoli di piega diversi.
Il tempo di contatto del punzone è inferiore nella piegatura in aria, il che contribuisce a ridurre il tempo di ciclo e previene anche i difetti superficiali. Tuttavia, nella piegatura in aria il ritorno elastico è più influente.
Quando usare: Piegatura di lamiere da sottili a medie, piegatura di basso tonnellaggio e quando un pezzo prevede più angoli di piegatura.
Piegatura inferiore 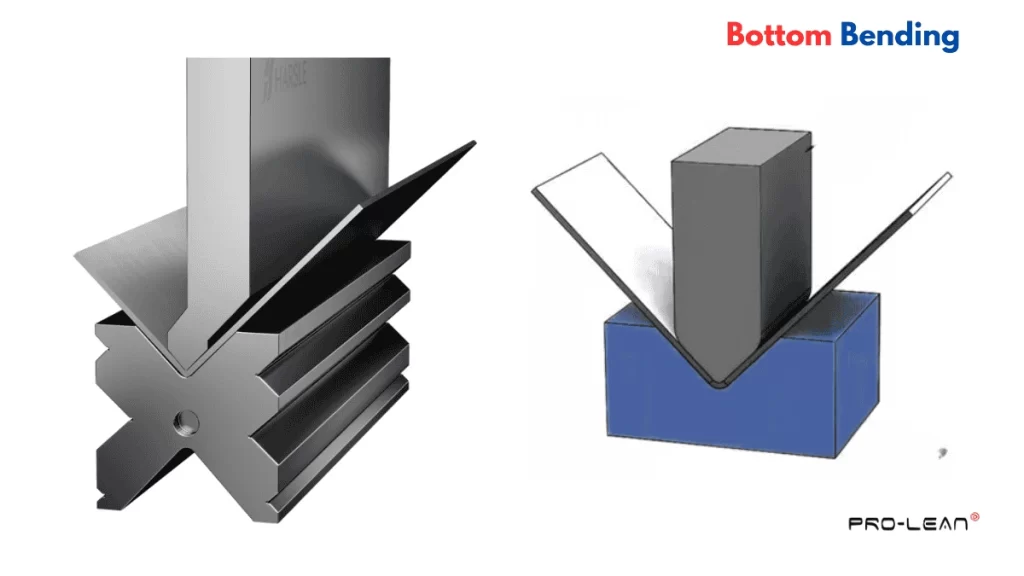
Piegatura inferiore
A differenza della piegatura in aria, la piegatura a fondo (o bottoming) prevede la pressione della punta del punzone fino al fondo dello stampo della pressa piegatrice per la formatura della lamiera. In questo tipo di piegatura a pressione, la geometria dello stampo definisce l'angolo di piega e non è necessario alcun controllo della profondità. Allo stesso tempo, richiede un tonnellaggio maggiore.
Quando usare: Quando è richiesta una piegatura precisa con una tolleranza più stretta.
Coniatura 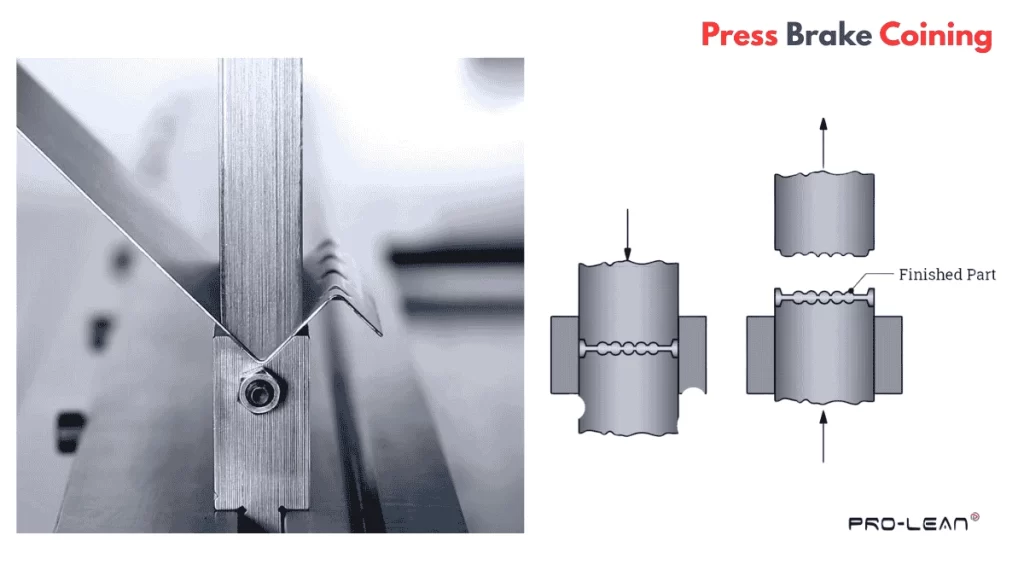
Coniatura di lamiere
Questo tipo di operazione di formatura prevede la compressione della lamiera tra un punzone e la matrice della pressa piegatrice ad alta pressione, in genere fino a 10 volte la pressione di piegatura in aria. Di conseguenza, il materiale scorre e forma le pieghe con angoli e raggi precisi.
Quando usare: Per angoli di piegatura precisi e ritorno elastico minimo, su lamiere spesse e dure.
Prova subito Boda!
Calcoli matematici nella piegatura della pressa piegatrice
La formatura tramite pressa piegatrice comporta vari calcoli matematici relativi alle proprietà fisiche e alle variabili di piegatura, tra cui il fattore K, la tolleranza di piegatura e la deduzione di piegatura.
Diamo un'occhiata ad alcuni calcoli di piegatura con pressa piegatrice.
K-factor
Quando la forza di flessione agisce, l'asse neutro tende a spostarsi verso il raggio interno. Pertanto, è opportuno considerare il fattore K in fase di progettazione e fabbricazione per compensare questo spostamento durante il dimensionamento delle lamiere piane. Ad esempio, 0.3 per l'acciaio inossidabile e 0.5 per l'alluminio.
k=tT, dove t=distanza del raggio di curvatura interno e dell'asse neutro e T=spessore
Tolleranza e detrazione per piegatura
Entrambi questi parametri vengono utilizzati per determinare il modello piatto per la geometria di piegatura desiderata. La tolleranza di piegatura tiene conto della lunghezza del materiale consumato lungo l'asse neutro e viene aggiunta durante il calcolo del modello piatto. D'altra parte, la detrazione per la piegatura viene sottratta dal modello piatto.
BA=180π180×θ×(Ri+K⋅T)
BD=2×(Ri+T)×tan(θ2)−BA)
Ritorno di primavera
Il ritorno elastico si riferisce al fenomeno elastico che si verifica in un materiale durante la piegatura. Gli angoli di piegatura diminuiscono leggermente man mano che il carico viene rilasciato, perché la lamiera tende a tornare nella sua posizione originale.
Utilizzare la formula di Gardiner per calcolare il ritorno elastico:
Ritorno elastico = θ xE x T2 x Y x Ri, dove E = rigidità, T = spessore, Ri = raggio di curvatura interno, Y = limite di snervamento
Applicazioni industriali della formatura tramite pressa piegatrice
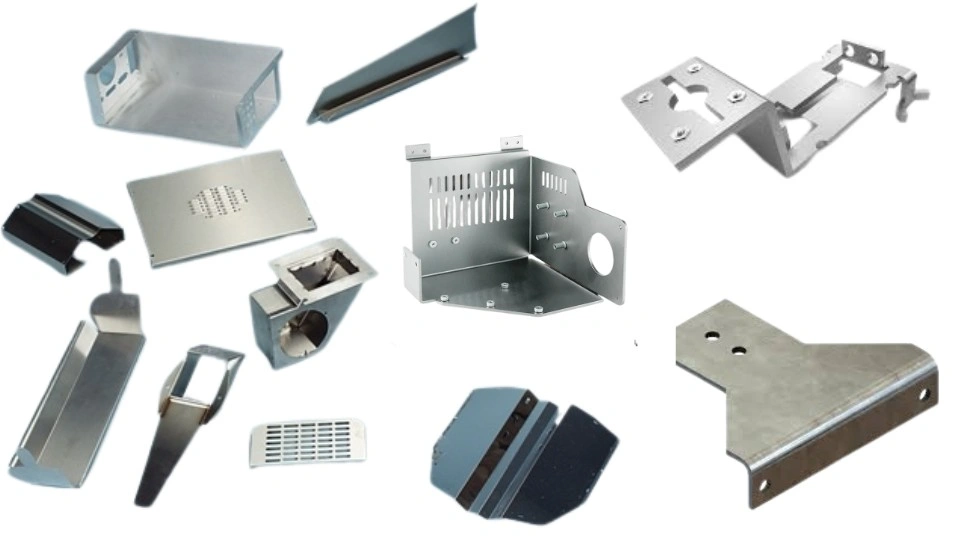
Parti piegatrici per presse piegatrici
La pressopiegatura viene utilizzata per produrre un'ampia gamma di componenti e prodotti in lamiera. Questa tecnologia è preferita in diversi settori grazie alla complessità dei componenti, alla precisione e all'ampia gamma di spessori, nonché ai bassi costi di attrezzaggio e alla flessibilità nei volumi di produzione.
La tabella seguente illustra le applicazioni della piegatura tramite pressa nei settori automobilistico, aerospaziale, elettronico, medico e architettonico.
| Industria | Esempi di applicazione |
| Automotive | Staffa in lamiera per telai, rinforzi strutturali, protezioni dei tubi di scarico, alloggiamenti delle batterie, parafanghi e pannelli del tetto. |
| Aeronautico | Pannelli della fusoliera, pannelli interni della cabina, staffe dei condotti, rivestimenti e longheroni delle ali. |
| Elettronica | Contenitori, rack, armadi, scatole di giunzione, quadri elettrici e hardware di montaggio |
| Medicale | Alloggiamenti per macchine MRI/CT, vassoi per strumenti chirurgici, involucri e telai per letti medicali. |
| Architettura | Pannelli per facciate, elementi di copertura, telai per finestre e porte e finiture decorative |
Riassumendo
La pressopiegatura produce componenti complessi multipiega con elevata precisione per diversi settori industriali. Può lavorare acciaio inossidabile, alluminio, acciaio, ferro, Inconel e altre lamiere con spessori diversi per produrre parti in lamiera. Tuttavia, è altrettanto importante utilizzare gli utensili per lo stampo e le variabili di formatura corrette.
Se hai bisogno di componenti in lamiera piegata precisi e privi di difetti, Boda può aiutarti. servizio lamiera La nostra gamma di prodotti comprende piegatura con pressa piegatrice CNC, stampaggio, taglio laser, saldatura, finitura superficiale e altri processi di fabbricazione. Che abbiate bisogno di semplici staffe o di componenti personalizzati complessi, siamo in grado di realizzare pezzi che soddisfino i vostri requisiti di progettazione e qualità.
FAQ
Quale processo di formatura utilizza una pressa piegatrice?
I principali processi di formatura che utilizzano una pressa piegatrice sono la piegatura a U, la piegatura a V, la piegatura del fondo, la piegatura in aria e la coniatura.
Qual è la regola dell'8 su una pressa piegatrice?
La regola dell'8 su una pressa piegatrice stabilisce che l'apertura di una matrice a V deve essere superiore a 8 volte lo spessore della lamiera.
Qual è il raggio di curvatura minimo per una pressa piegatrice?
Il raggio di piegatura minimo per una pressa piegatrice dipende dallo spessore e dal tipo di materiale, variando in genere da 0.8 a 2 volte lo spessore.