“Nello stampaggio a iniezione, ogni difetto – che si tratti di getti o segni di bruciatura – richiede l’equilibrio tra proprietà del materiale, geometria dello stampo e condizioni di lavorazione”.
Come ogni altro metodo di produzione, anche un piccolo errore può causare difetti di lavorazione stampaggio a iniezione processi. A volte, un processo di stampaggio perfetto può anche presentare problemi e produrre parti di qualità inferiore. Dopotutto, è un processo complesso e dettagliato. Questi Difetti di stampaggio ad iniezione potrebbe influenzare l’aspetto estetico, la funzionalità, la precisione e l’integrità strutturale.
Questo articolo discuterà i difetti specifici nelle parti stampate a iniezione, le loro possibili cause e come evitarli o risolverli.
Quali sono i difetti dello stampaggio a iniezione?
Per prima cosa, capiamo cos'è lo stampaggio a iniezione. È un processo di fabbricazione utilizzato per produrre parti iniettando materiale fuso in uno stampo. Questo metodo è comunemente utilizzato per la produzione di massa di parti in plastica e consente un'elevata precisione e uniformità nella forma e nelle dimensioni dei prodotti finiti. I difetti sono irregolarità o difetti nelle parti in plastica prodotte mediante metodi di stampaggio a iniezione, che possono influire sull'aspetto, sulla funzionalità e sull'integrità strutturale della parte.
Questi difetti di stampaggio spesso derivano da una progettazione inadeguata dello stampo, da una gestione impropria del processo e da parametri di stampaggio a iniezione non ottimali. Inoltre, le imprecisioni nella produzione degli stampi possono causare deformazioni o superfici irregolari, mentre i problemi di gestione del processo potrebbero comportare un flusso di materiale o un controllo della temperatura incoerenti.
Comprendere questi difetti è fondamentale per garantire una produzione di alta qualità. Consente ai produttori di identificare e correggere le inefficienze dei processi e i difetti di progettazione. Pertanto, elaboriamo i difetti comuni uno per uno in dettaglio.
Difetto 1: Bave o sbavature
Bave o bave si verificano quando il materiale in eccesso fuoriesce dalla cavità dello stampo, solitamente lungo la linea di giunzione o gli inserti. Questo difetto generalmente deriva da un'eccessiva pressione di iniezione, da una forza di bloccaggio inadeguata o dall'usura dello stampo, che portano alla formazione di sottili strati indesiderati di plastica sul bordo della parte.
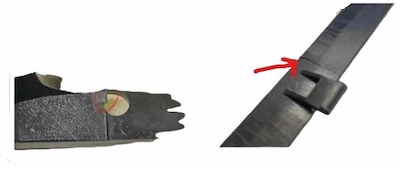
Bave o sbavature
Per risolvere o evitare bave o sbavature, è necessario regolare con precisione la pressione di iniezione. Ad esempio, la pressione deve essere sufficientemente elevata da riempire lo stampo, ma non deve spingere fuori il materiale in eccesso. Successivamente, è necessario ispezionare regolarmente lo stampo e regolare la forza di serraggio per garantire la tenuta delle due metà dello stampo. Per saperne di più:Flash per stampaggio ad iniezione
Difetto 2: Tiri Corti
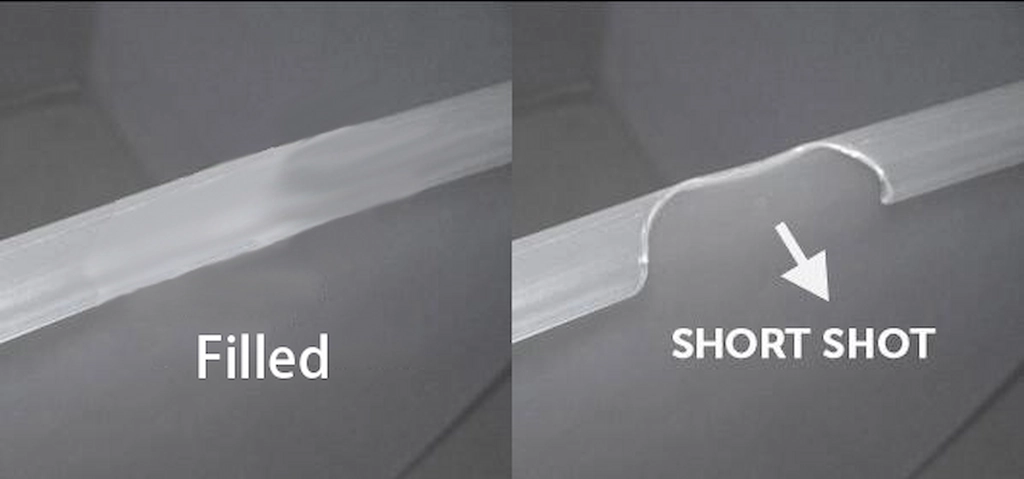
Difetto del tiro corto
Scatti brevi Sono un altro difetto comune nello stampaggio a iniezione. Si riferisce al riempimento incompleto della cavità dello stampo, con conseguente formazione incompleta o parziale dei pezzi finali. Vediamo le cause e come risolvere questo difetto.
Tabella: cause e soluzioni per il tiro corto
| Cause dei colpi corti | Soluzioni |
| Volume del materiale insufficiente | Aumentare il volume del materiale per garantire il completo riempimento della cavità dello stampo. |
| Pressione di iniezione inadeguata | Regolare la pressione di iniezione su un valore più alto per garantire che il materiale raggiunga tutte le parti dello stampo. |
| Raffreddamento prematuro della plastica | Ottimizza il design dello stampo e le temperature del materiale per evitare che la plastica si solidifichi troppo presto. |
| Cancelli di dimensioni o posizioni errate | Riprogettare o modificare le dimensioni e la posizione di cancelli di stampaggio ad iniezione per un migliore flusso e distribuzione del materiale. |
| Bassa viscosità del materiale | Selezionare materiali con viscosità adeguata o regolare la temperatura del materiale per migliorare il flusso. |
Prova subito Boda!
Difetto 3: Deformazione
Il difetto di deformazione è una piegatura o torsione non necessaria nelle parti stampate a iniezione, spesso dovuta a velocità di raffreddamento non uniformi all'interno del materiale. Successivamente, fattori quali spessore delle pareti non uniforme, progettazione inadeguata del sistema di raffreddamento o materia prima per stampaggio ad iniezione le proprietà influenzano la dissipazione uniforme del calore dallo stampo. Provoca stress interni sulle parti, con conseguente deformazione.
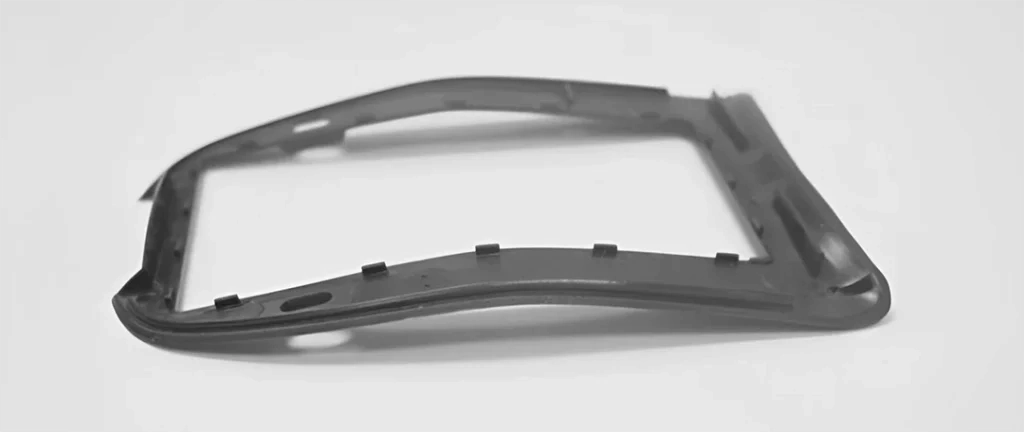
Un difetto di deformazione sulla parte in plastica
Cause di deformazione
- Lo spessore della parete non uniforme nella progettazione della parte porta a velocità di raffreddamento non uniformi.
- L'inadeguato sistema di raffreddamento dello stampo provoca ritiri differenziali.
- Distacco prematuro dello stampo prima che la parte si sia sufficientemente raffreddata e stabilizzata.
Soluzioni per la deformazione
- Progettare parti con spessore di parete uniforme in modo che il raffreddamento sia uniforme in tutto il pezzo.
- Migliora il sistema di raffreddamento dello stampo per facilitare la dissipazione uniforme del calore.
- Regolare il tempo di raffreddamento e il tempo di rilascio dello stampo (assicurarsi che la parte sia completamente fissata).
Difetto 4: Segni di affondamento
Si può dire che i segni di avvallamento siano le fossette sulla superficie della parte stampata. Queste sono le depressioni superficiali, i recessi, i crateri, le cavità o le ammaccature sulla superficie.
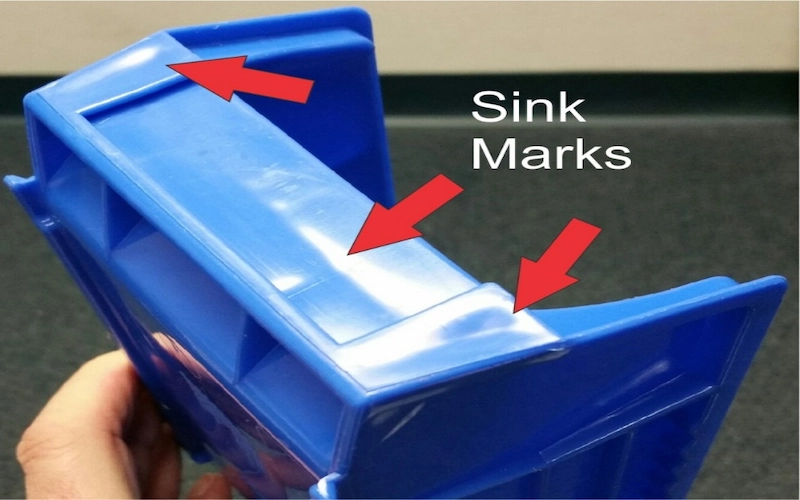
Segni di affondamento
Tabella: cause e soluzioni dei segni di affondamento
| Cause | Soluzioni |
| Tempo di raffreddamento insufficiente | Aumentando il tempo di raffreddamento è possibile ridurre il restringimento e raffreddare le parti in plastica in modo uniforme. |
| Bassa pressione nella cavità dello stampo | Regolare la pressione di tenuta per compensare il restringimento nelle aree più spesse. |
| Temperatura di fusione o stampo elevata | Ridurre le temperature di fusione e stampo per evitare il surriscaldamento e il raffreddamento irregolare. |
| Sezioni di pareti spesse nel design | Riprogettare la parte per ridurre lo spessore delle pareti. |
| Raffreddamento non uniforme di sezioni spesse | Implementare un meccanismo di raffreddamento più efficiente e modificare il design dello stampo per una distribuzione uniforme del calore. |
Difetto 5: linee di saldatura o unione
Le linee di saldatura o di unione si uniscono nello stampaggio a iniezione quando due flussi di resina fusa convergono ma non riescono a fondersi correttamente. Questi difetti si verificano soprattutto con stampi complessi. Per esempio, stampi per iniezione di alluminio con caratteristiche come fori dove la resina prima si divide e poi si riunisce.
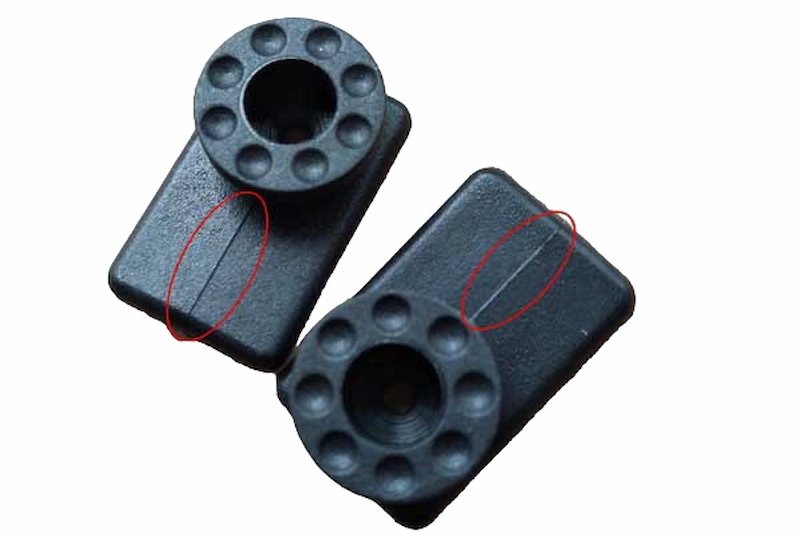
Linee di saldatura sulla parte ABS
La resina principale dietro linee di saldatura Si tratta di variazioni di temperatura tra i flussi che si incontrano e si fondono. La differenza di temperatura provoca una solidificazione parziale e un'adesione scadente. Questo problema non solo compromette l'aspetto estetico del pezzo, ma anche la sua integrità strutturale.
Per evitare di questo, ottimizzare lo stampaggio ad iniezione parametri come la temperatura della resina, la velocità di iniezione e la pressione. Successivamente, la selezione di resine con viscosità inferiore e la regolazione del design dello stampo (per dividere e ricongiungere la resina) sono due strategie efficaci.
Difetto 6: Segni di bruciatura
Le bruciature nello stampaggio a iniezione sono scolorimenti neri color ruggine sulla superficie o sui bordi delle parti stampate. Questi difetti di stampaggio a iniezione derivano tipicamente dal surriscaldamento del materiale o dall'aria intrappolata all'interno dello stampo.
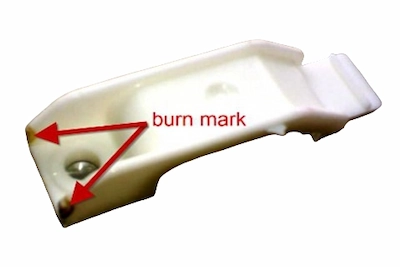
Segni di bruciature
Il surriscaldamento spesso deriva da temperature eccessive del cilindro o da una permanenza prolungata del materiale. D'altro canto, l'aria intrappolata può derivare dallo sfiato o da velocità di iniezione troppo elevate. I segni di bruciatura generalmente non influiscono sull’integrità strutturale delle parti, diventano problematici quando il livello di degrado compromette la funzionalità o l’aspetto estetico della parte.
Come affrontarlo?
- Temperature di fusione e stampo inferiori per evitare il surriscaldamento della resina plastica.
- Ridurre la velocità di iniezione
- Implementare sistemi di scarico come cancelli e prese d'aria per consentire all'aria intrappolata di fuoriuscire.
- Ottimizza il sistema del ciclo dello stampo, compresi i tempi di iniezione e raffreddamento per controllare efficacemente il processo.
Clicca qui per scaricare: La tabella dei difetti dello stampaggio a iniezione
Prova subito Boda!
Difetto 7: getto
Il difetto del getto provoca motivi ondulati, simili a serpenti, sulla superficie delle parti stampate. Questo difetto si verifica quando la plastica, entrando troppo velocemente, schizza contro le pareti dello stampo creando turbolenze prima di solidificarsi. Successivamente, il getto influisce sia sull’aspetto che sull’integrità strutturale. Le cause del getto includono velocità di iniezione eccessivamente elevate, posizione errata del punto di iniezione e temperature fredde dello stampo.
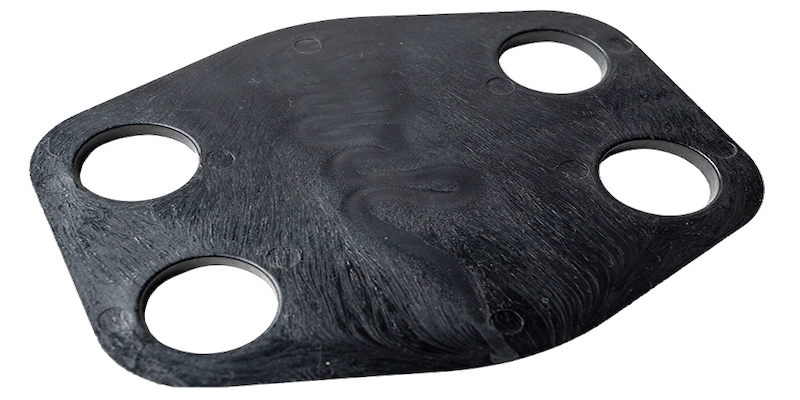
Difetto di getto sul pezzo stampato ad iniezione
È possibile apportare diverse modifiche per evitare questo difetto sulle parti in plastica stampate a iniezione. Ridurre la velocità di iniezione. Permette un riempimento dello stampo più graduale e riduce le turbolenze. In secondo luogo, aumentare la temperatura dello stampo e della resina. Potrebbe impedire la presa prematura del materiale. In terzo luogo, è fondamentale ottimizzare il posizionamento del cancello. Quindi, posizionarlo per garantire un percorso del flusso più fluido. Inoltre, aumentando la dimensione del cancello si può rallentare la velocità della plastica in entrata. Di conseguenza, riduce ulteriormente la probabilità di questo difetto.
Difetto 8: vuoti
Le sacche d'aria o i vuoti di vuoto nello stampaggio a iniezione si riferiscono a piccoli spazi vuoti all'interno dello stampato componenti in plastica ingegnerizzata. I vuoti possono ridurre la resistenza e l'estetica delle parti. Il motivo principale alla base della formazione di vuoti è l'aria intrappolata, una bassa pressione di iniezione o una pressione di impaccamento insufficiente, soprattutto nelle sezioni più spesse del pezzo.
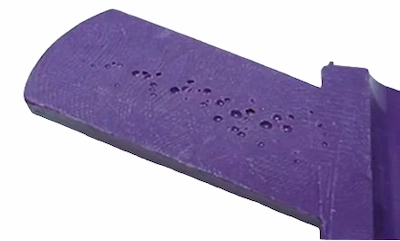
Vuoti sulla parte stampata
Come evitare o risolvere i vuoti?
- Garantire un'adeguata ventilazione nello stampo per facilitare la fuoriuscita dell'aria intrappolata.
- Applicare una pressione di riempimento adeguata per riempire completamente e uniformemente la cavità dello stampo.
- Ottimizzare il tempo di raffreddamento per consentire una solidificazione uniforme senza creare vuoti.
- Posizionare il cancello vicino alla parte più spessa dello stampo e utilizzare plastica meno viscosa per favorire la fuoriuscita dell'aria.
Difetto 9: Delaminazione
Questo difetto nello stampaggio a iniezione viene identificato dal distacco o dallo sfaldamento degli strati all'interno di una parte stampata. È spesso causato dalla contaminazione del materiale o da uno scarso legame. Inoltre, le cause principali potrebbero essere la miscelazione di polimeri incompatibili, l’uso eccessivo di agenti distaccanti o temperature non uniformi della resina.
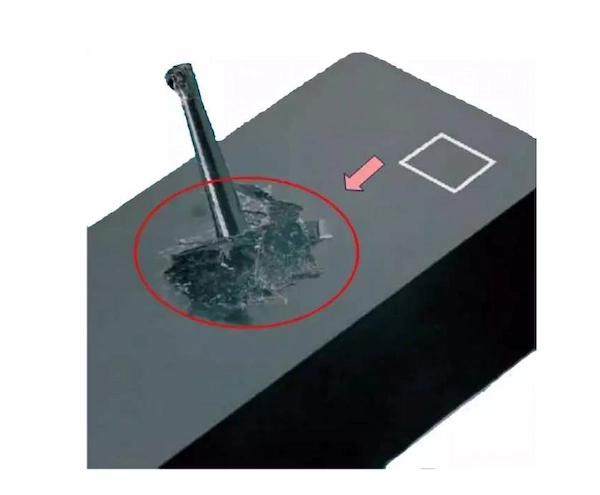
Difetto di delaminazione
Tabella: cause e strategie di prevenzione della delaminazione
| Causa della delaminazione | Strategia di prevenzione |
| Incompatibilità dei materiali | Garantire la compatibilità dei materiali utilizzati nella produzione. |
| Uso eccessivo di agenti distaccanti | Ridurre al minimo l'uso di agenti distaccanti durante lo stampaggio. |
| Temperature della resina incoerenti | Mantieni temperature della resina costanti durante tutto il processo. |
| Umidità eccessiva | Asciugare opportunamente i materiali prima dello stampaggio per rimuovere l'umidità. |
| Angoli acuti nel cancello e nel percorso del flusso | Smussare gli angoli acuti nel design dello stampo per migliorare il flusso. |
Difetto 10: scolorimento
Le striature di colore scolorite si verificano quando sono presenti incoerenze di colore, che si manifestano come colorazione non uniforme, striature o aree sbiadite. Questo problema generalmente deriva dall'incompatibilità del polimero con le temperature di lavorazione, i coloranti o la degradazione del materiale.
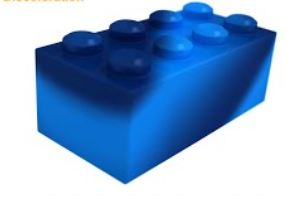
Parte parzialmente scolorita
Cause di scolorimento
- Interazione con sostanze chimiche o radiazioni UV che alterano la colorazione.
- Resine o pellet rimanenti nella tramoggia o nell'ugello di iniezione.
- Muffe che trattengono residui di cicli produttivi precedenti.
- I coloranti mancano di un'adeguata resistenza al calore e di una miscelazione insufficiente delle miscele di coloranti.
Prevenzione dello scolorimento
- Proteggono i materiali da sostanze chimiche dannose e raggi ultravioletti.
- Eseguire una pulizia completa della tramoggia, dello stampo e dell'ugello dopo il ciclo di stampaggio.
- Utilizzare un detergente per eliminare i coloranti rimasti e altri residui.
- Selezionare coloranti in grado di resistere alle temperature di lavorazione e garantire una miscelazione uniforme delle formulazioni di coloranti per mantenere la consistenza del colore.
Difetto 11: Degrado del materiale
Questo difetto si riferisce all’indebolimento o all’alterazione delle proprietà delle parti stampate. Si verifica quando i materiali vengono lavorati oltre i limiti di stabilità termica o subiscono eccessive sollecitazioni meccaniche durante lo stampaggio.
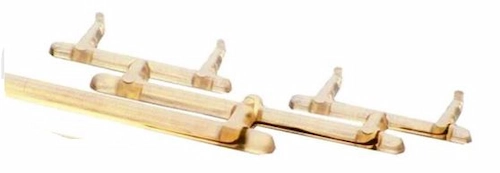
Degradazione del materiale
Innanzitutto, controllare le temperature di lavorazione per evitare il degrado. In questo modo è possibile garantire che le parti all'interno dello stampo rimangano entro i limiti di stabilità termica del materiale. Inoltre, ridurre al minimo lo stress meccanico regolando le velocità di taglio e le pressioni di iniezione può aiutare a preservare l’integrità del materiale. Nel complesso, monitorare e ottimizzare questi parametri.
Difetto 12: Finitura superficiale scadente
Una finitura superficiale scadente si manifesta con una texture o un aspetto non uniformi. Questo difetto di stampaggio a iniezione può derivare dall'uso di materiali di stampaggio a iniezione non adatti al design dello stampo o alla qualità superficiale desiderata. Inoltre, fattori come la selezione impropria del materiale e un'adeguata lucidatura dello stampo o parametri di lavorazione errati possono portare ad una finitura superficiale non ottimale del pezzo stampato.
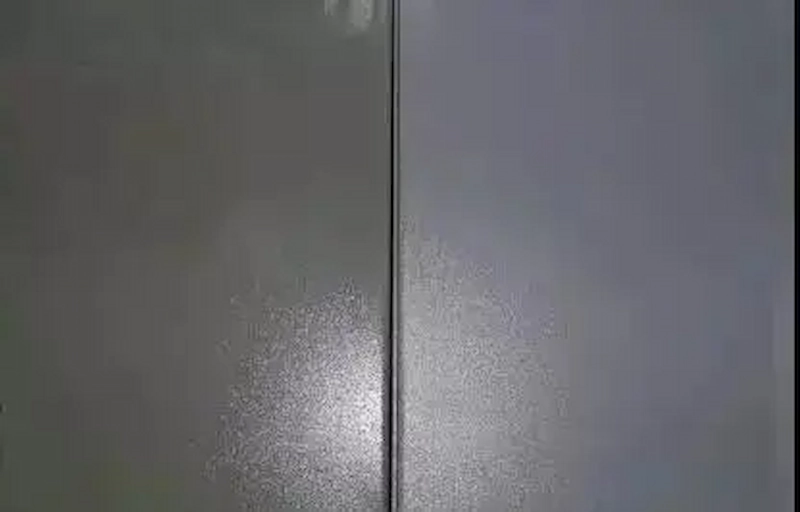
Finitura scadente e liscia
Evitare o Prevenire
- Utilizzare tecniche sistematiche di selezione dei materiali e scegliere materiali compatibili con il design dello stampo e la qualità della superficie prevista.
- Dopo lo stampaggio a iniezione, applicare la lucidatura per ottenere una finitura superficiale più liscia.
- Ottimizza i parametri di lavorazione, come la temperatura e la velocità di iniezione, per ottenere una finitura superficiale di qualità.
Prova subito Boda!
Le attrezzature possono causare difetti nello stampaggio a iniezione?
Sì, una configurazione errata dell'attrezzatura, un'alimentazione incoerente, la stabilità della macchina per lo stampaggio a iniezione, la calibrazione e altre cause possono causare difetti nello stampaggio a iniezione.
Successivamente, segnaliamo i possibili problemi con le attrezzature utilizzate nel processo di stampaggio.
Alimentazione del materiale
L'alimentazione incoerente del materiale nello stampaggio a iniezione comporta variazioni nel peso e nella qualità del pezzo. Questa incoerenza deriva da irregolarità nel meccanismo di alimentazione o nella tramoggia. Pertanto, ispezionare regolarmente il sistema di alimentazione, effettuare la manutenzione e calibrare la macchina e garantire che il materiale sia privo di contaminazioni.
Fasce riscaldanti malfunzionanti
Le fasce riscaldanti mantengono la temperatura adeguata per la fusione del materiale e un malfunzionamento può portare a una fusione impropria dei materiali. Di conseguenza, sono necessarie una manutenzione e un'ispezione regolari delle fasce riscaldanti. In questo modo è possibile garantire un flusso di materiale e una qualità costanti delle parti stampate.
Viti o cilindri usurati
Le viti e i cilindri di una macchina per lo stampaggio a iniezione sono soggetti ad usura a causa dell'uso costante. Nel corso del tempo, questa usura può portare a una scarsa miscelazione e al degrado dei materiali. Le viti usurate potrebbero non trasportare, miscelare o pressurizzare correttamente il materiale, determinando struttura e proprietà meccaniche irregolari nel prodotto finale.
Guasti al sistema idraulico o pneumatico
I sistemi idraulici o pneumatici sono responsabili della forza necessaria per chiudere e bloccare lo stampo. Inoltre facilita lo spostamento di vari componenti della macchina per lo stampaggio a iniezione. Successivamente, i guasti in questi sistemi rendono il processo di stampaggio coerente e accurato. Quindi controlla e mantieni i possibili problemi come perdite, perdite di pressione o guasti alle valvole.
Produci parti stampate ad iniezione senza difetti presso Boda
At Bodao, Il nostro impegno nella produzione di parti stampate ad iniezione prive di difetti è fondamentale. Utilizziamo attrezzature e tecniche avanzate per garantire precisione in ogni aspetto del processo di stampaggio. Successivamente, la nostra ottimizzazione della selezione dei materiali per un controllo preciso dei parametri di lavorazione è fondamentale per evitare tutti i difetti nelle parti stampate.
Il nostro team dedicato di esperti si concentra sul miglioramento continuo e sull'innovazione nella progettazione e funzionalità degli stampi. Questo approccio elimina i difetti comuni come deformazioni, segni di avvallamento e sbavature. L’esperienza del team nella risoluzione dei problemi e nella manutenzione preventiva migliora ulteriormente l’affidabilità e la coerenza dei prodotti finali.
Se ne stai cercando qualcuno servizi di stampaggio a iniezione con un approccio proattivo alla prevenzione dei difetti, protean gestisce il tuo progetto con attenzione ai dettagli. Carica il tuo design e richiedere un preventivo per dare il via al tuo progetto!
Riassumendo
La progettazione dello stampo a iniezione e la qualità della produzione influenzano in modo significativo le qualità funzionali ed estetiche delle parti stampate. Difetti come bave o sbavature, deformazioni, segni di avvallamento e linee di saldatura derivano da problemi nella progettazione dello stampo, nel flusso del materiale e nel processo di raffreddamento.
Risolverli o evitarli Difetti di stampaggio ad iniezione richiede una combinazione di funzionamento preciso delle apparecchiature, attenta selezione dei materiali e meticoloso controllo del processo. È possibile migliorare la qualità e la consistenza dei prodotti stampati a iniezione considerando i possibili difetti e le relative cause durante la progettazione dello stampo e la gestione del progetto di stampaggio a iniezione.
Leggi di più:
- Stampaggio ad iniezione di ABS: una guida per ottenere prodotti in plastica
DOMANDE FREQUENTI
Quali sono i difetti comuni dello stampaggio a iniezione?
Difetti comuni dello stampaggio a iniezione includono bave o sbavature, deformazioni brevi, segni di avvallamento, linee di saldatura o di unione, segni di bruciatura, getti e vuoti.
Cosa causa bave o bave nello stampaggio a iniezione?
Si verificano bave o bave a causa di un'eccessiva pressione di iniezione, di una forza di bloccaggio inadeguata o dell'usura dello stampo.
Come si possono evitare le riprese brevi nello stampaggio a iniezione?
Utilizzare un volume di materiale sufficiente e una pressione di iniezione adeguata e ottimizzare le temperature dello stampo e del materiale per evitare riprese brevi.
Cosa porta alla deformazione delle parti stampate a iniezione?
È il risultato di velocità di raffreddamento irregolari dovute allo spessore delle pareti non uniforme o alla progettazione inadeguata del sistema di raffreddamento.
Quali sono le cause più comuni delle linee di saldatura o di lavorazione a maglia?
Le linee di saldatura o di unione sono comunemente causate da variazioni di temperatura quando convergono due flussi di resina fusa.
I problemi relativi alle apparecchiature possono portare a difetti nello stampaggio a iniezione?
Sì, i problemi delle apparecchiature, come l'alimentazione incoerente del materiale, il malfunzionamento delle fasce riscaldanti e le viti o i cilindri usurati, possono portare a vari difetti di stampaggio a iniezione.