"En el moldeo por inyección, cada defecto, ya sean marcas de chorro o quemaduras, exige el equilibrio entre las propiedades del material, la geometría del molde y las condiciones de procesamiento".
Como cualquier otro método de fabricación, incluso un error menor puede provocar defectos de mecanizado en el moldeo por inyección proceso. A veces, un proceso de moldeo perfecto también puede enfrentar problemas y producir piezas de menor calidad. Después de todo, es un proceso complejo y detallado. Estos Defectos de moldeo por inyección podría influir en el atractivo estético, la funcionalidad, la precisión y la integridad estructural.
Este artículo analizará defectos específicos en piezas moldeadas por inyección, sus posibles causas y cómo evitarlos o resolverlos.
¿Cuáles son los defectos del moldeo por inyección?
Primero, entendamos ¿Qué es el moldeo por inyección?. Es un proceso de fabricación que se utiliza para producir piezas inyectando material fundido en un molde. Este método se utiliza comúnmente para la producción en masa de piezas de plástico, lo que permite una alta precisión y consistencia en la forma y dimensiones de los productos terminados. Los defectos son irregularidades o fallas en piezas de plástico producidas mediante métodos de moldeo por inyección, que pueden afectar la apariencia, funcionalidad e integridad estructural de la pieza.
Estos defectos de moldeo a menudo surgen de un diseño deficiente del molde, un manejo inadecuado del proceso y parámetros de moldeo por inyección subóptimos. Además, las imprecisiones en la fabricación de moldes pueden causar deformaciones o superficies irregulares, mientras que los problemas de manejo del proceso pueden resultar en un flujo de material o control de temperatura inconsistentes.
Comprender estos defectos es crucial para garantizar una producción de alta calidad. Permite a los fabricantes identificar y rectificar ineficiencias de procesos y defectos de diseño. Por lo tanto, analicemos en detalle los defectos comunes uno por uno.
Defecto 1: destellos o rebabas
Las rebabas o rebabas ocurren cuando el exceso de material se filtra fuera de la cavidad del molde, generalmente a lo largo de la línea de separación o los insertos. Este defecto generalmente resulta de una presión de inyección excesiva, una fuerza de sujeción inadecuada o desgaste del molde, lo que genera capas delgadas de plástico no deseadas en el borde de la pieza.
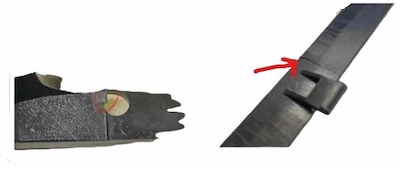
Flash o rebabas
Para solucionar o evitar rebabas, ajuste con precisión la presión de inyección. Por ejemplo, la presión debe ser lo suficientemente alta para llenar el molde, pero sin expulsar el exceso de material. Posteriormente, inspeccione el molde con regularidad y ajuste la fuerza de cierre para asegurar el sellado de las dos mitades. Más información:Flash de moldeo por inyección
Defecto 2: tiros cortos
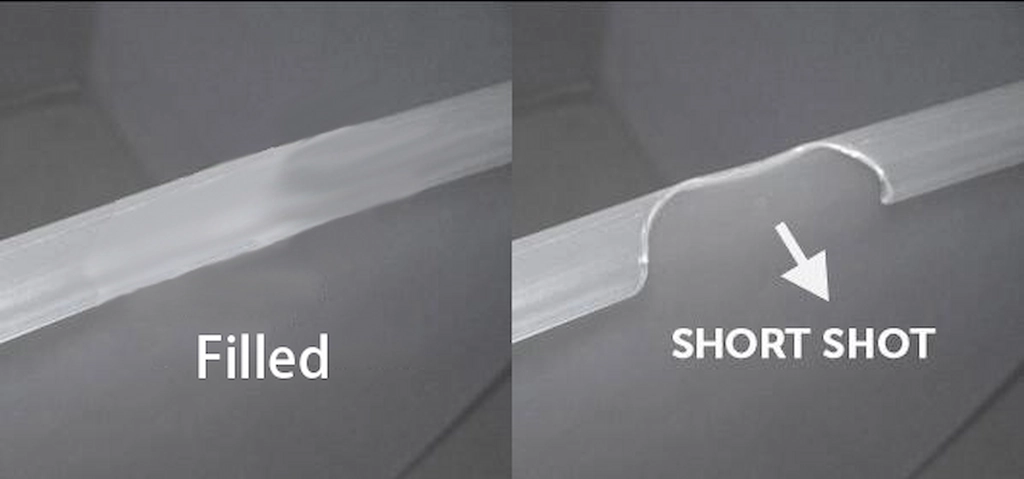
Defecto de tiro corto
tiros cortos Otro defecto común en el moldeo por inyección es el llenado incompleto de la cavidad del molde, lo que provoca que las piezas finales queden incompletas o parcialmente formadas. Veamos las causas y cómo solucionar este defecto.
Tabla: Causas y soluciones para el tiro corto
| Causas de los tiros cortos | Soluciones |
| Volumen de material insuficiente | Aumente el volumen del material para asegurar el llenado completo de la cavidad del molde. |
| Presión de inyección inadecuada | Ajuste la presión de inyección más alta para garantizar que el material llegue a todas las partes del molde. |
| Enfriamiento prematuro del plástico | Optimice el diseño del molde y las temperaturas del material para evitar que el plástico se solidifique demasiado pronto. |
| Puertas de tamaño o ubicación inadecuadas | Rediseñar o ajustar el tamaño y ubicación de puertas de moldeo por inyección para un mejor flujo y distribución de materiales. |
| Baja viscosidad del material | Seleccione materiales con viscosidad adecuada o ajuste la temperatura del material para mejorar el flujo. |
¡Pruebe Boda ahora!
Defecto 3: deformación
El defecto de deformación es una flexión o torsión innecesaria en las piezas de moldeo por inyección, a menudo debido a velocidades de enfriamiento desiguales dentro del material. A continuación, factores como el espesor de pared no uniforme, el diseño inadecuado del sistema de refrigeración o materia prima de moldeo por inyección Las propiedades afectan la disipación uniforme del calor del molde. Provoca tensión interna en las piezas, lo que provoca deformaciones.
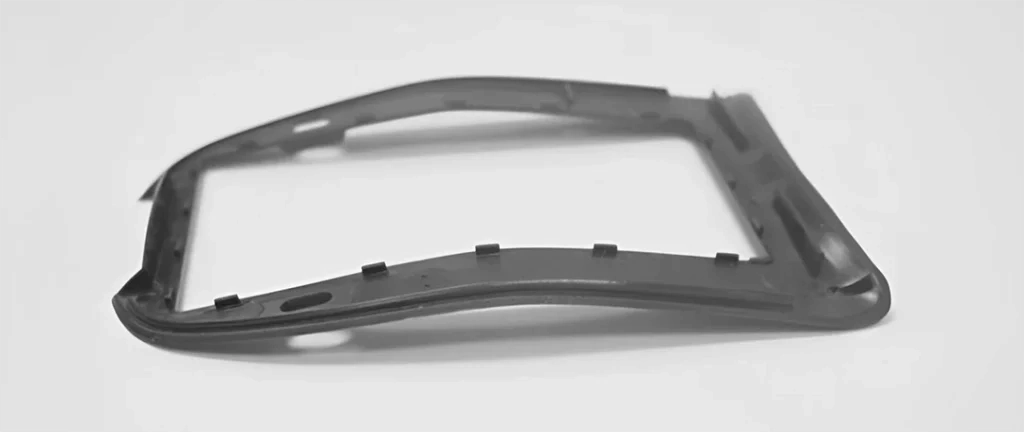
Un defecto de deformación en la pieza de plástico.
Causas de la deformación
- Un espesor de pared no uniforme en el diseño de la pieza provoca velocidades de enfriamiento desiguales.
- El inadecuado sistema de refrigeración del molde provoca una contracción diferencial.
- Desmolde prematuro antes de que la pieza se haya enfriado y estabilizado lo suficiente.
Soluciones para deformaciones
- Diseñe piezas con un espesor de pared uniforme para que el enfriamiento sea uniforme en toda la pieza.
- Mejore el sistema de enfriamiento del molde para facilitar la disipación uniforme del calor.
- Ajuste el tiempo de enfriamiento y el tiempo de desmoldeo (asegúrese de que la pieza esté completamente fraguada).
Defecto 4: marcas de hundimiento
Se puede decir que las marcas de hundimiento son los hoyuelos en la superficie de la pieza moldeada. Estas son las depresiones, huecos, cráteres, hendiduras o abolladuras de la superficie.
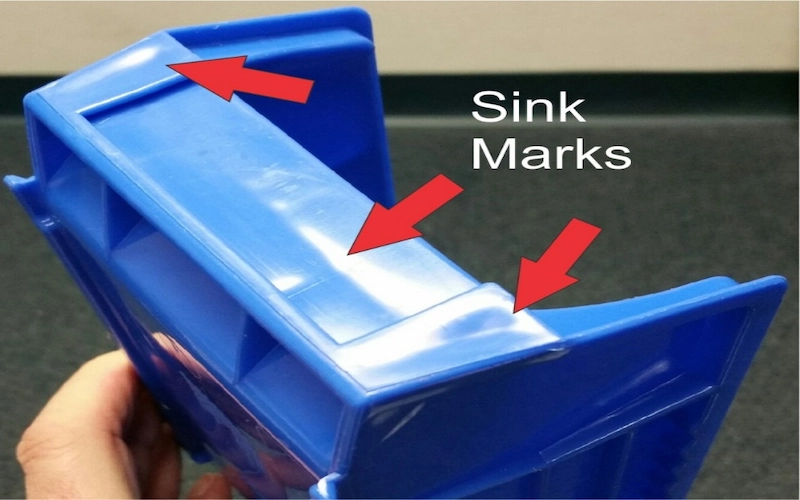
Marcas de fregadero
Tabla: Causas y soluciones de las marcas de hundimiento
| Causas | Soluciones |
| Tiempo de enfriamiento insuficiente | Aumentar el tiempo de enfriamiento puede reducir la contracción y enfriar las piezas de plástico de manera uniforme. |
| Baja presión en la cavidad del molde | Ajuste la presión de sujeción para compensar la contracción en áreas más gruesas. |
| Alta temperatura de fusión o molde | Reduzca las temperaturas de fusión y molde para evitar el sobrecalentamiento y el enfriamiento desigual. |
| Secciones de pared gruesas en diseño | Rediseñar la pieza para reducir el espesor de las paredes. |
| Enfriamiento no uniforme de secciones gruesas | Implemente un mecanismo de enfriamiento más eficiente y modifique el diseño del molde para una distribución uniforme del calor. |
Defecto 5: Líneas de soldadura o tejido
Las líneas de soldadura o tejido se fusionan en el moldeo por inyección cuando dos flujos de resina fundida convergen pero no se fusionan adecuadamente. Estos defectos ocurren especialmente con moldes complejos. Por ejemplo, moldes de inyección de aluminio con características como agujeros donde la resina primero se divide y luego se reúne.
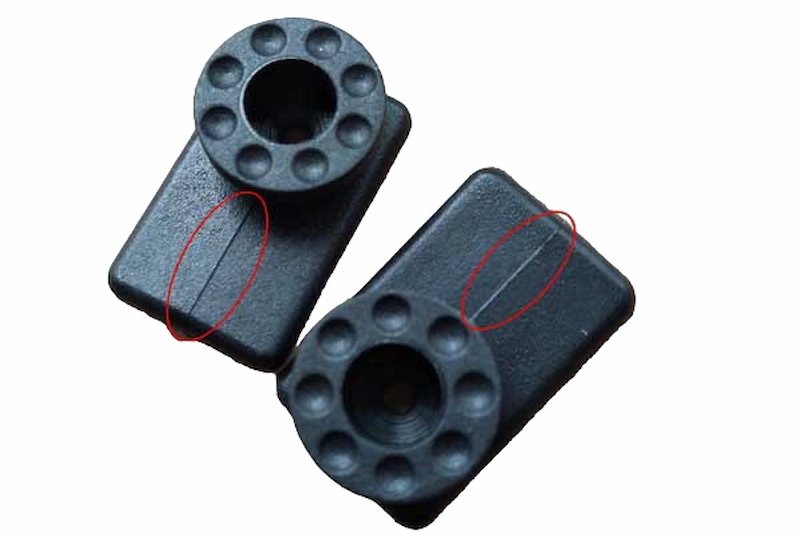
Líneas de soldadura en la pieza de ABS.
La resina principal detrás líneas de soldadura Las variaciones de temperatura entre los flujos, que se encuentran y se fusionan, provocan una solidificación parcial y una mala adhesión. Este problema no solo afecta la estética de la pieza, sino también su integridad estructural.
Para evitar esto, optimizar el moldeo por inyección parámetros como la temperatura de la resina, la velocidad de inyección y la presión. Posteriormente, seleccionar resinas con menor viscosidad y ajustar el diseño del molde (en resina para dividir y volver a unir la ubicación) son dos estrategias efectivas.
Defecto 6: marcas de quemaduras
Las marcas de quemaduras en el moldeo por inyección son decoloraciones negras de color óxido en la superficie o los bordes de las piezas moldeadas. Estos defectos del moldeo por inyección generalmente surgen del sobrecalentamiento del material o del aire atrapado dentro del molde.
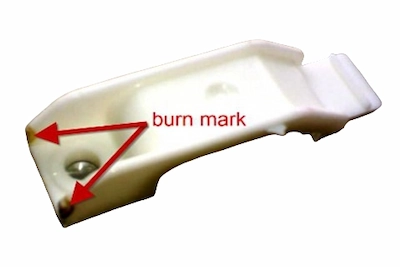
Quemaduras
El sobrecalentamiento a menudo resulta de temperaturas excesivas del barril o de una estancia prolongada del material. Por otro lado, el aire atrapado puede deberse a la ventilación o a velocidades de inyección demasiado rápidas. Las marcas de quemaduras generalmente no afectan la integridad estructural de las piezas; se vuelven problemáticas cuando el nivel de degradación perjudica la funcionalidad o el atractivo estético de la pieza.
¿Cómo abordarlo?
- Baje las temperaturas de fusión y molde para evitar el sobrecalentamiento de la resina plástica.
- Reducir la velocidad de inyección
- Implemente sistemas de escape como compuertas y salidas de gas para permitir que escape el aire atrapado.
- Optimice el sistema del ciclo del molde, incluidos los tiempos de inyección y enfriamiento para controlar eficazmente el proceso.
Haga click aquí para descargar: La tabla de defectos de moldeo por inyección
¡Pruebe Boda ahora!
Defecto 7: chorro
El defecto del chorro produce patrones ondulados en forma de serpiente en la superficie de las piezas moldeadas. Este defecto ocurre cuando el plástico, al entrar demasiado rápido, salpica contra las paredes del molde, creando turbulencias antes de solidificarse. Luego, el jetting afecta tanto la apariencia como la integridad estructural. Las causas del jetting incluyen velocidades de inyección excesivamente altas, ubicación inadecuada de la compuerta y temperaturas frías del molde.
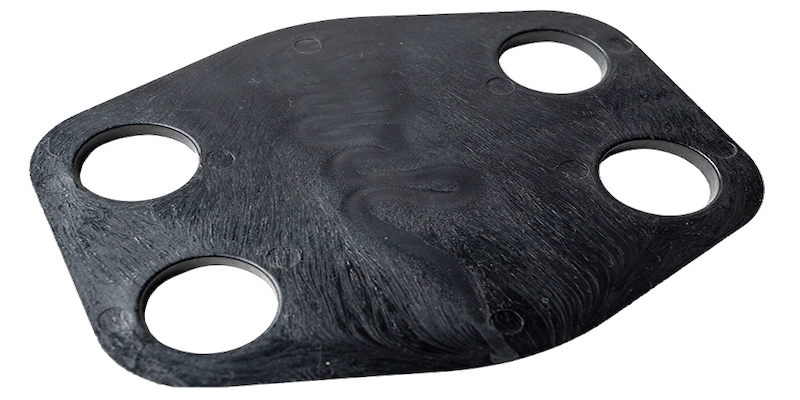
Defecto de inyección en pieza moldeada por inyección
Se pueden realizar varios ajustes para evitar este defecto en las piezas de moldeo por inyección de plástico. Reducir la velocidad de inyección. Permite un llenado más gradual del molde y reduce las turbulencias. En segundo lugar, aumente la temperatura del molde y la resina. Podría evitar el fraguado prematuro del material. En tercer lugar, optimizar la ubicación de la puerta es crucial. Por lo tanto, colóquelo para garantizar un recorrido de flujo más suave. Además, aumentar el tamaño de la puerta puede reducir la velocidad de entrada del plástico. Como resultado, minimiza aún más la probabilidad de que se produzca este defecto.
Defecto 8: huecos
Las bolsas de aire o los huecos de vacío en el moldeo por inyección se refieren a pequeños espacios huecos dentro del molde. Componentes de plástico de ingeniería. Los huecos pueden reducir la resistencia y la estética de las piezas. La razón principal detrás de la formación de huecos es el aire atrapado, la baja presión de inyección o una presión de empaque insuficiente, especialmente en las secciones más gruesas de la pieza.
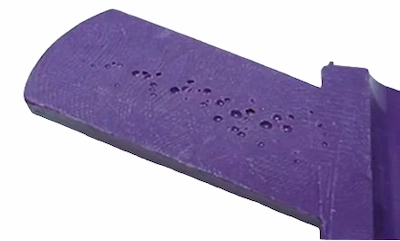
Huecos en la pieza moldeada.
¿Cómo evitar o solucionar vacíos?
- Asegure una ventilación adecuada en el molde para facilitar el escape del aire atrapado.
- Aplique una presión de empaque adecuada para llenar la cavidad del molde completa y uniformemente.
- Optimice el tiempo de enfriamiento para permitir una solidificación uniforme sin crear huecos.
- Coloque la puerta cerca de la parte más gruesa del molde y use plástico menos viscoso para mejorar el escape de aire.
Defecto 9: Delaminación
Este defecto en el moldeo por inyección se identifica por el desprendimiento o descamación de las capas dentro de una pieza moldeada. A menudo es causado por contaminación del material o una mala unión. Además, las causas principales podrían ser la mezcla de polímeros incompatibles, el uso excesivo de agentes desmoldantes o temperaturas desiguales de la resina.
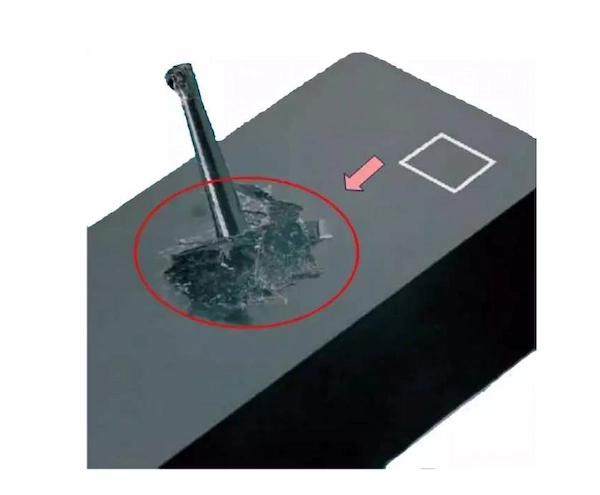
Defecto de delaminación
Tabla: Causas y estrategias de prevención de la delaminación
| Causa de la delaminación | Estrategia de Prevención |
| Incompatibilidad de materiales | Garantizar la compatibilidad de los materiales utilizados en la producción. |
| Uso excesivo de agentes desmoldantes | Minimizar el uso de agentes desmoldantes durante el moldeo. |
| Temperaturas de resina inconsistentes | Mantenga temperaturas de resina consistentes durante todo el proceso. |
| Humedad Excesiva | Seque adecuadamente los materiales antes de moldearlos para eliminar la humedad. |
| Ángulos agudos en la compuerta y la ruta de flujo | Chaflane los ángulos agudos en el diseño del molde para mejorar el flujo. |
Defecto 10: Decoloración
Las rayas de color de decoloración ocurren cuando hay inconsistencias en el color, que se manifiestan como coloración desigual, rayas o áreas descoloridas. Este problema suele surgir de la incompatibilidad del polímero con las temperaturas de procesamiento, los colorantes o la degradación del material.
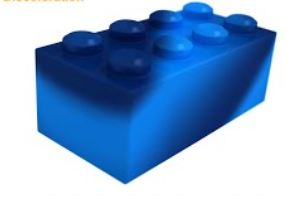
Parte parcialmente descolorida
Causas de la decoloración
- Interacción con productos químicos o radiación UV alterando la coloración.
- Restos de resinas o pellets en la tolva o boquilla de inyección.
- Moldes que retienen restos de ciclos de producción anteriores.
- Los colorantes carecen de una resistencia al calor adecuada y una mezcla insuficiente de mezclas de colorantes.
Prevención de la decoloración
- Proteja los materiales de productos químicos dañinos y rayos ultravioleta.
- Realizar una limpieza integral de la tolva, molde y boquilla luego del ciclo de moldeo.
- Utilice un agente de limpieza para eliminar los colorantes sobrantes y otros residuos.
- Seleccione colorantes que puedan soportar las temperaturas de procesamiento y garanticen una mezcla uniforme de las formulaciones de colorantes para mantener la consistencia del color.
Defecto 11: Degradación del material
Este defecto se refiere al debilitamiento o alteración de las propiedades de las piezas moldeadas. Ocurre cuando los materiales se procesan más allá de sus límites de estabilidad térmica o sufren una tensión mecánica excesiva durante el moldeo.
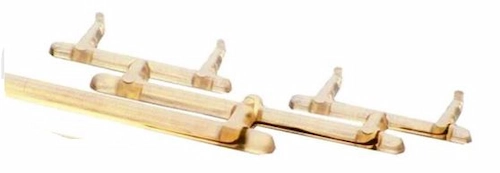
Degradación del material
Primero, controle las temperaturas de procesamiento para evitar la degradación. De este modo, puede garantizar que las piezas dentro del molde permanezcan dentro de los límites de estabilidad térmica del material. Además, minimizar la tensión mecánica ajustando las velocidades de corte y las presiones de inyección puede ayudar a preservar la integridad del material. En general, supervise y optimice estos parámetros.
Defecto 12: Mal acabado superficial
Un acabado superficial deficiente se caracteriza por una textura o apariencia irregular. Este defecto del moldeo por inyección puede deberse al uso de materiales de moldeo por inyección inadecuados para el diseño del molde o la calidad superficial deseada. Además, factores como la selección incorrecta del material o la falta de ajuste adecuado pueden contribuir a este problema. pulido del molde o parámetros de procesamiento incorrectos pueden provocar un acabado superficial subóptimo en la pieza moldeada.
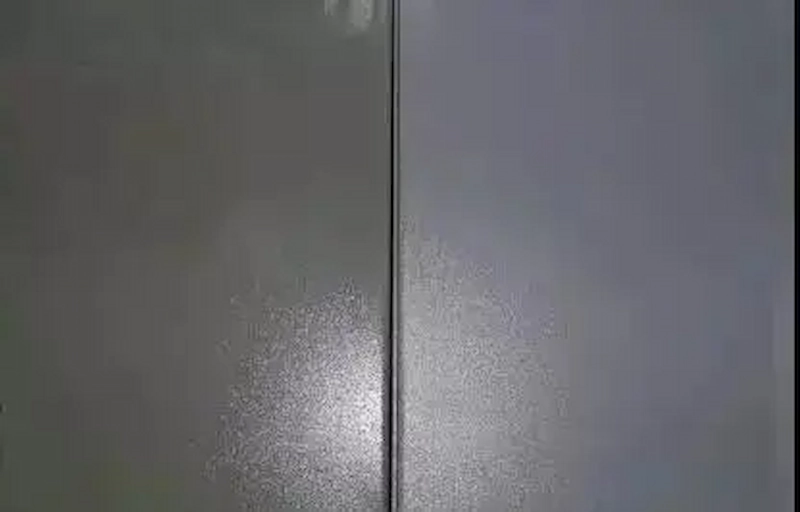
Acabado pobre y liso.
Evitar o prevenir
- Utilice técnicas sistemáticas de selección de materiales y elija materiales compatibles con el diseño del molde y la calidad de superficie prevista.
- Después del moldeo por inyección, aplique pulido para lograr un acabado superficial más suave.
- Optimice los parámetros de procesamiento, como la temperatura y la velocidad de inyección, para lograr un acabado superficial de calidad.
¡Pruebe Boda ahora!
¿Puede el equipo causar defectos en el moldeo por inyección?
Sí, la configuración inadecuada del equipo, la alimentación inconsistente, la estabilidad de la máquina de moldeo por inyección, la calibración y otras causas pueden provocar defectos en el moldeo por inyección.
A continuación, señalemos los posibles problemas con el equipo utilizado en el proceso de moldeo.
Alimentación de material
La alimentación inconsistente del material en el moldeo por inyección genera variaciones en el peso y la calidad de las piezas. Esta inconsistencia surge de irregularidades en el mecanismo de alimentación o tolva. Por lo tanto, inspeccione el sistema de alimentación con regularidad, mantenga y calibre la máquina y asegúrese de que el material esté libre de contaminación.
Bandas calefactoras que funcionan mal
Las bandas calefactoras mantienen la temperatura adecuada para la fusión del material y un mal funcionamiento puede provocar una fusión inadecuada de los materiales. Como resultado, es necesario realizar un mantenimiento e inspección regulares de las bandas calefactoras. Por lo tanto, puede garantizar un flujo de material constante y la calidad de las piezas moldeadas.
Tornillos o barriles desgastados
Los tornillos y cilindros de una máquina de moldeo por inyección están sujetos a desgaste debido al uso constante. Con el tiempo, este desgaste puede provocar una mala mezcla y degradación del material. Es posible que los tornillos desgastados no transporten, mezclen o presuricen adecuadamente el material, lo que genera una textura y propiedades mecánicas desiguales en el producto final.
Fallas del sistema hidráulico o neumático
Los sistemas hidráulicos o neumáticos son los responsables de la fuerza necesaria para cerrar y sujetar el molde. Además de facilitar el movimiento de diversos componentes de la máquina de moldeo por inyección. Luego, las fallas en estos sistemas hacen que el proceso de moldeo sea consistente y preciso. Por lo tanto, verifique y mantenga los posibles problemas como fugas, pérdidas de presión o fallas de válvulas.
Fabricación de piezas moldeadas por inyección sin defectos en Boda
At BodaoNuestro compromiso de fabricar piezas moldeadas por inyección sin defectos es primordial. Utilizamos equipos y técnicas avanzadas para garantizar la precisión en cada aspecto del proceso de moldeo. A continuación, nuestra optimización de la selección de materiales para un control preciso de los parámetros de procesamiento es clave para evitar todos los defectos en las piezas moldeadas.
Nuestro dedicado equipo de expertos se centra en la mejora continua y la innovación en el diseño y la funcionalidad de los moldes. Este enfoque elimina defectos comunes como deformaciones, marcas de hundimiento y rebabas. La experiencia del equipo en resolución de problemas y mantenimiento preventivo mejora aún más la confiabilidad y consistencia de los productos finales.
Si estas buscando alguna servicios de moldeo por inyección Con un enfoque proactivo para la prevención de defectos, protean maneja su proyecto con atención al detalle. Sube tu diseño y Solicitar Cotizacion para poner en marcha tu proyecto!
Recapitulación
El diseño del molde de inyección y la calidad de fabricación influyen significativamente en las cualidades funcionales y estéticas de las piezas moldeadas. Defectos como rebabas o rebabas, disparos cortos, deformaciones, marcas de hundimiento y líneas de soldadura surgen de problemas en el diseño del molde, el flujo de material y el proceso de enfriamiento.
Resolver o evitar estos Defectos de moldeo por inyección requiere una combinación de operación precisa del equipo, selección cuidadosa de materiales y control meticuloso del proceso. Puede mejorar la calidad y consistencia de los productos moldeados por inyección considerando los posibles defectos y sus causas subyacentes durante el diseño del molde y el manejo del proyecto de moldeo por inyección.
Más información:
- Moldeo por inyección de ABS: una guía para lograr productos plásticos
Preguntas Frecuentes
¿Cuáles son los defectos comunes del moldeo por inyección?
Los defectos comunes del moldeo por inyección incluyen rebabas o rebabas, disparos cortos, deformaciones, marcas de hundimiento, líneas de soldadura o de unión, marcas de quemaduras, chorros y huecos.
¿Qué causa rebabas o rebabas en el moldeo por inyección?
Se producen rebabas o rebabas debido a una presión de inyección excesiva, una fuerza de sujeción inadecuada o desgaste en el molde.
¿Cómo se pueden prevenir los disparos cortos en el moldeo por inyección?
Utilice suficiente volumen de material y presión de inyección adecuada, y optimice las temperaturas del molde y del material para evitar disparos cortos.
¿Qué provoca la deformación en las piezas moldeadas por inyección?
Es el resultado de velocidades de enfriamiento desiguales debido a un espesor de pared no uniforme o a un diseño inadecuado del sistema de enfriamiento.
¿Cuáles son las causas comunes de líneas de soldadura o de tejido?
Las líneas de soldadura o de tejido suelen ser causadas por variaciones de temperatura cuando convergen dos flujos de resina fundida.
¿Pueden los problemas del equipo provocar defectos en el moldeo por inyección?
Sí, los problemas del equipo, como una alimentación inconsistente de material, bandas calefactoras que no funcionan correctamente y tornillos o cilindros desgastados, pueden provocar diversos defectos en el moldeo por inyección.