
„Das Falzen von Blechen ist in der Automobil- und Elektronikindustrie sehr wichtig. Es verleiht den Teilen eine polierte Oberfläche und verbessert ihre Härte und Zähigkeit.“
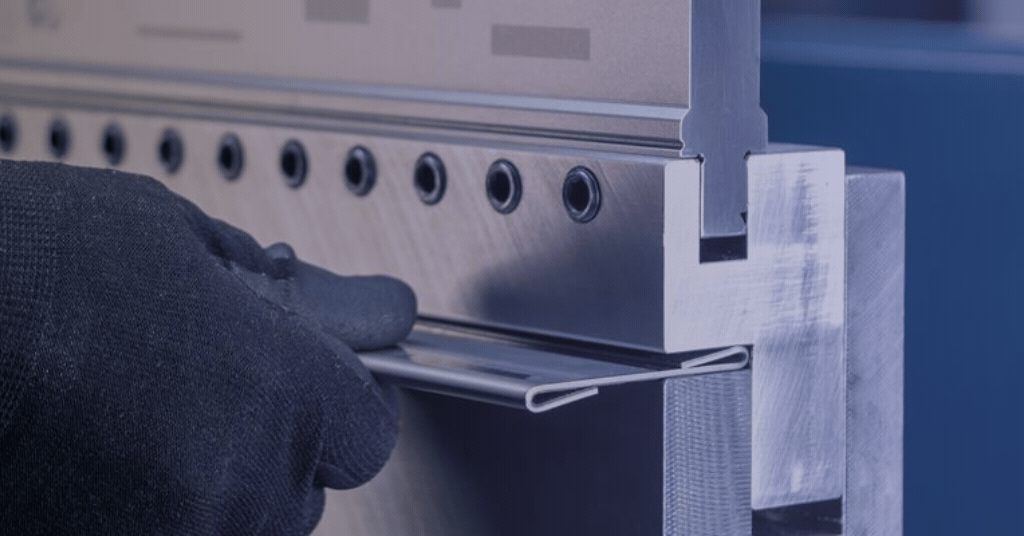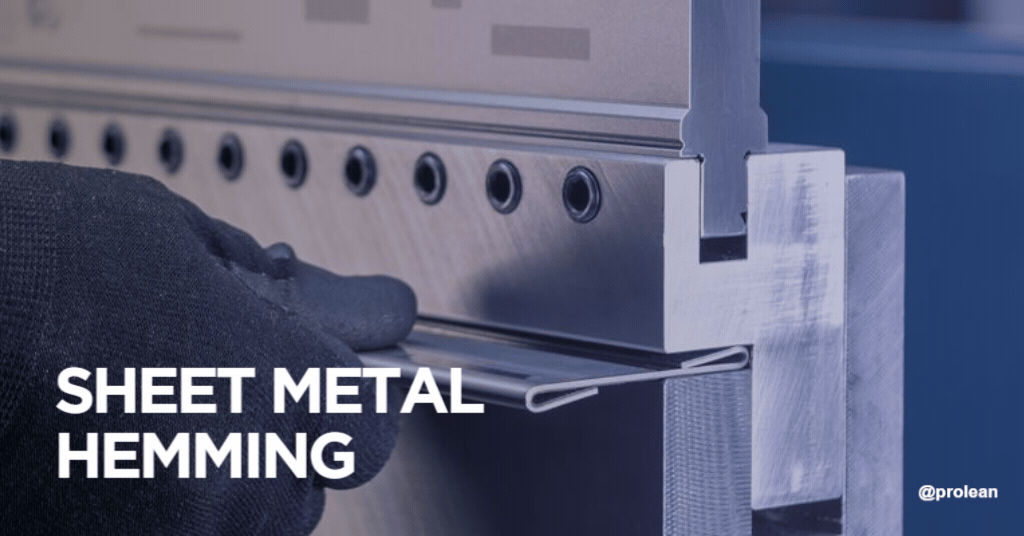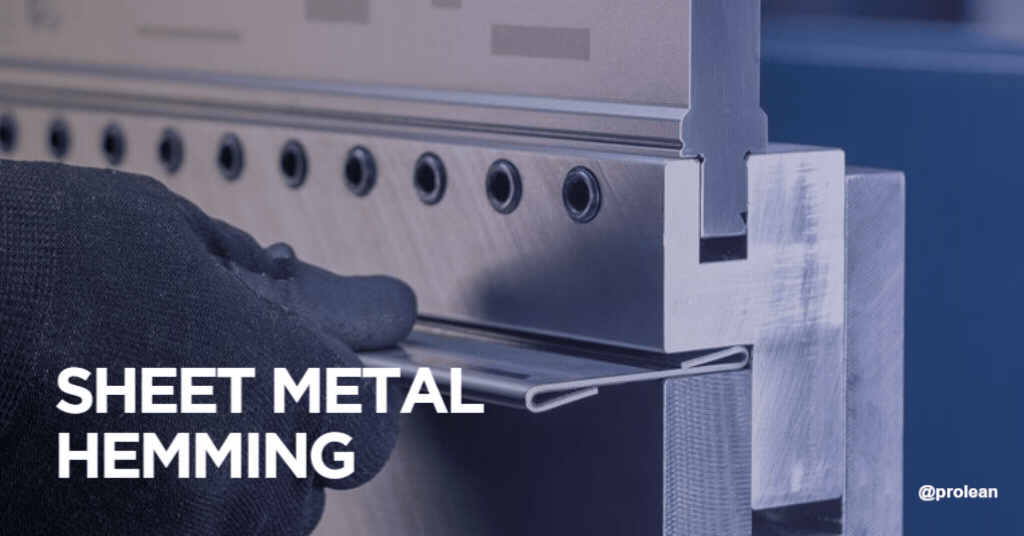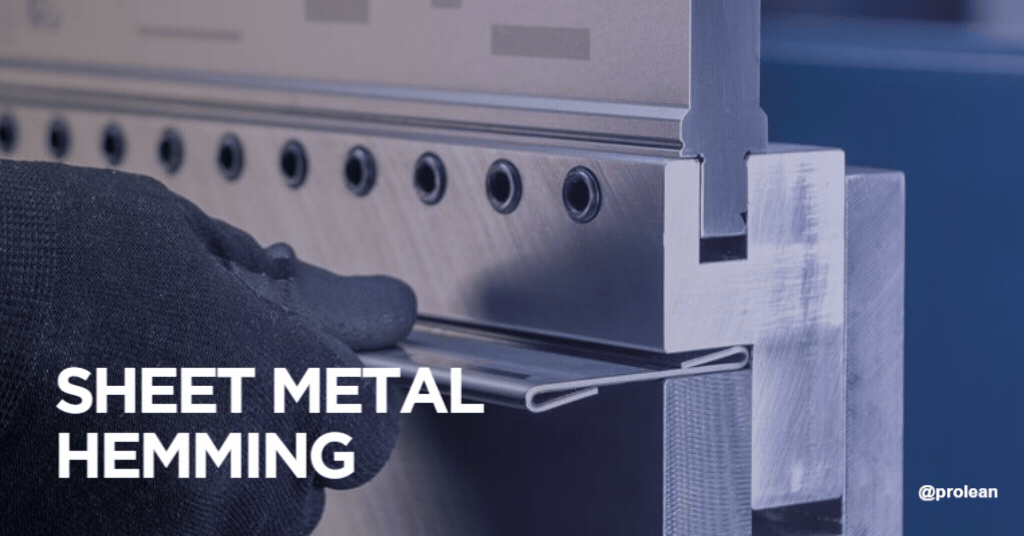
Bei der Blechbearbeitung werden beim Falzverfahren die scharfen Kanten desselben Teils gebogen, um einen Verstärkungskanal zu bilden. Dieses Verfahren wird in der Automobil- und Elektronikindustrie häufig eingesetzt. Dabei wird dünnes Blech geschnitten und die Kanten abgeflacht, um aus dem Material eine starre Struktur zu erzeugen. Die Kanten können zu eng genäht werden, um ein geschlossenes Ende zu bilden, oder teilweise offen gelassen werden, um ein offenes Ende zu bilden. Daher ist der Hauptzweck des kundenspezifischen Blechfalzens zweifach. Erstens trägt es dazu bei, die Gesamtsteifigkeit der Struktur zu erhöhen und das Risiko von Rissen und Verformungen an den Kanten auszuschließen. Zweitens verbessert es das ästhetische Erscheinungsbild des Metalls, da die Kanten nicht scharf sind und die Oberfläche glatter und leichter zu polieren ist. Das Falzverfahren ist am effektivsten, wenn es bei dünnen Metallblechen verwendet wird, und die Stärken betragen normalerweise nicht mehr als 0 Zoll.
Dickere Bleche sind nicht ideal zum Falzen, da sie beim Biegen während des Prozesses anfälliger für Risse sind. In diesem Artikel geht es um die Blech-Grundlagen, insbesondere Blechfalzen, seine Arten, Techniken, Anwendungen und seine Vorteile bei der Blechbearbeitung.
Techniken zum Blechfalzen
Zum Falzen von Metallteilen werden üblicherweise zwei Techniken verwendet. Dazu gehören:
Stanzfalzverfahren
Gesenkgefalzte Metallstangen
Das Matrizenfalzen eignet sich am besten für Formvorgänge. Dabei wird häufig Werkzeug verwendet und viele Teile werden in einem einzigen Versuch geformt. Dabei werden ein Matrizen und eine Presse verwendet, um den Flansch entlang der Länge des Rohrs zu biegen. Das Falzen wird normalerweise in der Formphase durchgeführt, während der Flansch nach dem Ziehen und Trimmen durch ein Falzwerkzeug gesäumt wird. Beim Falzen des geformten Flansches gibt es auch mehrere Vorgänge, die auch von den Öffnungswinkeln des Flansches abhängen können. Diese Methode ist nützlich, um flache und relativ einfach gestaltete Paneele herzustellen.
Rollfalzverfahren
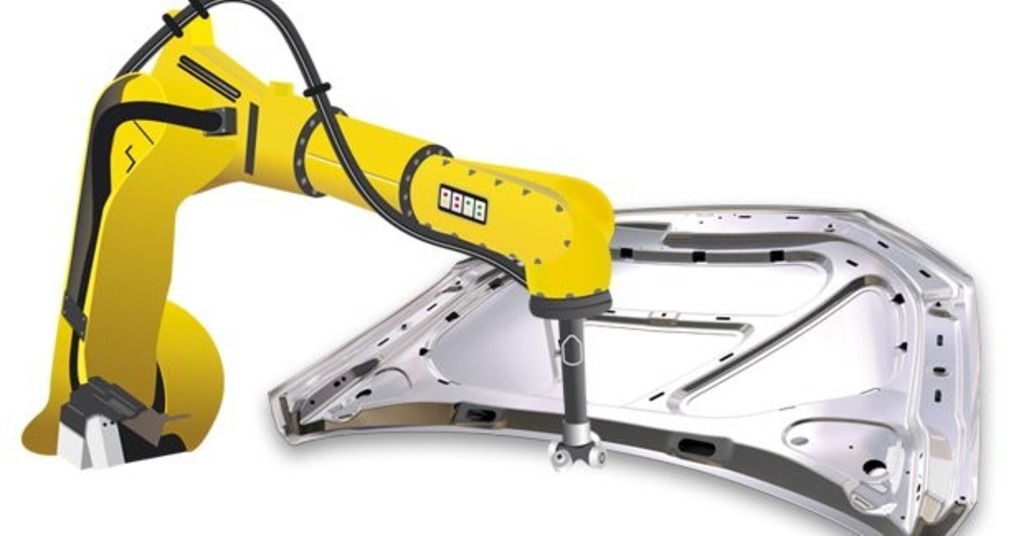
Rollfalzen
Beim Rollfalzen wird eine Falzrolle verwendet, die von einem Industrieroboter gesteuert wird. Diese Einrichtung erhöht auch die Effizienz, da sie das korrekte Biegen der Blechkanten ermöglicht. Darüber hinaus kann es in Vorfalzen und letzte Falzphasen unterteilt und auf den erforderlichen Winkel erhöht werden.
Allerdings ist die Zykluszeit des Vorgangs relativ länger und die Ausrichtung des Blechs kann geändert werden, um den Weg der Falzrolle zu verringern. Diese Technik ist für mittlere bis große Produktionschargen von Vorteil. Allerdings sind die beim Rollenfalzen verwendeten Werkzeuge relativ billiger als die beim Matrizenfalzen verwendeten. Allerdings sind die Zykluszeiten normalerweise länger als die beim Matrizenfalzen.
Wie säumt man Blech?
Wie bereits erwähnt, ist das Bördeln von Metall ein schrittweiser Prozess, der in einer doppellagigen Kante gipfelt.
Schritt 1: Kantenvorbereitung für eine saubere Oberfläche
Der Falzprozess muss mit der Vorbereitung der Metalloberfläche beginnen. Jeglicher Schmutz oder jegliche Verunreinigungen, die den Prozess beeinträchtigen können, werden entfernt.
Schritt 2: Vorsäumen zum Starten
Nachdem die Oberfläche von allem Schmutz befreit wurde, wird das Blech vorgefalzt. Dabei bringt der Maschinist die erste Biegung am Blech an. Die Biegung von etwa 145 Grad erzeugt die anfängliche Größe des Falzes.
Schritt 3: Der Hauptschritt zur Saumbildung
Die vorgeformte Biegung kann nun zum gewünschten Saum fertiggestellt werden. Je nach Saumart kommen unterschiedliche Werkzeuge wie Saumwalzen, Pressen und CNC-Maschinen zum Einsatz.
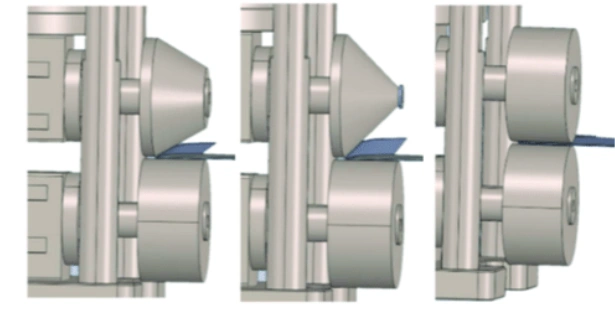
Falzwerkzeug
Schritt 4: Glätten und Fertigstellen
Nachdem der Blechsaum nun geformt ist, glättet und veredelt der Maschinist die Kante. Für diesen Vorgang wird eine Maschine verwendet, die eine ausgeglichene Kraft ausübt, beispielsweise eine Abkantpresse. Der Zweck dieses Schritts besteht darin, die Saumkante wie im Entwurf angegeben zu glätten und zu verfeinern.
Schritt 5: Qualitätskontrolle und Präzision
Qualitätskontrolle und Präzision sind ein zentraler Bestandteil des gesamten Prozesses. Der Metallbearbeitungsprozess ist unvollständig, wenn er nicht die richtige Saumstärke beibehält.
Die Falzlehre hilft uns nicht nur dabei, Industrienormen zu erfüllen, sondern ist auch entscheidend, um Blechrisse zu vermeiden. Insgesamt verbessert die Priorisierung von Qualitätskontrolle und Präzision die Haltbarkeit der Teile und spart Kosten.
Probieren Sie Boda jetzt aus!
Gängige Falzarten bei der Blechbearbeitung
Zu den gängigen Saumarten gehören:
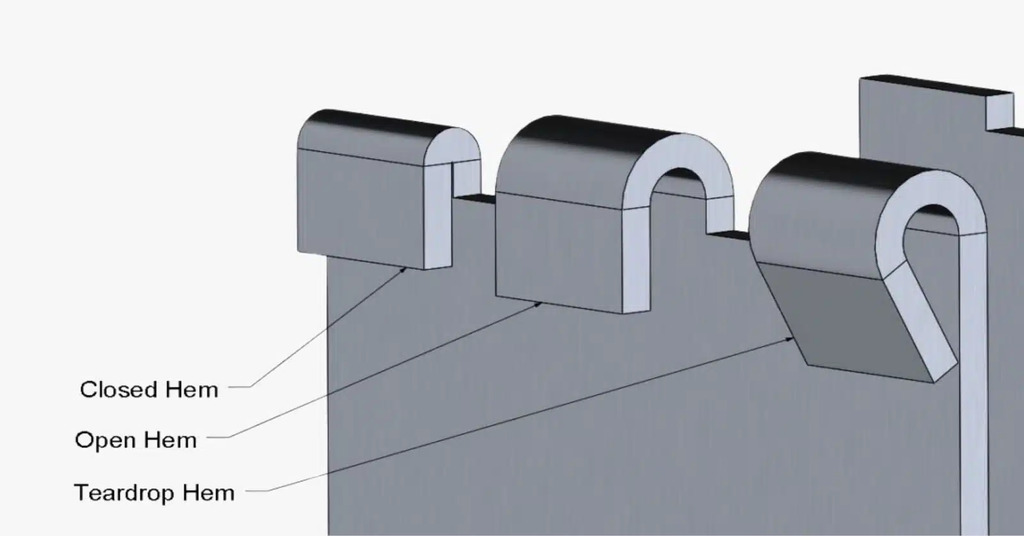
Gängige Saumarten
Geschlossener Saum
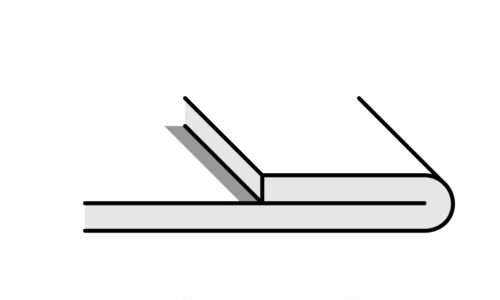
Geschlossener Saum
Ein offener Saum ist nicht dasselbe wie ein geschlossener oder gequetschter Saum, da dieser zwar flach gepresst wird, aber in der Falte eine kleine Lücke bleibt. Diese Säume sind beliebt, weil sie einfach herzustellen sind: Das Blech wird entlang einer bestimmten Ebene gebogen. Man muss jedoch bedenken, dass diese Methode auch Materialnachteile hat. Geschlossene Säume sind am effektivsten, wenn die Stoffstärke zwischen 0 und 040 Zoll liegt, da dickeres Material offensichtlich eher reißt als dünneres, und genau das soll die Formel erreichen. Der Saum wird erzeugt, indem das Blech in einem Winkel von 125 Grad um das Rohr gewickelt wird und ein Abkantwerkzeug verwendet wird. Es ist wichtig zu beachten, dass geschlossene Säume für Aluminium normalerweise nicht empfohlen werden, da dieses Material sehr anfällig für Risse und Brüche ist.
Tropfensaum
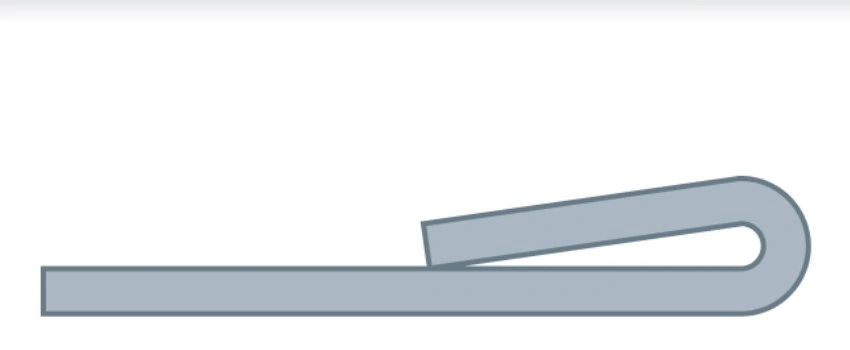
Tropfensaum
Ein Tropfensaum entsteht, wenn der Flansch um 180 Grad gebogen wird. Er ist hilfreich bei Materialien, die nicht durch Säume geschlossen werden können. Ein Tropfensaum wird normalerweise als geeignet angesehen für Blechbearbeitung aus Aluminium und andere spröde Weichmetalle wie Blechbearbeitung aus Edelstahl Projekte da es die erforderliche Verstärkung bietet, ohne den Teilen zusätzliches Gewicht hinzuzufügen.
Öffnen Sie den Saum
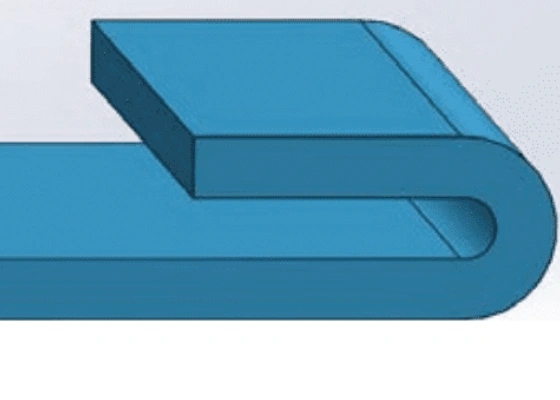
Offener Saum
Ein offener Saum hat eine gebogene Kante an der Außenseite und eine Vertiefung in der Mitte der Biegung. Daher eignet er sich für Griffe und andere Teile, die mit Menschen in Kontakt kommen. Offene Säume sind am besten geeignet, wenn die Stoffdichte zwischen 040 und 125 Zoll liegt und eine flache Länge aufweisen muss, die mindestens viermal so groß ist wie die Dicke des verwendeten Materials. Das Metall wird um 145 Grad gebogen, und eine Unterlegscheibe wird unter das Material gelegt und dann gepresst, um einen offenen Saum zu bilden. Offene Säume sind typisch für kleine Größen, z. B. 060 Zoll, 090 Zoll, 125 Zoll, 187 Zoll und 250 Zoll.
Rollsaum
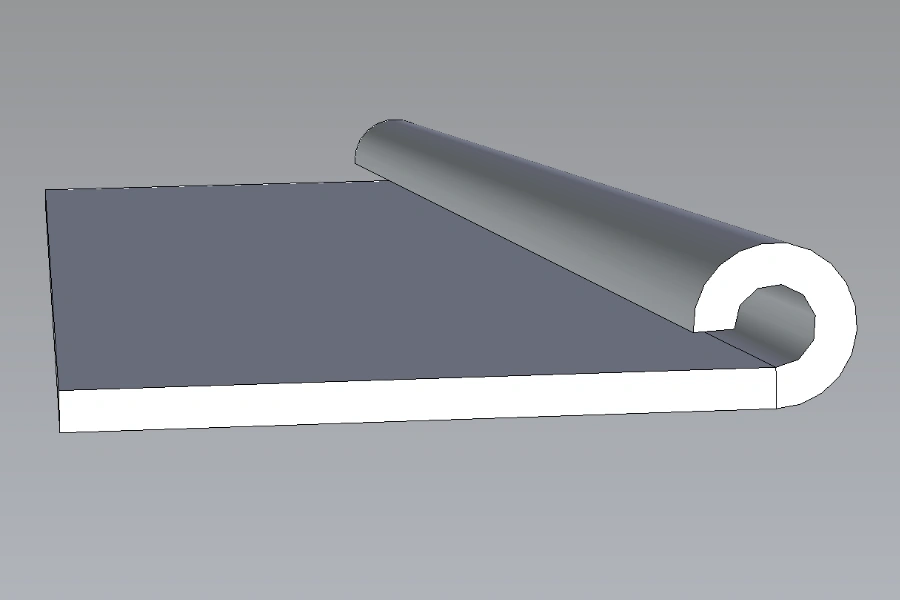
Rollsaum
Der Rollsaum dient dazu, die freiliegenden Kanten von Blechteilen zu minimieren und sie sicherer zu machen. Ähnlich wie der Rollsaum wird diese Saumart hauptsächlich für Türkanten verwendet. Die Hauptanwendung des Rollsaums besteht darin, scharfe Kanten an Teilen zu vermeiden, damit diese filigran wirken und sich sicher anfühlen.
Tipps für hochwertige Säume
Hier finden Sie allgemeine Tipps zum Erzielen der erforderlichen Säume auf Blechen.
- Wählen Sie das richtige Material
- Wählen Sie ein Material, das sich nicht leicht biegen, aber leicht formen lässt, wie beispielsweise Aluminium.
- Es ist auch wichtig, die Verwendung von nicht biegsamen Materialien wie beispielsweise Gusseisen zu vermeiden.
- Platten mit einer Dicke von mehr als 0 Zoll sind empfindlicher und neigen zum Reißen, daher müssen sie mit Vorsicht behandelt werden.
- Kanten sorgfältig messen
- Die gefaltete Kante muss gleich dick sein und eine ähnliche Krümmung aufweisen.
- Bei offenen Säumen sollte die Dicke des gebogenen Teils das Vierfache der Dicke des zum Säumen verwendeten Metalls betragen.
- Bei geschlossenen Säumen sollte die Umbiegung die gleiche Stärke wie das verwendete Material haben.
- Verwenden Sie geeignete Tools
- Für kleine Biegungen kann der Einsatz einer Abkantpresse optimal sein.
- Verwenden Sie für komplexere und anspruchsvollere Biegungen eine Falzrolle.
- Beugen Sie sich allmählich
- Das Biegen des Metalls erfolgt in zwei Schritten: Zunächst in eine V-Form, dann falten und glätten.
- Es wird optimal verwendet, um den Druck zu kontrollieren und Verformungsprobleme in Teilen zu beseitigen.
Nachteile des Blechsäumens
Hoher ästhetischer Wert
Blech, das einem hochwertigen Falz unterzogen wurde, weist glattere, abgerundetere Falzkanten auf, die sich leichter nachbearbeiten lassen. Das Ergebnis ist ein schöneres und ansprechenderes Erscheinungsbild. Dieses Element ist bei Autos und vielen anderen Produkten von entscheidender Bedeutung, bei denen das Erscheinungsbild eine große Rolle spielt.
Verbesserte strukturelle Integrität
Blechteile sind mit Falzkanten wesentlich stabiler und strukturell funktionell nützlich. Bedenken Sie diese Tatsache: Das Falten eines Blechteils verdoppelt an dieser Stelle seine Dicke und erhöht auch die Festigkeit, insbesondere für die Montage.
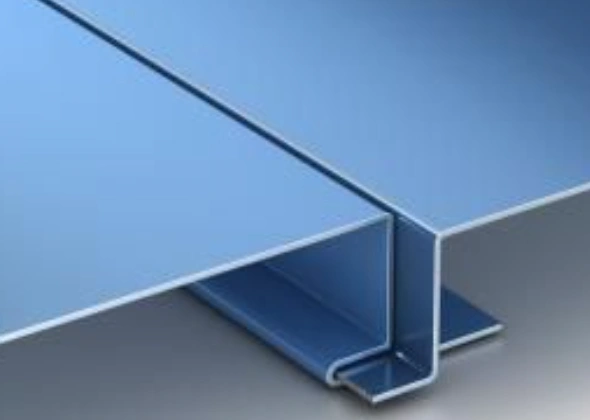
Falzen für stärkere Strukturen
An der Falzkante hält das Blech höheren Belastungen stand. Daher werden Produkte durch das Falzen für Anwendungen interessant, bei denen eine höhere strukturelle Belastbarkeit erforderlich ist.
Verbesserte Korrosions- und Verschleißbeständigkeit
Die entstehenden gefalteten Falzkanten des Blechs sind besser vor Elementen geschützt, die Verschleiß und Korrosion verursachen. Daher kann das Blechfalzen Korrosion und Verschleiß auf Blechoberflächen minimieren.
Wenn Sie nach diesen Vorteilen bei Blechteilen gesucht haben, bietet Boda die besten Optionen für Falzwerkzeuge aus Blech. Rufen Sie uns noch heute an, um mit der Umgestaltung Ihres Unternehmens zu beginnen.
Blechrütteln vs. Blechfalzen
Der Hauptunterschied besteht darin, dass Blechfalze eine 180-Grad-Faltung sind und manche Falze versiegelt sind, d. h. es gibt keinen Innenradius. Wenn der Radius größer als Null ist, kann der Querschnitt eines Falzes als eine Figur beschrieben werden, die dem Buchstaben U ähnelt.
Beim Blechbiegen hingegen werden zwei symmetrische Biegungen nebeneinander angebracht, um einen leichten Z-Versatz zu erzeugen. Die Dicke des verwendeten Materials entspricht der des geformten Kanals, sodass eine enge Passung entsteht.
Blechsaum vs. Naht
Beim Säumen wird eine Metallkante gebogen, um sie glatt und stabil zu machen. Säumen wird angewendet, um Nähte zu verstärken, scharfe Kanten zu schützen und das Aussehen von Kleidungsstücken zu verbessern.
Umgekehrt wird das Falzen in der Lebensmittelverpackungsbranche, bei Freizeitfahrzeugen und in der Automobilindustrie angewandt. Falzen und Falzen sind sich insofern ähnlich, als beide scharfes Biegen und anschließendes Abflachen mit einem Abflachungswerkzeug erfordern. Allerdings ist das Falzen zwischen Saum und Naht oft schwerer, da die Materialien in der Regel eine höhere Tonnage aufweisen.
Probieren Sie Boda jetzt aus!
Was sind die üblichen Anwendungen für das Falzen von Blechen? Die Optionen für Sie
Sie können Falzen in vielen Anwendungen einsetzen, von der Automobilindustrie bis zu Strukturprojekten. Boda sorgt dafür, dass es unabhängig von Ihrer Branche erfolgreich ist.
Zu den Anwendungsbereichen, für die wir unsere erstklassigen Metallfalzdienste anbieten können, gehören die folgenden:
Automobilindustrie
Kantenteile in der Automobilindustrie werden häufig gesäumt. Das betrifft Motorhauben, Dächer und Türen. Das Glätten der Kanten dieser Teile mit dieser Technik macht den Unterschied.
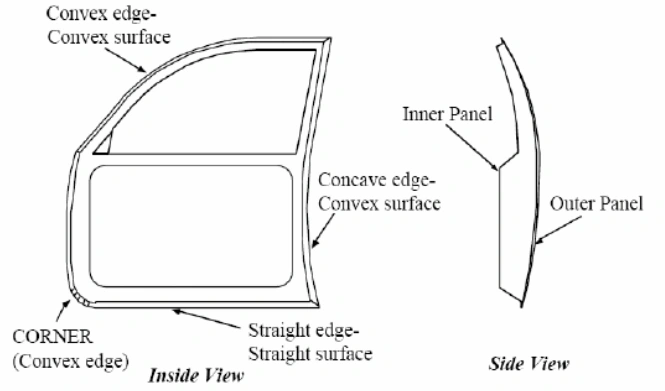
Säumen für Autotür
Natürlich machen die Falzflansche die Autos optisch ansprechender, indem sie die Außen- und Innenflächen schön miteinander verbinden. Darüber hinaus verleiht das Blechfalzen den Teilen strukturelle Festigkeit und Haltbarkeit.
Haushaltsgeräte- und Heizungsindustrie
Das Säumen wird bevorzugt, um scharfe Kanten zu entfernen und perfekte Abdichtungen in Geräten und HLK-Produkten zu erzielen. Glatte Kanten sind für die Sicherheit der Benutzer und zur Verbesserung der Ästhetik von entscheidender Bedeutung.
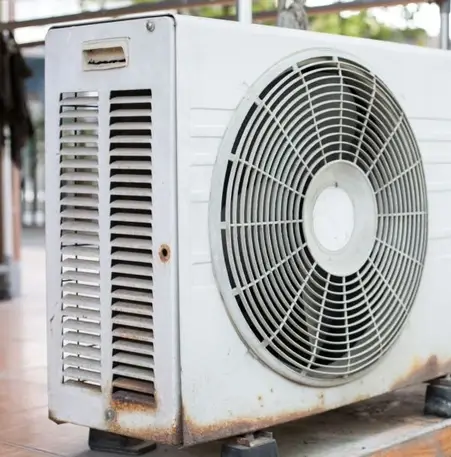
Gesäumte Kanten HVAC-Einheit
Baugewerbe
In der Baubranche wird das Falzen von Metall häufig eingesetzt, um den Produkten ein ansprechendes und professionelles Aussehen zu verleihen. Blechrahmen und -stützen verfügen häufig über diese Merkmale für mehrere Funktionen.
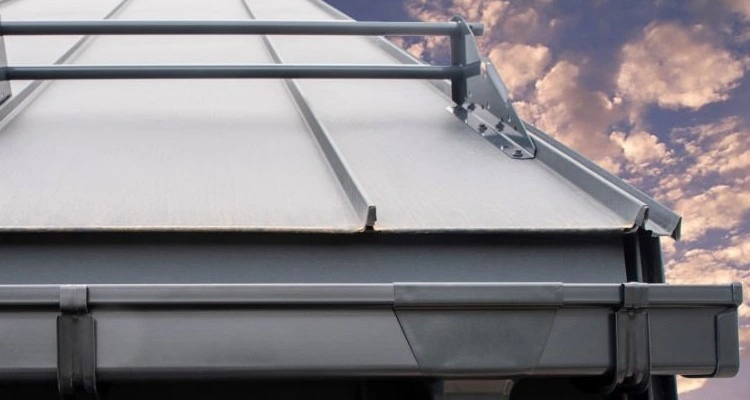
Einfassen von Blechen für Dach- und Rinnensysteme
Luft-und Raumfahrtindustrie
Die Luft- und Raumfahrtindustrie ist ein weiteres beliebtes Ziel für unsere Falzprodukte.
Die Technik wird in Flugzeugteilen eingesetzt, die harten Betriebsbedingungen ausgesetzt sind. Beispiele sind Türen, Innenverkleidungen, Triebwerksgondeln und Rumpfverkleidungen.
Eine gesäumte Kante für Flugzeuge
Es gibt so viele weitere Anwendungen für das Blechfalzen; wir würden uns freuen, die Möglichkeiten mit Ihnen zu besprechen. Erkundigen Sie sich jetzt nach unseren Dienstleistungen zum Biegen von BlechenUnd wir werden sofort Maßnahmen ergreifen.
Wichtige Erkenntnisse
Abschließend erklärt dieser Artikel den Blechfalzprozess und alle seine möglichen Aspekte. Sie sollten nun die verschiedenen Arten von Säumen kennen, die Techniken, die Hersteller zum Herstellen von Säumen an Blechkanten verwenden, und wissen, wie Sie die beste Methode für Ihre Metallkomponenten auswählen.
Für weitere Informationen wenden Sie sich bitte an unsere erfahrenen Ingenieure und Techniker von Boda. Unsere Leistungen umfassen: BlechbiegenWir bieten Stanzen, Umformen und Bördeln für Ihre individuellen Projektanforderungen. Zögern Sie nicht, uns bei Fragen zu Blechbearbeitung und Blechverarbeitung zu kontaktieren.
Häufig gestellte Fragen
F1. Welche Metallteildicken eignen sich zum Falzbiegen?
Das Falzen eignet sich normalerweise für Teile mit Dicken im Bereich von 0 bis 040 Zoll. Bei offenen Säumen beträgt die Rücklauflänge des Saums normalerweise etwa das Vierfache der Metalldicke. Bei geschlossenen Säumen hingegen beträgt diese Länge etwa das Sechsfache der Metalldicke. Daher beträgt die maximale Größe eines Saums normalerweise etwa 0 Zoll.
F2. Welche Länge sollte ein Falz bei Blech aufweisen?
Bei offenen Säumen sollte die bevorzugte Saumlänge zwischen 0 und 2 mm liegen. Sie reicht von 16 bis 0 Zoll und kann je nach Blechdicke variieren. Bei geschlossenen Säumen werden im Allgemeinen Höhen zwischen 5 und 0 Zoll empfohlen.
F3. Ist das Falzen von Blechteilen teuer?
Das Falzen von Blechen ist kostengünstiger als andere Formtechniken wie Metallschmieden, Gießen und Stanzen, da hierfür keine Werkzeuge erforderlich sind. Die Kosten hängen im Allgemeinen von der Komplexität des Teils, der verwendeten Materialart und der erforderlichen Dicke ab.