
Arten des 3D-Drucks
3D Druck Die Fertigung umfasst verschiedene Techniken, bei denen Bauteile Schicht für Schicht anhand eines digitalen Designs aufgebaut werden. Jede Methode funktioniert anders, was sich auf die Materialauswahl, die Oberflächenbeschaffenheit, die Festigkeit und die Gesamtkosten des Bauteils auswirkt. Die Wahl der richtigen Methode hängt ab vonn Projektanforderungen wie Kosten, Material und Leistungsanforderungen, um sicherzustellen, dass das am besten geeignete Verfahren ausgewählt wird.
Zu den gängigsten 3D-Drucktechnologien gehören SLA, FDM, DLP, MJF, PolyJet, DMLS, EBM und SLS 3D-Druck. Je nach Anwendungszweck werden bei diesen Verfahren unterschiedliche Techniken wie Laser, Licht oder Wärme eingesetzt, um Teile aus Kunststoff oder Metall zu formen.
Es gibt keine allgemein beste 3D-Druckmethode. Die richtige 3D-Druckart hängt von verschiedenen Faktoren ab, wie zum Beispiel: Genauigkeit, Festigkeit, Geschwindigkeit und Designkomplexität. FDM und SLA eignen sich gut für schnelle Prototypen, während SLS, MJF und Metalldruck besser für robuste und langlebige Designs geeignet sind.d funktionelle Teile.
Der 3D-Druck wird heute branchenübergreifend für Prototypen, Werkzeuge und sogar Endprodukte eingesetzt. Dieser Artikel behandelt die wichtigsten Arten von 3D-Drucktechnologien, wie die einzelnen Verfahren funktionieren und wo sie am besten eingesetzt werden.
3D-Druck für schnelles Prototyping und Serienfertigung
3D-gedruckte Prototypen
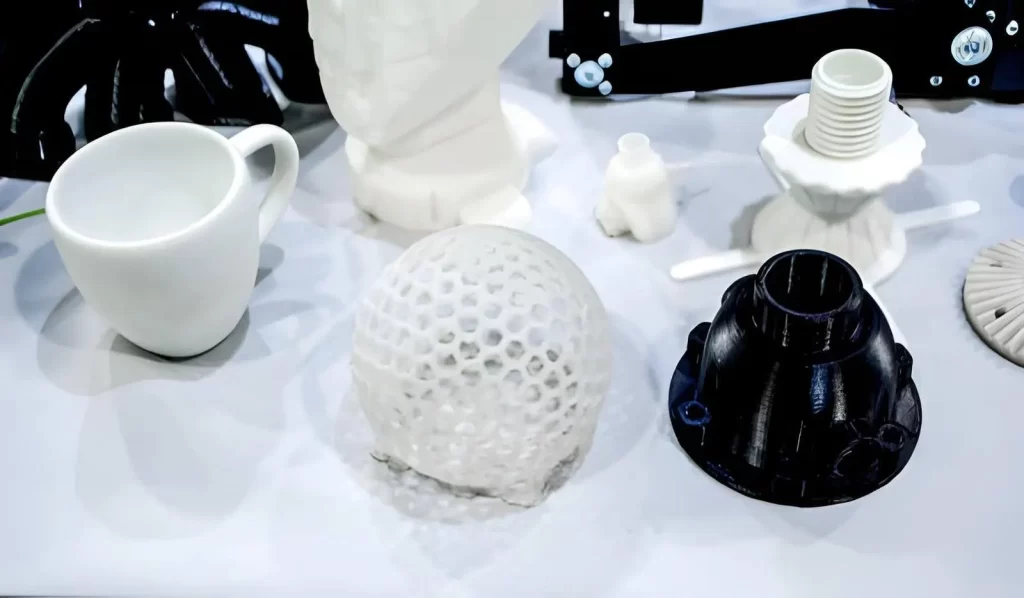
Verschiedene Arten des 3D-Drucks werden in erster Linie als Konstruktionswerkzeuge im Produktentwicklungszyklus eingesetzt, um CAD-Dateien in konkrete Bauteile umzuwandeln. Durch die Erstellung von Prototypen (mithilfe einer einfachen Form) zur Bewertung von Abmessungen, Überprüfung der Passgenauigkeit und visuellen Beurteilung des gesamten Designs, bevor Zeit und Geld in die Bearbeitung oder Werkzeugherstellung investiert werden, ermöglicht der 3D-Druck Ingenieuren die schnelle Entwicklung und Optimierung ihrer Konstruktionen. Da keine Formen oder Vorrichtungen benötigt werden, können die mit diesem Verfahren hergestellten Teile in sehr kurzen Abständen gefertigt und getestet werden.
Ingenieure wählen die geeigneten 3D-Druckmethoden Die Auswahl des Prototyps richtet sich nach der zu demonstrierenden Funktionalität. Für erste Evaluierungen genügt ein einfaches Modell, um Form und Größe des Bauteils zu bestätigen. Im weiteren Verlauf der Evaluierung, hin zu komplexeren Bewertungen, können Bauteile speziell für Funktionstests angefertigt werden.
An diesem Punkt gewinnen Materialeigenschaften wie Belastbarkeit und thermische Eigenschaften an Bedeutung. Aufgrund der unterschiedlichen Leistungsfähigkeit der 3D-Druckverfahren wählen die Ingenieure das für die gewünschten Tests am besten geeignete Verfahren aus.
Die Prototypenerstellung ist wahrscheinlich die bekannteste Anwendung des 3D-Drucks; er wird jedoch auch in Produktionsumgebungen eingesetzt, wo er die besonderen Einschränkungen traditioneller Fertigungstechniken überwinden kann.
3D-Druck eignet sich ideal für die Herstellung kleiner Serien von Produkten mit internen Merkmalen oder komplexen Geometrien. die mit herkömmlichen Methoden schwierig oder kostspielig herzustellen sind. Beispielsweise findet es breite Anwendung in der Luft- und Raumfahrt sowie in der Medizin.In vielen Branchen wird 3D-Druck zur Herstellung von Leichtbauteilen und kundenspezifischen Komponenten mit komplexen Designs eingesetzt. Auch in Anwendungen, die extrem leichte Strukturen und kundenspezifische Komponenten mit engen Toleranzen erfordern, wie beispielsweise in der Luft- und Raumfahrt sowie der Medizintechnik, bietet der 3D-Druck große Designflexibilität.
Wie bereits erwähnt, ist Stereolithografie (SLA) eine harzbasierte 3D-Drucktechnologie, die häufig für die Prototypenfertigung eingesetzt wird. Dabei werden Bauteile erzeugt, indem flüssiges Harz Schicht für Schicht mit UV-Lasern ausgehärtet wird. Die so entstehenden Bauteile weisen eine exzellente Oberflächengüte und einen hohen Detailgrad auf, da das SLA-Verfahren Bauteile ohne sichtbare Schichtlinien erzeugt.
Daher eignet sich SLA hervorragend zur Validierung von Designabsichten und zur Erstellung optisch ansprechender Prototypen. Eine Einschränkung des SLA-Verfahrens besteht darin, dass alle Teile während des Druckvorgangs gestützt werden müssen, da nicht unterstützte Bereiche unter dem Einfluss der Schwerkraft durchhängen können.
Arten von 3D-Drucktechnologien
Die Arten des 3D-Drucks werden üblicherweise primär danach kategorisiert, ob das additiv gefertigte Material während der Herstellung aufgetragen, verschmolzen oder ausgehärtet wird.
Bei der Produktentwicklung wählen Ingenieure ein Druckverfahren nicht aufgrund seines Marktanteils, sondern weil es den Produktspezifikationen entspricht, einschließlich zulässiger Toleranzen, Betriebsspannungen, geometrischer Komplexität und Losgrößen. Hier sind die gängigen Verfahren. Arten des 3D-Drucks.
Materialextrusionsbasiertes Drucken
Die Materialextrusion zählt zu den gängigsten 3D-Druckverfahren. Sie ist relativ kostengünstig und einfach zu handhaben. Allerdings weist sie im Vergleich zur pulver- oder harzbasierten Materialablagerung Einschränkungen hinsichtlich Maßgenauigkeit, Oberflächengüte und isotroper Festigkeit auf.
Fused Deposition Modeling (FDM)
Nahaufnahme des FDM-3D-Druckvorgangs
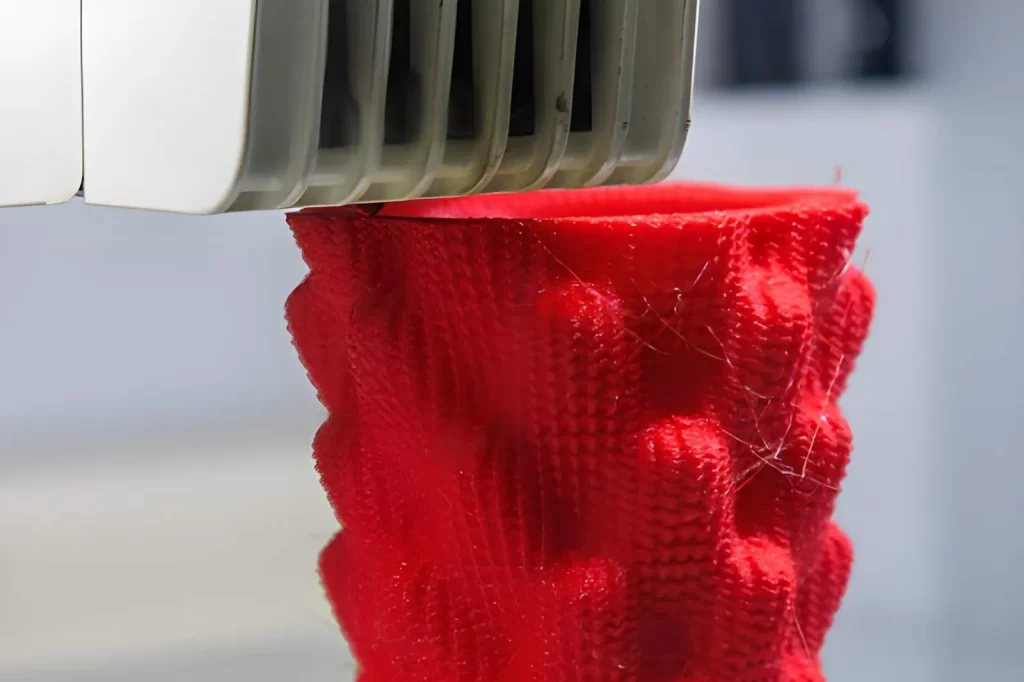
Beim Vergleichen FDM vs. SLAFDM ist ein thermoplastisches Extrusionsverfahren. Das thermoplastische Material wird kontinuierlich von einer Spule durch eine beheizte Düse zugeführt, wo es schmilzt und entlang einer vorgegebenen Bahn eine erstarrte Raupe bildet. Die Raupen schichten sich nacheinander ab.
Durch thermische Bindung haftet jede Schicht an der darunterliegenden. Es besteht jedoch ein signifikanter Unterschied in der Haftfestigkeit zwischen aufeinanderfolgenden Schichten, je nachdem, ob die Schichten parallel oder senkrecht zur Schichtaufbaurichtung verlaufen.
Anwendung
FDM wird häufig zur Herstellung von Prototypen für Armaturenbretter in der Automobilindustrie, Montagevorrichtungen und kostengünstigen Funktionstests eingesetzt.g Teile während der frühen Produktentwicklung.
Obwohl FDM nicht für hochpräzise Funktionstests konzipiert ist, kann es in vielen Fällen für grundlegende Funktionstests eingesetzt werden. In der Industrie lassen sich mit FDM Bauteile für geringe Belastungen herstellen.
Materialien
Zu den gängigsten Thermoplasten für das FDM-Verfahren zählen ABS, PLA, PETG, Polycarbonat usw. Darüber hinaus sind Hochleistungsthermoplaste wie PEEK und ULTEM erhältlich. Wie bereits erwähnt, beeinflusst die Wahl des Thermoplasten Eigenschaften wie Wärmeformbeständigkeit, Steifigkeit und chemische Beständigkeit.
Wann sollte man FDM verwenden?
Verwenden Sie FDM, wenn Kosten oder Zeit im Vordergrund stehen und hohe Toleranzen nicht erforderlich sind. Verwenden Sie FDM nicht, wenn Ihre Anwendung feine Details, glatte Oberflächen oder gleichmäßige mechanische Eigenschaften erfordert.
Endlosfaserverstärkter Druck (CFRP)
CFK stellt im Vergleich zu herkömmlichen extrudierten Werkstoffen einen höheren Qualitätsstandard dar, da es durch die kontinuierliche Einbettung von Fasern in das gesamte Bauteil verstärkt wird. CFK bietet im Vergleich zu unverstärkten extrudierten Werkstoffen überlegene mechanische Eigenschaften.
Prozess
Zusätzlich zum extrudierten thermoplastischen Basismaterial verwendet das hier beschriebene System Endlosfasern, wie beispielsweise Kohlenstoff- oder Glasfasern, die in das gedruckte Bauteil eingebettet sind. Durch die Anordnung dieser Fasern entlang der Hauptspannungsachsen werden die Zugfestigkeit und der Elastizitätsmodul in den jeweiligen Richtungen erhöht. Dies ist besonders vorteilhaft für Anwendungen, die eine Versteifung in bestimmten Richtungen erfordern.
Anwendung
CFK wird in der Luftfahrtindustrie eingesetzt.Ace-Halterungen und Strukturbauteile für Kraftfahrzeuge, bei denen ein hohes Festigkeits-Gewichts-Verhältnis erforderlich ist, ersetzen einige Leichtmetallteile.
Verwendete Materialien
Typische Werkstoffe sind technische Polymere (z. B. Nylon) in Kombination mit Kohlenstoff- oder Glasfasern. Die endgültigen mechanischen Eigenschaften hängen maßgeblich von der Faserposition und dem Faservolumenanteil ab.
Wann sollte man sich für CFK entscheiden?
CFK ist die richtige Wahl, wenn im Vergleich zu herkömmlichen extrudierten Kunststoffen verbesserte mechanische Eigenschaften gewünscht sind; ein Wechsel zu Metallen ist jedoch nicht gerechtfertigt. Darüber hinaus bietet es hervorragende Lösungen für Bauteile, die einachsigen Belastungen ausgesetzt sind.
Was ist ADAM (Atomdiffusions-Additive Fertigung)?
ADAM ist eine Art der additiven Fertigung von Metallen, bei der ein metallhaltiges Filament, vermischt mit einem Bindemittel, extrudiert wird.
Prozessübersicht
Der erste Schritt bei der Herstellung eines ADAM-Bauteils besteht darin, eine Reihe von Filamenten auf ein Substrat aufzutragen, das Metallpulver mit einem Bindemittel vermischt enthält. Nach Abschluss aller Filamentauftragsschritte wird das Bindemittel entfernt und das Bauteil gesintert.
Beim Sintern wird das Bindemittel entfernt, wodurch die Metallpartikel verschmelzen können. Aufgrund der Schrumpfung während des Sinterns müssen vor dem Druck entsprechende Anpassungen an allen CAD-Konstruktionen vorgenommen werden.
AAnwendungen
ADAM wird zur Herstellung von Kunden verwendet.tom Metall-Werkzeugeinsätze und Kleinserien-Industriekomponenten, bei denen die CNC-Bearbeitung kostspielig oder zeitaufwändig wäre.
Kompatible Materialien
Edelstahl, Werkzeugstähle, Nickelbasislegierungen und andere Eisenmetalle zählen zu den am häufigsten mit ADAM hergestellten Bauteilen. Die Eigenschaften der mit ADAM hergestellten Metalle hängen von der Sinterqualität und der daraus resultierenden Dichte des Metallbauteils ab.
Wann man ADAM wählen sollte
Wählen Sie ADAM, wenn Sie Metallbauteile in kleineren Serien fertigen, wo die konventionelle CNC-Bearbeitung nicht die effizienteste Methode ist. Allerdings ist es keine praktikable Option für Bauteile mit engen Toleranzen und eignet sich auch nicht gut zur Erzielung hochglanzpolierter Oberflächen ohne anschließende Nachbearbeitung.
Übersichtstabelle
| Prozess | Materialien | Stabilität | Genauigkeit | Typische Verwendung |
| FDM | Thermoplaste | Medium | Niedrig | Prototypen, Vorrichtungen |
| CFR | Faserverstärkte Kunststoffe | Hoch | Medium | Bauteile |
| ADAM | Metall-Legierungen | Hoch | Medium | Metallteile |
Pulverbett-Schmelztechnologien
Pulverbett-Schmelzverfahren werden für Funktionsteile eingesetzt. Sie bieten sowohl hervorragende mechanische Eigenschaften als auch die Möglichkeit, komplexe Geometrien ohne den Einsatz herkömmlicher Werkzeuge herzustellen.
Selektives Lasersintern (SLS)
Selektives Lasersintern – SLS-3D-Druck
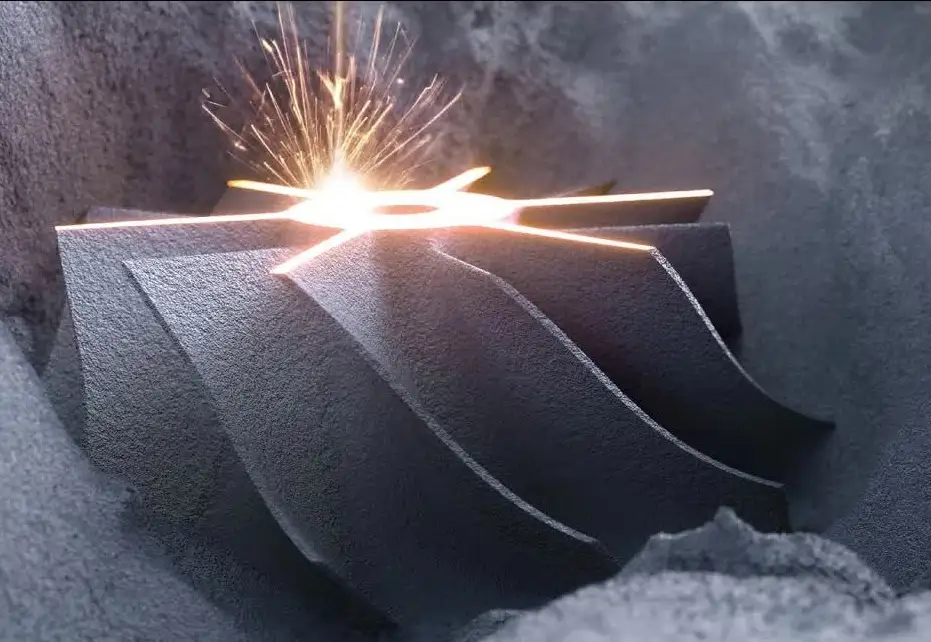
SLS ist ein PBF-Verfahren, bei dem Kunststoffpulver zur Herstellung von robusten und funktionalen Bauteilen verwendet wird.
Prozess
Eine dünne Pulverschicht wird auf eine Bauplattform aufgetragen und anschließend selektiv mit einem Laser verschmolzen. Nach Fertigstellung jeder Schicht wird die Bauplattform abgesenkt. So entstehen Schicht für Schicht Materialschichten, bis das fertige Produkt entsteht. Das nicht verschmolzene Pulver dient als strukturelle Stütze für das Bauteil und macht zusätzliche Stützstrukturen überflüssig.
Anwendungen
SLS wird häufig für funktionale Schnappverschlüsse verwendet.-passgenaue Gehäuse, Drohnenkomponenten und kundenspezifische Gehäuse für Konsumprodukte
Kompatible Materialien
PA11 und PA12 sind zwei gängige, auf Nylon basierende Werkstoffe für diese Anwendung. Um die Steifigkeit dieser Werkstoffe zu verbessern, können gefüllte Varianten hergestellt werden.
Wann zu verwenden:
Verwenden Sie SLS, wenn Sie ein komplexes geometrisches Design mit guten mechanischen Eigenschaften bei kleineren Produktionsmengen benötigen. Wenn Sie für Ihre Anwendung eine glatte Oberflächenbeschaffenheit benötigen, ist DMLS die bessere Wahl.
Direktes Metalllasersintern (DMLS)
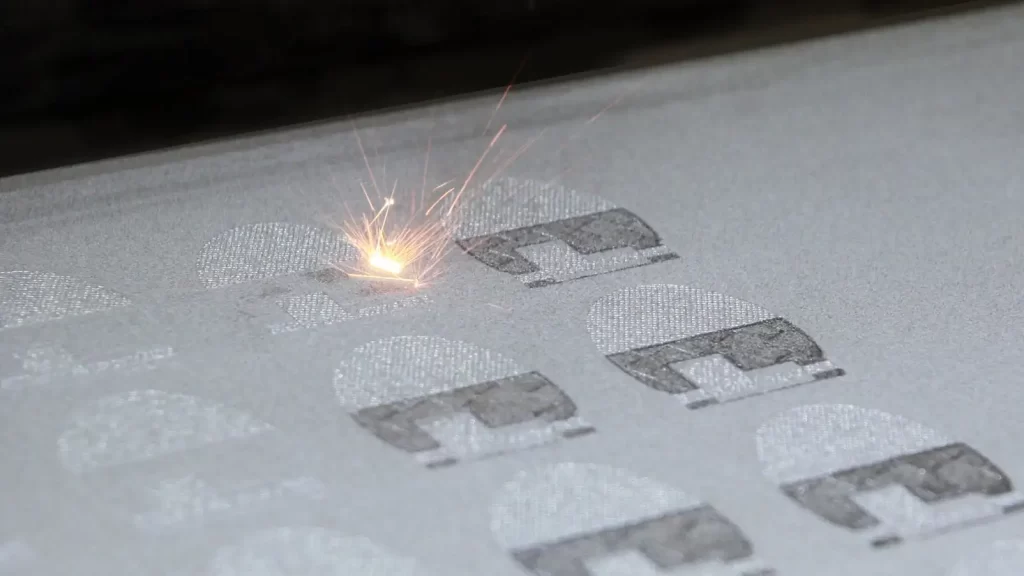
DMLS 3D-Druck
DMLS stellt durch direktes Lasersintern vollständig dichte Metallteile her.
Prozess
Hochleistungslaser schmelzen Metallpulver schichtweise, um dichte Metallteile herzustellen. Aufgrund der beim Druckvorgang entstehenden thermischen Spannungen sind Stützstrukturen und eine kontrollierte Kühlung erforderlich. Nachbearbeitungsschritte wie Wärmebehandlung und maschinelle Bearbeitung können für die gedruckten Teile notwendig sein.
Anwendungen
DMLS wird vor allem in der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik eingesetzt, um hochfeste Teile mit definierten internen Kanälen und/oder optimierten Gewichtseinsparungen herzustellen.
Materialkompatibilität
Titanlegierungen, Aluminiumlegierungen, Edelstahl und Nickelbasis-Superlegierungen.
Wann sollte man DMLS verwenden?
DMLS eignet sich für komplexe Metallkonstruktionen, die sich nicht mit herkömmlichen Bearbeitungsverfahren herstellen lassen. Aufgrund der relativ langen Druckzeiten und höheren Betriebskosten ist DMLS für die Serienfertigung nicht empfehlenswert.
Elektronenstrahlschmelzen (EBM)
EBM ist ein weiteres Verfahren zum Schmelzen von Metallen. Bei EBM wird ein Elektronenstrahl anstelle eines Lasers verwendet.
Prozess
Im Vakuum schmilzt der Elektronenstrahl das Metallpulver Schicht für Schicht auf. Die Vakuumumgebung minimiert Oxidation und Eigenspannungen im fertigen Bauteil.
Anwendungen
EBM wird typischerweise in der Luft- und Raumfahrt sowie bei medizinischen Implantaten eingesetzt, wo der Erhalt der Materialintegrität und der inneren Struktur von entscheidender Bedeutung ist.
Kompatible Materialien
Kobalt-Chrom-Legierungen und Titanlegierungen.
Wann sollte man EBM einsetzen?
Wählen Sie EBM, wenn Sie dickwandige Bauteile fertigen müssen oder die Minimierung von Spannungen Priorität hat. Benötigen Sie jedoch eine feinere Oberflächengüte Ihrer Bauteile, ist DMLS vorzuziehen.
Zusammenfassung
| Prozess | Materialien | Stabilität | Genauigkeit | Typische Verwendung |
| SLS | Kunststoffbälle | Hoch | Medium | Funktionale Kunststoffteile |
| Dmls | Metallindustrie | Sehr hoch | Hoch | Luft- und Raumfahrtkomponenten |
| EBM | Metallindustrie | Sehr hoch | Medium | Medizinische Implantate |
Lichthärtungstechnologien
Der Hauptvorteil von Lichthärtungsverfahren liegt in der Erzeugung feinster Oberflächendetails und höchster optischer Qualität. Bei diesen Verfahren wird flüssiges Harz verwendet, das unter Lichteinwirkung aushärtet. Lichthärtungsverfahren eignen sich typischerweise für Prototypen und sind für Strukturbauteile ungeeignet.
Stereolithographie (SLA)
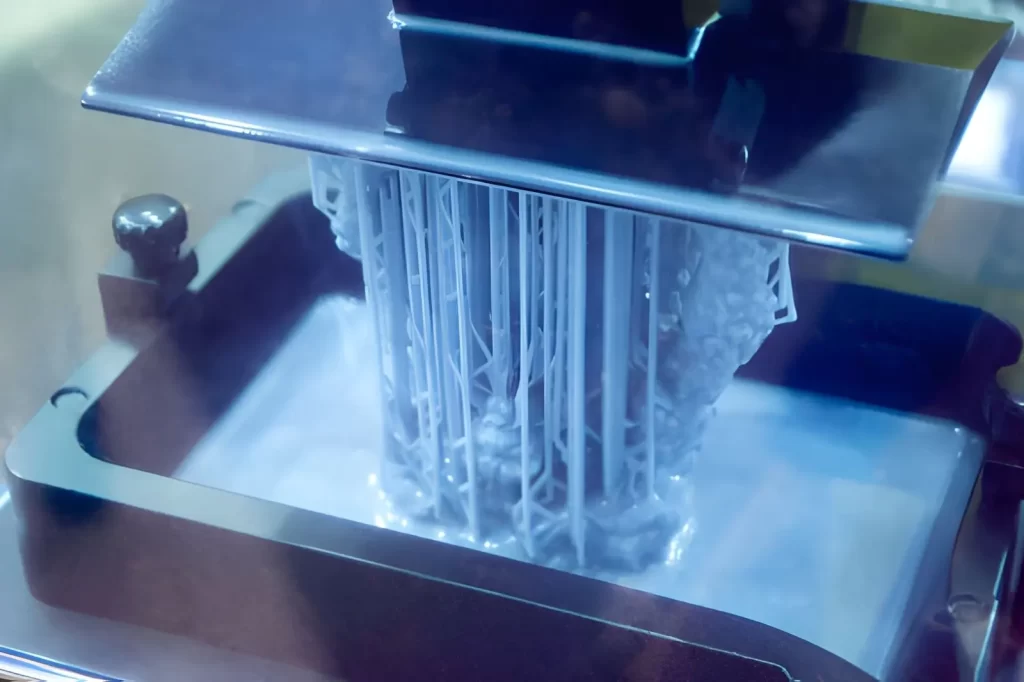
Photopolymer-SLA-3D-Druck
Methodik
Bei der Stereolithografie (SLA) werden Schichten aus flüssigem Harz mithilfe eines UV-Lasers ausgehärtet. Jede Schicht wird auf die Harzoberfläche aufgetragen, gehärtet und anschließend mit der nächsten Schicht verbunden. Nach dem Druckvorgang wird das Modell abgespült, um nicht ausgehärtetes Harz zu entfernen, und anschließend erneut mit UV-Licht gehärtet, um es zu stabilisieren.
Anwendungen
Anwendungsgebiete des SLA-Verfahrens sind unter anderem die Herstellung von Erscheinungsbildmodellen, Gussformen und medizinischen/zahnmedizinischen Modellen. Typischerweise kommt das SLA-Verfahren dann zum Einsatz, wenn die Anforderungen an Oberflächenqualität/Finish und/oder Detailgenauigkeit wichtiger sind als die mechanischen Eigenschaften. Darüber hinaus nutzen Ingenieure das SLA-Verfahren zur Validierung von Konstruktionen vor der Werkzeugfertigung.
Geeignete Materialien
Für die Stereolithographie verwendete Photopolymerharze wurden entwickelt, um die Eigenschaften von Kunststoffen wie ABS oder Polypropylen zu simulieren. Obwohl einige Harze so formuliert wurden, dass sie steifer sind, weisen alle Photopolymere im Vergleich zu ihren Pendants in technischen Kunststoffen ein sprödes Verhalten auf.
Wann sollte man Stereolithographie (SLA) einsetzen?
Wählen Sie Stereolithografie (SLA), wenn Sie eine glatte Oberfläche mit präzisen Details benötigen. Dieses Verfahren ist nicht geeignet, wenn Ihre Anwendung mechanischen Belastungen oder thermischer Beanspruchung ausgesetzt sein wird.
Digitale Lichtverarbeitung (DLP)
DLP 3D-Druckverfahren
Alt: Das Bild zeigt einen DLP-3D-Druckprozess (Digital Light Processing), bei dem ein 3D-Drucker aktiv Schicht für Schicht ein detailliertes Objekt aufbaut.
Methodik
Bei der digitalen Lichtverarbeitung (DLP) wird mithilfe eines Projektors eine gesamte Schicht flüssigen Harzes gleichzeitig ausgehärtet. Im Gegensatz zur selektiven Laserlithografie (SLA), bei der der Laser einzelne Querschnittsbereiche der Harzschicht abtastet, verwendet DLP einen einzigen Lichtblitz, um eine gesamte Harzschicht zu belichten. Dadurch bietet die digitale Lichtverarbeitung eine höhere Effizienz und eignet sich besonders für die gleichzeitige Fertigung mehrerer Teile.
Anwendungen
Die digitale Lichtverarbeitung (DLP) wurde erfolgreich zur Herstellung von Zahnmodellen, kleinen Brackets und Schmuckmustern eingesetzt. Darüber hinaus wird sie für die Serienfertigung kleiner, detailreicher Teile verwendet.
Geeignete Materialien
Obwohl für beides verschiedene Harztypen erhältlich sind SLA und DLP, Sie gehören zur selben Familie der Photopolymerharze. Starre, flexible und gießbare Harze zählen zu den verfügbaren Optionen; allerdings bleibt die mechanische Festigkeit, wie bei der Stereolithographie, relativ gering.
Wann sollte man DLP verwenden?
Wählen Sie Digital Light Processing (DLP), wenn Zeit wichtiger ist als Oberflächengenauigkeit. DLP eignet sich gut für kleine Teile, die hochauflösende Details erfordern.
Zusammenfassung
| Prozess | Materialien | Stabilität | Genauigkeit | Typische Verwendung |
| SLA | Beschichtungen | Niedrig–Mittel | Hoch | Visuelle Prototypen |
| DLP | Beschichtungen | Niedrig–Mittel | Hoch | Kleine Detailteile |
| PolyJet | Mehrharz | Niedrig | Sehr hoch | Konzept- und Designmodelle |
Probieren Sie Boda jetzt aus!
Fortschrittliche pulverbasierte Verfahren
Diese Verfahren ermöglichen Unternehmen den Übergang von der Prototypenentwicklung zur realen Fertigung. Sie eignen sich besonders für die Serienfertigung und liefern im Vergleich zum Harzdruck bessere Ergebnisse bei funktionalen Bauteilen.
Mehrstrahlfusion (MJF)
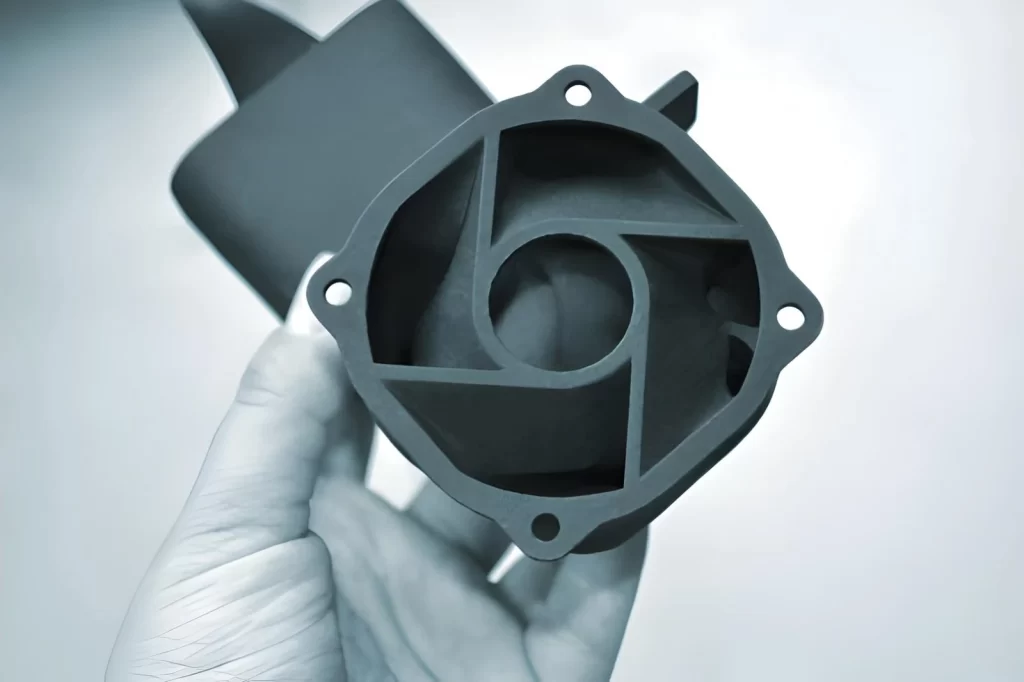
MJF 3D-gedrucktes Polyamidteil
Prozess
Das Multi-Jet-Fusion-Verfahren verwendet Nylonpulver, das schichtweise aufgetragen wird. Jede Schicht wird von einem Druckkopf mit Schmelzmittel versehen, der das Pulver anschließend durch Hitze miteinander verbindet. Alle Schichten werden gleichmäßig verarbeitet, wodurch eine hohe Konsistenz des Bauteils gewährleistet wird.
Anwendungen
Funktionale Endprodukte wie Gehäuse, Klemmen und Steckverbinder. Sie werden für die Serienfertigung von Komponenten eingesetzt, die eine gleichbleibende Qualität in ihrer Konstruktion erfordern.
Materialien
Nylon PA12, TPU und Polypropylen werden in ausgewählten Systemen verwendet. Diese Werkstoffe weisen die für die tatsächliche Anwendung erforderlichen Festigkeits- und Verschleißfestigkeitseigenschaften auf.
Wann zu verwenden
Das Multi-Jet-Fusion-Verfahren eignet sich, wenn Ihr Unternehmen produktionsreife Kunststoffteile in gleichbleibender Qualität benötigt, diese aber auch schneller als mit dem SLS-Verfahren hergestellt werden müssen.
Sammelmappe spritzen
Prozess
Beim Binder-Jetting-Verfahren wird ein flüssiges Bindemittel schichtweise auf ein pulverförmiges Material aufgetragen. Das gedruckte Bauteil ist extrem schwach und muss weiteren Bearbeitungsschritten wie Sintern oder Aushärten unterzogen werden, um seine volle Festigkeit zu erreichen.
Anwendungen
Gussformen, Metallteile und Großserienfertigung. Binder Jetting wird eingesetzt, um komplexe Formen kostengünstiger als mit anderen Verfahren herzustellen.
Materialien
Metalle, Sand, Keramik. Die Eigenschaften des Endprodukts hängen stark von den Nachbearbeitungstechniken ab.
Wann zu verwenden
Binder Jetting ist dann die richtige Wahl, wenn niedrige Kosten pro Einheit und hohe Produktionsmengen wichtiger sind als Festigkeits- und/oder Toleranzanforderungen.
Zusammenfassung
| Prozess | Materialien | Stabilität | Genauigkeit | Typische Verwendung |
| MJF | Nylon, TPU | Hoch | Hoch | Funktionsfähige Produktionsteile |
| Binderdüsen | Metall, Sand | Medium | Medium | Guss- und Serienteile |
Was Sie bei der Auswahl der verschiedenen 3D-Drucktechnologien beachten sollten
Ingenieure wählen das passende 3D-Druckverfahren, indem sie die Anforderungen an das Bauteil mit den Möglichkeiten und Grenzen der einzelnen Verfahren vergleichen. Zum Beispiel: Metall 3D-Druck Dieses Verfahren wird gewählt, wenn ein Bauteil hohe Festigkeit, Hitzebeständigkeit oder komplexe innere Strukturen erfordert. Die Wahl des falschen Verfahrens kann zu Verzug, schlechter Passung, geringer Festigkeit oder zusätzlichem Nachbearbeitungsaufwand führen.
Um das am besten geeignete Verfahren zu ermitteln, bewerten Ingenieure diese vier Schlüsselfaktoren:
Teilefunktion und Lastbedingungen
Wird das Teil eine funktionale Rolle erfüllen? Oder lediglich seine beabsichtigte Form darstellen?
Viele Fehler bei 3D-gedruckten Bauteilen treten auf, wenn ein Verfahren ausschließlich nach ästhetischen Gesichtspunkten und nicht nach Leistungsmerkmalen ausgewählt wird.
Strukturbauteile erfordern typischerweise Verfahren wie selektives Lasersintern (SLS), Material Jetting (MJF) oder Metalldruck. Obwohl nicht tragende, mittels FDM und Harzdruck hergestellte Bauteile für bestimmte Anwendungen geeignet sein können, weisen sie unter Belastung oder bei längerer Einwirkung keine gute Leistung auf.
Bei Bauteilen, die Bewegungselemente (z. B. Scharniere, Drehpunkte usw.) oder andere Mechanismen beinhalten, bei denen die Teile passgenau zusammenpassen müssen, kann die Schichtorientierung die erfolgreiche Montage mittels Fused Deposition Modeling (FDM) und Stereolithographie (SLA) einschränken.
Materialwahl und Bauteilverhalten
Während die Materialauswahl bei verschiedenen 3D-Druckverfahren ähnlich ist, weisen die gedruckten Materialien aufgrund des jeweiligen Verfahrens unterschiedliche mechanische Eigenschaften und physikalische Merkmale auf. Beispielsweise können verschiedene Nylonpulver zwar identisch aussehen, ihre mechanischen Eigenschaften variieren jedoch je nach Herstellungsverfahren erheblich, z. B. SLS, MJF oder Spritzguss.
Mittels Stereolithographie (SLA) und Digital Light Processing (DLP) hergestellte, auf Fotopolymeren basierende Druckteile weisen attraktive Oberflächen auf; allerdings ist ihre Schlagfestigkeit begrenzt. Sie gelten allgemein als spröde und neigen unter normalen Gebrauchsbedingungen zu Rissen.
Pulverbasierte Verfahren mit Nylon (wie SLS/MJF) bieten eine erhöhte Flexibilität bei Biegung und Verschleiß; diese Vorteile nehmen jedoch mit zunehmender Belastung und/oder Expositionsdauer ab. Metallbasierte gedruckte Teile weisen starke mechanische Eigenschaften auf; allerdings können Nachbearbeitungsvorgänge (Wärmebehandlung, maschinelle Bearbeitung usw.) die endgültigen mechanischen Eigenschaften dramatisch beeinflussen.
Toleranz- und Passungsprobleme
Passprobleme stellen die häufigste Herausforderung bei der Herstellung funktionaler 3D-gedruckter Teile dar. Dazu gehören unterdimensionierte Bohrungen, nicht fluchtende Kontaktflächen, die vor der erfolgreichen Montage manuelle Anpassungen erfordern, usw.
Für Baugruppen mit kleinen Strukturen und engen Toleranzen sind hochpräzise Druckverfahren erforderlich. Stereolithographie (SLA) und PolyJet gehören zu den derzeit verfügbaren Verfahren mit der höchsten Toleranz für die Herstellung funktionaler Baugruppen.
Die Schichtdicke und die Druckqualität können die Maßgenauigkeit beim Schmelzschichtverfahren (FDM) beeinflussen. Metallische, additiv gefertigte Bauteile erfordern häufig eine Nachbearbeitung, wenn Passflächen oder enge Toleranzen in der Geometrie vorhanden sind.
Oberflächenbeschaffenheit und Aussehen
Die Oberflächenbeschaffenheit ist zwar in erster Linie eine Frage der Ästhetik, beeinflusst aber auch die Dichtigkeit, das Reibungsverhalten und die nachfolgenden Verarbeitungsanforderungen. Glatte Oberflächen entstehen bei fotopolymerbasierten, mittels Stereolithografie (SLA) und digitaler Lichtverarbeitung (DLP) hergestellten Bauteilen; diese weisen jedoch häufig Reste von Stützstrukturen auf, die entfernt werden müssen. Alle im Schmelzschichtverfahren (FDM) gedruckten Bauteile zeigen sichtbare Schichtlinien, insbesondere in gekrümmten Bereichen.
Bei mittels selektivem Lasersintern (SLS) und Multi-Jet-Fusion (MJF) gedruckten Teilen ist die Oberflächenstruktur körnig, da sie auf die Partikelgrößenverteilung des beim additiven Fertigungsverfahren verwendeten Pulvers zurückzuführen ist. Die meisten im 3D-Druckverfahren hergestellten Metallteile erfordern eine Nachbearbeitung durch maschinelle Bearbeitung oder Sandstrahlen, um die gewünschte Oberflächenbeschaffenheit zu erzielen, wenn die Ästhetik wichtig ist.
Menge und Kosten pro Teil
Die Kosten variieren erheblich, je nachdem, wie viele Teile Sie herstellen. Ein Verfahren, das für ein einzelnes Teil günstig ist, kann bei der Massenproduktion teuer werden. FDM und SLA eignen sich für Einzelprototypen oder Designprüfungen. SLS und MJF sind effizienter, wenn mehrere Teile in einem einzigen Druckvorgang gefertigt werden. Metalldruck ist pro Teil teuer und wird daher nur eingesetzt, wenn die Geometrie dies rechtfertigt.
Probieren Sie Boda jetzt aus!
Wie viel kostet ein 3D-Drucker?
Die Kosten für 3D-Drucker hängen vom Gerätetyp und dessen Verwendungszweck ab. Günstige Modelle fertigen einfache Objekte und kosten in der Regel zwischen 500 und 5,000 US-Dollar. Industriemaschinen sind deutlich teurer und werden zur Herstellung von Bauteilen für fertige Produkte eingesetzt.
Einfache FDM-Drucker
Diese Maschinen sind für die Herstellung sehr einfacher Formen als kostengünstige Prototypen für Konzeptentwürfe konzipiert. Daher sind sie für unter 1,000 US-Dollar erhältlich. Allerdings können diese Maschinen keine stabilen oder detailreichen Teile fertigen.
Industrielle FDM-Drucker
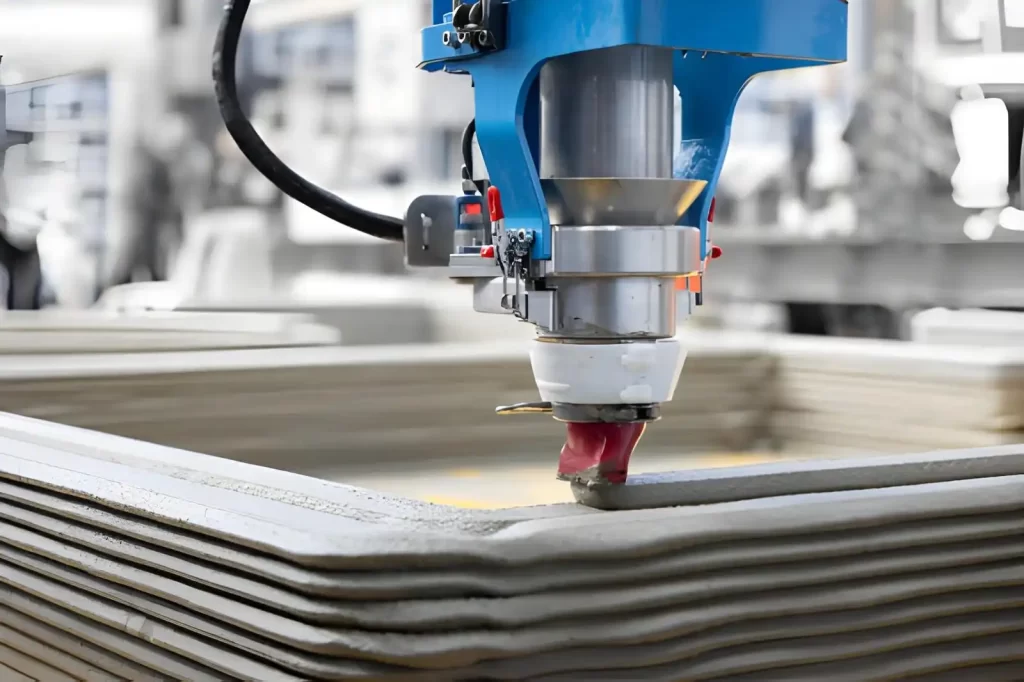
3D-Druck-Wandkonstruktion
Diese Maschinen werden in verschiedenen Arten von Produktionsanlagen, darunter auch Fabrikhallen, eingesetzt. Die Kosten eines Industriemodells variieren stark je nach geforderter Qualität. Industriemaschinen kosten in der Regel zwischen etwa 10,000 US-Dollar und mehreren Hunderttausend US-Dollar. Im Allgemeinen liefern industrielle FDM-Drucker robustere und zuverlässigere Druckergebnisse als Desktop-Geräte.
Harz-SLA/DLP-Drucker
Diese Maschinen eignen sich am besten zur Herstellung von Modellen mit extrem fein detaillierten Oberflächen. Der Preis solcher Maschinen variiert stark. Je nachdem, ob Sie sich für ein Modell für den privaten Gebrauch oder für den gewerblichen Einsatz entscheiden, können die Preise von einigen Tausend bis zu mehreren Hunderttausend Dollar reichen. Modelle aus Kunstharz sind in der Regel nicht sehr widerstandsfähig gegen physische Belastungen.
SLS-Maschinen (Selektives Lasersintern)
Beim Vergleichen SLA vs. FDM, SLS-Systeme sind großtechnische Industriemaschinen, die speziell für die Herstellung von massiven Nylonteilen entwickelt wurden. Aufgrund der Komplexität des Prozesses variieren die Preise für diese Maschinen in der Regel stark. Sie können über 100,000 US-Dollar kosten. Diese Maschinen eignen sich am besten für die Herstellung von Funktionsteilen und kleinen Serien.
MJF 3D-Drucker
Die MJF-Drucker funktionieren nach dem gleichen Prinzip wie SLS-Maschinen und zählen daher ebenfalls zu den Industriemaschinen. Preislich liegen sie relativ nah an SLS-Maschinen, sind aber etwas günstiger. Sowohl MJF- als auch SLS-Maschinen drucken mehrere Teile gleichzeitig und produzieren Teile mit identischen Eigenschaften (d. h. Materialeigenschaften).
Metall-3D-Drucker (DMLS/EBM)
Der 3D-Metalldruck stellt aufgrund des extrem hochwertigen Designs und der Funktionalität jedes einzelnen Bauteils eine der größten Investitionen dar. Einzelne Metallbauteile können zwischen 500,000 und über einer Million US-Dollar kosten. Der 3D-Metalldruck findet vor allem in Anwendungen in den Bereichen Luft- und Raumfahrt, Medizin und/oder Hochleistungstechnik Verwendung.
Zusätzliche Kosten
Neben den Kosten für einen neuen 3D-Drucker fallen weitere Ausgaben für die Nutzung der Maschine an, darunter Kosten für Rohmaterialien, Wartung und Nachbearbeitung nach dem Druck. Bei der Verwendung eines industriellen 3D-Druckers berichten einige Hersteller, dass die Nachbearbeitung einen höheren Anteil der Gesamtkosten ausmacht als der eigentliche 3D-Druck. Jüngste Fortschritte, wie die Hybridfertigung (3D-Druck in Kombination mit CNC-Bearbeitung) und der Multimaterialdruck, verbessern jedoch die Genauigkeit, die Oberflächengüte und die Produktionseffizienz.
Boda: Maßgeschneiderte 3D-Druckdienstleistungen für Prototypen bis hin zu Projekten im Serienmaßstab
Der 3D-Druck ist eine praktische Methode, um CAD-Konstruktionen in reale Bauteile für Tests und die Produktion umzusetzen. Je nach Bauteilfestigkeit, Detailgenauigkeit und Materialanforderungen kommen unterschiedliche Verfahren wie FDM, SLA, SLS, MJF und Metalldruck zum Einsatz.
Jedes Verfahren hat seinen Anwendungsbereich. FDM und SLA eignen sich gut für schnelle Prototypen, während SLS, MJF und Metalldruck besser für stabile und funktionale Bauteile geeignet sind. Die Wahl des richtigen Verfahrens hilft, Probleme mit Passgenauigkeit, Festigkeit und Oberflächenbeschaffenheit zu vermeiden.
Bei Boda bieten wir zuverlässige 3D-Druckdienste Für kundenspezifische Prototypen und Endprodukte. Unser Team wählt basierend auf Ihren Designanforderungen das am besten geeignete Verfahren und Material aus, um präzise, serienreife Komponenten zu liefern.