
UHMW-Bearbeitung
Ultrahochmolekulares Polyethylen (UHMW) ist ein thermoplastisches Polymer mit einem Molekulargewicht von 5–9 Millionen u, was extrem hoch ist. Dieser technische Kunststoff ist chemikalienbeständig, verschleißfest und langlebig.
Die langen, ausgerichteten Polymerketten, die durch starke Van-der-Waals-Kräfte zusammengehalten werden, machen die Bearbeitung von UHMW-Polyethylen zu einer Herausforderung.
Die Optimierung von Schnittgeschwindigkeit, Wärmemanagement, Spannmechanismen und Bauteilkonstruktion trägt maßgeblich zur optimalen Bearbeitung von UHMW-Kunststoff bei. Dies ist unerlässlich, da bearbeitete UHMW-Teile in der Medizintechnik, der Automobilindustrie, der chemischen Industrie, der Lebensmittel- und Getränkeindustrie sowie vielen anderen Branchen unverzichtbar sind.
Lesen Sie diesen Artikel weiter, um mehr über das Material und den Prozess der Herstellung kundenspezifischer UHMW-Teile zu erfahren.
Was ist UHMW-Material?
Ultrahochmolekulares Polyethylen (UHMW) ist ein beliebtes thermoplastisches Polyethylen mit einem hohen Verhältnis von Festigkeit zu Dichte, hoher Verschleißfestigkeit, niedrigem Reibungskoeffizienten und unübertroffener Haltbarkeit.
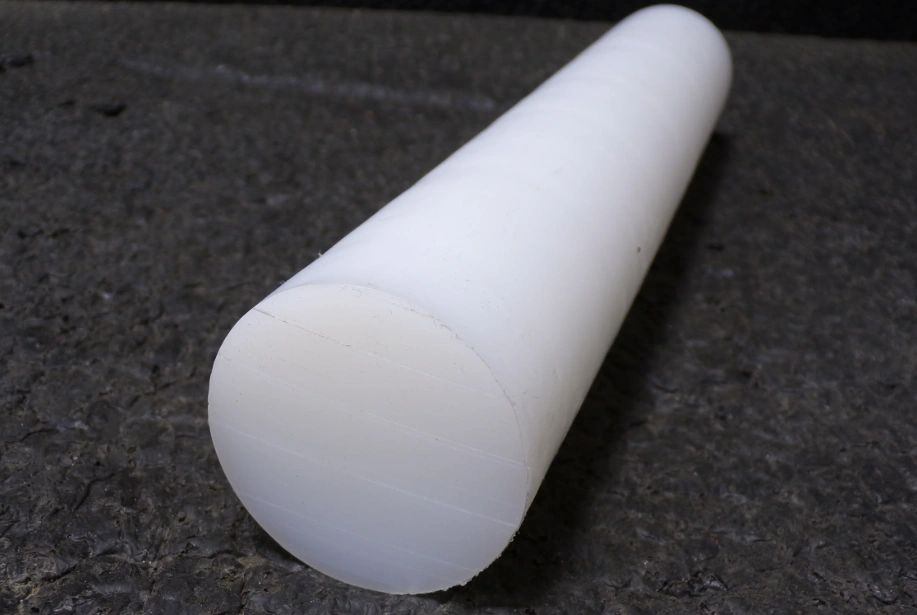
Ein UHMW-Stab
Dieser herausragende technische Kunststoff mit seinen überlegenen mechanischen Eigenschaften findet Anwendung in anspruchsvollen Bereichen. CNC-Bearbeitung Wir liefern UHMW-bearbeitete Teile für medizinische Komponenten, die Lebensmittelverarbeitung und industrielle Komponenten sowie für andere anspruchsvolle Bereiche.
UHMW-Eigenschaften
UHMW besitzt eine Vielzahl guter Eigenschaften, die es zur perfekten Wahl für anspruchsvolle Anwendungen machen – unter anderem Chemikalienbeständigkeit, Ermüdungsbeständigkeit, Abriebfestigkeit, Schlagfestigkeit und Wasserbeständigkeit.
Hier ist eine Tabelle mit einer Zusammenfassung der Eigenschaften, einschließlich des Schmelzpunkts von UHMW:
| Physikalische Eigenschaften | ||
| Eigenschaft | Einheit | Wert |
| Signaldichte | g / cm³ | 0.934 |
| Wasseraufnahme (24 Std.) | % | 0.01 |
| MECHANISCHE EIGENSCHAFTEN | ||
| Eigenschaft | Einheit | Wert |
| Zugfestigkeit | MPa | 31.0 |
| Zugmodul | GPa | 0.55 |
| Zugdehnung beim Bruch | % | 350 |
| Biegefestigkeit | MPa | 24.1 |
| Biegemodul | MPa | 607 |
| Druckfestigkeit | MPa | 20.7 |
| Kompressionsmodul | MPa | 552 |
| Schiere Stärke | MPa | 6.2 |
| THERMISCHE EIGENSCHAFTEN | ||
| Eigenschaft | Einheit | Wert |
| Wärmeableitungstemperatur | ° C | 49 |
| Schmelztemperatur (ca.) | ° C | 135 |
| Maximale Betriebstemperatur | ° C | 82 |
| Wärmeleitfähigkeit | W / m · K. | 0.42 |
| Koeffizient der linearen Wärmeausdehnung | × 10⁻⁵/°C | 20 |
| ELEKTRISCHE EIGENSCHAFTEN | ||
| Eigenschaft | Einheit | Wert |
| Durchschlagfestigkeit | kV / mm | 23.6 |
| Dielektrizitätskonstante (1 kHz) | - | 2.30 |
| Verlustfaktor (1 kHz) | × 10⁻⁴ | 5 |
| Oberflächenwiderstand | Ω | 10¹⁵ |
Diese Daten sind öffentlich zugänglich und werden nur zu Vergleichszwecken weitergegeben.
Ist UHMW schwer zu bearbeiten?
UHMW ist aufgrund von Späneansammlungen, Staubpartikeln, Hitzeempfindlichkeit und Werkzeugverschleiß schwer zu bearbeiten. Diese Probleme machen die Verarbeitung dieses Polymers im Vergleich zu Alternativen wie HDPE (Polyethylen hoher Dichte) und anderen Materialien anspruchsvoller. Polymere.
Es gibt jedoch Strategien, um die CNC-Bearbeitungsprozess überschaubarer.
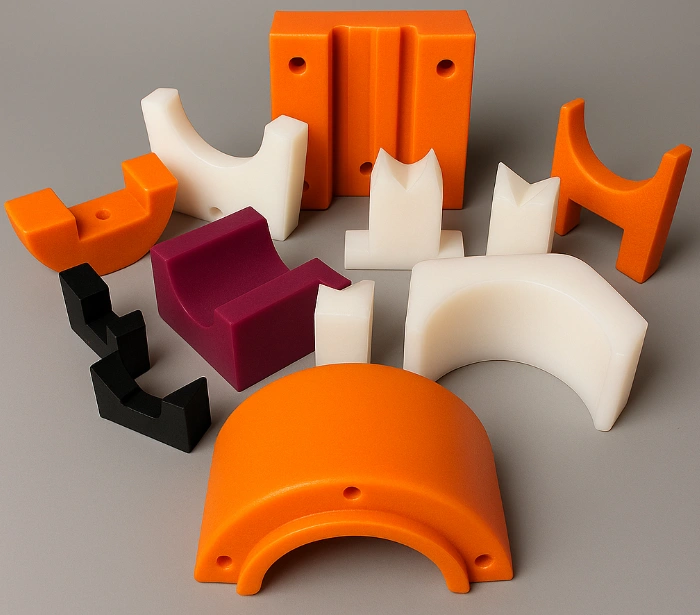
CNC-gefräste UHMW-Teile
Probieren Sie Boda jetzt aus!
Mehr zu häufigen Problemen und Lösungen bei der UHMW-Bearbeitung
Wie bereits erwähnt, ist die Bearbeitung von UHMW anfällig für verschiedene Probleme, deren Bewältigung gute Strategien erfordert. Hier sind die wichtigsten Probleme und die besten Lösungsansätze:
-
Chip-Ansammlung
Aufgrund seiner hohen Verschleißfestigkeit und seines niedrigen Reibungskoeffizienten neigt dieses Material zur Bildung langer Späne. Diese Späne können sich leicht um das Schneidwerkzeug herum ansammeln und dadurch möglicherweise zu Überhitzung führen.
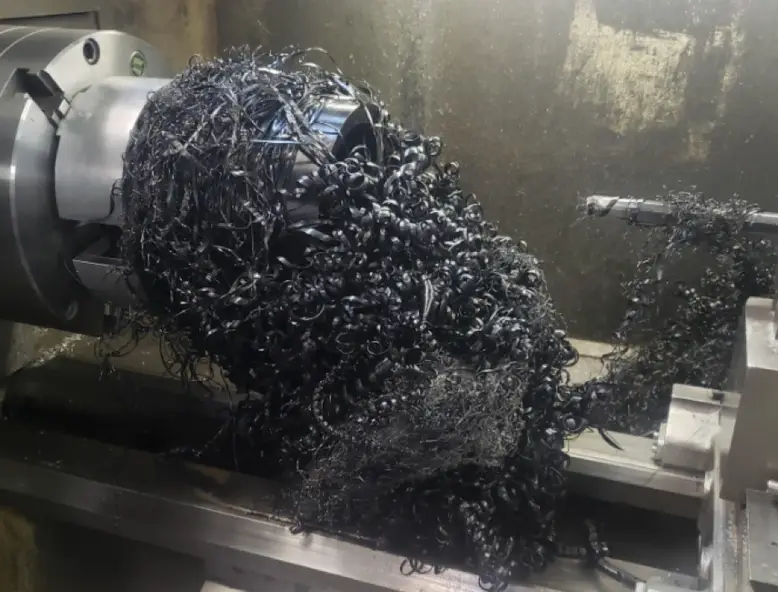
Chipablagerungen
Die Lösung für dieses Problem besteht darin, Spanbrechstrategien anzuwenden, die Späne mittels Luftstrahlverfahren abzusaugen und die optimale Werkzeuggeometrie zu verwenden.
-
Staubpartikel
Als hartes Material erzeugt UHMW bei der Bearbeitung Staub. Diese feinen Partikel können die Bearbeitung von UHMW erschweren und sowohl den Bediener als auch die CNC-Maschine beeinträchtigen. Daher ist beim Bearbeiten dieses thermoplastischen Materials eine Staubabsaugung unerlässlich.
-
Hitzeempfindlichkeit
UHMW ist hitzeempfindlich, eine Eigenschaft, die sich bei der CNC-Bearbeitung bemerkbar macht. Bei zu hoher Temperatur schmilzt oder erweicht der thermoplastische Kunststoff an der Schnittlinie, was zu unebenen Oberflächen führt. Die Maßgenauigkeit kann dadurch beeinträchtigt werden.
Eine wirksame Strategie zur Kompensation dieser Empfindlichkeit ist die Anwendung sequenzieller Zerspanungsverfahren. Auch die Art der Werkstückspannung spielt eine Rolle. Für eine bessere Dimensionsstabilität kann das Werkstück vor dem letzten Schnitt spannungsarm geglüht werden.
-
Werkzeugverschleiß
Auch Werkzeuge sind bei der CNC-Bearbeitung nicht vor der Härte und Abriebfestigkeit von UHMW-Werkstücken gefeit. Selbst Hartmetallwerkzeuge können ihre Wirksamkeit verlieren, insbesondere wenn die Überwachung vernachlässigt wird.
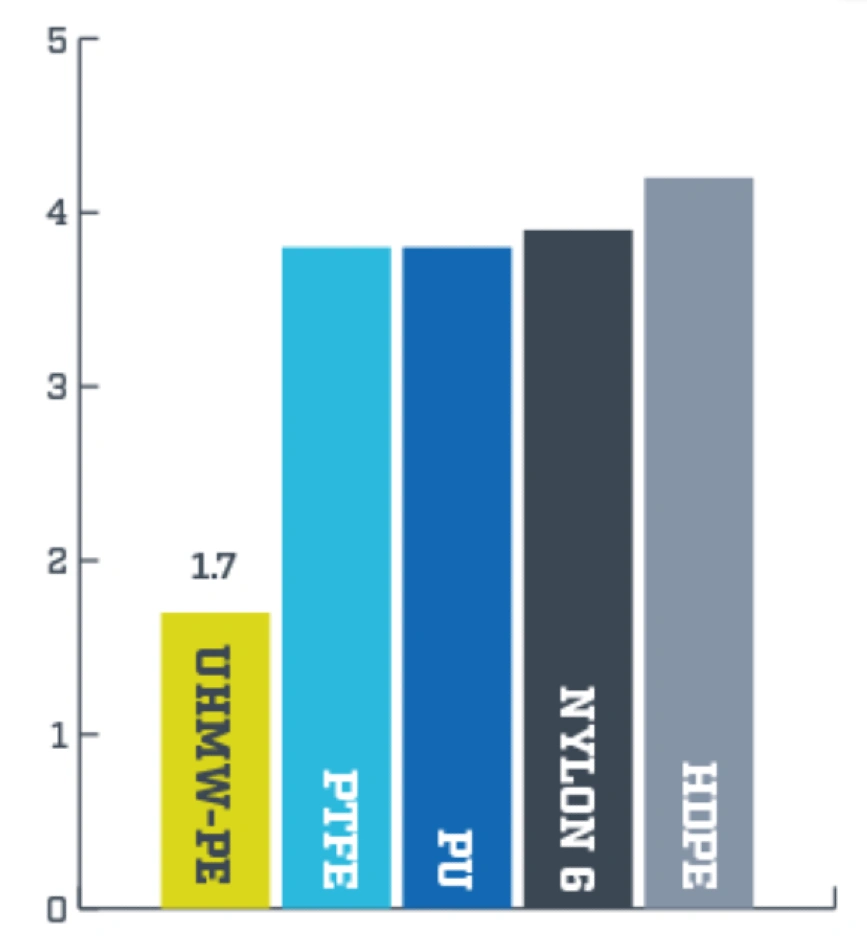
Abriebfestigkeit von UMMW im Vergleich zu anderen Materialien
-
Expansion und Kontraktion
Die Bearbeitung von UHMW kann aufgrund der Ausdehnungs- und Kontraktionsneigung des Materials infolge von Temperaturänderungen eine Herausforderung darstellen. Daher sollten die Umgebungsbedingungen sorgfältig geprüft werden, bevor die UHMW-Hersteller mit dem Bearbeitungsprozess beginnen.
Die beste CNC-Hersteller Dieses Problem lässt sich auch minimieren, indem die Vorrichtung unter Berücksichtigung der Wärmeausdehnung konstruiert wird. Zudem werden die endgültigen Abmessungen des aus UHMW bearbeiteten Teils berücksichtigt. Die Verwendung geeigneter Bearbeitungsparameter trägt ebenfalls zur Bewältigung dieser Herausforderung bei.
Probieren Sie Boda jetzt aus!
Wie man das richtige UHMW-Bearbeitungsverfahren auswählt
Bei der Bearbeitung von UHMW werden Wärmeausdehnung, Schnittparameter, Spann- und Werkstückspannung, Wärmekontrolle und die Auswahl von UHMW-spezifischen Schneidwerkzeugen berücksichtigt.
Die Strategie beinhaltet daher die Bewertung der Anforderungen an UHMW-bearbeitete Teile, die Beurteilung des Wärmemanagements, die Auswahl des primären CNC-Bearbeitungsverfahrens, die Bestimmung der Werkstückspannmethode und die Optimierung der Schnittparameter.
Anforderungen an UHMW-Bearbeitungsteile
Zunächst sind die Anforderungen an die bearbeiteten Teile hinsichtlich Geometrie, Oberflächengüte und Toleranzen zu berücksichtigen. Diese bilden die Grundlage für die optimale Bearbeitungsmethode bzw. -strategie.
Wärmemanagement
Bei der Bearbeitung von UHMW-Waferblechen muss die Wärmeentwicklung sorgfältig kontrolliert werden. Lösungsansätze hierfür sind der Einsatz scharfer Werkzeuge, die richtige Werkzeuggeometrie, niedrigere Schnittgeschwindigkeiten und ein effizientes Spanabfuhrmanagement.
Primäres CNC-Bearbeitungsverfahren
Das primäre CNC-Bearbeitungsverfahren hängt oft von der Art der zu bearbeitenden UHMW-Teile ab. Drehbearbeitungen erzeugen zylindrische Teile, Fräsbearbeitungen eignen sich für Taschen und ebene Flächen, und Bohren mit Tieflochzyklen fertigt Löcher.
Aufgrund der Beschaffenheit dieses Polymers sollte ein Zerkleinern vermieden werden.
Werkstückhaltemethode
Dies ist ein weiterer kritischer Aspekt bei der UHMW-Bearbeitung, da sowohl die Wirkung der Spannkraft auf das Material als auch die während der Bearbeitung entstehenden Vibrationen kontrolliert werden müssen. Für schwere Werkstücke werden Spannbacken mit weichen Backen empfohlen.
Verwenden Sie bei der Bearbeitung komplexer UHMW-Teile kundenspezifische Vorrichtungen, die die Kräfte angemessen verteilen.
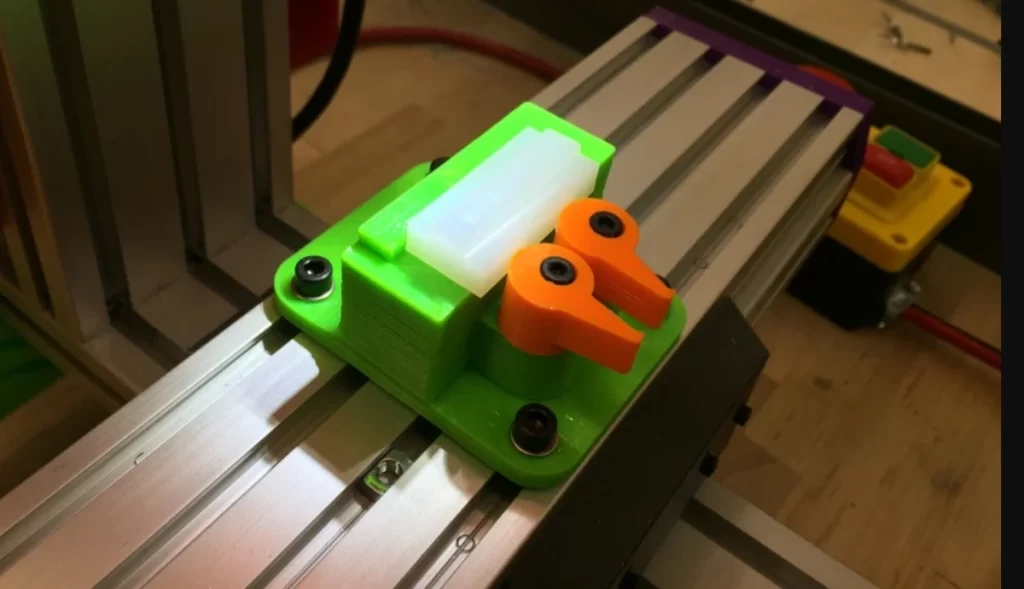
UHMW-Schiebevorrichtung
Schnittparameter
Der Schneidprozess ist erfolgreich, wenn die Vorschubgeschwindigkeit und die Schnittgeschwindigkeit auf 0.05 – 0.15 mm/U bzw. 100 – 200 m/min begrenzt sind.
Weitere Artikeln:
PTFE-Bearbeitung
Peek CNC-Bearbeitung
Welche Werkzeuge werden für die UHMW-Bearbeitung verwendet?
Hartmetallwerkzeuge sind für die Bearbeitung von UHMW am effektivsten, da sie nicht nur scharfe Schnitte ermöglichen, sondern auch das Anhaften von Material minimieren. Schnellarbeitsstahl (HSS) ist ebenfalls eine Option, da er verschleißfest ist und die für die Bearbeitung dieses harten Materials erforderliche Schärfe beibehält.
Daher steht der Zerspanungsmechaniker oft vor der Wahl zwischen Hartmetall- und HSS-Werkzeugen. Die Entscheidung hängt von projektspezifischen Anforderungen wie Toleranz, Oberflächengüte und Fertigungsgeschwindigkeit ab.
Welche Anwendungsgebiete hat die Bearbeitung von UHMW-Materialien?
Anwendungen von UHMW-bearbeiteten Teilen aus Boda Dazu gehören die Schifffahrts-, Automobil-, Lebensmittel- und Getränke-, chemische Verarbeitungs-, Automatisierungs- und pharmazeutische Industrie. Es wird auch für spezielle Luft- und Raumfahrtteile verwendet.
Zu den spezifischen, bearbeiteten UHMW-Teilen gehören folgende:
- UHMW-Zahnräder
- UHMW-Unterlegscheiben
- UHMW-Riemenscheiben
- UHMW-Buchsen
- UHMW-Räder
- UHMW-Rollen
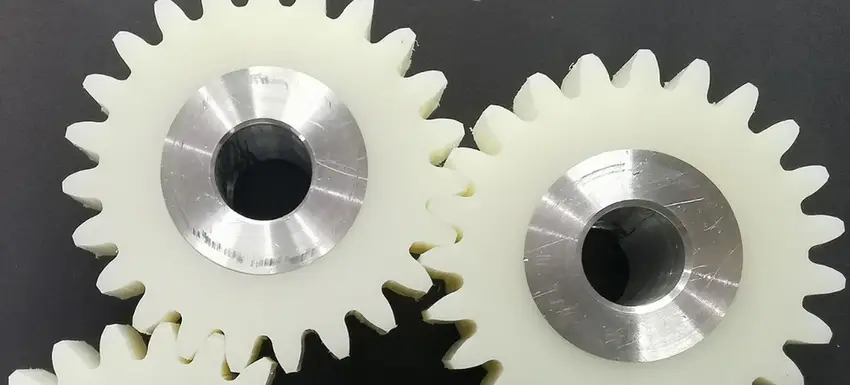
UHMW-Zahnräder
Weiterlesen: CNC-Bearbeitung für Luft- und Raumfahrtteile
Ist UHMW hinsichtlich der Bearbeitbarkeit besser als HDPE?
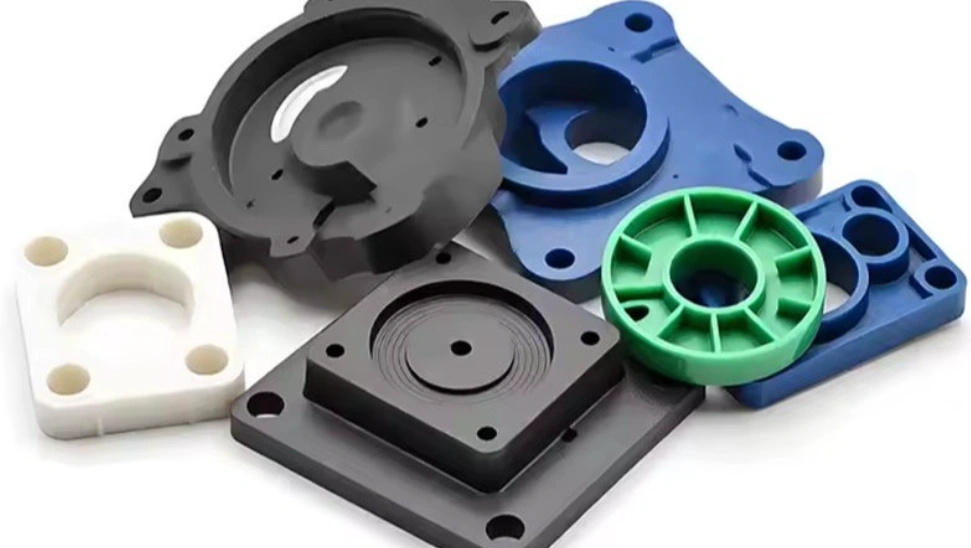
CNC-gefräste HDPE-Teile
Nein, UHMW ist schwieriger zu bearbeiten als HDPE. HDPE ist kristallin, aber UHMW ist es auch. Das Problem liegt in den extrem langen Polymerketten von UHMW, die dem Material eine extrem hohe Schlagfestigkeit und eine Art selbstschmierende Oberfläche verleihen.
Das Schneidwerkzeug neigt dazu, auf der Oberfläche zu gleiten, anstatt das Material zu schneiden. Darüber hinaus weist dieser thermoplastische Kunststoff eine hohe Duktilität auf, was die Dimensionsstabilität beeinträchtigt. Selbst nach der CNC-Bearbeitung kann UHMW kriechen, wodurch enge Toleranzen schwer zu erreichen sind.
Weiterführende Informationen zur Stoßfestigkeit: Schlagfester Kunststoff
Vergleich von UHMW mit anderen Polymermaterialien
Ergänzend zum Vergleich mit HDPE kann UHMW für die CNC-Bearbeitung mit Acrylglas, Polycarbonat und Polyvinylchlorid (PVC) verglichen werden. UHMW weist eine höhere Abriebfestigkeit als Acrylglas auf. Es ist außerdem fester und steifer als Polycarbonat und Polyvinylchlorid (PVC).
Mehr zu diesen Vergleichen folgt im nächsten Abschnitt.:.
UHMW vs. Acryl
Acrylglas ist nicht so abriebfest wie UHMW und kann daher bei wiederholtem Oberflächenverschleiß Spannungsrisse entwickeln und trüb werden. UHMW hingegen behält seine Dimensionsstabilität gegenüber verschiedensten Arten von Oberflächenverschleiß. Tests haben gezeigt, dass UHMW bis zu zehnmal abriebfester als Acrylglas sein kann.
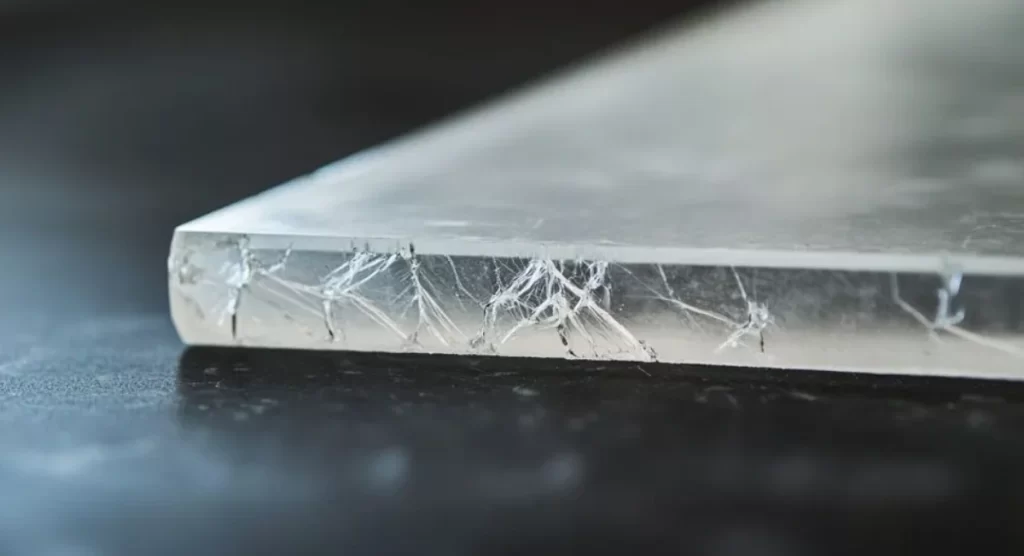
Spannungsrisse in Acryl
Das Polymer zeigt auch in feuchten und korrosiven Umgebungen eine bessere Leistung. Chemikalien wie Dimethylformamid und Aceton greifen Acryl leicht an, UHMW hingegen nicht.
Die optische Klarheit von Acrylglas ist jedoch deutlich besser als die von UHMW. Daher ist Acrylglas das Material der Wahl für die CNC-Bearbeitung, wenn Transparenz von entscheidender Bedeutung ist.
UHMW vs. PC
Die hohe Hitzebeständigkeit und Schlagfestigkeit von Polycarbonat sind nützlich für Anwendungen wie Linsen und Maschinengehäuse.
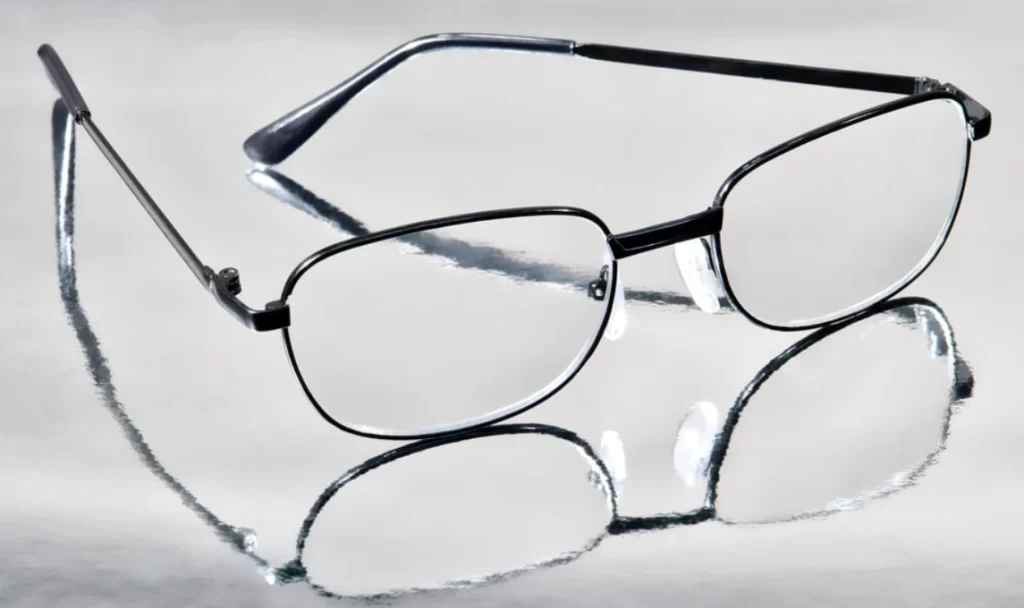
Polycarbonat-Gläser
Allerdings ist UHMW in Bezug auf Abriebfestigkeit, Steifigkeit, Druckfestigkeit und Zugfestigkeit überlegen.
UHMW vs. PVC
Die Korrosionsbeständigkeit von PVC ist unbestritten. Das Material ist zudem kostengünstig und eignet sich daher für gängige Anwendungen wie Fensterrahmen und Rohre. Allerdings weist es, ähnlich wie Polycarbonat, nicht die gleiche Festigkeit und Abriebfestigkeit wie UHMW auf.
Fazit
Es ist nun klar, warum kundenspezifische UHMW-Bauteile für anspruchsvolle industrielle Anwendungen so geschätzt werden. Chemikalienbeständigkeit, niedriger Reibungskoeffizient, Abriebfestigkeit und allgemeine Langlebigkeit sind Eigenschaften, die in der Industrie nicht außer Acht gelassen werden können.
Die Widerstandsfähigkeit und Leistungsfähigkeit von UHMW-Bauteilen sind die Antwort auf viele industrielle Betriebsanforderungen.
Kontakt aufnehmen Für weitere Einzelheiten und Anfragen wenden Sie sich bitte an Anfrage mehr Informationen.