Piezas mecanizadas de acero inoxidable
El acero inoxidable 316 resiste la corrosión en entornos hostiles y ofrece un excelente rendimiento en agua salada, ácidos y condiciones de humedad. Por eso se utiliza en componentes marinos, equipos de procesamiento de alimentos y dispositivos médicos. Su gran durabilidad se debe a su alto contenido de níquel y molibdeno. Estos elementos mejoran la resistencia a la corrosión, especialmente contra cloruros, y aumentan la resistencia a la corrosión por picaduras gracias a la adición de molibdeno.
Pero mecanizado de acero inoxidable 316 No es sencillo. Se endurece rápidamente por deformación y, si la velocidad de corte es demasiado alta o la herramienta no está afilada, el calor y la presión pueden provocar que la superficie se endurezca por delante de la herramienta de corte. El endurecimiento por deformación puede ocurrir si:
- La herramienta está desafilada,
- Se detiene durante el corte
- Si el avance es demasiado bajo, se produce fricción y deslizamiento en la punta de la herramienta.
Además, durante las operaciones de mecanizado, el calor se acumula rápidamente si la evacuación de virutas y la gestión del refrigerante no se realizan correctamente. En Boda, aplicamos estas prácticas en cada trabajo. Seleccionamos las mejores herramientas para cada tarea y ajustamos los parámetros de corte adecuados según la dureza del material y la geometría de la pieza. También nos centramos en una sujeción firme y una correcta evacuación de virutas, lo que nos ayuda a minimizar el desgaste de las herramientas, mejorar el acabado superficial y mantener los costes de producción bajo control.
Sigue leyendo para aprender sobre el número 316. mecanizado de acero inoxidable Técnicas, niveles, desafíos y consejos prácticos.
Tipos de acero inoxidable óptimos para aplicaciones de mecanizado
Piezas de acero brillante para automóviles
Hay varios tipos de acero inoxidableCada tipo se comporta de manera diferente durante el mecanizado: algunos grados cortan con suavidad, mientras que otros se endurecen por deformación o desgastan rápidamente las herramientas.
- Acero inoxidable 303: El acero austenítico más fácil de mecanizar es el 303. Su aleación contiene azufre para mejorar la evacuación de virutas y reducir la carga de la herramienta. Por ello, el 303 ofrece un corte más suave y minimiza el desgaste de la herramienta. Se utiliza principalmente como material para elementos de fijación, ejes u otras aplicaciones de ferretería donde la velocidad es más importante que la resistencia a la corrosión.
- Acero inoxidable 304: Aunque el 304 es el acero inoxidable más común, es un material fuerte y altamente resistente a la corrosión. Sin embargo, se endurecerá rápidamente cuando se mecanice a altas velocidades debido a su dureza del acero inoxidableSi la velocidad de corte aumenta demasiado, la superficie de corte del material comenzará a endurecerse y la herramienta se desgastará más rápidamente. El acero 304 se utiliza generalmente en la fabricación de equipos para el procesamiento de alimentos, electrodomésticos de cocina y trabajos de fabricación en general.
- Acero inoxidable 316: El 316 es incluso más resistente a la corrosión que el 304, particularmente en ambientes marinos y químicos. Sin embargo, la mayor resistencia a la corrosión del 316 viene acompañada de una mayor dificultad. En comparación con acero inoxidable mecanizable Los aceros inoxidables 304 y 316 se calientan más y se endurecen por deformación más rápidamente, por lo que requieren velocidades de corte más bajas y/o un flujo de refrigerante fuerte. El acero inoxidable 316 se utiliza comúnmente en dispositivos médicos, componentes marinos y equipos químicos.
- Acero inoxidable 430: El grado ferrítico más común es el 430. Ofrece mejor maquinabilidad que el 304; sin embargo, requiere herramientas adecuadas y una configuración estable para obtener resultados óptimos. El 430 se utiliza habitualmente en piezas de electrodomésticos, molduras decorativas y componentes de escape. Gracias a sus características, permite velocidades de corte ligeramente superiores a las requeridas para los aceros austeníticos; no obstante, es importante controlar el desgaste de las herramientas.
- Acero inoxidable dúplex 2205: El acero inoxidable dúplex 2205 es el más utilizado. Se emplea ampliamente en equipos químicos, marinos y de petróleo y gas debido a su excepcional resistencia a la corrosión. Sin embargo, su mecanizado es extremadamente difícil debido a las virutas gruesas que produce; por lo tanto, es necesario utilizar un flujo de refrigerante potente. Además, para minimizar la generación de calor y el desgaste de la herramienta, se debe mantener una configuración rígida y reducir la fricción entre la herramienta y el material.
- Acero inoxidable 17-4 PH: El acero inoxidable 17-4 PH, termotratable y de alta resistencia, es relativamente fácil de mecanizar antes del tratamiento térmico. Sin embargo, una vez tratado, su mayor dureza dificulta considerablemente su mecanizado. Se utiliza ampliamente en componentes aeroespaciales, implantes médicos y componentes industriales de alta resistencia. El mecanizado del 17-4 PH requiere una configuración estable y herramientas afiladas para evitar el endurecimiento por deformación.
(Lea también: acero inoxidable 316 vs 316l)
Técnicas de mecanizado para acero inoxidable 316
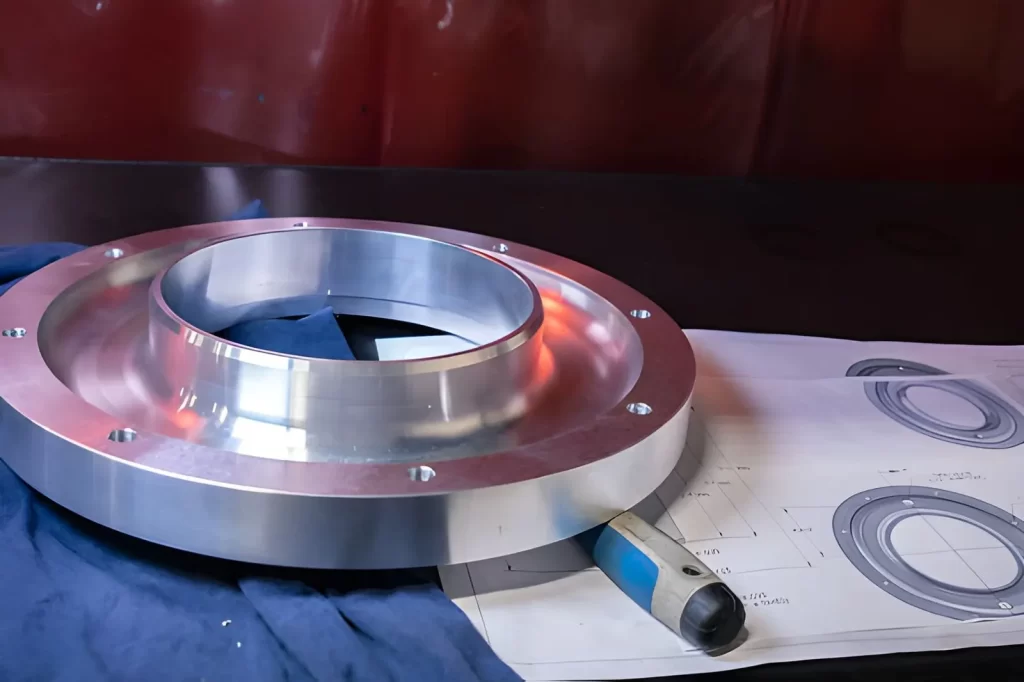
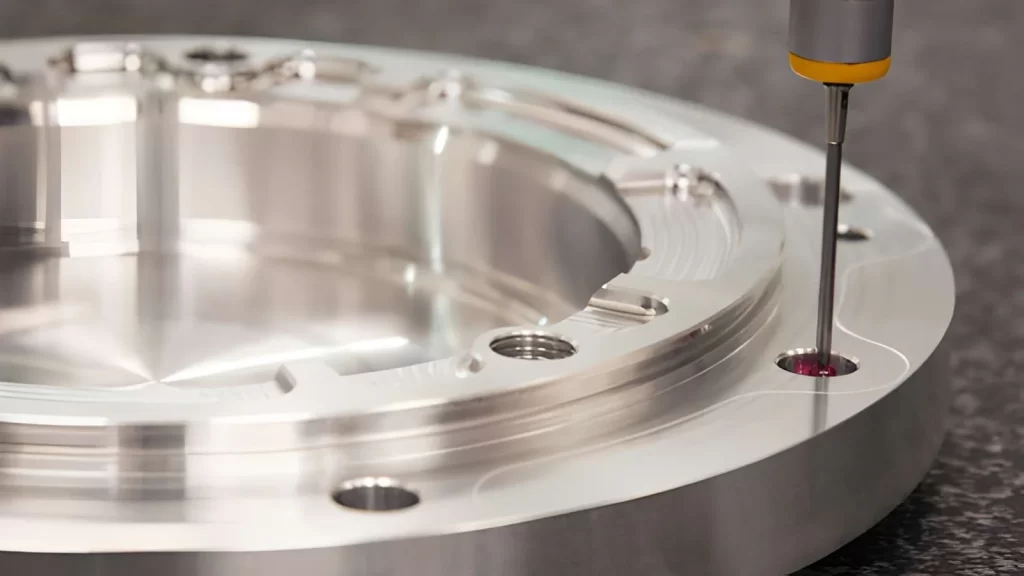
Anillo con brida de acero inoxidable mecanizado por CNC
Lista de verificación de mecanizado para acero inoxidable 316
| Parámetros | Recommendations |
| Herramental: | Utilice una broca de carburo afilada y recubierta con un ángulo de ataque positivo. Evite dejar la herramienta en un solo punto (sin pausas). |
| Parámetros | Mantenga una carga de virutas constante, no frote la herramienta y utilice velocidades más lentas que para el acero dulce. |
| Enfriamiento | Inunde con refrigerante o utilice agua a alta presión si es posible. Diríjalo directamente al filo de corte. |
| Sujeción | Asegúrese de que la pieza esté bien sujeta. Mantenga la herramienta corta en voladizo para evitar vibraciones. |
| Control de virutas | Utilice rompevirutas, haga agujeros pequeños, retire las virutas con frecuencia y siga una estrategia de alimentación constante. |
A continuación se muestran los procesos de mecanizado principales del acero inoxidable 316.
- Torneado de acero inoxidable 316: El torneado es el método más común para dar forma al acero inoxidable 316 y convertirlo en ejes, pasadores y piezas cilíndricas. La clave del éxito reside en mantener la herramienta como herramienta de corte (no como herramienta de fricción), para evitar el endurecimiento por deformación (endurecimiento durante el mecanizado). Para lograrlo, utilice plaquitas de carburo muy afiladas, aliméntelas a una velocidad constante y reduzca la velocidad de corte en comparación con el acero dulce. Todos estos métodos ayudarán a regular la generación de calor y a minimizar el riesgo de endurecimiento por deformación. Además, un sistema de sujeción eficaz y la minimización del voladizo de la herramienta contribuirán a eliminar las vibraciones.
- Fresado de acero inoxidable 316: El fresado 316 se utiliza para producir ranuras, bolsillos y superficies planas. El principal desafío al fresar acero inoxidable 316 es la acumulación de calor. Cuando la herramienta permanece en contacto con la viruta, se calienta y deja de cortar eficazmente. Por lo tanto, se recomienda fresar suavemente pero con constancia, asegurándose de que el refrigerante llegue a la zona de corte y evacue las virutas de manera efectiva. El fresado en concordancia suele ser una forma eficaz de lograr un mejor acabado superficial y reducir la carga de la herramienta. Las extensiones largas de la herramienta también provocan vibraciones y un acabado superficial deficiente. (Leer también: Velocidades y avances de fresado de acero inoxidable)
- Perforación de acero inoxidable 316: Para taladrar acero inoxidable 316 se requiere un control preciso de la velocidad y de la viruta. Taladrar a altas velocidades endurece el material y desafila la herramienta. Utilice brocas de punta dividida y aliméntelas de forma constante. Para agujeros profundos, el taladrado intermitente ayuda a eliminar las virutas y evita el sobrecalentamiento de la broca. El refrigerante es esencial para enfriar la broca, especialmente para agujeros profundos. Las virutas atrapadas en el agujero pueden provocar la rotura de la broca o un agujero demasiado grande.
- Roscado de acero inoxidable 316: La mayoría de los talleres han fracasado por una planificación inadecuada. El material es pegajoso y las virutas pueden atascar el macho. La solución es seleccionar la geometría adecuada y mantenerlo frío. Los machos de ranura helicoidal retraen las virutas, lo que los hace más adecuados para agujeros ciegos, mientras que los machos de punta helicoidal (tipo pistola) las empujan hacia adelante, lo que los hace ideales para agujeros pasantes. Alimente el macho a un ritmo moderado y proporcione una lubricación adecuada. Si el macho comienza a atascarse, deténgase inmediatamente y retire las virutas acumuladas. Detenerse antes de que el macho se atasque y retirar las virutas ayudará a prevenir la rotura del macho y a preservar la calidad de la rosca.
- Taladrado y escariado: El mandrinado y el escariado se utilizan cuando se requiere un alto nivel de precisión, incluyendo tolerancias de orificio ajustadas y acabados lisos. Debido a las propiedades del acero inoxidable 316, la herramienta debe permanecer estable y avanzarse lentamente. Las vibraciones durante el mandrinado y el escariado pueden producir marcas de vibración y orificios ovalados. El refrigerante es esencial para controlar el calor. El mandrinado se utiliza para formar asientos de cojinetes y orificios precisos. El escariado se utiliza para formar orificios de ajuste preciso y características de ensamblaje exactas.
- Mecanizado CNC: El mecanizado CNC combina torneado, fresado, taladrado y roscado en una sola operación. Es ideal para piezas complejas y con tolerancias muy ajustadas. La clave para un mecanizado CNC exitoso del acero inoxidable 316 reside en desarrollar una trayectoria de herramienta que minimice los cambios de herramienta y mantenga un corte uniforme. Un sistema de sujeción robusto y un sistema de refrigeración a alta presión también son esenciales. El mecanizado CNC es perfecto para la producción de piezas médicas, componentes marinos y equipos químicos que utilizan frecuentemente acero inoxidable 316.
¡Pruebe Boda ahora!
Desafíos en el mecanizado del acero inoxidable 316
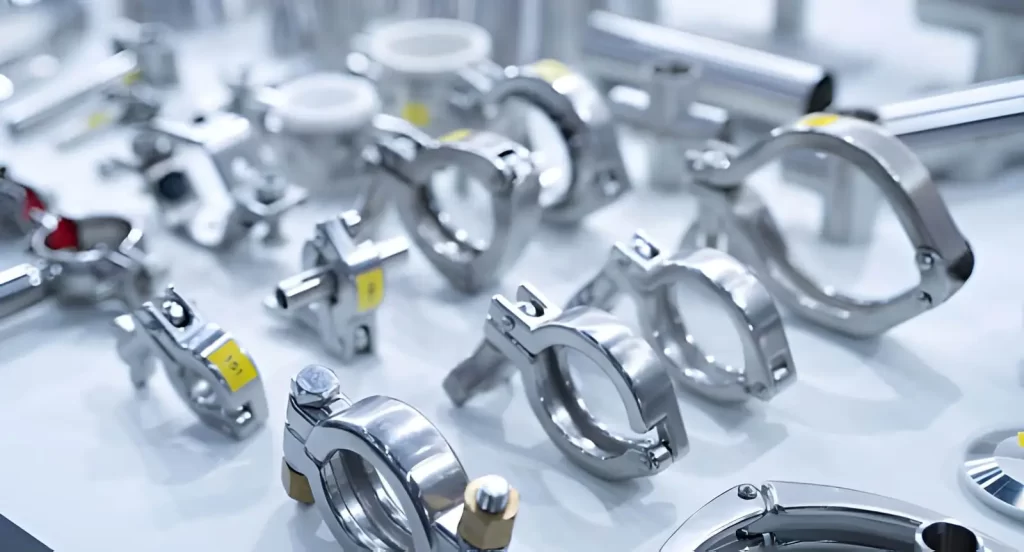
Abrazaderas y accesorios para tuberías de acero inoxidable 316
Al mecanizar acero inoxidable 316, se presentan varios problemas que pueden provocar acabados superficiales deficientes, desgaste rápido de las herramientas y pérdida de tiempo de producción. Estos problemas suelen deberse a la dureza del material y a su tendencia al endurecimiento por deformación. A continuación, se describen algunos de los problemas más comunes que encontrará al mecanizar acero inoxidable:
Endurecimiento de trabajo
El acero inoxidable tiende a endurecerse rápidamente cuando la herramienta roza en lugar de cortar. Esto da como resultado una capa superficial dura y difícil de eliminar. Si se continúa cortando sin solucionar este problema, la vida útil de ambas herramientas disminuirá rápidamente y la pieza comenzará a deformarse. Mantener la velocidad adecuada, usar herramientas afiladas y mantener condiciones de corte estables minimizará la aparición del endurecimiento por deformación.
Desgaste y rotura de herramientas
El calor intenso generado por la dureza del acero inoxidable 316, sumado a la fricción durante el corte, provoca un rápido desgaste de la herramienta. Las herramientas de acero de alta velocidad son especialmente propensas a este problema. Las herramientas de carburo duran más, pero también se desgastan rápidamente si el corte es inestable. La rotura de la herramienta se produce cuando esta se somete a cargas excesivas o cuando el sistema está sujeto a vibraciones. Mejorar la geometría de la herramienta y desarrollar un sistema que minimice las vibraciones prolongará su vida útil.
Acabados superficiales deficientes
El acabado superficial se vuelve áspero cuando la herramienta vibra, las virutas se enredan alrededor de la herramienta o la pieza, o la velocidad de corte es demasiado alta. La acumulación de calor durante el mecanizado del acero inoxidable también afecta el acabado superficial. Un flujo de refrigerante adecuado, el uso de herramientas afiladas y una configuración estable mejorarán el acabado superficial del acero inoxidable.
Problemas de astillado
Las virutas que se forman durante el mecanizado del acero inoxidable son largas, fibrosas y pueden enredarse alrededor de la herramienta o la pieza. Tanto la eficiencia del proceso de corte como el acabado se ven afectados por este tipo de formación de virutas. Un control deficiente de las virutas también provoca un aumento de la temperatura de la herramienta. Mejorar los rompevirutas, aumentar la velocidad de avance y optimizar el refrigerante contribuirá a controlar las virutas que se forman durante el mecanizado del acero inoxidable.
¡Pruebe Boda ahora!
Consideraciones y consejos para facilitar el mecanizado del acero inoxidable 316
Como en cualquier proceso de mecanizado, el mecanizado de acero inoxidable 316 se simplifica considerablemente si se planifica adecuadamente y se selecciona la configuración correcta. El objetivo principal del mecanizado de acero inoxidable es minimizar el calor, evitar el endurecimiento por deformación y mantener la herramienta de corte. A continuación, se presentan algunos factores importantes a considerar, junto con un consejo práctico para la producción de piezas de acero inoxidable.
Utilice la herramienta, el material y la geometría adecuados.
Componente cilíndrico mecanizado por CNC
Para el mecanizado de acero inoxidable se requieren herramientas afiladas y de material resistente. El carburo es el material más adecuado, ya que soporta mejor el calor y mantiene su filo durante más tiempo que cualquier otro material. Las herramientas con ángulo de ataque positivo también reducen la fuerza de corte. Por último, las herramientas con buena resistencia del filo y un rompevirutas con un diseño apropiado ayudan a prevenir el desgaste y a mejorar el acabado superficial.
Mantenga la velocidad de corte baja y la alimentación estable.
Una alta velocidad de corte genera calor rápidamente y provoca endurecimiento por deformación. Reducir la velocidad de corte y mantener un avance constante permite un corte suave. A menudo, es beneficioso reducir la velocidad de corte y aumentar ligeramente la velocidad de avance para mantener una carga de viruta uniforme y evitar el sobrecalentamiento.
Utilice refrigerante potente y control de chips.
El refrigerante es indispensable para el mecanizado de acero inoxidable 316. Ayuda a controlar el calor y a eliminar las virutas de la zona de corte. Se recomienda el uso de refrigerante a alta presión y por inundación. Una correcta gestión de las virutas evita que estas se enreden en la herramienta y dañen el acabado superficial. Se pueden obtener virutas más cortas con rompevirutas mejorados y velocidades de avance más altas.
Obtenga servicios confiables de mecanizado de acero inoxidable 316.
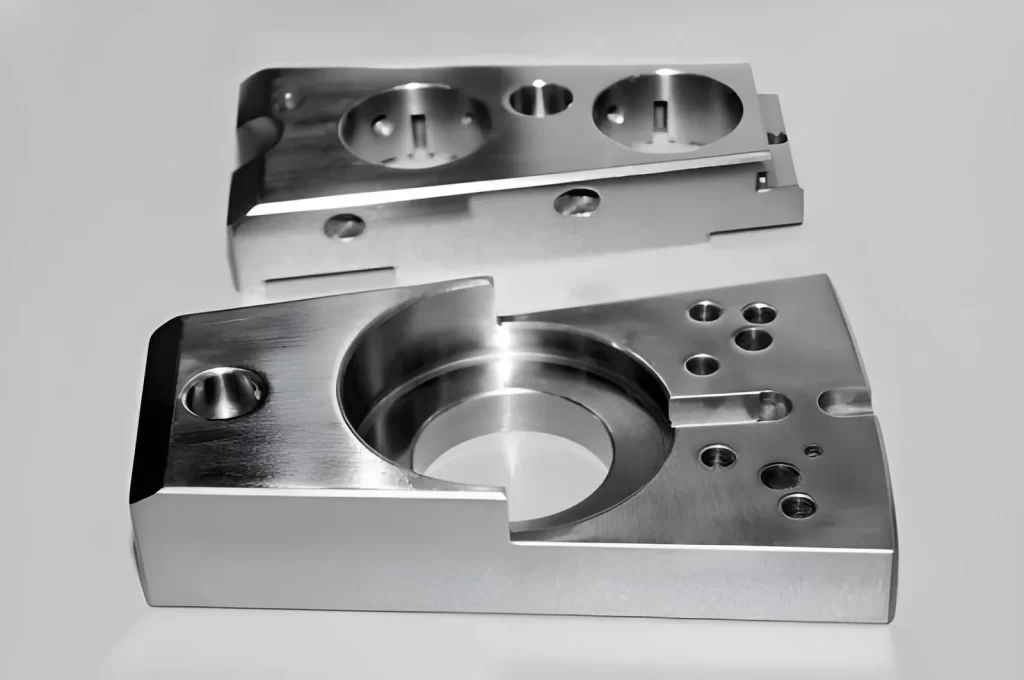
Pieza industrial de acero inoxidable 316 con agujeros redondos
Boda es una fabricante líder of mecanizado CNC personalizado Servicios. Ofrecemos una amplia gama de capacidades, que incluyen corte de acero inoxidable, mecanizado CNC, utillaje rápido y prototipado de chapa metálica. Nuestro objetivo es que su producción sea sencilla, rápida y fiable.
Nuestro enfoque para su proyecto es sencillo. Usted comparte su diseño y nuestro equipo lo revisa utilizando estándares de fabricación objetivos. Luego, planificamos la producción y fabricamos las piezas internamente con modernas máquinas CNC. Esto significa que usted obtiene capacidades de mecanizado avanzadas sin tener que invertir en equipos.
También ofrecemos Análisis DFM (Diseño para la Fabricación) gratuito para detectar posibles problemas desde el principio. Nuestros precios son transparentes, con sin cargos ocultosy proporcionamos plazos de entrega claros antes de que comience la producción. También puede elegir entre una gama de acabados de superficie. opciones, tales como pulido, pasivación, anodizado y más, dependiendo de las necesidades de su pieza.