Parti lavorate in acciaio inossidabile
L'acciaio inossidabile 316 resiste alla corrosione in ambienti aggressivi e offre ottime prestazioni in acqua salata, acidi e condizioni di umidità. Per questo motivo viene utilizzato in componenti navali, attrezzature per l'industria alimentare e dispositivi medici. La sua elevata resistenza è dovuta all'alto contenuto di nichel e molibdeno. Questi elementi migliorano la resistenza alla corrosione, in particolare ai cloruri, e aumentano la resistenza alla vaiolatura grazie all'aggiunta di molibdeno.
Ma lavorazione dell'acciaio inossidabile 316 Non è semplice. Si indurisce rapidamente e, se la velocità di taglio è troppo elevata o l'utensile non è affilato, il calore e la pressione possono causare l'indurimento della superficie davanti all'utensile di taglio. L'incrudimento può verificarsi se:
- Lo strumento è smussato,
- Si ferma durante il taglio
- Se l'avanzamento è troppo basso, si verificano sfregamenti e slittamenti sulla punta dell'utensile.
Inoltre, durante le operazioni di lavorazione, il calore si accumula rapidamente se l'evacuazione dei trucioli e la gestione del liquido di raffreddamento non sono gestite correttamente. Noi di Boda Tech applichiamo queste misure pratiche in ogni lavoro. Selezioniamo gli utensili più adatti e impostiamo i parametri di taglio corretti in base alla durezza del materiale e alla geometria del pezzo. Ci concentriamo anche su un fissaggio robusto del pezzo e su un'adeguata evacuazione dei trucioli, il che ci aiuta a ridurre l'usura degli utensili, a migliorare la finitura superficiale e a tenere sotto controllo i costi di produzione.
Continua a leggere per saperne di più sul numero 316. lavorazione dell'acciaio inossidabile Tecniche, livelli di difficoltà, sfide e consigli pratici.
Tipologie di acciaio inossidabile ottimali per applicazioni di lavorazione meccanica
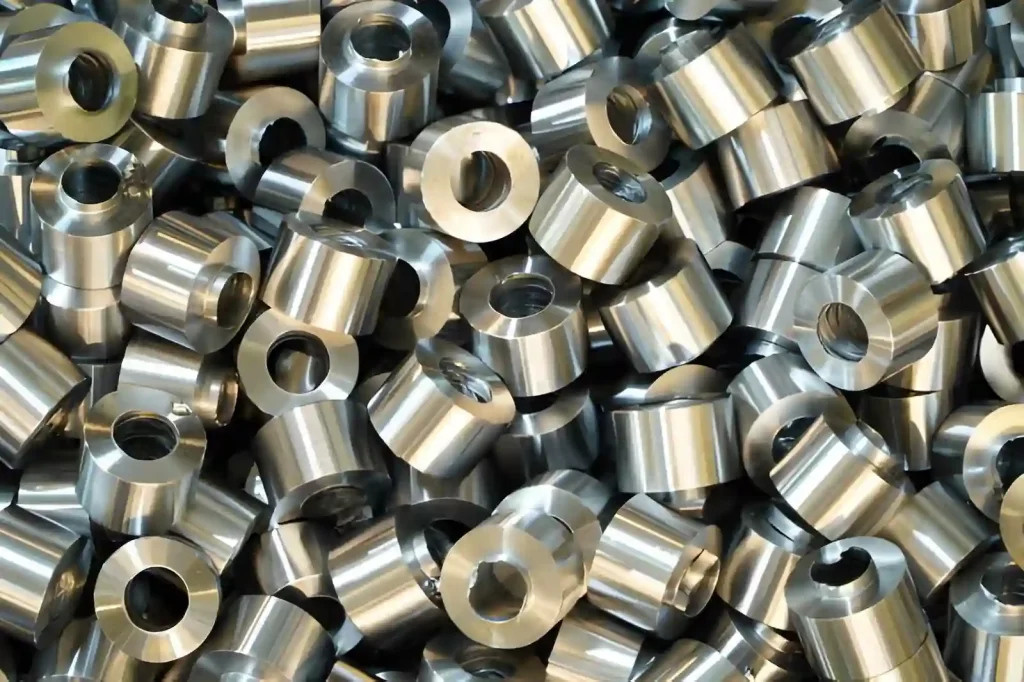
Componenti automobilistici in acciaio lucido
Ci sono vari tipi di acciaio inossidabileOgni tipo si comporta in modo diverso durante la lavorazione: alcuni gradi si tagliano in modo uniforme, mentre altri si induriscono o usurano rapidamente gli utensili.
- Acciaio inossidabile 303: L'acciaio inossidabile austenitico più facile da lavorare è il 303. La sua lega contiene zolfo, che migliora la rottura del truciolo e riduce l'intasamento dell'utensile. Di conseguenza, il 303 garantisce un taglio più fluido e minimizza l'usura dell'utensile. Viene utilizzato principalmente per la produzione di elementi di fissaggio, alberi o in altre applicazioni hardware in cui la velocità di lavorazione è più importante della resistenza alla corrosione.
- Acciaio inossidabile 304: Sebbene il 304 sia l'acciaio inossidabile più comune, un materiale forte e altamente resistente alla corrosione. Tuttavia, si indurisce rapidamente durante la lavorazione ad alte velocità a causa della sua durezza dell'acciaio inossidabileSe la velocità di taglio viene aumentata eccessivamente, la superficie di taglio del materiale inizierà a indurirsi e l'utensile si usurerà più rapidamente. L'acciaio inossidabile 304 è generalmente utilizzato nella produzione di attrezzature per la lavorazione degli alimenti, elettrodomestici da cucina e nella fabbricazione in generale.
- Acciaio inossidabile 316: Il 316 è ancora più resistente alla corrosione del 304, in particolare negli ambienti marini e chimici. Tuttavia, la maggiore resistenza alla corrosione del 316 è accompagnata da maggiori difficoltà. Rispetto a acciaio inossidabile lavorabile Gli acciai 304 e 316 si riscaldano maggiormente e si induriscono più rapidamente, richiedendo quindi velocità di taglio inferiori e/o un flusso di refrigerante più intenso. Il 316 è comunemente utilizzato in dispositivi medici, componenti navali e apparecchiature chimiche.
- Acciaio inossidabile 430: La lega ferritica più comune è la 430. Presenta una migliore lavorabilità rispetto alla 304; tuttavia, richiede utensili adeguati e una configurazione stabile per ottenere risultati ottimali. La 430 è tipicamente utilizzata per componenti di elettrodomestici, finiture decorative e componenti di scarico. Grazie alle sue caratteristiche, la 430 consente velocità di taglio leggermente superiori rispetto a quelle richieste per gli acciai austenitici; tuttavia, è comunque necessario monitorare l'usura degli utensili.
- Acciaio inossidabile duplex 2205: L'acciaio inossidabile duplex 2205 è il più comunemente utilizzato. È ampiamente impiegato in apparecchiature chimiche, navali e petrolifere grazie alla sua eccezionale resistenza alla corrosione. Tuttavia, la sua lavorazione è estremamente complessa a causa dei trucioli di grandi dimensioni che produce; pertanto, è necessario utilizzare un flusso di refrigerante elevato. Inoltre, per ridurre al minimo la generazione di calore e l'usura dell'utensile, è fondamentale mantenere un'impostazione rigida e limitare l'attrito tra gli utensili.
- Acciaio inossidabile 17-4 PH: L'acciaio inossidabile 17-4 PH è un materiale ad alta resistenza, trattabile termicamente. Simile al 416f, è relativamente facile da lavorare prima del trattamento termico. Tuttavia, una volta trattato termicamente, il 17-4 PH diventa molto più difficile da lavorare a causa dell'aumento di durezza. Trova ampio impiego in componenti aerospaziali, impianti medicali e componenti industriali ad alta resistenza. La lavorazione del 17-4 PH richiede un'impostazione stabile e utensili affilati per evitare l'incrudimento.
(Leggi anche: acciaio inossidabile 316 vs 316L)
Tecniche di lavorazione dell'acciaio inossidabile 316
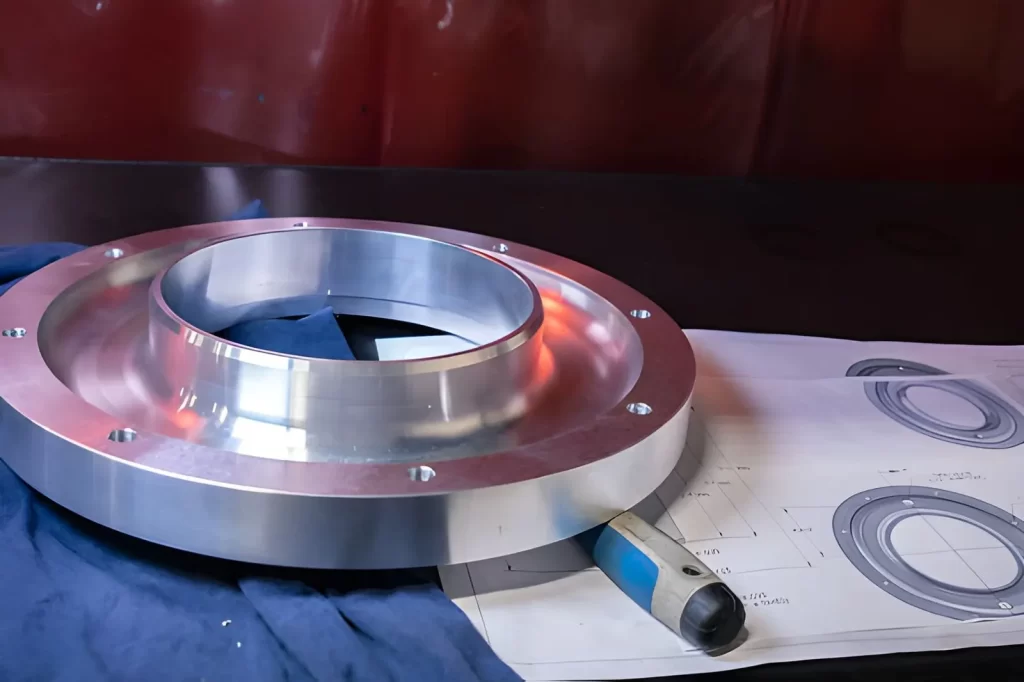
Anello flangiato in acciaio inossidabile lavorato a CNC
Lista di controllo per la lavorazione dell'acciaio inossidabile 316
| Scheda Sintetica | raccomandazioni |
| Attrezzatura (Tooling) | Utilizzare utensili in carburo rivestiti e affilati con un angolo di spoglia positivo. Evitare di lasciare l'utensile fermo in un punto (nessun tempo di sosta). |
| Scheda Sintetica | Mantieni un carico di trucioli costante, non sfregare l'utensile e usa velocità inferiori rispetto a quelle utilizzate per l'acciaio dolce. |
| Raffreddamento | Inondate l'utensile con del liquido refrigerante o, se possibile, utilizzate un getto ad alta pressione. Dirigetelo direttamente verso il tagliente. |
| Mantenimento del lavoro | Assicurarsi che il pezzo sia ben fissato. Mantenere la sporgenza dell'utensile ridotta al minimo per evitare vibrazioni. |
| Controllo trucioli | Utilizzare rompitrucioli, praticare fori, rimuovere frequentemente i trucioli e seguire una strategia di alimentazione costante. |
Di seguito sono riportate le principali lavorazioni meccaniche dell'acciaio inossidabile 316.
- Tornitura dell'acciaio inossidabile 316: La tornitura è il metodo più comune per sagomare l'acciaio inossidabile 316 in alberi, perni e pezzi cilindrici. La chiave del successo è mantenere l'utensile in posizione di taglio (non di attrito), in modo che il pezzo non si indurisca durante la lavorazione. Per ottenere questo risultato, si utilizzano inserti in metallo duro molto affilati, si procede a un'avanzamento costante e si riduce la velocità di taglio rispetto a quella utilizzata per l'acciaio dolce. Tutti questi accorgimenti contribuiscono a regolare la generazione di calore e a minimizzare il rischio di incrudimento. Inoltre, un sistema di bloccaggio robusto e la minimizzazione della sporgenza dell'utensile contribuiscono a eliminare le vibrazioni.
- Fresatura dell'acciaio inossidabile 316: La fresatura 316 viene utilizzata per produrre fessure, tasche e superfici piane. La principale difficoltà nella fresatura dell'acciaio inox 316 è l'accumulo di calore. Quando l'utensile rimane a contatto con il truciolo, si surriscalda e smette di tagliare efficacemente. Di conseguenza, è necessario fresare la zona di taglio con movimenti leggeri ma costanti, assicurandosi che il liquido di raffreddamento raggiunga la zona di taglio e rimuova efficacemente i trucioli. La fresatura in concordanza è in genere un metodo efficace per ottenere una migliore finitura superficiale e ridurre il carico sull'utensile. Anche le prolunghe dell'utensile causano vibrazioni e una finitura superficiale scadente. (Leggi anche: velocità e avanzamenti di fresatura dell'acciaio inossidabile)
- Foratura dell'acciaio inossidabile 316: La foratura dell'acciaio inossidabile 316 richiede un controllo accurato della velocità e dei trucioli. Forare ad alta velocità indurisce il materiale e smussa l'utensile. Utilizzare punte a spacco e alimentarle in modo costante. Per fori profondi, la foratura intermittente aiuta a rimuovere i trucioli e impedisce il surriscaldamento della punta. Il liquido di raffreddamento è essenziale per raffreddare la punta, soprattutto per fori profondi. I trucioli intrappolati nel foro possono causare la rottura della punta o un foro sovradimensionato.
- Filettatura dell'acciaio inossidabile 316: La maggior parte delle officine fallisce a causa di una pianificazione inadeguata. Il materiale è appiccicoso e il truciolo può bloccare il maschio. La soluzione è selezionare la geometria del maschio appropriata e mantenerlo freddo. I maschi a scanalatura elicoidale tirano indietro i trucioli, rendendoli più adatti per fori ciechi, mentre i maschi a punta elicoidale (a pistola) spingono i trucioli in avanti, rendendoli ideali per fori passanti. Alimentare il maschio a una velocità moderata e fornire un'adeguata lubrificazione. Se il maschio inizia a bloccarsi, arrestarlo immediatamente e rimuovere i trucioli accumulati. Arrestare il maschio prima che si blocchi e rimuovere i trucioli aiuterà a prevenire la rottura del maschio e a preservare la qualità della filettatura.
- Alesatura e fresatura: La barenatura e l'alesatura vengono utilizzate quando è richiesto un elevato livello di precisione, tra cui tolleranze ristrette dei fori e finiture lisce. A causa delle proprietà del materiale, l'acciaio inossidabile 316, l'utensile deve rimanere stabile e deve essere alimentato lentamente. Le vibrazioni durante la barenatura e l'alesatura possono produrre segni di vibrazione e fori ovalizzati. Il liquido di raffreddamento è essenziale per controllare il calore. La barenatura viene utilizzata per formare sedi di cuscinetti e fori precisi. L'alesatura viene utilizzata per formare fori con accoppiamento stretto e caratteristiche di assemblaggio precise.
- Lavorazione CNC: La lavorazione CNC combina tornitura, fresatura, foratura e maschiatura in un'unica operazione. La lavorazione CNC è particolarmente adatta per pezzi complessi e requisiti di tolleranza ristretta. La chiave per una lavorazione CNC di successo dell'acciaio inossidabile 316 è sviluppare un percorso utensile che riduca al minimo i cambi utensile e mantenga un taglio uniforme. Sono inoltre essenziali un sistema di bloccaggio del pezzo potente e un refrigerante ad alta pressione. La lavorazione CNC è ideale per la produzione di componenti medicali, componenti navali e apparecchiature chimiche che utilizzano frequentemente l'acciaio inossidabile 316.
Prova subito Boda!
Sfide nella lavorazione dell'acciaio inossidabile 316
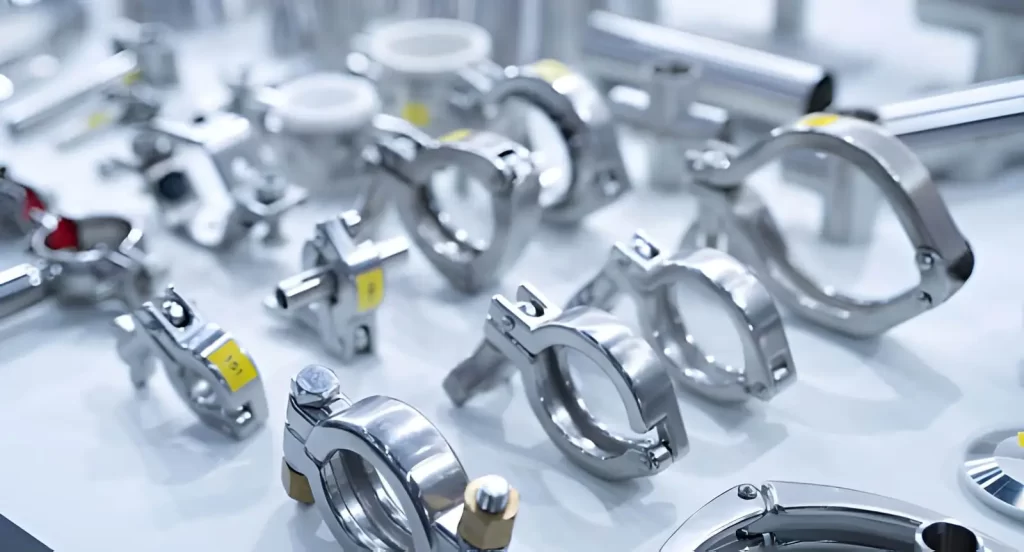
Morsetti e raccordi per tubi in acciaio inox 316
Durante la lavorazione dell'acciaio inossidabile 316 si possono riscontrare diversi problemi che possono portare a finiture superficiali scadenti, rapida usura degli utensili e perdita di tempo di produzione. Questi problemi derivano spesso dalla tenacità del materiale e dalla sua tendenza all'incrudimento. Di seguito sono elencati alcuni dei problemi più comuni che si possono incontrare durante la lavorazione dell'acciaio inossidabile:
Indurimento del lavoro
L'acciaio inossidabile tende a indurirsi rapidamente quando l'utensile viene lasciato sfregare anziché tagliare. Ciò si traduce in uno strato superficiale duro e difficile da rimuovere. Se si continua a lavorare senza risolvere questo problema, la durata degli utensili si ridurrà rapidamente e il pezzo inizierà a deformarsi. Mantenere la velocità corretta, utilizzare utensili affilati e mantenere condizioni di taglio stabili ridurrà al minimo il verificarsi dell'incrudimento.
Usura e rottura degli utensili
L'elevato calore generato dalla tenacità dell'acciaio inossidabile 316, combinato con l'attrito durante il taglio, provoca una rapida usura dell'utensile. Gli utensili in acciaio rapido sono particolarmente soggetti a questo problema. Gli utensili in metallo duro durano più a lungo, ma si usurano rapidamente se il taglio è instabile. La rottura dell'utensile si verifica quando quest'ultimo è sottoposto a carichi eccessivi o quando il sistema di lavorazione è soggetto a vibrazioni. Migliorare la geometria dell'utensile e sviluppare un sistema di lavorazione che minimizzi le vibrazioni contribuirà a prolungarne la durata.
Finiture superficiali scadenti
Le finiture superficiali diventano ruvide quando l'utensile vibra, i trucioli si avvolgono attorno all'utensile o al pezzo, oppure quando la velocità di taglio è troppo elevata. Anche l'accumulo di calore durante la lavorazione dell'acciaio inossidabile influisce sulla finitura superficiale. Un flusso di liquido refrigerante adeguato, l'utilizzo di utensili affilati e il mantenimento di una configurazione stabile contribuiscono a migliorare la finitura superficiale dell'acciaio inossidabile.
Problemi di scheggiatura
I trucioli che si formano durante la lavorazione dell'acciaio inossidabile sono lunghi, filamentosi e possono avvolgersi attorno all'utensile o al pezzo. Sia l'efficienza del processo di taglio che la finitura superficiale risentono di questo tipo di formazione di trucioli. Un controllo inadeguato dei trucioli porta anche a temperature dell'utensile più elevate. Migliorare i rompitrucioli, aumentare la velocità di avanzamento e ottimizzare il liquido di raffreddamento contribuirà a gestire i trucioli che si formano durante la lavorazione dell'acciaio inossidabile.
Prova subito Boda!
Considerazioni e suggerimenti per facilitare la lavorazione dell'acciaio inossidabile 316
Come per qualsiasi processo di lavorazione, la lavorazione dell'acciaio inossidabile 316 può essere semplificata notevolmente dedicando tempo alla pianificazione e alla selezione della configurazione appropriata. L'obiettivo principale della lavorazione dell'acciaio inossidabile è ridurre al minimo il calore, prevenire l'incrudimento e mantenere l'utensile in posizione di taglio. Di seguito sono riportati alcuni fattori utili da considerare, insieme a un consiglio pratico per la produzione di componenti in acciaio inossidabile.
Utilizzare lo strumento, il materiale e la geometria giusti.
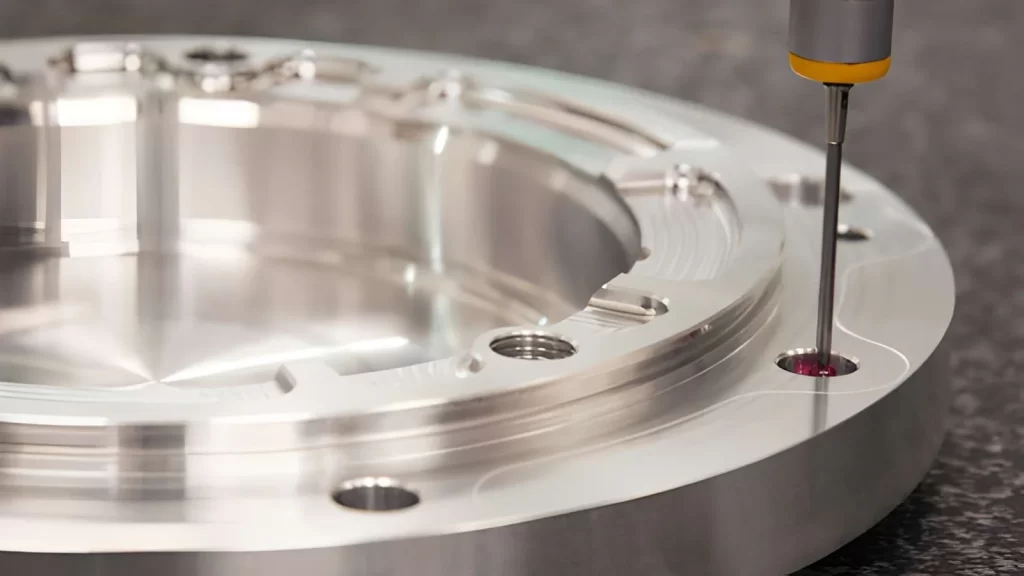
Componente cilindrico lavorato a CNC
Per la lavorazione dell'acciaio inossidabile sono necessari utensili affilati e materiali resistenti. Il materiale più indicato per la lavorazione dell'acciaio inossidabile è il carburo, in quanto resiste al calore e mantiene l'affilatura più a lungo di qualsiasi altro materiale. Gli utensili con angolo di spoglia positivo riducono inoltre la forza di taglio. Infine, utensili con una buona resistenza del tagliente e un'adeguata progettazione del rompitruciolo contribuiscono a prevenire l'usura e a migliorare la finitura superficiale.
Mantieni bassa la velocità di taglio e l'avanzamento stabile
Un'elevata velocità di taglio genera rapidamente calore e provoca incrudimento del materiale. Riducendo la velocità di taglio e mantenendo un avanzamento costante, si ottiene un taglio più uniforme. Spesso, è utile ridurre la velocità di taglio e aumentare leggermente l'avanzamento per mantenere un carico di trucioli costante e prevenire il surriscaldamento.
Utilizzare un refrigerante potente e un controllo del chip
Il refrigerante è indispensabile nella lavorazione dell'acciaio inossidabile 316. Aiuta a controllare il calore e a rimuovere i trucioli dalla zona di taglio. Per la lavorazione dell'acciaio inossidabile, le opzioni preferibili sono il raffreddamento a flusso continuo e quello ad alta pressione. Una corretta gestione dei trucioli impedisce che questi si avvolgano attorno all'utensile, danneggiando la finitura superficiale. Trucioli più corti si possono ottenere con rompitrucioli più efficienti e velocità di avanzamento maggiori.
Ottieni servizi di lavorazione affidabili per acciaio inossidabile 316
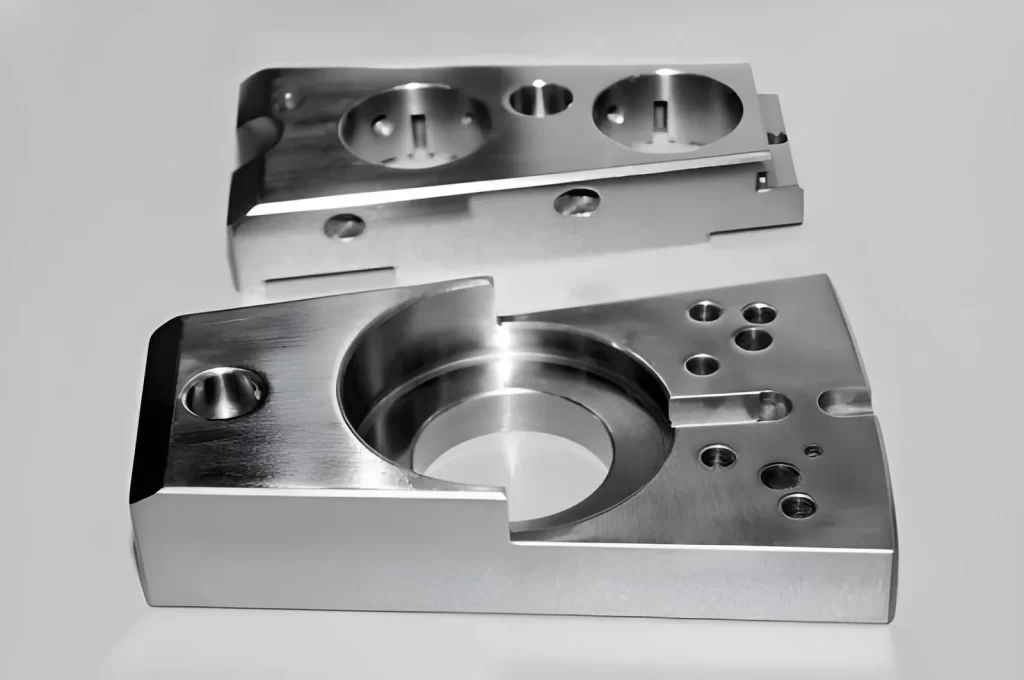
Componente industriale in acciaio inox 316 con fori rotondi
Boda Tech è un produttore leader of lavorazione CNC personalizzata Servizi. Offriamo una vasta gamma di servizi, tra cui taglio dell'acciaio inossidabile, lavorazione CNC, prototipazione rapida e lavorazione della lamiera. Il nostro obiettivo è rendere la produzione semplice, veloce e affidabile per voi.
Il nostro approccio al vostro progetto è semplice. Voi condividete il vostro progetto e il nostro team lo esamina utilizzando standard di produzione oggettivi. Successivamente, pianifichiamo la produzione e realizziamo i componenti internamente utilizzando moderne macchine CNC. Questo significa che potrete beneficiare di capacità di lavorazione avanzate senza dover investire in attrezzature.
Forniamo anche analisi DFM (Design for Manufacturing) gratuita per individuare potenziali problemi in anticipo. I nostri prezzi sono trasparenti, con nessun addebito nascostoe forniamo tempi di consegna chiari prima dell'inizio della produzione. Puoi anche scegliere tra una gamma di finiture superficiali Opzioni, come lucidatura, passivazione, anodizzazione e altro ancora, a seconda delle esigenze del componente.