Guía de mecanizado para aluminio 7075
El aluminio 7075 es un material ideal en el sector manufacturero gracias a su alta resistencia, acompañada de una maquinabilidad superior. El aluminio 7075 es ideal en los mercados aeroespacial y automotriz, así como en aplicaciones de alto rendimiento. Es una aleación de alta resistencia, con un límite elástico equivalente al de ciertas variedades de acero. Posee la ligereza y la excelente capacidad de conformado de viruta del aluminio. La optimización de este material se logra mediante el conocimiento de los parámetros de corte, la selección de herramientas y la fijación.
Boda es una de las empresas líderes que ofrece mecanizado CNC de aluminioContamos con una amplia experiencia en el uso de aleaciones de aluminio 7075, entre otras aleaciones de aluminio de alto rendimiento. Nuestros componentes siempre cuentan con alta precisión gracias a nuestro CNC y a nuestros maquinistas altamente capacitados. mecanizado de aluminio personalizado que ofrecemos como estándar garantizará que se haga lo que debe hacerse en tiempo y con la calidad óptima, ya sea el desarrollo de un prototipo o la producción en masa.
¿Por qué el aluminio 7075 es ideal para el mecanizado CNC?
El aluminio 7075 posee una excepcional relación resistencia-peso. Es ideal para aplicaciones que requieren piezas ligeras y de alto rendimiento. Su alta maquinabilidad permite crear fácilmente formas y geometrías complejas. El aluminio tiene una alta resistencia a la fatiga y es perfecto para industrias donde el peso es crítico, como la aeroespacial.
7075 Propiedades del material de aluminio y composición química
Propiedades del material de aluminio 7075se deben a su composición químicaEsta aleación de zinc ocupa una posición especial en la familia de las aleaciones. Puede competir con el acero en cuanto a resistencia y, además, tiene la ventaja de procesar el aluminio.
Composición química
La aleación principal del 7075 es el zinc (5.1-6.1%), ya que también contiene cobre (1.2-2.0), magnesio (2.1-2.9) y cromo (0.18%-0.28) Que mejoran la propiedad de endurecimiento de la aleación. El tratamiento térmico de endurecimiento por precipitación se puede utilizar en esta composición, y es mucho más resistente que otros tipos de aluminio.
El temple más común, T6, utilizado en aplicaciones de mecanizado, alcanza una resistencia máxima a la tracción de 83 000 PSI y 73 000 PSI. Los valores son iguales a los de los aceros de medio carbono, y el aluminio ha conservado su densidad de 2.81 g/cm³.
El nivel de hierro se limita al 0.50 % para optimizar su mecanizado. El nivel de silicio se mantiene bajo (0.40 %) para garantizar una maquinabilidad óptima. Estos niveles regulados de impurezas contribuyen a la formación de las superficies óptimas que se obtienen al mecanizar aluminio 7075 con las técnicas adecuadas.
Propiedades mecánicas
El grado 7075 es mejor en términos de resistencia del aluminio Su alta resistencia a la tracción, a la fatiga y al agrietamiento por tensión lo convierten en el componente estructural más adecuado para cargas extremas.
El temple T73 se utiliza en aplicaciones donde se requiere durabilidad y secciones gruesas. Presenta una resistencia superior al agrietamiento por corrosión bajo tensión, aunque su resistencia a la tracción máxima es menor (78 000 PSI). La aplicación influirá en el tipo de material que se utilice y en las especificaciones del tratamiento térmico.
Temperamento T6 vs T73
T6 y T73 son variantes del aluminio 7075. Comparten la composición química, pero desarrollan propiedades físicas diferentes al procesarse mediante distintos métodos.
El aluminio 7075-T6 se obtiene mediante tratamiento térmico del metal. Se somete a un sobreenvejecimiento artificial para obtener las mejores propiedades mecánicas requeridas. El 7075-T73 es el temple de aluminio obtenido tras el tratamiento térmico del metal. Se estabiliza mediante sobreenvejecimiento artificial para obtener la máxima resistencia a la corrosión bajo tensión.
Características de maquinabilidad del aluminio 7075
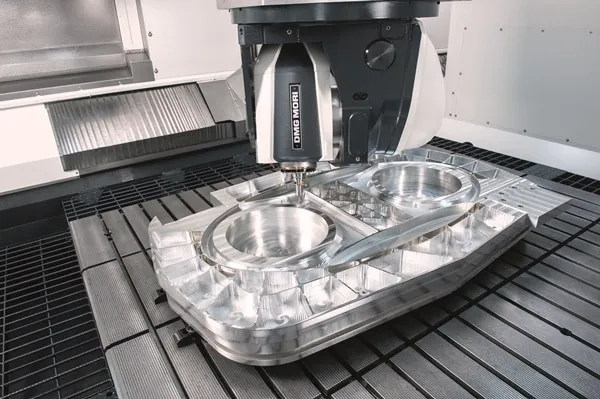
Mecanizado CNC en Aluminio 7075
La maquinabilidad del aluminio 7075 es excelente, ofreciendo una rápida eliminación del metal y un acabado limpio. La viruta y sus características determinan el entorno óptimo para operaciones CNC con alta productividad.
Clasificación de maquinabilidad y formación de viruta
La maquinabilidad del aluminio 7075 es del 70 % con respecto al latón de fácil mecanizado. Esto es mayor que la de la mayoría de los aceros y aleaciones de aluminio. El uso de parámetros adecuados mediante un control adecuado permite lograr velocidades de corte más altas, una mayor vida útil de la herramienta y una superficie más limpia. Esto se traduce en una mayor producción, una reducción de los tiempos de ciclo y un corte constante.
Tras el torneado y fresado, la aleación proporciona virutas cortas y limpias. Esto reduce la posibilidad de resoldado y elimina la acumulación fibrosa de viruta. Se utiliza un sistema sencillo para el manejo de virutas y se utiliza refrigerante a alta presión para mejorar su evacuación. Se recomiendan herramientas de carburo (o PCD afilado) para cortar el filo recrecido. El revenido T6 es un material frágil en comparación con el recocido.
Comportamiento de borde construido
El aluminio 7075 es muy propenso a la formación de recrecimiento de filos. Esto se debe a las altas velocidades de avance y a una velocidad de corte algo baja o moderada. El recrecimiento de filos afecta la calidad del acabado de los productos y el ángulo de ataque de la herramienta de corte. El estado del temple también afecta la formación de filos. Cuanto más duro sea el temple, menos filos se formarán, y viceversa.
Comparación con otras aleaciones de aluminio.
La maquinabilidad del aluminio 7075 es buena, pero podemos agregarlo a escala "B" en comparación con la aleación de aluminio 6061. El 6061 es más fácil de mecanizar, necesita menos energía y proporciona acabados suaves, mientras que el 7075 requiere más energía debido a su dureza ligeramente mayor que la del 6061.
Parámetros de corte CNC para aluminio 7075
Mecanizado de alta velocidad
Las estrategias HSM se benefician de la excelente maquinabilidad del 7075, lo que permite obtener buenas tasas de arranque de material. Se pueden crear aplicaciones con características complejas y acabados superficiales de alta calidad. mecanizado de precisión de aluminio herramientas de pequeño diámetro y velocidades de husillo superiores a 15,000 RPM.
La trayectoria trocoidal también mantiene constante la carga sobre la viruta y reduce el contacto radial. Esto permite utilizar grandes velocidades de avance en cortes profundos, evitando el sobreesfuerzo de las fresas. El proceso ha incrementado la eliminación de metal entre un 300 % y un 500 % en comparación con el fresado lateral convencional, y la vida útil de la herramienta también se incrementa gracias a la reducción de las fuerzas de corte y la generación de calor.
La mejora adicional de la productividad se debe a las estrategias de limpieza adaptativas, que aumentan o reducen automáticamente la velocidad de avance a medida que se introduce el material. Estas trayectorias de herramientas inteligentes mantienen una carga constante en el husillo sin las sobrecargas de herramienta que provoca la programación convencional.
Las velocidades y avances
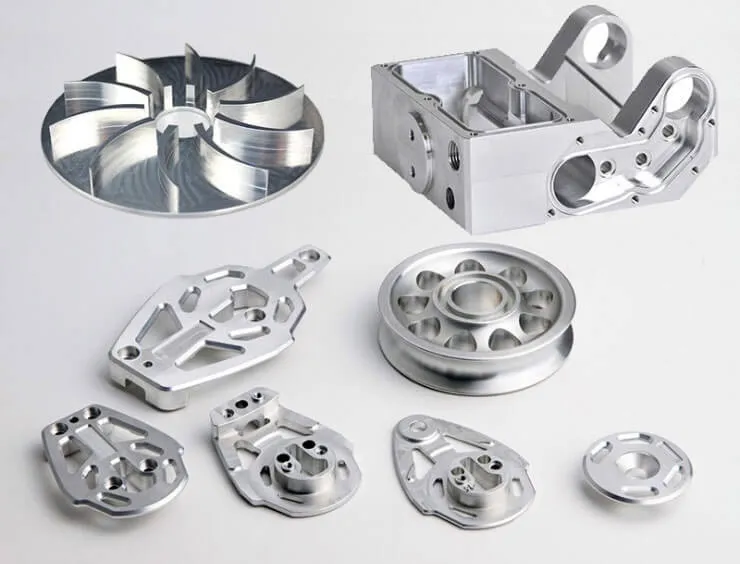
Piezas de aluminio 7075
Al mecanizar aluminio 7075, maximice la productividad optimizando la relación entre la velocidad de avance, la velocidad de corte y la profundidad de corte. Gracias a su superior maquinabilidad, el material se puede mecanizar con parámetros que, de otro modo, dañarían las herramientas.
Estos parámetros proporcionarán un buen punto de partida para realizar ajustes según las capacidades de la máquina, la configuración de la pieza y el acabado superficial deseado. Las máquinas actuales de alta velocidad pueden alcanzar estos límites superiores con las herramientas y la sujeción adecuadas.
Aclaramiento trocoidal y adaptativo
El desbaste trocoidal y adaptativo son métodos eficaces para el desbaste de aluminio. Se prefiere por su alta capacidad para gestionar el calor y controlar la fuerza de corte; además, ofrece una mejor evacuación de viruta en comparación con los métodos convencionales.
Comparación del aluminio 7075 con otros materiales
Al comparar el 7075 con otras alternativas, los ingenieros pueden tomar mejores decisiones al seleccionar el material para una aplicación específica. Esta es la única aleación que ofrece un equilibrio entre resistencia, peso y maquinabilidad.
Aluminio billet 7075 frente a acero 4140
Al comparar Aluminio 7075 frente a acero 4140, Se evidencian algunas compensaciones interesantes. El templado y revenido El acero 4140 tiene una resistencia a la tracción en el rango de 90 a 150 ksi.Aunque es casi tres veces más pesado por unidad de volumen, en situaciones donde la relación resistencia-peso es un parámetro crítico, como en el sector aeroespacial y de carreras, el 7075 es mejor. Cuando una pieza se utiliza con los mismos niveles de tensión, su peso es aproximadamente el 60 % menor que el de una pieza fabricada con acero 4140. Esto se basa en el supuesto de que se realizan modificaciones de diseño para tener en cuenta la menor rigidez del aluminio.
7075 frente a 6061 frente a 2024 frente a 7050
Al mecanizar el 7075, es necesario comparar su rendimiento con el de otros grados de aluminio. Se trata de una aleación aeroespacial de alto rendimiento. Los sustitutos son el aluminio 6061, el 2024 y el 7050.
Grados de aluminio más utilizados para el mecanizado:
- 6061-T6: Más débil (45.000 PSI máx.) pero mejor para soldar y más económico.
- 2024-T3: Misma resistencia (máximo 70,000 PSI), pero con mayor resistencia a la fatiga. Los revestimientos de aeronaves son comunes, y las máquinas tienen mayor dificultad para mecanizarlos.
- 7050-T7451: Mayor resistencia a la corrosión bajo tensión. Una opción de placa más costosa, pero preferiblemente más gruesa.
- 7075-T6 Estándar industrial de componentes de alto estrés; la mejor combinación de resistencia, maquinabilidad y disponibilidad.
La maquinabilidad del aluminio 7075 es mejor que la del 2024, presenta menor tendencia a la formación de filos recalcados y una buena capacidad de formación de viruta. Los diseños de componentes pueden aligerarse gracias a la mayor resistencia del 7075 en comparación con el 6061. Esto compensa el coste ligeramente elevado de los materiales en aplicaciones de rendimiento crítico.
¡Pruebe Boda ahora!
Cómo seleccionar la herramienta adecuada para el mecanizado de aluminio
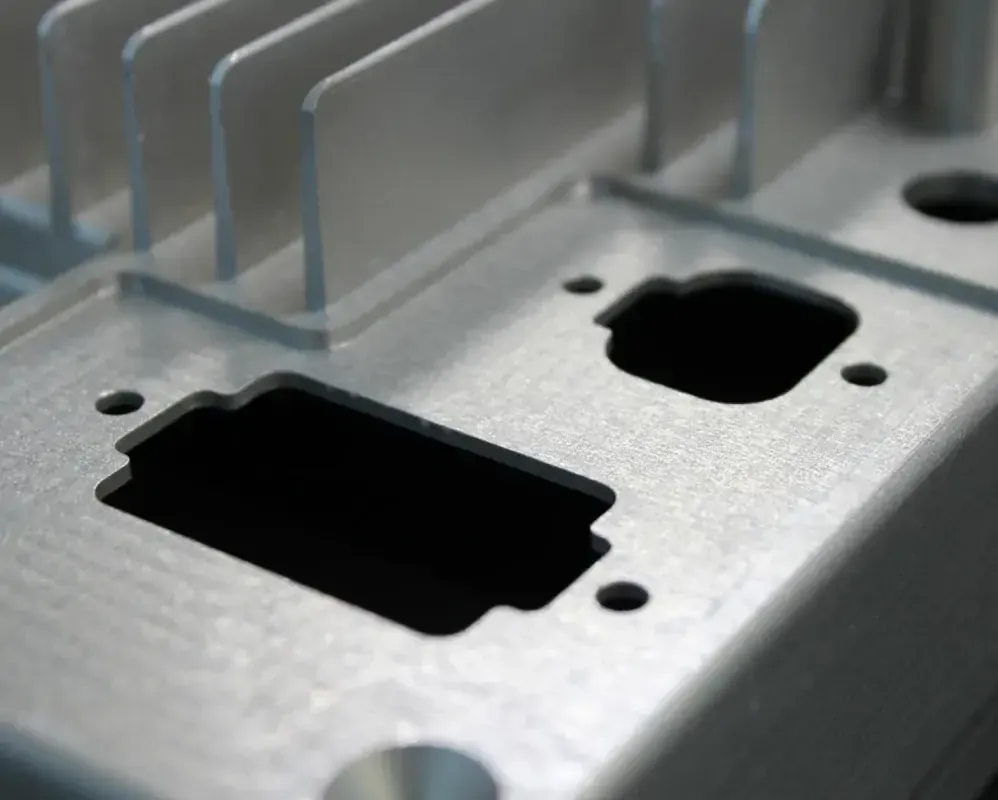
Mecanizado de aluminio 7075 personalizado
Al trabajar con 7075, la herramienta adecuada maximizará la productividad y el acabado superficial. Las características del material requieren geometrías y recubrimientos de herramienta diferentes a los utilizados para aceros u otros metales.
Geometrías de herramientas de carburo para 7075
Las herramientas de carburo han sido la opción más popular para el mecanizado de aluminio. Ofrecen una excelente resistencia al desgaste y la rigidez necesaria para mantener la precisión dimensional a altas velocidades. El rendimiento depende de la geometría de la herramienta. Las geometrías diseñadas específicamente para aluminio superan a los diseños de uso general.
Los ángulos de ataque positivos de 10 a 15 grados pueden reducir el consumo de energía y las fuerzas de corte, a la vez que mejoran el acabado superficial. Son más efectivos en aluminio gracias a su matriz blanda. Sin embargo, se astillan inmediatamente en materiales más duros.
El número de flautas influye en la velocidad de evacuación de las virutas y en el avance. Los diseños de dos y tres flautas son ideales para pasadas de desbaste que requieren cortes profundos. En pasadas de acabado, las fresas de cuatro y cinco flautas ofrecen mayores velocidades de avance de la mesa. Las hélices y pasos variables mejoran la calidad superficial para el mecanizado de precisión de aluminio.
Herramientas de PCD para series de producción
Las herramientas con diamante policristalino son una excelente opción para mecanizar aluminio. El PCD puede mejorar la vida útil varias veces hasta un orden de magnitud en comparación con el carburo cementado (normalmente entre 5 y 20 veces, según las condiciones de funcionamiento).
Los diamantes tienen un coeficiente de fricción extremadamente bajo y son muy duros. Pueden cortar aluminio sin desgastarse. Los filos de corte se mantienen afilados, lo que garantiza la consistencia de las superficies durante largos ciclos de producción. Esta característica es especialmente útil en aplicaciones aeroespaciales, donde la consistencia dimensional es crucial para grandes lotes de piezas.
El PCD es el material de acabado más adecuado para lograr superficies de alta calidad. Este material permite alcanzar superficies de 8-16 Ra optimizando las velocidades y los avances. Es posible reducir los costes de fabricación eliminando los procesos de rectificado y pulido secundarios.
Estrategias de refrigerantes y lubricantes
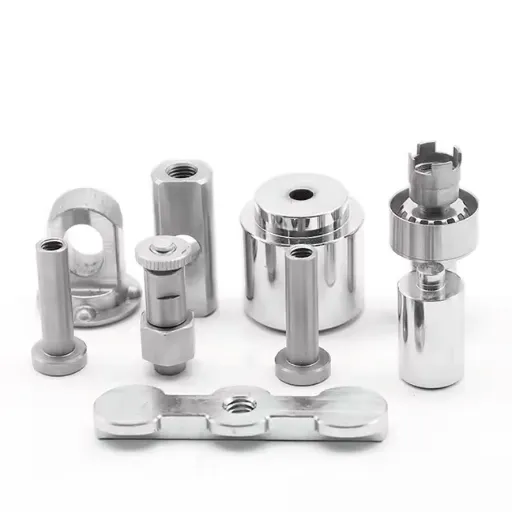
Piezas mecanizadas de aluminio 7075
Al mecanizar aluminio 7075, el uso adecuado del refrigerante mejora la vida útil de la herramienta, la calidad superficial y la precisión dimensional. Si bien la alta conductividad térmica del aluminio disminuirá, las necesidades de refrigeración, en comparación con el titanio o el acero, siguen siendo importantes. La elección del refrigerante y su método de suministro son importantes.
Tipos y concentraciones de refrigerante
Estos refrigerantes se desarrollan con sintéticos y semisintéticos solubles en agua, específicos para el aluminio. Estos refrigerantes combinan refrigeración y lubricación, lo que evita la formación de manchas en el aluminio y la corrosión.
La proporción sugerida para mecanizar aluminio 7075 es del 5 al 8 %, a diferencia del 8 al 12 % habitual para mecanizar acero. Niveles más bajos proporcionan suficiente refrigeración y lubricación, y minimizan la cantidad de residuos en las piezas de la máquina. Concentraciones superiores a este nivel pueden producir depósitos blancos que deben eliminarse de las superficies de aluminio.
El pH del refrigerante debe mantenerse entre 8.5 y 9.5 para evitar la corrosión del aluminio. El monitoreo y ajuste regulares del pH, la concentración y la contaminación bacteriana aumentarán la vida útil del refrigerante, la consistencia del mecanizado y la vida útil del mismo. El sistema de eliminación de aceite residual ayuda a eliminar la contaminación del aceite de corte que reduce el rendimiento del refrigerante.
Control de pH y contaminación
El aluminio forma naturalmente una capa de óxido en su superficie. Esto le ofrece resistencia a los contaminantes y la corrosión. El nivel óptimo de pH está entre 7 y 8. Con este pH neutro, el aluminio se mantiene en óptimas condiciones frente a contaminantes agresivos como los cloruros.
Consideraciones para la sujeción y el montaje
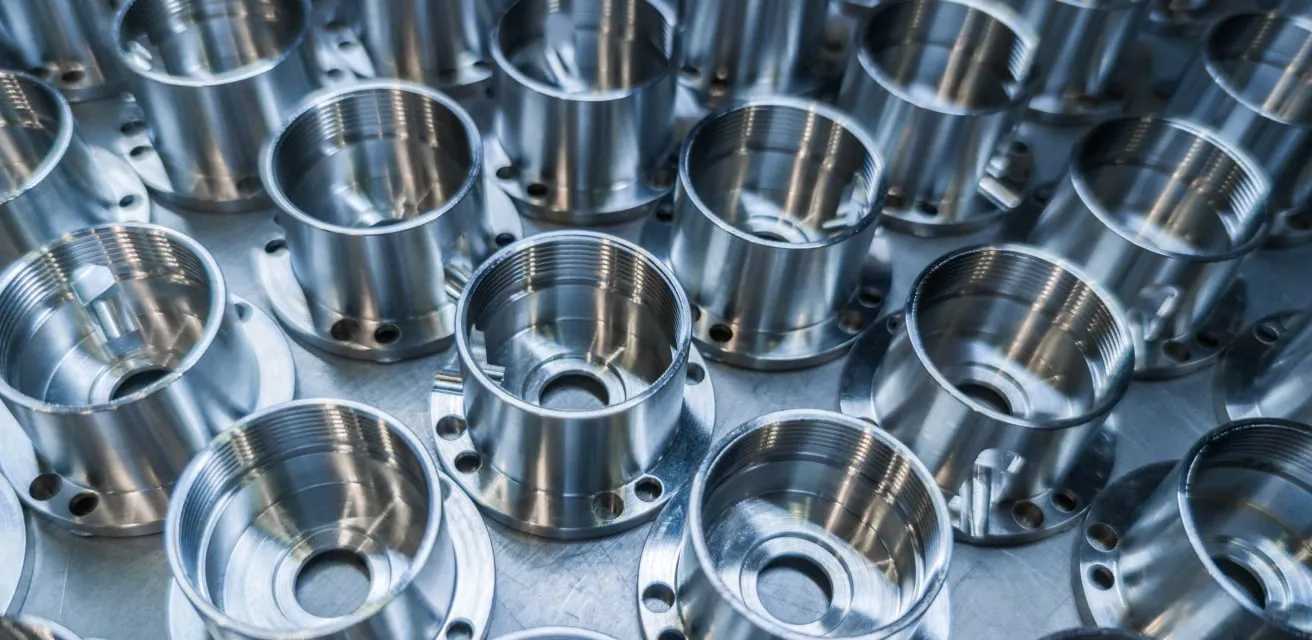
Piezas mecanizadas a granel de aluminio 7075
El uso de la sujeción de pieza es fundamental al mecanizar aluminio 7075, especialmente en componentes de paredes delgadas o geometrías con formas complejas, donde las fuerzas de corte pueden causar distorsión o deflexión. Además, es fácil doblar componentes de aluminio bajo carga, debido a que este material tiene un módulo de elasticidad bajo en comparación con el acero.
Distribución de piezas de paredes delgadas
Uno de los problemas asociados a la fijación de piezas aeroespaciales de paredes delgadas es que la tensión interna se desplaza y distorsiona durante el mecanizado debido a la eliminación de material. Utilizar una secuencia de mecanizado simétrica y cortar el material por el otro lado no es tan difícil.
Las fijaciones de vacío o la cera de bajo punto de fusión permiten sujetar paredes delgadas sin aplicar mucha fuerza. El tratamiento térmico previo de las piezas mecanizadas finales puede aumentar la estabilidad dimensional de piezas significativas mediante la liberación de tensiones. Esta se distribuye mediante mordazas blandas para adaptarse a la geometría de la pieza, con sujeción hidráulica o neumática adicional para eliminar la deformación local y distribuir la fuerza uniformemente.
Diseño de accesorios para operaciones de alta velocidad
Los accesorios deben ser capaces de soportar las fuerzas de corte a alta velocidad y las fuerzas centrífugas generadas por el mecanizado de alta velocidad. Los accesorios diseñados para el mecanizado CNC de aluminio a velocidades elevadas deben ser más rígidos que los diseñados con parámetros convencionales.
Las abrazaderas de pie o de correa deben sujetar las piezas cerca de la zona de corte para minimizar el brazo de momento, que permite la deflexión de la pieza. Las fuerzas de tracción suelen ser más efectivas que las de empuje, ya que no generan los momentos de elevación que las abrazaderas laterales pueden generar bajo cargas de corte elevadas.
¡Pruebe Boda ahora!
Requisito para lograr acabados superficiales de calidad aeronáutica
Las aplicaciones aeroespaciales suelen especificar acabados superficiales de hasta 32 Ra, y las superficies de sellado críticas pueden requerir 16 Ra. Con las herramientas y los parámetros adecuados, es posible mecanizar aluminio 7075 según estas rigurosas especificaciones.
El proceso de mecanizado produce superficies con un Ra de 16-32 al utilizar carburo afilado o herramientas a altas velocidades (2,500-4000 SFM) y avances finos (0.04 a 0.006 IPT). Al utilizar plaquitas wiper, se pueden lograr superficies aún más finas. Esto se consigue duplicando el número de filos de corte que entran en contacto con la pieza en cada rotación.
Mecanizado CNC de precisión de aluminio 7075 en Boda
Boda es uno de los principales fabricantes de piezas metálicas a medida y mecanizado CNC. Nuestros maquinistas experimentados cuentan con décadas de experiencia en la fabricación de aluminio 7075 de precisión a medida. Conocemos todos los detalles del trabajo con aleaciones de aluminio. En Boda, valoramos su tiempo, su dinero y sus objetivos. Nos convertimos en su socio, proporcionándole piezas de la mejor calidad y con un acabado impecable para que pueda lograr los resultados deseados.
Conclusión:
Comprender el proceso de mecanizado del aluminio 7075 es fundamental. También es necesario aplicar métodos establecidos para optimizar los parámetros, regular los procesos y seleccionar las herramientas adecuadas. Esta aleación de aluminio de alta resistencia presenta una excelente maquinabilidad, lo que permite una alta tasa de arranque de material, mejores superficies y una ejecución adecuada. Por lo tanto, es el material preferido para componentes estructurales aeroespaciales y componentes automotrices de alto rendimiento. También se fabrican componentes de maquinaria de precisión con esta aleación.
Esta guía explica cómo lograr resultados consistentes con componentes 7075. Boda cuenta con décadas de experiencia en el mecanizado de precisión de aluminio. Esto se aplica a cada proyecto. Comprendemos a fondo los desafíos que presentan las aleaciones de aluminio de alta resistencia y cómo superarlos. Nuestras habilidades y experiencia pueden satisfacer sus necesidades, ya sea que necesite desarrollo de prototipos o mecanizado de producción. Cotizar! poniéndose en contacto con nosotros.