Guida alla lavorazione per alluminio 7075
L'alluminio 7075 è una scelta ideale nel mondo della produzione grazie alla sua elevata resistenza, accompagnata da una lavorabilità superiore. L'alluminio 7075 è ideale per il mercato aerospaziale, automobilistico e anche per applicazioni ad alte prestazioni. È una lega ad alta resistenza, con un limite di snervamento pari a quello di alcune varietà di acciaio. Presenta la leggerezza e l'eccellente qualità di formatura del truciolo dell'alluminio. L'ottimizzazione di questo materiale può essere ottenuta attraverso la conoscenza dell'ottimizzazione dei parametri di taglio, la selezione degli utensili e il fissaggio.
Boda Tech è una delle aziende leader che offre lavorazione CNC dell'alluminioe vanta una vasta esperienza nell'utilizzo di leghe di alluminio 7075, tra le altre leghe di alluminio ad alte prestazioni. I componenti sono sempre realizzati con elevata precisione grazie ai nostri CNC e ai nostri macchinisti altamente qualificati. lavorazione dell'alluminio su misura che offriamo di serie garantirà ciò che deve essere fatto nei tempi previsti e con la qualità ottimale, sia che si tratti dello sviluppo di un prototipo o di una produzione di massa.
Perché l'alluminio 7075 è ideale per la lavorazione CNC
L'alluminio 7075 ha un eccezionale rapporto resistenza/peso. È ideale per applicazioni che richiedono componenti leggeri e ad alte prestazioni. La sua elevata lavorabilità lo rende facilmente utilizzabile per creare forme e geometrie complesse. L'alluminio ha un'elevata resistenza alla fatica ed è perfetto per i settori in cui il peso è un fattore critico, come quello aerospaziale.
Proprietà del materiale in alluminio 7075 e composizione chimica
Proprietà del materiale in alluminio 7075sono dovuti alla sua composizione chimicaSi tratta di una lega di zinco che occupa una posizione speciale nella famiglia delle leghe. Può competere con l'acciaio in termini di resistenza e presenta comunque il vantaggio di poter lavorare l'alluminio.
Composizione chimica
La lega principale del 7075 è lo zinco (5.1-6.1%), poiché contiene anche rame (1.2-2.0), magnesio (2.1-2.9) e cromo (0.18%-0.28) che migliorano le proprietà di resistenza della lega. Questa composizione può essere sottoposta a trattamento termico di indurimento per precipitazione, che la rende molto più resistente rispetto ad altri tipi di alluminio.
Lo stato di tempra più comune, T6, utilizzato nelle lavorazioni meccaniche, raggiunge una resistenza a trazione massima di 83,000 PSI e 73,000 PSI. I valori sono gli stessi degli acciai a medio tenore di carbonio, mentre l'alluminio ha mantenuto la sua densità di 2.81 g/cm³.
Il livello di ferro è limitato allo 0.50% per garantire una migliore lavorabilità. Il livello di silicio è mantenuto a un livello basso (0.40%) per garantire una lavorabilità ottimale. Questi livelli regolati di impurità contribuiscono a formare le buone superfici che si ottengono ogni volta che l'alluminio 7075 viene lavorato con le tecniche appropriate.
Proprietà meccaniche
Il grado 7075 è migliore in termini di resistenza dell'alluminio rispetto a qualsiasi altro grado. La sua elevata resistenza alla trazione, alla fatica e alla rottura sotto sforzo lo rendono il più adatto all'uso come componente strutturale quando è sottoposto a sollecitazioni estreme.
La tempra T73 viene utilizzata in applicazioni che richiedono durevolezza e sezioni spesse. Presenta una resistenza alla corrosione sotto sforzo superiore, sebbene abbia una resistenza alla trazione inferiore (78000 PSI). L'applicazione influirà sul tipo di materiale utilizzato e sulle specifiche del trattamento termico.
Tempra T6 vs T73
T6 e T73 sono le varianti dell'alluminio 7075. Condividono la composizione chimica, ma sviluppano proprietà fisiche diverse a seconda dei metodi di lavorazione utilizzati.
La tempra dell'alluminio 7075-T6 si ottiene mediante trattamento termico del metallo. L'invecchiamento artificiale è necessario per ottenere le migliori proprietà meccaniche richieste. 7075-T73 è la tempra dell'alluminio ottenuta dopo il trattamento termico del metallo. È stabilizzata mediante invecchiamento artificiale per ottenere la massima resistenza alla corrosione sotto sforzo.
Caratteristiche di lavorabilità dell'alluminio 7075
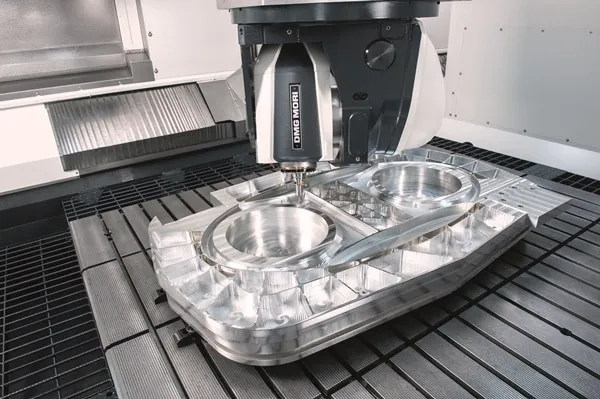
Lavorazione CNC su Alluminio 7075
La lavorabilità dell'alluminio 7075 è, infatti, buona in quanto offre una rapida asportazione del metallo e una finitura pulita. Il truciolo e le caratteristiche del materiale e del truciolo determinano l'ambiente ottimale per le operazioni CNC ad alta produttività.
Valutazione della lavorabilità e formazione del truciolo
La lavorabilità dell'alluminio 7075 è del 70% rispetto all'ottone lavorabile ad alta velocità. Questa percentuale è superiore a quella della maggior parte degli acciai e delle leghe di alluminio. Utilizzando parametri appropriati e controllandoli in modo appropriato, è possibile ottenere velocità di taglio più elevate, una maggiore durata dell'utensile e una superficie più pulita. Ciò si tradurrà in una maggiore produzione con una riduzione dei tempi di ciclo e un taglio costante.
Dopo la tornitura e la fresatura, la lega produce trucioli corti e puliti. Questo riduce le possibilità di risaldatura e rimuove l'accumulo di trucioli filanti. Per la movimentazione dei trucioli si utilizza un sistema semplice e un refrigerante ad alta pressione per migliorarne l'evacuazione. Per il taglio del tagliente di riporto si consigliano utensili in metallo duro (o PCD affilato). Il rinvenimento T6 è un materiale fragile rispetto alla ricottura.
Comportamento del bordo costruito
L'alluminio 7075 è molto soggetto alla formazione di taglienti di riporto. Ciò è dovuto ad avanzamenti elevati e velocità di taglio piuttosto basse o moderate. I taglienti di riporto influiscono sulla qualità di finitura dei prodotti e sull'angolo di spoglia dell'utensile da taglio. Anche le condizioni di tempra influiscono sulla formazione dei taglienti. Più è duro il tempra, minore sarà il numero di taglienti formati, e viceversa.
Confronto con altre leghe di alluminio
La lavorabilità dell'alluminio 7075 è buona, ma possiamo aggiungerlo alla scala "B" se confrontato con la lega di alluminio 6061. Il 6061 è più facile da lavorare, richiede meno potenza e fornisce finiture lisce, mentre il 7075 richiede più potenza a causa della sua durezza leggermente superiore al 6061.
Parametri di taglio CNC per alluminio 7075
Lavorazione ad alta velocità
Le strategie HSM traggono vantaggio dal fatto che il 7075 ha un'eccezionale lavorabilità per garantire buoni tassi di asportazione del materiale. È possibile realizzare applicazioni con caratteristiche complesse e finiture superficiali di alta qualità utilizzando lavorazioni meccaniche di precisione in alluminio utensili di piccolo diametro e velocità del mandrino superiori a 15,000 giri/min.
Il percorso trocoidale rende inoltre costante il carico sul truciolo e riduce il contatto radiale. Ciò consente di utilizzare elevate velocità di avanzamento nelle passate profonde, senza sovraccaricare le frese. Il processo ha aumentato l'asportazione di metallo del 300-500% rispetto alla fresatura laterale convenzionale, e anche la durata dell'utensile è aumentata grazie alle ridotte forze di taglio e alla generazione di calore.
Un ulteriore miglioramento della produttività è dato dalle strategie di sgrossatura adattive, che aumentano o diminuiscono automaticamente la velocità di avanzamento in base al materiale in lavorazione. Questi percorsi utensile intelligenti mantengono un carico costante sul mandrino, evitando i sovraccarichi utensile causati dalla programmazione convenzionale.
Le velocità e gli avanzamenti
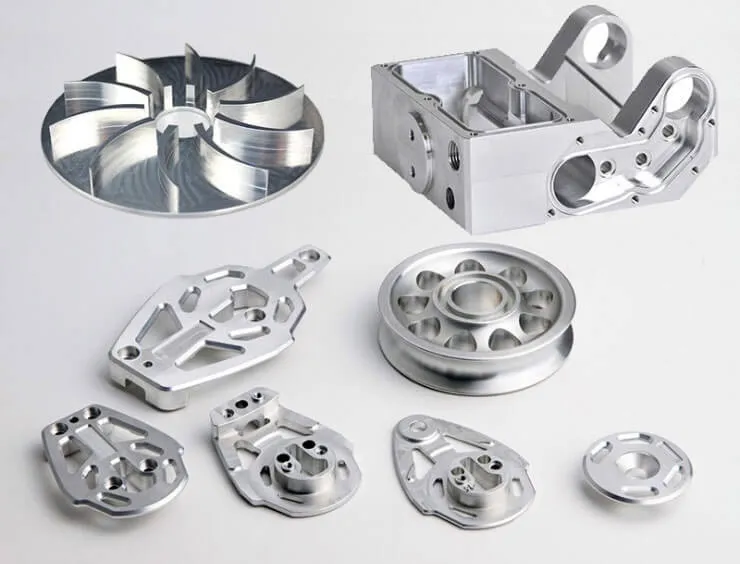
Parti in alluminio 7075
Durante la lavorazione dell'alluminio 7075, massimizzate la produttività massimizzando il rapporto tra velocità di avanzamento, velocità di taglio e profondità di taglio. Grazie alla sua superiore lavorabilità, il materiale può essere lavorato con parametri di lavorazione che altrimenti rovinerebbero gli utensili.
Questi parametri forniranno un buon punto di partenza da cui apportare modifiche in base alle capacità della macchina, alla configurazione del pezzo e alla finitura superficiale desiderata. Le attuali macchine ad alta velocità possono raggiungere questi limiti superiori con utensili e sistemi di serraggio adeguati.
Compensazione trocoidale e adattiva
La sgrossatura trocoidale e quella adattiva sono metodi efficaci per la sgrossatura dell'alluminio. Sono preferite per la loro elevata capacità di gestire il calore e controllare la forza di taglio; inoltre, offrono una migliore evacuazione del truciolo rispetto ai metodi convenzionali.
Confronto tra l'alluminio 7075 e altri materiali
Confrontando la lega 7075 con altre alternative, gli ingegneri sono in grado di fare scelte migliori nella selezione del materiale da utilizzare in una determinata applicazione. Questa è l'unica lega che offre un equilibrio ottimale tra resistenza, peso e lavorabilità.
Alluminio billet 7075 vs acciaio 4140
Quando si confronta Alluminio billet 7075 contro acciaio 4140, vengono evidenziati alcuni interessanti compromessi. Il temprato e rinvenuto L'acciaio 4140 ha una resistenza alla trazione compresa tra 90 e 150 ksiSebbene sia quasi tre volte più pesante per unità di volume, in situazioni in cui il rapporto resistenza/peso è un parametro critico, come nel caso dell'industria aerospaziale e delle corse, il 7075 è migliore. Quando un componente deve essere utilizzato agli stessi livelli di sollecitazione, ha un peso pari a circa il 60% di quello di un componente realizzato in acciaio 4140. Questo presuppone che vengano apportate modifiche progettuali per tenere conto del fatto che l'alluminio è meno rigido.
7075 contro 6061 contro 2024 contro 7050
Nella lavorazione meccanica, il 7075 deve essere confrontato con gli altri gradi di alluminio in termini di prestazioni. Si tratta di una lega aerospaziale ad alte prestazioni. I suoi sostituti sono l'alluminio 6061, il 2024 e il 7050.
Le leghe di alluminio più comunemente utilizzate nella lavorazione meccanica:
- 6061-T6: Più debole (45.000 PSI max), ma migliore per la saldatura e più economico.
- 2024-T3: Stessa resistenza (massimo 70,000 PSI) ma con una migliore resistenza alla fatica. I rivestimenti degli aerei sono comuni e le macchine trovano più difficile lavorarli.
- 7050-T7451: Maggiore resistenza alla corrosione sotto sforzo e migliore. Un'opzione con piastra più costosa, ma preferibilmente più spessa.
- 7075-T6 Standard industriale per componenti ad alto stress; la migliore combinazione di resistenza, lavorabilità e disponibilità.
La lavorabilità dell'alluminio 7075 è migliore rispetto a quella del 2024, presenta una minore tendenza alla formazione di taglienti di riporto e presenta una buona formazione di trucioli. I componenti possono essere progettati in modo più leggero grazie alla maggiore resistenza del 7075 rispetto al 6061. Ciò controbilancia il costo marginalmente elevato dei materiali nelle applicazioni critiche per le prestazioni.
Prova subito Boda!
Selezione dello strumento giusto per la lavorazione dell'alluminio
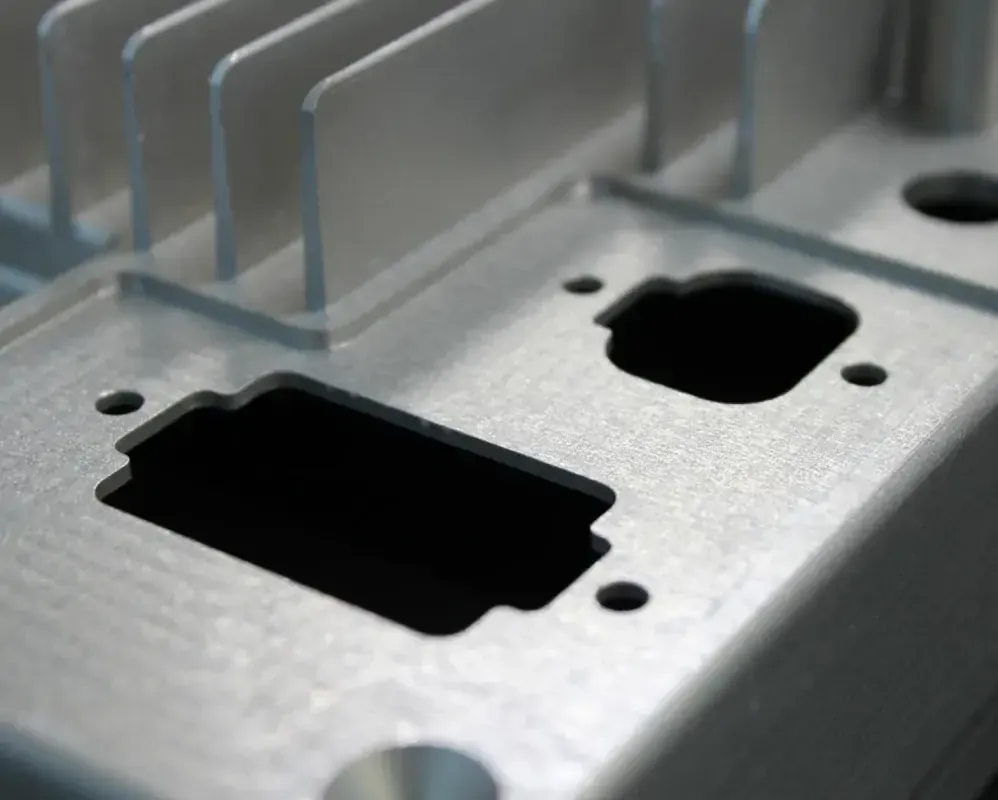
Lavorazione personalizzata dell'alluminio 7075
Quando si lavora con l'acciaio 7075, l'utensile giusto massimizzerà la produttività e la finitura superficiale. Le caratteristiche del materiale richiedono geometrie e rivestimenti degli utensili diversi da quelli utilizzati per acciai o altri metalli.
Geometrie degli utensili in metallo duro per 7075
Gli utensili in metallo duro sono stati l'opzione più popolare per la lavorazione dell'alluminio. Offrono un'eccellente resistenza all'usura e la rigidità necessaria per mantenere la precisione dimensionale a velocità elevate. Le prestazioni sono influenzate dalla geometria dell'utensile. Le geometrie progettate specificamente per l'alluminio superano le prestazioni di quelle di uso generale.
Angoli di spoglia positivi di 10-15 gradi possono ridurre il consumo di energia e le forze di taglio, migliorando al contempo la finitura superficiale. Sono più efficaci sull'alluminio grazie alla sua matrice morbida. Tuttavia, si scheggerebbero immediatamente nei materiali più duri.
Il numero di taglienti influisce sulla velocità di evacuazione dei trucioli e sull'avanzamento. Le frese a due e tre taglienti sono ideali per le passate di sgrossatura che richiedono tagli profondi. Nelle passate di finitura, le frese a quattro e cinque taglienti offrono avanzamenti tavola più elevati. Eliche e passi variabili migliorano la qualità superficiale per la lavorazione di precisione dell'alluminio.
Utensili PCD per cicli di produzione
Gli utensili rappresentano un'ottima scelta per la lavorazione dell'alluminio con diamante policristallino. Il PCD può migliorare la durata di vita di diverse volte, fino a un ordine di grandezza, rispetto al carburo cementato (in genere 5–20 volte, a seconda delle condizioni operative)
I diamanti hanno un coefficiente di attrito estremamente basso e sono molto duri. Possono tagliare l'alluminio senza usurarsi. I taglienti rimangono affilati, garantendo superfici uniformi anche per lunghi cicli di produzione. Questa caratteristica è particolarmente utile nelle applicazioni aerospaziali, dove la costanza dimensionale è fondamentale per grandi lotti di componenti.
Il PCD è il materiale di finitura più adatto quando si vogliono ottenere superfici di alta qualità. Il materiale è in grado di ottenere superfici con durezza Ra 8-16 ottimizzando velocità e avanzamenti. È possibile ridurre i costi di produzione eliminando i processi secondari di rettifica e lucidatura.
Strategie per refrigeranti e lubrificanti
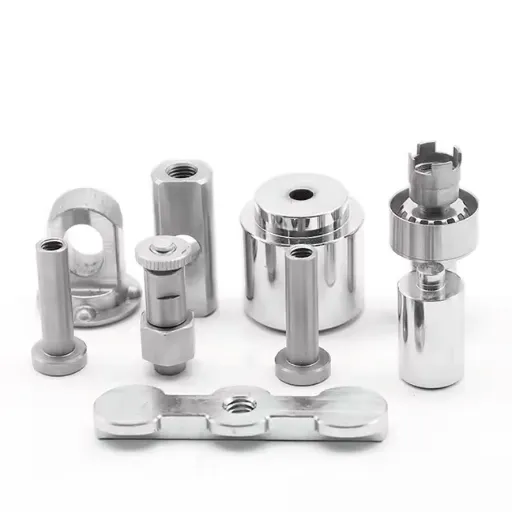
Parti lavorate in alluminio 7075
Nella lavorazione dell'alluminio 7075, un uso adeguato del refrigerante migliora la durata dell'utensile, la qualità superficiale e la precisione dimensionale. Sebbene l'elevata conduttività termica del titanio diminuisca, le esigenze di raffreddamento richieste, rispetto al titanio o all'acciaio, sono comunque importanti. La scelta del refrigerante e il metodo di erogazione sono fondamentali.
Tipi e concentrazioni di refrigerante
Questi refrigeranti sono sviluppati utilizzando materiali sintetici e semisintetici idrosolubili, specifici per l'alluminio. Questi refrigeranti combinano l'effetto di raffreddamento e lubrificazione, prevenendo la formazione di macchie sull'alluminio o la corrosione.
Il rapporto consigliato per la lavorazione dell'alluminio 7075 è del 5-8%, rispetto al normale 8-12% richiesto per la lavorazione dell'acciaio. Livelli inferiori offrono un raffreddamento e una lubrificazione sufficienti e riducono al minimo la quantità di residui su componenti e pezzi lavorati. Concentrazioni superiori possono causare depositi bianchi che devono essere rimossi dalle superfici in alluminio.
Il pH del refrigerante deve essere mantenuto tra 8.5 e 9.5 per evitare la corrosione dell'alluminio. Il monitoraggio e la regolazione regolari del pH, della concentrazione e della contaminazione batterica aumenteranno la durata del refrigerante, l'uniformità della lavorazione e la durata del refrigerante stesso. Il sistema di rimozione dell'olio di scarto contribuisce a eliminare la contaminazione del taglio a olio che riduce le prestazioni del refrigerante.
Controllo del pH e della contaminazione
L'alluminio forma naturalmente uno strato di ossido sulla sua superficie. Offre resistenza ai contaminanti e alla corrosione. Il pH ottimale è compreso tra 7 e 8. A questo pH neutro, l'alluminio rimane in condizioni ottimali contro contaminanti aggressivi come i cloruri.
Considerazioni per il serraggio e l'attrezzaggio
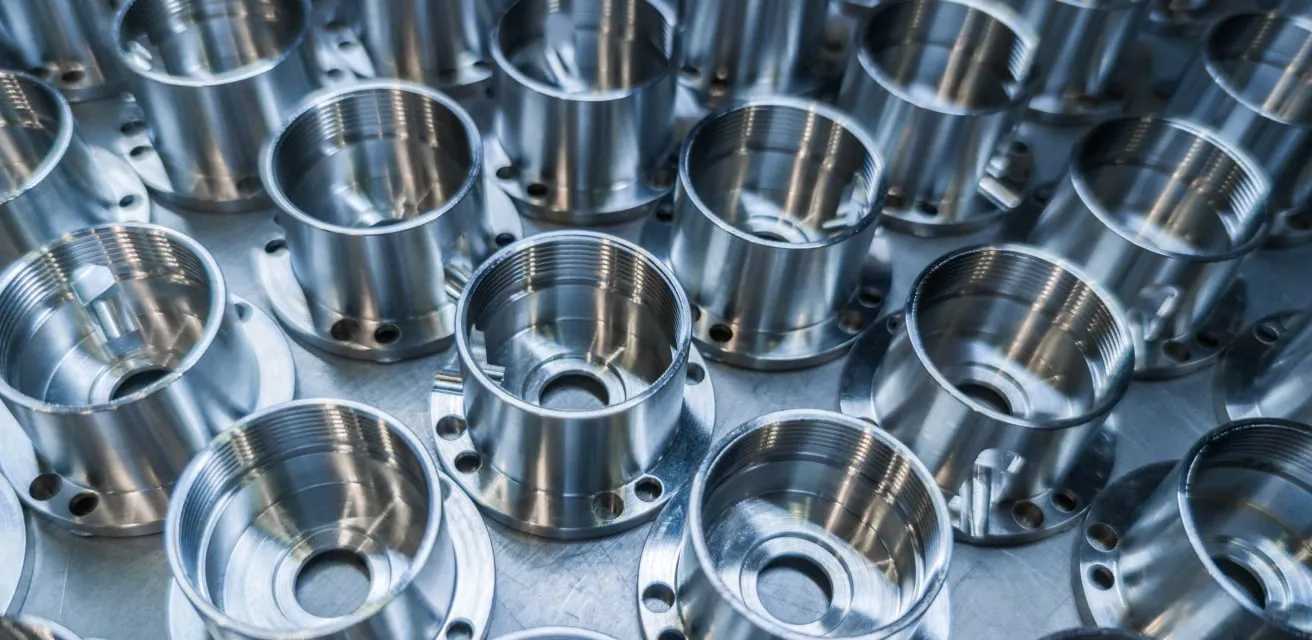
Parti lavorate in massa in alluminio 7075
Nella lavorazione dell'alluminio 7075, il serraggio deve essere utilizzato correttamente, in particolare nella lavorazione di componenti con pareti sottili o geometrie complesse in cui le forze di taglio possono causare distorsioni o flessioni. I componenti in alluminio sono inoltre facili da piegare quando sono sottoposti a carico, poiché il materiale ha un modulo di elasticità inferiore rispetto all'acciaio.
Distribuzione delle parti a parete sottile
Uno dei problemi che possono essere collegati al fissaggio di componenti aerospaziali a pareti sottili è che le tensioni interne vengono spostate e distorte durante la lavorazione a causa dell'asportazione di materiale. Utilizzare una sequenza di lavorazione simmetrica e tagliare il materiale sul lato opposto non è poi così difficile.
Dispositivi sottovuoto o cera a basso punto di fusione possono supportare pareti sottili senza dover applicare troppa forza. Un trattamento termico preliminare dei pezzi lavorati può aumentare la stabilità dimensionale di componenti significativi attraverso la distensione delle tensioni. Il trattamento termico viene distribuito tramite ganasce morbide per adattarsi alla geometria del pezzo, con l'aggiunta di un serraggio idraulico o pneumatico per eliminare le deformazioni locali e distribuire uniformemente la forza.
Progettazione di attrezzature per operazioni ad alta velocità
Gli attrezzi devono essere in grado di resistere alle forze di taglio ad alta velocità e alle forze centrifughe generate dalla lavorazione ad alta velocità. Gli attrezzi progettati per la lavorazione CNC dell'alluminio ad alte velocità devono essere più rigidi di quelli progettati con parametri convenzionali.
I morsetti a punta o a cinghia devono agganciare i pezzi in lavorazione in prossimità della zona di taglio per ridurre al minimo il braccio di momento, consentendo al pezzo di flettersi. Le forze di trazione verso il basso tendono a essere più efficaci rispetto ai modelli a spinta verso il basso perché non creano i momenti di sollevamento che i morsetti laterali possono generare in caso di carichi di taglio elevati.
Prova subito Boda!
Requisito per ottenere finiture superficiali di qualità aeronautica
Le applicazioni aerospaziali spesso richiedono finiture superficiali fino a 32 Ra, mentre le superfici di tenuta critiche possono richiedere 16 Ra. Con gli utensili e i parametri giusti, è possibile lavorare l'alluminio 7075 secondo queste specifiche rigorose.
Il processo di lavorazione produce superfici con un Ra di 16-32 utilizzando utensili o utensili in metallo duro affilati ad alte velocità (2,500-4000 SFM) e avanzamenti fini (da 0.04 a 0.006 IPT). Utilizzando inserti raschianti, è possibile ottenere superfici ancora più fini. Questo si ottiene raddoppiando il numero di taglienti a contatto con il pezzo a ogni rotazione.
Lavorazione CNC di precisione in alluminio 7075 presso Boda Tech
Boda Tech è uno dei principali produttori di componenti metallici personalizzati e lavorazioni CNC. I nostri esperti operatori vantano decenni di esperienza nella lavorazione di precisione personalizzata dell'alluminio 7075. Conosciamo tutti i dettagli della lavorazione delle leghe di alluminio. In Boda Tech, diamo valore al vostro tempo, al vostro denaro e ai vostri obiettivi. Diventiamo il vostro partner fornendovi componenti di altissima qualità e con finiture impeccabili, in modo che possiate raggiungere i risultati desiderati.
Conclusione:
Comprendere il processo di lavorazione dell'alluminio 7075 è importante. È inoltre necessario applicare metodi consolidati per ottimizzare i parametri, regolare i processi e selezionare gli utensili giusti. Questa lega di alluminio ad alta resistenza ha un'eccellente lavorabilità, consentendo elevati tassi di asportazione del materiale, superfici migliori e un'esecuzione appropriata. È quindi il materiale preferito per componenti strutturali aerospaziali e componenti automobilistici ad alte prestazioni. Anche i componenti per macchine di precisione sono realizzati con questa lega.
Questa guida spiega come ottenere risultati coerenti utilizzando componenti 7075. Boda Tech vanta decenni di esperienza nella lavorazione di precisione dell'alluminio. Applichiamo questa competenza a ogni progetto. Abbiamo una conoscenza approfondita delle sfide che le leghe di alluminio ad alta resistenza presentano e di come superarle. Le nostre competenze e la nostra esperienza possono soddisfare le vostre esigenze, sia che abbiate bisogno di sviluppare prototipi o di lavorazioni meccaniche di produzione. Preventivo contattandoci.