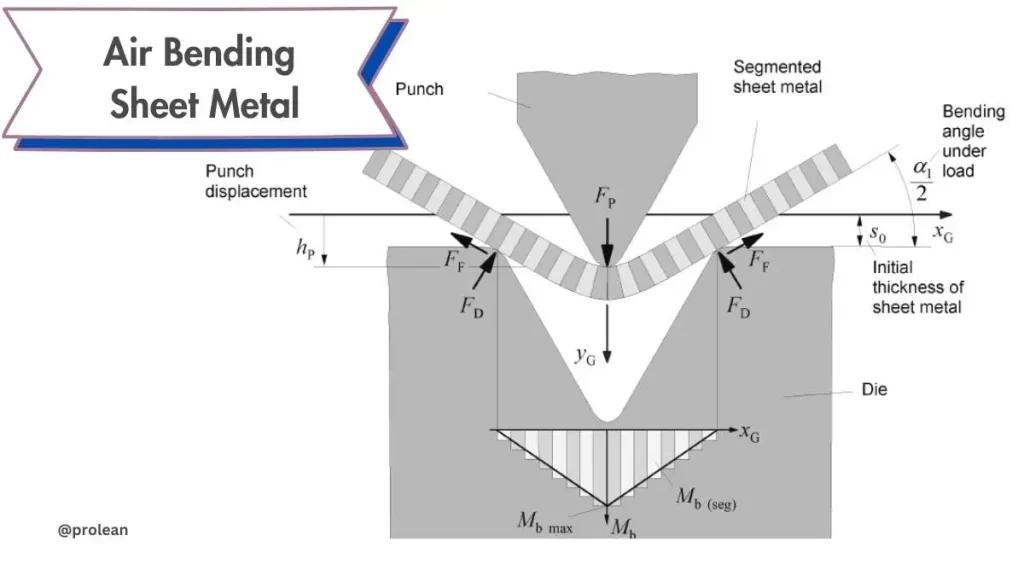
Doblado de chapa metálica con aire Se considera que el plegado por puntos es el proceso de plegado más popular en los talleres de chapa metálica en la actualidad. En este proceso, la punta de la matriz y el punzón solo entran en contacto con la pieza de trabajo en el borde. El punzón pasa por encima del borde superior de la matriz hacia la abertura en V sin entrar en contacto con la parte inferior. La abertura en V de la matriz se hace más profunda que el ángulo requerido de la pieza de trabajo para doblar en exceso el material y contrarrestar el rebote.
Además, es habitual utilizar herramientas de ángulo agudo al realizar un doblado con aire completo. Para un doblado con aire parcial, se suelen utilizar herramientas de 90° u 88°. Recientemente, se introdujeron las herramientas de 75°, que permiten un doblado con aire completo sin estar limitado por punzones afilados. Las nuevas herramientas son diferentes de los punzones agudos convencionales en los que se aplican matrices tipo cuchilla.
En este artículo, nos centraremos principalmente en el doblado de chapa metálica con aire, sus beneficios y técnicas comparativas.
¿Qué es el doblado de chapa metálica por aire?
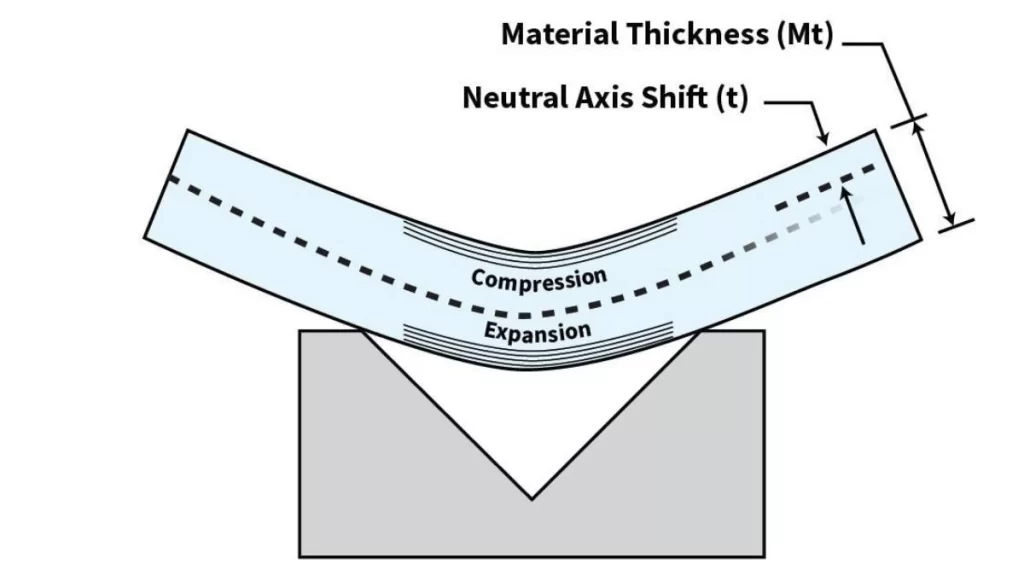
Flexión de aire
El doblado por aire es una técnica de conformado eficaz para metales. El proceso implica tres puntos de contacto: la punta del punzón y los bordes exteriores de la matriz. La matriz superior fuerza la chapa metálica hacia la ranura en V de la matriz inferior sin contacto con la base de la matriz. Por lo tanto, el ángulo de doblado depende de la profundidad de penetración en la abertura en V.
El plegado por aire de chapa metálica permite a los fabricantes utilizar la misma matriz en distintos materiales, radios y ángulos. Los ajustes pueden variar según el diseño del punzón y el grado de penetración. El plegado por aire es popular porque ofrece flexibilidad y puede lograr una alta precisión, incluso con prensas plegadoras controladas por CNC. La tecnología reduce factores como la recuperación elástica del material, lo que la convierte en un proceso tecnológico preferido en los talleres de chapa metálica modernos.
Por todas las razones anteriores, el doblado de chapa metálica con aire es una forma rápida de formar múltiples ángulos en las industrias actuales de fabricación de metales, ya que el cambio de herramientas se realiza después de varios ciclos.
¡Pruebe Boda ahora!
¿Cuál es la función del doblado de chapa metálica con aire?
El plegado por aire ayuda a crear los ángulos específicos necesarios durante las operaciones de la prensa plegadora. Se utiliza para doblar láminas de metal en ángulos rectos y formas específicas necesarias para su propósito. Pero este éxito depende en gran medida de los equipos modernos. Con las antiguas prensas plegadoras, los márgenes de error son mayores.
En el plegado por aire, es muy importante ajustar la profundidad del émbolo. Para obtener resultados precisos, los operadores tienden a realizar la recuperación elástica del material y la profundidad del punzón. Las máquinas CNC pueden configurar automáticamente el radio de plegado y los controles de rebote. El proceso generalmente proporciona un mayor control sobre la fuerza de plegado y las dimensiones finales; por lo tanto, es perfecto para lograr uniformidad.
Componentes clave en el doblado de chapa metálica con aire
Los componentes que intervienen en el doblado por aire trabajan juntos para dar forma a láminas de metal con precisión.
Punch and Die
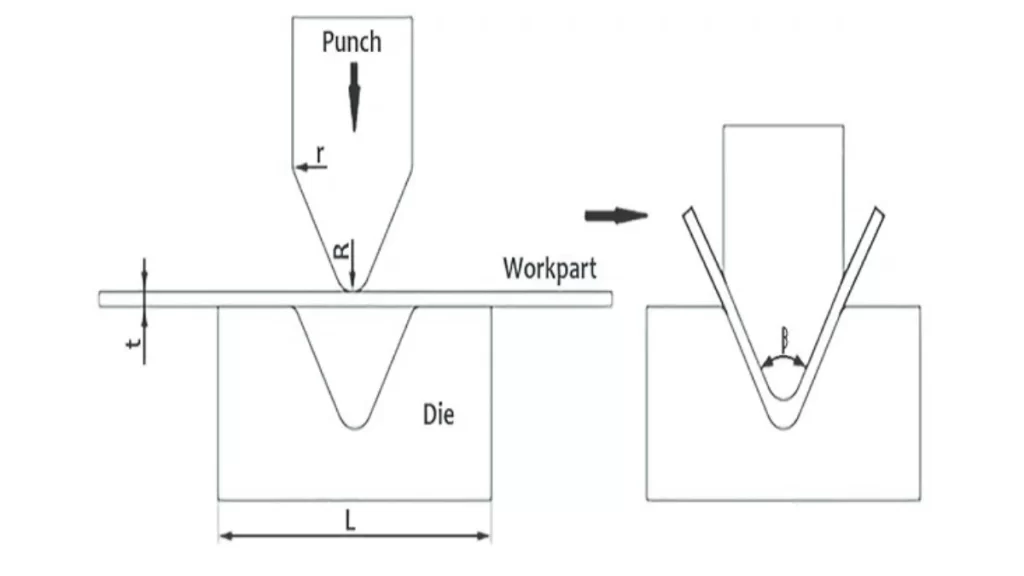
Troqueles y punzones para doblar
El punzón y la matriz forman la base del plegado por aire. El punzón aplica una fuerza hacia abajo que se utiliza para el plegado y la matriz tiene una cavidad en forma de V para el plegado. Por ejemplo, en la industria automotriz, se utiliza para dar a las piezas del chasis ángulos y medidas particulares.
Entrehierro
Espacio de aire en la flexión
El doblado por aire es una distancia desde la lámina de metal hasta la parte superior de la matriz. Este espacio de aire hace que el material no se adapte a la forma de la matriz, lo que le otorga más flexibilidad. Por ejemplo, en la fabricación de correas de metal, una empresa puede crear soportes de diferentes ángulos en una sola configuración de matriz, lo que aumenta la eficiencia y reduce los gastos de herramientas.
¿Cuándo utilizar doblado neumático de chapa metálica?
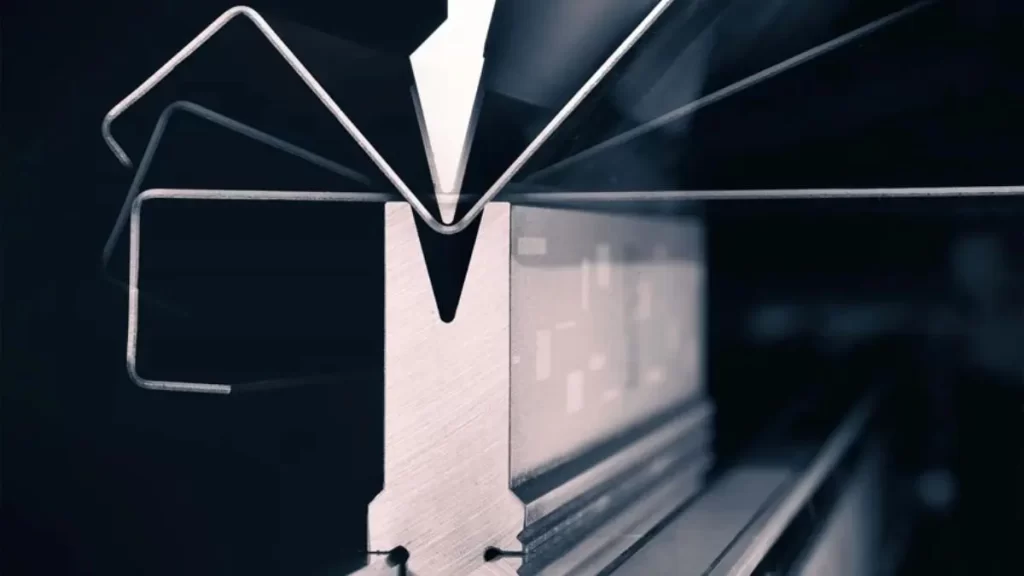
Doblado por aire con múltiples ángulos de curvatura
- Cuando su diseño requiere varios ángulos de curvatura.
- Cuando necesitas trabajar en diferentes ángulos sin utilizar diferentes herramientas.
- Cuando es necesario controlar el radio de curvatura.
- Al aplicar controladores CNC para minimizar la compensación de recuperación elástica.
- Al unir varias piezas con diferentes tipos de construcción.
- Cuando la fuerza de flexión inferior es máxima.
- Se puede utilizar el doblado por aire cuando el objetivo general es minimizar los costos de herramientas y los problemas frecuentes de mantenimiento.
¿Cómo funciona el proceso de doblado con aire?
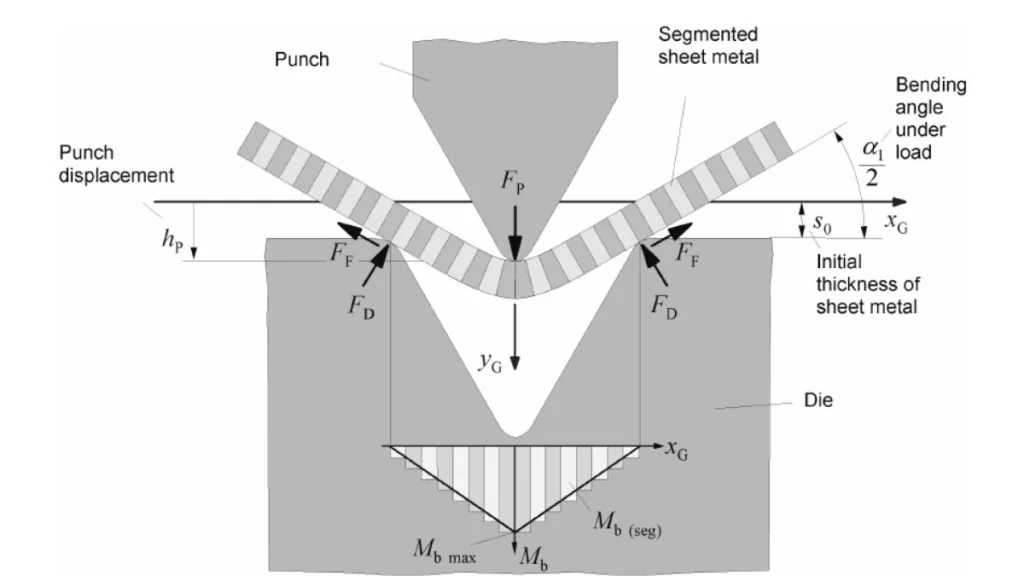
Proceso de doblado por aire
Aire doblado de chapa Utiliza la fuerza de forma controlada para formar láminas de metal. El proceso de alineación de los sistemas de perforación depende de un ajuste fino para obtener el ángulo correcto. Aquí se muestra cómo se realiza el doblado de chapa metálica con aire en un proceso paso a paso.
- Preparación del troquel
El proceso comienza con la elección de la matriz correcta. Normalmente, es estrecha en el punzón superior, mientras que la matriz inferior tiene una ranura en forma de V o de U. La matriz seleccionada depende del tipo de material, el grosor, el ángulo de la hoja y tipos de doblado, que necesitan ser formadas.
- Colocación de la chapa metálica
A continuación, la chapa se coloca correctamente sobre el troquel inferior y se mantiene en la ranura que se encuentra debajo del punzón superior para doblar con precisión la pieza de trabajo.
- Aplicar presión
El punzón superior baja para introducir la hoja en la ranura. En la vista en sección transversal de la matriz, no toca la parte inferior de la misma. Está separado a cierta distancia de la base de la matriz y está hecho de metal.
- Formando la curva
Se forma un arco mediante la presión que se aplica con un punzón sobre la chapa. El ángulo de doblado es función de la profundidad del punzón, la forma de la matriz inferior y el espesor de la chapa. La presión de la matriz superior actúa sobre el material sin contacto directo mientras se prensa el moldeado.
- Liberando el material
Una vez alcanzado el ángulo de doblado deseado, el punzón vuelve a girar o se mueve hacia atrás. El metal doblado se extrae para su evaluación y posterior utilización.
- Evaluar y ajustar
El operario examina el ángulo formado a medida que avanza el trabajo. Si por alguna razón la presión del punzón o la profundidad de descenso no son suficientes, se modifican para obtener el resultado deseado.
¿Cómo se controla el radio interior de curvatura del aire?
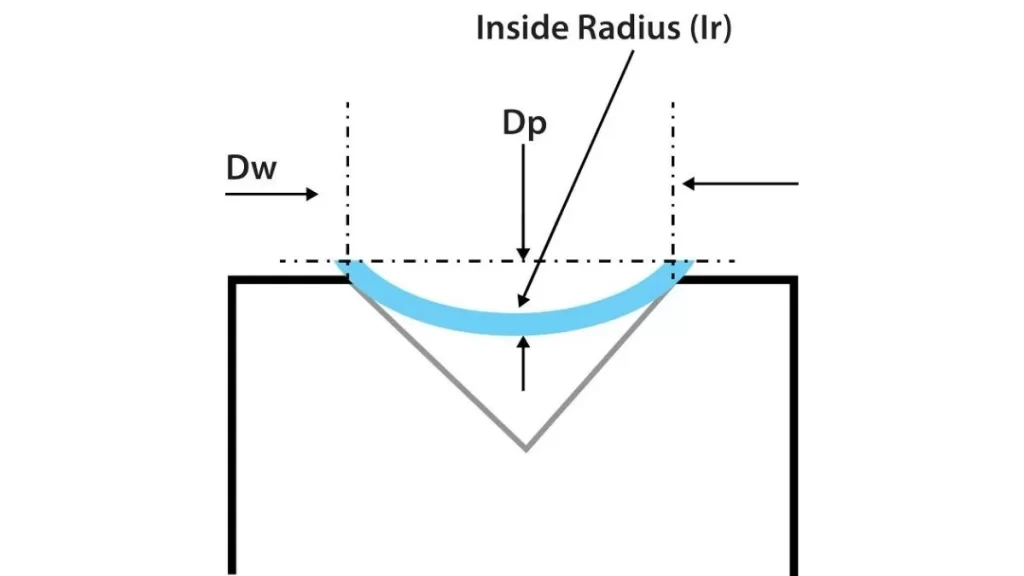
Radio interior formado por aire
Sin embargo, en el plegado de chapa metálica con aire, la punta del punzón no hace una hendidura en la pieza de trabajo, sino que el radio interior del plegado depende del tamaño de la abertura en V realizada en la matriz inferior. Cuanto mayor sea el tamaño de la abertura en V, mayor será el radio. Sin embargo, al cambiar la matriz inferior, los operadores pueden controlar el radio de plegado independientemente del material y su espesor.
La flexibilidad del proceso ofrece dos ventajas:
- Error de corrección: Los pequeños errores de diseño se corrigen fácilmente realizando los ajustes correspondientes en el troquel.
- Variedad de diseño: Los diferentes diseños creativos pueden tener radios variables, dependiendo del operador.
El radio interior del producto terminado no es el mismo que el tamaño de la punta del punzón. Para lograr un radio igual al de la punta del punzón, la punta debe introducirse a presión en el material, lo que se conoce como Doblado InferiorEl doblado por aire se caracteriza por tres puntos de contacto: la punta del punzón y los bordes periféricos de la matriz.
¡Pruebe Boda ahora!
¿Qué es la flexión inferior?
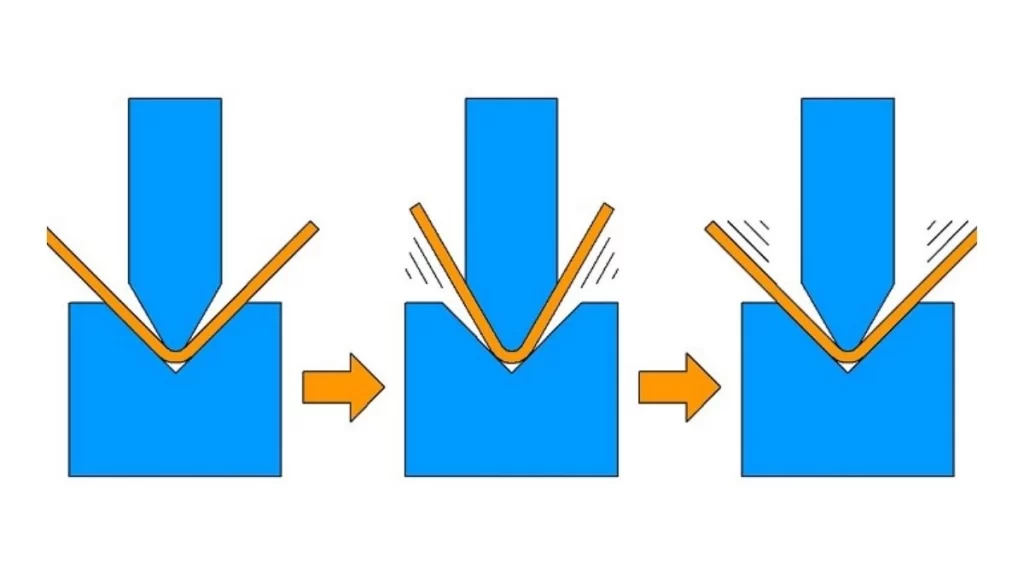
Doblado Inferior
El doblado por troquel, también conocido como doblado por abajo, es uno de los procesos más antiguos que se utilizan para dar forma a las láminas de metal según los diseños requeridos. La acción es similar a la del estampado, pero un punzón empuja el material (Obtenga más información sobre doblar aluminio) en una matriz desde arriba aplicando fuerza sobre la pieza de trabajo, mientras que la matriz aplica fuerza desde abajo. El punzón y la matriz cooperan esencialmente en el proceso de cortar el metal en la forma deseada con gran precisión.
A diferencia del doblado por aire, el doblado por abajo se basa en el perfil de la matriz para formar el pliegue. El proceso produce buenos resultados, ya que los ángulos y la superficie de la matriz se reflejan en el metal. El método produce una recuperación elástica menor que otros métodos convencionales. El doblado por abajo de chapa metálica es ideal para aplicaciones en las que se desea uniformidad, por lo que se utiliza comúnmente en industrias de alta precisión.
¿Cuándo utilizar la flexión inferior?
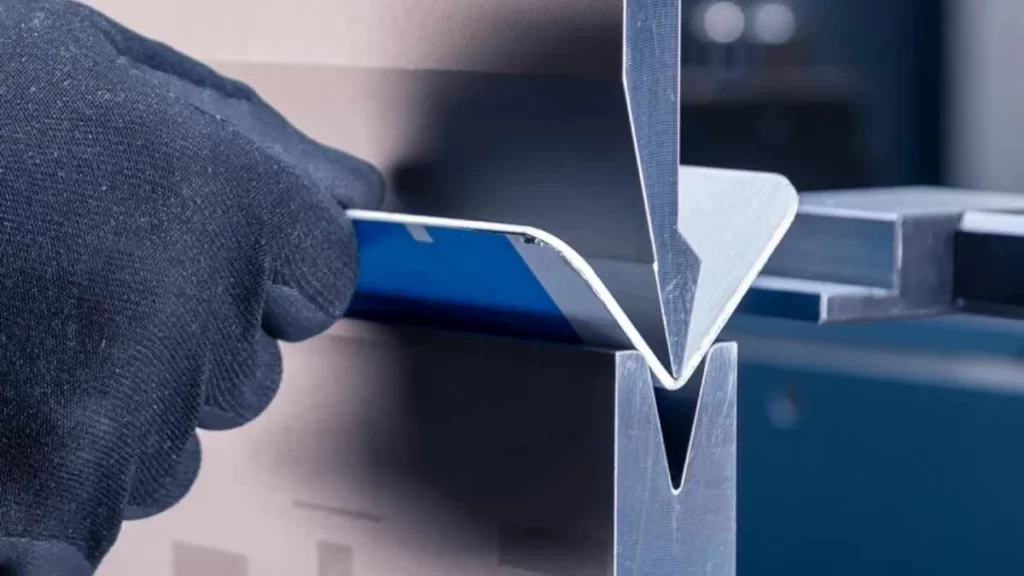
Marcar la curvatura inferior libre
El doblado inferior o doblado a fondo es una operación precisa de la prensa plegadora. Implica presionar el material cerca de la parte inferior de la matriz, haciendo contacto con los lados de la matriz. Mientras que en el acuñado el metal se deforma, el doblado inferior solo dobla el metal sin deformarlo. La técnica también es comparativamente más precisa que el doblado por aire y ofrece una mejor recuperación elástica. Pero la tasa de intercambio de herramientas para diferentes ángulos.
Producción en grandes cantidades
Como resultado, el plegado inferior es óptimo para trabajos de producción de gran envergadura. Ofrece mejores resultados cuando se trabaja con un único tipo de pieza que necesita una sola operación de plegado. Este método garantiza resultados rápidos, especialmente con prensas plegadoras mecánicas de ciclo rápido.
Prensas plegadoras más antiguas y menos precisas
El doblado inferior es ideal en modelos anteriores de prensas plegadoras que son menos precisas. Estas máquinas pueden presentar dificultades para el posicionamiento repetible del punzón. El doblado inferior compensa esto haciendo que el material se adapte al ángulo del punzón y la matriz del material. Esto ayuda a mantener resultados consistentes, incluso con el equipo disponible.
La técnica de doblado a fondo es perfecta cuando la precisión y la repetibilidad son de suma importancia en los procesos de fabricación de chapa metálica.
Doblado de chapa por aire frente a doblado por abajo: diferencias clave
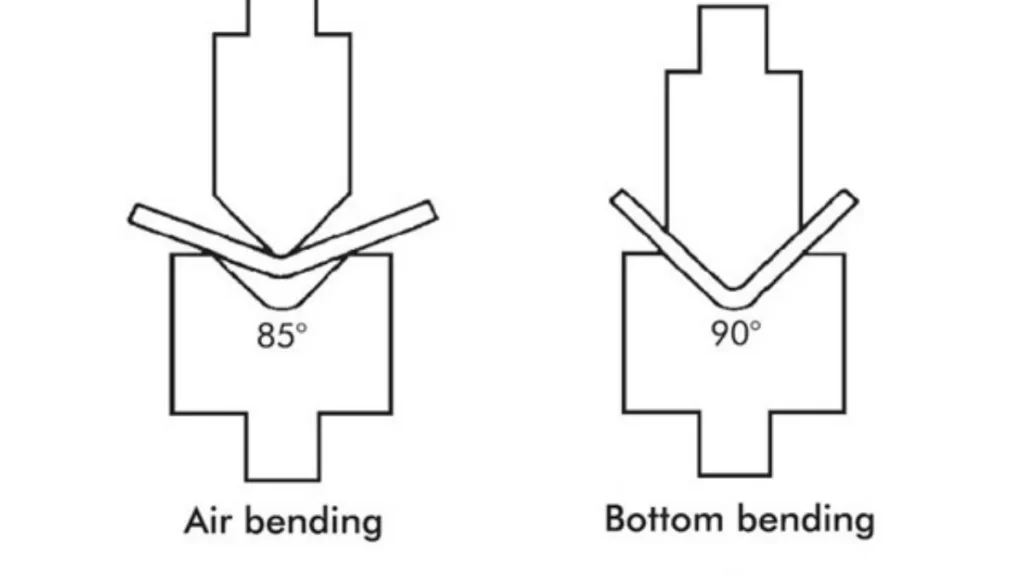
Doblado por aire vs. Doblado por abajo
El doblado al aire y el doblado inferior son dos métodos generales para doblar chapa metálica utilizando un punzón y una matriz, aunque los principios involucrados son algo diferentes. En el doblado al aire, el material no se adapta completamente a la matriz, sino que la parte inferior de la misma queda abierta. Doblado inferiorSin embargo, empuja el material hacia el fondo de la matriz o cavidad con gran precisión, eliminando así el efecto de recuperación elástica.
Flexión de aire Por el contrario, es más rápido y menos exigente en términos de herramientas, por lo que se prefiere cuando la precisión no es su principal preocupación. Por otro lado, el doblado inferior es aplicable en situaciones en las que se requiere alta precisión, ya que el método proporciona uniformidad en la forma. Aun así, el doblado inferior requiere herramientas específicas para cada ángulo y, al mismo tiempo, ejerce más presión sobre el equipo y puede provocar un mayor desgaste y mantenimiento.
Sin embargo, ambos métodos se pueden realizar con una prensa plegadora mecánica estándar o una prensa plegadora CNC. El plegado por aire requiere una tolerancia estrecha para los ángulos, mientras que el plegado por abajo tiene en cuenta las imperfecciones del equipo, ya que la forma de la matriz está determinada por el plegado.
Tabla comparativa de doblado de chapa por aire y doblado por abajo
| Elemento | Flexión de aire | Doblado Inferior |
| Requerimientos de herramientas | Matriz única para múltiples ángulos | Se requiere una matriz única para cada ángulo |
| Exactitud | ± 45 ′ | ± 15-30′ |
| Contacto material | Contacto parcial con la matriz | Contacto total con el troquel |
| Velocidad | Más rápido, adecuado para alta flexibilidad. | Más lento |
| Costo | Sin inversión en herramientas, precio de pieza más alto | Inversión en herramientas, menor precio de las piezas |
| Mantenimiento | Menos presión sobre el equipo, menos mantenimiento | Mayor presión, mayor desgaste del equipo |
| Mejor caso de uso | Piezas con ángulos flexibles y menor precisión. | Piezas que requieren una precisión estricta |
Doblado por aire frente a acuñado de chapa metálica: una rápida comparación
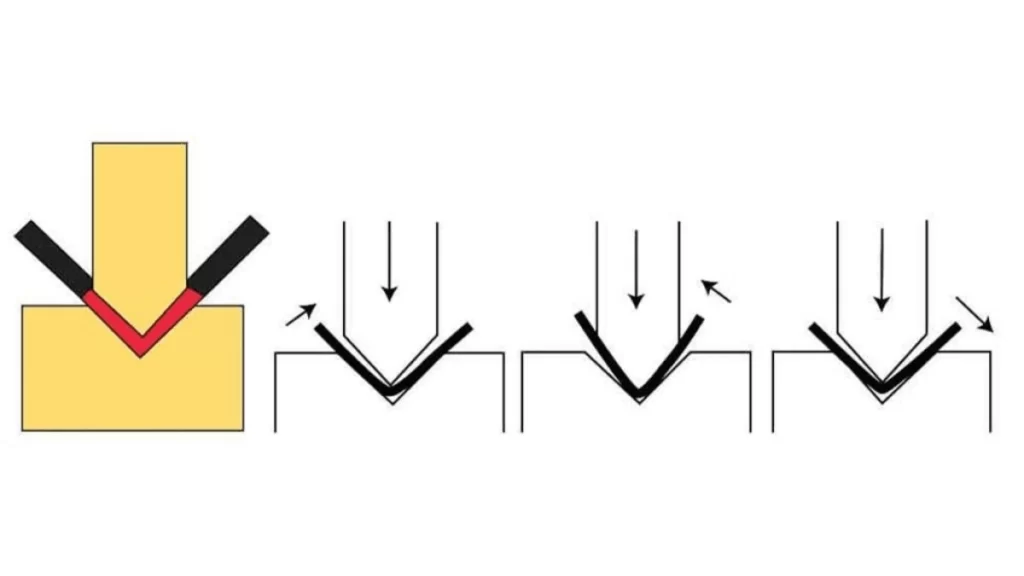
Acuñación con prensa plegadora
En el conformado de chapa metálica, existen dos técnicas básicas, a saber, el plegado por aire y el acuñado, y cada una de ellas tiene sus ventajas y desventajas. Boda emplea varias técnicas de plegado, pero elige entre ellas en función de las propiedades del material, la aplicación prevista y los resultados requeridos.
Ventajas del doblado de chapa metálica con aire
- El curvado por aire se puede utilizar de forma óptima en varios materiales y espesores.
- Se necesita menos fuerza para doblar en comparación con otras técnicas.
- El proceso generalmente conduce a menos desgaste de herramientas y desgarro.
- El doblado de chapa metálica con aire permite cierto ajuste del ángulo después del doblado.
Desventajas del doblado de chapa metálica con aire
- El material puede recuperar su forma anterior a doblarse.
- El doblado con aire es el método preferido para aplicaciones como cajas y soportes donde las curvas de 90 grados son típicas. Siempre hay recuperación elástica, pero los ingenieros deben saber cómo calcularla para obtener las medidas correctas.
Doblado de chapa metálica acuñada
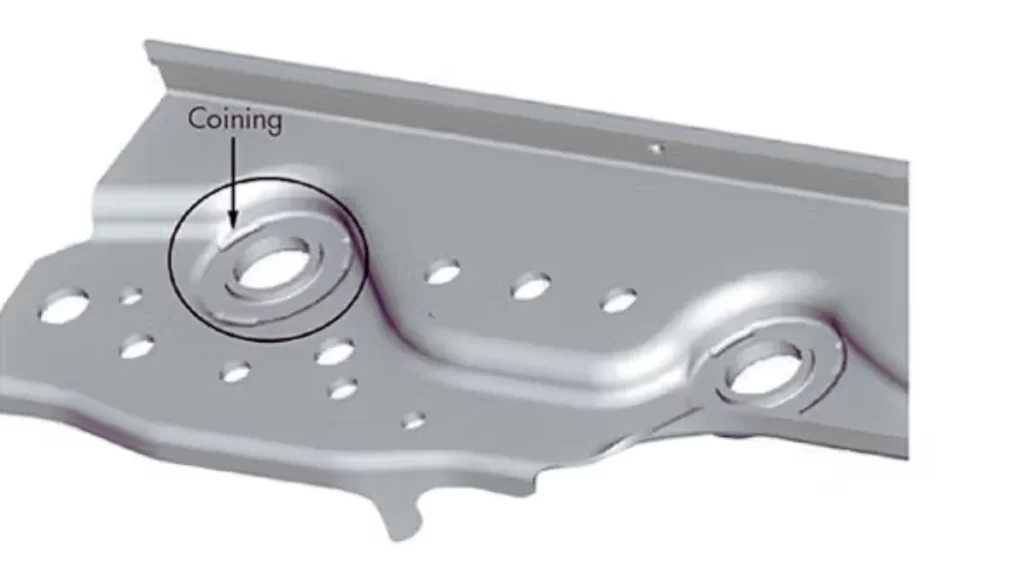
Acuñación de chapa metálica
El acuñado es un proceso de doblado que aplica más presión que el doblado por aire a la chapa y a las matrices. El método permite una alta precisión con una recuperación elástica muy leve.
Ventajas de la acuñación de monedas
- Produce curvas precisas con un rebote mínimo.
- Adecuado para aplicaciones precisas y precisas, con tolerancias estrechas.
Desventajas de la acuñación de monedas
- Exige mayor tensión en las herramientas de corte.
- Necesita más volumen y presión y, por lo tanto, agrega más estrés a la maquinaria.
Materiales utilizados en el plegado por aire con prensa plegadora
- Acero (aceros dulces, inoxidables y de aleación de alta resistencia): El doblar acero inoxidable Produce componentes automotrices, vigas estructurales y soportes.
- Aluminio: Se utiliza para crear productos como Piezas de aeronaves, intercambiadores de calor y envolventes.
- Latón y cobre:Productos: Conectores eléctricos, accesorios decorativos, radiadores.
- Aleaciones de titanio y níquel: Productos: Piezas aeroespaciales, implantes médicos, reactores químicos.
¡Pruebe Boda ahora!
Servicios de doblado de chapa metálica en Boda
Nuestros ingenieros y técnicos en Boda han acumulado décadas de experiencia en la fabricación de chapa metálica. Apreciamos la oportunidad de trabajar con usted para evaluar e intensificar el diseño de su producto, así como para seleccionar el mejor proceso de fabricación. No importa si necesita doblado por aire, doblado por abajo o cualquier otra operación como corte por láser o estampado, lo ayudaremos a obtener el mejor resultado para su producto. Comuníquese con nosotros y conozca más sobre nuestros servicio de doblado de chapa.