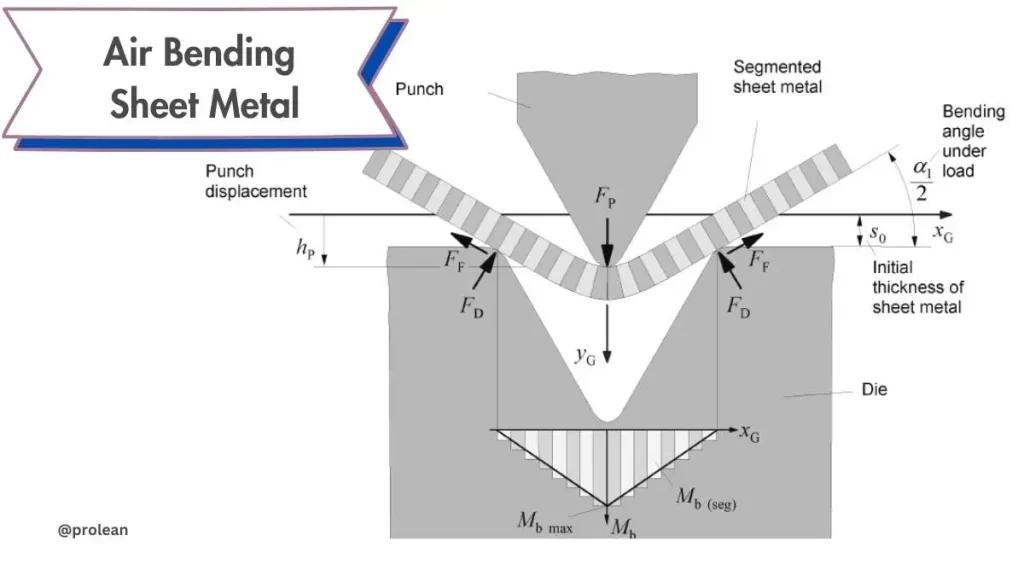
Piegatura ad aria della lamiera è considerato il processo di piegatura più popolare nelle officine di lamiere oggi. In questo processo, la matrice e la punta del punzone entrano in contatto con il pezzo solo sul bordo. Il punzone passa sopra il bordo superiore della matrice nell'apertura a V senza entrare in contatto con il fondo. L'apertura a V della matrice è resa più profonda dell'angolo richiesto del pezzo per piegare eccessivamente il materiale e contrastare il ritorno elastico.
Inoltre, è comune usare utensili ad angolo acuto quando si esegue una piegatura ad aria completa. Per la piegatura ad aria parziale, si usano solitamente utensili a 90° o 88°. Di recente, sono stati introdotti utensili a 75°, che consentono una piegatura ad aria completa senza essere limitati da punzoni affilati. I nuovi utensili sono diversi dai punzoni acuti convenzionali in cui vengono applicate matrici a coltello.
In questo articolo ci concentreremo principalmente sulla piegatura ad aria della lamiera, sui suoi vantaggi e sulle tecniche comparative.
Cos'è la piegatura ad aria della lamiera?
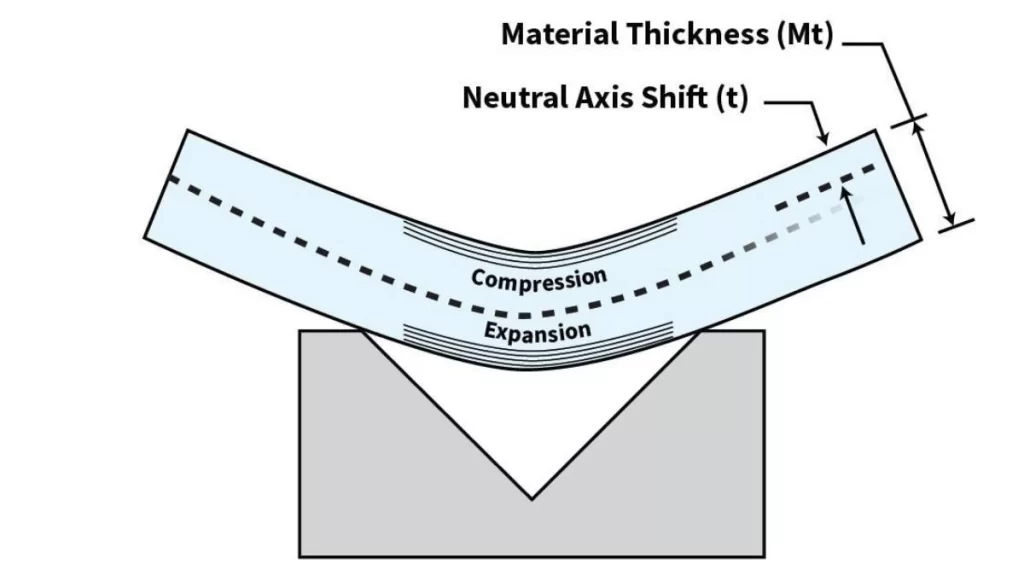
Flessione in aria
La piegatura ad aria è una tecnica di formatura efficace per i metalli. Il processo prevede tre punti di contatto: la punta del punzone e i bordi esterni della matrice. La matrice superiore forza la lamiera nella scanalatura a V della matrice inferiore senza contatto con la base della matrice. L'angolo di piegatura, quindi, dipende dalla profondità di penetrazione nell'apertura a V.
La piegatura ad aria della lamiera consente ai produttori di utilizzare la stessa matrice su materiali, raggi e angoli diversi. Le regolazioni possono variare in base al design del punzone e all'entità della sua penetrazione. La piegatura ad aria è popolare perché offre flessibilità e può raggiungere un'elevata precisione, anche con presse piegatrici a controllo CNC. La tecnologia riduce fattori come il ritorno elastico del materiale, il che la rende un processo tecnologico preferito nelle moderne officine di lamiere.
Per tutti i motivi sopra esposti, la piegatura ad aria della lamiera è un metodo rapido per formare più angoli nell'attuale industria di lavorazione dei metalli, poiché il cambio utensile avviene dopo diversi cicli.
Prova subito Boda!
Qual è la funzione della piegatura ad aria della lamiera?
La piegatura ad aria aiuta a realizzare gli angoli specifici richiesti durante le operazioni della pressa piegatrice. Viene utilizzata per piegare lamiere in angoli retti e forme specifiche necessarie per il loro scopo. Ma tale successo si basa in modo significativo su attrezzature moderne. Con le vecchie presse piegatrici, i margini di errore sono più elevati.
Nella piegatura ad aria, è di notevole importanza la regolazione della profondità dello stantuffo. Per ottenere risultati precisi, gli operatori tendono a fare il ritorno elastico del materiale e la profondità del punzone. Le macchine CNC possono impostare automaticamente il raggio di piegatura e i controlli di rimbalzo. Il processo in genere fornisce un maggiore controllo sulla forza di piegatura e sulle dimensioni finali; quindi, perfetto per ottenere uniformità.
Componenti chiave nella piegatura ad aria della lamiera
I componenti coinvolti nella piegatura ad aria lavorano insieme per modellare lamiere con precisione.
Punch and Die
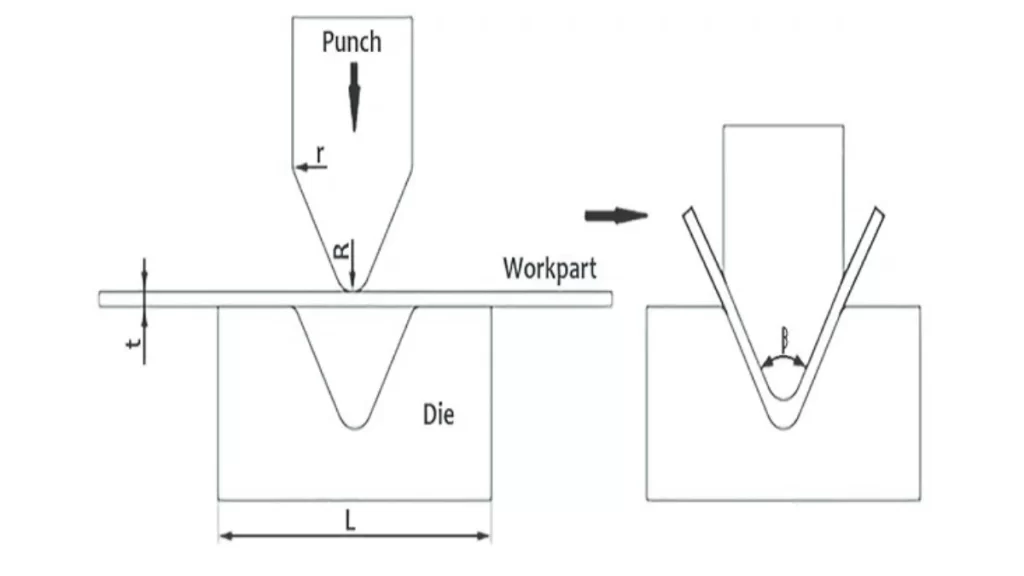
Matrice e punzone per piegatura
Il punzone e la matrice costituiscono la base della piegatura ad aria. Il punzone esercita una forza verso il basso che viene utilizzata nella piegatura e la matrice ha una cavità a forma di V per la piegatura. Ad esempio, nell'industria automobilistica, viene impiegato per dare alle parti del telaio angoli e misure particolari.
Vuoto d'aria
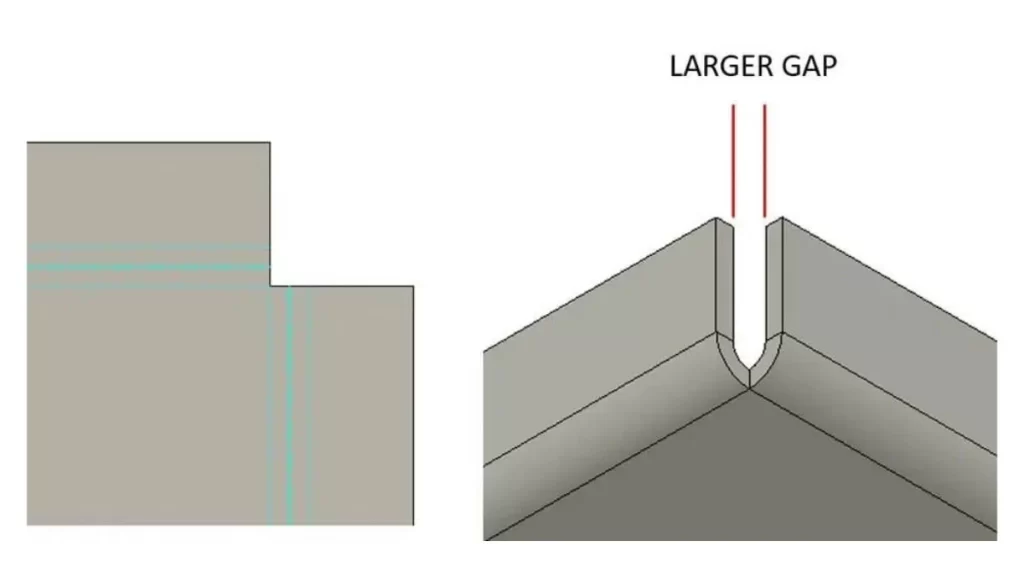
Spazio d'aria nella flessione
La piegatura ad aria è una distanza tra la lamiera e la parte superiore della matrice. Questo spazio d'aria rende il materiale leggermente non conforme alla forma della matrice, offrendo quindi maggiore flessibilità. Ad esempio, nella produzione di traverse metalliche, un'azienda può creare staffe di angoli diversi in un'unica configurazione della matrice, aumentando quindi l'efficienza e riducendo le spese di utensili.
Quando utilizzare la piegatura ad aria della lamiera?
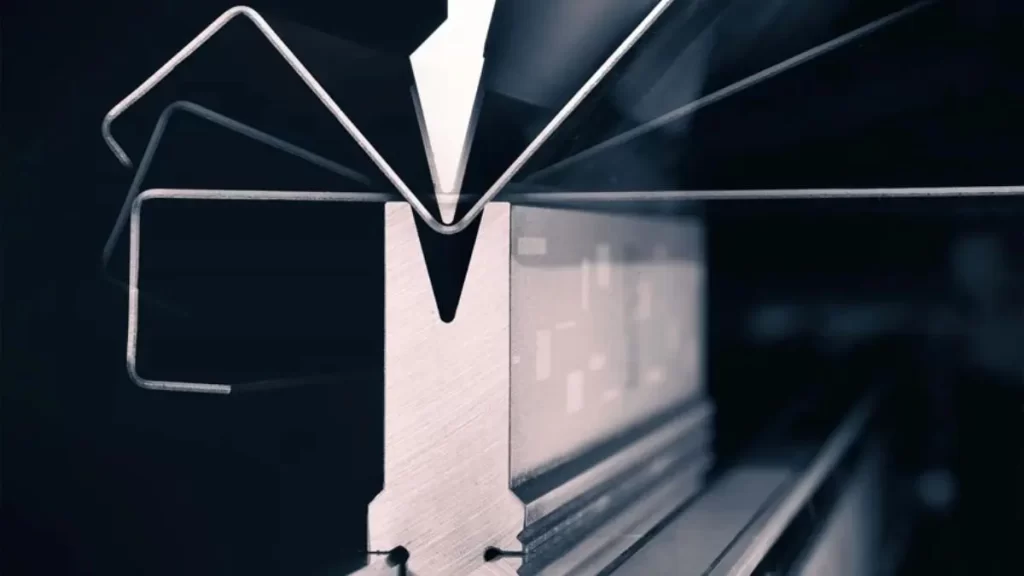
Piegatura ad aria con angoli di piegatura multipli
- Quando il progetto richiede diversi angoli di curvatura.
- Quando è necessario lavorare su angolazioni diverse senza utilizzare utensili diversi.
- Quando è necessario controllare il raggio di curvatura.
- Quando si utilizzano controllori CNC per ridurre al minimo la compensazione del ritorno elastico.
- Quando si uniscono più parti con tipologie costruttive diverse.
- Quando è massima la forza di flessione inferiore.
- È possibile ricorrere alla piegatura ad aria quando l'obiettivo generale è ridurre al minimo i costi di attrezzaggio e i frequenti problemi di manutenzione.
Come funziona il processo di piegatura ad aria?
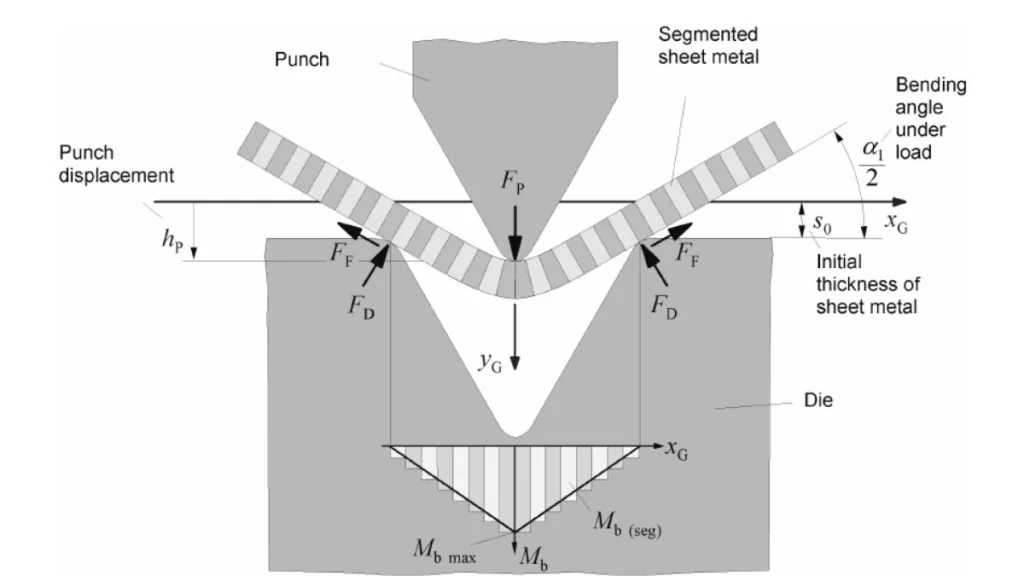
Processo di piegatura ad aria
Aria piegatura lamiere usa la forza in modo controllato per formare lamiere. Il processo di allineamento dei sistemi di foratura dipende dalla messa a punto fine per ottenere l'angolazione giusta. Ecco come viene eseguita la piegatura ad aria delle lamiere in un processo passo dopo passo.
- Preparazione della matrice
Il processo inizia con la scelta della matrice corretta. Di solito è stretta nel punzone superiore mentre la matrice inferiore ha una scanalatura a V o a U. La matrice selezionata dipende dal tipo di materiale, dallo spessore, dall'angolazione della lamiera e tipi di piegatura, che devono essere formati.
- Posizionamento della lamiera
Quindi la lamiera viene posata correttamente sulla matrice inferiore. Rimane nella scanalatura che si trova sotto il punzone superiore per una piegatura precisa del pezzo.
- Applicazione della pressione
Il punzone superiore scende per forzare il foglio nella scanalatura. Nella vista trasversale della matrice, non tocca il fondo della matrice. È distanziato di una certa distanza dalla base della matrice ed è fatto di metallo.
- Formazione della curva
Forma un arco tramite la pressione, applicata da un punzone sulla lamiera. L'angolo di piegatura è una funzione della profondità del punzone, della forma della matrice inferiore e dello spessore della lamiera. La pressione della matrice superiore agisce sul materiale senza contatto diretto durante la formatura a pressa.
- Rilascio del materiale
Dopo aver raggiunto l'angolo di piegatura desiderato, il punzone torna indietro o si sposta indietro. Il metallo piegato viene ora estratto per la valutazione e l'ulteriore utilizzo.
- Valuta e regola
L'operatore esamina l'angolo formato mentre il lavoro è in corso. Se per qualche motivo la pressione del punzone o la profondità di discesa non sono sufficienti, vengono modificate per ottenere il risultato richiesto.
Come viene controllato il raggio interno della curvatura in aria?
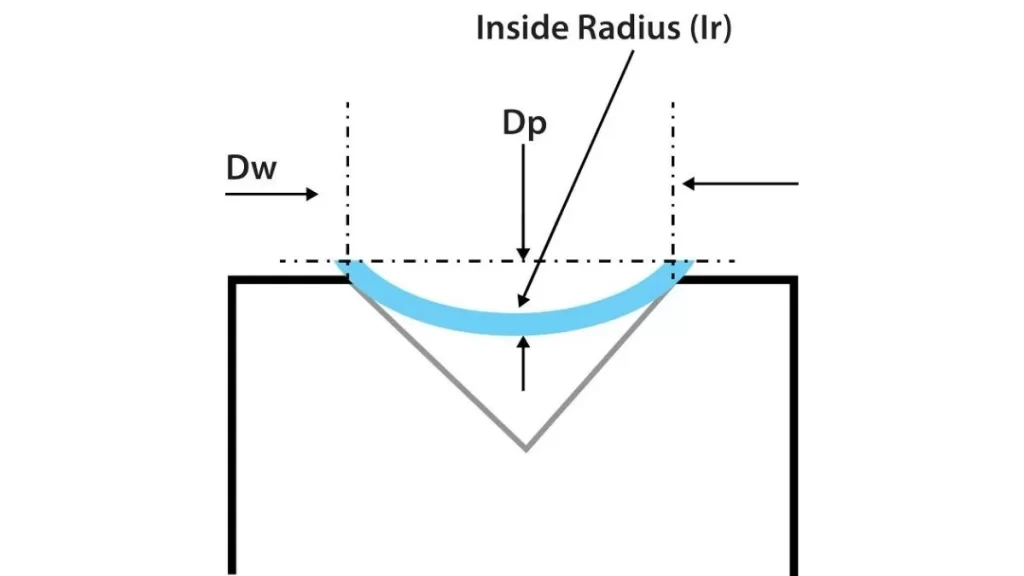
Aria formata all'interno del raggio
Nella piegatura ad aria della lamiera, tuttavia, la punta del punzone non crea un'indentazione sul pezzo in lavorazione. Piuttosto, il raggio interno della piegatura dipende dalla dimensione dell'apertura a V realizzata nella matrice inferiore. Maggiore è la dimensione dell'apertura a V, maggiore è il raggio. Ma cambiando la matrice inferiore, gli operatori possono controllare il raggio di piegatura indipendentemente dal materiale e dal suo spessore.
La flessibilità del processo offre due vantaggi:
- Correzione dell'errore: Piccoli errori di layout possono essere facilmente corretti apportando le opportune modifiche sulla matrice.
- Varietà di design: Diversi progetti creativi possono avere raggi diversi, a seconda dell'operatore.
Il raggio interno del prodotto finito non è uguale alla dimensione della punta del punzone. Per ottenere un raggio uguale alla punta del punzone, la punta deve essere forzata nel materiale, ovvero Piegatura inferioreLa piegatura in aria è caratterizzata da tre punti di contatto: la punta del punzone e i bordi periferici della matrice.
Prova subito Boda!
Cos'è il Bottom Bending?
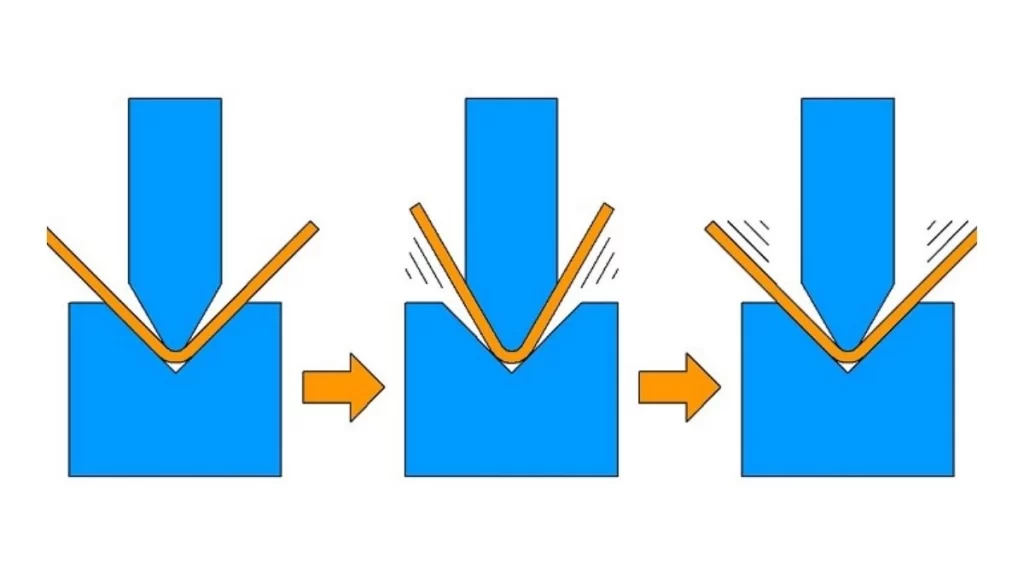
Piegatura inferiore
Piegatura a matrice, nota anche come piegatura inferiore. È uno dei processi più antichi utilizzati per modellare lamiere nei design richiesti. L'azione è simile a quella dello stampaggio, ma un punzone spinge il materiale (ottenere maggiori informazioni su piegatura dell'alluminio) in una matrice dall'alto applicando forza sul pezzo in lavorazione, mentre la matrice applica forza dal basso. Punzone e matrice cooperano essenzialmente nel processo di taglio del metallo nella forma desiderata con una precisione ravvicinata.
A differenza della piegatura ad aria, la piegatura dal basso si basa sul profilo della matrice per formare la piega. Il processo produce buoni risultati poiché gli angoli e la superficie della matrice sono specchiati sul metallo. Il metodo produce un ritorno elastico inferiore rispetto ad altri metodi convenzionali. La lamiera piegata dal basso è ideale per applicazioni in cui è richiesta uniformità, e quindi è comunemente utilizzata nei settori ad alta precisione.
Quando utilizzare la flessione inferiore?
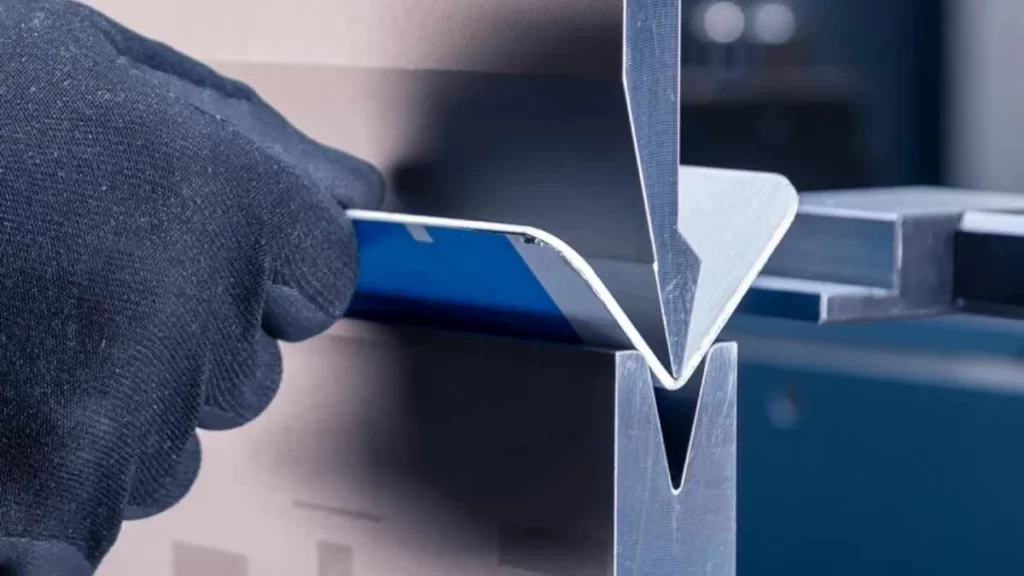
Contrassegnare la flessione inferiore libera
La piegatura inferiore o bottoming è un'operazione di pressatura piegatrice precisa. Comporta la pressione del materiale vicino al fondo della matrice, entrando in contatto con i lati della matrice. Mentre nella coniatura il metallo viene deformato, la piegatura inferiore piega solo il metallo senza deformarlo. La tecnica è anche relativamente più precisa della piegatura ad aria e offre un ritorno elastico migliore. Ma la velocità di cambio utensile per angoli diversi.
Produzione ad alta quantità
Di conseguenza, la piegatura dal basso è ottimale per grandi lavori di produzione. Ha prestazioni migliori quando si ha a che fare con un singolo tipo di pezzo che necessita di una sola operazione di piegatura. Questo metodo garantisce risultati rapidi, specialmente con presse piegatrici meccaniche a ciclo rapido.
Presse piegatrici più vecchie e meno precise
La piegatura inferiore è ideale sui modelli precedenti di presse piegatrici che sono meno precise. Tali macchine possono essere difficili per il posizionamento ripetibile del punzone. La piegatura inferiore compensa rendendo il materiale conforme all'angolo del punzone e della matrice del materiale. Ciò aiuta a mantenere risultati coerenti, anche con l'attrezzatura disponibile.
La tecnica del bottoming è perfetta quando precisione e ripetibilità sono di fondamentale importanza nei processi di fabbricazione della lamiera.
Piegatura ad aria vs piegatura inferiore della lamiera: differenze principali
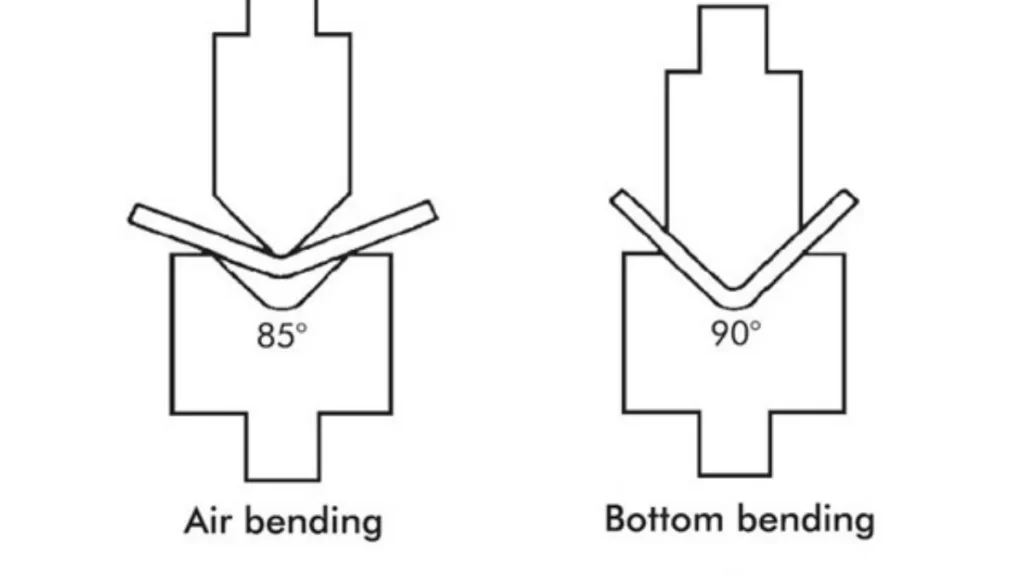
Piegatura ad aria contro piegatura inferiore
La piegatura in aria e la piegatura dal basso sono due metodi generali di piegatura della lamiera mediante punzone e matrice, sebbene i principi coinvolti siano in parte diversi. Nella piegatura in aria, il materiale non viene completamente formato sulla matrice, ma la parte inferiore della matrice viene lasciata aperta. Piegatura inferiore, tuttavia, forza il materiale nel fondo della matrice/cavità con elevata precisione. In questo modo, elimina l'effetto di ritorno elastico elevato.
Flessione in aria è al contrario più veloce e meno impegnativo in termini di utensili, quindi preferito quando la precisione non è la tua preoccupazione principale. D'altro canto, la piegatura inferiore è applicabile in situazioni in cui è richiesta un'elevata precisione poiché il metodo fornisce uniformità nella forma. Tuttavia, la piegatura inferiore richiede utensili specifici per ogni angolo, esercitando al contempo una maggiore pressione sull'attrezzatura e può comportare una maggiore usura e manutenzione.
Tuttavia, entrambi i metodi possono essere eseguiti con una pressa piegatrice meccanica standard o una pressa piegatrice CNC. La piegatura ad aria richiede una tolleranza ravvicinata per gli angoli, mentre la piegatura inferiore tiene conto delle imperfezioni dell'attrezzatura poiché la forma della matrice è determinata dalla piegatura.
Tabella comparativa tra piegatura ad aria della lamiera e piegatura inferiore
| Caratteristica | Flessione in aria | Piegatura inferiore |
| Requisiti di utensili | Singolo dado per più angoli | Per ogni angolo è richiesta una matrice unica |
| Precisione | ± 45' | ± 15-30′ |
| Contatto materiale | Contatto parziale con lo stampo | Contatto completo con lo stampo |
| Velocità | Più veloce, adatto per un'elevata flessibilità | Più lentamente |
| Costo | Nessun investimento in utensili, prezzo più alto per i pezzi | Investimento in utensili, prezzo dei pezzi più basso |
| Manutenzione | Minore pressione sulle attrezzature, minore manutenzione | Maggiore pressione, maggiore usura delle attrezzature |
| Miglior caso d'uso | Parti con angoli flessibili e minore precisione | Parti che richiedono una precisione rigorosa |
Piegatura ad aria vs. coniatura della lamiera: un rapido confronto
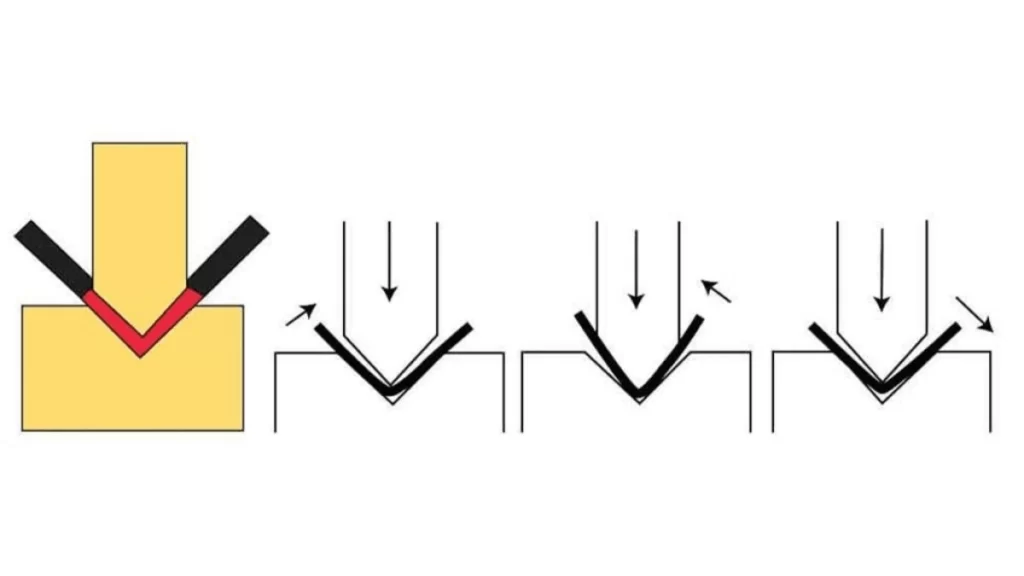
Coniatura della pressa piegatrice
Nella formatura della lamiera, due tecniche di base sono la piegatura ad aria e la coniatura, e ciascuna di esse ha i suoi meriti e demeriti. Boda Tech impiega varie tecniche di piegatura, ma sceglie tra di esse a seconda delle proprietà del materiale, dell'applicazione prevista e dei risultati richiesti.
Vantaggi della piegatura ad aria della lamiera
- La piegatura in aria può essere utilizzata in modo ottimale su diversi materiali e spessori.
- Rispetto ad altre tecniche, per piegare è necessaria meno forza.
- Il processo di solito porta a meno usura degli utensili e strappare.
- La piegatura ad aria della lamiera consente una certa regolazione dell'angolazione dopo la piegatura.
Svantaggi della piegatura ad aria della lamiera
- Il materiale può riacquistare (ritornando elasticamente) la sua forma prima di piegarsi.
- La piegatura ad aria è preferita per applicazioni come contenitori e staffe in cui sono tipiche le piegature a 90 gradi. C'è sempre un ritorno elastico, ma gli ingegneri devono sapere come calcolarlo per ottenere le misure corrette.
Coniatura Piegatura Lamiera
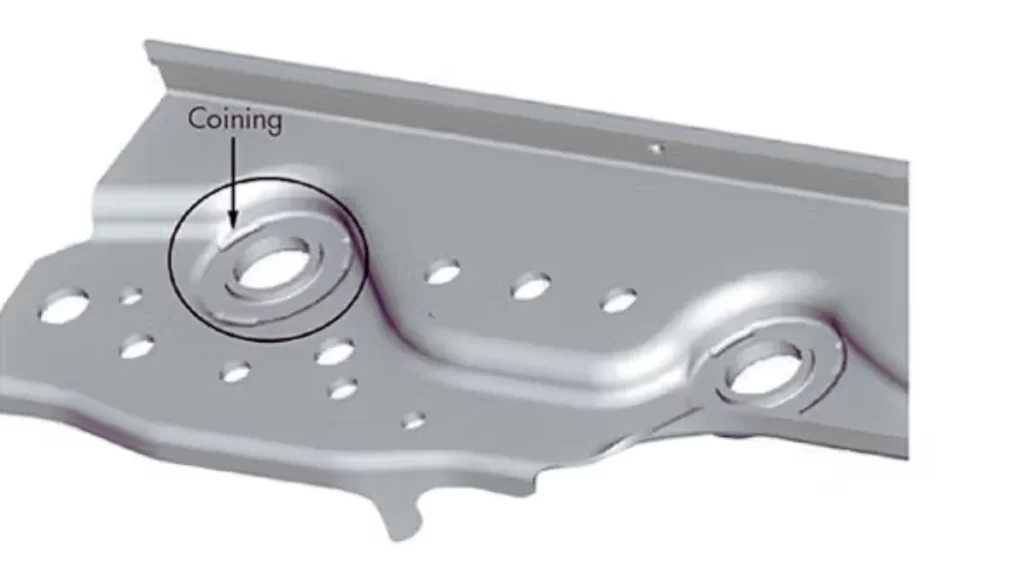
Coniatura della lamiera
La coniatura è un processo di piegatura che applica più pressione della piegatura ad aria alla lamiera e alle matrici. Il metodo garantisce un'elevata precisione con un ritorno elastico molto leggero.
Vantaggi della coniazione
- Produce curve precise con un ritorno elastico minimo.
- Adatto per applicazioni precise e accurate, con tolleranze ristrette
Svantaggi della coniazione
- Richiede maggiore sollecitazione sugli utensili da taglio.
- Richiede più volume e pressione e, di conseguenza, aggiunge maggiore stress ai macchinari.
Materiali utilizzati nella piegatura ad aria della pressa piegatrice
- Acciaio (acciai dolci, inossidabili e legati ad alta resistenza): Migliori piegatura dell'acciaio inossidabile produce componenti per autoveicoli, travi strutturali e staffe.
- Alluminio: Utilizzato per creare prodotti come Parti di aeromobili, scambiatori di calore e involucri.
- Ottone e rame: Prodotti: Connettori elettrici, apparecchi decorativi, radiatori.
- Leghe di titanio e nichel: Prodotti: componenti aerospaziali, impianti medici, reattori chimici.
Prova subito Boda!
Servizi di piegatura della lamiera presso Boda Tech
I nostri ingegneri e tecnici presso Boda hanno accumulato decenni di esperienza nella fabbricazione di lamiere. Apprezziamo l'opportunità di lavorare con voi per valutare e intensificare la progettazione del vostro prodotto, nonché per selezionare il miglior processo di fabbricazione. Non importa se avete bisogno di piegatura ad aria, piegatura inferiore o qualsiasi altra operazione come taglio laser o timbratura, ti aiuteremo a ottenere il miglior risultato per il tuo prodotto. Quindi, contattaci e scopri di più sul nostro servizio di piegatura lamiere.