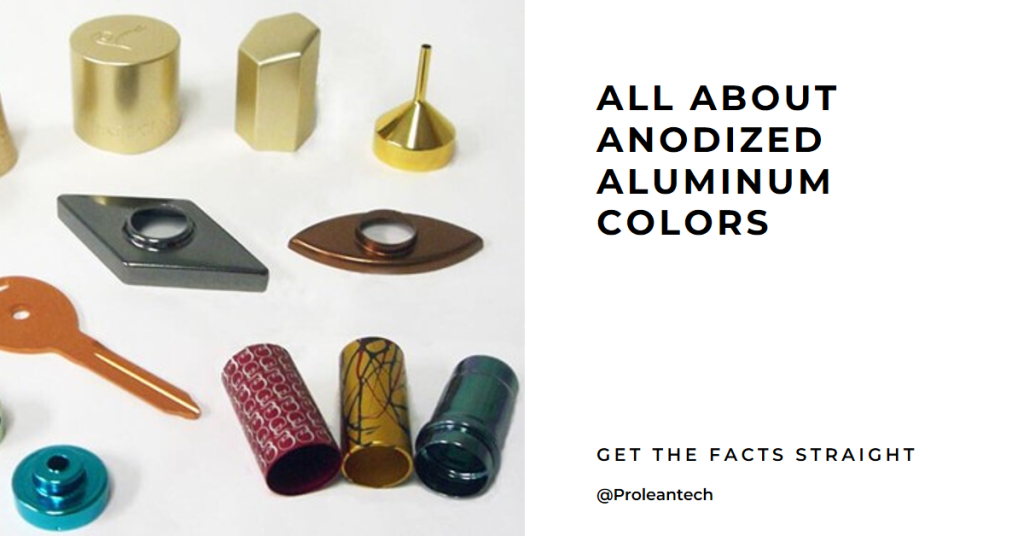
Debido a su peso ligero y alta resistencia, el aluminio y sus diversos grados de aleaciones se utilizan con frecuencia como materiales de construcción en diversas industrias, incluidas la médica, la automotriz y la aeroespacial. No importa qué proceso de fabricación se utilice para fabricar estas piezas. Acabado de superficies es esencial para mejorar las propiedades mecánicas y la belleza estética de estas piezas.
Debido a que la amplia gama de colores se puede recubrir en la superficie mediante anodizado, es el método de acabado de superficies más popular utilizado en la fabricación mundial. Las piezas de aluminio están hechas para ser duraderas y excelentes resistentes a la exposición ambiental adversa, gracias al color anodizado. Además, la capacidad de resistir la abrasión se puede lograr anodizando el color. Este artículo ofrecerá una descripción general El proceso de anodizado de aluminio, diversos métodos de coloración, igualación de colores y procesos relacionados..
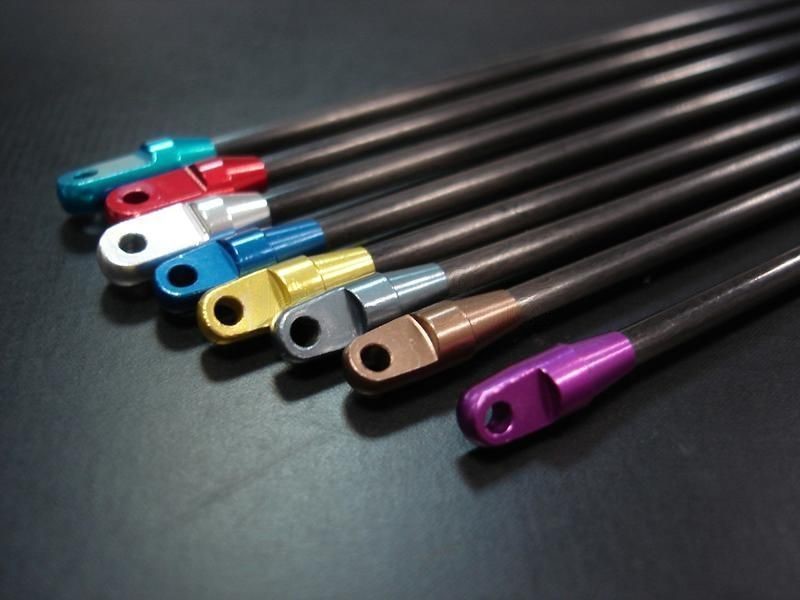
Piezas de aluminio anodizado con varios colores.
Proceso de anodizado de aluminio
La limpieza de las piezas fabricadas es el primer paso para anodizar el aluminio, y el producto alcalino para grabado es el mejor agente de limpieza para el trabajo. Durante este proceso de limpieza se eliminan todos los aceites ligeros y otras sustancias que puedan obstaculizar el proceso de anodizado. Se debe realizar un grabado alcalino después de la limpieza para eliminar cualquier óxido natural restante de la superficie. La mejor opción para ello son los hidróxidos de sodio.
El siguiente paso es expulsar las piezas de aluminio limpiadas y grabadas en una solución de ácido nítrico para alisar la superficie y prepararla para el anodizado.
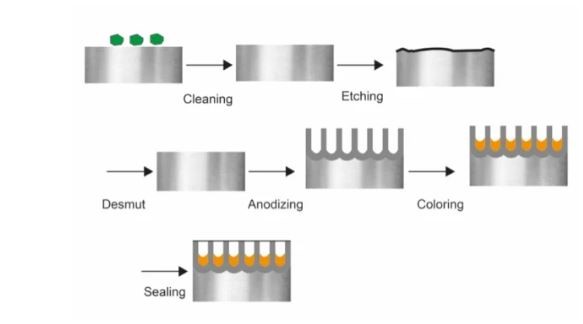
Varias etapas para la coloración del aluminio anodizado.
Finalmente, los componentes de aluminio se sumergen en un electrolito de ácido sulfúrico para anodizarlos. El cátodo está ubicado fuera del tanque de electrolito. Los componentes de aluminio que deben recubrirse sirven como ánodo. Luego se aplica una corriente eléctrica al electrodo (terminal “+” al ánodo y terminal “-” al cátodo). Ahora, la corriente eléctrica se mueve a través de la solución electrolítica y libera los iones de óxido, que van al sustrato de aluminio para formar la capa de óxido integrada en la superficie.
Colores en piezas de aluminio anodizado
Generalmente, las piezas de aluminio anodizado se colorean utilizando los siguientes cuatro métodos: coloración por interferencia, coloración por tinte, coloración eléctrica y coloración integral. Echemos un vistazo más de cerca a cada uno de ellos ahora.
electrocoloración
Se pueden lograr fácilmente varios colores en la superficie de las piezas de aluminio anodizado con el coloración electrolítica. La coloración electrolítica utiliza diferentes sales metálicas como agente colorante, donde los iones metálicos de la sal usada se depositan en los poros de las piezas de aluminio anodizado. Por tanto, el color depende del metal utilizado en la solución salina.
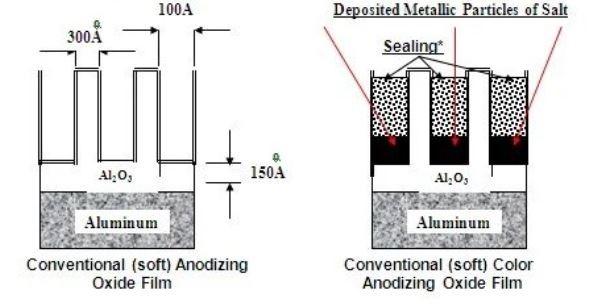
Proceso de electrocoloración.
Como parte del proceso de electrólisis, la superficie anodizada se sumerge en soluciones concentradas de sales metálicas hasta que precipita suficiente pigmento para crear el color deseado. Así, el color depende del metal utilizado en la sal y la intensidad de la coloración depende del tiempo de tratamiento (30 segundos a 20 minutos).
Algunas sales metálicas y colores comunes utilizados en la coloración del aluminio anodizado.
| SN | Salt | Color |
| 1 | nitrato de plomo | Amarillo |
| 2 | Acetato con dicromato de potasio. | Amarillo |
| 3 | Acetato con permanganato de potasio | Rojo |
| 4 | Sulfato de cobre con sulfuro de amonio. | Verde |
| 5 | Sulfato férrico con ferrocianuro de potasio. | Azul |
| 6 | Acetato de cobalto con sulfuro de amonio | Negro |
tinte colorante
Otra forma de colorear la pieza de aluminio anodizado es la coloración con tinte. Este proceso implica simplemente sumergir los componentes a teñir en el tanque que contiene la solución de tinte. La intensidad del color en este enfoque depende de diferentes variables como la concentración del tinte, el tiempo de tratamiento y la temperatura.
Especificaciones para colorear tintes:
| Material para el tanque de troquel |
acero inoxidable, plástico o fibra de vidrio
|
| Rango de temperatura | 140 hasta 1600F |
| Configuración adicional | Agitación de aire para evitar la contaminación del tanque de tinte. |
Consejos para una coloración de tinte perfecta
- Limpiar las piezas de aluminio anodizado es fundamental porque los ácidos persistentes en la superficie pueden interferir con el proceso de teñido. En algunas situaciones, la presencia de ácidos impide que el aluminio se tiñe. Entonces, antes de comenzar el baño de tinte, use bicarbonato de sodio para desorber.
- Los pasos de anodizado y baño de tinte deben completarse simultáneamente, colocando las piezas en el tanque de teñido tan pronto como se retiran del tanque de anodizado.
- Además, mantenga cualquier ácido u otra contaminación alejada del tanque de tinte.
Coloración integral
Los procesos de coloración integral combinan dos enfoques diferentes. Primero, los componentes de aluminio se anodizan y los componentes anodizados se colorean con las aleaciones. Por tanto, la función de una aleación específica en este proceso es cómo se desarrolla el color. Según la composición de las piezas de aluminio y las condiciones de funcionamiento, la gama de colores puede variar desde un bronce dorado hasta un anodizado bronce intenso. anodizado negro.
Coloración de interferencia
Este enfoque implica la ampliación de la estructura de poros y la deposición de materiales adecuados. metal anodizado Según los colores requeridos en la superficie, se obtiene el color deseado. Por ejemplo, se obtendría un color azul grisáceo al depositar una moneda de níquel. Fundamentalmente, los colores de interferencia se producen cuando la luz incide sobre superficies de aluminio anodizado y se refracta, refleja o absorbe.
¡Pruebe Boda ahora!
Proceso de sellado
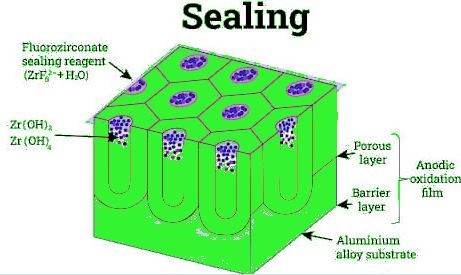
Proceso de sellado
El objetivo principal del proceso de sellado es evitar que las moléculas no deseadas se absorban en los poros. Porque los lubricantes u otras moléculas no deseadas a veces quedan retenidos en los poros, lo que eventualmente contribuye a la corrosión de la superficie. Algunos materiales de sellado comunes son el acetato de níquel, el dicromato de potasio y el agua hirviendo.
1. Método de agua caliente
Generalmente se utiliza acero inoxidable u otro material inerte para fabricar el tanque de sellado. Los componentes de aluminio coloreados se sumergen primero en agua caliente (200 0F), donde se forma monohidrato de aluminio en la superficie, junto con el correspondiente aumento de volumen. Como resultado, las moléculas indeseables se eliminan del poro.
2. Método del fluoruro de níquel
Este procedimiento ablanda los componentes de aluminio anodizado. En este método, se introduce fluoruro de níquel en aluminio anodizado. El ion fluoruro ahora va a los poros, donde el ion níquel precipita en la superficie y forma hidróxido de níquel al combinarse con moléculas de agua, lo que finalmente bloquea los poros.
3. Método del dicromato de potasio
Esta técnica utiliza una solución de dicromato de potasio (5 % p/V) para sellar componentes de aluminio anodizado. Primero, los componentes se sumergen durante unos 15 minutos en un tanque que contiene una solución hirviendo de dicromato de potasio. A continuación, la superficie de las piezas absorbe los iones de cromato y se produce el recubrimiento cuando estos iones se hidratan. A pesar de ser menos resistente a las manchas que otros métodos de sellado, este recubrimiento aún ofrece un enfoque sencillo para sellar.
Igualación de color
El color a juego podría ser diferente según los distintos lotes; sin embargo, si sigue el proceso exacto de coloración de piezas de aluminio anodizado. Debido a esto, el proceso y otros elementos como el grado de aluminio utilizado, el tipo de acabado, la concentración de las matrices y la estructura cristalina de la superficie deben ser casi idénticos en todos los lotes para obtener el color correspondiente.
Conclusión
Después de revisar el anodizado y el color de las piezas de aluminio, queda claro que el mejor beneficio del anodizado del aluminio es la capacidad de implantar diferentes colores en la superficie, lo que no sólo mejora las propiedades mecánicas y la belleza estética, sino que también satisface la demanda del mercado. Además, el método de electrocoloración es el mejor de los cuatro enfoques de coloración porque deposita el color electroquímicamente y permite crear una amplia gama de colores simplemente eligiendo la solución salina adecuada.
Sin duda, el proceso de anodizado del aluminio es bastante complejo porque implica una gran cantidad de química, ciencia de materiales e ingeniería de fabricación. Sin embargo, no habrá ninguna confusión si selecciona nuestro servicio de anodizado. Nuestros expertos en ciencia de materiales e ingeniería mecánica le proporcionarán anodizado de aluminio del más alto calibre y podrá elegir el color que mejor se adapte a su proyecto.
FAQ’s
¿Qué es el proceso de anodizado del aluminio?
El anodizado del aluminio es un proceso electroquímico que desarrolla capas resistentes a la corrosión y a los rayones en el exterior de las piezas metálicas, ofreciendo un excelente acabado en varios colores.
¿Qué colores se pueden implantar en la superficie de las piezas de aluminio anodizado?
No hay una respuesta exacta, pero casi todos los colores se pueden aplicar a la superficie con el método de anodizado.
¿Cuáles son los métodos típicos para colorear componentes de aluminio anodizado?
Los métodos más populares son la electrocoloración, la coloración mediante tinte, la coloración por interferencia y la coloración integral.
¿El color de la superficie anodizada se desvanece con el tiempo?
No, es muy duradero. Sin embargo, no se apaga en un ambiente típico hasta que se aplica un lavado ácido a la superficie.