Grazie alla loro leggerezza e all'elevata resistenza, l'alluminio e i suoi vari gradi di leghe sono materiali da costruzione frequentemente utilizzati in vari settori, tra cui quello medico, automobilistico e aerospaziale. Non importa quale processo di produzione venga utilizzato per realizzare queste parti. Finitura superficiale è fondamentale per esaltare le proprietà meccaniche e la bellezza estetica di questi particolari.
Perché l'ampia gamma di colori può essere rivestita sulla superficie anodizzazione, è il metodo di finitura superficiale più popolare utilizzato nella produzione globale. Le parti in alluminio sono realizzate per essere durevoli ed eccellenti resistenze all'esposizione ambientale dura, grazie al colore anodizzato. Inoltre, la capacità di resistere all'abrasione può essere ottenuta anodizzando il colore. Questo articolo farà una panoramica Il processo di anodizzazione dell'alluminio, diverse tecniche di colorazione, l'abbinamento dei colori e i processi correlati..
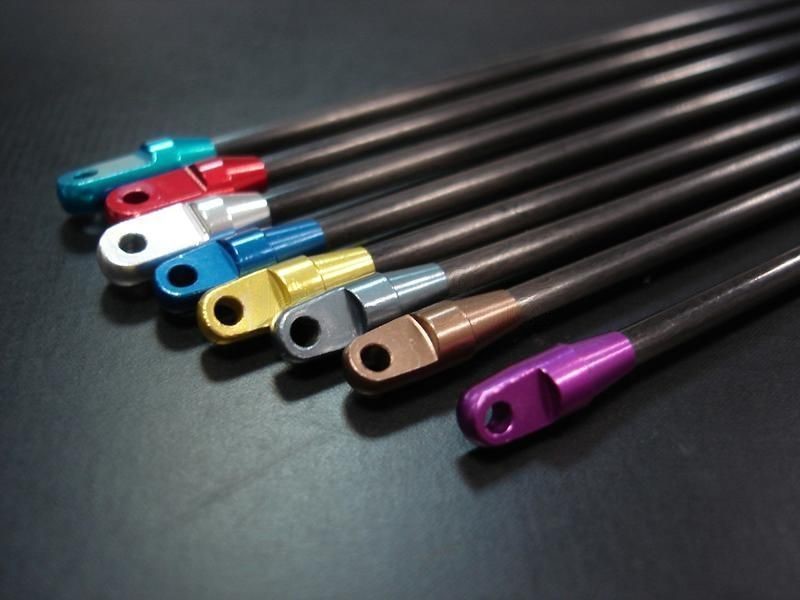
Parti in alluminio anodizzato con vari colori
Processo di anodizzazione dell'alluminio
La pulizia delle parti prodotte è il primo passo nell'anodizzazione dell'alluminio e l'alcalino durante l'incisione è il miglior detergente per questo lavoro. Tutti gli oli leggeri e le altre sostanze che potrebbero ostacolare il processo di anodizzazione vengono rimossi durante questo processo di pulizia. La mordenzatura alcalina deve essere eseguita dopo la pulizia per eliminare eventuali residui di ossidi naturali dalla superficie. L'opzione migliore sono gli idrossidi di sodio.
Il passaggio successivo consiste nell'espellere le parti in alluminio pulite e incise in una soluzione di acido nitrico per rendere la superficie liscia e prepararla per l'anodizzazione.
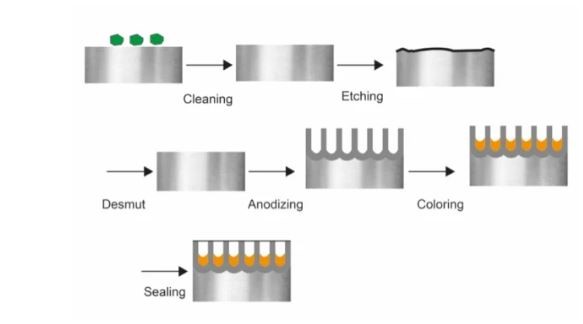
Varie fasi per la colorazione dell'alluminio anodizzato
Infine, i componenti in alluminio vengono immersi in un elettrolita di acido solforico per l'anodizzazione. Il catodo si trova all'esterno del serbatoio dell'elettrolita. I componenti in alluminio da rivestire fungono da anodo. Quindi viene applicata una corrente elettrica all'elettrodo (terminale “+” all'anodo e terminale “-” al catodo). Ora, la corrente elettrica si muove attraverso la soluzione elettrolitica e rilascia gli ioni di ossido, che vanno al substrato di alluminio per formare lo strato di ossido integrato sulla superficie.
Colori sulle parti in alluminio anodizzato
Generalmente, le parti in alluminio anodizzato vengono colorate utilizzando i seguenti quattro metodi: colorazione per interferenza, colorazione con colorante, elettrocolorazione e colorazione integrale. Diamo uno sguardo più da vicino a ciascuno di essi ora.
Elettrocolorazione
Vari colori sono facilmente ottenibili nella superficie delle parti in alluminio anodizzato con colorazione elettrolitica. La colorazione elettrolitica utilizza diversi sali metallici come agente colorante, dove gli ioni metallici del sale utilizzato si depositano nei pori delle parti in alluminio anodizzato. Pertanto, il colore dipende dal metallo utilizzato nella soluzione salina.
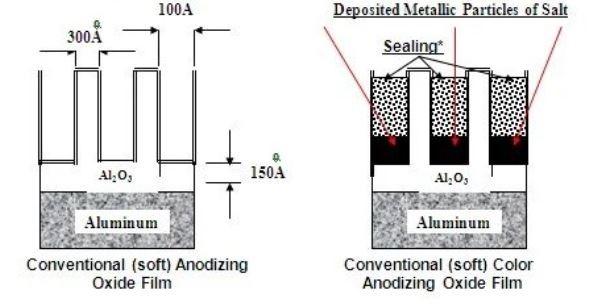
Processo di elettrocolorazione
Come parte del processo di elettrolisi, la superficie anodizzata viene immersa in soluzioni concentrate di sali metallici fino a quando non viene precipitata una quantità sufficiente di pigmento per creare il colore desiderato. Quindi il colore dipende dal metallo utilizzato nel sale e l'intensità della colorazione dipende dal tempo di trattamento (da 30 secondi a 20 minuti).
Alcuni sali metallici e colori comuni utilizzati nella colorazione dell'alluminio anodizzato
| SN | Sale | Colore |
| 1 | Nitrato di piombo | Giallo |
| 2 | Acetato con bicromato di potassio | Giallo |
| 3 | Acetato con permanganato di potassio | Rosso |
| 4 | Solfato di rame con solfuro di ammonio. | Verde |
| 5 | Solfato ferrico con ferrocianuro di potassio | Blu |
| 6 | Acetato di cobalto con solfuro di ammonio | Nero |
Colorazione della tintura
Un altro approccio per colorare la parte in alluminio anodizzato è la colorazione a caldo. Questo processo prevede la semplice immersione dei componenti da colorare nella vasca contenente la soluzione colorante. L'intensità del colore in questo approccio dipende da diverse variabili come la concentrazione del colorante, il tempo di trattamento e la temperatura.
Specifiche per la colorazione del colorante:
| Materiale per il serbatoio dello stampo |
acciaio inossidabile, plastica o fibra di vetro
|
| Range di temperatura | Da 140 a 1600F |
| Configurazione aggiuntiva | Agitazione dell'aria per prevenire la contaminazione del serbatoio del colorante |
Consigli per una colorazione perfetta
- La pulizia delle parti in alluminio anodizzato è fondamentale perché gli acidi persistenti sulla superficie possono interferire con il processo di tintura. In alcune situazioni, la presenza di acidi impedisce all'alluminio di tingersi. Quindi, prima di iniziare il bagno colorante, utilizzare bicarbonato di sodio per desorbire.
- Le fasi di anodizzazione e bagno di colore devono essere completate contemporaneamente, inserendo le parti nella vasca tinta non appena vengono rimosse dalla vasca di anodizzazione.
- Inoltre, tenere qualsiasi acido o altra contaminazione lontano dal serbatoio del colorante.
Colorazione integrale
I processi di colorazione integrale combinano due approcci diversi. Innanzitutto, i componenti in alluminio vengono anodizzati e i componenti anodizzati vengono colorati con le leghe. Pertanto, la funzione di una lega specifica in questo processo è il modo in cui viene sviluppato il colore. In base alla composizione delle parti in alluminio e alle condizioni operative, la gamma cromatica può variare dal bronzo dorato all'anodizzazione bronzo profondo fino al anodizzazione nera.
Colorazione per interferenza
Questo approccio prevede l'allargamento della struttura dei pori e la deposizione di materiale appropriato. metallo anodizzato In base ai colori richiesti sulla superficie per ottenere la colorazione desiderata. Ad esempio, si otterrebbe un colore grigio-blu depositando una moneta da cinque centesimi. Fondamentalmente, i colori di interferenza si producono quando la luce colpisce le superfici di alluminio anodizzato e viene rifratta, riflessa o assorbita.
Prova subito Boda!
Processo di sigillatura
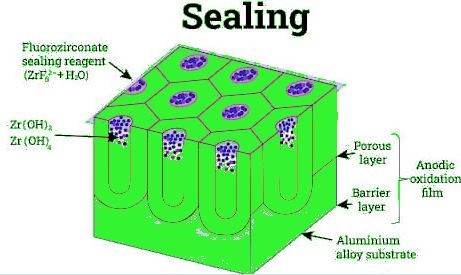
Processo di sigillatura
L'obiettivo principale del processo di sigillatura è impedire alle molecole indesiderate di assorbire nei pori. Perché i lubrificanti o altre molecole indesiderate talvolta vengono trattenute nei pori, contribuendo eventualmente alla corrosione superficiale. Alcuni materiali sigillanti comuni sono acetato di nichel, dicromato di potassio e acqua bollente.
1. Metodo dell'acqua calda
Per realizzare il serbatoio di tenuta viene solitamente utilizzato acciaio inossidabile o altro materiale inerte. I componenti di alluminio colorati vengono prima immersi in acqua calda (200 0F), dove in superficie si forma il monoidrato di alluminio con un corrispondente aumento di volume. Di conseguenza, le molecole indesiderate vengono eliminate dai pori.
2. Metodo del fluoruro di nichel
Questa procedura ammorbidisce i componenti in alluminio anodizzato. In questo metodo, il fluoruro di nichel viene introdotto nell'alluminio anodizzato. Lo ione fluoruro ora raggiunge i pori, dove lo ione nichel precipita sulla superficie e forma idrossido di nichel combinandosi con le molecole d'acqua, bloccando infine i pori.
3. Metodo del bicromato di potassio
Questa tecnica utilizza una soluzione di bicromato di potassio (5% p/V) per sigillare i componenti in alluminio anodizzato. Innanzitutto i componenti vengono immersi per circa 15 minuti in una vasca contenente una soluzione bollente di bicromato di potassio. Successivamente, la superficie delle parti assorbe gli ioni cromato e il rivestimento avviene quando questi ioni si idratano. Nonostante sia meno resistente alle macchie rispetto ad altri metodi di sigillatura, questo rivestimento offre comunque un approccio semplice alla sigillatura.
Abbinamento di colore
Il colore abbinato potrebbe variare a seconda dei vari lotti; tuttavia, se si segue l'esatto processo di colorazione per le parti in alluminio anodizzato. Per questo motivo, il processo e altri elementi come il grado di alluminio utilizzato, il tipo di finitura, la concentrazione degli stampi e la struttura cristallina della superficie dovrebbero essere quasi identici tra i lotti per ottenere il colore corrispondente.
Conclusione
Dopo aver esaminato l'anodizzazione e la colorazione delle parti in alluminio, è chiaro che il miglior vantaggio dell'anodizzazione dell'alluminio è la capacità di impiantare diversi colori sulla superficie, il che non solo migliora le proprietà meccaniche e la bellezza estetica, ma soddisfa anche la domanda del mercato. Inoltre, il metodo dell'elettrocolorazione è il migliore dei quattro approcci alla colorazione perché deposita il colore per via elettrochimica e consente di creare un'ampia gamma di colori semplicemente scegliendo la soluzione salina adeguata.
Indubbiamente, il processo di anodizzazione dell’alluminio è piuttosto complesso perché coinvolge una grande quantità di chimica, scienza dei materiali e produzione ingegneristica. Tuttavia, non ci sarà alcuna confusione se selezioni il nostro servizio di anodizzazione. I nostri esperti in scienza dei materiali e ingegneria meccanica ti forniranno l'anodizzazione dell'alluminio di altissimo livello e potrai scegliere il colore che meglio si adatta al tuo progetto.
FAQ
Qual è il processo di anodizzazione dell'alluminio?
L'anodizzazione dell'alluminio è un processo elettrochimico che sviluppa strati resistenti alla corrosione e ai graffi sulla parte esterna delle parti metalliche, offrendo un'eccellente finitura in vari colori.
Quali colori possono essere impiantati sulla superficie delle parti in alluminio anodizzato?
Non esiste una risposta esatta, ma quasi tutti i colori possono essere applicati sulla superficie con l'approccio dell'anodizzazione.
Quali sono i metodi tipici per colorare i componenti in alluminio anodizzato?
I metodi più diffusi sono l'elettrocolorazione, la colorazione con colorante, la colorazione con interferenza e la colorazione integrale.
Il colore sulla superficie anodizzata sbiadisce nel tempo?
No, è molto resistente. Tuttavia, in un ambiente tipico non si spegne finché non viene applicato un lavaggio acido sulla superficie.