molienda blanchard
El rectificado Blanchard es un método de rectificado superficial rotatorio que se utiliza para el refinamiento rápido de la superficie de piezas grandes que requieren planitud, paralelismo y uniformidad superficial. Se emplea principalmente con materiales ferrosos, pero también puede utilizarse con aluminio, cobre y otros materiales no ferrosos.
Los servicios de rectificado de Blanchard no ofrecen las tolerancias estrictas ni la suavidad de los métodos cilíndricos u otros métodos de precisión. Sin embargo, proporcionan rapidez y rentabilidad para el desbaste de piezas fundidas y forjadas, matrices, piezas estampadas y grandes componentes industriales.
El proceso de rectificado Blanchard utiliza una muela abrasiva de husillo vertical y un plato magnético, lo que permite un desbaste rápido de una pieza de trabajo grande. Después del proceso, las piezas reciben un patrón de rayado cruzado o en espiral en sus superficies, y el nivel de rugosidad (Real academia de bellas artes) se reduce a ~1.6–3.2 µmEn algunos casos, las piezas pueden ser tan rugosas como 6.3 µm, como se menciona en la norma ISO 1302 [1].
¿Es usted ingeniero o fabricante y busca una solución de rectificado rápida y rentable para piezas de gran tamaño o componentes industriales? El rectificado Blanchard puede ser el método ideal. Su alta tasa de remoción de material proporciona eficiencia a la vez que mantiene una buena precisión y un excelente acabado.
Este artículo explica las complejidades del rectificado Blanchard, incluyendo su funcionamiento, el proceso paso a paso, los desafíos, una comparación con otros procesos de rectificado, sus beneficios y sus aplicaciones industriales.
¿Qué es el rectificado Blanchard? Definición e historia.
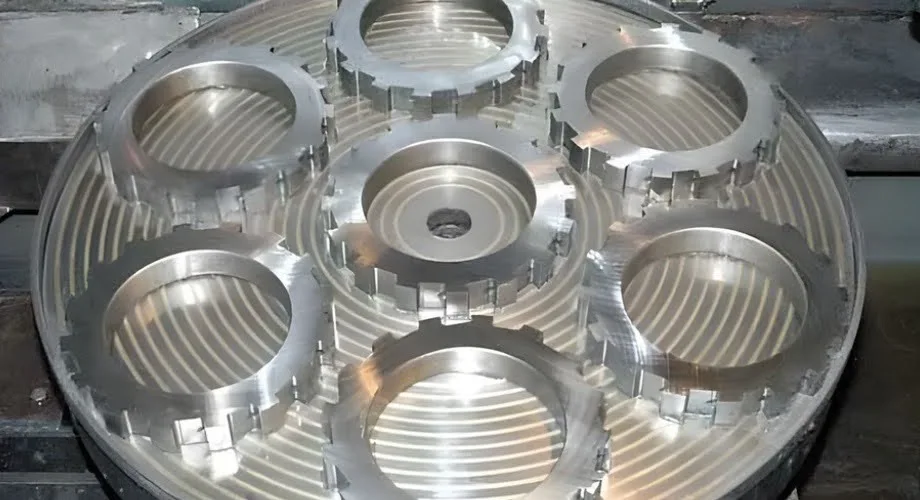
piezas de molienda Blanchard
La molienda Blanchard es una solución de rectificado a medida Este proceso utiliza un rectificado superficial rotatorio especializado con una muela abrasiva segmentada para eliminar una gran cantidad de material de una cara de la pieza. La muela se monta verticalmente sobre un husillo y, debajo, se coloca un mandril magnético para sujetar las piezas.
Se desarrolló un molinillo Blanchard. Por Henry K. Spencer y fue introducida por primera vez en el mercado a principios del siglo XX por Blanchard Machine Company [2]. El problema que esto causaba era la ineficiencia de la trituradora tradicional para remover grandes cantidades de material.
Tanto los metales ferrosos como los no ferrosos son compatibles con el proceso de rectificado Blanchard. Corrige la deformación, las superficies irregulares, el paralelismo y la planitud. en componentes fundidos a presión, piezas mecanizadas por CNC, componentes forjados y herramientas de gran tamaño y piezas mecanizadas por CNC.
Nuestra planta de rectificado interna puede procesar piezas de hasta 1050mm x x 820mm 305mm. La rectificadora tiene una altura, un tamaño de imán y un recorrido de ~355 mm, ~1855 mm y 2135 mm, respectivamente. En consecuencia, podemos lograr una rugosidad superficial (Ra) tan baja como Micras 1.6 con una rectificadora CNC Blanchard.
¿Cómo funciona el rectificado Blanchard?
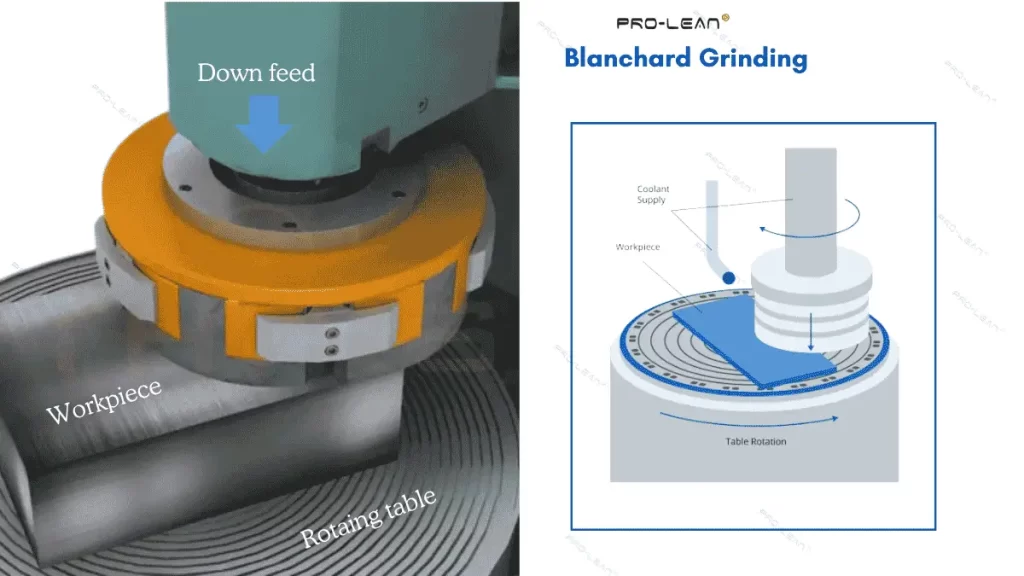
Proceso de molienda de Blanchard
La muela abrasiva con abrasivo segmentado se monta sobre un husillo vertical, mientras que una mesa magnética sujeta las piezas. La muela está diseñada para ejercer presión hacia abajo, y la mesa gira debajo de ella. Por lo tanto, lo que la diferencia de otros métodos de rectificado es la rotación de la mesa junto con la muela abrasiva. La muela abrasiva entra en contacto con la superficie superior de la pieza mediante un avance vertical descendente, generalmente de 0.01 mm a 0.5 mm por pasada.
Analicemos en detalle los seis pasos principales del proceso de rectificado Blanchard: preparación de la pieza, selección de la muela abrasiva, configuración del rectificado, configuración de los parámetros de la máquina, etapa de rectificado e inspecciones posteriores al rectificado.
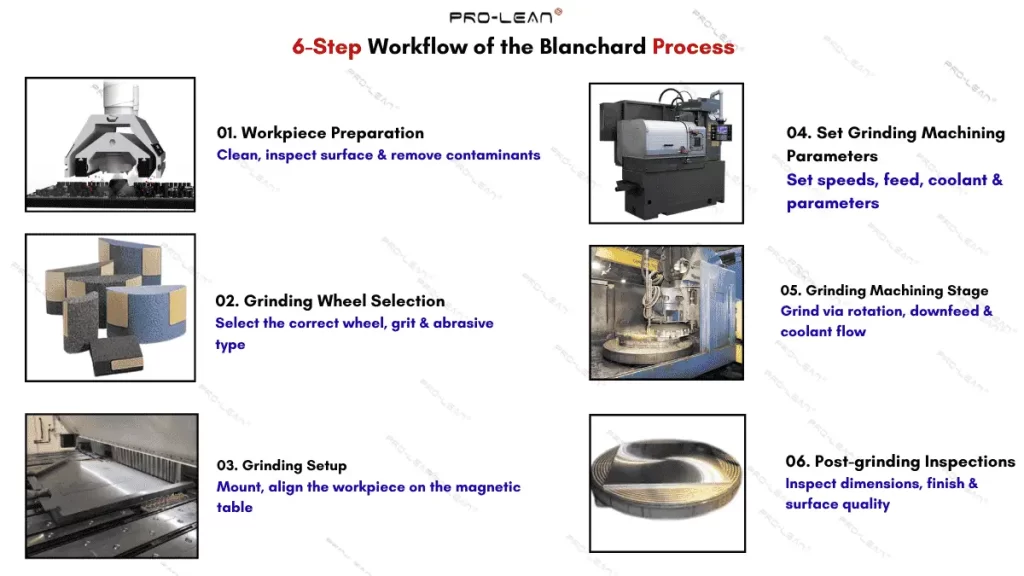
Pasos en el proceso de molienda de Blanchard
Preparación de la pieza de trabajo
Para comenzar el proceso, es necesario preparar la pieza antes del rectificado Blanchard. Elimine el polvo, los residuos, el aceite y otros contaminantes. Una preparación deficiente de la pieza provoca imprecisiones en el mecanizado y desgaste de la herramienta.
Además, aquí es donde debe realizar inspecciones como el nivel de rugosidad, las imperfecciones de la superficie, los daños y el espesor deseado que se debe eliminar.
Selección de muelas abrasivas
Al elegir una muela abrasiva, tenga en cuenta el tipo de abrasivo y el tamaño del grano. Debe ser capaz de lograr de manera eficiente la tasa de remoción de material deseada y la calidad de acabado superficial requerida.
Para el rectificado Blanchard de acero inoxidable, acero y metales ferrosos, se recomienda utilizar óxido de aluminio (Al₂O₃) de grano medio-grueso (46–60). Por otro lado, los carburos de silicio son más adecuados para metales no ferrosos y plásticos.
Una vez que haya elegido la muela abrasiva, realice también un afilado para garantizar su precisión.
Configuración del rectificado (piezas y muela)
El siguiente paso consiste en colocar la muela abrasiva en el husillo vertical y fijar las piezas a la mesa de trabajo. La mesa incluye bandas circulares, cuadradas o poligonales. Alinee las piezas sobre ellas para mayor precisión. Normalmente, las piezas se fijan a la mesa mediante fuerza magnética. Esto significa que deberá activar el imán durante la configuración.
Configurar los parámetros de mecanizado por rectificado
La velocidad de la muela abrasiva y la velocidad de rotación de la mesa son dos parámetros principales del rectificado Blanchard. Configure estos dos parámetros en la máquina, junto con otras variables para funciones auxiliares, como el flujo de refrigerante.
La velocidad y el avance de la rectificadora varían en función del tipo de material de la pieza, su tamaño, la cantidad de material a eliminar y el acabado deseado.
| Parámetros | Valores |
| Diámetro de la rueda | 600 mm a 1200 mm |
| Velocidad de la rueda | ~ 4000 a 5000 pies cuadrados por minuto |
| Velocidad de la mesa de trabajo | 5 a 25 RPM |
| Presione hacia abajo para alimentar | De 0.01 mm a 0.5 mm por pasada |
Etapa de mecanizado por rectificado (husillo vertical, rotación de la mesa, corte multipunto)
Active el flujo de refrigerante, la rotación de la mesa de trabajo y el proceso de mecanizado. A medida que la muela desciende hacia las piezas en la mesa giratoria, las diminutas puntas abrasivas de la muela cortan y eliminan continuamente pequeñas cantidades de material en cada pasada, logrando gradualmente la uniformidad superficial deseada.
La rotación opuesta y los segmentos abrasivos cortan eficazmente el material y crean un patrón uniforme entrecruzado. Sin embargo, es imprescindible un flujo continuo de refrigerante, ya que el calor puede acumularse rápidamente en los pequeños puntos de corte.
Inspecciones posteriores al rectificado
Fabricantes que proporcionan Servicios de molienda Blanchard Siempre se otorga gran importancia a las inspecciones y mediciones posteriores al rectificado para el control de calidad. Esto incluye la inspección de marcas y defectos superficiales, la verificación dimensional y la medición de tolerancias y rugosidad.
En Boda, utilizamos medidores integrados en máquinas y escáneres ópticos para medir la rugosidad de la superficie del terreno.
¿Qué herramientas y equipos se requieren para el mecanizado Blanchard?
El rectificado Blanchard requiere menos herramientas que otros procesos de rectificado o mecanizado. Esto simplifica el proceso y permite controlar mejor los resultados. Además de la propia rectificadora Blanchard, se necesitan el cabezal de rectificado, la muela abrasiva y la mesa giratoria.
Analicemos la definición y las funciones de estas herramientas de rectificado Blanchard.
- Rectificadora Blanchard: Un equipo que contiene todos los sistemas y subsistemas para la molienda. Su capacidad se mide por la potencia del motor principal.
- Cabezal de molienda: Facilita la rotación de la muela abrasiva a lo largo de un eje vertical y el avance hacia abajo.
- Muela: La herramienta de mecanizado de rectificado con múltiples puntos de corte abrasivos
- Mandril giratorio: Sujeta las piezas de trabajo. Para metales ferrosos, se utiliza un plato giratorio magnético.
- Sistema de refrigeración: Proporciona el flujo de refrigerante a la zona de rectificado, elimina el calor y expulsa las virutas.
- Brazo oscilante: Un disco de afilado (o afilador de estrellas) para afilar periódicamente las puntas abrasivas.
- Luminarias: Abrazaderas, tornillos de banco y placas de fijación para sujetar herramientas y piezas de trabajo.
Si va a instalar rectificadoras y herramientas Blanchard para volúmenes pequeños o medianos, tenga en cuenta que la inversión inicial es elevada y podría no ser económicamente viable a menos que las utilice para proyectos de gran volumen de producción.
¿Qué materiales son compatibles con el proceso de rectificado Blanchard?
Servicios de molienda Blanchard Son ideales para metales ferrosos y aleaciones, pero también pueden moler materiales no ferrosos y plásticos. Los materiales más comunes son el hierro fundido, el acero, el acero inoxidable, el acero para herramientas, el cobre y el Invar.
Cada material posee un nivel de maquinabilidad diferente, por lo que debe utilizarse el tipo de abrasivo, la velocidad, el avance y el refrigerante en consecuencia.
- Acero inoxidable (series 300 y 400, 17-4 PH, 15-5 PH, etc.)
- Aceros al carbono, incluidos los aceros que cumplen con la norma ASTM A1018.
- Hierro fundido
- Aceros Aleados
- Aceros para herramientas H13, P20
- El cobre y sus aleaciones
- Aluminio:
- Níquel e Invar
- Algunos plásticos y materiales compuestos
Ventajas y limitaciones del rectificado Blanchard: ¿Cuáles son las ventajas y desventajas?
El molido de Blanchard tiene velocidad de remoción de material excepcional Resulta económico para eliminar grandes cantidades de material de la superficie a rectificar, especialmente en piezas grandes, cuando se busca planitud y paralelismo con tolerancias dimensionales moderadas (±0.125 a ±0.0254 mm).
Para obtener las ventajas de Blanchard, es necesario sacrificar la precisión dimensional, la exactitud del acabado y el aspecto pulido. Además, este acabado superficial no se puede aplicar a piezas con geometrías complejas; funciona mejor en superficies planas.
La tabla que aparece a continuación compara las ventajas y limitaciones del método de molienda Blanchard.
| Ventajas del proceso de rectificado Blanchard | Limitaciones del rectificado de Blanchard |
| Alta tasa de remoción de material y velocidad de molienda | Las tolerancias dimensionales son bajas y las superficies del terreno son más rugosas. |
| Mantiene la planitud y el paralelismo de las piezas que requieren un mecanizado adicional. | No es compatible con geometrías cilíndricas o irregulares. |
| Rentable para componentes de gran tamaño y peso. | No puede aportar un valor estético significativo; es más adecuada para fines funcionales. |
¡Pruebe Boda ahora!
¿Qué industrias se están beneficiando de...? ¿Servicios de rectificado Blanchard?
Industrias como la automotriz, la aeroespacial, la de maquinaria pesada, la de la construcción, la metalúrgica y la energética se benefician del acabado superficial mediante rectificado Blanchard. Este método permite a los fabricantes eliminar rápidamente grandes cantidades de material de las piezas y es una técnica de rectificado de bajo costo.
A continuación, veamos algunos ejemplos. aplicaciones del rectificado de superficies utilizando el método Blanchard.
- Automotor: Discos de freno y embrague, piezas del eje, soportes y carcasa de la transmisión.
- Maquinaria pesada: Bases de máquinas, elementos estructurales, placas guía, piezas fundidas de gran tamaño y carcasas de engranajes.
- Aeroespacial: Placas de fijación, paneles estructurales y piezas del tren de aterrizaje.
- Construcción: Soportes grandes, bastidores de soporte para equipos, piezas de excavadoras, etc.
- Energía: Componentes para la industria del petróleo y el gas, piezas de compresores, componentes de turbinas de gas, etc.
- Fabricación de metal: superficies de soldadura, chapas cortadas con láser y plasma, y piezas estampadas de gran tamaño.
- Herramientas para moldes/troqueles: Desbarbado de bases de moldes y matrices, juegos de matrices, placas de fijación, etc.
Cuatro aplicaciones clave del rectificado de Blanchard
El rectificado Blanchard se utiliza para el acabado de placas de acero inoxidable, la preparación de piezas para el mecanizado de precisión, el aplanado de las bases de las máquinas y el rectificado de piezas fundidas y forjadas.
Analicemos estas cuatro aplicaciones principales.
1. Blanchard Grinding Placas y Estructuras de Acero Inoxidable
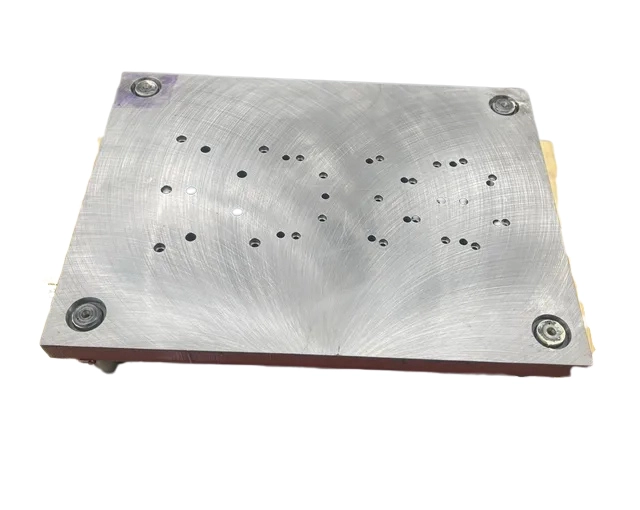
Superficie de acero inoxidable rectificada
Las placas y componentes de acero inoxidable cortados con láser, plasma o cizallamiento presentan rebabas y una superficie rugosa. Por ello, los fabricantes utilizan Blanchard para refinarlas rápidamente o para someterlas a procesos de fabricación adicionales.
Algunos ejemplos de aceros inoxidables rectificados por Blanchard incluyen placas base para unidades de procesamiento químico y alimentario, bastidores de maquinaria, placas de montaje y placas disipadoras de calor industriales.
2. Fundamentos de la máquina
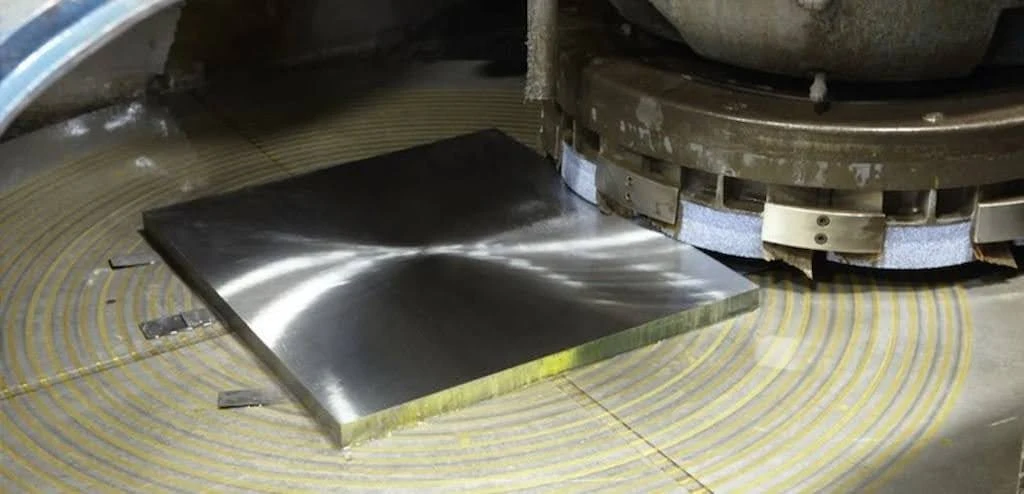
Rectificado de la base de una máquina
Las bases de las herramientas y la maquinaria pesada se aplanan principalmente mediante rectificado Blanchard. Esto no solo es útil para mantener la estabilidad y rigidez de la máquina, sino que también facilita el montaje y mejora su rendimiento.
3. Materiales para fundición y forja
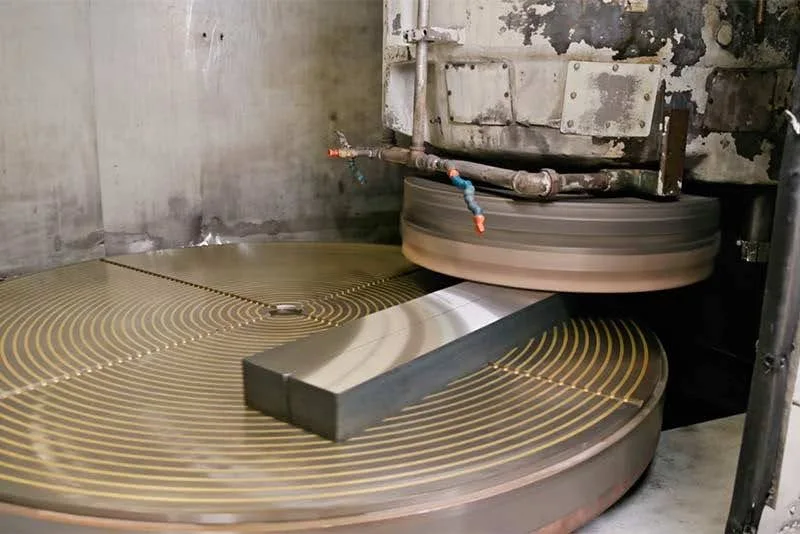
Rectificado de barras de fundición
El proceso de fundición y forja genera exceso de material, una superficie irregular y, en ocasiones, distorsiones. Todos estos problemas pueden solucionarse con el proceso de rectificado Blanchard. Algunos ejemplos incluyen la limpieza de carcasas de bombas fundidas, bloques forjados, componentes de acero forjado y placas estructurales.
4. Preparación de la pieza para operaciones de mecanizado de precisión
El rectificado Blanchard elimina material de las piezas para lograr uniformidad, planitud y paralelismo superficial antes de operaciones de mecanizado de precisión, como el fresado y el taladrado. Esto ayuda a mantener la alta precisión de los componentes mecanizados por CNC.
Rectificado Blanchard frente a rectificado de superficies de precisión
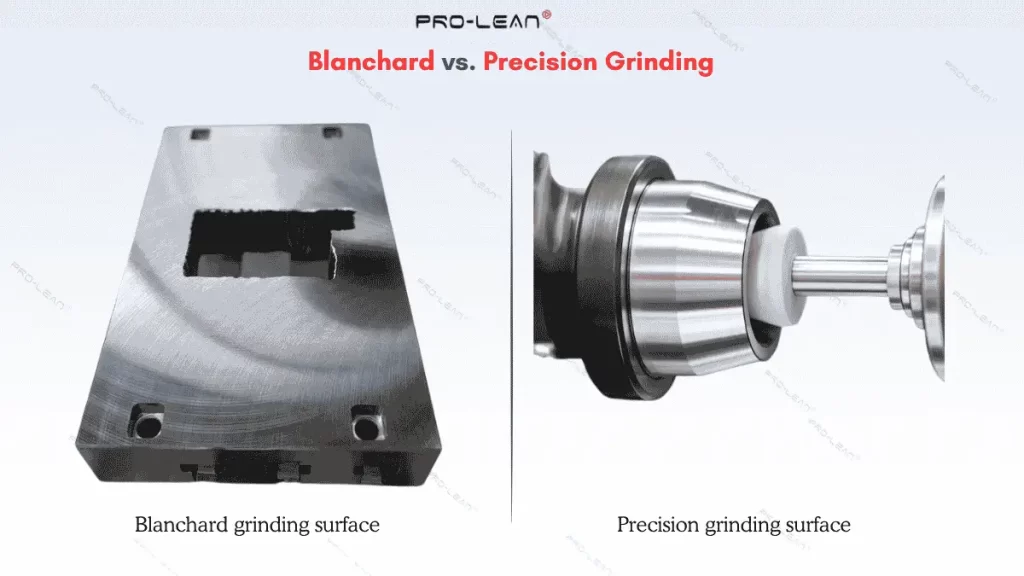
Blanchard frente al rectificado de precisión
A diferencia del rectificado Blanchard, el rectificado de precisión de superficies se centra en la calidad del acabado, como las tolerancias dimensionales, la suavidad de la superficie, la planitud y el paralelismo. Este proceso mantiene tolerancias dimensionales tan ajustadas como (±0.00254 mm) y un acabado superior.
Métodos de rectificado de superficies de precisión, rectificado cilíndricoy husillo horizontal El rectificado es preferible para aplicaciones que priorizan la precisión sobre la velocidad. En particular, el rectificado cilíndrico se puede utilizar para lograr tolerancias ajustadas de eje y orificio especificadas en los sistemas de ajuste ISO 286.3].
Objetivo: Rectificado de precisión para un acabado de calidad y rectificado Blanchard para la eliminación de material a granel.
El objetivo del rectificado Blanchard es eliminar una gran cantidad de material y lograr una superficie uniforme. Por otro lado, el objetivo del rectificado de precisión es obtener una superficie lisa, libre de rebabas, marcas e imperfecciones, manteniendo tolerancias estrictas.
El rectificado de precisión proporciona tolerancias más ajustadas y menor rugosidad.
La tolerancia del rectificado de superficies de precisión puede ser tan baja como ± 0.00254 mm (0.0001”). El nivel de rugosidad oscila entre 0.1 y 0.8 µm y puede alcanzar una suavidad de hasta 0.04 µm con un acabado fino. En cambio, el rectificado Blanchard es menos preciso; la tolerancia oscila entre ±0.125 y ±0.0254 mm, y la rugosidad (Ra) puede ser tan baja como ~1.6 µm.
Blanchard supera al rectificado de precisión en velocidad y coste.
El rectificado Blanchard es más rápido que el rectificado de superficies de precisión y presenta una mayor tasa de remoción de material. Esto se debe a la estructura de la maquinaria y a la potencia del husillo. Al comparar el rectificado de precisión con el rectificado Blanchard, este último resulta más económico. Esto se debe a que el rectificado Blanchard requiere incrementos de material más gruesos por pasada.
El rectificado Blanchard es superior en capacidad de dimensionamiento de piezas.
El rectificado Blanchard permite trabajar con piezas de mayor tamaño que el rectificado de precisión, como el rectificado vertical con husillo o con disco. Puede rectificar piezas con un diámetro superior a ~1066 mm (42”) y una altura vertical de hasta 1220 mm (48”).
Por otro lado, el rectificado de superficies de precisión es adecuado para piezas de tamaño pequeño a mediano. Este proceso permite rectificar superficies con geometrías complejas, como cavidades, ranuras y escalones.
Rectificado de precisión para piezas de precisión y Blanchard para una rápida extracción.
El rectificado de precisión se utiliza cuando se necesita eliminar una pequeña cantidad de material de piezas fabricadas o cuando las piezas deben prepararse para el mecanizado de precisión. Por consiguiente, se emplea en piezas de tamaño pequeño a mediano que requieren un acabado superficial pulido.
Algunos ejemplos de aplicaciones de rectificado de precisión son matrices de precisión, pistones hidráulicos, ejes, casquillos, componentes de dispositivos médicos y piezas electrónicas.
Servicios de molienda Blanchard Son adecuadas para piezas de trabajo grandes y pesadas, que a menudo pesan hasta 20 toneladas o más. Algunos ejemplos de aplicaciones son la preparación de grandes cantidades de material, componentes de maquinaria pesada y bases de máquinas.
Tabla resumen: Rectificado de superficies de precisión frente a rectificado Blanchard
|
Elemento |
Rectificado de precisión |
Molienda Blanchard |
|
Propósito |
Acabado fino, tolerancia ajustada |
Eliminación de volumen, planitud |
|
Velocidad |
Más lento |
Más rápido |
|
Costo |
Más alto |
Mas economico |
|
Tolerancias |
±0.0001” (±0.00254 mm) |
±0.125 a ±0.0254 (±0.001–0.005”) |
|
Rugosidad (Ra) |
0.04–0.8 µm (o inferior) |
Tan bajo como ~1.6 µm |
|
Tamaño de parte |
Formas pequeñas y medianas, complejas |
Piezas grandes y pesadas |
|
Aplicaciones |
Matrices, ejes, piezas médicas |
Bases de máquinas, gran stock |
¡Pruebe Boda ahora!
¿Es el rectificado Blanchard adecuado para aplicaciones de precisión?
El rectificado Blanchard se prefiere por su eficiencia y costo, no por su precisión. Ofrece una planitud y paralelismo uniformes, pero las tolerancias dimensionales y el nivel de rugosidad (Ra) no se comparan con los métodos de rectificado de superficies de precisión. Por lo tanto, se recomienda su uso para la preparación de superficies, la uniformidad superficial de piezas fundidas o forjadas y el rectificado de materiales pesados.
Se requiere un rectificado de precisión para mantener tolerancias inferiores a ±0.0254 mm, y una superficie pulida, similar a un espejo, especialmente para piezas que requieren lubricidad, un bajo coeficiente de fricción, precisión para un rendimiento óptimo y un atractivo estético.
Combine Blanchard con los métodos de rectificado de precisión.
Para lograr una mayor eficiencia en la remoción de material y una mejor calidad del acabado superficial, combine el rectificado Blanchard con el rectificado de superficies finas, el rectificado cilíndrico u otras técnicas de precisión.
Primero, elimine una gran cantidad de material de la pieza mediante rectificado Blanchard. Luego, corrija la precisión y la suavidad mediante rectificado de precisión.
5 consejos para un rectificado Blanchard exitoso
Los consejos clave para el rectificado de superficies blancas incluyen el uso de grano grueso, el equilibrio del avance, la aplicación de cortes progresivos, el control del flujo de refrigerante y el acondicionamiento frecuente de la muela abrasiva. Estos consejos se basan en la experiencia del sector y son útiles para evitar deformaciones, quemaduras superficiales e inconsistencias dimensionales, además de mantener un patrón de rayado cruzado uniforme.
- Utilice un caudal equilibrado: La velocidad de avance debe ser lo suficientemente rápida para afilar la muela con rapidez, pero no tanto como para aumentar el desgaste. Utilice un avance descendente de 0.01 mm a 0.5 mm.
- Recortes progresivos: Los cortes profundos (> 0.5 mm) pueden provocar deformaciones. Por lo tanto, utilice cortes progresivos para reducir la velocidad de remoción de material en cada pasada posterior.
- Elija el abrasivo adecuado: Utilice abrasivos de óxido de aluminio de grano grueso (46-60) para materiales ferrosos y carburo de silicio para materiales no ferrosos.
- Control térmico y del flujo de refrigerante: El flujo de refrigerante es la variable principal para controlar la temperatura en el rectificado Blanchard. Por lo tanto, utilice refrigerante por inundación y supervise la temperatura durante todo el proceso.
- Adorne la rueda regularmente: El mantenimiento regular de las muelas abrasivas garantiza un funcionamiento eficiente y constante, ofreciendo un acabado uniforme y una mayor vida útil de la muela.
Rectificado Blanchard frente a rectificado de superficies
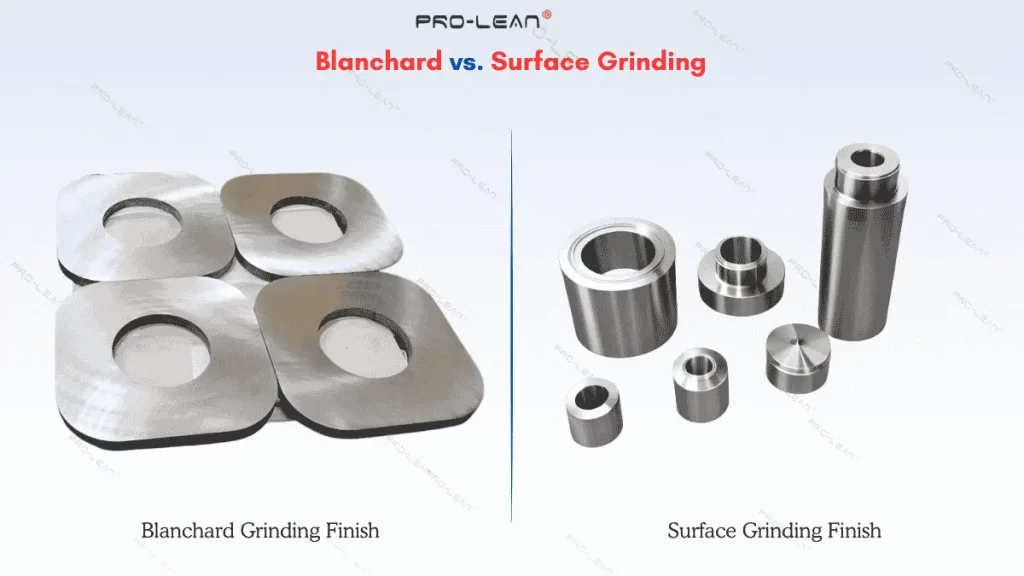
Blanchard frente al rectificado de superficies
El rectificado de superficies utiliza husillos horizontales o verticales para facilitar el movimiento de la muela abrasiva y es ideal para tolerancias de precisión y acabados de alta calidad. Por el contrario, el rectificado Blanchard siempre utiliza un husillo vertical y no es el preferido para acabados de precisión.
Comparando rectificado Blanchard frente a rectificado de superficies En cuanto a las tolerancias, el rectificado de superficie es el paso de acabado final y ofrece tolerancias de ~ ±0.025 a 0.0025 mm con un valor de rugosidad de ~ 0.2–0.8 µm.
Rectificado Blanchard frente a rectificado sin centros
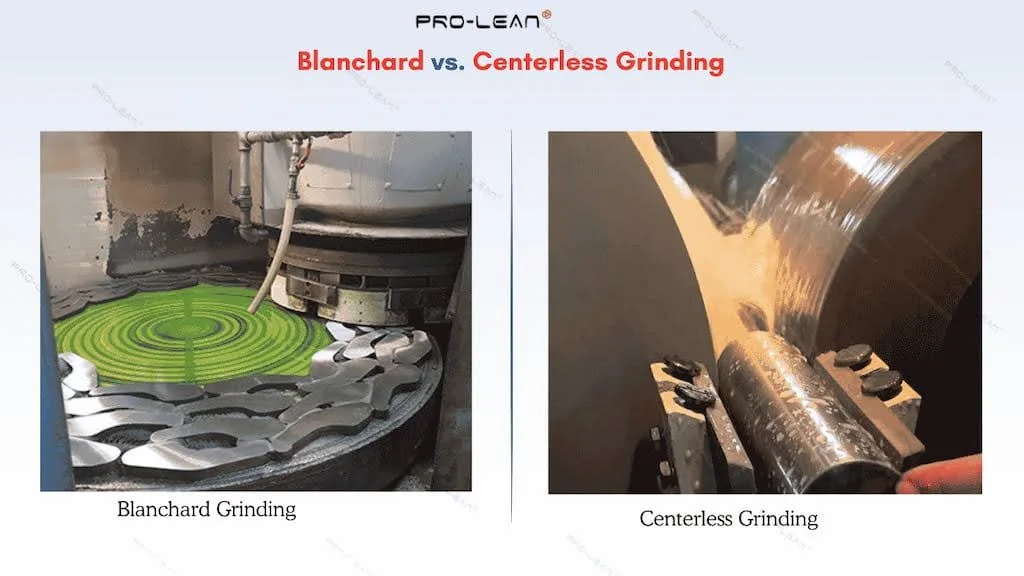
Blanchard frente al rectificado sin centros
Rectificado sin centros El rectificado Blanchard es un método de precisión para el acabado del diámetro exterior de superficies cilíndricas, mientras que el rectificado Blanchard es una técnica eficiente para el acabado de superficies planas. A diferencia del rectificado Blanchard, el rectificado sin centros no requiere sujetar las piezas en mandriles. Dos muelas abrasivas giratorias eliminan material de la pieza, que se apoya sobre una cuchilla entre ellas.
Utilice el rectificado sin centros en lugar del rectificado Blanchard cuando necesite acabar piezas cilíndricas delgadas y largas en grandes cantidades.
Rectificado Blanchard vs. Rectificado con plantilla
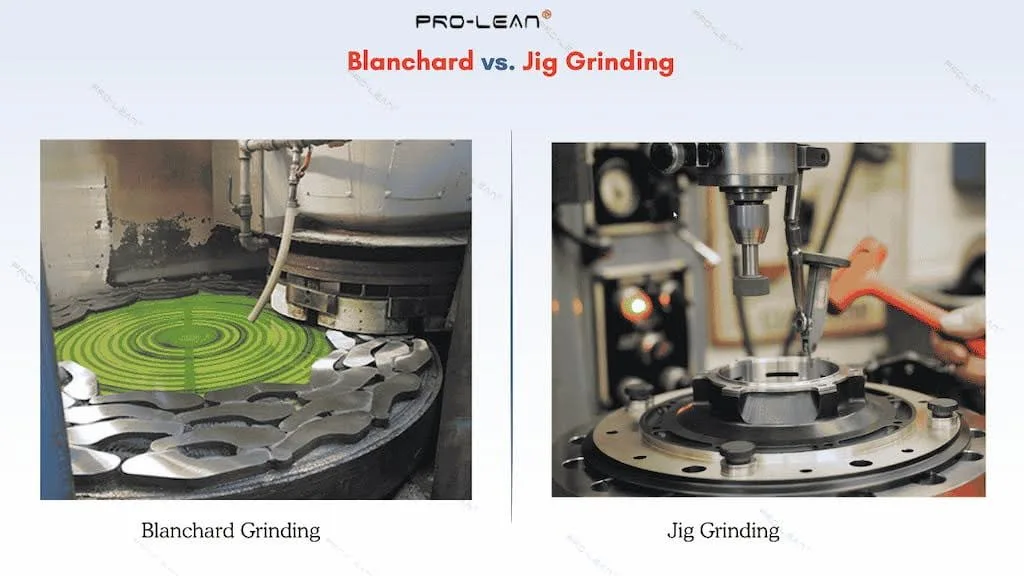
Blanchard contra molienda con jig
El rectificado con plantilla es otro método de rectificado de precisión que se utiliza para acabar piezas con formas y características complejas, como ranuras, agujeros y perfiles intrincados. En cambio, el rectificado Blanchard solo se utiliza para superficies planas y paralelas.
Debe optar por el rectificado con plantillas en lugar del rectificado Blanchard cuando sus piezas sean complejas y requieran un acabado localizado en lugar de alta velocidad. Algunos ejemplos de aplicación incluyen piezas de motores de automóviles, componentes hidráulicos, engranajes de precisión, plantillas y dispositivos de fijación, y el acabado de piezas de materiales duros (carburos, aceros templados, etc.).
¿Cuál es la tolerancia para el terreno de Blanchard?
La tolerancia dimensional para el rectificado Blanchard oscila entre ±0.125 y ±0.0254 mm. Se utiliza para lograr velocidad de remoción de material y competitividad de costos, más que para una precisión extrema.
Comparemos cómo difieren las tolerancias: rectificado Blanchard frente a rectificado de superficies frente a rectificado cilíndrico frente a rectificado sin centros [4].
|
Métodos de molienda |
Tolerancia (~mm) |
Rugosidad superficial Ra (~µm) |
|
Molienda Blanchard |
±0.125 a ±0.0254 |
1.6 - 6.3 μm |
|
Rectificado de superficies |
± 0.0025 hasta ± 0.01 mm |
0.2 - 1.6 μm |
|
Rectificado cilíndrico |
± 0.0025 hasta ± 0.01 mm |
0.1 - 0.8 μm |
|
Rectificado sin centros |
± 0.001 hasta ± 0.005 mm |
0.1 - 0.4 μm |
Soluciones de mecanizado y rectificado a medida: Elija Boda para obtener precisión, velocidad y rentabilidad.
Aunque el rectificado Blanchard parece sencillo, las herramientas, las velocidades, los avances y otras variables deben seleccionarse cuidadosamente para lograr una velocidad y calidad óptimas. Requiere maquinaria, herramientas, dispositivos de fijación avanzados y una planificación de ejecución estratégica. En Boda, ofrecemos una gama de servicios de mecanizado por rectificado CNC De la mano de expertos del sector para satisfacer las necesidades de acabado de sus piezas.
¿Por qué elegir Boda?
- Ofrecemos servicio de rectificado Para más de 50 materiales, incluidos metales, plásticos y materiales compuestos.
- Capacidades de procesamiento versátiles: rectificado Blanchard, cilíndrico, sin centros, de precisión y otros métodos de rectificado.
- Rectificado Blanchard con una rugosidad superficial de tan solo ~ 1.6 µm y una precisión de ±0.0254.
- Flexible con rectificado de componentes de alta precisión; tolerancias y nivel de rugosidad tan bajos como ±0.0125 mm y 0.025 µm respectivamente.
- Servicios de rectificado para piezas con geometría compleja y características internas.
- Servicios integrales de pulido, recubrimiento y pintura.
- Servicios rápidos para cumplir con plazos urgentes y flexibilidad en los volúmenes de producción.
Además, nuestro molienda personalizada Nuestras soluciones son de alta calidad y a precios competitivos. Si necesita una estimación de costos, plazos de entrega u otra información relevante para su proyecto de rectificado, suba su archivo de diseño y solicite un presupuesto a nuestro ingeniero.
Preguntas Frecuentes
¿Qué tan preciso es el proceso de rectificado de Blanchard?
El proceso Blanchard ofrece una precisión menor en comparación con otros métodos de rectificado, con un rango de tolerancia típico de ±0.025 a ±0.0254 mm. Elimina material rápidamente, pero es necesario combinarlo con otros métodos para obtener una alta precisión.
¿Cuánto material elimina el rectificado Blanchard?
El rectificado Blanchard se caracteriza por una elevada capacidad de remoción de material, de 0.01 mm a 0.5 mm por pasada. Este método se utiliza para eliminar el exceso de material en piezas mecanizadas, materiales fundidos y forjados, y grandes placas metálicas.
¿Se puede rectificar acero inoxidable con el método Blanchard?
Sí, el acero inoxidable es uno de los materiales más comunes en el rectificado Blanchard. Si bien tiende a endurecerse ligeramente durante el proceso, este inconveniente se puede solucionar con una alimentación adecuada y un mantenimiento periódico del abrasivo.