Macinazione Blanchard
La rettifica Blanchard è un metodo di rettifica rotativa di superfici utilizzato per la rapida rifinitura superficiale di pezzi di grandi dimensioni che richiedono planarità, parallelismo e uniformità della superficie. È impiegata principalmente per materiali ferrosi, ma può essere utilizzata anche con alluminio, rame e altri materiali non ferrosi.
I servizi di rettifica Blanchard non offrono le tolleranze ristrette e la levigatezza dei metodi di rettifica cilindrica o di altri metodi di precisione. Tuttavia, garantiscono velocità ed economicità per la sgrossatura di semilavorati fusi e forgiati, stampi, pezzi stampati e grandi componenti industriali.
Il processo di rettifica Blanchard utilizza una mola a mandrino verticale e un mandrino magnetico, consentendo una rapida sgrossatura di un pezzo di grandi dimensioni. Dopo il processo, i pezzi presentano un motivo a reticolo o a spirale sulle loro superfici e il livello di rugosità (Ra) è ridotto a ~1.6–3.2 µm. In alcuni casi, le parti possono essere ruvide fino a 6.3 µm, come menzionato nella norma ISO 1302 [1].
Sei un ingegnere o un produttore alla ricerca di una soluzione di rettifica rapida ed economica per pezzi di grandi dimensioni o componenti industriali? La rettifica Blanchard potrebbe essere la soluzione ideale. L'elevata velocità di asportazione del materiale garantisce efficienza, precisione e finitura impeccabili.
Questo articolo illustra le complessità della rettifica Blanchard, inclusi il suo funzionamento, il processo passo passo, le sfide, un confronto con altri processi di rettifica, i vantaggi e le applicazioni industriali.
Cos'è la rettifica Blanchard? Definizione e storia.
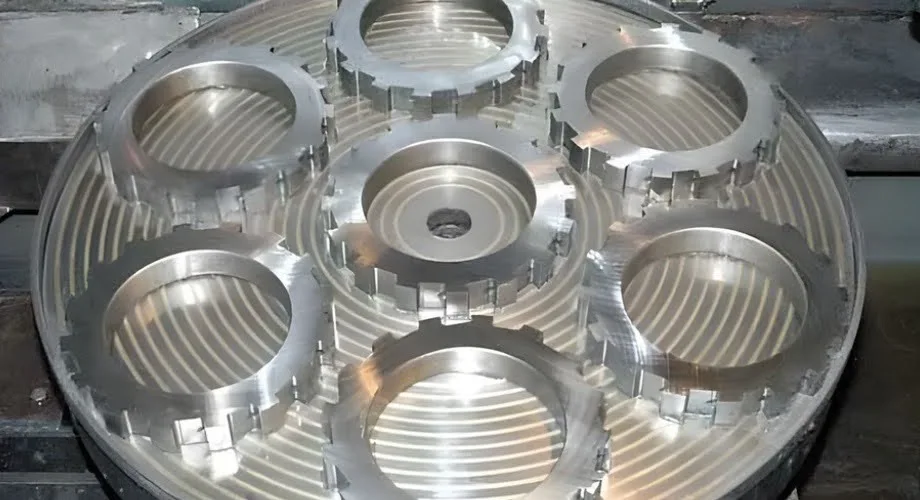
Parti rettificate Blanchard
La macinazione Blanchard è una soluzione di rettifica personalizzata che utilizza un processo di rettifica superficiale rotativa specializzato con una mola abrasiva segmentata per rimuovere una grande quantità di materiale da un lato di un pezzo. La mola è montata verticalmente su un mandrino e un mandrino magnetico è posizionato al di sotto per tenere fermi i pezzi.
È stato sviluppato un macinino Blanchard di Henry K. Spencer e introdotto per la prima volta sul mercato all'inizio del 1900 dalla Blanchard Machine Company [2Il problema derivante da ciò era l'inefficienza della smerigliatrice tradizionale nella rimozione di grandi quantità di materiale.
Sia i metalli ferrosi che quelli non ferrosi sono compatibili con il processo di rettifica Blanchard. Corregge deformazioni, superfici irregolari, parallelismi e planarità. in componenti pressofusi, pezzi lavorati a CNC, componenti forgiati e attrezzature di grandi dimensioni e parti lavorate a CNC.
Il nostro impianto di rettifica interno può gestire pezzi fino a 1050mm x 820mm x 305mmLa rettificatrice ha un'altezza, una dimensione del magnete e un'oscillazione rispettivamente di ~355 mm, ~1855 mm e 2135 mm. Di conseguenza, possiamo ottenere una rugosità superficiale (Ra) bassa come 1.6 μm con una rettificatrice Blanchard a controllo numerico.
Come funziona la rettifica Blanchard?
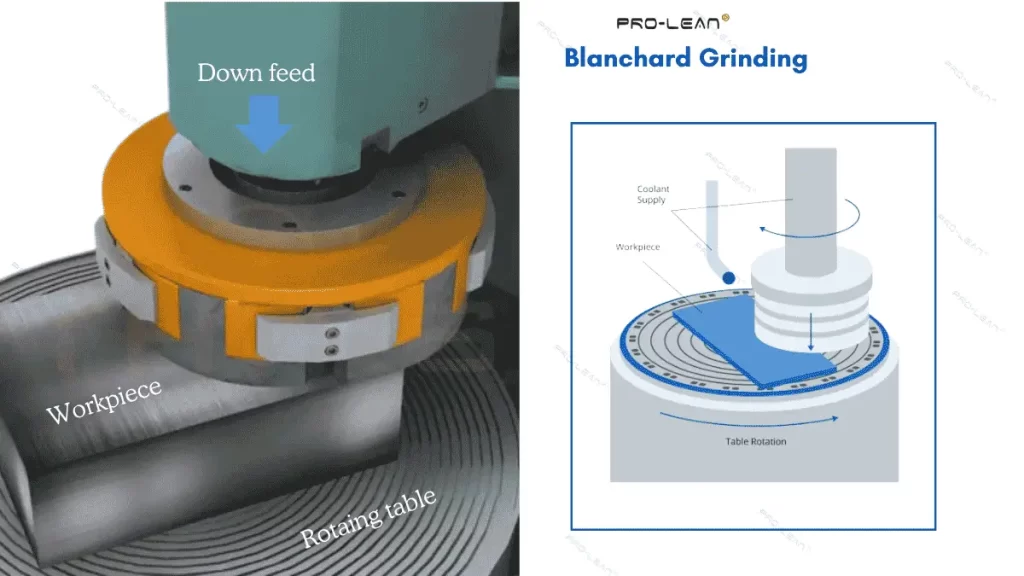
Processo di macinazione Blanchard
La mola abrasiva segmentata è montata su un mandrino verticale, mentre un tavolo magnetico sostiene i pezzi in lavorazione. La mola è progettata per la pressione verso il basso e il tavolo ruota al di sotto di essa. Ciò che distingue questo metodo di rettifica dagli altri è quindi la rotazione del tavolo di lavoro insieme alla mola abrasiva. La mola abrasiva entra in contatto con la superficie superiore del pezzo mediante un avanzamento verticale verso il basso, tipicamente da 0.01 mm a 0.5 mm per passata.
Analizziamo nel dettaglio le sei fasi principali del processo di rettifica Blanchard: preparazione del pezzo, selezione della mola, impostazione della rettifica, impostazione dei parametri della macchina, fase di rettifica e controlli post-rettifica.
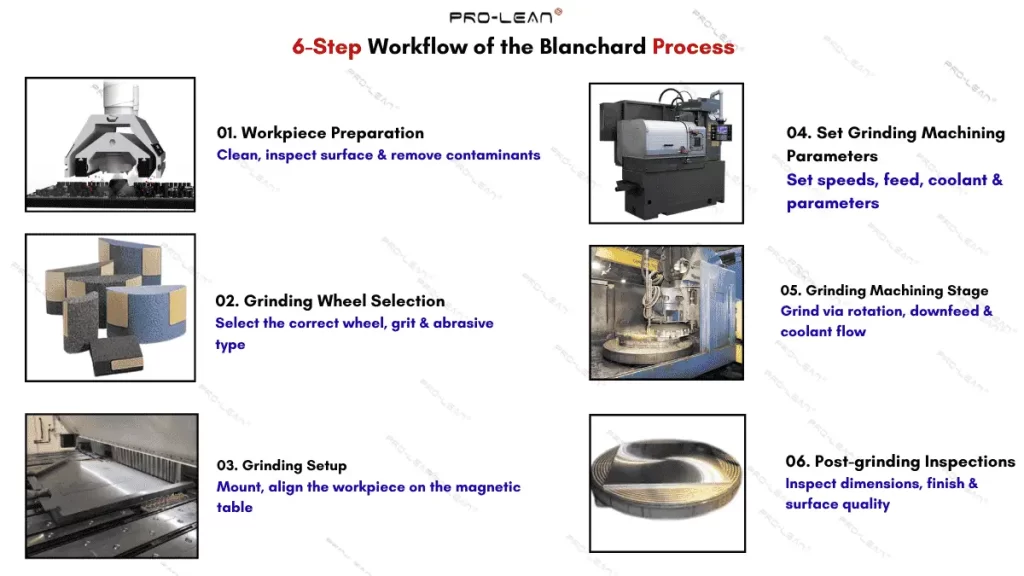
Fasi del processo di macinazione Blanchard
Preparazione del pezzo
Per iniziare il processo, il pezzo deve essere preparato prima della rettifica Blanchard. Rimuovere polvere, detriti, olio e altri contaminanti. Una preparazione inadeguata del pezzo porta a imprecisioni di lavorazione e usura dell'utensile.
Inoltre, in questa fase è necessario effettuare ispezioni come il livello di rugosità, le imperfezioni della superficie, i danni e lo spessore desiderato da rimuovere.
Selezione della mola
Nella scelta di una mola, è importante considerare il tipo di abrasivo e la granulometria. Deve essere in grado di raggiungere in modo efficiente la velocità di asportazione del materiale desiderata e la qualità di finitura superficiale richiesta.
Per la rettifica Blanchard di acciaio inossidabile, acciaio e metalli ferrosi, si consiglia di utilizzare Al₂O₃ a grana medio-grossa (46–60). I carburi di silicio, invece, sono più adatti per metalli non ferrosi e materie plastiche.
Una volta scelta la mola abrasiva, è necessario anche ravvivarla per garantirne l'affilatura.
Configurazione di rettifica (pezzi e mola)
Il passo successivo consiste nel posizionare la mola sul mandrino verticale e fissare i pezzi sul piano di lavoro. Il piano può essere dotato di guide circolari, quadrate o poligonali. Allineare i pezzi su di esse per garantire una maggiore precisione. In genere, i pezzi vengono fissati al piano tramite forza magnetica. Ciò significa che è necessario attivare il magnete durante la fase di impostazione.
Impostazione dei parametri di rettifica
La velocità della mola e la velocità di rotazione del tavolo sono due parametri fondamentali della rettifica Blanchard. Imposta questi due parametri sulla macchina, insieme ad altre variabili per le funzioni ausiliarie, come il flusso del liquido di raffreddamento.
La velocità di avanzamento e la velocità di rettifica variano a seconda del tipo di materiale del pezzo, delle sue dimensioni, della quantità di materiale da rimuovere e della finitura desiderata.
| Scheda Sintetica | Valori |
| Diametro della ruota | 600 mm a 1200 mm |
| Velocità della ruota | ~ 4000-5000 SFPM |
| Velocità del tavolo da lavoro | 5 a 25 giri / min |
| Alimentazione a pressione verso il basso | Da 0.01 mm a 0.5 mm per passaggio |
Fase di rettifica (mandrino verticale, tavola rotante, taglio multipunto)
Attivare il flusso del liquido di raffreddamento, la rotazione del piano di lavoro e il processo di lavorazione. Mentre la mola si abbassa verso i pezzi sul piano rotante, minuscoli punti abrasivi sulla mola tagliano e rimuovono continuamente una piccola quantità di materiale ad ogni passaggio, ottenendo gradualmente l'uniformità superficiale desiderata.
La rotazione opposta e i segmenti abrasivi tagliano efficacemente il materiale creando un motivo incrociato uniforme. Tuttavia, un flusso continuo di liquido di raffreddamento è indispensabile, poiché il calore può accumularsi rapidamente nei piccoli punti di taglio.
Ispezioni post-rettifica
Produttori che forniscono Servizi di rettifica Blanchard Attribuiamo sempre grande importanza alle ispezioni e alle misurazioni post-rettifica per il controllo qualità. Queste includono l'ispezione di segni e difetti superficiali, la verifica dimensionale e la misurazione di tolleranze e rugosità.
Noi di Boda utilizziamo misuratori integrati nelle macchine e scanner ottici per misurare la rugosità della superficie del terreno.
Quali strumenti e attrezzature sono necessari per la lavorazione Blanchard?
La rettifica Blanchard richiede un numero inferiore di utensili rispetto ad altri processi di rettifica o lavorazione meccanica. Ciò semplifica il processo e consente di controllare più facilmente i risultati. Oltre alla rettificatrice Blanchard stessa, sono necessari gli utensili aggiuntivi: la testa di rettifica, la mola e la tavola rotante.
Analizziamo nel dettaglio la definizione e le funzioni di questi utensili di rettifica Blanchard.
- Rettificatrice Blanchard: Un'apparecchiatura che contiene tutti i sistemi e sottosistemi per la rettifica. La sua capacità è misurata dalla potenza del motore principale.
- Testina di macinazione: Facilita la rotazione della mola lungo un asse verticale e l'avanzamento verso il basso
- Mola: L'utensile di rettifica con molteplici punti di taglio abrasivi
- Mandrino rotante: Serve a tenere fermi i pezzi. Per i materiali ferrosi si utilizza un mandrino rotante magnetico.
- Sistema refrigerante: Fornisce il flusso di liquido refrigerante nell'area di rettifica, rimuove il calore e lava via i trucioli.
- Braccio oscillante: Un disco ravvivante (o ravvivatore a stella) per affilare periodicamente le punte abrasive.
- Calendario: Morsetti, morse e piastre di fissaggio per il bloccaggio di utensili e pezzi.
Se state pensando di installare rettificatrici e utensili Blanchard per volumi di produzione piccoli o medi, tenete presente che l'investimento iniziale è elevato e potrebbe non essere economicamente vantaggioso, a meno che non si tratti di progetti di produzione su larga scala.
Quali materiali sono compatibili con il processo di rettifica Blanchard?
Servizi di rettifica Blanchard Sono ideali per metalli ferrosi e leghe, ma possono essere utilizzate anche per macinare materiali non ferrosi e materie plastiche. I materiali più comuni includono ghisa, acciaio, acciaio inossidabile, acciaio per utensili, rame e Invar.
Ogni materiale possiede un diverso livello di lavorabilità, quindi è necessario utilizzare il tipo di abrasivo, la velocità, l'avanzamento e il refrigerante di conseguenza.
- Acciaio inossidabile (gradi serie 300 e 400, 17-4 PH, 15-5 PH, ecc.)
- Acciai al carbonio, compresi gli acciai conformi alla norma ASTM A1018
- Ghisa
- Acciai legati
- Acciai per utensili H13, P20
- Rame e sue leghe
- Alluminio
- Nichel e Invar
- Alcune materie plastiche e materiali compositi
Vantaggi e limiti della rettifica Blanchard: quali sono i compromessi?
La macinazione Blanchard ha eccezionale velocità di rimozione del materiale È ideale per la rimozione di grandi quantità di materiale dalla superficie da rettificare. Risulta economica per pezzi di grandi dimensioni quando si desidera planarità e parallelismo con tolleranze dimensionali moderate (da ±0.125 a ±0.0254 mm).
Ciò che si deve sacrificare per ottenere questi vantaggi del processo Blanchard è la precisione dimensionale, la precisione della finitura e l'aspetto lucido. Inoltre, questo tipo di finitura superficiale non è applicabile a pezzi con geometrie complesse; funziona al meglio su superfici piane.
La tabella seguente confronta i vantaggi e i limiti della rettifica Blanchard.
| Vantaggi della rettifica Blanchard | Limitazioni della rettifica Blanchard |
| Elevata velocità di rimozione del materiale e velocità di macinazione | Le tolleranze dimensionali sono ridotte e le superfici del terreno sono più ruvide. |
| Mantiene la planarità e il parallelismo dei pezzi che richiedono ulteriori lavorazioni. | Non è compatibile con geometrie cilindriche o irregolari. |
| Conveniente per componenti di grandi dimensioni e pesanti. | Non può offrire un valore estetico significativo; è più adatto a scopi funzionali. |
Prova subito Boda!
Quali settori stanno beneficiando di Servizi di rettifica Blanchard?
Settori come quello automobilistico, aerospaziale, dei macchinari pesanti, delle costruzioni, della lavorazione dei metalli e dell'energia traggono vantaggio dalla finitura superficiale ottenuta con la rettifica Blanchard. Questa tecnica consente ai produttori di rimuovere rapidamente grandi quantità di materiale dai pezzi in lavorazione ed è un metodo di rettifica a basso costo.
Successivamente, diamo un'occhiata ad alcuni applicazioni della rettifica di superficie utilizzando il metodo Blanchard.
- Settore automobilistico: Dischi freno e frizione, componenti dell'asse, supporti e alloggiamento della trasmissione.
- Macchinari pesanti: Basamenti per macchine, elementi strutturali, piastre di guida, grandi componenti fusi e carter per ingranaggi.
- Aerospaziale: Piastre di fissaggio, pannelli strutturali e componenti del carrello di atterraggio.
- Costruzione: Staffe di grandi dimensioni, telai di supporto per attrezzature, parti di escavatori, ecc.
- Energia: Componenti per l'industria petrolifera e del gas, parti di compressori, componenti per turbine a gas, ecc.
- Fabbricazione di metallo: superfici di saldatura, lamiere tagliate al laser e al plasma e grandi pezzi stampati.
- Stampi/Attrezzature: Sbavatura di basi per stampi e matrici, set di matrici, piastre di fissaggio, ecc.
Quattro applicazioni chiave della rettifica Blanchard
La rettifica Blanchard viene utilizzata per la finitura di lamiere in acciaio inossidabile, la preparazione di pezzi per lavorazioni di precisione, la spianatura delle basi delle macchine e la rettifica di materie prime per fusione e forgiatura.
Analizziamo nel dettaglio queste quattro principali applicazioni.
1. Blanchard Rettifica lamiere e strutture in acciaio inossidabile
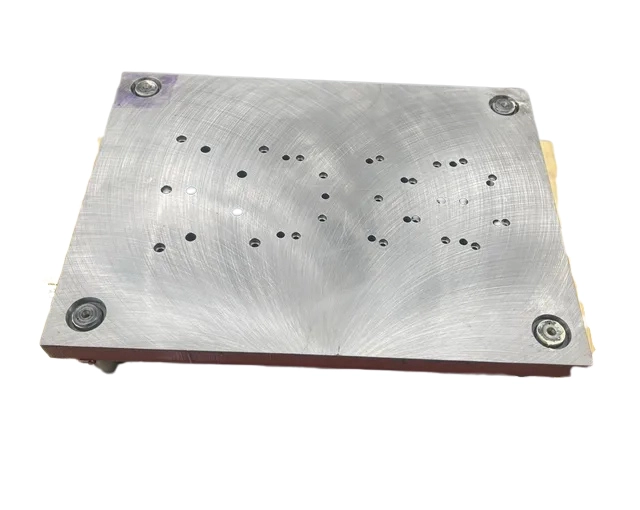
superficie in acciaio inox levigato
Le lamiere e i componenti in acciaio inossidabile tagliati con laser, plasma e cesoia presentano bave con una superficie più ruvida. Per questo motivo, i produttori si affidano a Blanchard per rifinirli rapidamente o per eseguire ulteriori operazioni di produzione.
Alcuni esempi di lavorazioni di rettifica su acciaio inossidabile effettuate da Blanchard includono piastre di base per unità di lavorazione chimica e alimentare, telai per macchinari, piastre di montaggio e piastre per dissipatori di calore industriali.
2. Fondazioni delle macchine
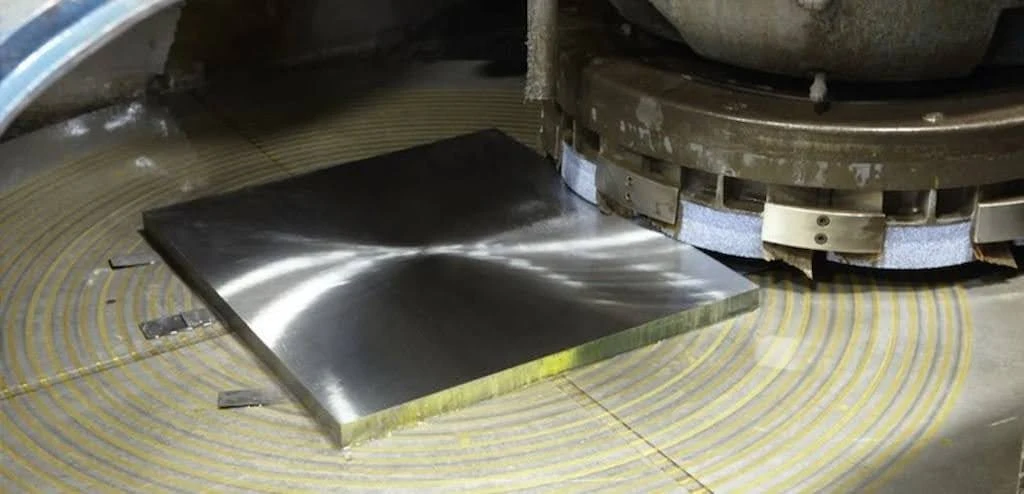
Rettifica della base di una macchina
La rettifica Blanchard viene utilizzata principalmente per spianare le basi di macchinari pesanti e utensili. Questo processo non solo contribuisce a mantenere la stabilità e la rigidità della macchina, ma offre anche vantaggi nell'assemblaggio e ne migliora le prestazioni.
3. Materiali per fusione e forgiatura
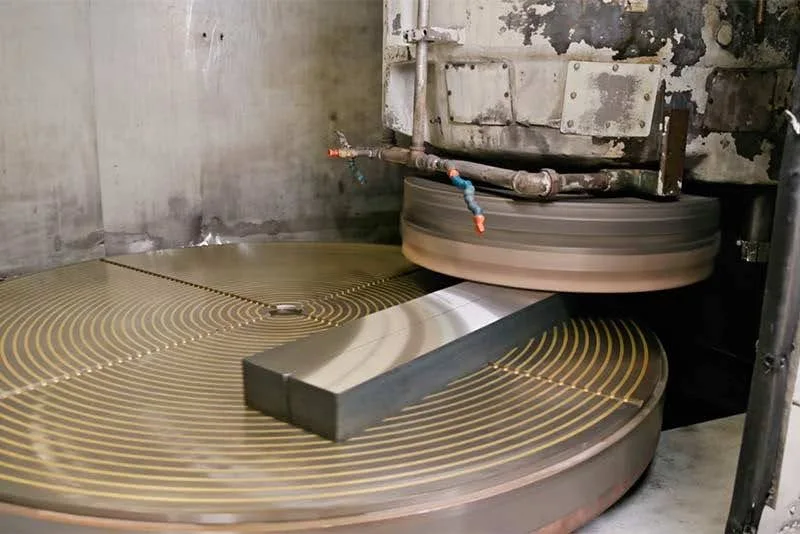
Rettifica delle barre di fusione
Il processo di fusione e forgiatura lascia un eccesso di materiale, una superficie irregolare e talvolta causa distorsioni superficiali. Tutti questi problemi possono essere risolti con il processo di rettifica Blanchard. Alcuni esempi includono la pulizia di carter di pompe in fusione, blocchi forgiati, componenti in acciaio forgiato e lamiere strutturali.
4. Preparazione del pezzo per operazioni di lavorazione di precisione
La rettifica Blanchard rimuove materiale dai pezzi per ottenere uniformità, planarità e parallelismo della superficie prima di operazioni di lavorazione di precisione, come fresatura e foratura. Contribuisce a mantenere l'elevata precisione dei componenti lavorati a CNC.
Rettifica Blanchard vs. rettifica di precisione delle superfici
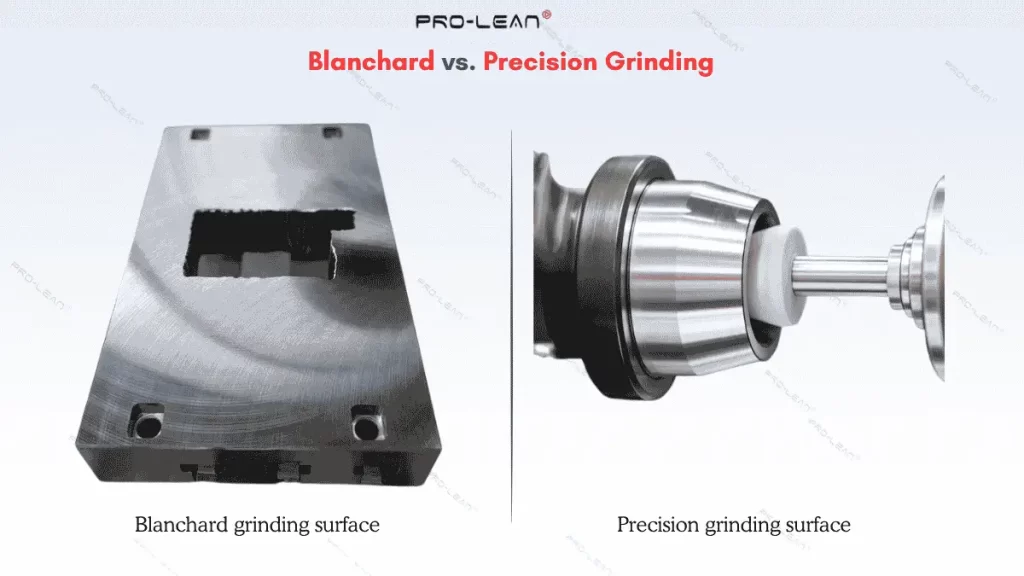
Blanchard contro rettifica di precisione
A differenza della rettifica Blanchard, la rettifica di precisione delle superfici si concentra sulla qualità della finitura, come le tolleranze dimensionali, la levigatezza, la planarità e il parallelismo della superficie. Questo processo mantiene tolleranze dimensionali estremamente ristrette (±0.00254 mm) e una finitura superiore.
Metodi di rettifica di precisione delle superfici, rettifica cilindricae mandrino orizzontale La rettifica è preferita per le applicazioni che privilegiano la precisione rispetto alla velocità. In particolare, la rettifica cilindrica può essere utilizzata per ottenere tolleranze strette di alberi e fori specificate nei sistemi di accoppiamento ISO 286 [3].
Scopo: rettifica di precisione per una qualità di finitura e Blanchard per la rimozione di materiale in eccesso.
Lo scopo della rettifica Blanchard è rimuovere una grande quantità di materiale e ottenere un'uniformità superficiale. D'altra parte, lo scopo della rettifica di precisione è produrre una superficie liscia, priva di bave, segni e imperfezioni, mantenendo tolleranze ristrette.
La rettifica di precisione garantisce tolleranze più strette e una minore rugosità.
La tolleranza della rettifica di precisione delle superfici può essere ridotta fino a ± 0.00254 mm (0.0001”). Il livello di rugosità varia da 0.1 a 0.8 µm e può raggiungere una levigatezza di soli 0.04 µm con una finitura fine. Al contrario, la rettifica Blanchard è meno precisa; la tolleranza varia da ±0.125 a ±0.0254 mm e la rugosità (Ra) può essere ridotta fino a circa 1.6 µm.
Blanchard supera la rettifica di precisione in termini di velocità e costi.
La rettifica Blanchard è più veloce della rettifica di precisione per superfici piane e il processo presenta una maggiore velocità di asportazione del materiale. Ciò è dovuto alla struttura del macchinario e alla potenza del mandrino. Confrontando la rettifica di precisione per superfici piane con la rettifica Blanchard, quest'ultima risulta più economica. Il motivo è che la rettifica Blanchard prevede spessori maggiori per ogni passata.
La rettifica Blanchard è superiore nella capacità di lavorazione di pezzi di diverse dimensioni.
La rettificatrice Blanchard è in grado di lavorare pezzi di dimensioni maggiori rispetto alla rettificatrice di precisione, come la rettificatrice a mandrino verticale o a disco. Può rettificare pezzi con un diametro superiore a circa 1066 mm (42”) e un'altezza verticale fino a 1220 mm (48”).
D'altra parte, la rettifica di precisione delle superfici è adatta per pezzi di piccole e medie dimensioni. Questo processo consente di rettificare superfici con geometrie complesse, come cavità, scanalature e elementi a gradini.
Rettifica di precisione per componenti di precisione e Blanchard per la rimozione rapida
La rettifica di precisione viene utilizzata quando è necessario rimuovere piccole quantità di materiale da componenti già fabbricati, oppure quando i pezzi devono essere preparati per lavorazioni meccaniche di precisione. Di conseguenza, viene impiegata per componenti di piccole e medie dimensioni che richiedono una finitura superficiale lucida.
Alcuni esempi di applicazioni della rettifica di precisione includono stampi di precisione, pistoni idraulici, alberi, boccole, componenti per dispositivi medici e parti elettroniche.
Servizi di rettifica Blanchard Sono adatti per pezzi di grandi dimensioni e pesanti, che spesso pesano fino a 20 tonnellate o più. Alcuni esempi di applicazione includono la preparazione di grandi quantità di materiale grezzo, componenti pesanti per macchinari e basamenti per macchinari.
Tabella riassuntiva: rettifica di precisione delle superfici vs rettifica Blanchard
|
Caratteristica |
Rettifica di precisione |
Rettifica Blanchard |
|
Missione |
Finitura di alta qualità, tolleranze ristrette |
Rimozione di massa, planarità |
|
Velocità |
Più lentamente |
Faster |
|
Costo |
Più elevato |
Più economico |
|
Tolleranze |
±0.0001" (±0.00254 mm) |
da ±0.125 a ±0.0254 (±0.001–0.005”) |
|
Rugosità (Ra) |
0.04–0.8 µm (o inferiore) |
Fino a circa 1.6 µm |
|
Dimensione parte |
Forme piccole-medie e complesse |
Parti grandi e pesanti |
|
Applicazioni |
Stampi, alberi, componenti medicali |
Basi per macchine, grandi scorte |
Prova subito Boda!
La rettifica Blanchard è adatta per applicazioni di precisione?
Blanchard è apprezzato per la sua efficienza e il suo costo di rettifica, non per la precisione. Offre planarità e parallelismo uniformi, ma le tolleranze dimensionali e il livello di rugosità (Ra) non sono paragonabili ai metodi di rettifica di precisione. Pertanto, è indicato per la preparazione delle superfici, l'uniformità superficiale di pezzi fusi o forgiati e la rettifica di materiali pesanti.
È necessaria una rettifica di precisione per mantenere tolleranze inferiori a ±0.0254 mm e una superficie lucida a specchio, soprattutto per i componenti che richiedono lubrificazione, un basso coefficiente di attrito, precisione per le prestazioni e un aspetto estetico gradevole.
Combinare Blanchard con i metodi di rettifica di precisione
Per ottenere una maggiore efficienza di asportazione del materiale e una migliore qualità della finitura superficiale, è possibile combinare la rettifica Blanchard con la rettifica di precisione, la rettifica cilindrica o altre tecniche di precisione.
Innanzitutto, rimuovere una grande quantità di materiale dal pezzo utilizzando la rettifica Blanchard. Successivamente, correggere la precisione e la levigatezza mediante la rettifica di precisione.
5 consigli per una rettifica Blanchard di successo
I principali consigli per la rettifica di precisione includono l'utilizzo di grana grossa, il bilanciamento dell'avanzamento, l'applicazione di tagli progressivi, il controllo del flusso del liquido di raffreddamento e la ravvivatura frequente della mola abrasiva. Questi suggerimenti sono raccomandati sulla base dell'esperienza nel settore e sono utili per evitare deformazioni, bruciature superficiali e incongruenze dimensionali, nonché per mantenere un disegno di rettifica incrociata uniforme.
- Utilizzare una velocità di alimentazione bilanciata: La velocità di avanzamento deve essere sufficientemente elevata da affilare rapidamente la mola, ma non così elevata da aumentarne l'usura. Utilizzare un avanzamento verso il basso compreso tra 0.01 mm e 0.5 mm.
- Tagli progressivi: Tagli profondi (> 0.5 mm) possono causare deformazioni. Pertanto, utilizzare tagli progressivi per ridurre la velocità di asportazione del materiale a ogni passaggio successivo.
- Scegli l'abrasivo giusto: Utilizzare abrasivi in ossido di alluminio a grana grossa 46-60 per materiali ferrosi e carburo di silicio per materiali non ferrosi.
- Controllo del flusso del liquido di raffreddamento e della temperatura: Nella rettifica Blanchard, il flusso del liquido di raffreddamento è la variabile principale per controllare la temperatura. Pertanto, è consigliabile utilizzare un sistema di raffreddamento a flusso continuo e monitorare la temperatura durante tutto il processo.
- Rivestire regolarmente la ruota: La regolare ravvivatura delle mole abrasive garantisce un funzionamento efficiente e costante, offrendo una finitura uniforme e una maggiore durata.
Rettifica Blanchard vs. Rettifica di superfici piane
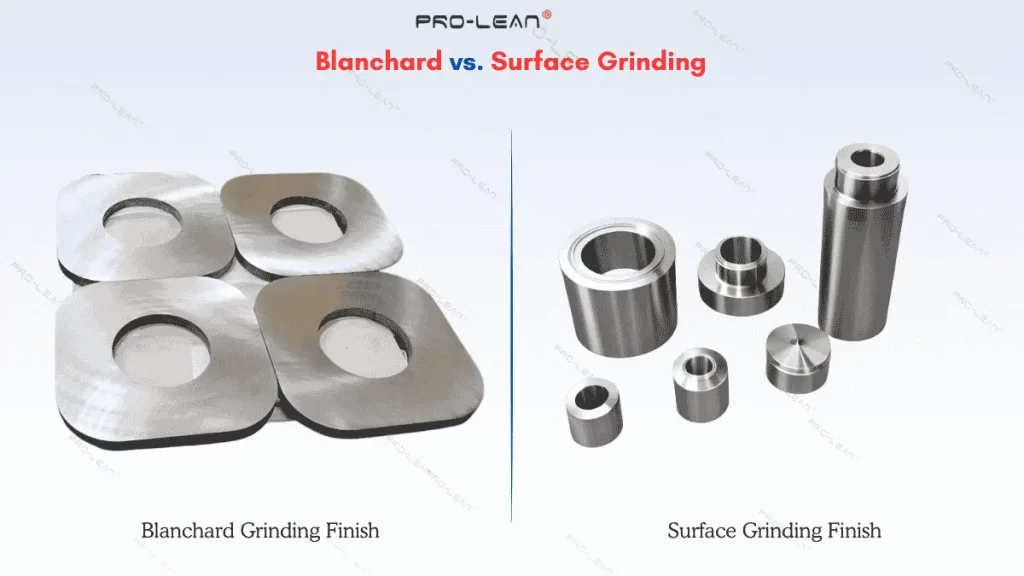
Blanchard contro rettifica di superficie
La rettifica di superficie utilizza mandrini orizzontali o verticali per facilitare il movimento della mola abrasiva ed è ideale per tolleranze di precisione e finiture di alta qualità. Al contrario, la rettifica Blanchard utilizza sempre un mandrino verticale e non è la soluzione preferita per le finiture di precisione.
Confronto rettifica Blanchard contro rettifica di superficie Le tolleranze, la rettifica superficiale è la fase di finitura finale e offre tolleranze di ~ ±0.025 a 0.0025 mm con un valore di rugosità di ~ 0.2–0.8 µm.
Rettifica Blanchard vs rettifica senza centri
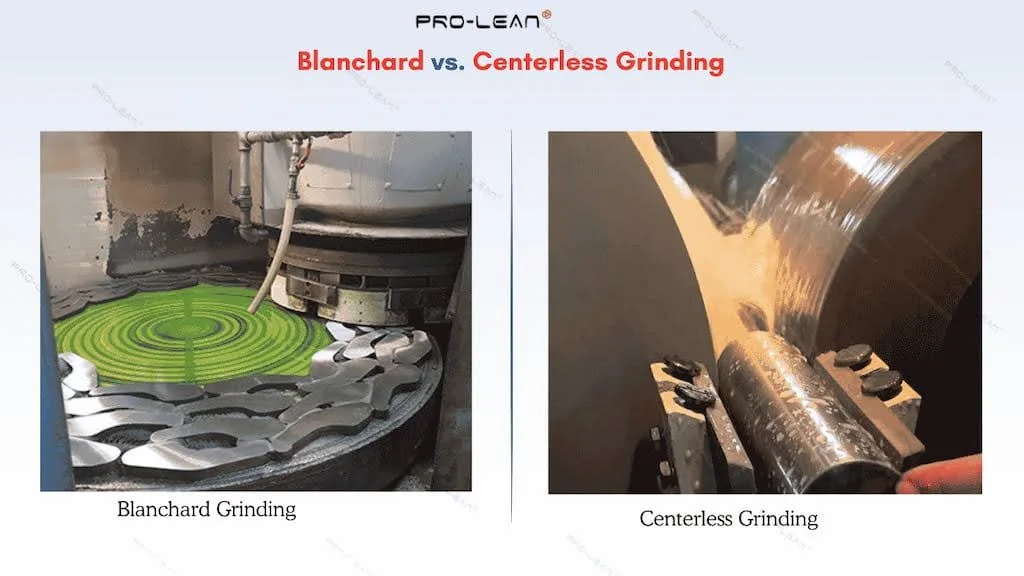
Rettifica Blanchard contro rettifica senza centri
Rettifica senza centri La rettifica senza centri è un metodo di precisione per la finitura del diametro esterno di superfici cilindriche, mentre la rettifica Blanchard è una tecnica efficiente per la finitura di superfici piane. A differenza della rettifica Blanchard, la rettifica senza centri non richiede il fissaggio dei pezzi in un mandrino. Due mole abrasive rotanti rimuovono materiale da un pezzo supportato da una lama di appoggio interposta tra di esse.
Quando è necessario rifinire pezzi cilindrici sottili e lunghi in grandi quantità, utilizzare la rettifica senza centri anziché la rettifica Blanchard.
Rettifica Blanchard vs Rettifica a maschera
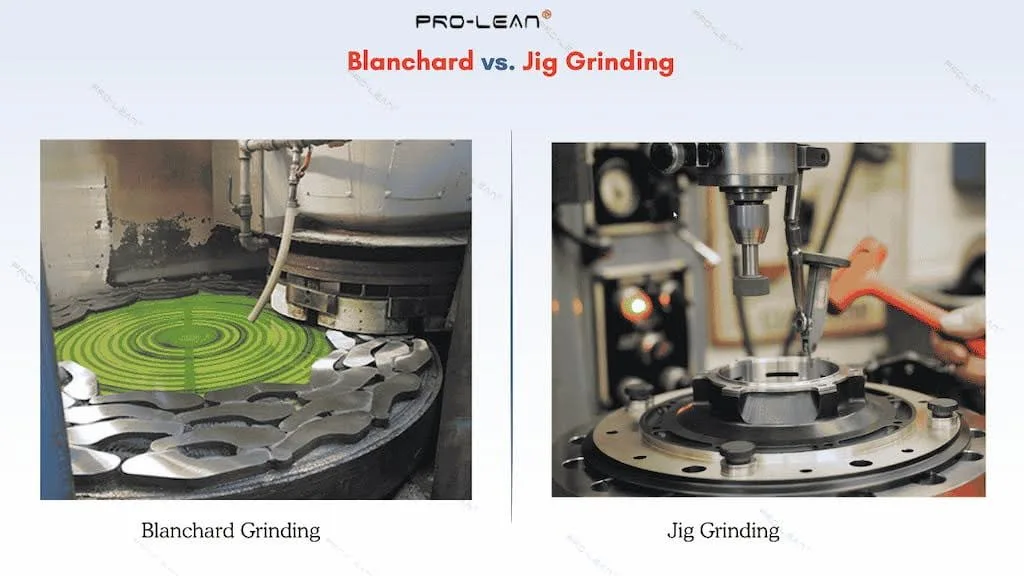
Blanchard contro la rettificatrice a jig
La rettifica di precisione è un altro metodo di rettifica di precisione utilizzato per rifinire pezzi con forme e caratteristiche complesse, come scanalature, fori e profili intricati. Al contrario, il metodo Blanchard è adatto solo per superfici piane e parallele.
La rettifica di precisione è preferibile alla rettifica Blanchard quando i pezzi sono complessi e richiedono una finitura localizzata piuttosto che un'elevata velocità. Alcuni esempi di applicazione includono componenti per motori automobilistici, componenti idraulici, ingranaggi di precisione, maschere e attrezzature, e la finitura di pezzi in materiali duri (carburi, acciai temprati, ecc.).
Qual è la tolleranza per il terreno Blanchard?
La tolleranza dimensionale per la rettifica Blanchard varia da ±0.125 a ±0.0254 mm. Viene utilizzata per la velocità di asportazione del materiale e la competitività dei costi, piuttosto che per la precisione assoluta.
Confrontiamo le differenze tra le tolleranze: rettifica Blanchard contro rettifica di superficie vs rettifica cilindrica vs rettifica senza centri [4].
|
Metodi di macinazione |
Tolleranza (~mm) |
Rugosità superficiale Ra (~µm) |
|
Rettifica Blanchard |
Da ±0.125 a ±0.0254 |
1.6 - 6.3 μm |
|
Rettifica superficiale |
±0.0025 a ±0.01 mm |
0.2 - 1.6 μm |
|
Rettifica cilindrica |
±0.0025 a ±0.01 mm |
0.1 - 0.8 μm |
|
Rettifica senza centri |
±0.001 a ±0.005 mm |
0.1 - 0.4 μm |
Soluzioni di rettifica personalizzate: scegli Boda per precisione, velocità e convenienza.
Sebbene la rettifica Blanchard appaia semplice, utensili, velocità, avanzamenti e altre variabili devono essere accuratamente selezionati per ottenere velocità e qualità ottimali. Richiede macchinari, utensili, dispositivi di fissaggio avanzati e una pianificazione strategica dell'esecuzione. Noi di Boda offriamo una gamma di servizi di rettifica CNC Da esperti del settore per soddisfare le esigenze di finitura dei vostri componenti.
Perché scegliere Boda?
- Offriamo tour di pesca di mezza giornata servizio di rettifica per oltre 50 materiali, inclusi metalli, plastiche e materiali compositi.
- Versatilità nelle capacità di lavorazione: rettifica Blanchard, cilindrica, senza centri, di precisione e altri metodi di rettifica.
- Rettifica Blanchard con rugosità superficiale fino a ~ 1.6 µm e precisione ±0.0254
- Flessibile con rettifica di componenti di elevata precisione; tolleranze e livello di rugosità pari rispettivamente a ±0.0125 mm e 0.025 µm.
- Servizi di rettifica per pezzi con geometria complessa e caratteristiche interne.
- Servizi integrati di lucidatura, rivestimento e verniciatura.
- Servizi rapidi per rispettare scadenze urgenti e flessibilità nei volumi di produzione.
Inoltre, il nostro rettifica personalizzata Le nostre soluzioni sono di alta qualità e al contempo competitive in termini di costi. Se hai bisogno di una stima dei costi, dei tempi di consegna e di altre informazioni relative al tuo progetto di rettifica, carica il file di progetto e ricevi un preventivo da un nostro ingegnere.
DOMANDE FREQUENTI
Quanto è precisa la rettifica Blanchard?
Il metodo Blanchard offre una precisione inferiore rispetto ad altri metodi di rettifica, con una tolleranza tipica compresa tra ±0.025 e ±0.0254 mm. Rimuove il materiale rapidamente, ma per ottenere un'elevata precisione è necessario combinarlo con altri metodi.
Quanto materiale viene rimosso con la rettifica Blanchard?
La rettifica Blanchard è nota per l'elevata capacità di asportazione del materiale, da 0.01 mm a 0.5 mm per passata. Questo metodo di rettifica viene utilizzato per rimuovere il materiale in eccesso da pezzi lavorati, semilavorati fusi e forgiati e grandi lamiere metalliche.
Blanchard è in grado di rettificare l'acciaio inossidabile?
Sì, l'acciaio inossidabile è uno dei materiali comunemente utilizzati nella rettifica Blanchard. Sebbene tenda a indurirsi leggermente durante la rettifica, è possibile ovviare a questo problema utilizzando un'alimentazione adeguata e ravvivando periodicamente l'abrasivo.