Anodizado con ácido crómico
El anodizado con ácido crómico es una técnica moderna y eficaz de modificación de superficies. Este proceso electroquímico añade atractivo estético a la vez que mejora la protección y el rendimiento de las piezas metálicas. El proceso controlado proceso de anodizado Normalmente se realiza en piezas fabricadas con aluminio y aleaciones de aluminio.
Desde componentes aeroespaciales hasta militares, esta solución de anodizado goza de amplia aceptación, especialmente cuando la proporciona una empresa de confianza. El cromo hexavalente utilizado en el anodizado convencional con ácido crómico plantea riesgos para el medio ambiente y la salud, por lo que es fundamental un manejo experto del proceso.
Mediante el uso de un electrolito a base de ácido crómico y bajo voltaje, el proceso de anodizado de tipo 1 produce una capa delgada de entre 0.5 y 2.5 micras, lo que mejora la adhesión, la resistencia a la corrosión y el rendimiento frente a la fatiga.
Lea el resto del artículo para obtener más información sobre el proceso, sus beneficios y sus aplicaciones industriales.
¿Qué es la anodización con ácido crómico?
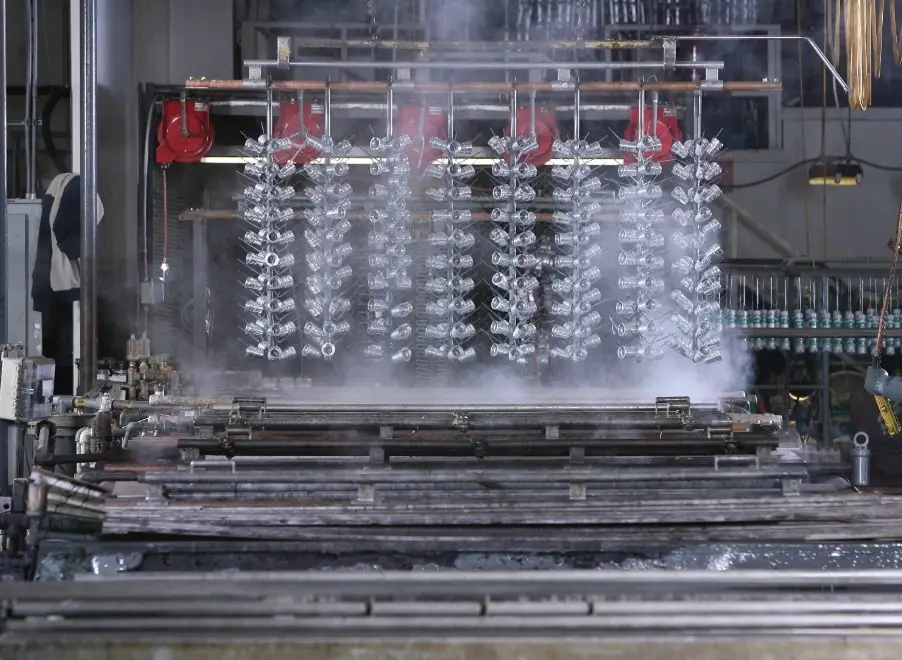
Anodizado con ácido crómico
El anodizado con ácido crómico es un proceso electroquímico que forma una capa de óxido de 0.5 a 2.5 micras sobre las superficies de aluminio para protegerlas. Además de mantener un aspecto metálico, este método mejora la resistencia a la corrosión y a los arañazos. Se denomina así porque el electrolito principal en este proceso es el ácido crómico.
¿Cuáles son los beneficios del anodizado con ácido crómico?
La fina capa ofrece ventajas como una mayor durabilidad, una mejor adherencia de la pintura, una mayor resistencia a la corrosión, un atractivo estético mejorado y el cumplimiento de las normativas industriales.
- Durabilidad mejoradaAl conservar la resistencia a la fatiga de la pieza, el proceso promueve la durabilidad.
- Mejor adherenciaProporciona una excelente base de adherencia para pinturas, imprimaciones y selladores.
- Resistencia a la corrosión mejoradaMejora la resistencia a la corrosión de la pieza sin cambios dimensionales significativos.
- Atractivo estético mejoradoCrea una apariencia atractiva y uniforme incluso en geometrías complejas.
- Cumplimiento industrial: Esta tecnología cumple con la norma MIL-A-8625 Tipo I y otras especificaciones de la industria aeroespacial.
¿Cuáles son las limitaciones del anodizado con ácido crómico?
Las principales limitaciones del proceso de anodizado con ácido crómico son:
- Capacidad de decoración limitada: la capacidad de absorción de color del proceso es limitada, a diferencia de los procesos utilizados en la fabricación de aluminio anodizado negro
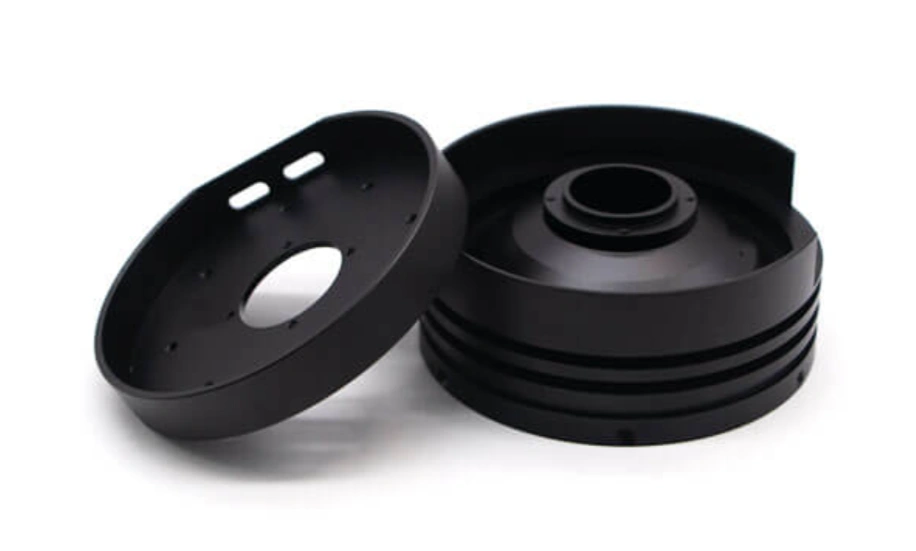
Piezas de aluminio anodizado negro
- Ocultar las secciones mejoradas puede ser un desafío.
- El anodizado convencional con ácido crómico que utiliza cromo hexavalente es peligroso para el medio ambiente y la salud.
¡Pruebe Boda ahora!
Aplicaciones comunes de la anodización con ácido crómico
Las soluciones de anodizado de ácido crómico tipo I se utilizan habitualmente en las industrias aeroespacial, energética, militar, electrónica y de dispositivos médicos.
Piezas anodizadas tipo 1 para la industria aeroespacial
La industria aeroespacial es una usuaria habitual de piezas anodizadas de tipo 1. Esta solución se considera el "estándar de oro" del sector.
Algunos ejemplos de estas piezas son los elementos de fijación, los paneles de acceso, las superficies de unión y los revestimientos del fuselaje.
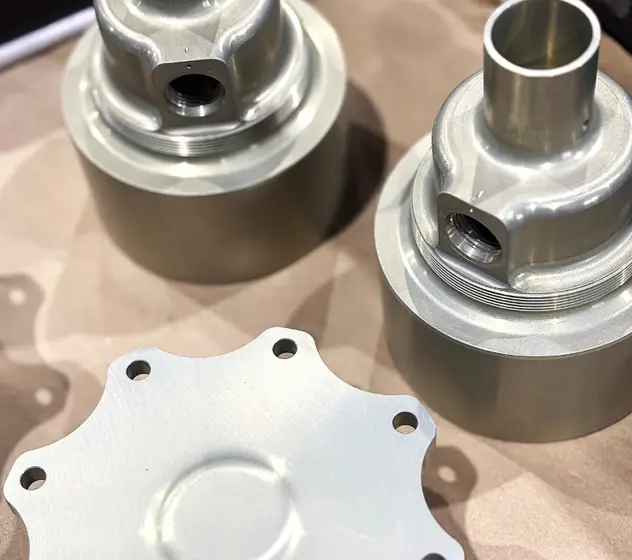
Piezas aeroespaciales anodizadas
Esta técnica goza de gran prestigio porque es idónea para piezas que requieren resistencia a la fatiga y a la corrosión, así como para diseños complejos.
Anodizado con ácido crómico tipo I en energía
En el sector energético, las piezas que pueden ser de aluminio anodizado tipo 1 incluyen componentes estructurales, elementos de fijación y envolventes eléctricas. Estas piezas requieren fiabilidad dimensional, resistencia a la corrosión y resistencia a la fatiga.
Aplicaciones militares de la anodización con ácido crómico
El proceso de anodizado con ácido crómico también se utiliza para producir una película de óxido de aluminio eléctricamente no conductora en algunas piezas críticas del ámbito militar, incluidos los chasis de drones y las estructuras ligeras. 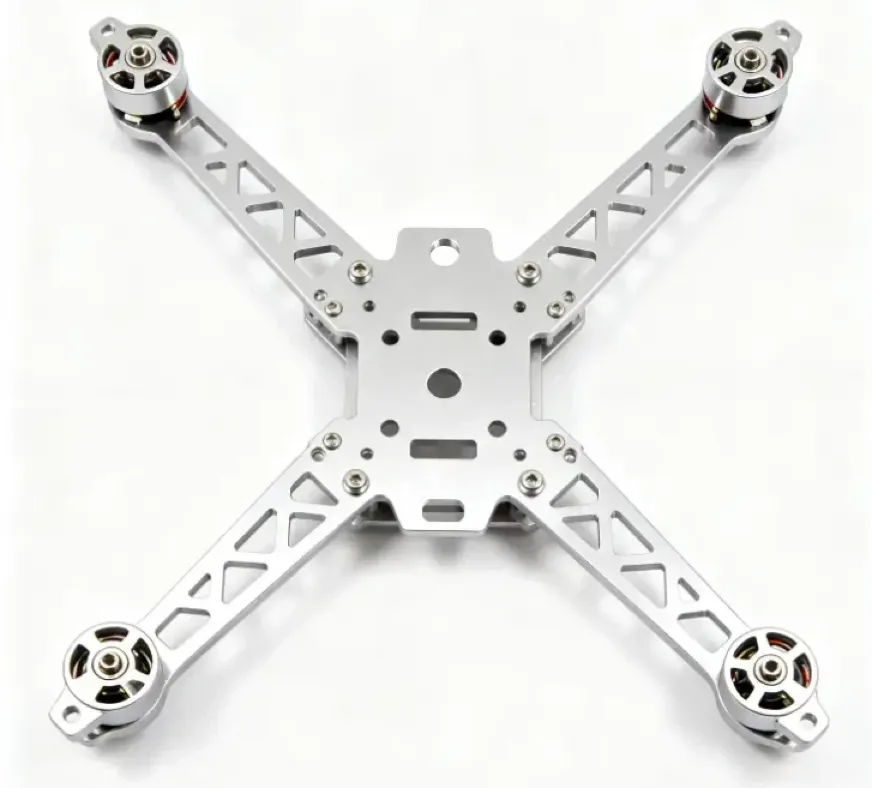
Marco de dron
Aplicaciones electrónicas del aluminio anodizado con ácido crómico
Los conectores y las carcasas suelen tratarse con esta tecnología. La fina y uniforme capa mejora la resistencia a la corrosión de las piezas sin afectar significativamente la precisión dimensional ni la tolerancia eléctrica.
Se puede combinar con otros tipos de anodizado, como el proceso de recubrimiento duro, para un mejor rendimiento y durabilidad.
Soluciones de dispositivos médicos
Las piezas médicas suelen requerir alta precisión y resistencia a entornos adversos. La tecnología de anodizado con ácido crómico tipo 1 se utiliza para lograrlo en componentes quirúrgicos y de otro tipo.
La pieza o piezas que se van a anodizar se colocan dentro del baño electrolítico. Una vez completado el circuito eléctrico, se lleva a cabo el proceso de anodizado con ácido crómico. Los parámetros a controlar según el espesor y la uniformidad deseados.
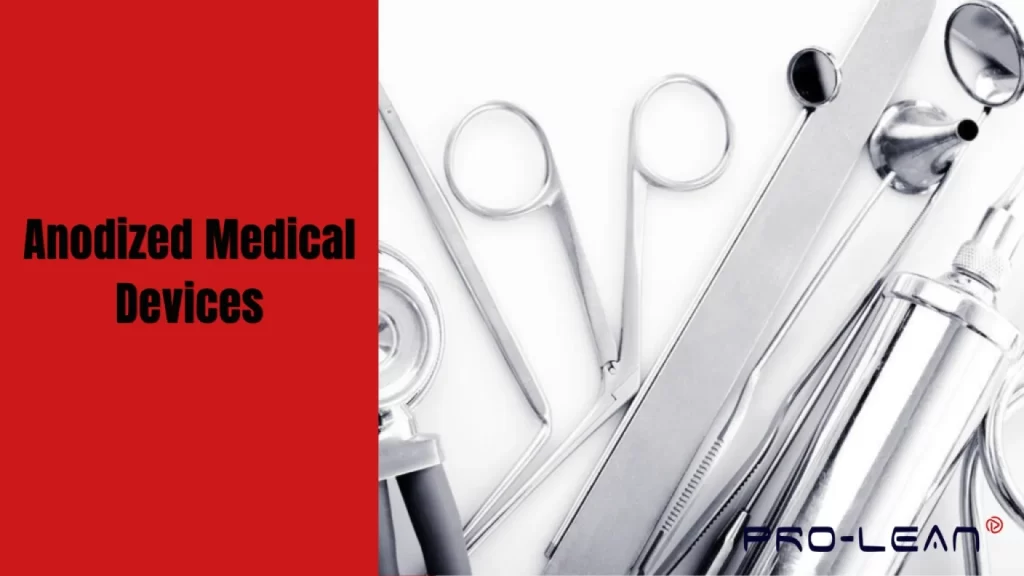
Dispositivos médicos anodizados
¿Cómo funciona el anodizado?
Para comprender cómo funciona este proceso, es importante tener en cuenta que convierte la capa exterior de aluminio en un recubrimiento de óxido protector. El anodizado se diferencia del recubrimiento o la pintura porque la capa forma parte del metal.
Sí, el anodizado suena muy técnico, pero es sencillo. Básicamente, el proceso consiste en una celda electrolítica con aluminio (ánodo) en un extremo y un material inerte (cátodo) en el otro.
Durante el proceso de anodizado con ácido crómico tipo 1, una corriente eléctrica atraviesa el aluminio, provocando la pérdida de electrones de aluminio. Los iones de aluminio resultantes se mezclan con el oxígeno del electrolito para formar la capa de óxido de aluminio.
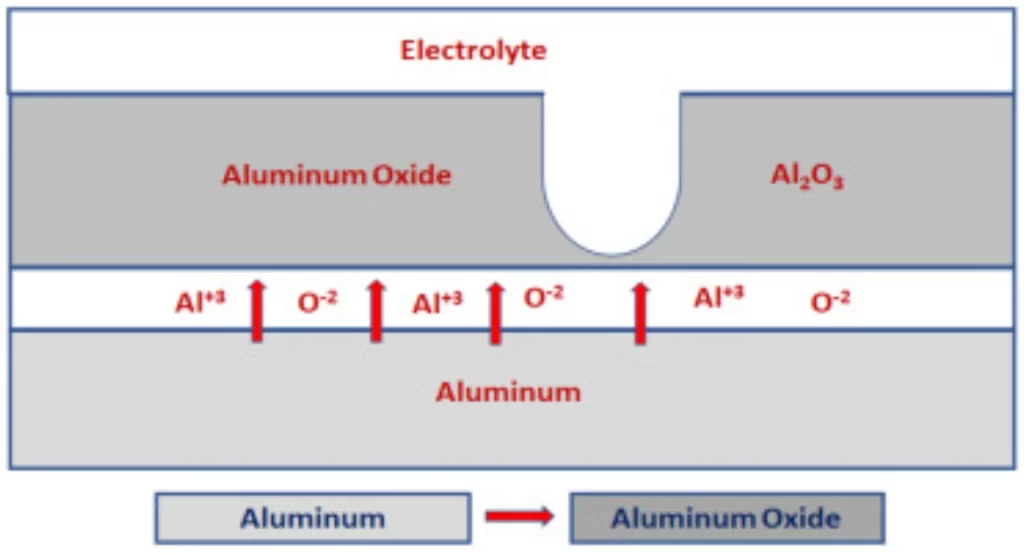
Diagrama de anodizado
Los pasos del proceso de anodizado
Al igual que en otros procesos de acabado de metales, los pasos principales del anodizado comienzan con la preparación de la superficie, seguida del anodizado, la limpieza, la coloración y el sellado de los poros.
Paso 1: preparación de la superficie
Para limpiar la superficie se utilizan métodos químicos y mecánicos. El método elegido depende de las propiedades deseadas. Por ejemplo, el granallado proporciona un acabado mate, mientras que el cepillado crea un aspecto cepillado.
Paso 2: anodizado
Las propiedades de la anodización incluyen el tiempo, la composición del electrolito, el voltaje y la densidad de corriente.
Paso 3: Limpieza de la(s) pieza(s)
Un paso adicional en el proceso de anodizado con ácido crómico consiste en limpiar la pieza con disolventes y agua desionizada. Esto sirve para eliminar cualquier resto de solución.
Paso 4: Sellado de los poros
Tras el anodizado con ácido crómico tipo 1, quedan pequeños poros en el aluminio. Es importante sellar estos poros para prevenir la corrosión y mejorar el rendimiento.
¡Pruebe Boda ahora!
Materiales necesarios para realizar el anodizado con ácido crómico
Los materiales clave en el anodizado con ácido crómico son la pieza de aluminio, el baño ácido, el cátodo, la fuente de alimentación, el agua destilada, el desengrasante, la sosa cáustica y el neutralizador de ácido. Cada uno de estos materiales debe cumplir con las especificaciones de calidad y pureza para evitar defectos en el proceso y la pérdida de la integridad de la pieza.
Parte de aluminio – La pieza de aluminio que se va a anodizar. También funciona como ánodo.
Baño ácido – Este es el electrolito a través del cual se hace pasar la corriente eléctrica para ayudar a generar la capa de óxido anódico.
Catódicos – Suelen ser cables conductores o placas metálicas. Se sumergen en el baño de ácido para completar el circuito eléctrico.
Fuente de alimentación – Suministra la corriente continua necesaria para que se produzca la reacción electroquímica.
Agua destilada – El agua se utiliza para enjuagar las piezas de aluminio a medida que se transfieren de una etapa a otra.
desengrasante – Este es un producto de pretratamiento y limpieza.
Lejía – El agente decapante cáustico es eficaz para eliminar recubrimientos anteriores del aluminio cuando se va a aplicar un recubrimiento nuevo.
Neutralizador de ácido – Este neutralizador se aplica a la pieza de trabajo de aluminio para neutralizar cualquier residuo de ácido crómico.
¿Cuál es el mejor ácido para el anodizado?
Por lo general, no existe un ácido "óptimo" para el anodizado. La elección del material del electrolito depende de varios factores, como la aplicación, los requisitos de rendimiento y las propiedades del recubrimiento.
ácido sulfúrico es el más utilizado porque tiene un excelente equilibrio de anodizado de aluminio cost, calidad del recubrimiento y eficiencia. Ácido cromico Se suele elegir por su resistencia a la fatiga y a la corrosión en las piezas. Los acabados especiales se suelen realizar utilizando ácido oxálico.
¿Cuál es la diferencia entre el anodizado con ácido crómico y con ácido sulfúrico?
La diferencia entre el anodizado con ácido crómico y anodizado con ácido sulfúrico es principalmente el espesor de la capa. Para el anodizado de ácido crómico tipo 1, la capa está entre 0.5 y 2.5 micras grueso. Es el más delgado. La capa para anodizado sulfúrico (tipo II) es más gruesa en hasta 25 micras.
La otra diferencia radica en la aplicación ideal. El anodizado crómico (tipo I) es muy conocido en la fabricación aeroespacial. Es ideal para piezas complejas y críticas para el vuelo, con costuras y elementos de fijación.
En cuanto al anodizado sulfúrico (tipo II), sus mejores aplicaciones incluyen molduras arquitectónicas y electrónica de consumo. Se suele denominar la opción "estética".
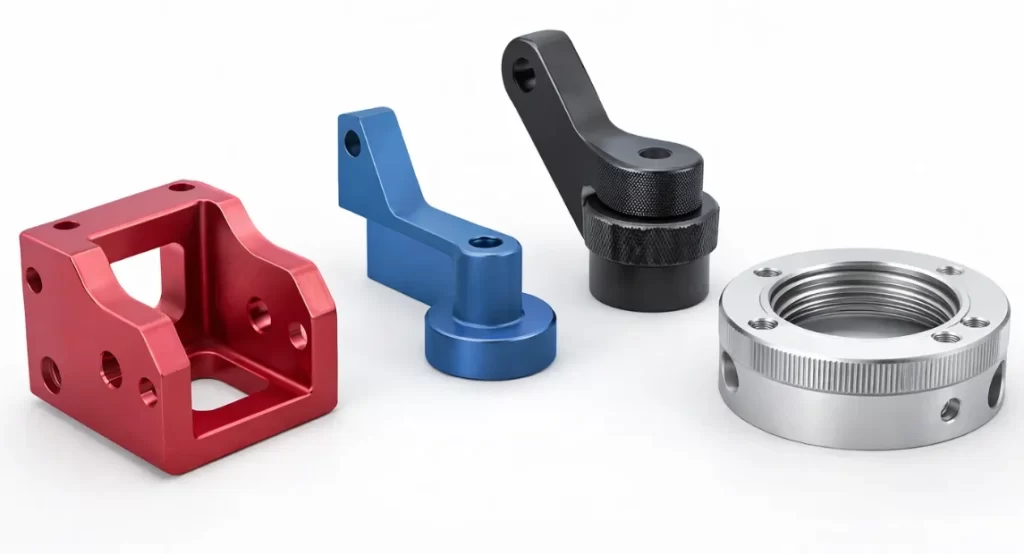
Piezas anodizadas con ácido sulfúrico.
Defectos en el proceso de anodizado con ácido crómico tipo 1
Los principales defectos que encuentran los ingenieros de procesamiento en el proceso de anodizado con ácido crómico tipo 1 son la delaminación del recubrimiento, las picaduras, las quemaduras y las manchas o vetas.
Delaminación del revestimiento La delaminación del recubrimiento o la mala adhesión se caracteriza por una escasa adherencia entre el sustrato y la capa de óxido. Este defecto se atribuye a un desequilibrio químico en el baño o a una preparación deficiente de la superficie.
Picaduras – El picado se refiere a la desintegración localizada de la capa de óxido. Este defecto no es deseable en el trabajo, especialmente en aplicaciones críticas como la aeroespacial.
Quemazón – Durante el proceso de anodizado con ácido crómico tipo 1 también puede producirse un sobrecalentamiento localizado. Las zonas oscuras o sin brillo comprometen el rendimiento de la pieza, especialmente en lo que respecta a la resistencia a la corrosión.
Rayas/Manchas Se trata de decoloraciones o marcas lineales irregulares que se forman en la superficie anodizada. Varios factores pueden provocar este defecto, entre ellos un enjuague deficiente y un electrolito contaminado.
¡Pruebe Boda ahora!
Conclusión
El conocimiento de la tecnología de anodizado con ácido crómico es fundamental para el personal de diseño y fabricación de productos. Como explica el artículo, este tratamiento superficial decorativo y protector implica el uso de diversos materiales, entre ellos un baño de ácido y una fuente de corriente eléctrica.
Este proceso consta de varias etapas, desde la preparación de la superficie hasta la limpieza de la pieza tratada. Sus beneficios se centran en la durabilidad y el valor general de la pieza. Las industrias aeroespacial, energética, militar y médica obtienen un gran valor de las piezas anodizadas con ácido crómico.
Si trabaja en estos sectores y otros relacionados, debería considerar el aluminio anodizado para su próximo proyecto. Con nuestra excepcional servicios de anodizadoConseguir piezas anodizadas de calidad no debería ser complicado. Póngase en contacto con nuestros expertos y envíenos los planos de sus piezas y demás especificaciones para obtener más información.
Preguntas Frecuentes
¿Son conductores los materiales anodizados con ácido crómico?
No, los materiales anodizados con ácido crómico no son conductores. La superficie es eléctricamente no conductora, pero tiene mayor resistencia a la corrosión y a los arañazos.
¿Los materiales anodizados con ácido crómico son propensos a oxidarse?
No, los materiales anodizados con ácido crómico son resistentes a la corrosión. Dado que el proceso se realiza normalmente sobre aluminio, que es resistente a la corrosión, se considera que no es propenso a oxidarse.
Sin embargo, la capa anodizada con ácido crómico es delgada, por lo que puede dañarse o desgastarse. Si esto ocurre, el material subyacente puede corroerse.