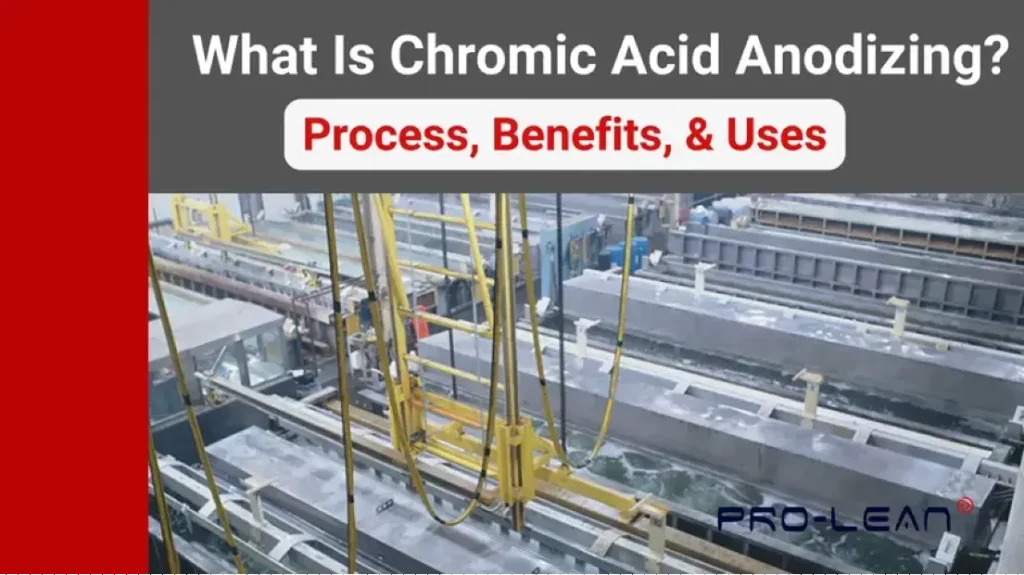
Anodizzazione con acido cromico
L'anodizzazione con acido cromico è un'efficace tecnica moderna di modifica delle superfici. Questo processo elettrochimico aggiunge un aspetto estetico migliorando al contempo la protezione e le prestazioni delle parti metalliche. Il processo controllato processo di anodizzazione viene normalmente eseguita su componenti realizzati in alluminio e leghe di alluminio.
Dal settore aerospaziale a quello dei componenti militari, questa soluzione di anodizzazione è ampiamente accettata, soprattutto se fornita da un'azienda affidabile. Il cromo esavalente utilizzato nella tradizionale anodizzazione con acido cromico presenta rischi per l'ambiente e la salute, pertanto una gestione del processo da parte di esperti è fondamentale.
Utilizzando un elettrolita a base di acido cromico e una bassa tensione, il processo di anodizzazione di tipo 1 produce uno strato sottile compreso tra 0.5 e 2.5 micron, che migliora l'adesione, la resistenza alla corrosione e alla fatica.
Continua a leggere l'articolo per saperne di più sul processo, i suoi vantaggi e le sue applicazioni industriali.
Che cos'è l'anodizzazione con acido cromico?
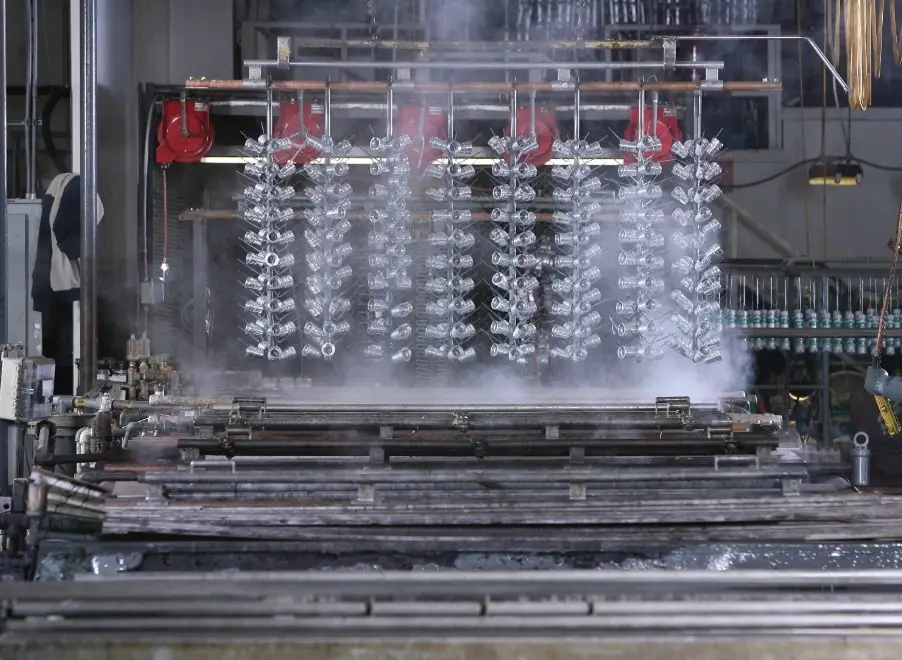
Anodizzazione con acido cromico
L'anodizzazione con acido cromico è un processo elettrochimico che forma uno strato di ossido di spessore compreso tra 0.5 e 2.5 micron sulle superfici in alluminio per proteggerle. Oltre a mantenere un aspetto metallico, questo metodo migliora la resistenza alla corrosione e ai graffi. Il nome deriva dal fatto che l'elettrolita principale utilizzato nel processo è l'acido cromico.
Quali sono i vantaggi dell'anodizzazione con acido cromico?
Questo sottile strato offre vantaggi quali maggiore durata, migliore adesione della vernice, maggiore resistenza alla corrosione, aspetto estetico migliorato e conformità agli standard industriali.
- Maggiore durata: Attraverso il mantenimento della resistenza alla fatica del componente, il processo promuove la durabilità
- Migliore adesioneFornisce un'eccellente base di adesione per vernici, primer e sigillanti.
- Maggiore resistenza alla corrosione: Migliora la resistenza alla corrosione del componente senza significative modifiche dimensionali
- Fascino estetico miglioratoCrea un aspetto attraente e uniforme anche su geometrie complesse
- Conformità industriale: La tecnologia è conforme alla norma MIL-A-8625 Tipo I e ad altre specifiche del settore aerospaziale.
Quali sono i limiti dell'anodizzazione con acido cromico?
I principali limiti del processo di anodizzazione con acido cromico sono:
- Capacità di decorazione limitata – La capacità di assorbimento del colore del processo è limitata, contrariamente ai processi utilizzati nella fabbricazione di alluminio anodizzato nero
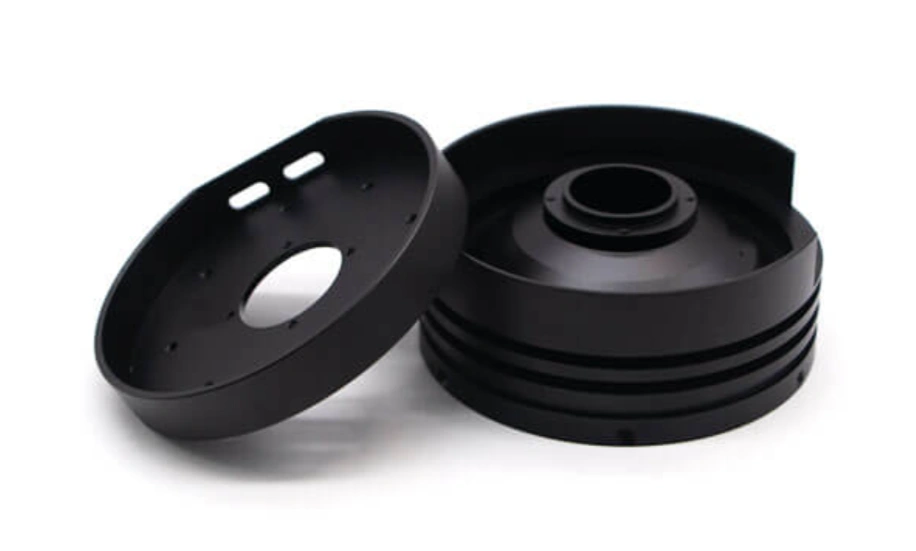
Componenti in alluminio anodizzato nero
- Nascondere le sezioni migliorate può essere difficile
- L'anodizzazione convenzionale con acido cromico che utilizza cromo esavalente è rischiosa per l'ambiente e la salute
Prova subito Boda!
Applicazioni comuni dell'anodizzazione con acido cromico
Le soluzioni di anodizzazione a base di acido cromico di tipo I sono comunemente utilizzate nei settori aerospaziale, energetico, militare, elettronico e dei dispositivi medici.
Componenti anodizzati di tipo 1 per il settore aerospaziale
L'industria aerospaziale è un ampio utilizzatore di componenti anodizzati di tipo 1. Questa soluzione è considerata lo "standard di riferimento" del settore.
Esempi di queste parti sono elementi di fissaggio, pannelli di accesso, superfici di incollaggio e rivestimenti della fusoliera.
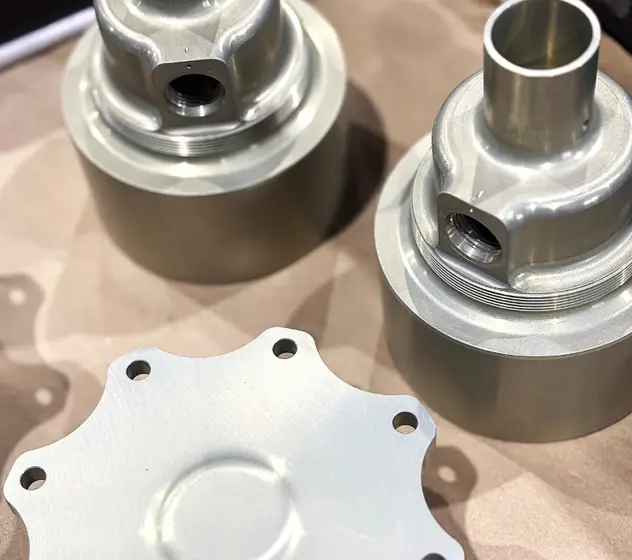
Parti aerospaziali anodizzate
Questa tecnica è molto apprezzata perché adatta a componenti che richiedono resistenza alla fatica e alla corrosione, nonché a progetti complessi.
Anodizzazione dell'acido cromico di tipo I in ambiente energetico
Nel settore energetico, i componenti che possono essere realizzati in alluminio anodizzato di tipo 1 includono parti strutturali, elementi di fissaggio e custodie elettriche. Questi componenti richiedono affidabilità dimensionale, resistenza alla corrosione e resistenza alla fatica.
Applicazioni militari dell'anodizzazione con acido cromico
Il processo di anodizzazione con acido cromico viene utilizzato anche per produrre una pellicola di ossido di alluminio elettricamente non conduttiva su alcune parti critiche in ambito militare, tra cui i telai dei droni e le strutture leggere. 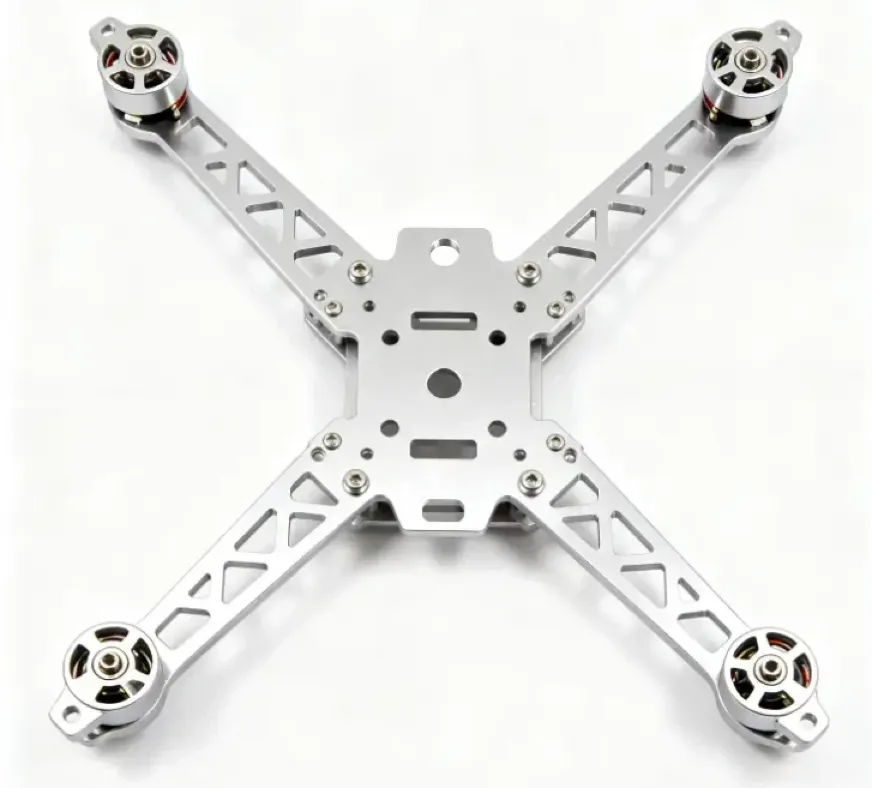
Telaio del drone
Applicazioni elettroniche per alluminio anodizzato con acido cromico
Connettori e alloggiamenti vengono comunemente trattati con questa tecnologia. Il sottile strato uniforme migliora la resistenza alla corrosione dei componenti senza compromettere in modo significativo la precisione dimensionale e la tolleranza elettrica.
Può essere combinato con altri tipi di anodizzazione, come il processo di rivestimento duro, per prestazioni e durata migliorate.
Medical Device Solutions
I componenti medicali richiedono in genere elevata precisione e resistenza ad ambienti ostili. La tecnologia di anodizzazione con acido cromico di tipo 1 viene utilizzata per ottenere tali caratteristiche su componenti chirurgici e di altro tipo.
Il/I componente/i da anodizzare vengono immersi nel bagno elettrolitico. Una volta completato il circuito elettrico, ha luogo il processo di anodizzazione con acido cromico. I parametri da controllare in base allo spessore e all'uniformità desiderati.
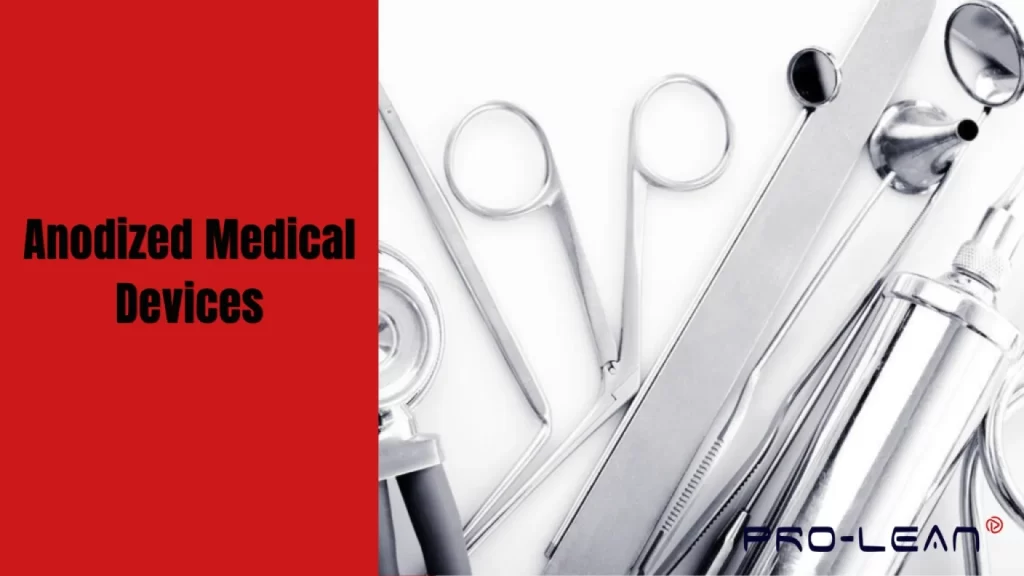
Dispositivi medici anodizzati
Come funziona l'anodizzazione?
Per comprendere il funzionamento di questo processo, è importante innanzitutto capire che converte lo strato esterno di alluminio in un rivestimento protettivo di ossido. L'anodizzazione si differenzia dalla verniciatura o dalla rivestitura perché lo strato è parte integrante del metallo.
Sì, l'anodizzazione può sembrare un processo molto tecnico, ma in realtà è semplice. In sostanza, si tratta di una cella elettrolitica con alluminio (anodo) da un lato e un materiale inerte (catodo) dall'altro.
Durante il processo di anodizzazione con acido cromico di tipo 1, una corrente elettrica attraversa l'alluminio, provocando la perdita di elettroni di alluminio. Gli ioni di alluminio risultanti si mescolano con l'ossigeno presente nell'elettrolita per formare lo strato di ossido di alluminio.
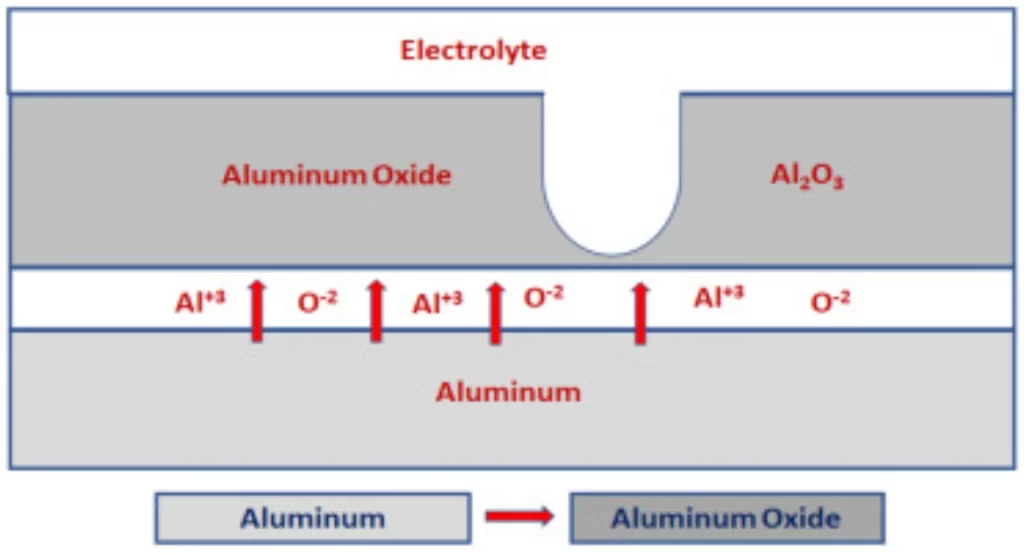
Schema di anodizzazione
Le fasi del processo di anodizzazione
Analogamente ad altri processi di finitura dei metalli, le fasi principali dell'anodizzazione iniziano con la preparazione della superficie, seguita dall'anodizzazione, dalla pulizia, dalla colorazione e dalla sigillatura dei pori.
Passaggio 1: preparazione della superficie
Per pulire le superfici si utilizzano metodi chimici e meccanici. Il metodo scelto dipende dalle proprietà desiderate. Ad esempio, la sabbiatura con microsfere di plastica conferisce una finitura opaca, mentre la spazzolatura crea un aspetto spazzolato.
Passaggio 2: anodizzazione
Le proprietà dell'anodizzazione includono il tempo, la composizione dell'elettrolita, la tensione e la densità di corrente.
Fase 3: Pulizia della/e parte/i
Un ulteriore passaggio nel processo di anodizzazione con acido cromico consiste nella pulizia del pezzo con solventi e acqua deionizzata. Questo serve a rimuovere eventuali residui di soluzione.
Fase 4: Sigillare i pori
Dopo l'anodizzazione con acido cromico di tipo 1, sulla superficie dell'alluminio rimangono dei piccoli pori. È importante sigillare questi pori per prevenire la corrosione e migliorare le prestazioni.
Prova subito Boda!
Materiali necessari per eseguire l'anodizzazione con acido cromico
I materiali chiave nel processo di anodizzazione con acido cromico sono il componente in alluminio, il bagno acido, il catodo, l'alimentatore, l'acqua distillata, lo sgrassante, la soluzione alcalina e il neutralizzatore di acido. Ciascuno di questi materiali deve soddisfare specifiche di qualità e purezza per prevenire difetti di processo e la perdita complessiva dell'integrità del componente.
Parte in alluminio – Il pezzo in alluminio da anodizzare. Funge anche da anodo.
Bagno acido – Questo è l'elettrolita attraverso il quale passa la corrente elettrica per contribuire alla generazione dello strato di ossido anodico.
Catodico – Si tratta generalmente di fili conduttori o piastre metalliche. Vengono immersi nel bagno acido per completare il circuito elettrico.
Alimentazione – Fornisce la corrente continua necessaria affinché avvenga la reazione elettrochimica
Acqua distillata – L'acqua viene utilizzata per risciacquare i componenti in alluminio durante il loro trasferimento da una fase all'altra.
sgrassante – Questo è un prodotto di pretrattamento e pulizia
Liscivia – L'agente sverniciante caustico è efficace nella rimozione dei rivestimenti precedenti dall'alluminio prima dell'applicazione di un nuovo rivestimento.
Neutralizzatore acido – Questo neutralizzante viene applicato al pezzo in alluminio per neutralizzare qualsiasi residuo di acido cromico
Qual è l'acido migliore per l'anodizzazione?
In genere non esiste un acido "migliore" per l'anodizzazione. La scelta del materiale elettrolitico dipende da diversi fattori, tra cui l'applicazione, i requisiti di prestazione e le proprietà del rivestimento.
Acido solforico è il più utilizzato perché ha un eccellente equilibrio di anodizzazione dell'alluminio costqualità del rivestimento ed efficienza. Acido cromico viene tipicamente scelto per la resistenza alla fatica e alla corrosione nelle parti. Le finiture speciali vengono solitamente eseguite utilizzando acido ossalico.
Qual è la differenza tra l'anodizzazione con acido cromico e quella con acido solforico?
La differenza tra anodizzazione con acido cromico e anodizzazione con acido solforico è principalmente lo spessore dello strato. Per l'anodizzazione con acido cromico di tipo 1, lo strato è compreso tra 0.5 e 2.5 micron spesso. È il più sottile. Lo strato per l'anodizzazione solforica (tipo II) è più spesso a fino a 25 micron.
L'altra differenza risiede nell'applicazione ideale. L'anodizzazione cromica (Tipo I) è ben nota nel settore aerospaziale. È ideale per componenti complessi e critici per il volo, dotati di giunzioni e elementi di fissaggio.
Per quanto riguarda l'anodizzazione solforica (Tipo II), le migliori applicazioni includono finiture architettoniche ed elettronica di consumo. Viene comunemente definita la scelta "estetica".
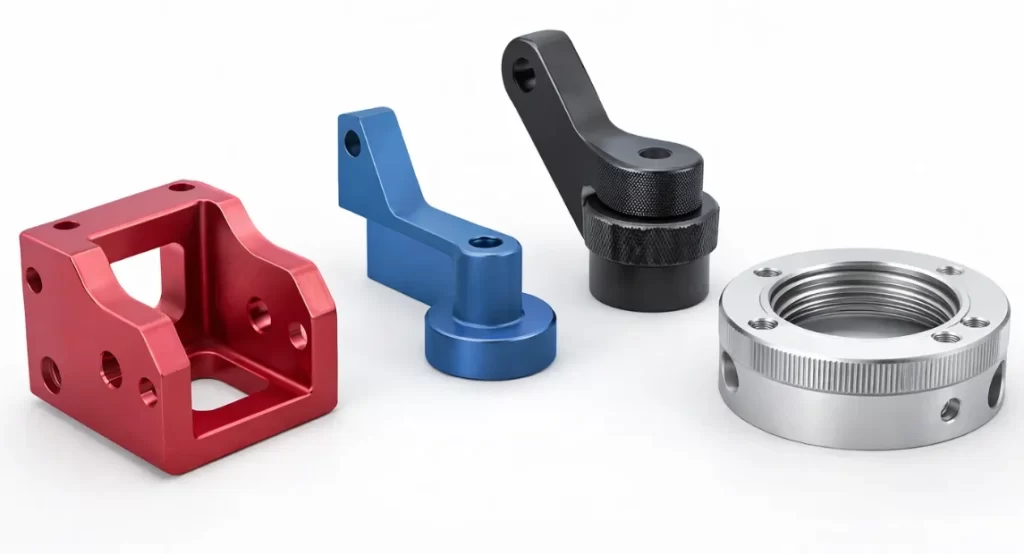
Parti anodizzate con acido solforico
Difetti nel processo di anodizzazione con acido cromico di tipo 1
I principali difetti che gli ingegneri di processo riscontrano nel processo di anodizzazione con acido cromico di tipo 1 sono la delaminazione del rivestimento, la vaiolatura, la bruciatura e le striature/macchie.
Delaminazione del rivestimento – La delaminazione del rivestimento o la scarsa adesione è caratterizzata da una scarsa adesione tra il substrato e lo strato di ossido. Questo difetto è attribuito a uno squilibrio chimico nel bagno o a una preparazione inadeguata della superficie.
Vaiolatura – La vaiolatura si riferisce alla disintegrazione localizzata del film di ossido. È un difetto da evitare assolutamente nei propri lavori, soprattutto in applicazioni critiche come quella aerospaziale.
Ardente – Durante il processo di anodizzazione con acido cromico di tipo 1 possono verificarsi anche surriscaldamenti localizzati. Le zone scure o opache che ne derivano compromettono le prestazioni del componente, in particolare la resistenza alla corrosione.
Striature/macchie – Si tratta di scolorimenti o segni lineari irregolari che si formano sulla superficie anodizzata. Diversi fattori possono causare questo difetto, tra cui un risciacquo inadeguato e un elettrolita contaminato.
Prova subito Boda!
Conclusione
La conoscenza della tecnologia di anodizzazione con acido cromico è fondamentale per il personale addetto alla progettazione e alla produzione dei prodotti. Come spiega l'articolo, il trattamento superficiale decorativo e protettivo prevede l'utilizzo di diversi materiali, tra cui un bagno acido e una sorgente di corrente elettrica.
Questo processo prevede diverse fasi, dalla preparazione della superficie alla pulizia del pezzo trattato. I suoi vantaggi riguardano la durata e il valore complessivo del componente. I settori aerospaziale, energetico, militare e medicale traggono enormi benefici dai componenti anodizzati con acido cromico.
Se operate in questi settori e in quelli correlati, dovreste prendere in considerazione l'alluminio anodizzato per il vostro prossimo progetto. Con la nostra eccezionale servizi di anodizzazioneOttenere componenti anodizzati di qualità non dovrebbe essere difficile. Contattate i nostri esperti inviando loro i disegni dei vostri componenti e altre specifiche per una consulenza personalizzata.
DOMANDE FREQUENTI
I materiali anodizzati con acido cromico sono conduttivi?
No, i materiali anodizzati con acido cromico non sono conduttivi. La superficie è elettricamente non conduttiva, ma presenta una maggiore resistenza alla corrosione e ai graffi.
I materiali anodizzati con acido cromico sono soggetti alla formazione di ruggine?
No, i materiali anodizzati con acido cromico sono resistenti alla ruggine. Poiché il processo viene in genere eseguito sull'alluminio, che è resistente alla ruggine, si ritiene che non sia soggetto alla formazione di ruggine.
Tuttavia, lo strato di anodizzazione con acido cromico è sottile, quindi può danneggiarsi o usurarsi. In tal caso, il materiale sottostante può corrodersi.