tipos de fundición
Los tipos de fundición son: en arena, a la cera perdida, a presión, en molde permanente, centrífuga, al vacío, en yeso, a baja presión, en molde de compresión, en molde de alta presión, de espuma perdida, en molde de cáscara, continua y por gravedad. Estos fundición de metales Los procesos de fundición utilizan una cavidad de molde para dar forma al metal fundido y convertirlo en las piezas deseadas. Los fabricantes y compradores que consideran los diferentes tipos de fundición se enfrentan a preguntas relacionadas con la complejidad de las piezas, el tipo de material, el coste del proceso y el acabado superficial.
No conviene elegir el método incorrecto, ya que esto implicaría piezas defectuosas, piezas defectuosas y pérdidas económicas. Con aproximadamente 14 tipos de fundición disponibles en el mercado, es necesario tomar una decisión con cuidado, preferiblemente con la ayuda de un experto.
Por lo general, la fundición en arena se utiliza para prototipos económicos, la fundición a la cera perdida para geometrías complejas y la fundición a presión para piezas precisas de alto volumen. Si se ignoran estos fundamentos, se corre el riesgo de desechar piezas o tener que reemplazar las herramientas.
¿Qué es la fundición de metales?
La fundición de metales es un proceso de fabricación que consiste en verter metal fundido en un molde para producir piezas. El molde tiene la forma inversa a la de la pieza deseada. El material del molde debe ser refractario, por lo que la arena es una opción común.
Una vez que el metal fundido ha llenado la cavidad, se ha enfriado y solidificado, se retira del molde. A menudo, se requieren algunos procesos de acabado antes de que la pieza esté lista para su uso. La fundición es un proceso industrial popular porque es económico, versátil, adecuado para piezas isotrópicas e ideal para formas complejas.
Tipos de fundición analizados
Los tipos de fundición que se describen a continuación son: fundición en arena, fundición a la cera perdida, fundición a presión, fundición en molde permanente, fundición centrífuga, fundición al vacío, fundición en yeso, fundición a baja presión, fundición por compresión, fundición a presión a alta presión, fundición a la cera perdida, fundición en cáscara, fundición continua y fundición por gravedad.
Como se detalla a continuación, cada uno de estos procesos debe ajustarse a sus requisitos de material, volumen y tolerancia.
Moldeo en arena
Moldeo en arena Es un método de fundición versátil y económico que consiste en producir un molde de arena y verter metal fundido en él para fabricar las piezas.
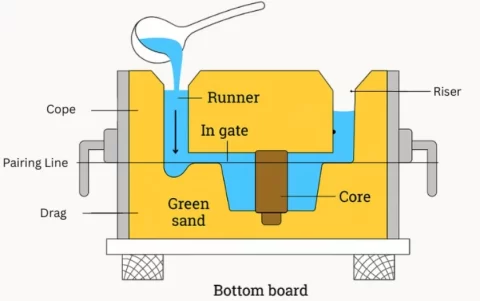
Moldeo en arena
En este proceso, se utilizan otros materiales junto con la arena, como aditivos y aglutinantes. La fundición en arena se utiliza ampliamente en las industrias automotriz y de la construcción.
|
Ventajas |
Limitaciones |
|
|
Fundición de inversiones
Casting de inversiónLa fundición a la cera perdida, también conocida como fundición a la cera perdida, es un método antiguo que utiliza un modelo de cera. Este modelo se recubre con una capa de cerámica que forma un molde. La cera se funde, dejando un molde que se llena con metal fundido. Este método se basa en condiciones estándar de aire y presión.
Los materiales para la fundición a la cera perdida incluyen cobre y aleaciones de cobre, aluminio y aleaciones de aluminio, acero y metales preciosos como el oro y la plata.1]
|
Ventajas |
Limitaciones |
|
|
Fundición a presión (fundición de metal a presión)
La fundición de metales implica verter o inyectar metal fundido en un molde metálico para producir piezas. Se realiza principalmente para metales no ferrosos como el aluminio fundido, Fundición de magnesioy fundición de zinc. Entre las aplicaciones de la fundición de metales a presión se incluyen disipadores de calor para electrodomésticos, bloques de motores de automóviles, componentes aeroespaciales y ordenadores portátiles.
Las dos categorías de fundición a presión de metales son la fundición a presión en cámara caliente y la fundición a presión en cámara fría, cuya diferencia radica en el lugar donde se funde el metal. En la fundición a presión en cámara caliente, el metal se funde en un horno dentro del equipo de fundición.
La presión en la fundición puede alcanzar los 1,200 bares. Sin embargo, esto depende de la complejidad del diseño del molde y de la fuerza de bloqueo.
|
Ventajas de la fundición a presión. |
Limitaciones de la fundición a presión |
|
|
Fundición de molde permanente
El método de fundición en molde permanente consta de un par de moldes metálicos. Es un proceso por gravedad, lo que significa que solo se utiliza la fuerza gravitatoria para verter el metal fundido en el molde. Los metales más comunes para los moldes son el acero, el hierro fundido y las aleaciones refractarias. El mecanizado CNC se utiliza habitualmente para producir las cavidades de los moldes. La superficie del molde se recubre con un material refractario duro, por ejemplo, arcilla. También se utiliza un lubricante como la sílice.
|
Ventajas |
Limitaciones |
|
|
Fundición centrífuga
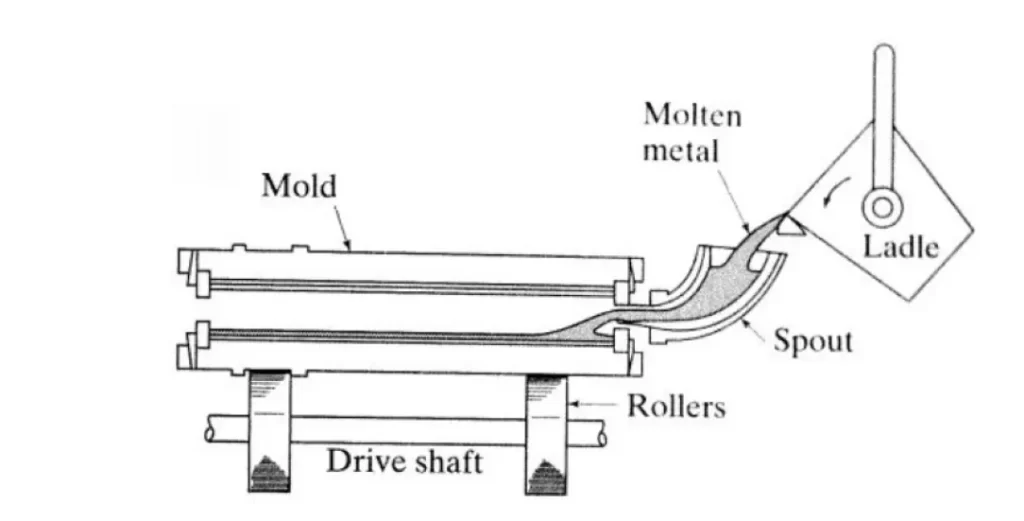
Fundición centrífuga
La fundición centrífuga implica un molde permanente que gira sobre su eje a una velocidad de entre 300 y 3000 rpm.2El material fundido se vierte mientras el molde gira. Debido a las fuerzas centrífugas, el material fundido se concentra en las paredes exteriores del molde. Dado que la mayoría de las impurezas son más ligeras que el metal, se encuentran más cerca del diámetro interior, donde pueden eliminarse mediante mecanizado.
|
Ventajas |
Limitaciones |
|
|
Fundición al vacío
La fundición al vacío, también conocida como fundición por contragravedad, es similar a la fundición a la cera perdida, pero el mecanismo de llenado del molde es diferente. En la fundición al vacío, se utiliza una bomba de vacío para succionar el material hacia arriba dentro del molde.
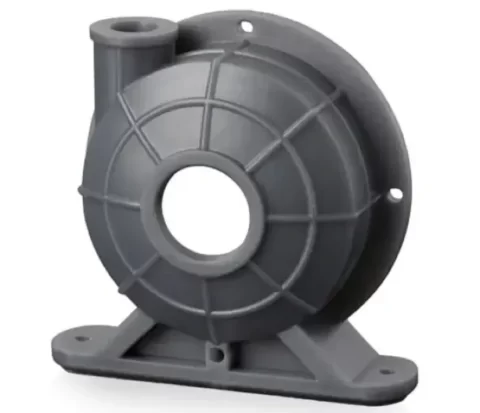
Pieza fundida al vacío
|
Ventajas |
Limitaciones |
|
|
Fundición en molde de yeso
El molde para esta técnica contiene yeso (CaSO4), sílice en polvo y talco. Este tipo de fundición crea una combinación perfecta con metales no ferrosos como el aluminio, el magnesio, el zinc y el cobre.
|
Ventajas |
Limitaciones |
|
|
Squeeze fundición a presión
Exprimir fundición Es una combinación de forja y fundición. El metal fundido se coloca en un molde precalentado y, a continuación, un pistón aplica presión de forma constante sobre la cabeza del metal fundido. Esta presurización es importante para un flujo equilibrado del metal. Minimiza la porosidad por microcontracción. El enfriamiento controlado garantiza además una microestructura fina.3]
|
Ventajas |
Limitaciones |
|
|
Fundición a presión a baja presión
La máquina de fundición a baja presión está alineada verticalmente. Consta de una placa móvil y otra fija. Con el horno de mantenimiento situado debajo de la placa fija, se aplica una presión de hasta 1 bar al horno, empujando el metal fundido.
|
Ventajas |
Limitaciones |
|
|
Fundición a la espuma perdida (con patrón desechable)
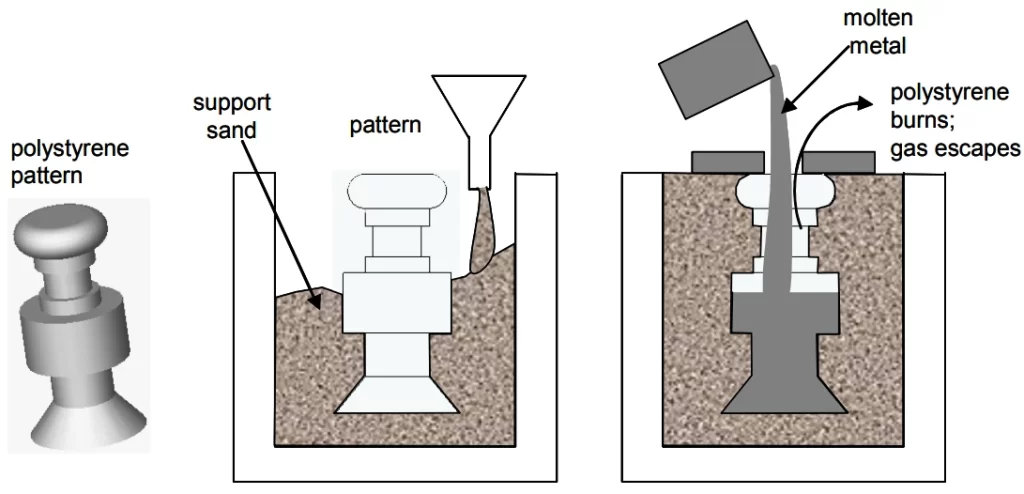
Fundición de espuma perdida
Este proceso de fundición utiliza un modelo de poliestireno. Dado que este material está compuesto en un 95% de aire, se evapora cuando se vierte metal fundido sobre él.2El patrón se produce mediante moldeo. Entre los ejemplos fabricados mediante fundición a la cera perdida se incluyen ejes y bloques de motor.
|
Ventajas del moldeo por espuma perdida |
Limitaciones del moldeo por espuma perdida |
|
|
Fundición en molde de concha
Fundición de cáscara Consta de una capa de arena de sílice y resina moldeada alrededor de un patrón de metal caliente. El metal fundido se vierte en la cavidad del molde resultante.
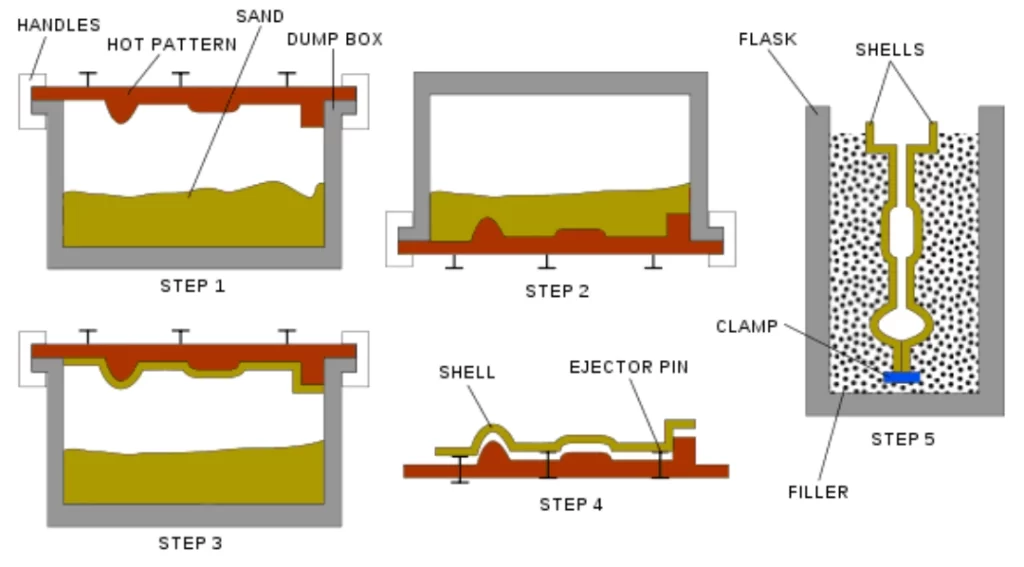
Fundición en molde de concha
Si bien el proceso es comparable al de la fundición en arena y relativamente más costoso, produce piezas con acabados superficiales más lisos y dimensiones más precisas.
|
Ventajas de la fundición en cáscara |
Limitaciones de la fundición en cáscara |
|
|
Audiciones continuas
La colada continua se utiliza para producir lingotes metálicos continuos. El componente principal del proceso es un molde refrigerado por agua, que ayuda a moldear el lingote o la palanquilla. La mayor parte de las materias primas semielaboradas de aluminio y acero disponibles en todo el mundo se fabrican mediante colada continua.
|
Ventajas |
Limitaciones |
|
|
¿Cuál es el tipo de fundición más popular?
La fundición en arena es el tipo de fundición más utilizado a nivel mundial. Los fabricantes la prefieren por su economía, versatilidad y capacidad para producir componentes complejos. Se aplica tanto a metales ferrosos como no ferrosos en una amplia gama de tamaños. La industria aeroespacial y la automotriz se encuentran entre las más comunes para la fundición en arena. En el sector automotriz, por ejemplo, se especifican piezas de fundición de hierro gris, fundidas en moldes de arena.5] Las aplicaciones típicas del hierro gris en la fundición de piezas para automóviles incluyen colectores de escape, bloques de motores diésel, discos de embrague y carcasas de transmisión.
Cómo elegir un tipo de proceso de fundición
Las cuatro variables a considerar al elegir un proceso de fundición de metales son el tipo de material, la cantidad/volumen, las propiedades deseadas y la complejidad de la pieza.
- Tipo De MaterialLos diferentes materiales requieren métodos de fundición únicos.
- Cantidad/VolumenAlgunos tipos de fundición están diseñados para volúmenes bajos, mientras que otros son para volúmenes altos.
- Propiedades deseadasEsto incluye las propiedades mecánicas y el acabado superficial. Algunos tipos de piezas fundidas ofrecen mejores propiedades mecánicas o acabados más lisos que otras.
- Complejidad de piezasLas piezas complejas pueden requerir métodos de fundición con capacidades de ajuste adecuadas. Por ejemplo, la fundición a la cera perdida se suele especificar para diseños complejos, mientras que la fundición en arena es más apropiada para diseños más sencillos.
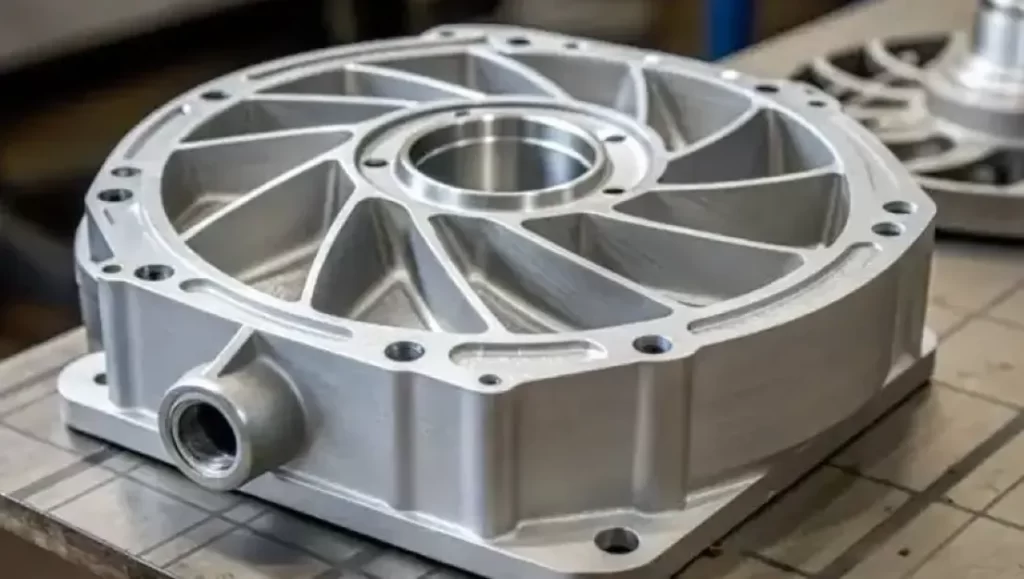
pieza compleja de fundición de precisión
Considere la siguiente tabla como una guía para elegir el tipo de fundición ideal.
|
Tipo de fundición |
Escala de producción |
Tipos de materiales |
|
Moldeo en arena |
Bajo a medio |
Aluminio, bronce, hierro |
|
Casting de inversión |
Bajo a medio |
Acero inoxidable y aleaciones |
|
fundición a presión |
Medio a alto |
Aluminio, magnesio, zinc |
|
Fundición en molde permanente |
Media |
Aluminio, cobre |
|
Fundición centrífuga |
Medio a alto |
Hierro, acero, aleaciones |
|
Fundición al vacío |
Bajo a mediano |
Aluminio, aleaciones de precisión |
|
Fundición en molde de yeso |
Bajo |
Aluminio, cobre, zinc. |
|
Squeeze fundición a presión |
Medio a alto |
Aluminio, magnesio |
|
Fundición a presión a baja presión |
Media |
Aluminio, magnesio |
|
Fundición a presión a alta presión |
Alto |
Aluminio, magnesio, zinc |
|
Fundición de espuma perdida |
Medio a alto |
Aluminio, acero |
|
Fundición en molde de cáscara |
Media |
Aluminio, hierro, acero |
|
Audiciones continuas |
Alto |
Aluminio, cobre, acero |
|
Fundición a presión por gravedad |
Media |
Aluminio, cobre, zinc. |
Nota: Estas son pautas generales. Las escalas de producción reales y los tipos de materiales pueden variar según el espesor de la pared, la tolerancia y la geometría de la pieza.
¿Qué opinas de estas opciones de fundición? Comparte las especificaciones de tu pieza con nuestros ingenieros para que te recomienden rápidamente el proceso de fundición más adecuado.
¿Qué materiales se utilizan en la fundición?
Los metales predominan entre los materiales utilizados en la fundición, pero el proceso no se limita a ellos. A continuación, se presenta la lista de materiales utilizados en la fundición.
- MetalesLos metales son los principales materiales de fundición. Tanto los metales ferrosos como los no ferrosos pueden fundirse, pero el método utilizado depende del metal.
- Cerámica: Se utilizan para componentes resistentes al calor y refractarios.
- CauchosEl caucho, generalmente caucho de uretano, se utiliza para herramientas flexibles o prototipos.
- PlásticosLos plásticos se moldean para piezas de bajo volumen o prototipos.
- Materiales compuestosSon ideales para piezas estructurales ligeras.
- VidrioLas piezas de vidrio fundido suelen tener fines ópticos y artísticos.
- aleacionesLas aleaciones metálicas son adecuadas para aplicaciones donde se requieren propiedades específicas: resistencia térmica, a la corrosión y a la fuerza mecánica.
¡Pruebe Boda ahora!
Industrias que utilizan la fundición
Las industrias que más utilizan productos fundidos son la automotriz, la aeroespacial, la de bienes de consumo, la joyería y la construcción, con productos que van desde carcasas de transmisión en la industria automotriz hasta accesorios arquitectónicos en la industria de la construcción.
La siguiente tabla resume ejemplos de aplicación.
|
Experiencia |
Ejemplos de piezas fundidas |
|
Motorium |
Piezas de suspensión, carcasas de transmisión, bloques de motor |
|
Aeroespacial |
Componentes del tren de aterrizaje, álabes de turbina |
|
Bienes de consumo |
Carcasas y accesorios para electrodomésticos |
|
Joyería |
Diseños complejos mediante fundición a la cera perdida. |
|
Contruyendo |
Accesorios arquitectónicos, herrajes estructurales |
Diseño de una pieza para la fabricación (DFM) en la fundición de metales
En la fundición de metales, el diseño para la fabricación (DFM, por sus siglas en inglés) implica lograr espesores de pared uniformes, radios generosos, ángulos de desmoldeo adecuados y líneas de separación definidas. Estos factores garantizan que la pieza no solo se solidifique de manera uniforme, sino que también se extraiga del molde sin problemas.
- Espesor de pared uniforme – Los diseñadores deben aplicar un espesor de pared uniforme para garantizar una refrigeración y una contracción equilibradas, lo que evita defectos en las piezas.
- Radios generosos – Esto evita la concentración de tensiones en las esquinas afiladas de la pieza.
- Ángulos de calado – Los ángulos de desmoldeo bien diseñados permiten una extracción limpia de la pieza del molde.
- Línea divisoria – Esta característica debe colocarse estratégicamente porque afecta la complejidad del molde y la formación de rebabas.
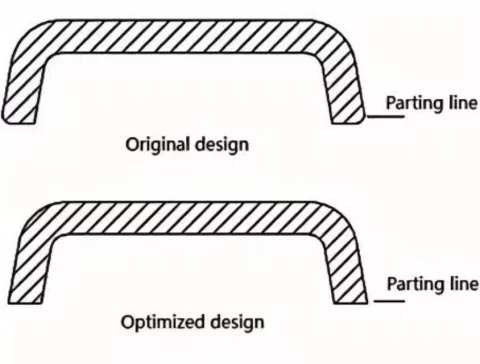
Línea divisoria
¡Pruebe Boda ahora!
Diferentes métodos de tratamiento térmico para la fundición de metales
El recocido, la normalización y el revenido/templado son los principales métodos de tratamiento térmico para piezas metálicas fundidas. Los procesos posteriores a la solidificación se utilizan para mejorar las propiedades mecánicas del material.
- Recocido – Este es un método de ablandamiento de materiales que alivia las tensiones internas.
- La normalización – Este método ayuda a lograr propiedades mecánicas uniformes mediante el refinamiento del grano.
- Temple – Este proceso consiste en el enfriamiento rápido de la pieza fundida mediante aire, agua o aceite. El proceso mejora la resistencia de la pieza y endurece su microestructura.
- Temperamento El revenido consiste en el posterior recalentamiento controlado de la pieza templada por debajo de la temperatura crítica. Este tratamiento térmico reduce la fragilidad, pero conserva la mayor parte de la dureza.
El futuro del casting
Las tecnologías de fundición se orientan a acortar los ciclos de desarrollo y reducir las tasas de desperdicio. Los modelos de dinámica de fluidos computacional se utilizarán cada vez más para predecir los defectos de las piezas.4] Los núcleos y moldes impresos en 3D están aumentando la velocidad de creación de prototipos. También se utiliza software de simulación para detectar defectos en las primeras etapas del proceso de diseño, antes de la fabricación de las herramientas.
Las industrias utilizan cada vez más procesos de fundición híbridos y aleaciones más ligeras para fabricar piezas más ligeras y resistentes. Independientemente del futuro que le depare al arte de la fundición, los principales tipos de fundición y otros fundamentos mencionados anteriormente siguen vigentes.
Recapitulación
Para obtener productos fiables mediante fundición, es fundamental hacer coincidir el volumen, la complejidad de la pieza, las propiedades deseadas y el material con el tipo de fundición diseñado para la tarea. La fundición a presión se utiliza para la producción en grandes volúmenes y con alta precisión; la fundición en arena, para una mayor versatilidad y economía; y la fundición a la cera perdida, para detalles complejos. Los métodos de fundición especializados, como la fundición al vacío, cubren necesidades específicas de rendimiento.
Dado que ningún tipo de fundición se adapta a todas las piezas, la versatilidad de la fundición en la fabricación es inigualable. Existen principios de DFM (Diseño para la Fabricación) que deben incorporarse, como ángulos de desmoldeo adecuados, radios apropiados y espesor de pared uniforme. No olvide el tratamiento térmico posterior al proceso.
Para facilitar la transición del diseño a la producción, suba hoy mismo el diseño de su pieza para una revisión DFM y un presupuesto instantáneo. Si existen problemas de fundición, los ingenieros los detectarán antes de la fabricación de las herramientas para ahorrarle costes.
Preguntas Frecuentes
¿Cómo afecta el tipo de fundición a los costes?
Los costos varían según el tipo de fundición. Algunas opciones pueden ser más económicas, pero requieren más trabajo de retoque que las opciones más caras.
¿Por qué es crucial conocer el tipo de material en la fundición?
Conocer el tipo de material es importante porque determina la adecuación de sus propiedades a la aplicación. Por ejemplo, el aluminio y el acero tienen propiedades distintas, lo que influye en la idoneidad de la aplicación.
¿Qué papel juega el volumen de producción a la hora de seleccionar un método de fundición?
El volumen de producción determina la viabilidad económica de un método de fundición. La relación entre el costo unitario y el costo inicial de las herramientas varía de un método a otro. Para volúmenes bajos, se prefieren la fundición a la cera perdida y la fundición en arena. La fundición centrífuga y la fundición en molde permanente son las más adecuadas para volúmenes medios. En volúmenes altos, la fundición a presión es el método predominante.
Recursos
[ 1 ]https://aristo-cast.com/wp-content/uploads/2020/09/ICI_Metal_Standards_Spec_Manual.pdf
[ 2 ]https://www.uobabylon.edu.iq/eprints/publication_1_1951_6172.pdf
[ 3 ]https://www.sciencedirect.com/topics/engineering/squeeze-casting