铸造类型
铸造的类型有:砂型铸造、熔模铸造、压铸、永久模铸造、离心铸造、真空铸造、石膏铸造、低压铸造、挤压模铸造、高压模铸造、消失模铸造、壳型铸造、连续铸造和重力铸造。 这些 金属铸件 铸造工艺利用模腔将熔融金属塑造成所需的零件。制造商和采购商在考虑铸造类型时,会面临零件复杂程度、材料类型、工艺成本和表面光洁度等问题。
您肯定不想选错方法,因为那会导致零件质量差、报废,最终造成收入损失。目前市场上活跃的铸造工艺大约有14种,因此必须谨慎决策,最好能得到专家的帮助。
通常,砂型铸造用于制作经济实惠的原型,熔模铸造用于制作复杂几何形状的零件,而压铸则用于大批量生产高精度零件。如果忽略这些基本要素,最终可能导致零件报废或需要更换模具。
什么是金属铸造?
金属铸造是一种制造工艺,它将熔融金属浇注到模腔中以生产零件。模具的形状与所需零件的形状相反。模具材料应为耐火材料,因此砂型模具是一种常用的材料。
熔融金属充满模腔后,冷却凝固,即可从模具中取出。零件在使用前通常还需要进行一些精加工。 铸造是一种流行的工业工艺,因为它经济实惠、用途广泛、适用于各向同性零件,并且是复杂形状的理想选择。
讨论的铸造类型
以下涵盖的铸造类型有:砂型铸造、熔模铸造、压铸、永久模铸造、离心铸造、真空铸造、石膏铸造、低压铸造、挤压铸造、高压压铸、消失模铸造、壳型铸造、连续铸造和重力压铸。
如下所述,每个工艺流程都应与您的材料、数量和公差要求相匹配。
砂模铸造
砂模铸造 是一种用途广泛且经济的铸造方法,包括制作砂型并将熔融金属倒入模具中以生产零件。
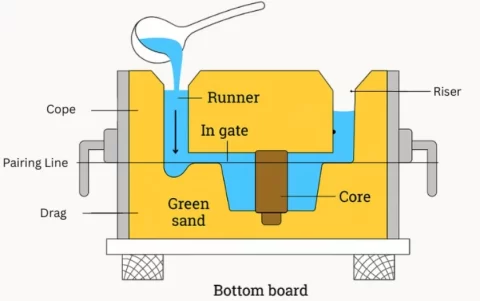
砂模铸造
该工艺中除砂子外还需使用添加剂和粘合剂。砂型铸造广泛应用于汽车和建筑行业。
|
优势 |
限制 |
|
|
精密铸造
熔模铸造失蜡铸造,也称熔模铸造,是一种古老的铸造方法,它使用蜡模。蜡模表面覆盖一层陶瓷层形成模具。蜡模熔化后,留下一个可以注入熔融金属的模具。这种铸造方法基于标准的空气和压力条件。
失蜡铸造的材料包括铜及铜合金、铝及铝合金、钢以及金、银等贵金属。1]
|
优势 |
限制 |
|
|
压铸(金属压铸)
金属压铸是将熔融金属浇注或注入金属模具中以生产零件的过程。它主要用于有色金属的铸造,例如铝铸造。 镁铸件以及锌铸造。 金属压铸的应用包括家电散热器、汽车发动机缸体、航空航天配件和笔记本电脑。
金属压铸工艺分为热室压铸和冷室压铸两大类,区别在于金属熔化的位置。热室压铸是将金属在压铸设备内的熔炉中熔化。
铸造压力可达1,200巴。但这取决于模具设计的复杂程度和锁模力。
|
压铸的优点 |
压铸的局限性 |
|
|
永久模铸
永久模铸造法需要一对金属模具。它是一种重力浇注工艺,也就是说,仅利用重力将熔融金属倒入模具中。 常用的模具金属有钢、铸铁和耐火合金。通常采用数控加工来制造模具型腔。 模具表面覆盖着坚硬的耐火材料,例如粘土。还会使用润滑剂,例如二氧化硅。
|
优势 |
限制 |
|
|
离心铸造
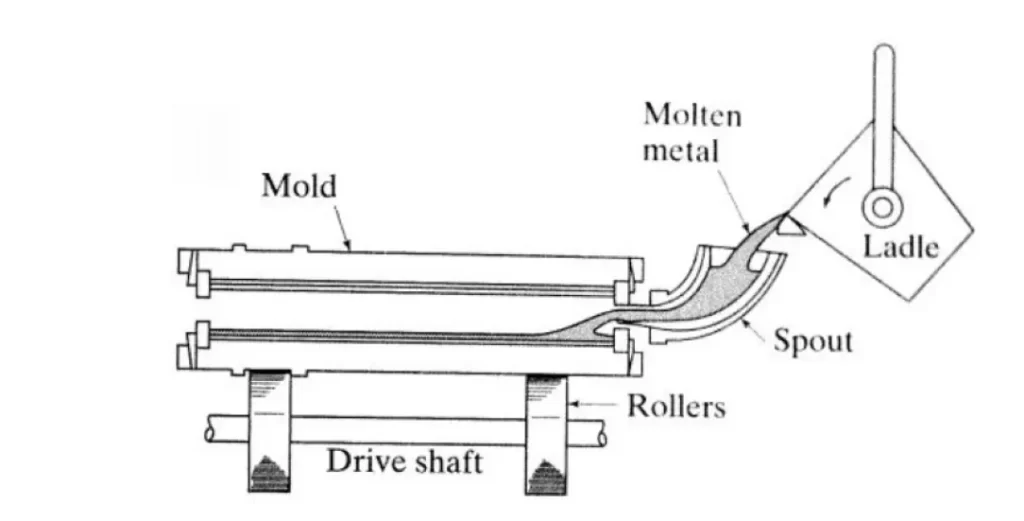
离心铸造
离心铸造是指将永久模具绕其轴线以 300 至 3000 转/分的速度旋转。2熔融材料在模具旋转的同时被浇注。由于离心力的作用,熔融材料集中在模具的外壁上。 由于大多数杂质比金属轻,它们更靠近金属内径,因此可以被加工去除。
|
优势 |
限制 |
|
|
真空铸造
真空铸造,又称反重力铸造,与熔模铸造类似,但其模具填充机制不同。真空铸造采用真空泵将材料向上吸入模具。
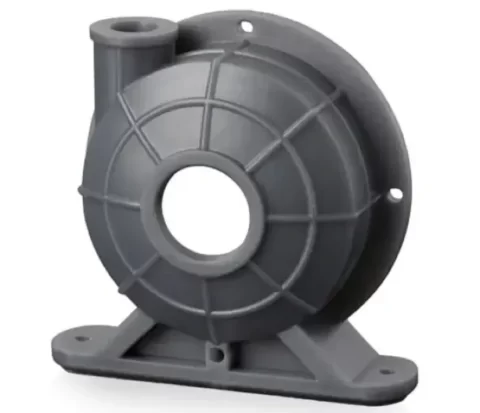
真空铸造件
|
优势 |
限制 |
|
|
石膏模铸造
这种工艺的模具包含石膏(CaSO4)、硅粉和滑石粉。这种铸造方法与铝、镁、锌和铜等有色金属完美搭配。
|
优势 |
限制 |
|
|
挤压压铸
挤压铸造 它结合了锻造和铸造的工艺。将熔融金属注入预热的模具中,然后用冲头持续向熔融金属头部施加压力。 这种加压对于金属的平衡流动至关重要。它可以最大限度地减少微缩孔隙。可控冷却进一步确保了良好的微观结构。3]
|
优势 |
限制 |
|
|
低压铸造
低压压铸机为立式结构,由移动式和固定式机盘组成。固定式机盘下方设有保温炉,对保温炉施加高达1巴的压力,推动熔融金属。
|
优势 |
限制 |
|
|
消失模(一次性模具)铸造
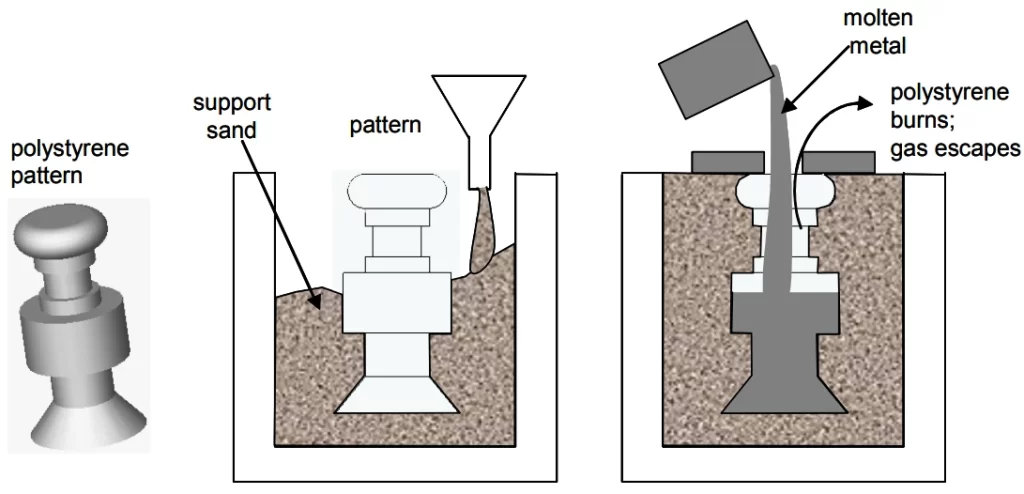
消失模铸造
这种铸造工艺使用聚苯乙烯模具。由于这种材料95%都是空气,当熔融金属浇注到上面时,它会蒸发。2该图案是通过模压成型的。 采用消失模铸造工艺制造的产品包括发动机轴和缸体。
|
消失模铸造法的优点 |
消失模铸造法的局限性 |
|
|
壳模铸造
壳型铸造 它由包裹在热金属模具周围的石英砂和树脂壳构成。熔融金属被浇注到形成的模腔中。
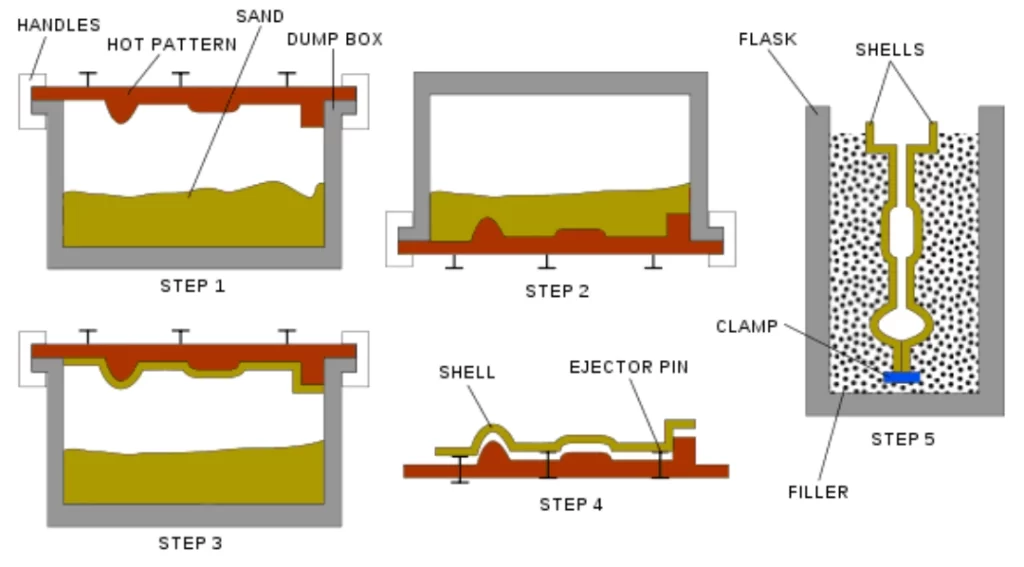
壳模铸造
虽然该工艺与砂型铸造类似,但成本相对较高,不过它生产的零件表面光洁度更高,尺寸更精确。
|
壳型铸造的优势 |
壳型铸造的局限性 |
|
|
连铸
连铸用于生产连续的金属坯料。该装置的主要部件是水冷模具,它有助于拉拔坯料或钢坯。全球范围内大部分半成品铝材和钢材都是通过连铸工艺生产的。
|
优势 |
限制 |
|
|
最流行的铸造类型是什么?
砂型铸造是全球应用最广泛的铸造方式。制造商之所以青睐这种铸造方式,是因为它经济实惠、用途广泛,并且能够生产复杂的零件。它适用于各种尺寸的黑色金属和有色金属。 航空航天和汽车是砂型铸造最常见的行业之一。例如,在汽车领域,通常指定使用砂型铸造的灰铸铁铸件。5] 灰铸铁在汽车铸件中的典型应用包括排气歧管、柴油发动机缸体、离合器片和变速箱壳体。
如何选择铸造工艺类型
选择金属铸造工艺时需要考虑的四个变量是材料类型、数量/体积、所需性能和零件复杂程度。
- 材料类型不同的材料需要不同的铸造方法。
- 数量/体积有些铸造类型是为小批量生产设计的,而另一些则是为大批量生产设计的。
- 所需属性这些特性包括机械性能和表面光洁度。某些类型的铸件比其他铸件具有更好的机械性能或更光滑的表面光洁度。
- 零件的复杂性精密零件可能需要采用与之匹配的铸造方法。例如,熔模铸造通常用于复杂设计,而砂型铸造则更适合简单设计。
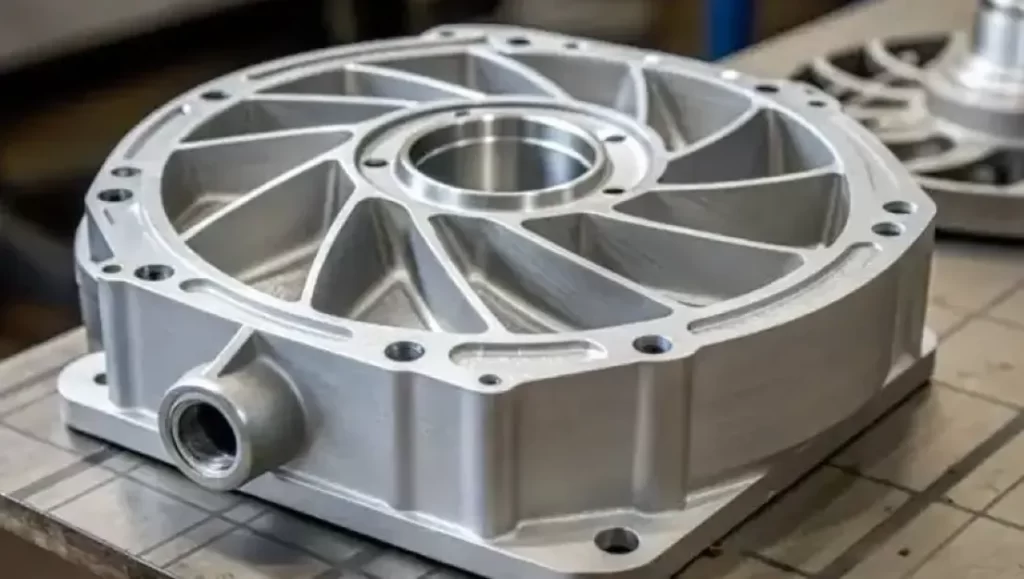
精密铸造复杂部件
请参考下表选择理想的铸件类型。
|
铸造类型 |
生产规模 |
材料种类 |
|
砂模铸造 |
中低 |
铝、青铜、铁 |
|
熔模铸造 |
中低 |
不锈钢及合金 |
|
压铸 |
中到高 |
铝、镁、锌 |
|
永久模具铸造 |
中 |
铝、铜 |
|
离心铸造 |
中到高 |
铁、钢、合金 |
|
真空铸造 |
低到中等 |
铝,精密合金 |
|
石膏模浇铸 |
低 |
铝、铜、锌 |
|
挤压压铸 |
中到高 |
铝、镁 |
|
低压铸造 |
中 |
铝、镁 |
|
高压压铸 |
高 |
铝、镁、锌 |
|
消失模铸造 |
中到高 |
铝,钢 |
|
壳模铸造 |
中 |
铝、铁、钢 |
|
连铸 |
高 |
铝、铜、钢 |
|
重力压铸 |
中 |
铝、铜、锌 |
注:以上仅为一般性指导原则。实际生产规模和材料类型可能因壁厚、公差和零件几何形状而异。
您觉得这些铸造方案如何?请将您的零件规格告知我们的工程师,以便我们尽快推荐合适的铸造工艺。
铸造过程中使用哪些材料?
金属是铸造工艺中最常用的材料,但铸造工艺并不局限于金属。以下是铸造工艺中使用的材料列表。
- 金属制品金属是主要的铸造材料。黑色金属和有色金属都可以铸造,但所采用的方法取决于金属的种类。
- 陶瓷这些用于耐热和耐火部件。
- 橡胶橡胶,通常是聚氨酯橡胶,用于制造柔性模具或原型。
- 塑料塑料浇铸适用于小批量或原型零件。
- 复合材料这些部件非常适合用于轻型结构件。
- 玻璃铸造玻璃部件通常用于光学和艺术用途。
- 合金金属合金适用于对性能有特定要求的应用,例如耐热性、耐腐蚀性和强度。
立即尝试 Boda!
使用铸造工艺的行业
铸造产品最常用于汽车、航空航天、消费品、珠宝和建筑等行业,产品范围从汽车行业的变速器壳体到建筑行业的建筑配件。
下表总结了应用实例。
|
行业 |
铸件示例 |
|
汽車 |
悬挂部件、变速箱壳体、发动机缸体 |
|
航空航天 |
起落架部件、涡轮叶片 |
|
消费品 |
电器外壳、配件 |
|
首饰/珠宝 |
采用熔模铸造工艺制作的复杂设计 |
|
构建 |
建筑配件、结构五金件 |
金属铸造中面向可制造性(DFM)的零件设计
金属铸造中的可制造性设计 (DFM) 意味着追求均匀的壁厚、较大的圆角半径、拔模斜度和分型线。这些因素不仅能确保零件均匀凝固,还能使其顺利从模具中脱模。
- 壁厚均匀 – 设计人员应采用均匀的壁厚,以确保冷却和收缩的平衡,从而防止零件缺陷。
- 宽大的半径 这可以防止零件尖角处出现应力集中。
- 拔模角度 精心设计的拔模角度可使零件顺利从模具中脱模。
- 分型线 – 该功能应进行策略性布局,因为它会影响模具的复杂性和飞边的形成。
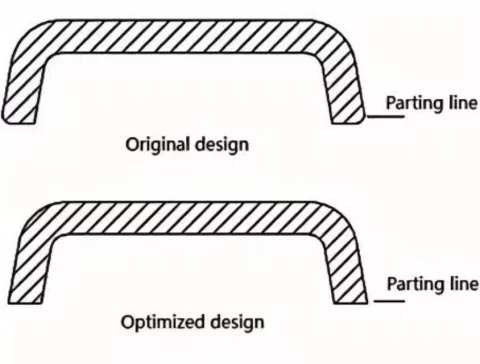
分型线
立即尝试 Boda!
金属铸造的不同热处理方法
退火、正火和回火/淬火是金属铸件的主要热处理方法。凝固后处理工艺用于提高材料的机械性能。
- 退火 这是一种能够消除内部应力的材料软化方法。
- 正火 – 该方法通过细化晶粒有助于获得均匀的力学性能。
- 淬火 这是利用空气、水或油对铸件进行快速冷却的过程。该工艺可以提高零件强度并硬化其微观结构。
- 回火 回火是指将淬火后的零件在临界温度以下进行可控的再加热。这种热处理工艺可以降低脆性,但能保留大部分硬度。
选角的未来
铸造技术正朝着缩短开发周期和降低废品率的方向发展。计算流体动力学模型将越来越多地用于预测零件缺陷。4] 3D打印的型芯和模具提高了原型制作速度。仿真软件也被用于在设计过程早期(即模具制造之前)检测缺陷。
各行业越来越多地采用混合铸造工艺和更轻的合金来制造更轻、更强的零件。 无论铸造业的未来如何发展,上面讨论的主要铸造类型和其他基本原理仍然适用。
总结
从铸造中获得可靠的产品,关键在于将数量、零件复杂性、所需性能和材料与为该工作设计的铸件类型相匹配。 压铸适用于大批量高精度生产,砂型铸造经济实用,熔模铸造则适用于复杂细节的制造。真空铸造等特殊铸造方法则满足了特定的性能需求。
由于没有一种铸件类型能够适用于所有零件,因此铸造在制造领域的通用性是无可比拟的。设计制造时需要遵循一些原则,例如合适的拔模斜度、足够的倒角半径和均匀的壁厚。此外,切勿忽略后续的热处理。
为了帮助您顺利完成从设计到生产的过渡,请立即上传您的零件设计,我们将进行可制造性设计 (DFM) 审核并立即报价。如果存在任何铸造问题,工程师会在模具制造前指出,从而为您节省成本。
常见问题解答
铸造类型如何影响成本?
铸造成本因铸造类型而异。有些方案可能更便宜,但比更贵的方案需要更多的返工。
为什么了解材料类型对铸造至关重要?
了解材料类型非常重要,因为它决定了材料性能与应用的匹配度。例如,铝和钢的性能截然不同,这会影响其在特定应用中的适用性。
生产量在选择铸造方法中起什么作用?
铸造方法的经济效益取决于产量。单位成本与前期模具成本之间的关系因铸造方法而异。 对于小批量生产,熔模铸造和砂型铸造是首选方法。离心铸造和永久模铸造最适合中等批量生产。而对于大批量生产,压铸则是主要方法。
相关资源
[1]https://aristo-cast.com/wp-content/uploads/2020/09/ICI_Metal_Standards_Spec_Manual.pdf
[2]https://www.uobabylon.edu.iq/eprints/publication_1_1951_6172.pdf
[3]https://www.sciencedirect.com/topics/engineering/squeeze-casting