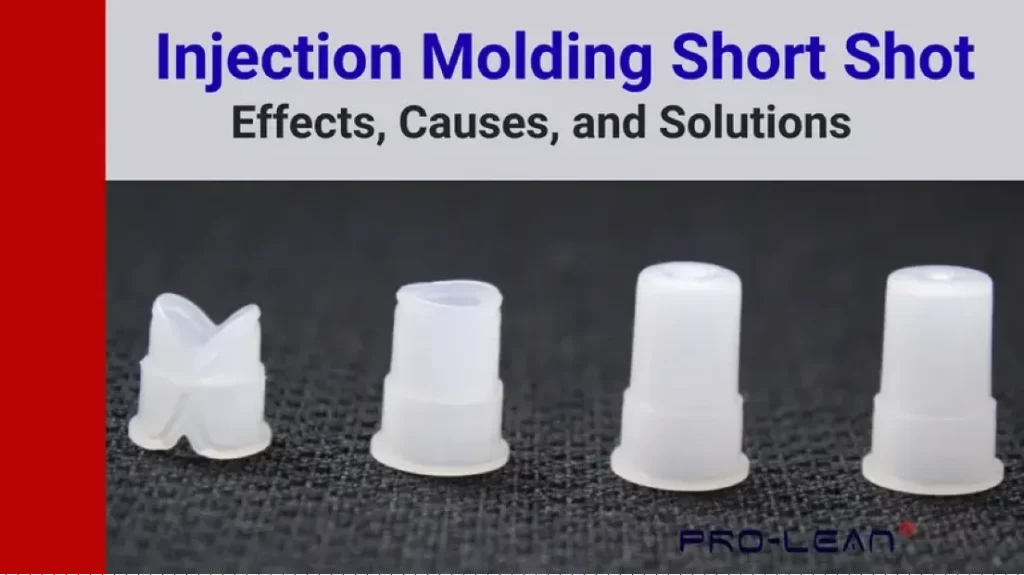
注塑成型短射
注塑成型短射,即部分成型零件或特征,是最确定的方法之一。 注塑成型 缺陷。由于其成因多种多样,包括温度过低、排气不良、材料粘度过高以及流道冻结等,因此专业的注塑成型故障排除是最可靠、最具成本效益的解决方案。
与专家合作大有裨益,因为他们能确保采用诸如热管理、优化成型参数、改进零件设计以及设备维护等策略。经验丰富的成型团队还会运用监控、检验和分析来确保卓越的成果。
对于所有从事注塑成型零件业务的企业而言,正确了解这种常见缺陷(包括其原因、故障排除和解决方案)有助于确保减少浪费、提高零件质量和降低运营成本。
什么是短镜头?
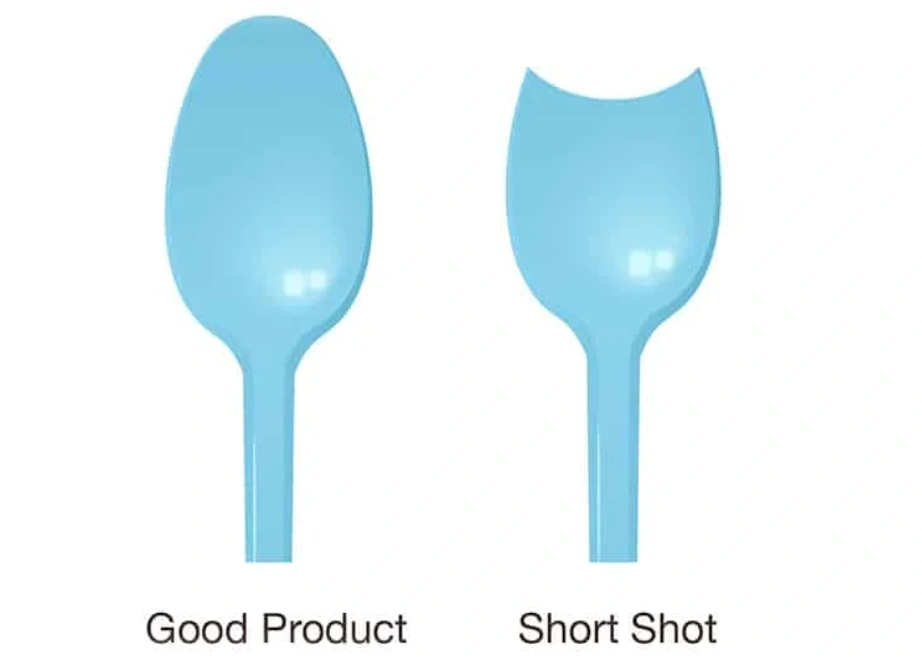
短射是一种注塑成型缺陷,指熔融树脂在填充型腔之前就已凝固。它表现为不完整的几何形状,如下图所示。
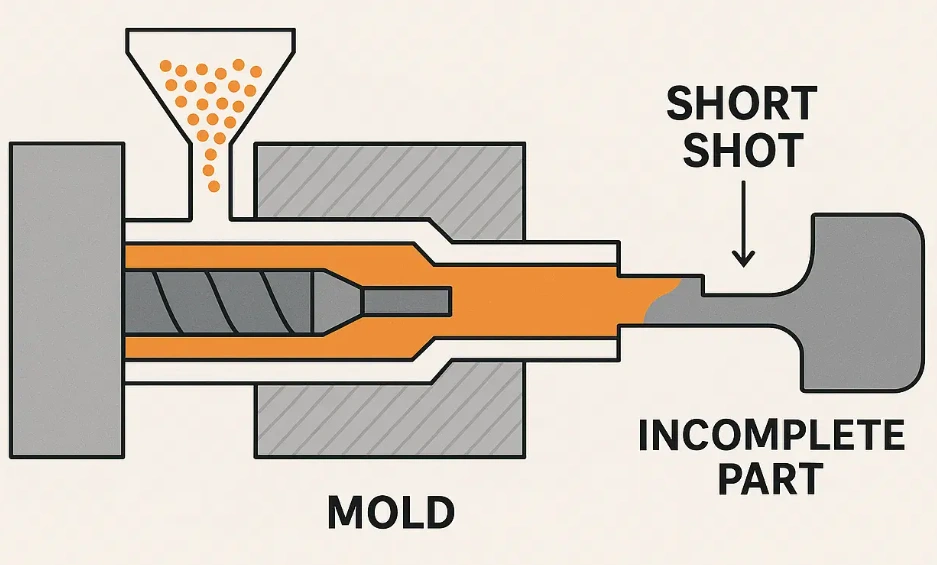
注塑成型短射
人们可能会将此问题归咎于注射压力过低。虽然这是造成缺陷的主要原因,但其他原因还包括零件设计不佳和流道冻结。短射现象凸显了压力、剪切力、温度、材料流动性和排气释放之间平衡的重要性。
短射缺陷的严重程度可能有所不同,但关键在于该缺陷会导致零件无法满足其功能和尺寸要求。由于该缺陷表明存在潜在的工艺问题,因此必须及时彻底地处理。
短模成型的原因是什么?
导致注塑成型不足的原因有很多,包括材料粘度过高、排气不良、温度过低、填充率过低以及流道冻结等。其他原因还包括注射压力不足、零件设计不合理以及材料污染。
材料粘度
熔融材料的流动性取决于其粘度。熔融指数低的材料在充满型腔之前就容易凝固。对于注塑件的薄壁部分,这个问题尤为严重。 人们可能会认为提高温度就能解决粘度过低的问题。然而,更好的解决方案可能是添加添加剂或直接选择不同等级的塑料。
通风不良
当成型工艺或设计不佳时,会造成空气滞留,从而增加流动阻力。因此,建议策略性地设置排气孔。排气孔最重要的参数之一是深度,对于大多数塑料而言,深度不应小于 0.025 毫米。
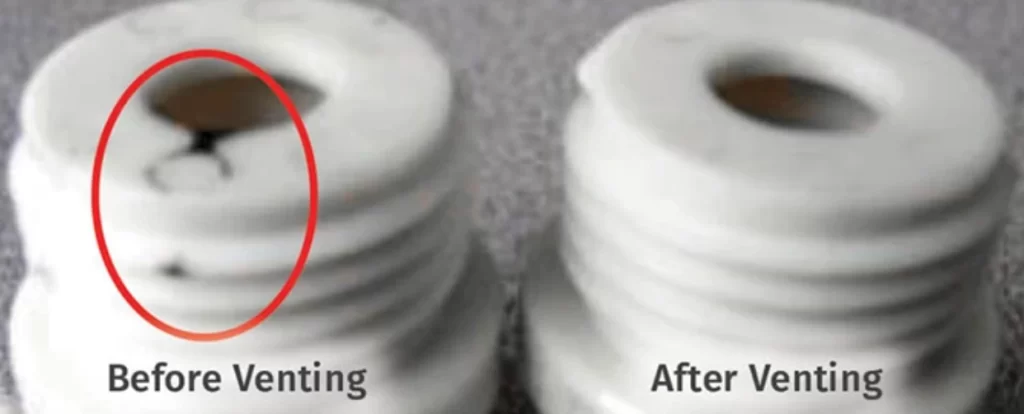
通风效应
低温
低温也是常见原因之一,其中料筒、模具或喷嘴的温度最为关键。有时,设计人员或工程师会忽略流动前沿的温度。由于该区域温度较低,因此注塑成型短射的概率很高。
填充率
填充速率(也称注射速度)决定了熔体在散热前能否充满整个型腔。该速率应尽可能低,以防止过早冷却和流动受阻。
冻结流道
导致注塑成型短射的另一个有效方法是加热不良或流道尺寸过小。 注塑浇口以及冷流道。这种熔体冻结的结果是型腔尚未完全覆盖。 经验丰富的制造商会通过调整零件尺寸和材料粘度与流道尺寸来解决这个问题。
注射压力不足
当压力不足时,熔体甚至无法克服最轻微的流动阻力。一些操作人员会通过增加填充压力来应对。然而,正确的做法是调整熔体温度、注射压力和其他填充阶段的参数。
零件设计缺陷
零件设计中最常见的导致注塑成型短射的因素包括尖角和薄壁。如果想要避免这种成型缺陷,几何形状的突变也是不可取的。工艺工程师在设计时应考虑可制造性的各个方面,包括正确的长宽比(L/t)。
材料路径中的污染
模腔内的物料通道会被炭化物、固化材料或降解树脂污染。不同材料交叉污染也会导致粘度不一致。
由于树脂中水分极易导致起泡,工艺工程师应格外注意确保成型结果的精确性。具体而言,工艺流程应包含全面的材料测试和清洗程序。
注塑成型短射的影响
在注塑成型零件中,应避免注塑短射,这不仅会降低外观,还会导致成本增加、产品完整性降低和声誉受损。
审美退化
零件上的注塑不足通常很明显,表现为边缘成型不良或零件缺失。这往往是注塑工艺出现问题的第一个迹象。对于用户能够立即看到的零件来说,这可能会影响用户体验。
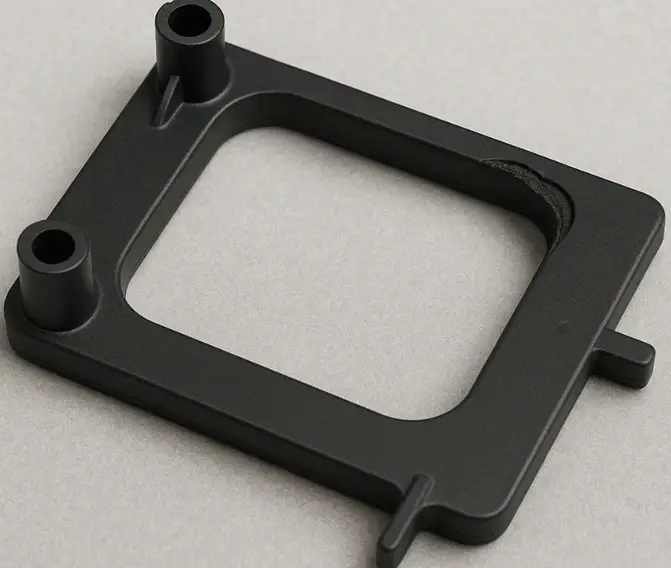
美学效果
成本增加
一两次小问题可能对成本影响甚微。然而,如果问题反复出现,成本就会迅速攀升。返工和机器停机都是代价高昂的损失,不容忽视。 人们往往会下意识地盲目调整参数,这种做法会增加直接成本。要解决缺陷,强烈建议找出问题的根本原因。
产品完整性降低
如前所述,注塑成型短射的影响不仅限于外观;甚至结构完整性也会受到威胁。
产品完整性受到影响
名誉受损
客户很容易因为持续的质量问题而对品牌失去信心。注塑成型过程中出现的短射现象或许并不严重,但如果人们认为注塑工艺存在根本缺陷,就可能损害品牌声誉。
立即尝试 Boda!
注塑成型故障排除与检测
排查和检测短击故障的主要策略是过程监控、目视检查、缺陷分析和尺寸分析。
过程监控
预防注塑成型短射的关键就在于此。这是一种基于实时工艺数据的有效策略。 如果能够实时获取以下数据,就可以对成型过程进行专业监控:模腔压力、循环时间漂移、注射重量和注射压力。 如果这些参数中的任何一个出现明显的偏差,例如±3σ,则应立即启动检查。
外观检验
与监控类似,目视检查也是一种可靠的防漏方法。关键在于,正如前文所述,技术人员必须清楚需要检查的具体内容。
因此,一些表明存在问题的因素包括:
- 缺少锐利边缘
- 边缘形状与预期不同
- 未完工的墙
在线视觉系统可以帮助识别短距离射击,从而弥补纯粹人工检查可能造成的遗漏。
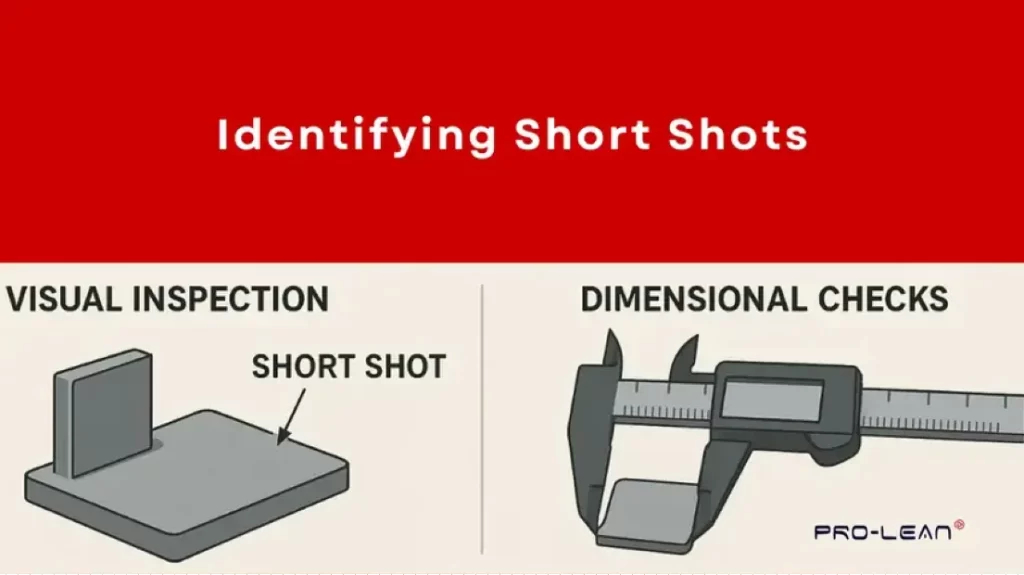
识别短镜头
缺陷分析
分析的目的是找出问题的根源,也就是解释为什么会出现短射现象。下表列出了一些可能通过分析得出的答案或导致短射的原因。
|
可能的原因 |
迹象 |
|
温度或粘度问题 |
多处薄壁出现故障。 |
|
通风问题/气体滞留 |
烧伤痕迹 |
|
压力损失 |
填充结束时的短镜头 |
|
污染,冷蛞蝓 |
靠近大门的短镜头 |
多方面分析
尺寸分析弥补了标准目视检查的不足。该策略下最常用的方法包括三维扫描、横截面分析和使用三坐标测量机(CMM)。
3D扫描这是对复杂注塑零件进行尺寸分析的最佳方法。它通过将CAD细节与扫描数据进行比较来检查型腔是否完整。
横截面如果怀疑某些区域存在短孔,则会对其进行切片并在显微镜下进行检查。虽然这种方法具有破坏性,但好处在于它可以对缺陷给出明确的答案。
CMM(坐标测量机)该机器配备一个探针,用于将关键尺寸与CAD模型进行比较。工艺工程师利用这种方法来精确定位肉眼可能无法看到的微小缺陷。
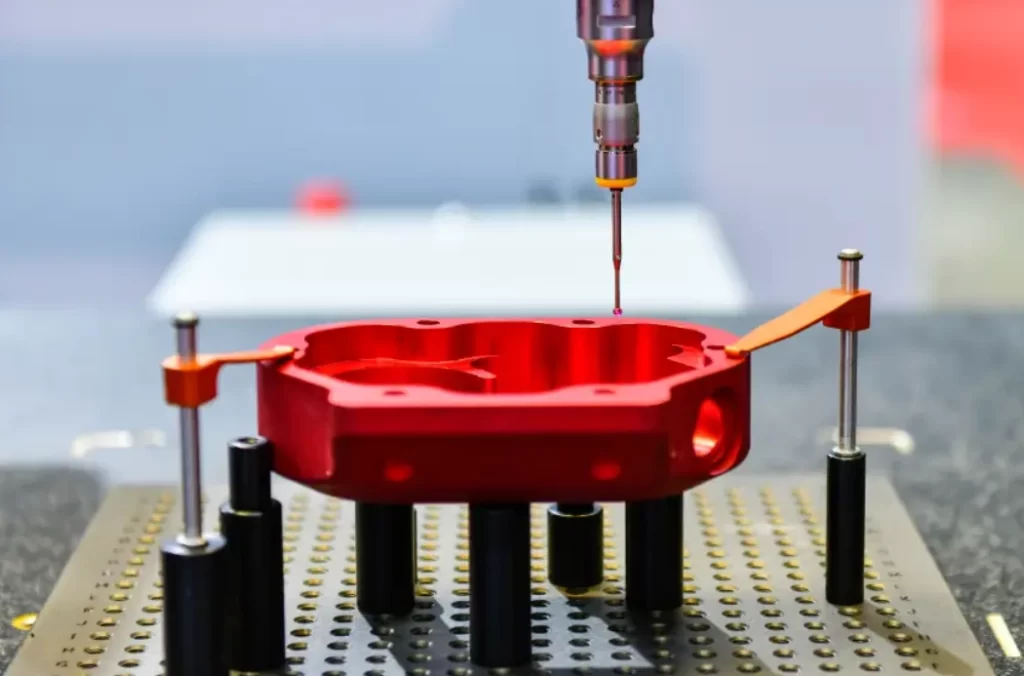
三坐标测量机 (CMM)
立即尝试 Boda!
如何解决注塑成型中的短射问题?
一旦你确定了注塑成型中短射的原因,就像其他情况一样,就可以开始研究其他问题了。 注塑缺陷因此,重点转向补救措施。这些措施包括改进模具设计、热管理、过程监控、机器维护以及优化成型参数。
模具设计改进
无论成型工艺如何改进,模具设计才是根本的解决方案。需要重点关注的方面包括壁厚、排气、流道和溢流槽。
室壁厚度 建议采用均匀的壁厚。
放空 复杂的几何形状可能需要真空辅助排气。最后填充的位置应该有更深或更多的排气口。
跑人 – 流道应保持平衡,以防止模具填充不均匀。
溢流井 这些对于延长整个腔体的流动路径至关重要。
模具设计
热管理
注塑成型中温度均匀性至关重要,因此有效的热管理不容忽视。
需要持续检查的方面包括:
- 桶区
- 模具表面温度
- 喷嘴尖端温度
- 热跑平衡
定期机器维护
持续的机器维护而非被动的维护是卓越注塑工艺的关键所在。这些策略可以围绕每周、每月和每季度的维护计划展开。当维护工作积极主动时,短射现象就会变得极为罕见。
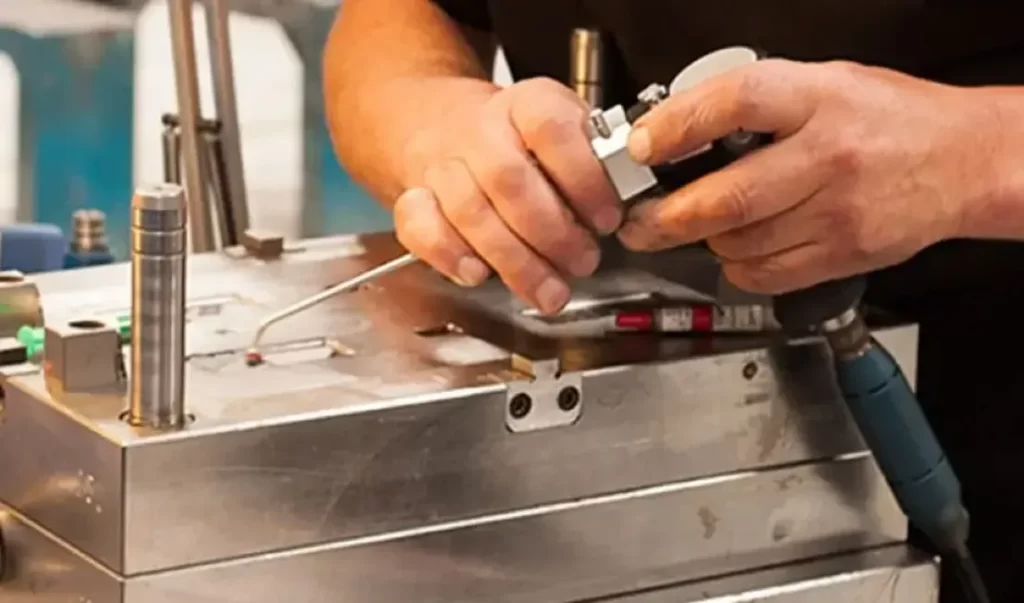
模具保养
优化成型参数
相关参数包括保压、背压、注射压力、熔体温度和注射速度。注塑成型服务供应商可以帮助您实施全面的实验设计 (DOE) 方法,以采取切实有效的措施来应对短射问题。
在结论
短射注塑成型是常见的挑战之一。本文详细阐述了这个问题,并解释说它不仅仅是注射压力不足的问题。填充率、粘度、零件设计和温度也是影响因素。
好消息是,与其他注塑成型问题一样,短射是可以控制的。本文讨论了诸如参数优化、热管理和模具设计改进等解决方案。 如果您在制作短射模具时遇到困难,我们的 注塑服务 是您的最佳选择。我们的专家团队将确保您的塑料零件完好无损、品质完美。