Moldeo por inyección de inyección corta
El moldeo por inyección de piezas cortas, la formación parcial de piezas o características, es uno de los métodos más definitivos. moldeo por inyección Defectos. Dado que sus causas van desde bajas temperaturas hasta una ventilación deficiente, y desde la viscosidad del material hasta la congelación de los canales de flujo, la resolución de problemas en el moldeo por inyección por parte de profesionales es la solución más fiable y rentable.
Trabajar con un experto es beneficioso porque garantiza estrategias como la gestión térmica, la optimización de los parámetros de moldeo, la mejora del diseño de las piezas y el mantenimiento de la maquinaria. Un equipo de moldeo experimentado también aplica monitoreo, inspección y análisis para obtener resultados excelentes.
Para todas las empresas que trabajan con piezas moldeadas por inyección, una comprensión adecuada de este defecto común, incluidas las causas, la resolución de problemas y las soluciones, ayuda a garantizar menos desperdicio, una mejor calidad de las piezas y operaciones rentables.
¿Qué es un tiro corto?
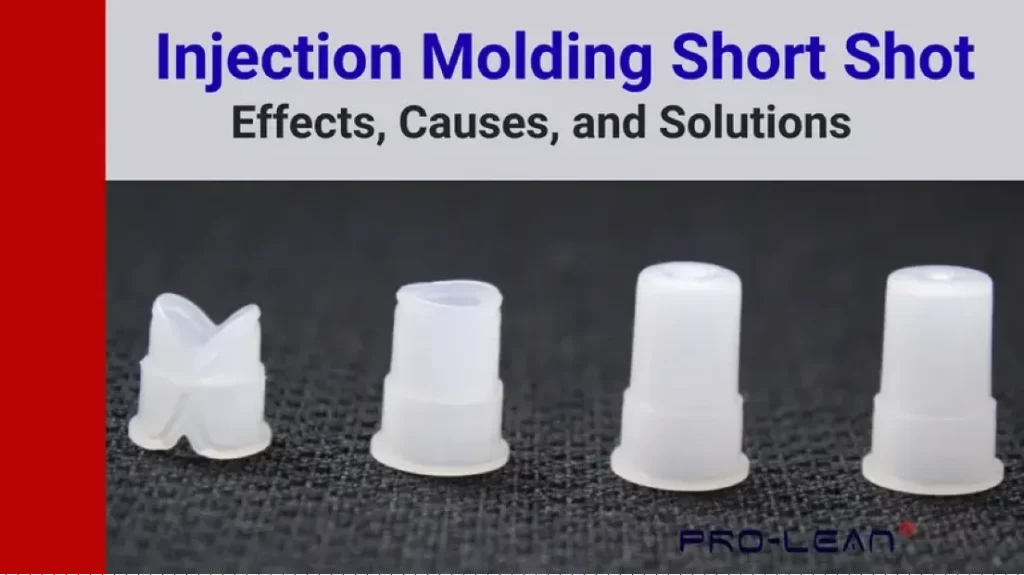
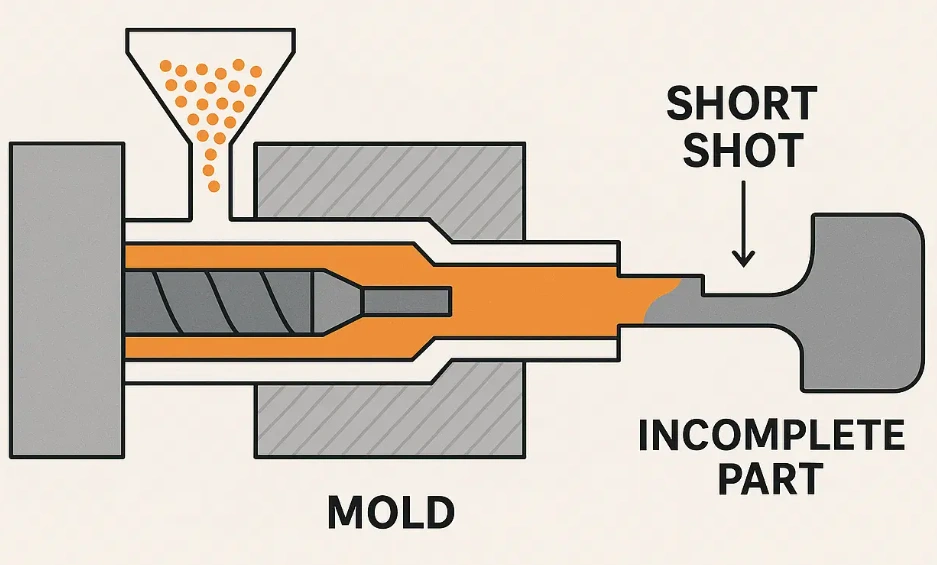
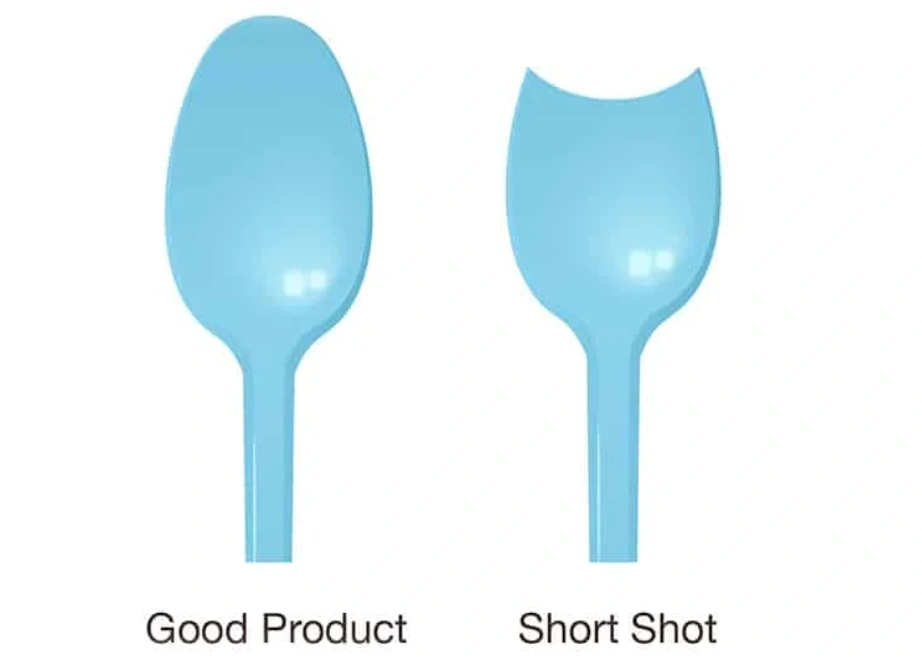
El defecto de inyección incompleta se produce cuando la resina fundida se solidifica antes de llenar la cavidad. Se manifiesta como una geometría incompleta, como se muestra en la siguiente imagen comparativa.
Moldeo por inyección de inyección corta
Este problema podría atribuirse a una baja presión de inyección. Si bien esta es una causa importante del defecto, otras causas son un diseño deficiente de la pieza y canales de flujo congelados. La inyección incompleta subraya la importancia de un equilibrio entre presión, cizallamiento, temperatura, movilidad del material y liberación de gases.
La gravedad de un fallo de inyección puede variar, pero en definitiva, el defecto provoca que la pieza no cumpla con sus requisitos funcionales y dimensionales. Dado que el defecto sugiere un problema subyacente en el proceso, es fundamental abordarlo de forma rápida y exhaustiva.
¿Cuál es la causa de la moldura incompleta?
Existen diversas causas de moldeo incompleto, entre ellas la viscosidad del material, la ventilación deficiente, la baja temperatura, la velocidad de llenado y los canales de flujo congelados. Otras causas son la presión de inyección inadecuada, el diseño deficiente de la pieza y la contaminación del material.
Viscosidad del material
El flujo del material fundido depende de la viscosidad. Los materiales con un índice de fluidez bajo tienden a solidificarse antes de que la cavidad se llene por completo. El problema se agrava en las secciones de paredes delgadas de la pieza moldeada por inyección. Podría pensarse que aumentar la temperatura siempre soluciona el problema de la baja viscosidad. Sin embargo, una mejor solución podría ser añadir un aditivo o simplemente elegir un tipo de plástico diferente.
Mala ventilación
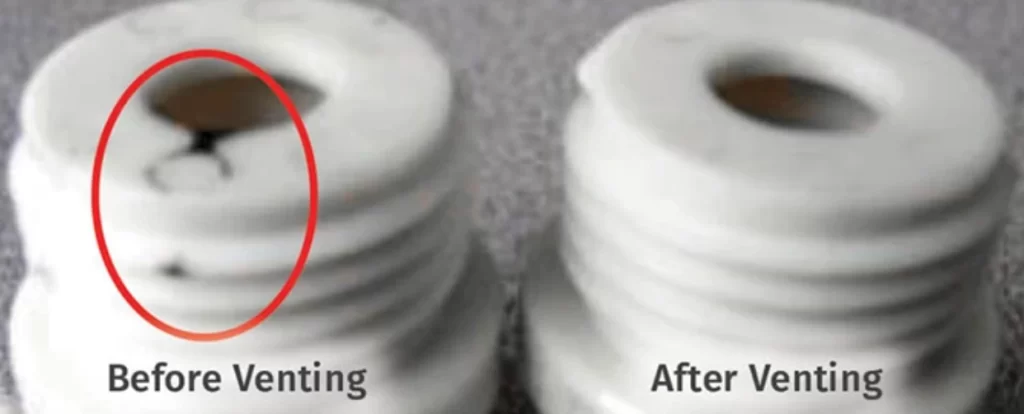
Cuando la técnica o el diseño del moldeo son deficientes, se produce aire atrapado, lo que genera resistencia al flujo. Por ello, se recomienda colocar orificios de ventilación estratégicamente. Uno de los parámetros más importantes para la ventilación es la profundidad, que no debe ser inferior a 0.025 mm en la mayoría de los plásticos.
Efecto de ventilación
Baja temperatura
La baja temperatura también es una causa común, siendo la temperatura en el cilindro, el molde o la boquilla el factor más relevante. En ocasiones, los diseñadores o ingenieros no tienen en cuenta la temperatura en el frente de flujo. Dado que esta es una zona fría, las probabilidades de que se produzca un llenado incompleto en el moldeo por inyección son altas.
Tasa de relleno
La velocidad de llenado, también llamada velocidad de inyección, determina si el material fundido llena completamente la cavidad antes de perder calor. Esta velocidad debe ser demasiado baja para evitar el enfriamiento prematuro y la restricción del flujo.
Canales de flujo congelados
Otra forma segura de promover el moldeo por inyección de plástico de dosis corta es un calentamiento deficiente o un tamaño insuficiente de los canales de flujo, puertas de moldeo por inyeccióny canales fríos. El resultado de esta congelación por fusión se produce antes de la cobertura total de la cavidad. Un fabricante experimentado se encarga de este factor desencadenante ajustando el tamaño de la pieza y la viscosidad del material al tamaño del canal de flujo.
Presión de inyección inadecuada
Cuando la presión es insuficiente, el material fundido no puede superar ni la más mínima resistencia al flujo. Algunos operadores reaccionan aumentando la presión de compactación. Sin embargo, la estrategia correcta consiste en ajustar la temperatura del material fundido, la presión de inyección y otros parámetros de la etapa de llenado.
Diseño deficiente de las piezas
Los aspectos más comunes del diseño de piezas que pueden provocar un moldeo por inyección de plástico con inyección incompleta incluyen esquinas afiladas y paredes delgadas. Los cambios bruscos de geometría también son indeseables si se quiere evitar este defecto de moldeo. El ingeniero de procesos debe tener en cuenta diferentes aspectos del diseño para la fabricación, incluidas las relaciones L/t correctas.
Contaminación en la trayectoria del material
El recorrido del material en la cavidad del molde se contamina con residuos carbonizados, material solidificado o resina degradada. Además, la contaminación cruzada entre diferentes materiales puede provocar inconsistencias en la viscosidad.
Dado el riesgo de formación de espuma debido a la humedad en las resinas, los ingenieros de procesos deben asegurarse de obtener resultados de moldeo precisos. En concreto, el proceso debe incluir pruebas exhaustivas de los materiales y programas de purga.
Efectos de la inyección de dosis insuficiente
Debe evitar los defectos en la inyección de piezas, no solo por la degradación estética, sino también por el aumento de costes, la reducción de la integridad del producto y el daño a la reputación.
Degradación Estética
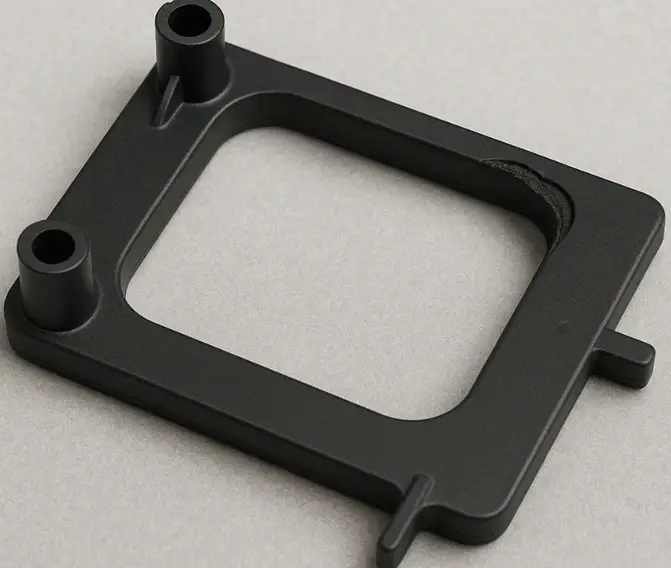
Las piezas con defectos de inyección suelen ser visibles, manifestándose como bordes mal formados o partes faltantes. A menudo, esta es la primera señal de que algo falla en el proceso de moldeo por inyección. En el caso de piezas que el usuario ve de inmediato, esto puede resultar muy decepcionante.
Efecto estético
Costos Aumentados
Uno o dos disparos cortos pueden tener un impacto mínimo en el costo. Sin embargo, si el problema es recurrente, los costos pueden dispararse rápidamente. Los retrabajos y los tiempos de inactividad de la máquina son costosos y no se pueden ignorar. La reacción instintiva suele ser ajustar los parámetros a ciegas, un enfoque que puede aumentar los costos directos. Para solucionar el problema, es fundamental llegar a la raíz del mismo.
Integridad del producto reducida
Como ya se ha mencionado, los efectos de una inyección incompleta van más allá de afectar la apariencia; incluso la integridad estructural está en riesgo.
La integridad del producto se ve afectada.
Daño a la reputación
Los clientes pueden perder fácilmente la confianza en una marca debido a problemas de calidad constantes. Un defecto en el moldeo por inyección puede no ser grave, pero la percepción de que el proceso es fundamentalmente defectuoso puede dañar la reputación.
¡Pruebe Boda ahora!
Solución de problemas y detección en el moldeo por inyección
Las principales estrategias para solucionar problemas y detectar fallos de inyección son la monitorización del proceso, la inspección visual, el análisis de defectos y el análisis dimensional.
Supervisión del proceso
Aquí es donde comienza todo lo relacionado con la prevención de fallos en el moldeo por inyección. Se trata de una estrategia eficaz basada en datos del proceso en tiempo real. El proceso de moldeo se puede supervisar de forma experta si se puede acceder a estos datos en tiempo real: presión de la cavidad del molde, variación del tiempo de ciclo, peso de la inyección y presión de inyección. Si se observa una desviación significativa de cualquiera de estos parámetros, por ejemplo, de ±3σ, se debe iniciar una verificación inmediata.
Inspección visual
Al igual que la monitorización, la inspección visual es un método fiable para evitar errores. La clave, como en el punto anterior, es que el técnico conozca los detalles que debe buscar.
Algunos de los problemas que apuntan a un problema incluyen:
- Faltan bordes afilados
- Bordes con formas diferentes a las esperadas
- Muros incompletos
Los sistemas de visión en línea pueden ayudar a identificar tomas cortas, de modo que se puedan compensar los posibles errores derivados de la inspección puramente humana.
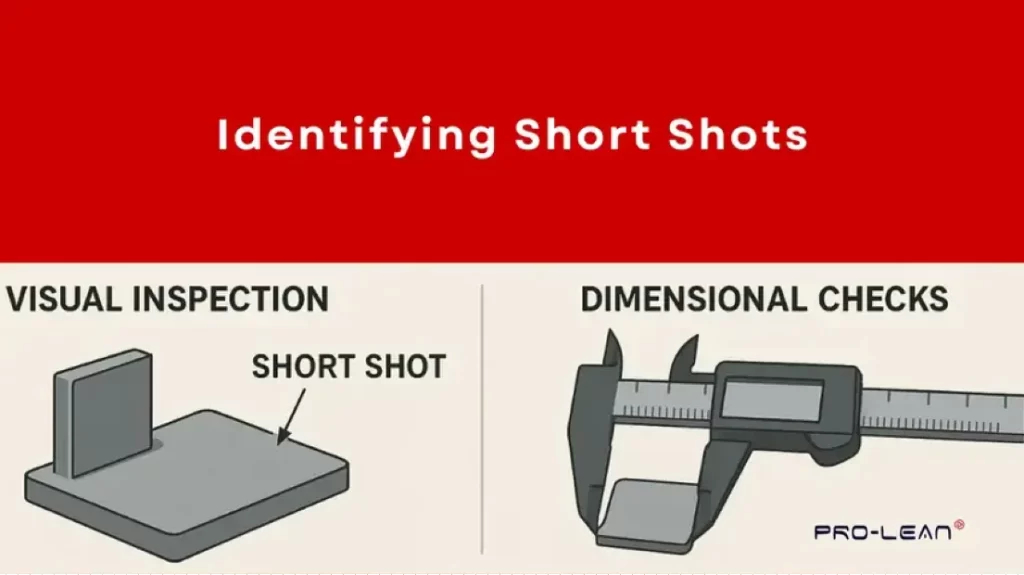
Identificación de tiros cortos
Análisis de defectos
El análisis consiste en llegar a la raíz del problema, es decir, en responder por qué se produce el tiro corto. Algunas respuestas o causas del tiro corto que podrían derivarse de este análisis se destacan en la tabla.
|
Causa posible |
Indicación |
|
Problema de temperatura o viscosidad |
Varias paredes delgadas están fallando. |
|
Problema de ventilación/gas atrapado |
Quemaduras |
|
Pérdida de presión |
Breve toma al final del llenado |
|
Contaminación, babosa fría |
Plano corto cerca de la puerta |
Análisis dimensional
El análisis dimensional cubre las deficiencias de la inspección visual estándar. Los métodos más populares dentro de esta estrategia incluyen el escaneo 3D, el seccionamiento transversal y el uso de máquinas de medición por coordenadas (MMC).
Exploración 3DEste es el mejor método para el análisis dimensional de piezas complejas moldeadas por inyección. Consiste en comparar los detalles del diseño CAD con los datos de escaneo para verificar que la cavidad esté completa.
Sección transversalSi se sospecha que algunas áreas presentan defectos puntuales, se seccionan y se examinan al microscopio. Si bien este método es destructivo, la ventaja es que proporciona una respuesta concluyente sobre el defecto.
CMM (Máquina de medición por coordenadas)La máquina cuenta con una sonda que ayuda a comparar las dimensiones críticas con el modelo CAD. Los ingenieros de procesos utilizan este método para detectar fallos que podrían ser invisibles a simple vista.
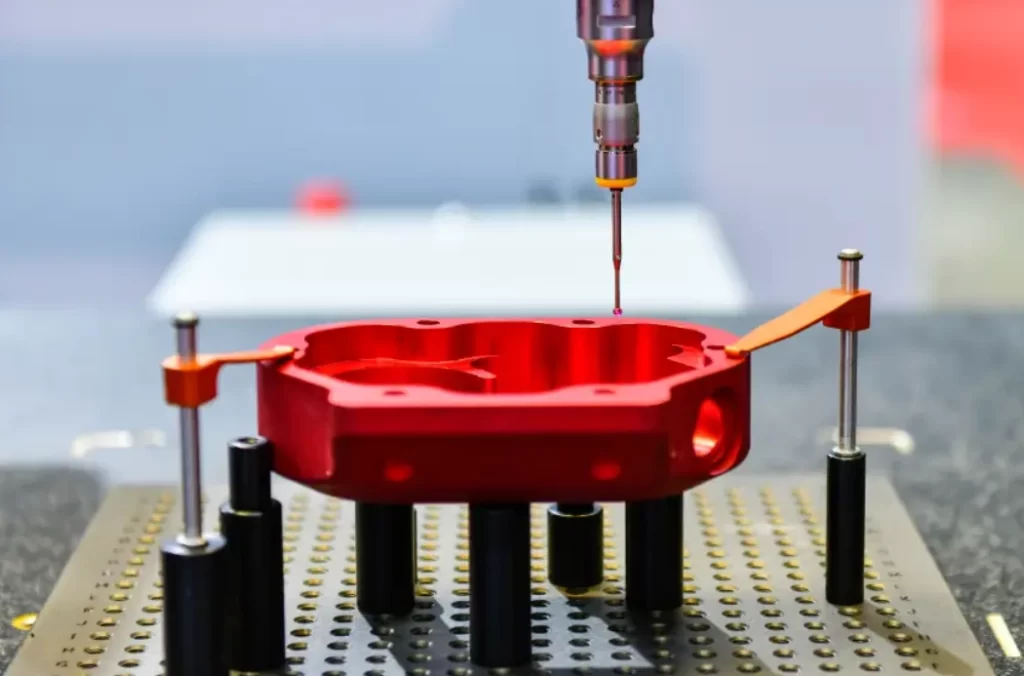
Máquina de medición coordinada (CMM)
¡Pruebe Boda ahora!
¿Cómo solucionar problemas de inyección incompleta?
Una vez que haya identificado las causas de las inyecciones incompletas en el moldeo por inyección, como para otros defectos de moldeo por inyecciónLa atención se centra ahora en las medidas correctivas. Estas incluyen la mejora del diseño del molde, la gestión térmica, la monitorización del proceso, el mantenimiento de la maquinaria y la optimización de los parámetros de moldeo.
Mejora del diseño de moldes
Por mucho que se mejore el proceso de moldeo, el diseño del molde sigue siendo la clave. Los aspectos en los que hay que centrarse incluyen el espesor de la pared, la ventilación, los canales de alimentación y los rebosaderos.
Espesor de la pared – Se recomienda encarecidamente un espesor de pared uniforme.
Ventilación – Las geometrías complejas pueden requerir ventilación asistida por vacío. Los puntos de llenado final deben tener orificios de ventilación más profundos o en mayor cantidad.
Los corredores – Los soportes deben estar equilibrados para evitar un llenado desigual del molde.
Pozos de desbordamiento – Estos son fundamentales para extender la trayectoria del flujo en toda la cavidad.
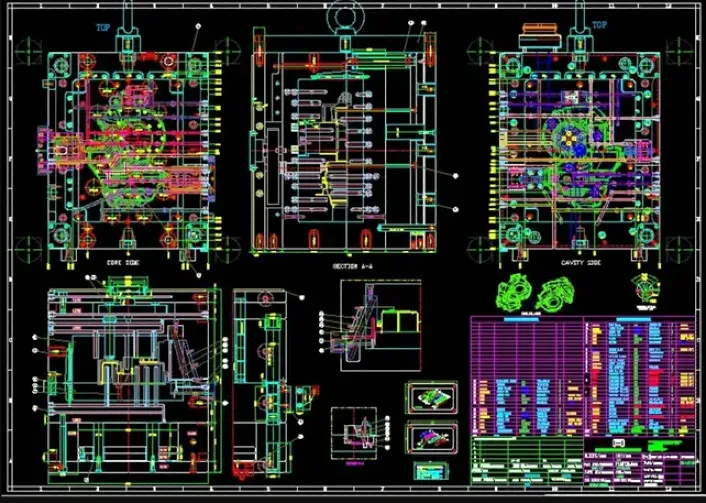
Diseño del molde:
Transferencia térmica
La uniformidad de la temperatura es fundamental en el moldeo por inyección, por lo que una gestión térmica eficaz es imprescindible.
Las áreas que se deben revisar continuamente son:
- Zona de barriles
- Temperatura de la superficie del molde
- Temperatura de la punta de la boquilla
- equilibrio del corredor caliente
Mantenimiento periódico de la máquina
El mantenimiento continuo de la maquinaria, en lugar del mantenimiento reactivo, distingue a las operaciones de moldeo superiores. Estas estrategias pueden basarse en pilares semanales, mensuales y trimestrales. Cuando el mantenimiento es proactivo, los fallos de inyección son poco frecuentes.
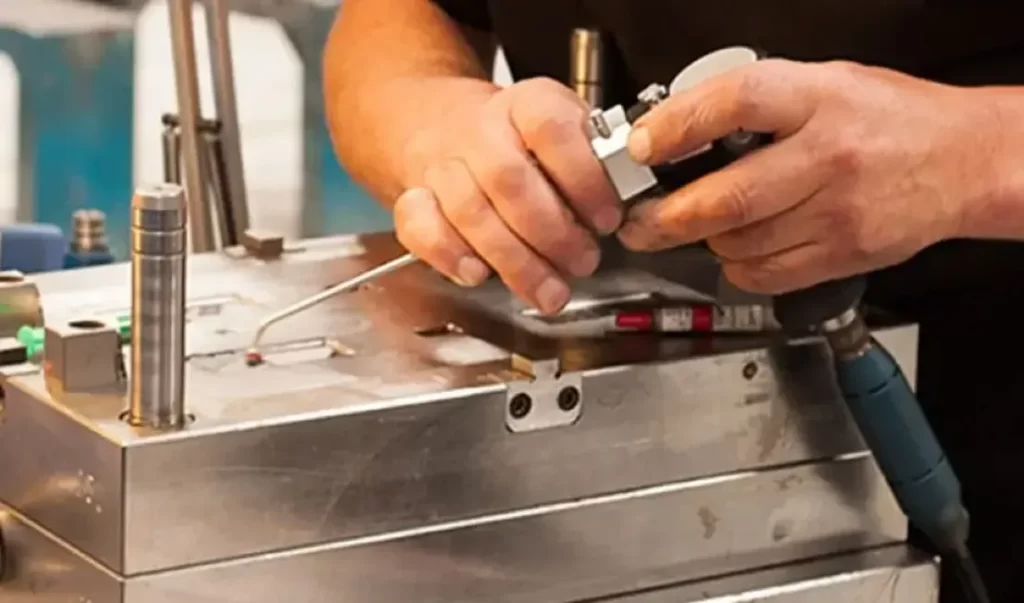
Mantenimiento de moldes
Optimizar los parámetros de moldeo
Los parámetros en cuestión son la presión de compactación, la contrapresión, la presión de inyección, la temperatura de fusión y la velocidad de inyección. Un proveedor de servicios de moldeo por inyección puede ayudarle a implementar un método integral de Diseño de Experimentos (DOE) para encontrar contramedidas efectivas contra las inyecciones incompletas.
En conclusión
El moldeo por inyección de plástico con inyección incompleta es uno de esos desafíos previsibles. Este artículo ha profundizado en el problema y explicado que va más allá de una simple presión de inyección insuficiente. La tasa de llenado, la viscosidad, el diseño de la pieza y la temperatura son otros factores que influyen.
Lo bueno es que, al igual que otros problemas del moldeo por inyección, las inyecciones incompletas se pueden solucionar. En este artículo se han analizado soluciones como la optimización de parámetros, la gestión térmica y la mejora del diseño del molde. Si tiene dificultades para moldear tomas cortas, nuestra servicio de moldeo por inyección es su mejor opción. Nuestro equipo de expertos se asegurará de que sus piezas de plástico lleguen completas y con una calidad perfecta.