Fatiga por fluencia o deformación
Como ingeniero o fabricante, conoces bien el comportamiento de los materiales. Como sabes, los materiales suelen deformarse. Es posible que te enfrentes a problemas con frecuencia. ¿Sabes qué causa estos comportamientos? deformación por fluenciaPor lo tanto, es importante comprender qué es la deformación por fluencia y cómo evitar que ocurra de manera inesperada.
La fluencia es un proceso sigiloso que suele ocurrir con el tiempo. Su cambio es gradual. A menudo afecta a metales como el acero y los polímeros. Esta deformación lenta y continua puede sorprenderte. Sin embargo, con el conocimiento adecuado, puedes anticiparte.
Además, leer e interpretar un gráfico de deslizamiento Es una de las habilidades más importantes a desarrollar. Profundicemos en la deformación por fluencia: qué es y cómo evitarla.
¿Qué es la deformación por fluencia?
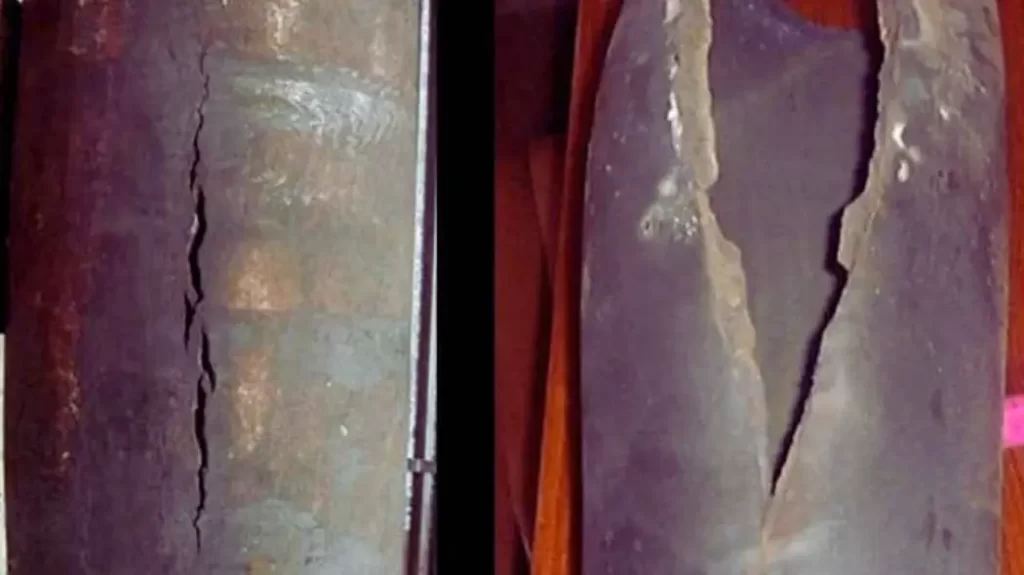
Efecto de deformación por fluencia
La deformación por fluencia es un fenómeno gradual. Se produce cuando un material se somete a una tensión constante a lo largo del tiempo, a diferencia de la distorsión mecánica. Puede que no sea evidente de inmediato, pero aun así puede causar fallas en el material. Su formación depende de las propiedades del material, la temperatura, el uso y las condiciones de tensión.
Imagine a un trabajador colocando su botella de agua metálica en la parte inferior de su mochila, donde guarda sus herramientas. Este objeto permanece oculto bajo otras herramientas a diario. La botella tenía un aspecto normal cuando era nueva, pero tiende a deformarse con el uso. La tapa y la base del objeto metálico pueden cambiar su forma original. El proceso de doblado se desarrolla gradualmente, sin ninguna transformación repentina o inmediata. El metal se ablanda gradualmente al someterse a la presión continua de herramientas pesadas y líquidos.
Signos de deformación por fluencia
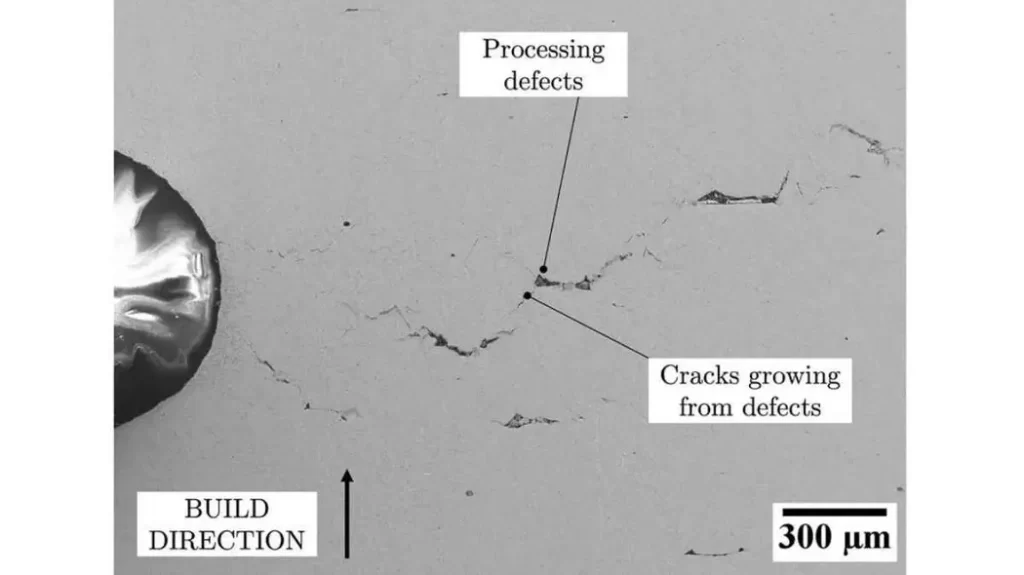
Signos de deformación por fluencia
La detección anticipada de señales de fluencia permite evitar la distorsión del material. La fluencia se produce en múltiples tipos de materiales cuando experimentan y soportan una tensión intensa. En general, aleación de acero sufre deformación por fluencia a temperaturas superiores al 40% de su punto de fusión.
El hormigón presenta características que lo distinguen de todos los demás materiales de construcción. La función básica en el diseño de la mezcla de hormigón depende de la proporción de áridos. El proceso de formación de daños por fluencia incluye cambios de temperatura y niveles de tensión del material. Su desarrollo prolongado daña permanentemente los elementos constructivos de hormigón y sus características superficiales.
El fenómeno de fluencia y deformación generalmente afecta a polímeros, nailon, ABS, polietileno y muchos otros materiales (Obtenga más información sobre diferentes Tipos de plástico para mecanizado CNC)Las superaleaciones representan un método eficaz para detener el efecto de fluencia. Además, los materiales de grado de ingeniería demuestran una resistencia superior a la deformación por fluencia, ya que conservan su capacidad de resistencia en condiciones de alta presión.
La impresión 3D se introduce sigilosamente
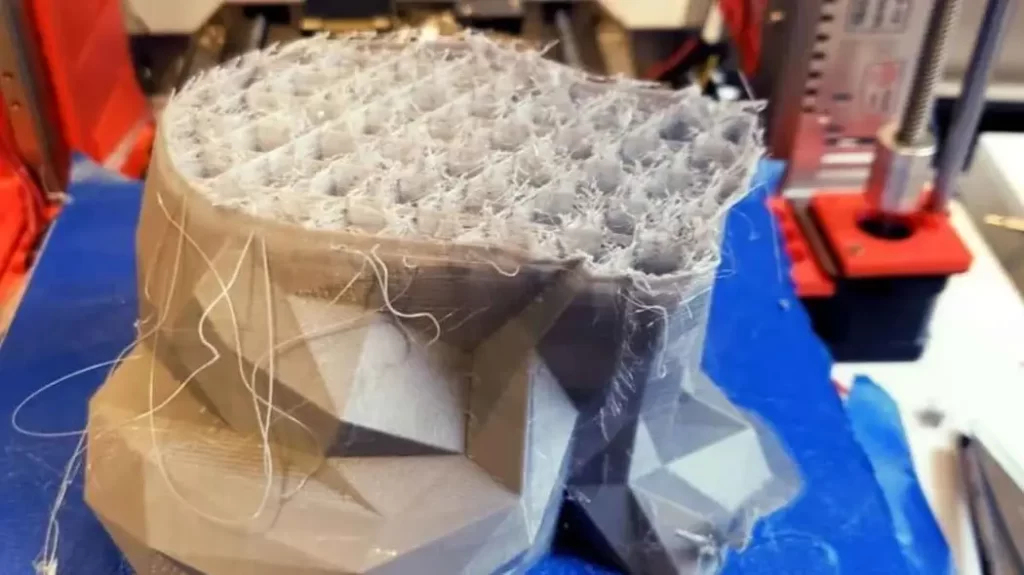
Fluencia térmica en la impresión 3D
La fluencia no es un problema exclusivo de la fabricación tradicional. También es algo frecuente en la impresión 3D. En la impresión FDM, la deformación por fluencia se produce por la relajación viscoelástica bajo carga, lo que desplaza sus cadenas moleculares.
Otro problema es la fluencia térmica. Esto ocurre cuando el calor asciende bruscamente por el objeto impreso. A medida que el material se calienta, se produce deformación, sobre todo cuando el calor alcanza zonas no deseadas.
¿Qué es la tasa de fluencia en estado estacionario?
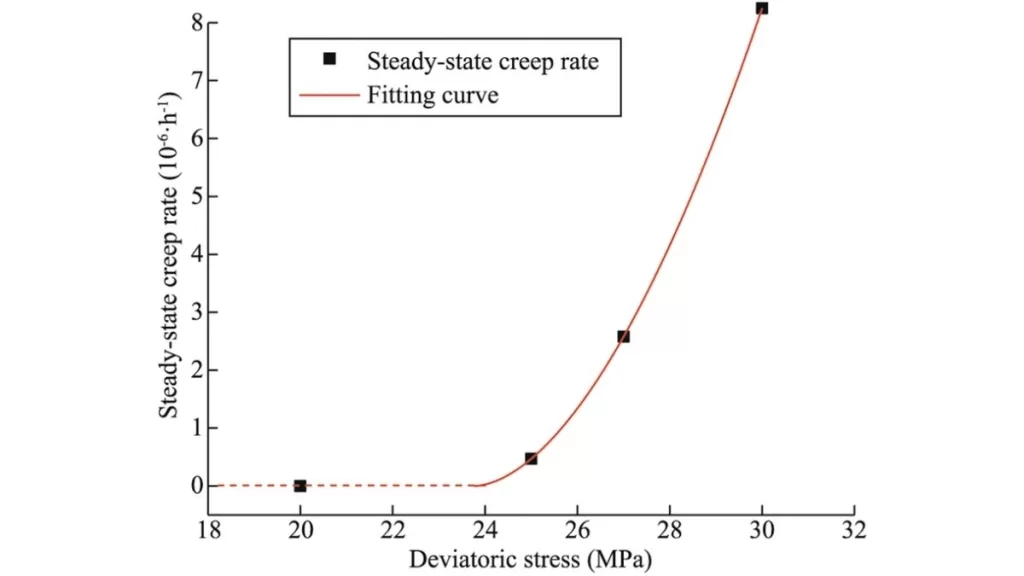
Tasa de deslizamiento en estado estacionario
Con el tiempo, los materiales fluenciales responden a la tensión en diferentes etapas. La tasa de fluencia en estado estacionario es una etapa crítica. Durante esta fase, el material muestra una distorsión uniforme y mantiene una tasa de cambio constante, sin aumentar ni disminuir.
El material finalizó su fase de fluencia rápida, lo que dio inicio al proceso. Ahora mantiene un equilibrio y una tasa de cambio estable. El movimiento lento y constante en esta etapa probablemente provocará fallas en el material si la tensión persiste en el tiempo.
Por ejemplo, una tubería metálica en una caldera de alta temperatura está sometida a una presión interna constante. Debido a la fluencia constante, se alargará gradualmente con el paso de los años, hasta llegar a romperse. Cuando el material experimenta tensión continua en estado estacionario, puede ser más propenso a romperse.
¡Pruebe Boda ahora!
¿Cuáles son las etapas típicas del creep?
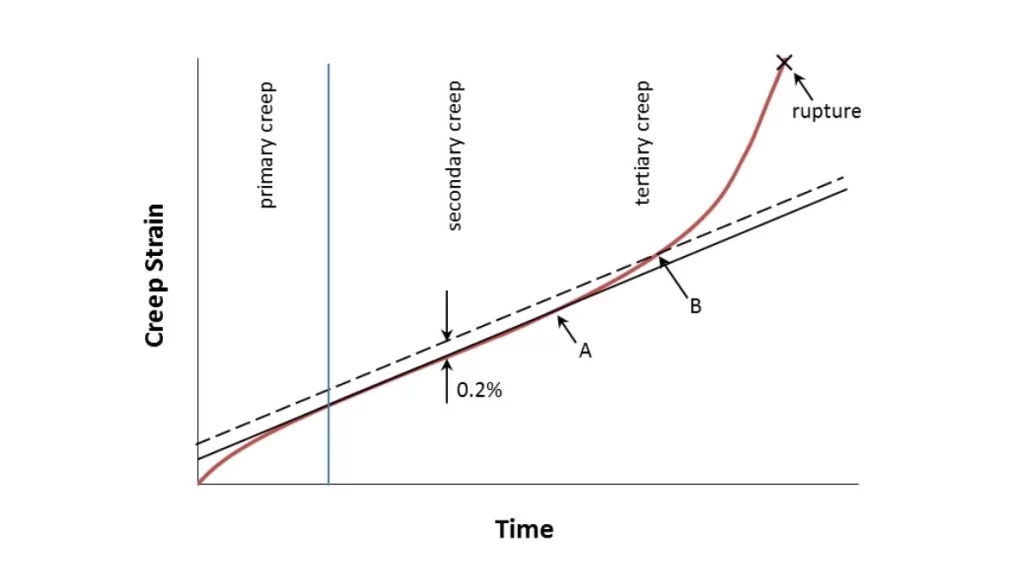
Etapas de la deformación por fluencia
La deformación por fluencia suele ocurrir en etapas. Cada etapa revela información importante sobre cómo cambia el comportamiento del material. Analicemos estas etapas para comprender mejor el proceso:
Etapa primaria (crecimiento transitorio)
Esta es la primera etapa después de aplicar una carga al material. El material experimenta una fase elásticaDurante esta fase, la velocidad de fluencia disminuye. El material comienza a sufrir endurecimiento por deformaciónEn términos más simples, se endurece bajo presión, lo que hace que la deformación sea menos rápida al principio.
Etapa secundaria (crecimiento en estado estacionario)
Una vez que el material ha pasado por la etapa primaria, ingresa a la etapa secundaria, lo cual se conoce como deslizamiento en estado estacionarioEsta etapa es la más prolongada de la fluencia. El material continúa deformándose, pero a un ritmo más constante. En este punto, el material comienza a ablandarse, lo que facilita la continuación del proceso de deformación. Es fundamental prestar mucha atención a esta etapa, ya que proporciona información valiosa al diseñar estructuras o materiales sometidos a tensiones a largo plazo.
Etapa terciaria
La etapa final de la fluencia es cuando las cosas empiezan a descontrolarse. Aquí es donde la estructura interna del material se descompone y se producen fallas. En esta fase, la estructura interna... vacíos, microfisuras, y la separación de la los límites de grano Puede formarse una grieta, lo que provoca una ruptura. El material ya no puede soportar la tensión y, con el tiempo, la falla se vuelve inevitable.
Tipos de deformación por fluencia
La fluencia no es un proceso uniforme. Durante ella se producen diferentes mecanismos que implican múltiples procesos distintivos que requieren condiciones específicas para activarse. Las principales fluencias se manifiestan en tres formas principales de deformación. A continuación, se explicarán.
Nabarro-Herring Creep
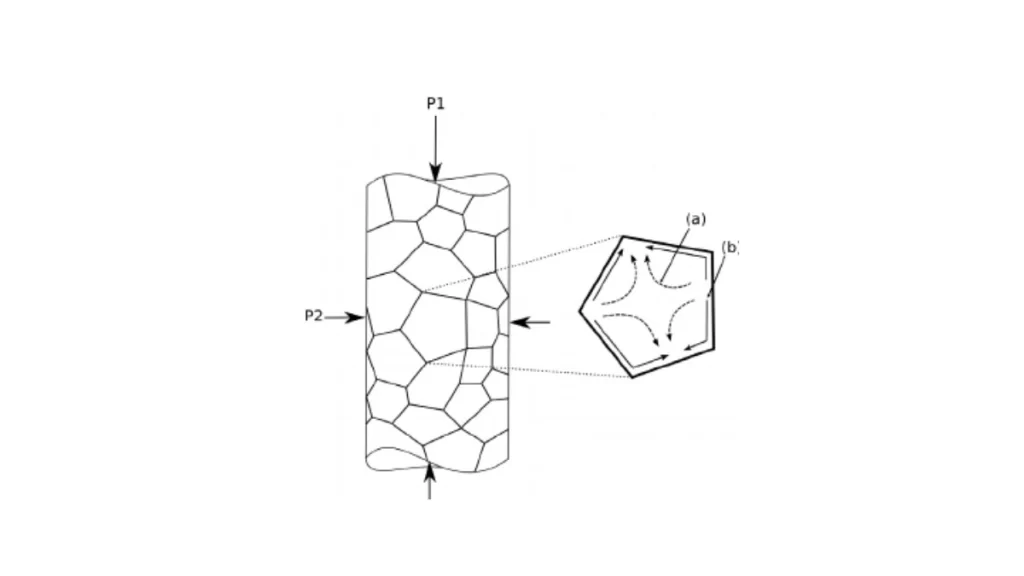
Efecto de arrastre Nabarro-Herring
El funcionamiento a alta temperatura, combinado con una tensión mínima, conduce al desarrollo de la deformación por fluencia de Nabarro-Herring. Los átomos de la red cristalina del material comienzan a moverse al aumentar la temperatura. Los átomos pueden moverse libremente a través de la estructura del material. Esta contiene entonces nuevos espacios vacíos. El tamaño de grano primario determina la velocidad a la que los materiales se deforman por fluencia. Los granos de menor tamaño mostrarán tasas de deformación más rápidas.
Fluencia de polímeros
Los materiales poliméricos son más susceptibles a la fluencia bajo altas tensiones y altas temperaturas. Presentan este comportamiento a temperaturas elevadas y a temperatura ambiente. El factor principal que provoca la fluencia polimérica surge de los movimientos de deslizamiento de la cadena polimérica. Afecta principalmente a los polímeros amorfos, a diferencia de los polímeros cristalinos. (Leer más sobre <font dir="auto" style="vertical-align: inherit;">las </font> propiedades químicas del nailon)
Deslizamiento por dislocación
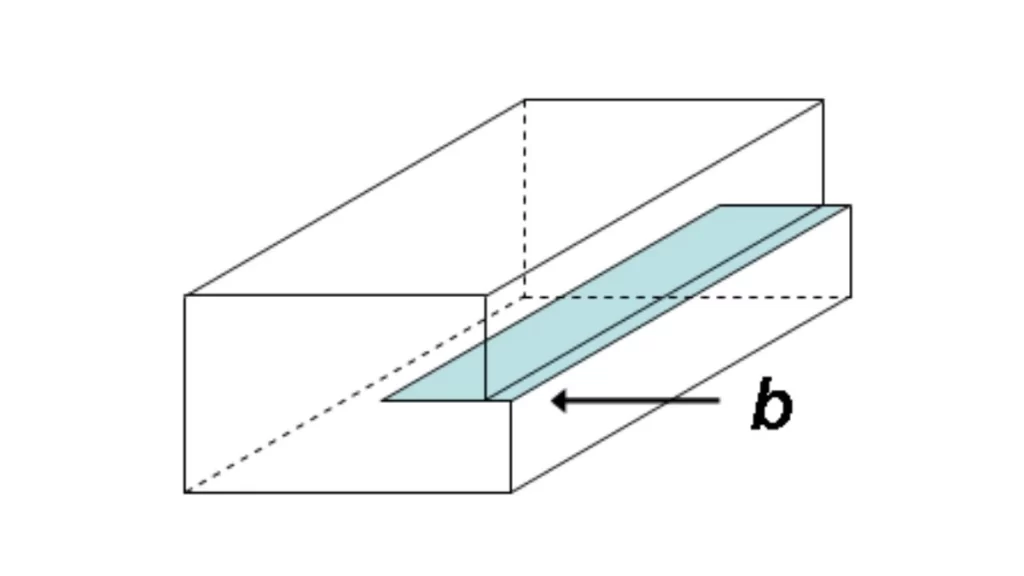
Deslizamiento por dislocación
En esta etapa de deslizamiento, los átomos del material reubican sus posiciones mediante el movimiento de deslizamiento o ascenso de las dislocaciones. El deslizamiento por ley de potencia describe el movimiento atómico mediante desplazamientos horizontales o verticales. Genera vacantes que resultan en la deformación del material. El material experimenta una deformación gradual debido al movimiento de las dislocaciones a lo largo de su estructura.
Coble Creep
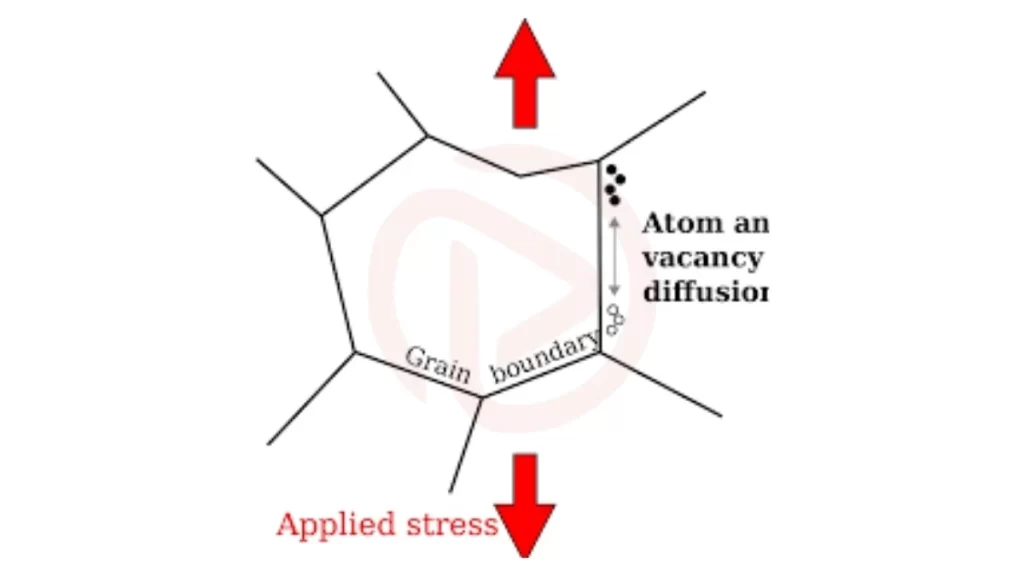
Efecto Coble Creep
La fluencia del cobre se produce en condiciones de temperatura más bajas que otros tipos de deformación del material. En lugar del área de grano, los límites de grano son la principal ubicación de este tipo de distorsión del material. Los límites dentro del material se desplazan perpendicularmente a la fuerza de tensión que provoca la fluencia.
Arrastre de solutos
Algunos materiales contienen componentes de aleación resistentes que experimentan deformación por arrastre de soluto. Las altas temperaturas provocan deformación atómica en el soluto. Esto genera fallas mecánicas y provoca graves daños en el material.
El escalofrío de Harper-Dorn
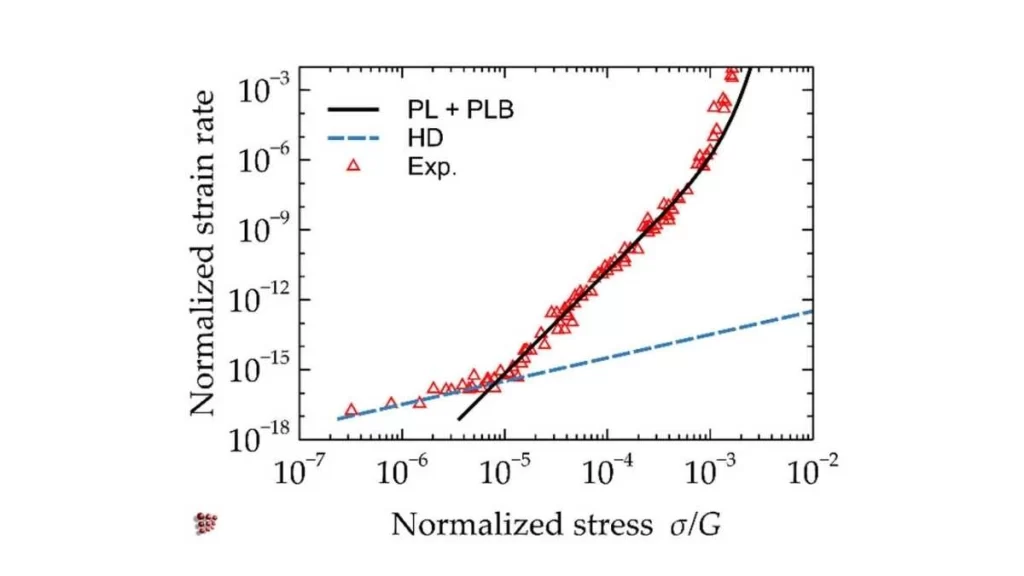
El espeluznante Harper-Dorn (HD)
El mecanismo de dislocación que subyace a este tipo de fluencia difiere de otros casos de fluencia por dislocación. Durante la fluencia Harper-Dorn, la velocidad de deformación permanece prácticamente inalterada por los cambios de tamaño de grano. Para experimentar este tipo de fluencia, el material debe tener una pureza del 99.95 % y granos de gran tamaño superiores a 0.5 mm. Además, la fluencia debe presentar una baja densidad de dislocaciones para que sea evidente. La combinación de niveles de tensión y temperaturas dentro del rango del 35 % al 60 % del punto de fusión permite que se active la fluencia Harper-Dorn.
Esfuerzo límite de sinterización
El proceso de unión de las partículas del material mediante calentamiento provoca la deposición por fluencia durante las operaciones de sinterización. Cuando la temperatura del material aumenta y los poros entre partículas se reducen, la densidad del material aumenta. La fluencia se produce cuando los poros dejan de contraerse mientras el material se acerca a su umbral de densidad. La tensión en este punto provoca la fluencia.
Resumen de la tabla
| Tipo de fluencia | Condiciones | Función clave |
| Nabarro-Arenque | Alta temperatura, bajo estrés | Movimiento atómico, tamaño de grano pequeño. |
| Fluencia de polímeros | Alto estrés, alta temperatura | Movimiento de la cadena polimérica: afecta a los polímeros amorfos |
| Deslizamiento por dislocación | Estrés moderado, temperatura | Los átomos se desplazan mediante dislocaciones y deformaciones graduales. |
| Coble Creep | Baja temperatura, alto estrés | Deformación en los límites de grano |
| Arrastre de solutos | Alta temperatura | Deformación debida a los átomos de soluto |
| El escalofrío de Harper-Dorn | Alta temperatura, pocas dislocaciones. | Granos grandes, deformación lenta. |
| Esfuerzo límite de sinterización | Sinterización a alta temperatura | Se detienen la unión de partículas y la contracción de los poros. |
¡Pruebe Boda ahora!
Cómo la deformación por fluencia afecta a los materiales de ingeniería
Averigüemos cómo afecta la fluencia a los materiales de ingeniería.
Deformación por fluencia
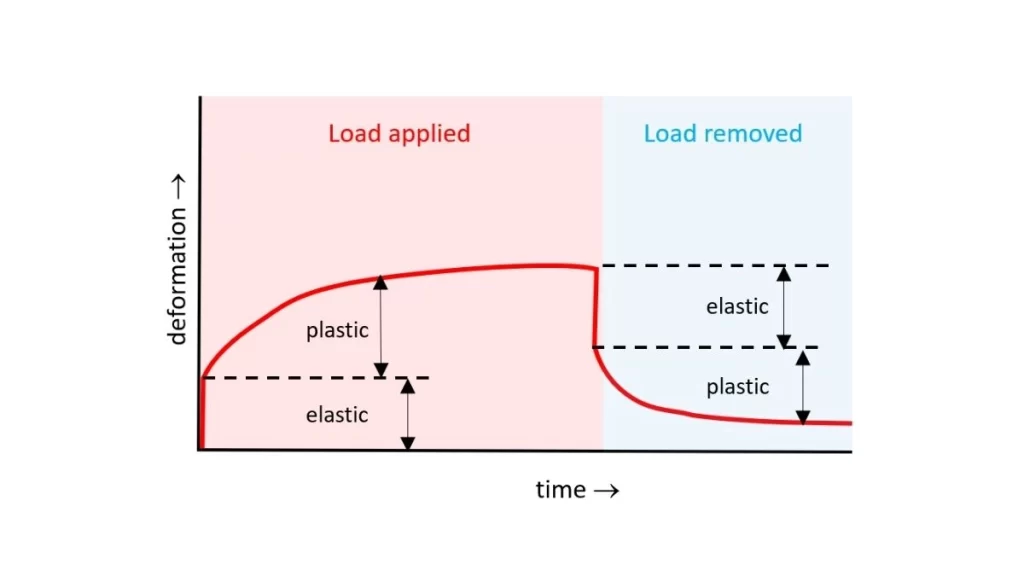
Comportamiento de fluencia en plásticos
Normalmente, los termoplásticos sufren deformación por fluencia mediante una lenta alteración dimensional debido a la tensión constante que se acumula con el tiempo. Esta transición ocurre con el tiempo, por lo que suele pasar desapercibida. Las piezas metálicas se deforman gradualmente bajo presión prolongada, de forma similar a cómo una pieza metálica se dobla lentamente.
Deslizamiento de límites de grano
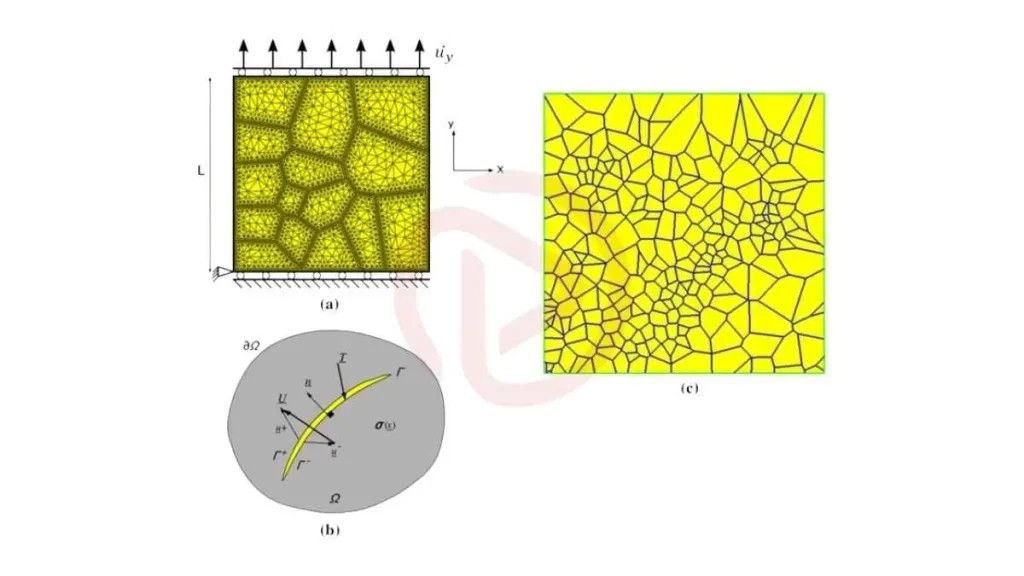
Deslizamiento de límites de grano
Los bordes de baja densidad conectan diminutos cristales en el material. El material se debilita debido a la ruptura de sus límites durante eventos de fluencia. Cuando la presión continúa aumentando, se crea espacio entre sus secciones.
Endurecimiento por deformación
Un material adquiere tenacidad tras procesos de estiramiento o deformación mediante endurecimiento por deformación. Durante la fase inicial del período de fluencia primaria, los materiales demuestran una alta resistencia al ser sometidos a tensión. Posteriormente, se vuelven progresivamente más rígidos al repetirse la flexión del alambre a lo largo de su longitud.
Oportunidades de trabajo
Un material tiene vacantes cuando tiene espacios vacíos. En estos espacios, los átomos existen en su estructura. Los átomos ganan movilidad durante la fluencia, lo que produce espacios vacíos entre sus posiciones. Se forman huecos entre los átomos a medida que ajustan sus posiciones.
¿Cómo prevenir la deformación por fluencia?
La prevención de la fluencia requiere conocer cómo los diferentes materiales avanzan a través de sus etapas de fluencia. Monitorear la fase de transición secundaria de los materiales permite elegir los materiales más adecuados para cada trabajo.
Los materiales sin granos direccionales son más resistentes a la deformación por tensión. Las superaleaciones y los materiales reforzados por dispersión son excelentes opciones, ya que presentan una resistencia a la fluencia superior a la de otros materiales.
Los materiales de grano fino (p. ej., las superaleaciones) mejoran la resistencia a la fluencia al reforzar los límites de grano. Por otro lado, los materiales de alto punto de fusión se mantienen intactos a temperaturas extremas y no se deforman fácilmente por los efectos de la fluencia.
Además, el control de temperatura también puede ayudar a resistir la fluencia. Las temperaturas bajas aplicadas al material prolongan su resistencia y retrasan su inicio.
Deformación por fluencia en acero inoxidable 316FR durante el mecanizado
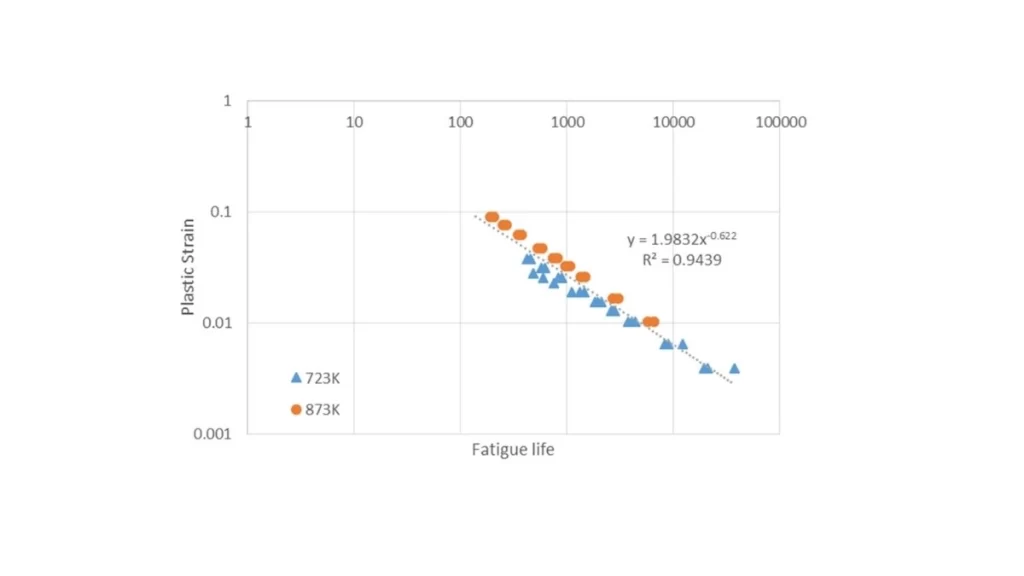
Ecuación de fatiga por fluencia para acero inoxidable 316
El análisis examinó cómo los ambientes de sodio influyen en el acero inoxidable 316FR sometido a procesos de carburación. Este proceso se aplica a componentes fabricados durante el mecanizado. Estos componentes se utilizaron posteriormente en Reactores reproductores rápidos. Los experimentos realizados en 550 ° C Las condiciones del sodio replicaron las configuraciones operativas de los reactores actuales.
El estudio ha arrojado las siguientes conclusiones. El comportamiento del material se observó durante el período de prueba esencial, justo antes del inicio del procedimiento de fluencia. El investigador aplicó una tensión superior a la tensión de fluencia durante esta fase de prueba. Los analistas de investigación mantuvieron una fuerza constante durante el segundo período experimental para evaluar el comportamiento de fluencia. El diseño experimental requirió considerar la contracción del área del material, ya que esta causaba un aumento de la tensión.
Durante el proceso de carburación, las alteraciones del material fueron penetradas por el carbono. Se observó que el material se fortaleció antes de que su tasa de deformación por fluencia disminuyera gradualmente. La superficie exterior del material muestra una penetración de carbono más rápida durante la carburación. Debido a estas condiciones, se forman áreas de concentración de tensiones, lo que provoca grietas en el material.
Un proceso de evaluación sistemática en el modelo permite a los investigadores calcular las condiciones que provocan el agrietamiento del material. A niveles de tensión más bajos, el material sufrió más fracturas por fluencia que a niveles de tensión más altos, lo que afectó principalmente a la resistencia a la tracción.
En condiciones de laboratorio con solución de sodio a altos niveles de estrés, el material mostró una vida útil reducida en comparación con las pruebas en aire. La duración de la exposición al sodio fue equivalente o ligeramente superior a la de la exposición al aire a niveles de estrés inferiores a las condiciones atmosféricas. Las pruebas experimentales indican que las propiedades del material se mantuvieron prácticamente inalteradas por los tratamientos de carburación a 550 °C.
Enfoque práctico para prevenir el deslizamiento en el mecanizado
Prevención de fluencia en el mecanizado
El análisis de elementos finitos (FEA) se debe utilizar para mecanizado de acero personalizado Piezas sujetas a mecanizado. Ayuda a simular la respuesta del material en condiciones de tensión y temperatura.
Además, ayuda a prevenir la fluencia. Permite a los ingenieros detectar futuros problemas de fluencia con antelación. Además, permite seleccionar materiales óptimos para obtener mejores formas de los componentes.
La monitorización de la máquina en tiempo real es otro enfoque para mejorar la eficiencia del mecanizado CNC. Ajuste velocidad de alimentación Los procedimientos de enfriamiento ayudan a los fabricantes a evitar la deformación por fluencia. La optimización de la trayectoria de la herramienta y las condiciones óptimas de mecanizado pueden minimizar la deformación por fluencia en un 30 %. (Lee mas Mecanizado CNC de 5 ejes)
Puntos Clave
Un material sujeto a fluencia mecánica experimentará deformación a altas temperaturas superiores al 40 % de su punto de fusión, estando bajo tensión cercana a la fluencia. Durante la deformación por fluencia, el material se deforma gradualmente. Sin embargo, la formación deseada puede tardar muchos años en alcanzar su destrucción.
Seleccione acero con puntos de fusión más altos para minimizar la probabilidad de falla por fluencia. Bajo tensión, la combinación de granos más grandes ralentiza la deformación por fluencia.
La fluencia terciaria se produce cuando la tensión real supera la tensión de fluencia o cuando la alteración de la microestructura del material, como la cavitación, provoca fracturas del mismo.
Boda – Construyamos algo grandioso juntos
En Boda, nos especializamos en ayudarle a elegir los materiales adecuados para su proyecto de mecanizado CNC y evitar la fluencia mecánica. Nuestra plataforma simplifica y agiliza la adquisición de piezas.
Nuestros maquinistas expertos entregan piezas mecanizadas CNC de alta calidad en un plazo mínimo de uno o dos días. Cree una cuenta hoy mismo, cargue el diseño de su pieza y obtenga un presupuesto CNC en línea al instante, retroalimentación sobre diseño para fabricación y una plataforma inteligente que le permitirá alcanzar el éxito en su proyecto.
FAQ’s
P1: ¿Qué es el creep y qué lo causa?
La fluencia es un proceso lento de deformación bajo tensión constante. Se produce cuando los materiales se exponen a altas temperaturas. Una tensión prolongada cercana o superior al límite elástico también contribuye a la fluencia.
P2: ¿Cuál es un ejemplo de un material que se arrastra?
El acero y las superaleaciones son ejemplos típicos de materiales con fluencia. Polímeros como el nailon y el polietileno también pueden experimentar fluencia al exponerse a altas tensiones y temperaturas.
P3: ¿A qué se debe con mayor frecuencia el deslizamiento?
La fluencia se produce por la exposición prolongada a altas temperaturas. Una tensión cercana o superior al límite elástico del material acelera la fluencia con el tiempo.
P4: ¿Cómo se calcula la tasa de fluencia en estado estacionario?
La tasa de fluencia en estado estacionario se calcula midiendo la deformación a lo largo del tiempo. Se expresa como la cantidad de deformación que se produce por unidad de tiempo.
P5: ¿Por qué el mecanizado de acero personalizado es fundamental para la resistencia a la fluencia?
Personalizado mecanizado de acero Ayuda a controlar el tamaño del grano y la estructura del material. La resistencia a la fluencia en los aceros depende de la aleación (p. ej., Cr, Mo), el tratamiento térmico y la estabilización del carburo, no solo del mecanizado.