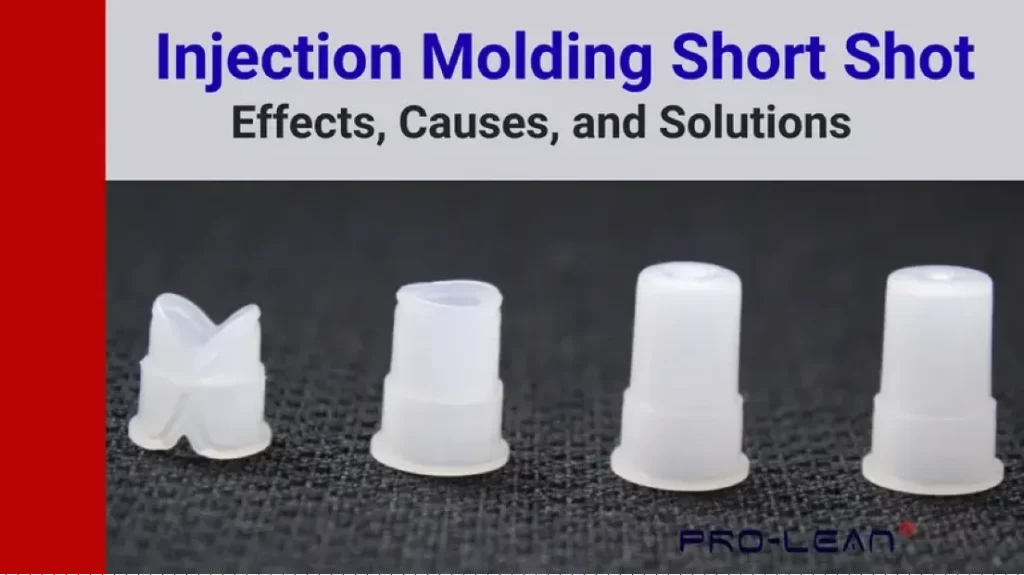
stampaggio a iniezione a corto raggio
Lo stampaggio a iniezione a riempimento parziale, ovvero la formazione parziale di parti o elementi, è uno dei metodi più definitivi stampaggio a iniezione difetti. Poiché le cause spaziano dalle basse temperature alla scarsa ventilazione, dalla viscosità del materiale ai canali di flusso congelati, la risoluzione dei problemi di stampaggio a iniezione da parte di professionisti è la soluzione più affidabile ed economica.
Collaborare con un esperto è vantaggioso perché garantisce strategie quali la gestione termica, l'ottimizzazione dei parametri di stampaggio, il miglioramento della progettazione dei pezzi e la manutenzione delle macchine. Un team di stampaggio esperto si occupa inoltre di monitoraggio, ispezione e analisi per ottenere risultati eccellenti.
Per ogni azienda che si occupa di stampaggio a iniezione di componenti, una corretta comprensione di questo difetto comune, comprese le cause, la risoluzione dei problemi e le soluzioni, contribuisce a garantire meno sprechi, una migliore qualità dei pezzi e operazioni economicamente efficienti.
Cos'è un tiro corto?
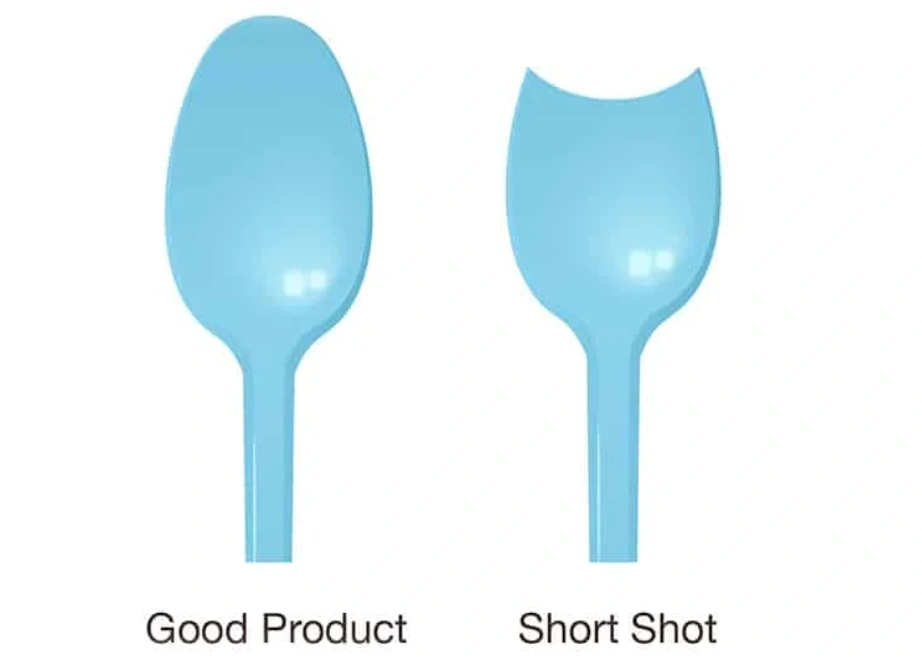
Il difetto di stampaggio a iniezione, noto come "short shot", si verifica quando la resina fusa si solidifica prima di riempire la cavità. Si manifesta come una geometria incompleta, come mostrato nell'immagine comparativa seguente.
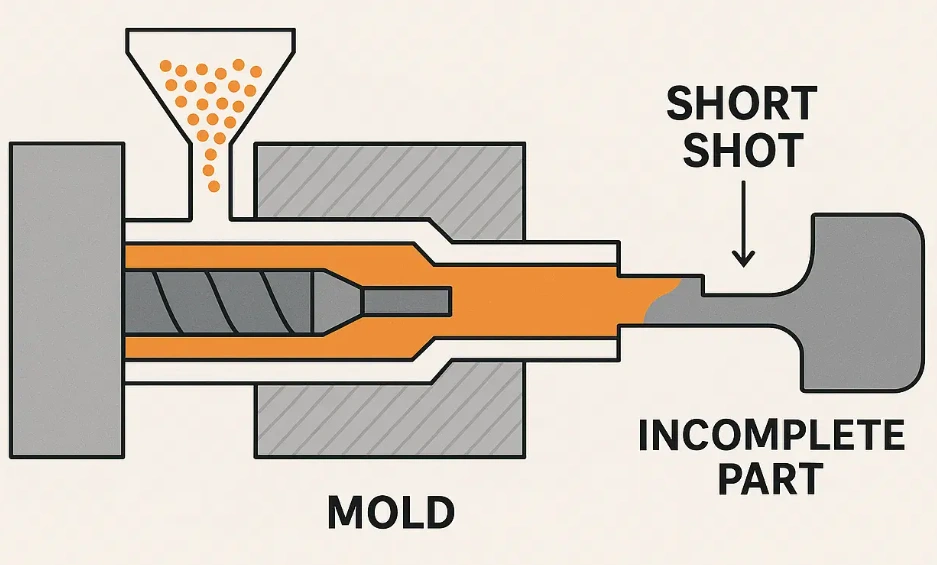
stampaggio a iniezione a corto raggio
Si potrebbe attribuire questo problema alla bassa pressione di iniezione. Sebbene questa sia una delle cause principali del difetto, altre cause includono una progettazione inadeguata del pezzo e canali di flusso congelati. Il problema dello stampaggio incompleto sottolinea l'importanza di un equilibrio tra pressione, taglio, temperatura, mobilità del materiale e sfiato.
La gravità di un difetto di stampaggio può variare, ma in sostanza il difetto impedisce al componente di soddisfare i requisiti funzionali e dimensionali. Poiché il difetto indica un problema di processo sottostante, è fondamentale affrontarlo tempestivamente e in modo completo.
Qual è la causa di una stampatura incompleta?
Le cause di uno stampaggio incompleto sono molteplici e includono la viscosità del materiale, una ventilazione inadeguata, basse temperature, una velocità di riempimento insufficiente e canali di flusso congelati. Altre cause includono una pressione di iniezione inadeguata, una progettazione errata del pezzo e la contaminazione del materiale.
Viscosità del materiale
Il flusso del materiale fuso dipende dalla viscosità. I materiali con un basso indice di fluidità tendono a solidificarsi prima di raggiungere una cavità completa. Il problema è più grave per le sezioni a parete sottile del pezzo stampato a iniezione. Si potrebbe pensare che aumentare la temperatura risolva sempre il problema della bassa viscosità. Tuttavia, una soluzione migliore potrebbe essere l'aggiunta di un additivo o semplicemente la scelta di un diverso tipo di plastica.
Scarsa ventilazione
Quando la tecnica o il design dello stampaggio sono scadenti, si crea aria intrappolata che genera resistenza al flusso. Per questo motivo, si raccomanda di posizionare strategicamente gli sfiati. Uno dei parametri più critici per gli sfiati è la profondità, che non dovrebbe essere inferiore a 0.025 mm per la maggior parte delle materie plastiche.
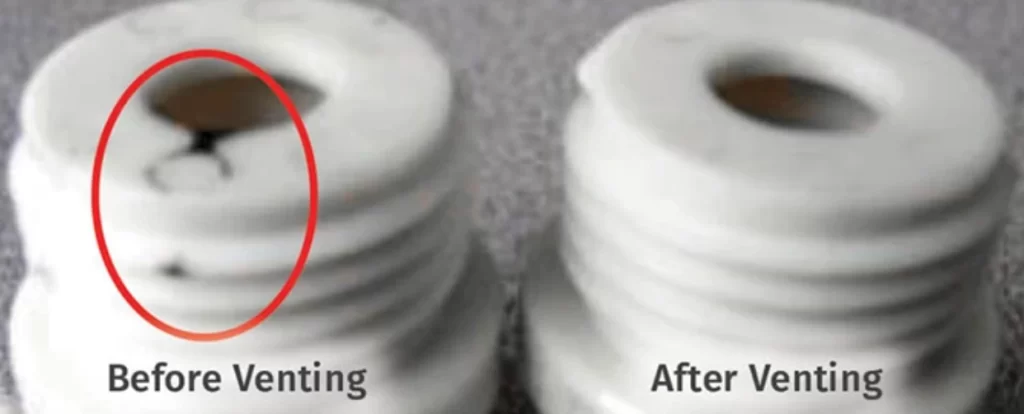
Effetto di sfiato
Bassa temperatura
Anche le basse temperature sono una causa comune, con la temperatura del cilindro, dello stampo o dell'ugello che rappresenta l'elemento più critico. A volte, progettisti o ingegneri trascurano la temperatura del fronte di flusso. Poiché si tratta di un punto freddo, le probabilità che si verifichi un'incompleta iniezione di materiale sono elevate.
Tasso di riempimento
La velocità di riempimento, detta anche velocità di iniezione, determina se il materiale fuso raggiunge l'intera cavità prima di disperdere calore. Questa velocità dovrebbe essere troppo bassa per evitare un raffreddamento prematuro e una restrizione del flusso.
Canali di flusso congelato
Un altro modo sicuro per favorire lo stampaggio a iniezione di plastica a riempimento incompleto è un riscaldamento inadeguato o un dimensionamento insufficiente dei canali di flusso, cancelli di stampaggio ad iniezionee canali freddi. Il risultato di questo congelamento per fusione si verifica prima della completa copertura della cavità. Un produttore esperto si occupa di questo aspetto cruciale allineando le dimensioni del pezzo e la viscosità del materiale alle dimensioni del canale di flusso.
Pressione di iniezione inadeguata
Quando la pressione è insufficiente, il metallo fuso non riesce a superare nemmeno la minima resistenza al flusso. Alcuni operatori reagiscono aumentando la pressione di riempimento. Tuttavia, la strategia corretta consiste nel regolare la temperatura del fuso, la pressione di iniezione e altri parametri della fase di riempimento.
Progettazione scadente del componente
Gli aspetti più comuni della progettazione del pezzo che potrebbero causare difetti di stampaggio a iniezione di plastica includono angoli acuti e pareti sottili. Anche i bruschi cambiamenti di geometria sono indesiderabili se si vuole evitare questo difetto di stampaggio. L'ingegnere di processo dovrebbe tenere presenti diversi aspetti della progettazione per la produzione, inclusi i corretti rapporti L/t.
Contaminazione nel percorso del materiale
Il percorso del materiale nella cavità dello stampo può essere contaminato da residui carboniosi, materiale solidificato o resina degradata. Materiali diversi possono inoltre causare incongruenze di viscosità in caso di contaminazione incrociata.
Considerato l'elevato rischio di formazione di schiuma dovuta all'umidità nelle resine, gli ingegneri di processo devono prestare particolare attenzione a garantire risultati di stampaggio precisi. Nello specifico, il processo dovrebbe prevedere test approfonditi sui materiali e programmi di spurgo accurati.
Effetti dello stampaggio a iniezione a riempimento ridotto
È opportuno evitare le incompletezze nello stampaggio a iniezione dei componenti, non solo per il degrado estetico, ma anche per l'aumento dei costi, la riduzione dell'integrità del prodotto e il danno alla reputazione.
Degrado estetico
Spesso, le imperfezioni nello stampaggio a iniezione sono visibili e si manifestano come bordi mal formati o parti mancanti. Questo è spesso il primo segnale che qualcosa non va nel processo di stampaggio a iniezione. Per i pezzi che sono immediatamente visibili all'utente, questo può essere un deterrente.
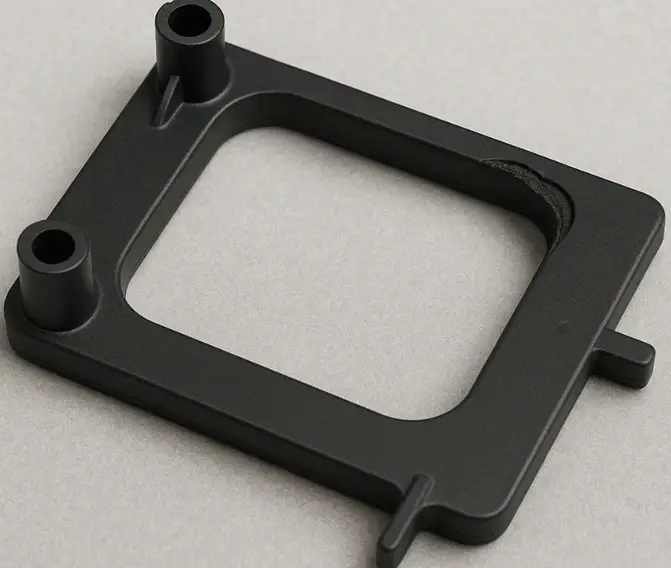
Effetto estetico
Aumento dei costi
Uno o due piccoli difetti possono avere un impatto minimo sui costi. Tuttavia, se il problema si ripete, i costi possono lievitare rapidamente. Le rilavorazioni e i fermi macchina sono spese ingenti che non ci si può permettere di ignorare. La reazione istintiva è spesso quella di regolare i parametri alla cieca, un approccio che può aumentare i costi diretti. Per risolvere il problema, è fortemente consigliabile risalire alla causa principale.
Integrità del prodotto ridotta
Come già accennato, gli effetti di un'iniezione incompleta nello stampaggio a iniezione vanno oltre l'aspetto estetico; anche l'integrità strutturale è a rischio.
L'integrità del prodotto è compromessa
Danni alla reputazione
I clienti possono facilmente perdere fiducia in un marchio a causa di problemi di qualità ricorrenti. Un errore nello stampaggio a iniezione potrebbe non essere nemmeno grave, ma la percezione che il processo di stampaggio a iniezione sia fondamentalmente difettoso può danneggiare la reputazione.
Prova subito Boda!
Risoluzione dei problemi e rilevamento dello stampaggio a iniezione
Le principali strategie per individuare e risolvere i problemi sono il monitoraggio del processo, l'ispezione visiva, l'analisi dei difetti e l'analisi dimensionale.
Monitoraggio del processo
È da qui che inizia tutto quando si tratta di prevenire le incompletezze nello stampaggio a iniezione. Si tratta di una strategia efficace basata su dati in tempo reale provenienti dal processo. Il processo di stampaggio può essere monitorato in modo esperto se è possibile accedere in tempo reale ai seguenti dati: pressione nella cavità dello stampo, deriva del tempo di ciclo, peso dello strato iniettato e pressione di iniezione. Se si riscontra una deviazione significativa da uno qualsiasi di questi parametri, ad esempio di ±3σ, è necessario avviare immediatamente un controllo.
Ispezione visuale
Analogamente al monitoraggio, l'ispezione visiva è un metodo affidabile per contrastare i colpi incompleti. Il punto cruciale, come già accennato, è che il tecnico deve conoscere le specifiche da ricercare.
Alcuni degli elementi che indicano un problema includono:
- Mancanza di spigoli vivi
- Bordi di forma diversa da quella prevista
- Muri incompleti
I sistemi di visione in linea possono aiutare a identificare i tiri incompleti, in modo da compensare le potenziali mancate rilevazioni derivanti da una mera ispezione umana.
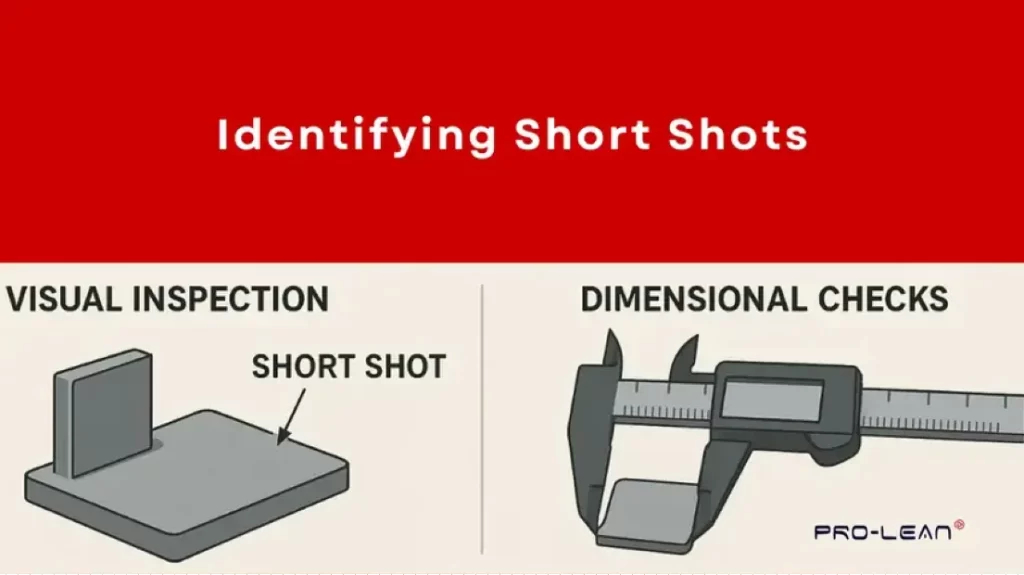
Identificare i tiri corti
Analisi dei difetti
L'analisi consiste nell'arrivare alla radice del problema, ovvero nel capire perché si verifica il colpo corto. Alcune possibili cause o risposte che potrebbero emergere da questa analisi sono evidenziate nella tabella.
|
Causa possibile |
Indicazione |
|
Problema di temperatura o viscosità |
Diverse pareti sottili stanno cedendo |
|
Problema di sfiato/gas intrappolato |
Segni di bruciature |
|
Perdita di pressione |
Breve ripresa alla fine del riempimento |
|
Contaminazione, lumaca fredda |
Breve ripresa vicino al cancello |
Analisi dimensionale
L'analisi dimensionale colma le lacune dell'ispezione visiva standard. Gli approcci più diffusi in questo ambito includono la scansione 3D, la sezione trasversale e l'utilizzo di una macchina di misura a coordinate (CMM).
Scansione 3DQuesto è il metodo migliore per l'analisi dimensionale di componenti complessi stampati a iniezione. Prevede un confronto tra i dettagli CAD e i dati di scansione per verificare la presenza di una cavità completa.
Sezione trasversaleSe si sospetta che alcune aree presentino difetti di stampa, vengono sezionate ed esaminate al microscopio. Sebbene il metodo sia distruttivo, il vantaggio è che fornisce una risposta definitiva in merito al difetto.
CMM (macchina di misura a coordinate)La macchina è dotata di una sonda che consente di confrontare le dimensioni critiche con il modello CAD. Gli ingegneri di processo utilizzano questo metodo per individuare eventuali difetti di formatura che potrebbero essere invisibili a occhio nudo.
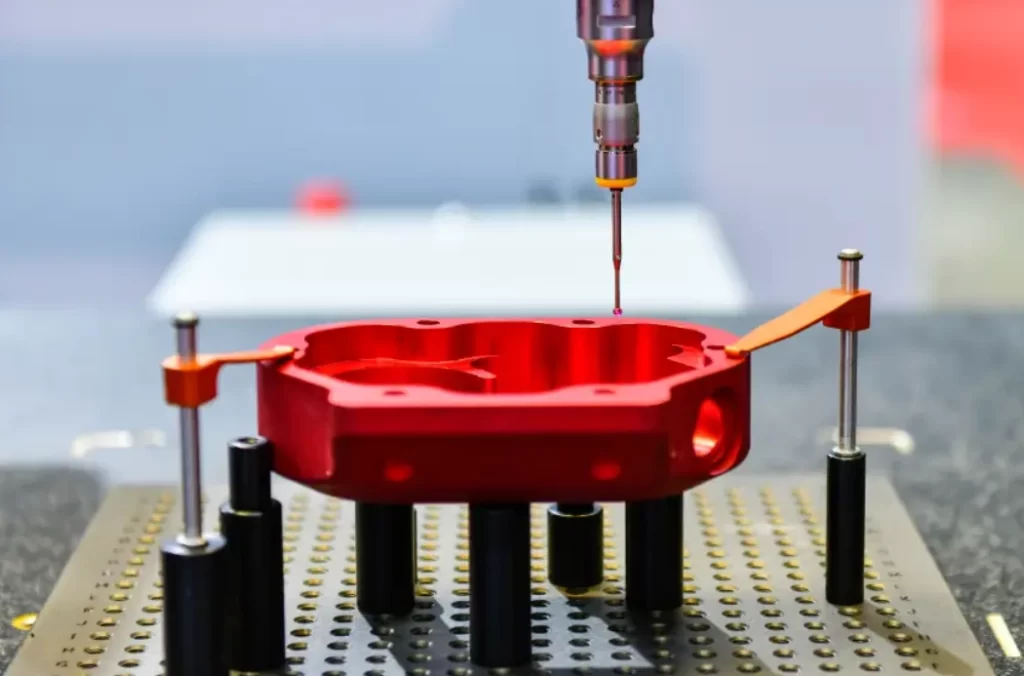
Macchina di misura a coordinate (CMM)
Prova subito Boda!
Come correggere le incompletezze nello stampaggio a iniezione?
Una volta individuate le cause delle iniezioni incomplete nello stampaggio a iniezione, come per altri difetti di stampaggio ad iniezioneL'attenzione si sposta quindi sulle misure correttive. Queste includono il miglioramento della progettazione dello stampo, la gestione termica, il monitoraggio del processo, la manutenzione delle macchine e l'ottimizzazione dei parametri di stampaggio.
Miglioramento della progettazione degli stampi
A prescindere da quanto venga migliorato il processo di stampaggio, la soluzione fondamentale risiede nella progettazione dello stampo. Gli aspetti su cui concentrarsi includono lo spessore delle pareti, la ventilazione, i canali di colata e i pozzetti di troppo pieno.
Spessore parete – Si raccomanda vivamente uno spessore uniforme delle pareti
Sfiato – Le geometrie complesse possono richiedere lo sfiato assistito dal vuoto. Le posizioni di riempimento finale dovrebbero avere sfiati più profondi o più numerosi
Runners – I canali di alimentazione devono essere bilanciati per evitare un riempimento non uniforme dello stampo.
Pozzi di troppo pieno – Questi elementi sono fondamentali per estendere il percorso del flusso all'intera cavità.
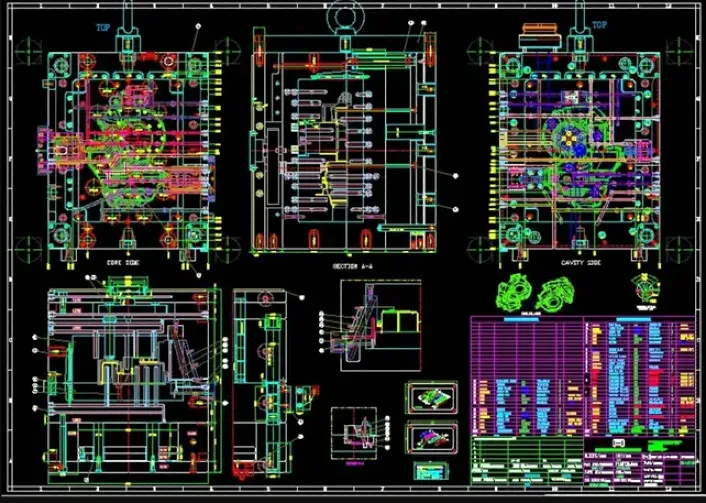
Progettazione di stampi
Gestione termica
L'uniformità della temperatura è fondamentale nello stampaggio a iniezione, pertanto una gestione termica efficace è imprescindibile.
Le aree da controllare costantemente sono:
- Zona della canna
- Temperatura della superficie dello stampo
- Temperatura della punta dell'ugello
- equilibrio del corridore caldo
Manutenzione regolare della macchina
La manutenzione continua delle macchine, anziché quella reattiva, è ciò che distingue le operazioni di stampaggio di livello superiore. Queste strategie possono essere strutturate su base settimanale, mensile e trimestrale. Con una manutenzione proattiva, i difetti di stampaggio si verificano raramente.
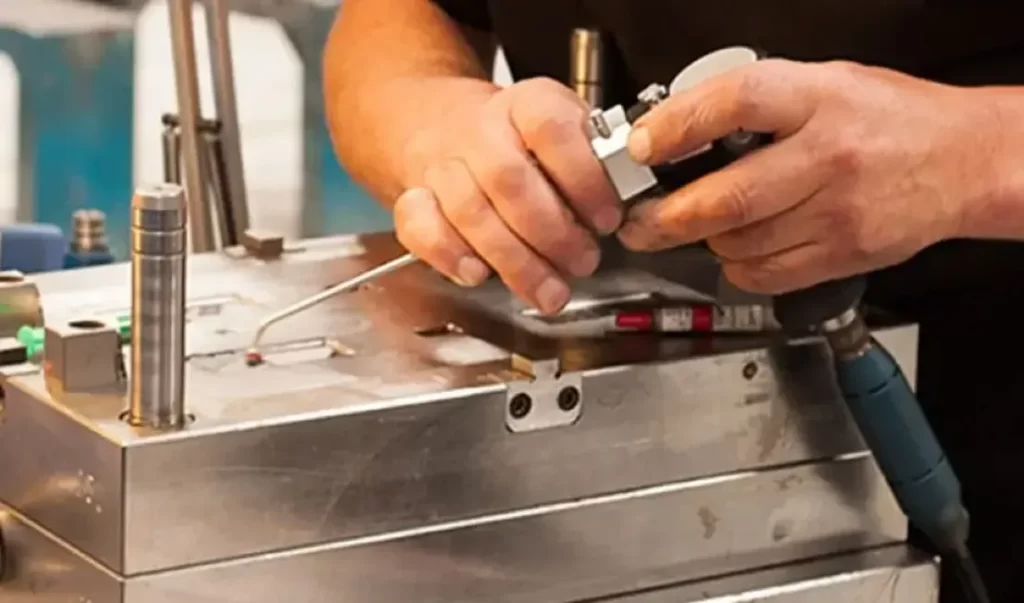
Manutenzione della muffa
Ottimizzazione dei parametri di stampaggio
I parametri in questione sono la pressione di riempimento, la contropressione, la pressione di iniezione, la temperatura di fusione e la velocità di iniezione. Un fornitore di servizi di stampaggio a iniezione può aiutarvi a implementare un metodo completo di progettazione degli esperimenti (DOE) per individuare contromisure concrete contro le incompletezze di stampaggio.
Conclusioni
Lo stampaggio a iniezione di materie plastiche con riempimento incompleto è una di quelle sfide prevedibili. Questo articolo ha approfondito il problema, spiegando che non si tratta solo di una questione di pressione di iniezione insufficiente. La velocità di riempimento, la viscosità, il design del pezzo e la temperatura sono alcuni degli altri fattori.
Il lato positivo è che, come per altri problemi dello stampaggio a iniezione, le incompletezze di stampaggio possono essere gestite. Questo articolo ha illustrato soluzioni quali l'ottimizzazione dei parametri, la gestione termica e il miglioramento della progettazione dello stampo. Se hai difficoltà a modellare i colpi corti, il nostro servizio di stampaggio ad iniezione è la soluzione migliore. Il nostro team di esperti garantirà che i vostri componenti in plastica vengano consegnati integri e di qualità perfetta.