"El esmerilado cilíndrico corta los materiales menores de la superficie del artículo cilíndrico a la dimensión especificada y también proporciona un acabado suave"
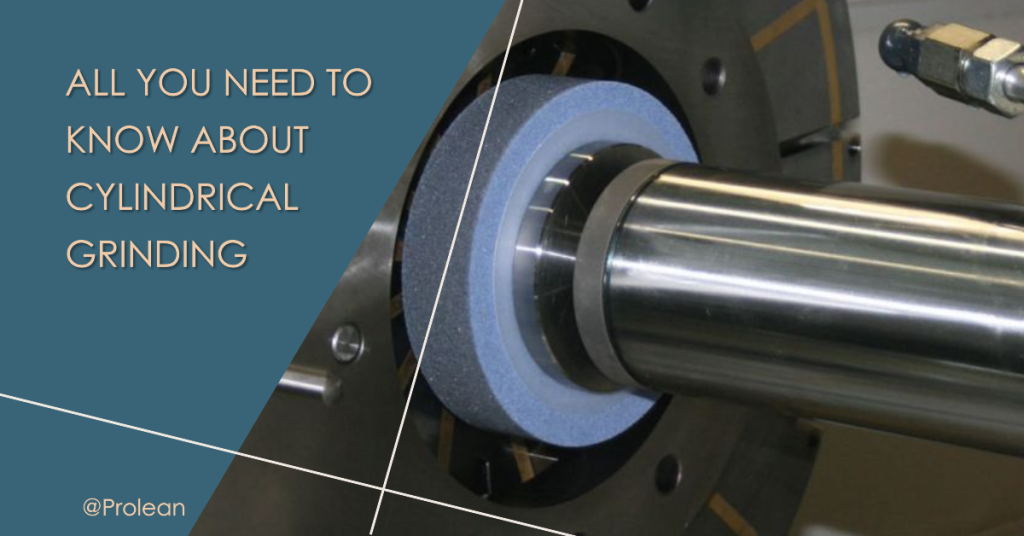
Como su nombre indica, rectificado cilíndrico Corta con precisión el material de la superficie de piezas cilíndricas mediante un abrasivo. Es adecuado para el acabado superficial de piezas axialmente simétricas como varillas, tubos, casquillos y rodillos.
Este método de rectificado preciso puede funcionar tanto en superficies cilíndricas internas como externas. Su precisión y versatilidad lo hacen adecuado para industrias como la automotriz, la aeroespacial y la de fabricación de dispositivos médicos. Muchos fabricantes también utilizan el rectificado cilíndrico como parte de su soluciones de molienda personalizadas cuando se requieren tolerancias estrictas y acabados superficiales específicos. Además, en este artículo se analizará en detalle el proceso de rectificado cilíndrico y sus aplicaciones.
Los fundamentos del rectificado cilíndrico
Para comprender los conceptos básicos, comencemos con qué es el rectificado cilíndrico. Se trata de un proceso de rectificado que refina la superficie de piezas cilíndricas mediante la eliminación de una pequeña cantidad de material. Utiliza una muela abrasiva giratoria para lograr un diámetro, un acabado superficial y unas tolerancias precisas.
Además, el proceso de rectificado también afecta las propiedades de la superficie rectificada, como la dureza, la resistencia y la conductividad térmica. Esto se debe a que el proceso modifica la microestructura de la capa superficial del material de la pieza.
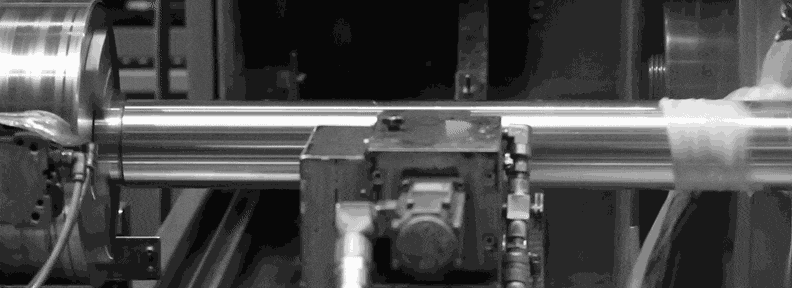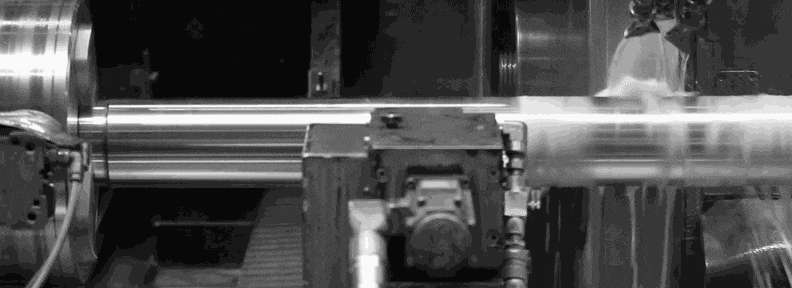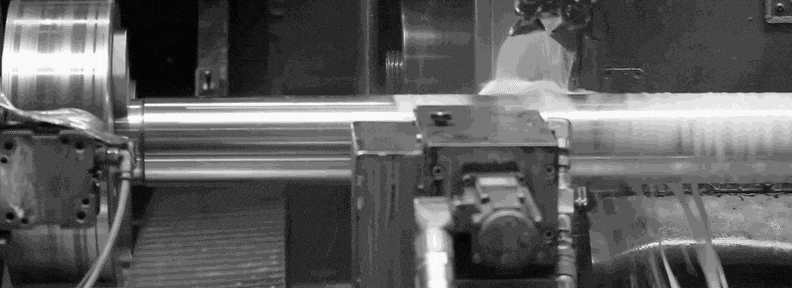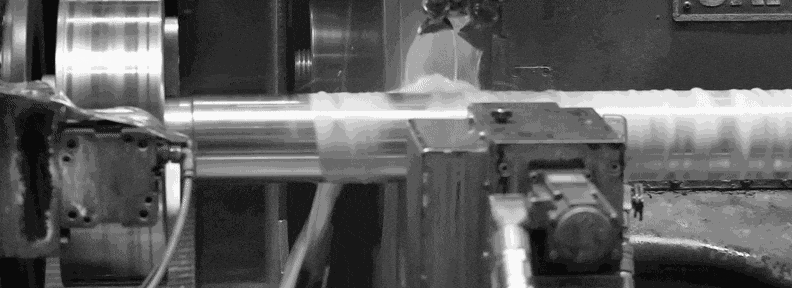
Rectificado cilíndrico
El funcionamiento de proceso de molienda cilíndrica Es similar a una máquina de torno, que utiliza una muela abrasiva como herramienta de corte. Tanto el husillo como la pieza de trabajo giran entre sí. Mientras tanto, la muela abrasiva corta el material cuando toca la superficie.
La moderna rectificadora cilíndrica integrada con tecnología CNC puede automatizar todos estos movimientos y parámetros (profundidad, velocidad, avance, etc) con control numérico. La rectificadora CNC también mejora la precisión y la eficiencia de la producción de alto volumen.
Abrasivos comunes para muelas abrasivas
El material de la pieza de trabajo y el nivel de acabado deseado determinan qué abrasivo usar para la muela en el rectificado cilíndrico. Además, la calidad del acabado puede variar según la distribución del abrasivo y el tamaño del grano, incluso para el mismo material abrasivo. Por lo tanto, puede seguir las instrucciones.rectificado personalizado personalizando la capa abrasiva en la superficie de la rueda según el tamaño de grano y la densidad requeridos.
- Oxido de aluminio
- Nitruro de boro cúbico (CBN)
- Carburo de silicio.
- Alúmina de cerámica
- Alúmina de circonia
- Diamante
¡Pruebe Boda ahora!
Los pasos del proceso de rectificado cilíndrico
Analicemos aún más el acabado del rectificado cilíndrico con los pasos detallados del proceso de rectificado, desde la configuración de la pieza de trabajo hasta la inspección final.
1. Configuración de la pieza de trabajo
El proceso comienza montando la pieza de trabajo entre centros o sujetándola en un mandril. La configuración estable de la pieza de trabajo es esencial para la precisión, ya que una ligera desviación puede provocar irregularidades y defectos importantes.
2. Configuración de la muela abrasiva
Después de configurar de forma segura la pieza de trabajo, elija el mejor tipo de abrasivo para el proyecto y personalícelo para cumplir con todos los requisitos. La personalización implica cortar la superficie de la rueda para exponer granos abrasivos afilados para el corte.
3. Posición y alineación
A continuación, alinear la muela implica ajustar la posición de la muela con respecto al ángulo y la altura correctos de la pieza de trabajo. Además, el operador debe fijar las RPM, la profundidad de corte y otros parámetros.
4. Molienda
Primero, se realiza un desbastado con la superficie más gruesa de la muela para eliminar rápidamente el exceso de material de la pieza de trabajo. Después de que esta etapa previa alcanza las dimensiones aproximadas, una rueda de arena más fina proporciona el acabado superficial y las tolerancias finales. Durante la molienda fina, los parámetros se ajustan para acceder a un mayor control sobre la operación.
5. Medición e Inspección
La inspección y medición final implica verificar las dimensiones, el nivel de acabado de la superficie (valor Ra) y las tolerancias requeridas. En estos pasos, el fabricante utiliza varias herramientas y equipos como micrómetros, máquinas CMM y rugosímetros.
¿Cuáles son las ventajas del rectificado cilíndrico?
Tolerancias ajustadas
La amoladora cilíndrica puede lograr tolerancias estrictas. Pueden eliminar el material con gran control de la superficie de las piezas mecanizadas según especificaciones exactas. El tamaño de grano pequeño con distribución uniforme en la rueda giratoria da como resultado tolerancias radiales finas (±0.0005”).
Acabado de alta calidad
El rectificado cilíndrico termina la superficie de elementos cilíndricos simples y complejos con precisión, con un valor de rugosidad (Ra) tan bajo como 0.025 µm. Además, con una muela adecuada y variables de rectificado optimizadas, también se puede crear un acabado similar a un espejo en la superficie del cilindro.
Automatización
La rectificadora cilíndrica se puede automatizar fácilmente con la integración de tecnología CNC. Las rectificadoras CNC pueden dictar automáticamente el movimiento de la pieza de trabajo y la alimentación de acuerdo con instrucciones digitales.
Gama de materiales versátil
A continuación, podemos triturar numerosos materiales con una estrategia de trituración cilíndrica. Por nombrar algunos: acero, titanio, níquel, acero al carbono, plásticos y compuestos.
Producción a gran escala
Las rectificadoras CNC pueden funcionar sin interrupciones ni desviaciones de calidad en todos los lotes. La automatización les permite producir los mismos resultados en todos los ciclos de molienda. A continuación, se pueden utilizar las mismas herramientas durante muchos ciclos. Todos estos beneficios hacen que esta molienda sea adecuada para la producción en masa.
Los contras del rectificado cilíndrico
Este método de molienda también tiene algunas limitaciones. Aquí hay algunas desventajas;
- Este método se centra en el rectificado de formas cilíndricas y tiene una capacidad limitada para otras geometrías.
- Una rectificadora CNC cuesta más que una rectificadora cilíndrica manual, por lo que el costo inicial de instalación es alto.
- Existe un riesgo de daño térmico debido a la fricción, pero se puede minimizar aplicando refrigerantes.
¿Cuáles son las aplicaciones de rectificado cilíndrico?
Diferentes industrias utilizan el rectificado cilíndrico para el acabado de componentes redondos y simétricos. Puede realizar moliendas tanto externas como internas. La ventaja de precisión y repetibilidad la convierte en una técnica preferida para rectificar superficies cilíndricas de piezas simples y complejas. Por lo tanto, las aplicaciones están muy extendidas, desde piezas aeroespaciales hasta componentes y productos médicos precisos.
Por ejemplo, el rectificado radial del pistón de la bomba axial mejora la suavidad y reduce la fricción. Otro ejemplo es el rectificado de rodamientos para mejorar el acabado y que funcione mejor bajo lubricación.
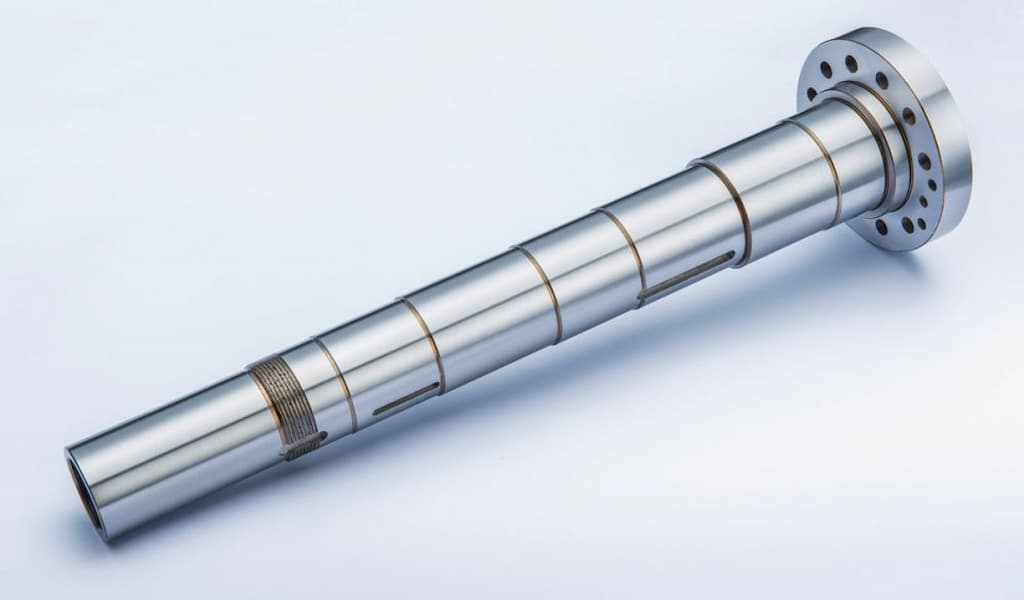
Piezas rectificadas cilíndricas
A continuación, veamos qué tipo de aplicaciones de rectificado de superficies tiene en varios componentes cilíndricos industriales.
Tabla: Aplicaciones de rectificado cilíndrico
| Área de aplicación | Ejemplos |
| Motorium | Ejes (cigüeñal, leva, transmisión, dirección, engranaje, etc.), volantes, cilindros de freno y más. |
| Aeroespacial | Ejes de motores, actuadores, ejes de compresores, unidades hidráulicas, segmentos de perfil aerodinámico, etc. |
| Fabricación de herramientas | Herramientas de corte, troqueles, moldes, fresas, brocas y portaherramientas. |
| Electrónica y Semiconductores | Moldes de conectores, pasadores, ejes de motores, boquillas, componentes de sensores, etc. |
| Hidráulica | Cilindros hidráulicos, pistones, varillas, carretes de válvulas, tapas de extremo, etc. |
| Dispositivos médicos | Implantes, articulaciones ortopédicas, stents, catéteres, mangos de bisturí, componentes quirúrgicos, etc. |
| Marine | Varios ejes, acoplamientos, vástagos de válvulas, mechas de timón y cojinetes. |
Rectificado cilíndrico versus rectificado sin centros
Si bien ambos métodos son adecuados para formas redondas y cilíndricas, el rectificado sin centros no requiere un centro fijo para sujetar la pieza, ya que en el rectificado cilíndrico esta se monta con el centro del mandril. En cambio, la pieza se coloca entre una muela abrasiva y un mecanismo de rueda reguladora adicional, con el soporte de la pieza en posición horizontal.
Las tablas siguientes muestran las diferencias en Rectificado cilíndrico versus sin centros basado en varias características/criterios;
Tabla: Rectificado cilíndrico versus sin centros
| Caracteristicas | Rectificado cilíndrico | Rectificado sin centro |
| Montaje de la pieza de trabajo | Requiere montaje entre centros o un mandril. | No hay un centro fijo, sino que el soporte de la hoja proporciona estabilidad. |
| Precisión | Alta precisión para concentricidad y redondez. | Eficiente pero menos preciso que el cilíndrico. |
| Velocidad de operación | Más lento debido al mayor tiempo de configuración | Acelera la producción y es adecuada para producción de gran volumen. |
| Complejidad de la pieza de trabajo | Puede manejar formas y tamaños complejos. | Ideal para piezas simples y de pequeño tamaño. |
| Complejidad de configuración | Configuración y ajuste más complejos. | Configuración más sencilla con ajuste flexible |
Algunas puntas de pulido de superficies cilíndricas
- Retire todos los residuos de los orificios centrales de la pieza de trabajo y los husillos. Previene la rotación desigual.
- Coloque los conos de los centros de trabajo de forma segura en la pieza de trabajo (cabezal y contrapunto) para evitar cualquier posible movimiento durante el rectificado. Además, deben estar perfectamente alineados.
- Mantenga una profundidad central constante y suficiente en la pieza para preservar la precisión del rectificado.
- Aplique lubricación en los puntos muertos para evitar el riesgo de daños durante la expulsión de la pieza de trabajo.
- Supervisar y verificar periódicamente la alineación de dos centros.
Servicios de rectificado y acabado en Boda
En Boda contamos con rectificadoras universales y cilíndricas integradas en CNC para manejar las diversas formas y materiales. Podemos lograr con precisión las tolerancias y la suavidad deseadas (valor Ra bajo). En consecuencia, nuestra estrategia de molienda personalizada optimiza los resultados. Combinamos exactamente los requisitos y el tipo de material con el abrasivo y el tamaño de grano correctos para personalizar la muela abrasiva.
Puede confiar en nosotros para cualquier solución de rectificado, independientemente del material o la aplicación. ¡Nuestros ingenieros trabajarán estrechamente con usted para cumplir con sus expectativas de calidad y durabilidad!
Además, también contamos con otras instalaciones de acabado de superficies como anodizado, enchapado, granallado y pulido. ¡Envíanos tu diseño para comenzar la colaboración!
¡Pruebe Boda ahora!
Recapitulación
La técnica de rectificado adecuada puede conseguir que las piezas brillen y sean precisas, con un mínimo de desgaste de la superficie. Mediante el uso de la capa abrasiva adecuada en la muela, los parámetros de rectificado correctos y una manipulación experta, se pueden lograr cualquier acabado y especificación dimensional en las piezas cilíndricas.
Dado que cada método de rectificado tiene una aplicación específica, el rectificado cilíndrico es ideal para el acabado de geometrías cilíndricas. Los fabricantes suelen elegir este proceso cuando servicios de rectificado Son necesarios para ejes, rodillos, casquillos y otros componentes redondos que requieren tolerancias dimensionales estrictas.
Preguntas Frecuentes
¿Qué es una rectificadora cilíndrica?
Es un tipo de amoladora que da forma y termina las formas cilíndricas girándolas contra una muela.
¿En qué se diferencia el rectificado cilíndrico de otros métodos de rectificado? El rectificado cilíndrico da forma específicamente a objetos redondos, proporcionando una precisión y calidad de superficie excepcionales. Mientras tanto, otros métodos de molienda pueden manejar varias formas.
¿Es preciso el rectificado cilíndrico?
Sí, el rectificado cilíndrico es muy preciso. Alcanza tolerancias dentro de micras y produce acabados superficiales muy finos.
¿Puedo utilizar rectificado cilíndrico en cualquier pieza y material?
El rectificado cilíndrico es versátil pero más adecuado para artículos metálicos cilíndricos. Requiere configuraciones específicas según el tipo de material para evitar posibles daños.