"La rettifica cilindrica taglia i materiali minori dalla superficie dell'oggetto cilindrico alla dimensione specificata e fornisce anche la finitura liscia"
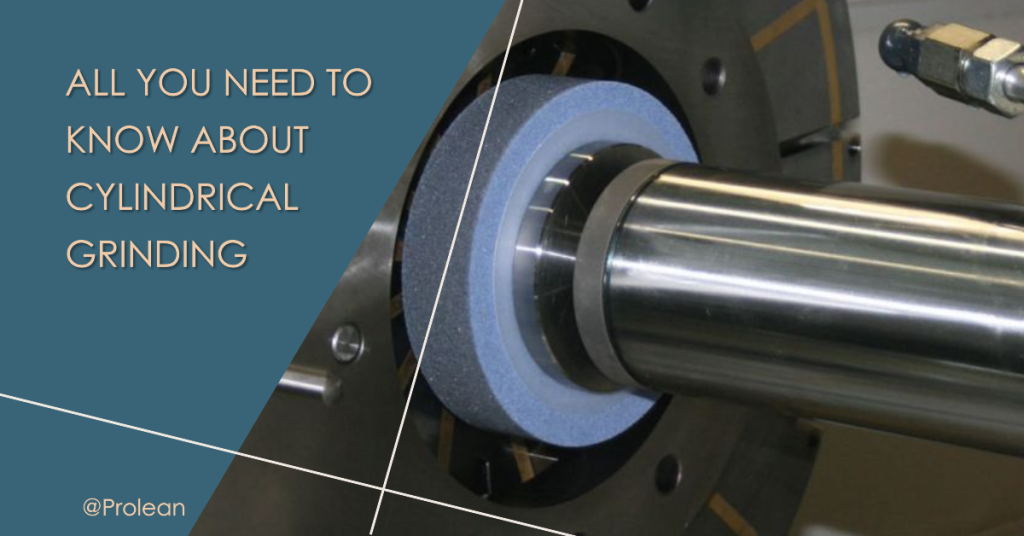
Come suggerisce il nome, rettifica cilindrica Rimuove con precisione il materiale dalla superficie di pezzi cilindrici mediante un abrasivo. È adatto per la finitura superficiale di pezzi a simmetria assiale come barre, tubi, boccole e rulli.
Questo metodo di rettifica accurato può essere applicato sia a superfici cilindriche interne che esterne. La sua precisione e versatilità lo rendono adatto a settori quali quello automobilistico, aerospaziale e della produzione medicale. Molti produttori utilizzano anche la rettifica cilindrica come parte del loro processo produttivo. soluzioni di rettifica personalizzate quando sono necessarie tolleranze ristrette e requisiti specifici di finitura superficiale. Inoltre, in questo articolo verranno discussi in dettaglio il processo di rettifica cilindrica e le sue applicazioni.
Le basi della rettifica cilindrica
Per cogliere le nozioni di base, cominciamo con Cos'è la rettifica cilindrica. Si tratta di un processo di rettifica che affina la superficie di pezzi cilindrici rimuovendo una piccola quantità di materiale. Utilizza una mola rotante per ottenere diametro, finitura superficiale e tolleranze precise.
Inoltre, il processo di rettifica influisce anche sulle proprietà della superficie rettificata, come la durezza, la resistenza e la conduttività termica. Ciò è dovuto al fatto che il processo modifica la microstruttura dello strato superficiale del materiale del pezzo in lavorazione.
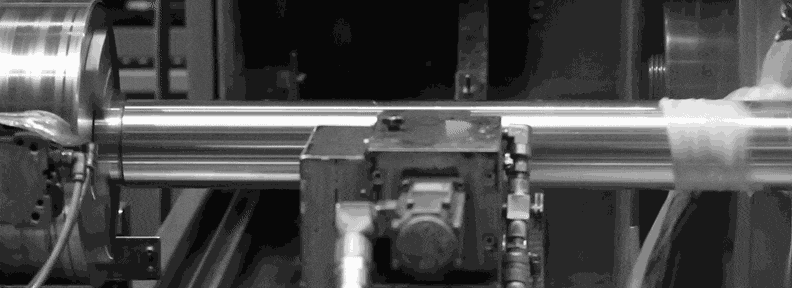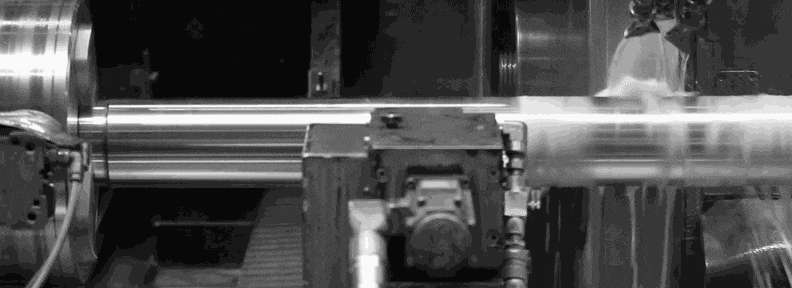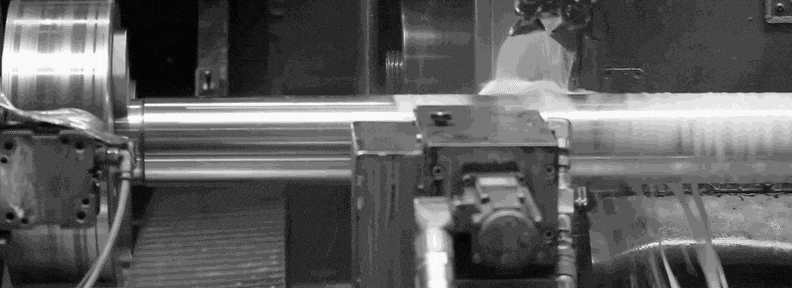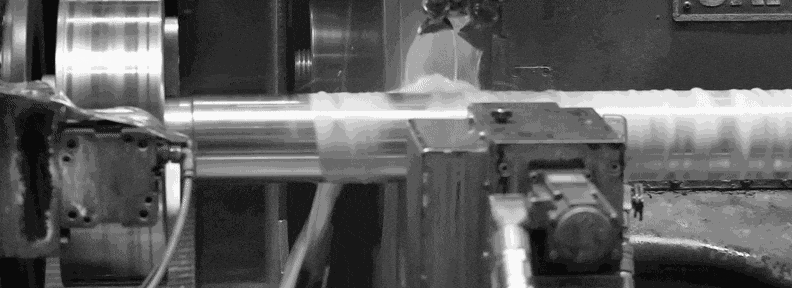
Rettifica cilindrica
Il funzionamento di processo di rettifica cilindrica è simile a un tornio, che utilizza una mola come utensile da taglio. Sia il mandrino che il pezzo ruotano l'uno rispetto all'altro. Nel frattempo, la mola abrasiva taglia il materiale non appena tocca la superficie.
La moderna rettificatrice cilindrica integrata con tecnologia CNC può automatizzare tutti questi movimenti e parametri (profondità, velocità, avanzamento, ecc.) con controllo numerico. La smerigliatrice CNC migliora anche la precisione e l'efficienza della produzione di grandi volumi.
Abrasivi comuni per mole
Il materiale del pezzo e il livello di finitura desiderato determinano quale abrasivo utilizzare per la mola nella rettifica cilindrica. Inoltre, la qualità della finitura potrebbe variare in base alla distribuzione dell'abrasivo e alla granulometria anche per lo stesso materiale abrasivo. Pertanto, è possibile seguire il cmacinazione americana personalizzando lo strato abrasivo sulla superficie della mola in base alla granulometria e alla densità richieste.
- Ossido di alluminio
- Nitruro di boro cubico (CBN)
- Carburo di silicio
- Allumina ceramica
- Zirconia Allumina
- Diamante
Prova subito Boda!
Le fasi del processo di rettifica cilindrica
Analizziamo ulteriormente la finitura della rettifica cilindrica con le fasi dettagliate del processo di rettifica, dall'impostazione del pezzo all'ispezione finale.
1. Impostazione del pezzo
Il processo inizia con il montaggio del pezzo tra le punte o il bloccaggio in un mandrino. La stabilità del posizionamento del pezzo è essenziale per la precisione poiché una leggera deflessione può causare irregolarità e difetti significativi.
2. Impostazione della mola
Dopo aver posizionato in modo sicuro il pezzo, scegli il tipo di abrasivo più adatto al progetto e personalizzalo per soddisfare tutti i requisiti. La personalizzazione prevede il taglio della superficie della ruota per esporre i grani abrasivi taglienti per il taglio.
3. Posizione e allineamento
Successivamente, l'allineamento della mola comporta la regolazione della posizione della mola rispetto all'angolo e all'altezza corretti del pezzo. Inoltre, l'operatore deve fissare il numero di giri, la profondità di taglio e altri parametri.
4. Macinazione
Innanzitutto, la sgrossatura viene eseguita con la superficie della mola più ruvida per rimuovere rapidamente il materiale in eccesso dal pezzo. Dopo che questa fase preliminare ha raggiunto le dimensioni approssimative, una mola a grana più fine fornisce la finitura superficiale e le tolleranze finali. Durante la macinazione fine, i parametri vengono regolati per accedere a un maggiore controllo sull'operazione.
5. Misurazione e ispezione
L'ispezione e la misurazione finali comportano la verifica delle dimensioni, del livello di finitura superficiale (valore Ra) e delle tolleranze richieste. In queste fasi, il produttore utilizza diversi strumenti e attrezzature come micrometri, macchine CMM e rugosimetri.
Quali sono i vantaggi della rettifica cilindrica?
Tolleranze strette
La smerigliatrice cilindrica può raggiungere tolleranze strette. Possono rimuovere il materiale con grande controllo dalla superficie delle parti lavorate secondo specifiche esatte. La piccola dimensione dei grani con distribuzione uniforme sulla ruota rotante determina tolleranze radiali fini (±0.0005”).
Finitura di alta qualità
La rettifica cilindrica rifinisce accuratamente la superficie di oggetti cilindrici semplici e complessi, con un valore di rugosità (Ra) pari a 0.025 µm. Inoltre, con una mola adeguata e variabili di rettifica ottimizzate, può anche creare una finitura a specchio sulla superficie del cilindro.
Automazione
La rettificatrice cilindrica può essere facilmente automatizzata con l'integrazione della tecnologia CNC. Le rettificatrici CNC possono dettare automaticamente il movimento del pezzo e l'avanzamento secondo le istruzioni digitali.
Gamma di materiali versatile
Successivamente, possiamo macinare numerosi materiali con una strategia di rettifica cilindrica. Per citarne solo alcuni: acciaio, titanio, nichel, acciaio al carbonio, plastica e compositi.
Produzione su larga scala
Le rettificatrici CNC possono lavorare senza interruzioni e senza deviazioni di qualità tra i lotti. L'automazione consente loro di produrre gli stessi risultati in tutti i cicli di rettifica. Successivamente, la stessa attrezzatura può essere utilizzata per molti cicli. Tutti questi vantaggi rendono questa macinazione adatta alla produzione di massa.
Gli svantaggi della rettifica cilindrica
Anche questo metodo di macinazione presenta alcune limitazioni. Ecco alcuni svantaggi;
- Questo metodo si concentra sulla rettifica di forme cilindriche e ha funzionalità limitate ad altre geometrie.
- Una Ginder CNC costa più di una rettificatrice cilindrica manuale, quindi un costo iniziale elevato per l'installazione.
- Esiste il rischio di danni termici dovuti all'attrito, ma è possibile minimizzarli applicando liquidi refrigeranti.
Quali sono le applicazioni della rettifica cilindrica?
Diversi settori utilizzano la rettifica cilindrica per la finitura di componenti rotondi e simmetrici. Può eseguire rettifiche sia esterne che interne. Il vantaggio in termini di precisione e ripetibilità la rende una tecnica preferita per rettificare le superfici cilindriche di parti semplici e complesse. Pertanto, le applicazioni sono molto diffuse, dalle parti aerospaziali ai componenti e prodotti medici di precisione.
Ad esempio, la rettifica radiale del pistone assiale della pompa migliora la scorrevolezza e riduce la quantità di attrito. Un altro esempio è la rettifica dei cuscinetti per migliorarne la finitura in modo che venga eseguita meglio se lubrificati.
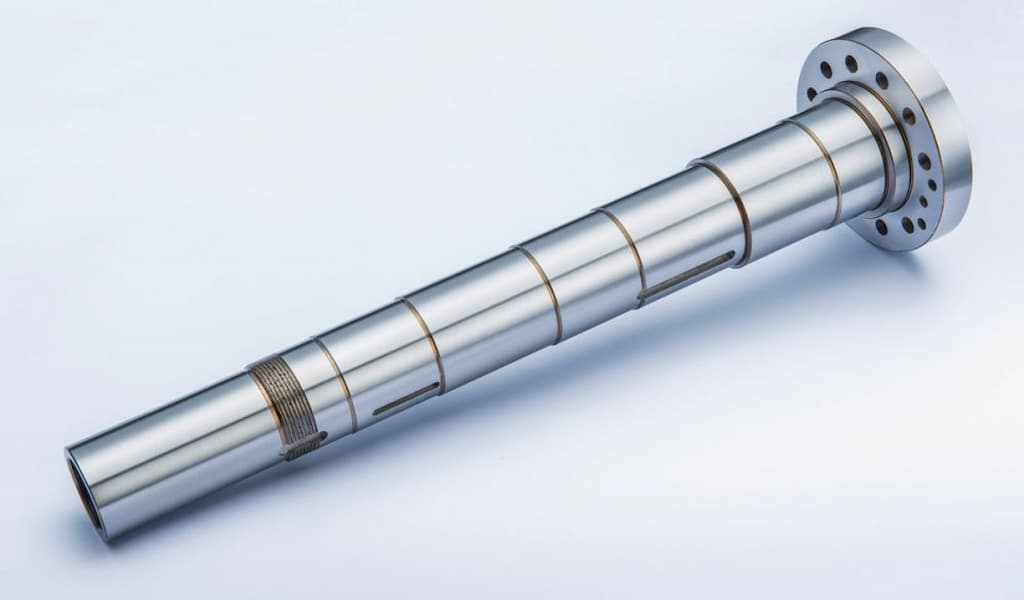
Parti cilindriche macinate
Quindi, vediamo di che tipo applicazioni di rettifica superficiale ha su vari componenti cilindrici industriali.
Tabella: Applicazioni di rettifica cilindrica
| Area di applicazione | Esempi |
| Automotive | Alberi (manovella, camma, trasmissione, sterzo, ingranaggi, ecc.), volani, cilindri dei freni e altro ancora. |
| Aeronautico | Alberi motore, attuatori, alberi compressori, unità idrauliche, segmenti del profilo alare, ecc. |
| Produzione di utensili | Utensili da taglio, matrici, stampi, frese, punte da trapano e portautensili. |
| Elettronica e semiconduttori | Stampi per connettori, perni, alberi motore, ugelli, componenti di sensori, ecc. |
| Idraulica | Cilindri idraulici, pistoni, aste, bobine di valvole, cappucci terminali, ecc. |
| Dispositivi medicali | Impianti, articolazioni ortopediche, stent, cateteri, manici di bisturi, componenti chirurgici, ecc. |
| Marino | Vari alberi, giunti, steli di valvole, assi del timone e cuscinetti. |
Rettifica cilindrica e rettifica senza centri
Sebbene entrambi i metodi siano adatti a forme rotonde e cilindriche, la rettifica senza centri non prevede un centro fisso per il fissaggio del pezzo, poiché nella rettifica cilindrica il pezzo viene montato con il centro del mandrino. Invece, il pezzo viene posizionato tra una mola abrasiva e un meccanismo di regolazione aggiuntivo con la mola di supporto.
Le tabelle seguenti mostrano le differenze in Rettifica cilindrica e senza centri in base a varie caratteristiche/criteri;
Tabella: Rettifica cilindrica e senza centri
| Caratteristiche | Rettifica cilindrica | Rettifica senza centri |
| Montaggio del pezzo | Richiede il montaggio tra le punte o un mandrino. | Nessun centro fisso, invece il supporto della lama fornisce stabilità. |
| Precisione | Elevata precisione per concentricità e rotondità. | Efficiente ma meno preciso del cilindrico |
| Velocità di funzionamento | Più lento a causa del tempo di configurazione più elevato | Produzione rapida e adatta per la produzione di grandi volumi. |
| Complessità del pezzo | Può gestire forme e dimensioni complesse. | Ideale per pezzi semplici e di piccole dimensioni. |
| Complessità di configurazione | Configurazione e regolazione più complesse. | Configurazione più semplice con regolazione flessibile |
Alcune punte per la rettifica di superfici cilindriche
- Rimuovere tutti i detriti dai fori centrali del pezzo e dei mandrini. Impedisce la rotazione irregolare.
- Montare saldamente i coni dei centri di lavoro nel pezzo da lavorare (paletta e contropunta) per evitare ogni possibile movimento durante la rettifica. Inoltre, devono essere perfettamente allineati.
- Mantenere una profondità centrale coerente e sufficiente nella parte per preservare la precisione della rettifica.
- Lubrificare i punti morti per prevenire il rischio di danni durante l'espulsione del pezzo.
- Monitorare e verificare regolarmente l'allineamento di due centri.
Servizi di rettifica e finitura presso Boda
In Boda disponiamo di rettificatrici universali e cilindriche integrate a CNC per gestire forme e materiali diversi. Possiamo ottenere rigorosamente le tolleranze e la levigatezza desiderate (basso valore Ra). Di conseguenza, la nostra strategia di rettifica personalizzata ottimizza i risultati. Abbiniamo esattamente i requisiti e il tipo di materiale con l'abrasivo e la granulometria corretti per personalizzare la mola.
Puoi fidarti di noi per qualsiasi soluzione di rettifica, indipendentemente dal materiale o dall'applicazione. I nostri ingegneri lavoreranno a stretto contatto con te per soddisfare le tue aspettative di qualità e durata!
Inoltre, disponiamo anche di altri impianti di finitura superficiale come anodizzazione, placcatura, sabbiatura e lucidatura. Quindi, inviaci il tuo design per iniziare la collaborazione!
Prova subito Boda!
Riassumendo
La giusta tecnica di rettifica può rendere i pezzi lucidi e precisi con una minima asportazione di materiale dalla superficie. Con l'utilizzo del giusto strato abrasivo sulla mola, parametri di rettifica corretti e una manipolazione esperta, è possibile ottenere qualsiasi finitura e specifica dimensionale sui componenti cilindrici.
Poiché ogni metodo di rettifica ha un'applicazione specifica, la rettifica cilindrica è ideale per la finitura di geometrie cilindriche. I produttori scelgono spesso questo processo quando servizi di macinazione Sono necessari per alberi, rulli, boccole e altri componenti rotondi che richiedono tolleranze dimensionali ristrette.
DOMANDE FREQUENTI
Cos'è una rettificatrice cilindrica?
È un tipo di smerigliatrice che modella e rifinisce le forme cilindriche facendole ruotare contro una mola.
In cosa differisce la macinazione cilindrica dagli altri metodi di macinazione? La rettifica cilindrica modella specificamente oggetti rotondi, fornendo precisione e qualità della superficie eccezionali. Nel frattempo, altri metodi di macinazione possono gestire varie forme.
La rettifica cilindrica è precisa?
Sì, la rettifica cilindrica è estremamente precisa. Raggiunge tolleranze entro i micron e produce finiture superficiali molto fini.
Posso utilizzare la rettifica cilindrica su qualsiasi parte e materiale?
La rettifica cilindrica è versatile ma più adatta per articoli metallici cilindrici. Richiede configurazioni specifiche in base al tipo di materiale per evitare possibili danni.