"Poiché non esiste un centro fisso per l'attacco del pezzo, la rettifica senza centri riduce significativamente i tempi di impostazione e attrezzaggio, rendendola una strategia di finitura economicamente vantaggiosa per grandi serie."
Diversi metodi di rettifica hanno implicazioni specifiche per la finitura superficiale. Nel frattempo, rettifica senza centri è unico e complesso da comprendere. Questo principio di rettifica è ampiamente utilizzato nella produzione per ottenere la perfetta rotondità e finitura delle parti cilindriche.
Questo processo coinvolge una mola di regolazione e una mola, con il pezzo che rimane tra loro con un supporto esterno. La mola di regolazione controlla l'avanzamento e la mola abrasiva.
Questo articolo discuterà il processo, i vantaggi e Applicazioni di rettifica superficiale di questa tecnologia di lavorazione per rettifica.
Cos'è la rettifica senza centri?
La rettifica senza centri è un metodo di rettifica accurato che rimuove trucioli, bave, segni e tagli di dimensioni specifiche senza richiedere un posizionamento fisso come il montaggio del mandrino. Grazie alla sua flessibilità e precisione, è spesso utilizzata in soluzioni di rettifica personalizzate per componenti di diverse dimensioni e con differenti requisiti di produzione.
La differenza principale risiede nella procedura operativa, poiché il processo senza centri non prevede l'utilizzo di centri o mandrini per bloccare il pezzo in lavorazione. Per comprenderne il meccanismo, è necessario conoscere i suoi tre elementi: la mola, la ruota di regolazione e la lama di appoggio.
- Mola: L'utensile da taglio principale con uno strato abrasivo sulla superficie, simile alla molatura convenzionale.
- Ruota di regolazione: Un altro meccanismo a ruota (assialmente parallelo) che controlla la velocità di rotazione della ruota principale del pezzo e l'avanzamento assiale.
- Lama riposante: È posizionato tra le due ruote. Supporta il pezzo durante la rettifica e ne mantiene la posizione.
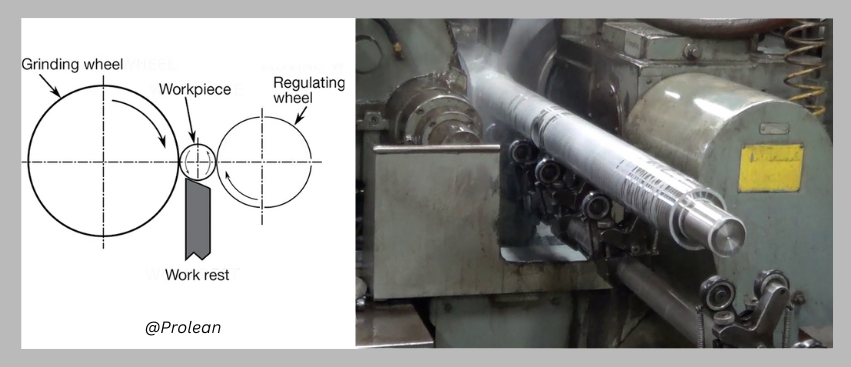
Il processo di rettifica senza centri
Qui, la combinazione e il controllo di queste tre parti determinano la precisione del risultato finale della finitura superficiale. Le ultime configurazioni della rettifica senza centri possono anche automatizzare il percorso di rettifica e altri parametri come velocità di avanzamento, velocità della mola, posizionamento, ecc.
Prova subito Boda!
Il processo di rettifica senza centri: come funziona?
Come detto in precedenza, l’allestimento centreless per la rettifica dei metalli prevede la combinazione di una mola rotante, una mola di regolazione ed un supporto di lavoro. Ma come collaborano perfettamente per eseguire l'operazione di rettifica? L'angolo superiore del resto della lama aiuta l'azione arrotondante del pezzo. Se l'angolo superiore della lama aumenta, si verifica un arrotondamento rapido. Inoltre, l’angolo più alto indebolisce anche la rigidità della lama.
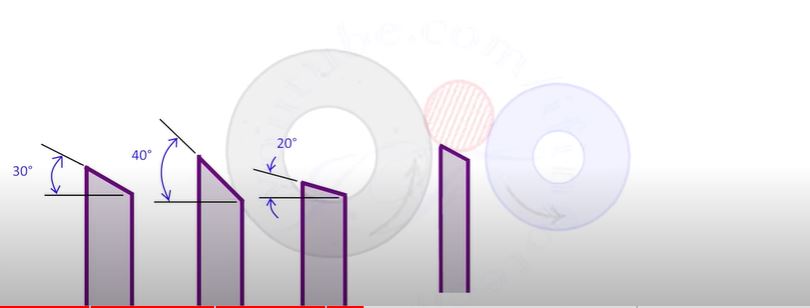
Posizione della lama appoggiapezzo nella rettifica senza centri
Gli angoli superiori comuni della lama di appoggio lavoro sono 20°, 30° e 40°. Tuttavia, la vibrazione aumenta con l'angolo, quindi per i pezzi pesanti sono preferibili angoli bassi.
Inoltre, la ruota di regolazione è generalmente in gomma o plastica e il tipo di materiale abrasivo dipende dal materiale che si macina.
Ecco gli abrasivi generali per diversi substrati;
| Materiale | Abrasivo consigliato |
| Acciaio al carbonio | Ossido di alluminio |
| Acciaio inossidabile | Carburo di silicio |
| Alluminio | Carburo di silicio |
| Acciaio rinforzato | Nitruro di boro cubico |
| Acciaio ad alta velocità | Allumina ceramica |
| Acrilico | Diamante |
| Nylon | Ossido di alluminio |
Rettifica senza centri passo dopo passo
Ecco i passaggi tipici del processo di rettifica senza centri che è possibile seguire per la sua esecuzione;
- Configurazione di lame e ruote: Per prima cosa regolare l'angolo della ruota di regolazione con la lama di lavoro.
- Allineamento delle ruote: Controllare se le due ruote sono perfettamente allineate. Piccole deviazioni possono causare irregolarità sulla superficie.
- Impostazione della velocità: Impostare le velocità della mola regolatrice in base al tipo di materiale e alla finitura desiderata (valore Ra).
- Alimentazione del pezzo in lavorazione: Il pezzo viene posizionato sulla lama poggialavoro e fatto avanzare attraverso le ruote. La mola di regolazione spinge il pezzo contro la mola, che rimuove il materiale fino a quando la superficie non raggiunge il livello di finitura desiderato.
- Monitoraggio e regolazione continui: Monitorare le velocità, le pressioni o gli angoli dei componenti durante tutto il processo e apportare modifiche se necessario.
Quali sono i vantaggi della rettifica di metalli senza centri?
1. Alta precisione e coerenza
Questo processo di macinazione del metallo taglia con precisione il materiale in dimensioni specifiche. Successivamente, può raggiungere il valore di rugosità più basso 0.13 μm.
Il supporto stabile del letto di riposo tra due ruote rotanti in senso opposto garantisce stabilità al processo. Impedisce la flessione del pezzo e mantiene la sua integrità cilindrica.
2. Efficienza di rimozione del materiale
Un altro vantaggio della rettifica senza centri è la sua efficienza nella rimozione del materiale. La mola e la mola di regolazione funzionano con elevata velocità e precisione, consentendo una rapida rimozione del materiale, soprattutto materiali tenaci o fragili. La rettifica senza centri comporta inoltre tempi di inattività inferiori poiché il pezzo non necessita di essere fissato in un mandrino o in qualsiasi altro dispositivo.
3. Durata della ruota
L'assenza di alimentazione esterna nella rettifica senza centri prolunga la durata delle mole. Poiché non prevede l'alimentazione a pressione, le particelle abrasive rimangono in condizioni di lavoro più a lungo.
4. Deflessione minima
Poiché non esiste un centro di fissaggio, il pezzo non si sposta dalla zona di rettifica prevista. Le rettificatrici, infatti, possono automatizzare il processo impostando il percorso del movimento prima di eseguirlo.
Quali sono i diversi tipi di rettifica senza centri?
La rettifica senza centri è classificata in due tipi: rettifica in profondità e rettifica in ingresso. La base di questa divisione sono le loro differenze nei meccanismi di alimentazione.
1. Rettifica senza centri ad alimentazione continua
In questo tipo, il pezzo viene alimentato attraverso le mole di rettifica e regolazione da un lato della macchina ed esce dall'altro. Pertanto, può elaborare l'alimentazione in modo continuo senza richiedere ulteriore manipolazione.
2. Rettifica senza centri in alimentazione
Non richiede che la parte abbia una forma cilindrica e può rettificare pezzi più complessi e intricati. Durante la rettifica con alimentazione di stagno, il pezzo rimane fermo e la mola si muove radialmente verso il pezzo fisso per rettificare sezioni o caratteristiche specifiche.
3. Rettifica senza centri ad avanzamento finale
È la forma specializzata del tipo di rettifica superficiale con metodi di rettifica senza centri. La rettifica frontale prevede la creazione di profili complessi all'estremità dei pezzi inclinando la ruota di regolazione per creare il profilo desiderato. Qui il pezzo si muove linearmente e dà accesso alla zona di macinazione solo da un'estremità.
Tabella: Attraverso vs. Rettifica in entrata e in uscita
| Criteri | Alimentazione passante | Alimentazione (tuffo) | Fine alimentazione |
| Ideale per | Forme cilindriche semplici | Profili complessi e molteplici diametri in un unico componente cilindrico. | Parti con profili complessi ad un'estremità |
| Volume di produzione | Alto | Basso a moderato | Basso |
| Complessità di configurazione | Basso | Da moderato ad alto | Moderato |
| Forma | Diametri uniformi | Diametri e forme varie | Estremità affusolate o sagomate |
| Tasso di rimozione del materiale | Alto | Moderato | Moderato |
| Precisione e tolleranze | Moderato | Alto | Alto |
Applicazioni della rettifica senza centri
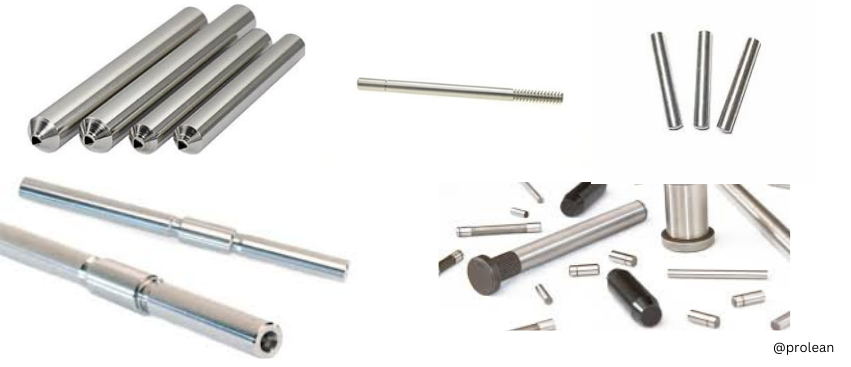
Applicazioni di rettifica senza centri
Diversi componenti o prodotti cilindrici si affidano alla rettificatrice superficiale senza centri per le attività di finitura superficiale. Viene utilizzato principalmente nella produzione di grandi volumi e per parti speciali come tubi, cilindri, rotori, ecc.
Inoltre, la capacità di raggiungere un elevato grado di rotondità lo rende altamente applicabile nella finitura dei componenti del sistema idraulico.
L'elenco seguente mostra l'applicazione industriale della rettifica senza centri nella finitura superficiale;
- Industria automobilistica: Spine dei pistoni, alberi di trasmissione, mozzi delle ruote, alberi del cambio, piantoni dello sterzo e parti delle valvole del motore.
- Industria aerospaziale: Elementi di fissaggio, componenti idraulici, pale del profilo alare, componenti del carburante, dischi del compressore, ecc.
- Dispositivi medicali: Aste per impianti, stent, tubi, aghi chirurgici, perni ortopedici, viti ossee, ecc.
- Produzione e fabbricazione di metalli: Mandrini, portautensili, rulli, utensili da taglio, rulli trasportatori, spine di centraggio, ecc.
Servizi di rettifica personalizzati presso Boda
Lo capiamo ogni servizio di rettifica Il progetto richiede un'attenta valutazione dello strato abrasivo del pezzo, delle proprietà del materiale, della velocità di rettifica e della velocità di avanzamento, nonché dei requisiti di finitura, indipendentemente dal tipo di metodo di rettifica. Pertanto, applichiamo acmacinazione americana strategia per ottenere le specifiche dimensionali e di finitura richieste. In base alla complessità del progetto e al materiale, il nostro ingegnere personalizza le dimensioni della ruota, lo strato e il materiale abrasivo e tutti gli altri strumenti e parametri per soddisfare il risultato atteso del cliente.
Alla Boda disponiamo di uno stabilimento di lavorazione avanzata con vari tipi di rettificatrici e altri impianti di trattamento superficiale. Inoltre, il nostro team di controllo qualità e il sistema di monitoraggio del processo lavorano insieme per raggiungere gli standard di finitura superficiale menzionati nel progetto.
Pertanto, carica il tuo design con tutte le altre specifiche nel nostro portale online. I nostri ingegneri analizzeranno e ti ricontatteranno con il budget e tutte le altre informazioni!
Prova subito Boda!
Conclusione
Un processo di rettifica senza centri è vantaggioso per la finitura di parti cilindriche complesse. Rifinisce la superficie al livello desiderato e crea la superficie rotonda perfetta. In base alla geometria della superficie di levigatura e al risultato desiderato, è possibile applicare tecniche di avanzamento passante, interno o finale. Nel frattempo è altrettanto importante scegliere l'abrasivo adatto per la molatura in base al tipo di materiale del pezzo da lavorare.
DOMANDE FREQUENTI
Perché si chiama rettifica senza centri?
Si chiama “centerless” perché non utilizza centri o mandrini per trattenere il pezzo durante le operazioni di rettifica.
Quali materiali sono compatibili con la rettifica senza centri?
La rettifica senza centri è compatibile con vari materiali, inclusi metalli (acciaio, alluminio, ottone), plastica e compositi.
La rettifica senza centri è conveniente?
La rettifica senza centri è economicamente vantaggiosa per la produzione di grandi volumi grazie ai tempi di configurazione minimi, all'elevata produttività e ai minori interventi umani.
Quando scegliere la rettifica senza centri?
È meglio scegliere la rettifica senza centri per la produzione in grandi volumi di parti cilindriche, che richiedono elevata precisione e finiture superficiali lisce.