« Comme il n'y a pas de centre fixe pour la fixation de la pièce, la rectification sans centre réduit considérablement le temps de configuration et d'outillage, ce qui en fait une stratégie de finition rentable pour les grandes séries. »
Différentes méthodes de meulage ont des implications spécifiques sur la finition de surface. Entre-temps, broyage sans centre est unique et complexe à comprendre. Ce principe de meulage est largement utilisé dans l’industrie manufacturière pour obtenir la rondeur et la finition parfaites des pièces cylindriques.
Ce processus implique une meule de réglage et une meule, la pièce restant entre elles avec un support externe. La roue de régulation contrôle l'alimentation et la meule abrasive.
Cet article discutera du processus, des avantages et Applications de meulage de surfaces de cette technologie d'usinage par rectification.
Qu'est-ce que le meulage sans centre ?
Le rectification sans centre est une méthode de précision qui élimine les copeaux, les bavures, les marques et réalise des coupes aux dimensions spécifiques sans nécessiter de positionnement fixe tel qu'un montage sur broche. Grâce à sa flexibilité et à sa précision, elle est souvent utilisée dans solutions de meulage personnalisées pour des pièces de tailles et d'exigences de production variables.
La principale différence réside dans le mode opératoire, le procédé sans centre ne nécessitant ni pointes ni mandrins pour maintenir la pièce. Pour comprendre son mécanisme, il faut connaître ses trois éléments : la meule, la meule de réglage et le contre-meule.
- Meule: L'outil de coupe principal avec une couche abrasive sur la surface, similaire au meulage conventionnel.
- Roue de régulation : Un autre mécanisme de roue (axialement parallèle) qui contrôle la vitesse de rotation de la roue principale de la pièce et l'avance axiale.
- Lame de repos: Il se place entre les deux roues. Il soutient la pièce pendant le meulage et maintient sa position.
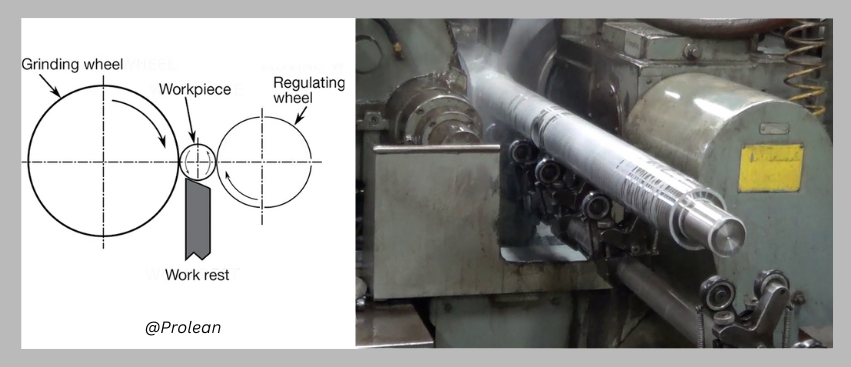
Le processus de rectification sans centre
Ici, la combinaison et le contrôle de ces trois parties déterminent la précision du résultat final de la finition de surface. Les dernières configurations de rectification sans centre peuvent également automatiser la trajectoire de rectification et d'autres paramètres tels que l'avance, la vitesse de la meule, le positionnement, etc.
Essayez Boda maintenant !
Le processus de meulage sans centre : comment ça marche ?
Comme indiqué précédemment, la configuration sans centre pour le meulage des métaux implique la combinaison d'une meule rotative, d'une meule réglementaire et d'un support de travail. Mais Comment collaborent-ils de manière transparente pour exécuter l’opération de meulage ? L'angle supérieur du reste de la lame contribue à l'arrondi de la pièce. Si l'angle supérieur de la lame augmente, un arrondi rapide se produit. De plus, l’angle plus élevé affaiblit également la rigidité de la lame.
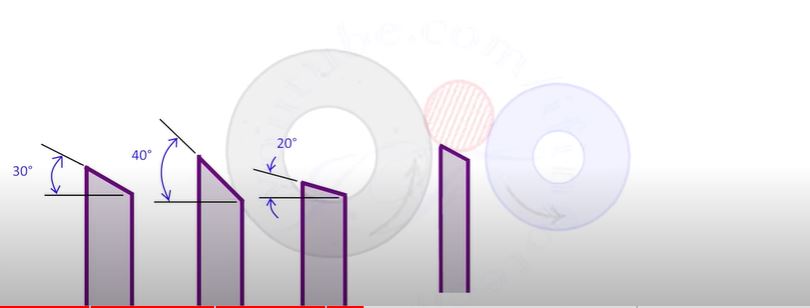
Position de la lame porte-pièce en rectification sans centre
Les angles supérieurs courants de la lame du support de travail sont 20°, 30° et 40°. Cependant, les vibrations augmentent avec l'angle, c'est pourquoi les angles faibles sont préférés pour les pièces lourdes.
De plus, la roue de régulation est généralement en caoutchouc ou en plastique, et le type de matériau abrasif dépend du matériau que vous meulez.
Voici les abrasifs généraux pour différents substrats ;
| Source | Abrasif recommandé |
| Acier au carbone | Oxyde d'aluminium |
| Acier Inoxydable | Carbure de silicium |
| Aluminium | Carbure de silicium |
| Acier trempé | Nitrure de bore cubique |
| Acier à haute vitesse | Céramique Alumine |
| Acrylic | Diamond |
| Nylon | Oxyde d'aluminium |
Meulage sans centre étape par étape
Voici les étapes typiques du processus de rectification sans centre que vous pouvez suivre pour son exécution ;
- Configuration de la lame et des roues: Tout d'abord, ajustez l'angle de la roue de régulation avec la lame de travail.
- Alignement des roues: Vérifiez si les deux roues sont parfaitement alignées. De légers écarts peuvent provoquer des irrégularités sur la surface.
- Configuration de la vitesse : Réglez les vitesses de la meule et de régulation en fonction du type de matériau et de la finition souhaitée (valeur Ra).
- Alimentation de la pièce: La pièce à usiner est placée sur la lame du porte-travail et entraînée à travers les roues. La roue de régulation pousse la pièce contre la meule, ce qui enlève de la matière jusqu'à ce que la surface n'atteigne pas le niveau de finition souhaité.
- Surveillance et ajustement continus: Surveillez les vitesses, les pressions ou les angles des composants tout au long du processus et effectuez des ajustements si nécessaire.
Quels sont les avantages du meulage de métaux sans centre ?
1. Haute précision et cohérence
Ce processus de meulage du métal coupe avec précision le matériau selon des dimensions spécifiques. Ensuite, il peut atteindre une valeur de rugosité aussi basse que 0.13 μm.
Le support stable du lit de repos entre deux roues tournant en sens opposé assure la stabilité du processus. Il empêche la pièce de fléchir et maintient son intégrité cylindrique.
2. Efficacité d'enlèvement de matière
Un autre avantage de la rectification sans centre est son efficacité en matière d’enlèvement de matière. La meule et la roue de régulation fonctionnent avec une vitesse et une précision élevées, permettant un enlèvement rapide de matière, particulièrement des matériaux durs ou cassants. La rectification sans centre entraîne également des temps d'arrêt réduits puisque la pièce n'a pas besoin d'être fixée dans un mandrin ou tout autre accessoire.
3. Durabilité de la roue
L'absence d'alimentation externe dans la rectification sans centre prolonge la durée de vie des meules. Comme il n’y a pas d’alimentation sous pression, les particules abrasives restent plus longtemps en état de fonctionnement.
4. Déflexion minimale
Puisqu'il n'y a pas de centre de fixation, la pièce ne dévie pas de la zone de meulage prévue. En fait, les rectifieuses peuvent automatiser le processus en définissant la trajectoire du mouvement avant de l'exécuter.
Quels sont les différents types de meulage sans centre ?
La rectification sans centre est classée en deux types : les rectifications en avance profonde et en avance. La base de cette division réside dans leurs différences dans les mécanismes d'alimentation.
1. Meulage sans centre à alimentation continue
Dans ce type, la pièce à usiner passe par les meules et les meules de réglage d'un côté de la machine et ressort de l'autre. Par conséquent, il peut traiter l’alimentation en continu sans nécessiter de manipulation supplémentaire.
2. Meulage sans centre en alimentation
Il ne nécessite pas que la pièce ait une forme cylindrique et peut rectifier des pièces plus complexes et complexes. Pendant le meulage à l'étain, la pièce reste stationnaire et la meule se déplace radialement vers la pièce fixe pour meuler des sections ou des caractéristiques spécifiques.
3. Meulage sans centre en fin d’alimentation
Il s'agit d'une forme spécialisée de type de rectification de surface selon les méthodes de rectification sans centre. La rectification en bout consiste à créer des profils complexes à l'extrémité des pièces en inclinant la roue de régulation pour créer le profil souhaité. Ici, la pièce bouge linéairement et donne accès à la zone de meulage à une seule extrémité.
Tableau : À travers Vs. Broyage en entrée ou en fin de course
| Critères | Alimentation directe | En alimentation (plongée) | Fin d'alimentation |
| Idéal pour | Formes cylindriques simples | Profils complexes et diamètres multiples dans un seul composant cylindrique. | Pièces avec des profils complexes à une extrémité |
| Volume de production | Haute | Faible à modéré | Low |
| Complexité de la configuration | Low | Modéré à élevé | Modérée |
| Forme | Diamètres uniformes | Diamètres et formes variés | Extrémités effilées ou profilées |
| Taux d'enlèvement de matière | Haute | Modérée | Modérée |
| Précision et tolérances | Modérée | Haute | Haute |
Applications de la rectification sans centre
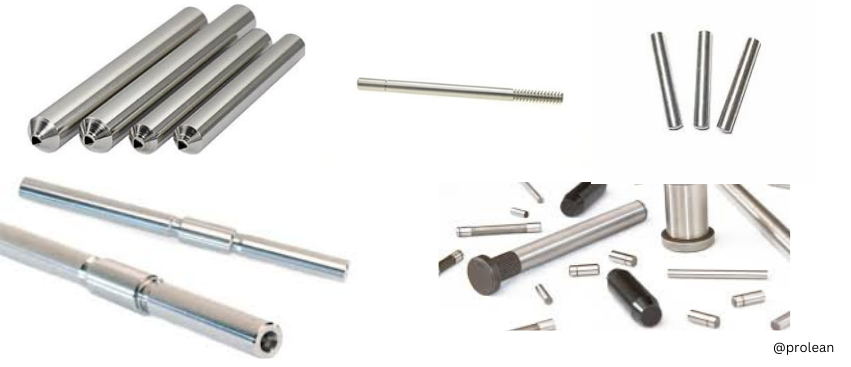
Applications de rectification sans centre
Divers composants ou produits cylindriques font appel à la rectifieuse plane sans centre pour les tâches de finition de surface. Il est principalement utilisé dans la production en grande série et pour des pièces spéciales comme des tubes, des cylindres, des rotors, etc.
Ensuite, la capacité d’atteindre un haut degré de rondeur le rend hautement applicable dans la finition des composants du système hydraulique.
La liste suivante montre l'application industrielle de la rectification sans centre dans la finition de surface ;
- Industrie automobile: Axes de piston, arbres de transmission, moyeux de roues, arbres de transmission, colonnes de direction et pièces de soupapes moteur.
- Industrie aérospaciale: Fixations, composants hydrauliques, aubes de voilure, composants de carburant, disques de compresseur, etc.
- Dispositifs médicaux: Tiges d'implants, stents, tubulures, aiguilles chirurgicales, broches orthopédiques, vis à os, etc.
- Fabrication et fabrication de métaux: Broches, porte-outils, rouleaux, outils de coupe, rouleaux de convoyeur, goujons, etc.
Services de meulage sur mesure chez Boda
Nous comprenons que chaque service de broyage Ce projet exige une analyse approfondie de la couche abrasive de la pièce, des propriétés du matériau, de la vitesse de rectification et de l'avance, ainsi que des exigences de finition, quel que soit le type de méthode de rectification. Par conséquent, nous appliquons acrectification personnalisée stratégie pour obtenir les spécifications dimensionnelles et de finition requises. En fonction de la complexité de votre conception et du matériau, notre ingénieur personnalise la taille de la roue, la couche et le matériau abrasifs, ainsi que tous les autres outils et paramètres pour correspondre au résultat attendu du client.
Chez Boda, nous disposons d’une usine d’usinage de pointe dotée de différents types de rectifieuses et d’autres installations de traitement de surface. De plus, notre équipe de contrôle qualité et notre système de surveillance des processus travaillent ensemble pour atteindre les normes de finition de surface mentionnées dans la conception.
Par conséquent, téléchargez votre conception avec toutes les autres spécifications sur notre portail en ligne. Nos ingénieurs analyseront et vous répondront avec les informations budgétaires et toutes autres informations !
Essayez Boda maintenant !
Conclusion
Un processus de rectification sans centre est bénéfique pour la finition de pièces cylindriques complexes. Il finit la surface au niveau souhaité et crée la surface ronde parfaite. En fonction de la géométrie de la surface de meulage et du résultat escompté, vous pouvez appliquer des techniques d'alimentation traversante, intérieure ou finale. Il est également important de choisir l'abrasif approprié pour le meulage en fonction du type de matériau de la pièce à usiner.
FAQ
Pourquoi parle-t-on de rectification sans centre ?
Il est appelé « sans centre » car il n’utilise ni centre ni mandrin pour maintenir la pièce pendant les opérations de meulage.
Quels matériaux sont compatibles avec la rectification sans centre ?
La rectification sans centre est compatible avec divers matériaux, notamment les métaux (acier, aluminium, laiton), les plastiques et les composites.
La rectification sans centre est-elle rentable ?
Le meulage sans centre est rentable pour la production de gros volumes en raison de temps de configuration minimaux, d'un débit élevé et d'interventions humaines réduites.
Quand choisir la rectification sans centre ?
Il est préférable de choisir la rectification sans centre pour la production en grand volume de pièces cylindriques, nécessitant une haute précision et des finitions de surface lisses.