"Como no hay un centro fijo para la fijación de la pieza de trabajo, el rectificado sin centros reduce significativamente el tiempo de preparación y utillaje, lo que lo convierte en una estrategia de acabado rentable para tiradas grandes".
Los diferentes métodos de pulido tienen implicaciones específicas para el acabado superficial. Mientras tanto, rectificado sin centros es único y complejo de entender. Este principio de rectificado es muy utilizado en fabricación para conseguir la perfecta redondez y acabado en piezas cilíndricas.
En este proceso intervienen una muela reguladora y una muela abrasiva, quedando entre ellas la pieza con soporte externo. La rueda reguladora controla el avance y la muela abrasiva.
Este artículo discutirá el proceso, las ventajas y Aplicaciones de rectificado de superficies de esta tecnología de mecanizado por rectificado.
¿Qué es el rectificado sin centros?
El rectificado sin centros es un método de rectificado preciso que elimina virutas, rebabas, marcas y cortes a dimensiones específicas sin necesidad de posicionamiento fijo, como el montaje del husillo. Debido a su flexibilidad y precisión, se utiliza a menudo en soluciones de molienda personalizadas para piezas con diferentes tamaños y requisitos de producción.
La principal diferencia radica en el procedimiento de operación, ya que el proceso sin centros no requiere el uso de centros ni mandriles para sujetar la pieza. Para comprender su mecanismo, es necesario conocer sus tres elementos: la muela abrasiva, la rueda de ajuste y la cuchilla de apoyo.
- Muela: La herramienta de corte principal con una capa abrasiva en la superficie, similar al rectificado convencional.
- Rueda Reguladora: Otro mecanismo de rueda (axialmente paralelo) que controla la velocidad de rotación de control de la rueda principal de la pieza de trabajo y el avance axial.
- Hoja de descanso: Se coloca entre las dos ruedas. Soporta la pieza de trabajo durante el rectificado y mantiene su posición.
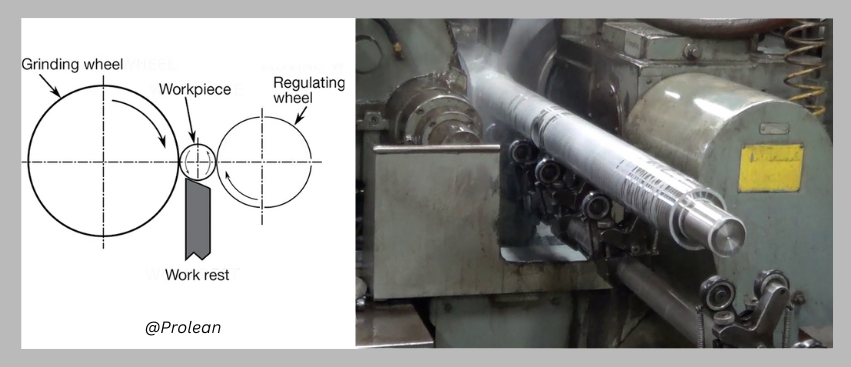
El proceso de rectificado sin centros
Aquí, la combinación y el control de estas tres partes deciden la precisión del resultado final del acabado superficial. Las últimas configuraciones de rectificado sin centros también pueden automatizar la trayectoria de rectificado y otros parámetros como la velocidad de avance, la velocidad de la rueda, el posicionamiento, etc.
¡Pruebe Boda ahora!
El proceso de molienda sin centros: ¿cómo funciona?
Como se dijo anteriormente, la configuración sin centros para el rectificado de metales implica la combinación de una rueda giratoria, una rueda reguladora y un soporte de trabajo. Pero ¿Cómo colaboran perfectamente para ejecutar la operación de molienda? El ángulo superior del resto de la hoja ayuda con la acción de redondeo de la pieza de trabajo. Si aumenta el ángulo superior de la hoja, se produce un redondeo rápido. Además, el ángulo mayor también debilita la rigidez de la hoja.
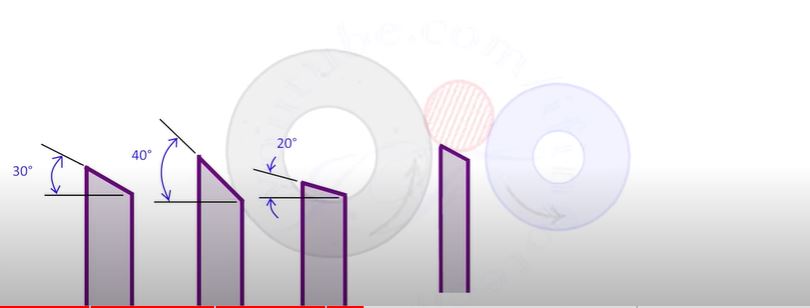
Posición de la hoja de apoyo en el rectificado sin centros
Los ángulos superiores comunes de la hoja del soporte de trabajo son 20°, 30° y 40°. Sin embargo, la vibración aumenta con el ángulo, por lo que se prefieren ángulos bajos para piezas de trabajo pesadas.
Además, la muela reguladora suele estar hecha de caucho o plástico y el tipo de material abrasivo depende del material que se muela.
A continuación se muestran los abrasivos generales para diferentes sustratos;
| Material | Abrasivo recomendado |
| Acero al Carbón | Oxido de aluminio |
| Acero Inoxidable | Carburo de silicio. |
| Aluminio: | Carburo de silicio. |
| Acero reforzado | Nitruro de boro cúbico |
| Acero de alta velocidad | Alúmina de cerámica |
| Acrílico | Diamante |
| Nailon | Oxido de aluminio |
Rectificado sin centros paso a paso
A continuación te detallamos los pasos típicos del proceso de rectificado sin centros que puedes seguir para su ejecución;
- Configuración de cuchillas y ruedas: Primero, ajuste el ángulo de la rueda reguladora con la hoja de trabajo.
- Alinear las ruedas: Compruebe si las dos ruedas están perfectamente alineadas. Ligeras desviaciones pueden provocar irregularidades en la superficie.
- Configuración de velocidad: Establezca las velocidades de la muela rectificadora y reguladora según el tipo de material y el acabado deseado (valor Ra).
- Alimentando la pieza de trabajo: La pieza de trabajo se coloca sobre la hoja del soporte de trabajo y se pasa a través de las ruedas. La muela reguladora empuja la pieza de trabajo contra la muela, que elimina material hasta que la superficie no alcanza el nivel de acabado deseado.
- Monitoreo y ajuste continuo: Supervise las velocidades, presiones o ángulos de los componentes durante todo el proceso y realice ajustes si es necesario.
¿Cuáles son las ventajas del rectificado de metales sin centros?
1. Alta precisión y consistencia
Este proceso de rectificado de metales corta con precisión el material en dimensiones específicas. A continuación, puede alcanzar un valor de rugosidad tan bajo como 0.13 μm.
El soporte estable de la plataforma de descanso entre dos ruedas que giran en sentido opuesto proporciona estabilidad al proceso. Evita que la pieza de trabajo se doble y mantiene su integridad cilíndrica.
2. Eficiencia de eliminación de material
Otra ventaja del rectificado sin centros es su eficiencia en la eliminación de material. La muela abrasiva y la muela reguladora funcionan con alta velocidad y precisión, lo que permite una rápida eliminación del material, especialmente materiales duros o quebradizos. El rectificado sin centros también tiene un menor tiempo de inactividad ya que no es necesario fijar la pieza de trabajo en un mandril ni en ningún otro dispositivo.
3. Durabilidad de la rueda
La ausencia de alimentación externa en el rectificado sin centros prolonga la vida útil de las muelas. Debido a que no implica alimentación a presión, las partículas abrasivas permanecen en condiciones de trabajo por más tiempo.
4. Deflexión mínima
Al no existir un centro de fijación, la pieza de trabajo no se desvía del área de rectificado prevista. De hecho, las rectificadoras pueden automatizar el proceso estableciendo la trayectoria del movimiento antes de ejecutarlo.
¿Cuáles son los diferentes tipos de rectificado sin centros?
El rectificado sin centros se clasifica en dos tipos: rectificado de alimentación completa y de alimentación. La base de esta división son sus diferencias en los mecanismos de alimentación.
1. Rectificado sin centros de alimentación continua
En este tipo, la pieza de trabajo se alimenta a través de las muelas rectificadoras y reguladoras desde un lado de la máquina y sale por el otro. Por lo tanto, puede procesar la alimentación de forma continua sin requerir manipulación adicional.
2. Rectificado sin centros de alimentación
No requiere que la pieza tenga forma cilíndrica y puede rectificar piezas de trabajo más complejas e intrincadas. Durante el rectificado con alimentación de estaño, la pieza de trabajo permanece estacionaria y la muela se mueve radialmente hacia la pieza de trabajo fija para rectificar secciones o características específicas.
3. Rectificado sin centros de alimentación final
Es la forma especializada de rectificado de superficies bajo métodos de rectificado sin centros. El rectificado de alimentación final implica la creación de perfiles complejos al final de las piezas de trabajo inclinando la rueda reguladora para crear el perfil deseado. Aquí la pieza se mueve linealmente y da acceso a la zona de triturado sólo por un extremo.
Tabla: Hasta vs. Rectificado de alimentación versus alimentación final
| Criterios | Alimentación directa | Alimentación (inmersión) | Alimentación final |
| Uso recomendado | Formas cilíndricas simples | Perfiles complejos y múltiples diámetros en un único componente cilíndrico. | Piezas con perfiles complejos en un extremo. |
| Volumen de producción | Alto | Bajo a moderado | Bajo |
| Complejidad de configuración | Bajo | Moderado a alto | Moderado |
| Forma | Diámetros uniformes | Diámetros y formas variados. | Extremos cónicos o contorneados |
| Tasa de eliminación de material | Alto | Moderado | Moderado |
| Precisión y Tolerancias | Moderado | Alto | Alto |
Aplicaciones del rectificado sin centros
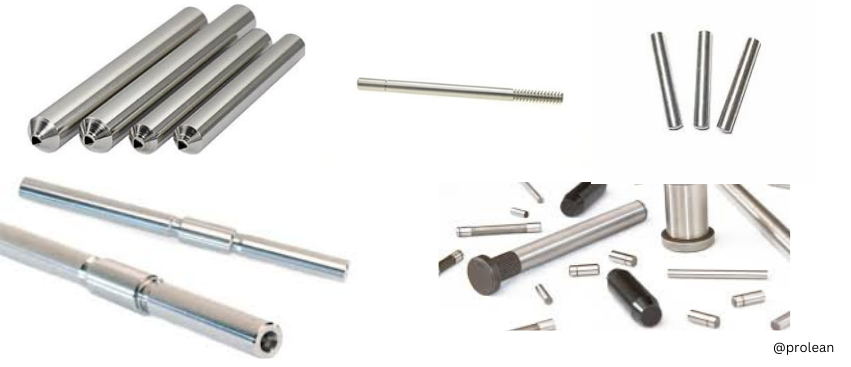
Aplicaciones de rectificado sin centros
Varios componentes o productos cilíndricos dependen de la rectificadora de superficies sin centros para tareas de acabado de superficies. Se utiliza principalmente en producción de gran volumen y para piezas especiales como tubos, cilindros, rotores, etc.
Además, la capacidad de lograr un alto grado de redondez lo hace altamente aplicable en el acabado de componentes de sistemas hidráulicos.
La siguiente lista muestra la aplicación industrial del rectificado sin centros en el acabado de superficies;
- Industria automotriz:: Pasadores de pistón, ejes de transmisión, cubos de rueda, ejes de engranajes, columnas de dirección y piezas de válvulas de motor.
- Industria aeroespacial:: Elementos de sujeción, componentes hidráulicos, palas aerodinámicas, componentes de combustible, discos de compresores, etc.
- Dispositivos médicos: Varillas de implantes, stents, tubos, agujas quirúrgicas, clavos ortopédicos, tornillos óseos, etc.
- Manufactura y Fabricación de Metales: Husillos, portaherramientas, rodillos, herramientas de corte, rodillos transportadores, pasadores, etc.
Servicios de rectificado personalizados en Boda
Entendemos que cada servicio de rectificado El proyecto requiere una cuidadosa consideración de la capa abrasiva de la pieza de trabajo, las propiedades del material, la velocidad de rectificado y la velocidad de avance, así como los requisitos de acabado, independientemente del tipo de método de rectificado. Por lo tanto, aplicamos acrectificado personalizado estrategia para obtener las especificaciones dimensionales y de acabado requeridas. De acuerdo con la complejidad y el material de su diseño, nuestro ingeniero personaliza el tamaño de la rueda, la capa abrasiva y el material, y todas las demás herramientas y parámetros para que coincidan con el resultado esperado del cliente.
En Boda contamos con una fábrica de mecanizado avanzado con varios tipos de rectificadoras y otras instalaciones de tratamiento de superficies. Además, nuestro equipo de control de calidad y sistema de monitoreo de procesos trabajan juntos para lograr los estándares de acabado superficial mencionados en el diseño.
Por lo tanto, cargue su diseño con todas las demás especificaciones en nuestro portal en línea. ¡Nuestros ingenieros analizarán y se comunicarán con usted con información presupuestaria y de otro tipo!
¡Pruebe Boda ahora!
Conclusión
Un proceso de rectificado sin centros es beneficioso para el acabado de piezas cilíndricas complejas. Termina la superficie al nivel deseado y crea la superficie redonda perfecta. Según la geometría de la superficie de rectificado y el resultado deseado, puede aplicar técnicas de alimentación directa, interna o final. Al mismo tiempo, es igualmente importante elegir el abrasivo adecuado para el rectificado según el tipo de material de la pieza.
Preguntas Frecuentes
¿Por qué se llama rectificado sin centros?
Se llama “sin centros” porque no utiliza centros ni mandriles para sujetar la pieza de trabajo durante las operaciones de rectificado.
¿Qué materiales son compatibles con el rectificado sin centros?
El rectificado sin centros es compatible con diversos materiales, incluidos metales (acero, aluminio, latón), plásticos y compuestos.
¿Es rentable el rectificado sin centros?
El rectificado sin centros es rentable para la producción de gran volumen debido a los tiempos de preparación mínimos, el alto rendimiento y la menor intervención humana.
¿Cuándo elegir el rectificado sin centros?
Es mejor elegir el rectificado sin centros para la producción de grandes volúmenes de piezas cilíndricas, que requieren alta precisión y acabados superficiales suaves.