Guía para el moldeo por inyección DFM
El primer paso es diseñar la pieza de plástico. Es cuando el diseño se encuentra con la realidad de la moldeo por inyección Ahí es donde empiezan los verdaderos desafíos. Incluso un descuido aparentemente pequeño en el grosor de la pared, la ubicación de la compuerta u otros factores puede provocar piezas deformadas, costosos retrabajos del molde o retrasos en la producción, lo que podría posponer la fecha de lanzamiento varias semanas. El Diseño para la Fabricación (o DFM) es la disciplina que cierra esta brecha antes de que se convierta en un problema.
El DFM (Diseño para la Fabricabilidad) en el moldeo por inyección es una revisión estructurada que determina si un diseño es realmente fabricable de manera efectiva.El proceso analiza todos los aspectos, desde el flujo del plástico hacia la cavidad del molde hasta la ubicación de los eyectores para minimizar la distorsión de la superficie. La identificación temprana de estos problemas es importante, ya que los costos de desarrollo del moldeo de plástico son elevados y el utillaje representa una inversión inicial considerable.
Boda ofrece servicio de moldeo por inyección Además, ofrecen un análisis DFM completo a sus clientes como parte del proceso de cotización. Pueden revisar archivos 3D para identificar posibles problemas y señalarlos antes de la fabricación de las herramientas. Una revisión DFM puede ser la opción más rentable en este punto, ya sea que se busque refinar un diseño o evaluar opciones de moldeo por inyección.
¿Qué es DFM en el moldeo por inyección?
Diseño para la fabricación mediante moldeo por inyección
DFM o Diseño para fabricaciónEl análisis DFM es una metodología que se centra en la creación de piezas sencillas, eficientes y económicas de fabricar. En el contexto del moldeo por inyección de plásticos, el análisis DFM se utiliza para evaluar un modelo 3D en función de las limitaciones del proceso. Esto ayuda a identificar posibles defectos, ineficiencias o características de diseño que podrían complicar o encarecer innecesariamente el utillaje.
Este proceso se formaliza en un informe DFM. El informe visualiza los resultados con imágenes 3D anotadas, mapas de análisis codificados por colores y sugerencias estructuradas. Esto proporciona a diseñadores y fabricantes de moldes un punto de referencia común antes de realizar cualquier corte en el acero.
¿Por qué es importante el DFM antes de cortar acero?
El coste de los moldes de inyección puede ser considerable y, en gran medida, irreversible. Los moldes de producción estándar pueden costar desde unos pocos miles hasta decenas o incluso cientos de miles de dólares, dependiendo de la complejidad, el material y el número de cavidades. Modificar los moldes una vez iniciados o, peor aún, una vez terminados, puede resultar costoso y llevar mucho tiempo.
El análisis DFM permite identificar problemas en las primeras etapas del diseño, cuando las modificaciones son mucho más económicas que las correcciones posteriores a la fabricación de las herramientas. El moldeo por inyección DFM permite identificar problemas de forma temprana.
- Piezas atascadas en el molde debido a ángulos de desmoldeo inadecuados.
- Las marcas de hundimiento o la deformación pueden ser causadas por un espesor de pared desigual.
- Recortes que requieren acciones secundarias complejas (y costosas)
- Colocación de compuertas que produce marcas de soldadura visibles o imperfecciones en la superficie.
- Las proporciones entre nervaduras y paredes que provocan defectos estéticos en las superficies exteriores.
Análisis DFM frente a análisis de flujo de molde: ¿Cuál es la diferencia?
El DFM y el análisis de flujo de molde (MFA), aunque a menudo se utilizan conjuntamente, cumplen funciones distintas. El DFM evalúa las características estructurales y geométricas del modelo de la pieza. El análisis de flujo de molde simula cómo se funde el plástico en la cavidad del molde durante el llenado y el empaquetado.
El DFM es suficiente para piezas sencillas. La combinación de DFM con una simulación completa del flujo del molde antes de comenzar el utillaje ofrece la mejor visión para geometrías complejas o aplicaciones de alta precisión.
¡Pruebe Boda ahora!
Informe DFM sobre moldeo por inyección: Elementos clave
Kit de herramientas DFM para moldeo por inyección
Un informe DFM completo abordará las decisiones importantes de diseño y utillaje que afectarán la calidad de las piezas y la eficiencia de la producción. Qué debe incluir todo informe DFM y por qué es importante.
Tipo y ubicación de la puerta
La compuerta es el punto por donde el plástico fundido ingresa a la cavidad del molde. El tipo y la ubicación de la compuerta influyen directamente en la apariencia de la pieza, su integridad estructural y la eficiencia del ciclo. Una posición incorrecta de la compuerta puede provocar deformaciones, marcas de soldadura y defectos visibles en piezas estéticamente delicadas.
Los tres tipos de compuertas más comunes evaluados por DFM son:
Entrada directa / Entrada de bebedero:
Es sencillo, pero deja una cicatriz grande y a menudo visible. Evite las superficies que sean importantes para la apariencia.
Puerta lateral/de borde:
Es más controlable y se puede utilizar para diseños con múltiples cavidades. Deja pequeñas marcas en los bordes, lo cual puede ser aceptable en ciertos contextos de ensamblaje.
Puerta Banana/Submarina:
Las piezas de consumo son la opción preferida. La marca de la compuerta se dirige a una superficie oculta, por lo que no se requiere ningún acabado ni recorte adicional. Debido a la mayor resistencia al flujo, requiere un diseño de eyección más preciso.
En moldes de una sola cavidad con compuertas en un solo lado, se puede utilizar un sistema de canal caliente para controlar la longitud de los canales y el desperdicio de material.
Comparación de tipos de compuertas
| Tipo de puerta | Ideal para | Visibilidad de la cicatriz de la puerta | Recomendado para |
| Directo / Spruegate | Componentes sencillos y de apariencia discreta. | Alto: rubor visible en el centro | No se recomiendan las piezas de apariencia. |
| Puerta lateral/de borde | Piezas sencillas, moldes multicavidad. | Pequeñas marcas en los bordes | Útil para aplicaciones distintas a las cosméticas. |
| Puerta del Plátano / Submarino | Productos de consumo, ensamblajes | Ninguno — oculto después del montaje | Se recomiendan la mayoría de las aplicaciones. |
| Compuerta de colada caliente | Piezas grandes de gran volumen y cavidad única | Mínimo: casi cero residuos | Lo mejor para la producción a gran escala |
Colocación del pasador eyector
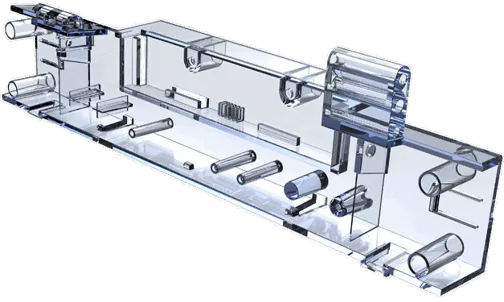
Tras cada ciclo, se utilizan pasadores eyectores para expulsar la pieza del molde. Es importante colocarlos correctamente: si se colocan muy pocos o de forma incorrecta, la pieza se deformará o aparecerán marcas de tensión visibles (decoloración) en su superficie.
A continuación se presentan algunas de las mejores prácticas para el diseño de los pasadores eyectores durante una evaluación DFM:
Coloque los pasadores cerca de las nervaduras o salientes donde la resistencia al desmoldeo sea mayor.
- Utilice tubos eyectores en las ubicaciones de los salientes que tengan orificios pasantes.
- Distribuye los pasadores simétricamente para equilibrar la fuerza de expulsión y evitar que la pieza se incline.
- Asegúrese de colocar las marcas de los alfileres en superficies que no sean cosméticas siempre que sea posible.
Para equilibrar las fuerzas de resistencia, se necesitarán más pasadores eyectores cuanto mayor sea el número de nervaduras.
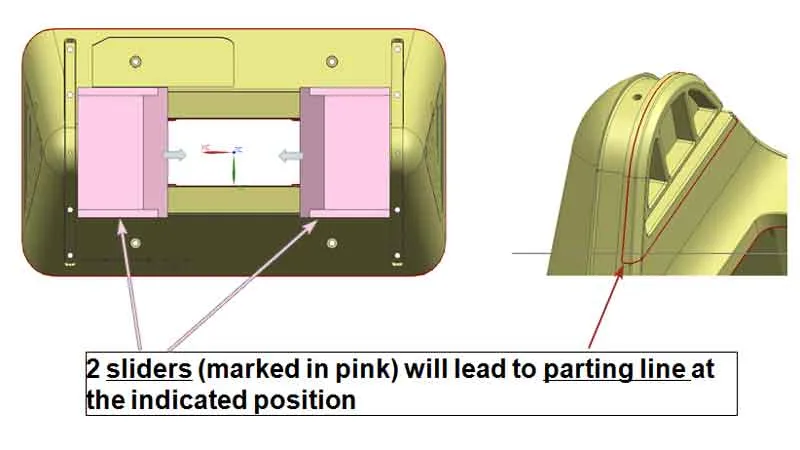
La posición de la línea de separación
La línea de separación es el punto donde se unen las dos mitades. Esta separación siempre tiene una marca visible. DFM busca ubicar esta línea de manera que tenga un impacto visual y funcional mínimo.
Las líneas de separación se colocan fácilmente en paneles planos o escalonados. La orientación de las líneas de separación en geometrías complejas o formas tubulares puede afectar los ángulos de desmoldeo, las tolerancias dimensionales y la longitud de los canales de alimentación. Un análisis de diseño para la fabricación (DFM) debe considerar todas las opciones y las ventajas e inconvenientes.
Elevadores y deslizadores de corte inferior
Se requieren elevadores o deslizadores cuando una pieza tiene socavados que impiden su extracción directa del molde. Si bien aumentan la complejidad y el costo del utillaje, son necesarios para piezas con geometrías complejas.
Los análisis DFM (Diseño para la Fabricación) localizan todos los elevadores y deslizadores necesarios e indican las marcas que dejarán en la superficie de la pieza. El desgaste del molde en las interfaces móviles se hace más evidente con el tiempo, lo cual es importante para la producción en grandes volúmenes.
Espesor de pared y diseño de nervaduras
El principio de espesor de pared uniforme en diseño de moldes de inyección Es fundamental, y también uno de los principios que más se incumplen. Si las paredes no tienen un grosor uniforme, el plástico se llenará y enfriará a ritmos diferentes. Esto puede provocar tensiones internas y marcas de hundimiento.
Los análisis de espesor de pared de DFM comprueban lo siguiente:
- Las paredes son demasiado gruesas, lo que provoca marcas de hundimiento y un ciclo de trabajo más largo.
- Las paredes son demasiado delgadas (lo que provoca debilidades estructurales o disparos incompletos).
- Una transición repentina entre secciones gruesas y delgadas
- Relación demasiado alta entre el espesor de la nervadura y el de la pared: las nervaduras deben tener normalmente entre un 50 % y un 60 % del espesor de la pared adyacente para evitar marcas de hundimiento en el lado opuesto.
El informe DFM debe documentar cualquier consecuencia prevista, como por ejemplo las nervaduras en una superficie inclinada.
Análisis del ángulo de calado
Los ángulos de desmoldeo son la pequeña conicidad que se añade a las paredes verticales de la pieza para que se desprenda limpiamente del molde. Las piezas que no tienen suficiente desmoldeo se atascarán, se arrastrarán o se deformarán al ser expulsadas.
Los programas CAD modernos incluyen herramientas de análisis de ángulo de desmoldeo que codifican las superficies por colores según su ángulo. Generalmente, el verde se usa para superficies con un ángulo adecuado y el rojo para superficies con ángulo nulo o negativo. También se pueden usar colores degradados. Este análisis debe incluirse en el informe DFM, con indicaciones específicas de las superficies que requieren modificación del ángulo de desmoldeo.
En general, se recomienda que la mayoría de las superficies se moldeen por inyección con un ángulo de desmoldeo mínimo de 1-2°. Las superficies texturizadas requieren un ángulo de desmoldeo mayor, generalmente de 3 a 5 grados, dependiendo de la profundidad de la textura.
¡Pruebe Boda ahora!
Herramientas para moldeo por inyección: Consideraciones clave sobre DFM (Diseño para la Fabricación)
Guía de diseño para la fabricación en moldeo por inyección
El análisis DFM no está aislado; informa las decisiones sobre herramientas de moldeo por inyecciónLas decisiones sobre las herramientas que se toman durante la fase de diseño para la fabricación (DFM) tienen un impacto a largo plazo en la calidad de las piezas, la capacidad de producción y el coste total de propiedad.
Selección de bases de moldes para series de producción cortas
No todos los productos requieren un molde endurecido para su producción. Las bases de molde de aluminio o semiendurecidas son una opción más rentable y rápida para producir las primeras piezas para prototipos, fabricación de transición o series de bajo volumen. Al recomendar materiales y estándares para las bases de molde, el diseño para la fabricación (DFM) debe tener en cuenta el volumen de producción previsto.
A continuación se detallan las consideraciones clave a tener en cuenta al seleccionar bases de moldes para series de producción cortas:
- Los moldes de aluminio son más rápidos de mecanizar y más económicos. Suelen tener una vida útil de entre 20,000 y más de 100,000 ciclos, dependiendo de la aleación, el diseño y el material.
- Moldes de acero P20: Excelente equilibrio entre maquinabilidad, durabilidad e idoneidad para la fabricación de volumen medio.
- Se requieren moldes de acero endurecido H13 para aplicaciones de alto volumen, materiales abrasivos o aplicaciones con tolerancias estrictas.
- Sistemas de troqueles maestros (MUD): Insertos reemplazables para un molde base estándar: ideales para familias de productos e iteraciones de diseño frecuentes.
Herramientas multicavidad frente a herramientas de cavidad única
El número de cavidades en un molde afecta el costo de la pieza por ciclo. También influye en el sistema de canales, la ubicación de la compuerta y los requisitos de peso de la máquina. El diseño para la fabricación (DFM) debe tener en cuenta el número de cavidades al hacer recomendaciones sobre el utillaje.
Los moldes multicavidad pueden reducir el costo por pieza, pero aumentan los costos iniciales de utillaje y requieren una mayor precisión dimensional entre las cavidades. Comenzar con un molde de una sola cavidad, o con un inserto de prototipado, permite realizar cambios de diseño antes de la producción a gran escala. Esto resulta especialmente útil para productos y diseños nuevos que aún no han sido probados en producción.
¡Pruebe Boda ahora!
Conclusión
El análisis DFM no es solo una formalidad. Representa una inversión de alto retorno en el proceso de moldeo por inyección de plástico. Al examinar sistemáticamente la ubicación de la compuerta, la configuración del eyector, el espesor de la pared, los ángulos de desmoldeo, las líneas de separación y la estrategia de utillaje antes de que comience la producción, el análisis DFM elimina la categoría de problemas más costosos: aquellos que se descubren una vez finalizado el utillaje. La combinación de la simulación del flujo del molde con aplicaciones complejas proporciona a los diseñadores y fabricantes de moldes una base sólida y compartida para la toma de decisiones.
Boda ofrece un análisis DFM completo con sus servicios de moldeo por inyección, lo que ayuda a los clientes a identificar y resolver problemas de diseño antes de comprometerse con la fabricación de las herramientas. Contacta con Boda Si está listo para llevar su diseño del concepto a la producción o si desea una segunda opinión, póngase en contacto con nuestro equipo para obtener un presupuesto y una revisión de DFM.