Guida allo stampaggio a iniezione DFM
Il primo passo è progettare la parte in plastica. È quando il progetto incontra la realtà dell' stampaggio a iniezione È proprio in questi momenti che iniziano le vere sfide. Anche una svista apparentemente insignificante nello spessore delle pareti, nel posizionamento del punto di iniezione o in altri fattori può portare a pezzi deformati, costose rilavorazioni dello stampo o ritardi nella produzione, che potrebbero posticipare la data di lancio di diverse settimane. La progettazione per la produzione (o DFM) è la disciplina che colma questo divario, prima che diventi un problema.
La DFM (Design for Manufacturability) per lo stampaggio a iniezione è una revisione strutturata che determina se un progetto è effettivamente producibile in modo efficace.Il processo esamina ogni aspetto, dal flusso della plastica nella cavità dello stampo alla posizione ottimale degli estrattori per ridurre al minimo la distorsione superficiale. L'individuazione precoce di questi problemi è fondamentale, poiché i costi di sviluppo degli stampi per materie plastiche sono elevati e la realizzazione degli stampi rappresenta un investimento iniziale considerevole.
Boda Tech offre servizio di stampaggio ad iniezione Insieme a un'analisi DFM completa, l'azienda offre ai propri clienti un'analisi DFM completa nell'ambito del processo di preventivo. Possono esaminare i file 3D per identificare potenziali problemi e segnalarli prima della realizzazione degli stampi. Una revisione DFM può essere l'opzione più conveniente in questa fase, sia che si desideri perfezionare un progetto o valutare le opzioni di stampaggio a iniezione.
Che cos'è il DFM nello stampaggio a iniezione?
Progettazione per la produzione mediante stampaggio a iniezione
DFM, o Design per la produzioneLa DFM (Design for Manufacturing) è una metodologia che si concentra sulla creazione di componenti semplici, efficienti ed economici da produrre. L'analisi DFM viene utilizzata nel contesto dello stampaggio a iniezione di materie plastiche per valutare un modello 3D rispetto ai vincoli del processo. Questo aiuta a identificare potenziali difetti, inefficienze o caratteristiche di progettazione che renderebbero la realizzazione degli stampi inutilmente complessa o costosa.
Questo processo viene formalizzato in un report DFM (Design for Manufacturing). Il report visualizza i risultati con immagini 3D annotate, mappe di analisi codificate a colori e suggerimenti strutturati. Ciò fornisce sia ai progettisti che agli stampisti un punto di riferimento comune prima di effettuare qualsiasi taglio dell'acciaio.
Perché la DFM è importante prima di tagliare l'acciaio?
Il costo degli stampi a iniezione può rappresentare una spesa considerevole e in gran parte irreversibile. Gli stampi di produzione standard possono costare da poche migliaia a decine o addirittura centinaia di migliaia di dollari, a seconda della complessità, del materiale e del numero di cavità. Modificare lo stampo dopo l'inizio della produzione, o peggio ancora dopo averla completata, può essere costoso e richiedere molto tempo.
L'analisi DFM può identificare i problemi nelle prime fasi della progettazione, quando le modifiche sono molto più economiche rispetto alle azioni correttive successive alla realizzazione dello stampo. Lo stampaggio a iniezione DFM può identificare i problemi in anticipo.
- Parti bloccate nello stampo a causa di angoli di sformo inadeguati
- I segni di cedimento o la deformazione possono essere causati da uno spessore irregolare delle pareti.
- Riduzioni di prezzo che richiedono azioni collaterali complesse (e costose).
- Posizionamento dei cancelli che provoca segni di saldatura visibili o imperfezioni superficiali
- I rapporti tra nervature e pareti che causano difetti estetici alle superfici esterne
Analisi DFM vs. analisi del flusso di stampaggio: qual è la differenza?
La progettazione per la producibilità (DFM) e l'analisi del flusso di stampaggio (MFA), sebbene spesso utilizzate insieme, hanno scopi distinti. La DFM è una valutazione delle caratteristiche strutturali e geometriche del modello del pezzo. L'analisi del flusso di stampaggio simula il modo in cui la plastica si fonde nella cavità di uno stampo durante il riempimento e il compattamento.
Il DFM è sufficiente per componenti più semplici. La combinazione del DFM con una simulazione completa del flusso dello stampo prima dell'inizio della lavorazione fornisce il quadro migliore per geometrie complesse o applicazioni di alta precisione.
Prova subito Boda!
Il report DFM per lo stampaggio a iniezione: elementi chiave
Toolkit DFM per lo stampaggio a iniezione
Un report DFM completo affronterà le scelte di progettazione e di attrezzaggio più importanti che influenzeranno la qualità del pezzo e l'efficienza produttiva. Cosa deve includere ogni report DFM e perché è importante.
Tipologia e posizione del cancello
Il punto di iniezione è il punto in cui la plastica fusa entra nella cavità dello stampo. Il tipo e la posizione del punto di iniezione hanno un effetto diretto sull'aspetto del pezzo, sull'integrità strutturale e sull'efficienza del ciclo di stampaggio. Una posizione errata del punto di iniezione può causare deformazioni, segni di saldatura e cicatrici visibili su pezzi esteticamente delicati.
I tre tipi di porte più comuni valutati tramite DFM sono:
Diretto / Punto di iniezione:
È un metodo semplice, ma lascia una cicatrice grande e spesso visibile. Evitate le superfici che sono importanti per l'aspetto estetico.
Cancello laterale/perimetrale:
È più controllabile e può essere utilizzato per layout a cavità multiple. Lascia piccoli segni sui bordi, che possono essere accettabili in determinati contesti di assemblaggio.
Porta a banana/sottomarino:
I componenti di consumo sono la scelta preferita. Il solco di iniezione è instradato verso una superficie nascosta, in modo da non richiedere finiture o rifiniture secondarie. A causa della maggiore resistenza al flusso, richiede un design di espulsione più preciso.
Un sistema a canale caldo può essere utilizzato per controllare la lunghezza dei canali e il materiale di scarto negli stampi a cavità singola con punti di iniezione su un solo lato.
Confronto tra i tipi di cancelli
| Tipo di cancello | Ideale per | Visibilità della cicatrice del cancello | Consigliato per |
| Diretto / Spruegate | Componenti semplici e discreti | Rossore intenso e visibile al centro | Le parti estetiche non sono consigliate |
| Cancello laterale/perimetrale | Componenti semplici, stampi multicavità | Piccoli segni sui bordi | Utile per applicazioni diverse da quelle cosmetiche |
| Porta a banana/sottomarino | Prodotti di consumo, assemblaggi | Nessuno — nascosto dopo l'assemblaggio | La maggior parte delle applicazioni sono consigliate |
| Cancello del canale caldo | Componenti di grandi dimensioni a cavità singola, prodotti in grandi volumi. | Rifiuti minimi — Rifiuti quasi nulli | Ideale per la produzione su larga scala |
Posizionamento del perno di espulsione
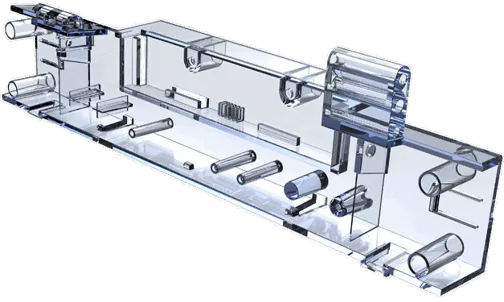
Dopo ogni ciclo, i perni di espulsione vengono utilizzati per spingere il pezzo fuori dallo stampo. È importante posizionarli correttamente: un numero insufficiente di perni o un posizionamento errato deformeranno il pezzo o causeranno segni di stress visibili (sbiancamento) sulla sua superficie.
Di seguito sono riportate alcune delle migliori pratiche per la disposizione dei perni di espulsione durante una valutazione DFM:
Posizionare i perni vicino alle nervature o alle sporgenze dove la resistenza allo stampaggio è maggiore.
- Utilizzare tubi di espulsione nelle posizioni del bossolo che presentano fori passanti.
- Distribuire i perni simmetricamente per bilanciare la forza di espulsione e impedire l'inclinazione del pezzo.
- Quando possibile, assicurati che i segni degli spilli siano posizionati su superfici diverse da quelle estetiche.
Per bilanciare le forze di resistenza, maggiore è il numero di nervature, maggiore sarà il numero di perni di espulsione necessari.
La posizione della linea di separazione
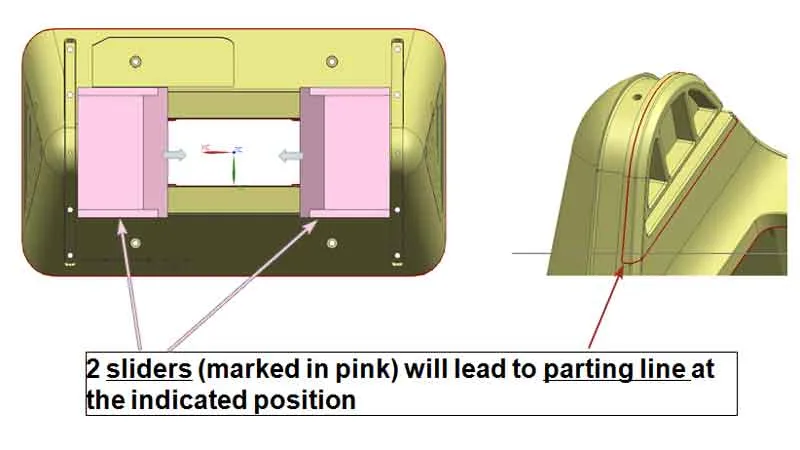
La linea di separazione è il punto in cui le due metà si incontrano. La parte presenta sempre un segno visibile. La progettazione per la producibilità (DFM) mira a posizionare questa linea in modo da minimizzare l'impatto visivo e funzionale.
Le linee di separazione si posizionano facilmente su pannelli piani o a gradini. L'orientamento delle linee di separazione in geometrie complesse o forme tubolari può influire sugli angoli di sformo, sulle tolleranze dimensionali e sulla lunghezza dei canali di alimentazione. Un'analisi DFM (Design for Manufacturing) dovrebbe considerare tutte le opzioni e i compromessi.
Sollevatori e cursori sottosquadro
I dispositivi di sollevamento o di scorrimento sono necessari quando un pezzo presenta sottosquadri che ne impedirebbero la rimozione diretta dallo stampo. Aggiungono complessità e costi all'attrezzatura, ma sono indispensabili per pezzi con geometrie complesse.
Le analisi DFM mappano la posizione di tutti i dispositivi di sollevamento e scorrimento necessari e indicano i segni che lasceranno sulla superficie del pezzo. L'usura dello stampo nelle interfacce mobili diventa più evidente nel tempo, aspetto importante per la produzione ad alto volume.
Spessore della parete e design della nervatura
Il principio dello spessore uniforme della parete in progettazione di stampi ad iniezione È fondamentale, ed è anche uno dei principi che più spesso vengono violati. Se le pareti non hanno uno spessore uniforme, la plastica si riempirà e si raffredderà a velocità diverse. Ciò può causare tensioni interne e avvallamenti.
Le analisi dello spessore della parete DFM verificano:
- Le pareti sono troppo spesse, il che provoca avvallamenti e tempi di ciclo più lunghi.
- Le pareti sono troppo sottili (causando debolezze strutturali o punti deboli).
- Un brusco passaggio tra sezioni spesse e sottili
- Rapporto troppo elevato tra spessore delle nervature e spessore della parete: le nervature dovrebbero avere in genere uno spessore pari al 50-60% di quello della parete adiacente per evitare cedimenti sul lato opposto.
Il rapporto DFM deve documentare tutte le conseguenze previste, come ad esempio le nervature su una superficie inclinata.
Analisi dell'angolo di pescaggio
L'angolo di sformo è la piccola rastrematura aggiunta alle pareti verticali del pezzo per consentirne un'estrazione pulita dallo stampo. I pezzi con un angolo di sformo insufficiente si attaccheranno, si trascineranno o si deformeranno durante l'estrazione.
I moderni programmi CAD includono strumenti di analisi dell'angolo di sformo che codificano a colori le superfici in base alla loro condizione di sformo. In genere, il verde viene utilizzato per le superfici con uno sformo adeguato e il rosso per le superfici con uno sformo nullo o negativo. Sono disponibili anche colori sfumati. Questa analisi dovrebbe essere inclusa nella relazione DFM, con indicazioni specifiche per tutte le superfici che richiedono una modifica dello sformo.
In generale, si raccomanda che la maggior parte delle superfici siano stampate a iniezione con una sformo minima di 1-2°. Le superfici testurizzate richiedono una sformo maggiore, solitamente di 3-5 gradi, a seconda della profondità della texture.
Prova subito Boda!
Attrezzature per lo stampaggio a iniezione: considerazioni chiave in ambito DFM (Design for Manufacturing).
Progettazione per la guida alla produzione nello stampaggio a iniezione
L'analisi DFM non è isolata; fornisce informazioni sulle decisioni relative a attrezzature per lo stampaggio ad iniezioneLe decisioni relative agli utensili prese durante la fase DFM hanno un impatto a lungo termine sulla qualità dei pezzi, sulla capacità produttiva e sul costo totale di proprietà.
Selezione delle basi per stampi per piccole tirature
Non tutti i prodotti richiedono uno stampo temprato per la produzione. Le basi per stampi in alluminio o semi-temprate rappresentano una soluzione più economica e rapida per la produzione di primi pezzi per la prototipazione, la produzione di transizione o le piccole serie. Nel raccomandare materiali e standard per le basi degli stampi, DFM dovrebbe tenere conto del volume di produzione previsto.
Di seguito sono riportate le considerazioni principali da tenere presenti nella scelta delle basi per stampi per piccole produzioni:
- Gli stampi in alluminio sono più veloci da lavorare e più economici. Spesso raggiungono un numero di cicli compreso tra 20,000 e oltre 100,000, a seconda della lega, del design e del materiale.
- Stampi in acciaio P20: Ottimo equilibrio tra lavorabilità, durata e idoneità alla produzione di medio volume
- Gli stampi in acciaio H13/temprato sono necessari per applicazioni ad alto volume, materiali abrasivi o applicazioni con tolleranze ristrette.
- Sistemi Master Unit Die (MUD): inserti sostituibili per uno stampo di base standard — Ideali per famiglie di prodotti e frequenti iterazioni di progettazione.
Utensili multicavità vs. utensili a cavità singola
Il numero di cavità in uno stampo influisce sul costo del pezzo per ciclo. Ha inoltre un impatto sul sistema di canali di alimentazione, sul posizionamento del punto di iniezione e sui requisiti di peso della macchina. Il DFM (Design for Manufacturing) dovrebbe tenere conto del numero di cavità quando formula raccomandazioni sugli stampi.
Gli stampi multicavità possono ridurre il costo per pezzo, ma aumentano i costi iniziali di attrezzaggio e richiedono una maggiore precisione dimensionale tra le cavità. Partire da uno stampo a cavità singola, o da un inserto per prototipazione, consente di apportare modifiche al design prima di passare alla produzione su larga scala. Questo è particolarmente utile per nuovi prodotti e design che non sono stati testati in produzione.
Prova subito Boda!
Conclusione
L'analisi DFM non è una mera formalità, bensì un investimento ad alto rendimento nel processo di stampaggio a iniezione di materie plastiche. Esaminando sistematicamente il posizionamento del punto di iniezione, la configurazione dell'estrattore, lo spessore delle pareti, gli angoli di sformo, le linee di separazione e la strategia di stampaggio prima dell'inizio della produzione, l'analisi DFM elimina la categoria di problemi più costosa, ovvero quelli scoperti dopo il completamento dello stampo. La combinazione della simulazione del flusso di stampaggio con applicazioni complesse offre a progettisti e costruttori di stampi una solida base condivisa per prendere decisioni.
Boda Tech offre un'analisi DFM completa con i suoi servizi di stampaggio a iniezione, aiutando i clienti a identificare e risolvere i problemi di progettazione prima di procedere alla realizzazione degli stampi. Contatta il team tecnico di Boda Contattate il nostro team per un preventivo e una revisione DFM se siete pronti a portare il vostro progetto dalla fase concettuale alla produzione, oppure se desiderate un secondo parere.