Electroerosión por hilo frente a electroerosión por plomo
“La electroerosión por hilo es la más adecuada para mecanizar metales duros con secciones delgadas o diseños complejos, mientras que la electroerosión por penetración ofrece flexibilidad para producir cavidades y formas detalladas.” Los procesos de mecanizado convencionales, como el fresado, el torneado y otras técnicas de corte por cizallamiento, se limitan a geometrías y microcaracterísticas muy complejas. Sin embargo, el mecanizado por electroerosión (EDM), un proceso de mecanizado sin corte, puede crear geometrías complejas y características pequeñas que son imposibles debido al acceso de la herramienta en los procesos convencionales. Hay dos tipos de electroerosión: penetración y EDM. Ambos utilizan descargas eléctricas para erosionar y dar forma a la pieza de trabajo. Sin embargo, electroerosión por hilo vs. electroerosión por penetración presentan diferencias en sus herramientas y otros aspectos.
Este artículo explicará en detalle las diferencias entre el mecanizado por electroerosión por hilo y por penetración, incluyendo su proceso, beneficios y usos.
¿Qué es el mecanizado por descarga eléctrica (EDM)?
El mecanizado por descarga eléctrica (EDM) es un método de mecanizado no convencional utilizado en la fabricación. A diferencia de los tornos CNC o las fresadoras, EDM la tecnología Utiliza alambre o electrodos con formas personalizadas como herramientas de mecanizado para eliminar el material. Cuando la corriente eléctrica fluye a través de los electrodos, se produce una descarga eléctrica de alta temperatura debido a su inmersión en una solución dieléctrica. Estas descargas funden el material y generan cortes o cavidades.
Puedes leer el proceso detallado paso a paso del corte por electroerosión en este documento. EDM guía Para saber más sobre este proceso.
¿Qué es la electroerosión por hilo?
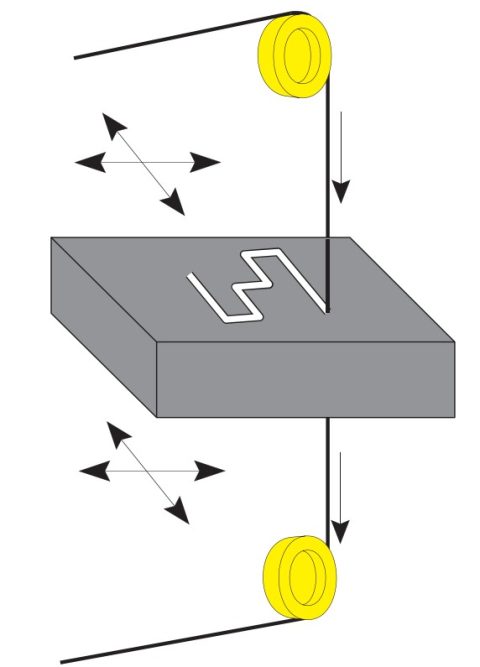
Mecanizado de electroerosión por hilo
Como su nombre indica, este tipo de electroerosión utiliza un alambre de pequeño diámetro (de 0.025 a 0.25 mm) fabricado con cobre, latón, tungsteno u otros materiales conductores como electrodo, que se desplaza a lo largo de la trayectoria de corte y da forma a la pieza. Las máquinas de electroerosión CNC avanzadas pueden controlar con precisión los movimientos del electrodo de alambre.
Un diámetro muy pequeño del electrodo (tan bajo como 0.025 mm) hace que proceso de corte de alambre Adecuado para realizar cortes intrincados en materiales duros, como ranuras profundas, cavidades y patrones para moldes y troqueles.
¿Cómo funciona la electroerosión por hilo?
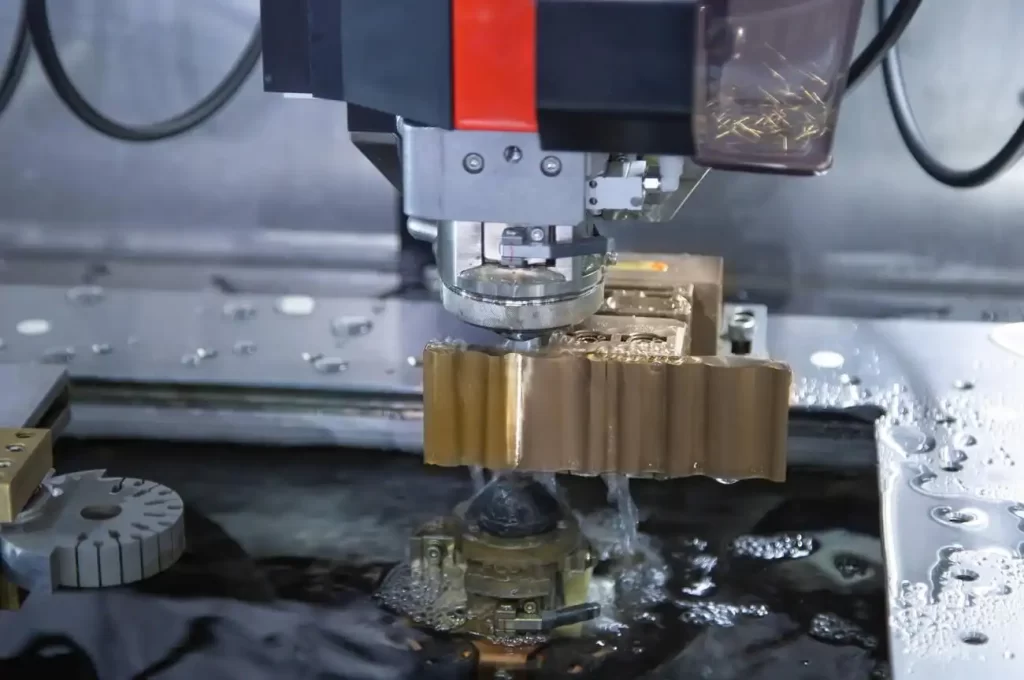
Trabajo de electroerosión por hilo
La pieza de trabajo se sujeta en el banco o mesa de trabajo, mientras que el alambre se coloca verticalmente y se mueve hacia arriba para alimentar la pieza. La pieza también puede moverse en un plano XY según el área de mecanizado.
El material dentro del fluido dieléctrico entra en contacto con el electrodo de alambre, generando una serie de arcos eléctricos que calientan y funden el material. Inmediatamente después de fundirse, se disuelve en el fluido dieléctrico circulante. Posteriormente, el sistema de filtración u otro sistema conectado al tanque de proceso elimina estos residuos de la solución.
Ventajas de la electroerosión por hilo
- Alta precisión: Produce cortes complejos con tolerancias estrictas y, además, mantiene la repetibilidad.
- Micromecanizado: Un alambre con menos de 0.025 mm puede utilizarse como herramienta de corte, lo que permite el micromecanizado de diversas piezas. Por ejemplo, electroerosión por perforación de agujeros para agujeros de diámetro pequeño.
- Sin interrupción: El alambre se mueve continuamente hacia arriba, generando las descargas. Por lo tanto, se trata de un proceso de mecanizado ininterrumpido y continuo.
- Acabado suave: La superficie mecanizada no deja virutas, rebabas ni polvo, lo que proporciona un acabado liso.
- Mecanizado sin estrés: El hilo de electroerosión elimina el material sin entrar en contacto con las piezas. Esto permite el mecanizado preciso y la elaboración de detalles intrincados en materiales frágiles.
Desventajas de la electroerosión por hilo
- Existe el riesgo de que se forme una capa de óxido en las capas posteriores de la superficie mecanizada.
- Las herramientas y los equipos de fabricación por electroerosión son más costosos. Requieren una inversión inicial elevada para su instalación.
- Solo es apto para cortes 2D en superficies 3D.
¿Qué es la electroerosión por inmersión?
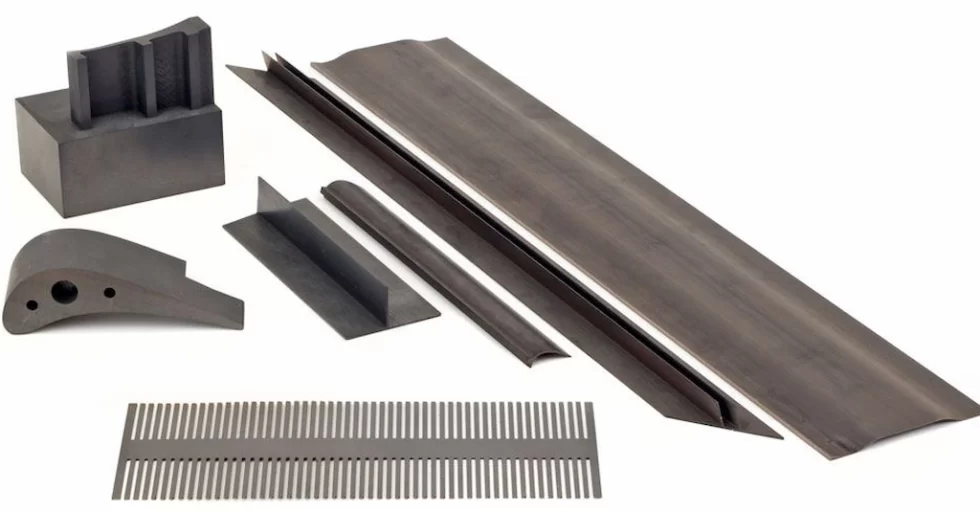
Piezas de electroerosión por penetración
La electroerosión por penetración utiliza electrodos con forma personalizada en lugar de un hilo de diámetro fijo. Esta es la principal diferencia entre la electroerosión por hilo y la electroerosión por penetración. La forma del electrodo es crucial, ya que determina la forma de la cavidad o característica mecanizada en la pieza. Se trata de una "geometría negativa" de la forma deseada en la pieza.
La electroerosión por penetración, también conocida como electroerosión por penetración de matriz o electroerosión por ariete, es adecuada para cavidades o características complejas y ciegas en diversos materiales.
¿Cómo funciona la electroerosión por penetración?
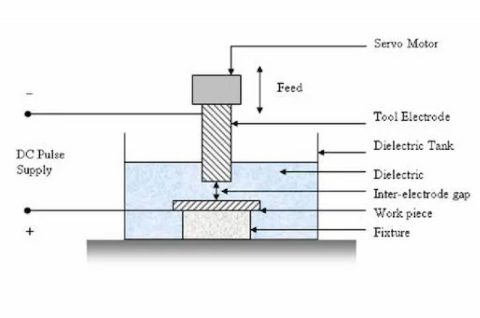
Funcionamiento del mecanizado por electroerosión por penetración
El proceso utiliza el electrodo de electroerosión como herramienta de corte, manteniendo una separación entre la pieza de trabajo y el electrodo. Esta separación controla las descargas y los arcos eléctricos. Mientras tanto, el dieléctrico fluye continuamente a través de la separación, arrastrando el material erosionado.
La principal característica de este proceso de fabricación por electroerosión es que los electrodos de penetración permiten crear cavidades o estructuras con formas personalizadas. Esto se logra personalizando la geometría del electrodo. Además, resulta útil para crear orificios ciegos en superficies de materiales resistentes.
Ventajas de la electroerosión por penetración
- Exactitud de la precisión: Al igual que los electrodos de alambre, también mantiene una mayor precisión que los procesos de mecanizado convencionales.
- Agujeros ciegos: Permite la creación de agujeros ciegos, otra diferencia principal entre las capacidades de la electroerosión por hilo y la electroerosión por penetración.
- Funciones complejas: Puede dar forma a socavados, cavidades profundas y huecos personalizados con un espesor de pared mínimo.
- Versatilidad: El cabezal de la máquina de electroerosión por penetración da forma a todos los materiales conductores, independientemente de su fragilidad y dureza.
- Contorneado 3D: El electrodo de penetración permite mecanizar piezas con contornos 3D complejos, como núcleos y cavidades para moldes de inyección.
Desventajas de la electroerosión por penetración
- Al igual que el método del alambre, está limitado a piezas de trabajo conductoras.
- Este proceso consume más energía que otros métodos de mecanizado, ya que necesita generar continuamente una descarga eléctrica de alto voltaje.
- La electroerosión por penetración también es más lenta, lo que repercute en la eficiencia general y aumenta el coste de producción.
¡Pruebe Boda ahora!
Diferencias clave entre la electroerosión por hilo y la electroerosión por penetración
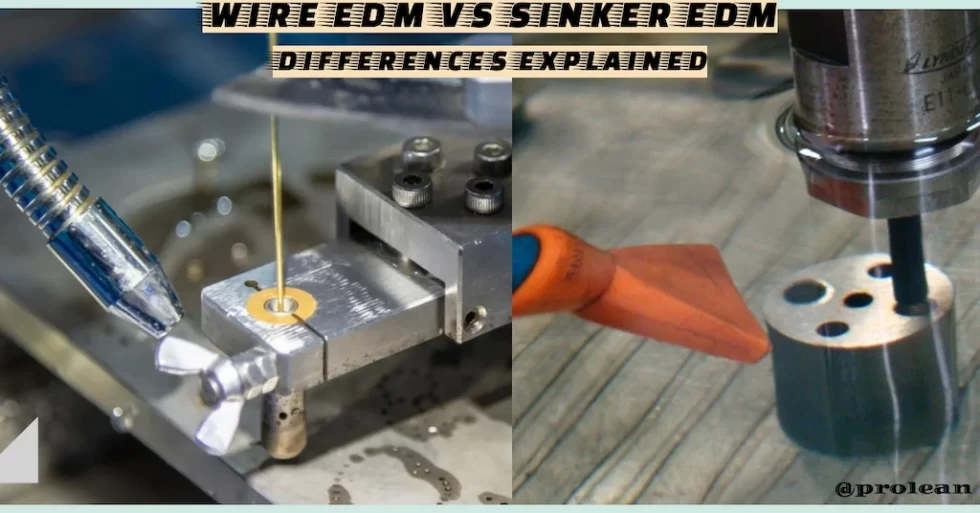
Mecanizado por electroerosión con hilo frente a mecanizado por penetración
Hemos comentado que ambos métodos presentan ventajas y desventajas únicas. Uno destaca en la realización de cortes 2D en superficies 3D, mientras que el otro produce contornos 3D complejos si se compara el uso de electroerosión por hilo con la electroerosión por penetración.
El mecanizado por electroerosión por penetración está especializado en matrices, moldes y otras aplicaciones de utillaje. Por otro lado, el mecanizado por electroerosión por hilo es ideal para piezas diminutas que requieren características complejas y una alta precisión.
Además, la tabla que aparece a continuación muestra otras diferencias clave entre la electroerosión por hilo y la electroerosión por penetración;
| Criterios | Alambre EDM | Electroerosión por inmersión |
| Principio de funcionamiento | Un hilo delgado que actúa como electrodo crea una descarga eléctrica a lo largo de una trayectoria definida. | Utiliza un electrodo con forma específica para crear formas complejas mediante descarga eléctrica. |
| Eliminación de material | Ideal para cortar perfiles, contornos y agujeros pasantes. | Ideal para crear cavidades, formas y moldes complejos. |
| Exactitud | Alta precisión, adecuada para cortes de precisión. | También ofrece una alta precisión, pero destaca especialmente en formas 3D complejas. |
| Acabado de la superficie | Generalmente tiene un acabado superficial liso, pero depende de los parámetros. | Produce acabados superficiales más finos, ideales para moldes y matrices. |
| Desgaste de electrodos | Desgaste mínimo ya que el cable se renueva constantemente. | Mayor desgaste del electrodo a medida que la forma del electrodo se vuelve crítica. |
| Costo de herramienta | Menor coste de utillaje gracias al sencillo uso del alambre. | Más elevado debido a la necesidad de electrodos con forma personalizada. |
| Idoneidad de los materiales | Ideal para materiales duros y conductores como el titanio. | Adecuado para una amplia gama de materiales, incluidas aleaciones duras. |
| Aplicación | Se utiliza habitualmente en las industrias aeroespacial y médica para realizar cortes de precisión. | Ampliamente utilizado en las industrias de fabricación de matrices y moldes. |
| Velocidad | Más lento en comparación con los procesos de mecanizado tradicionales. | Generalmente es más lento, pero varía según la forma y el material del electrodo. |
| Complejidad: | Limitado a cortes 2D y 3D sencillos. | Capaz de producir formas 3D de gran complejidad. |
| Tolerancia | Normalmente dentro de ±0.001 pulgadas (±0.0254 mm). | Normalmente dentro de ±0.002 pulgadas (±0.0508 mm). |
| Profundidad máxima | U a 12 pulgadas (300 mm) o más. | La profundidad está limitada por el tamaño y la forma del electrodo (6-8 pulgadas). |
Recapitulación
En general, tanto la electroerosión por hilo como la electroerosión por penetración tienen capacidades distintas, aunque utilizan el mismo principio de descarga eléctrica para la remoción de material. El hilo es ideal para el corte de precisión de perfiles y agujeros pasantes con tolerancias ajustadas, mientras que la electroerosión por penetración destaca en la creación de formas 3D complejas y cavidades intrincadas. Ambos métodos presentan ventajas específicas según los requisitos de la aplicación.
Además, la precisión y la calidad de las piezas mecanizadas por electroerosión dependen del equipo utilizado y de la pericia del operario. Por lo tanto, es necesario elegir un fabricante de piezas y productos mediante electroerosión competente y fiable.
En Boda, contamos con máquinas EDM controladas por CNC e ingenieros con una década de experiencia en la entrega servicio de electroerosiónNuestros servicios personalizados le ayudarán a convertir sus diseños en las piezas que necesita a precios competitivos. ¡Solicite un presupuesto hoy mismo!
Preguntas Frecuentes
¿El hilo entra en contacto físico con la pieza de trabajo durante el proceso de corte por electroerosión?
No, en el proceso de electroerosión por hilo, el hilo no entra en contacto físico con la pieza de trabajo. En cambio, la eliminación del material se produce mediante descargas eléctricas (arcos) entre el hilo y la pieza.
¿Cuál es la principal diferencia entre la electroerosión por hilo y la electroerosión por penetración?
El método de electroerosión por hilo utiliza un hilo fino que se alimenta de forma continua para cortar perfiles, mientras que la electroerosión por penetración utiliza un electrodo con forma personalizada para formar contornos y cavidades 3D complejos.
¿Cuándo utilizar el corte por electroerosión por hilo?
Utilice el mecanizado por electroerosión por hilo cuando se requiera alta precisión y tolerancias estrictas, especialmente para cortar orificios pasantes complejos en materiales conductores duros como el titanio y el acero para herramientas.
¿Cuándo utilizar la electroerosión por penetración?
Es ideal para crear formas tridimensionales complejas, cavidades y moldes en materiales duros, especialmente cuando la complejidad no se puede lograr con otros procesos de mecanizado.