Elettroerosione a filo vs Elettroerosione a tuffo
"L'elettroerosione a filo è ideale per la lavorazione di metalli duri con sezioni sottili o disegni complessi, mentre l'elettroerosione a tuffo offre maggiore flessibilità nella realizzazione di cavità e forme dettagliate." I processi di lavorazione convenzionali, come la fresatura, la tornitura e altre tecniche di taglio, sono limitati a geometrie e microcaratteristiche molto complesse. Ma la lavorazione EDM, un processo di lavorazione senza taglio, può realizzare geometrie complesse e piccole caratteristiche impossibili da ottenere a causa dell'accesso dell'utensile nei processi convenzionali. Ci sono due tipi di elettroerosione: affondatore ed EDM. Entrambi utilizzano scariche elettriche per erodere e modellare il pezzo. Tuttavia, elettroerosione a filo vs elettroerosione a piombo presentano differenze negli strumenti utilizzati e in altri aspetti.
Questo articolo illustrerà le differenze tra la lavorazione a elettroerosione a filo e quella a tuffo, inclusi i relativi processi, vantaggi e utilizzi.
Che cos'è la lavorazione per elettroerosione (EDM)?
La lavorazione a scarica elettrica (EDM) è un metodo di lavorazione non convenzionale utilizzato nella produzione. A differenza dei torni CNC o delle frese, EDM la tecnologia Utilizza fili o elettrodi di forma personalizzata come utensili di lavorazione per rimuovere il materiale. Quando la corrente elettrica scorre sugli elettrodi, si crea una scarica elettrica ad alta temperatura a causa della loro immersione in una soluzione dielettrica. Queste scariche fondono il materiale e generano tagli o cavità.
Puoi leggere il processo dettagliato passo passo del taglio EDM in questo EDM guida per saperne di più su questo processo.
Cos'è l'elettroerosione a filo?
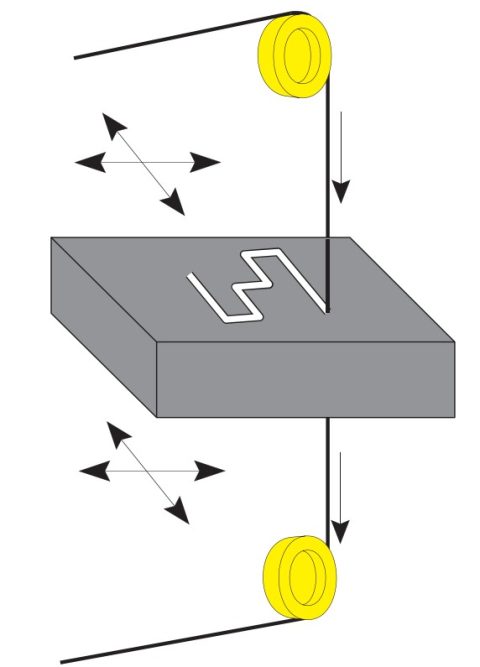
Lavorazione per elettroerosione a filo
Come suggerisce il nome, questo tipo di elettroerosione utilizza un filo di piccolo diametro (da 0.025 a 0.25 mm) realizzato in rame, ottone, tungsteno o altri materiali conduttivi come elettrodo, che si muove lungo il percorso di taglio e modella il pezzo in lavorazione. Le macchine elettroerosive CNC avanzate sono in grado di controllare con precisione i movimenti dell'elettrodo a filo.
Un diametro molto piccolo dell'elettrodo (fino a 0.025 mm) rende il processo di taglio a filo Adatto per tagli complessi su materiali duri come fessure profonde, cavità e modelli per stampi e matrici.
Come funziona l'elettroerosione a filo?
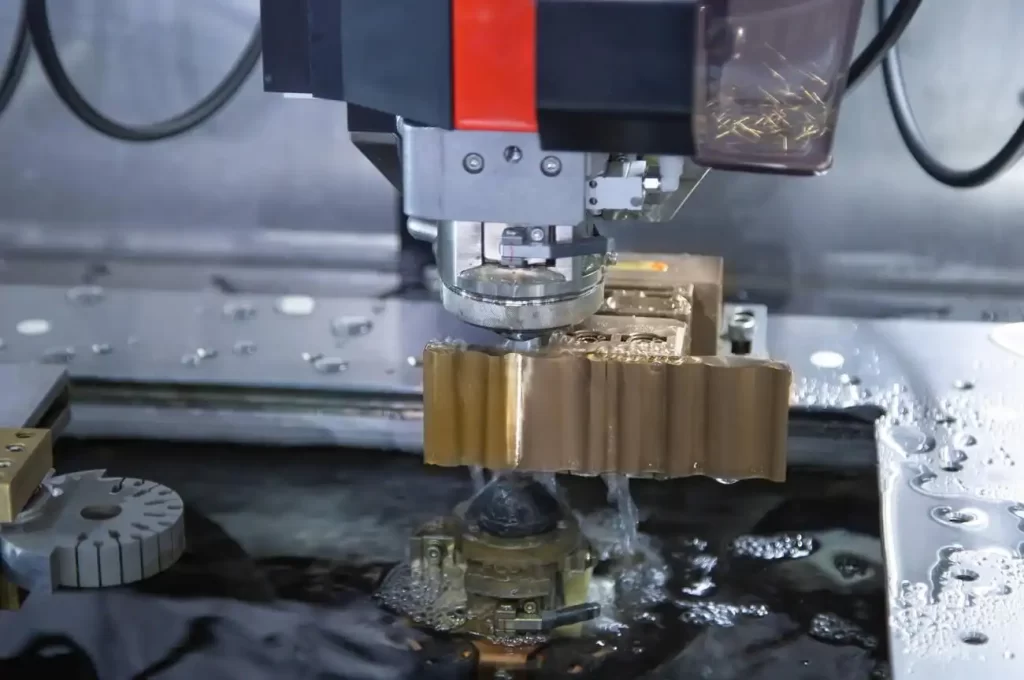
Lavorazione a elettroerosione a filo
Il pezzo in lavorazione è fissato al banco o al tavolo, mentre il filo è posizionato verticalmente e si muove verso l'alto per alimentarlo. Il pezzo può anche muoversi sul piano XY a seconda dell'area di lavorazione.
Il materiale, immerso nel fluido dielettrico, entra in contatto con l'elettrodo a filo, generando una serie di archi elettrici che lo riscaldano e lo fondono. Subito dopo la fusione, il materiale si erode nel fluido dielettrico in movimento. Successivamente, un sistema di filtrazione o un altro sistema collegato al serbatoio di processo rimuove questi residui dalla soluzione.
Vantaggi dell'elettroerosione a filo
- Alta precisione: Consente di eseguire tagli complessi con tolleranze ristrette e garantisce la ripetibilità dei risultati.
- Microlavorazione: Un filo con un diametro inferiore a 0.025 mm può essere utilizzato come utensile da taglio, consentendo la microlavorazione di vari pezzi. Ad esempio, elettroerosione per foratura per fori di piccolo diametro.
- Nessuna interruzione: Il filo si muove continuamente verso l'alto, generando le scariche. Si tratta quindi di un processo di lavorazione ininterrotto e continuo.
- Finitura liscia: La superficie lavorata non lascia schegge, sbavature o polvere, garantendo una finitura superficiale liscia.
- Lavorazione senza stress: Il filo per elettroerosione rimuove il materiale senza entrare in contatto con i pezzi in lavorazione. Consente la lavorazione precisa e la realizzazione di dettagli complessi su materiali fragili.
Svantaggi dell'elettroerosione a filo
- Esiste il rischio di formazione di uno strato di ossido sugli strati successivi della superficie lavorata.
- Gli utensili e le attrezzature per la produzione tramite elettroerosione sono più costosi. Richiedono un elevato investimento iniziale per l'installazione.
- È adatto solo per il taglio 2D su superfici 3D.
Cos'è l'elettroerosione a platine?
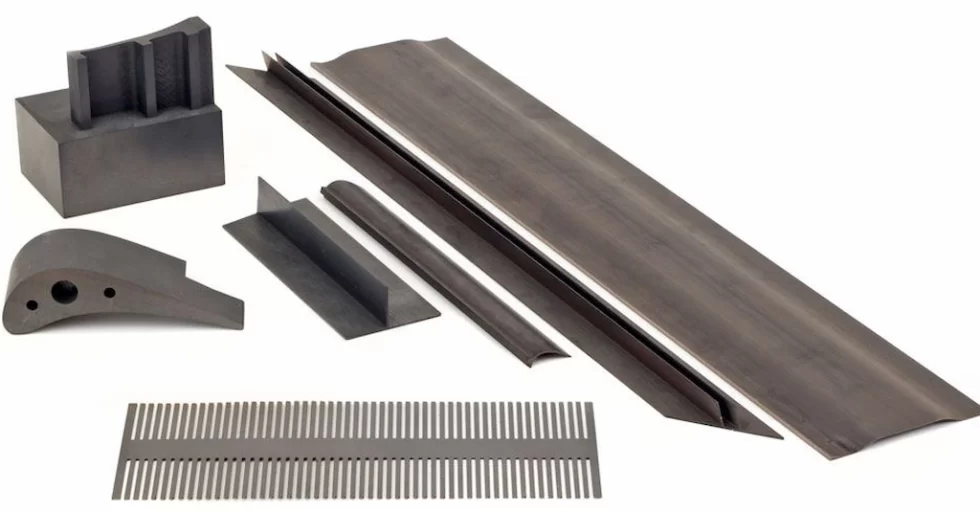
Parti per elettroerosione a tuffo
L'elettroerosione a tuffo (o a matrice affondante) utilizza elettrodi di forma personalizzata anziché un filo di diametro fisso. Questa è la principale differenza tra l'elettroerosione a filo e l'elettroerosione a tuffo. In questo caso, la forma dell'elettrodo è cruciale poiché determina la forma della cavità o della caratteristica lavorata sul pezzo. Si tratta di una "geometria negativa" della forma desiderata sul pezzo.
L'elettroerosione a tuffo, nota anche come elettroerosione a tuffo o elettroerosione a pistone, è adatta per cavità o elementi complessi e ciechi su diversi materiali.
Come funziona l'elettroerosione a tuffo?
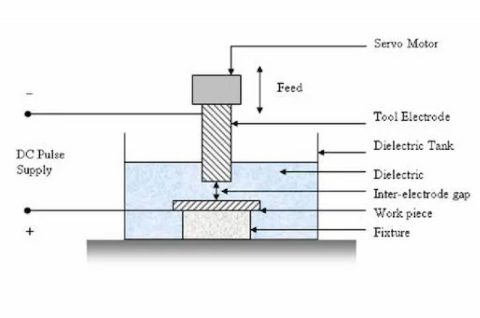
Funzionamento della lavorazione a tuffo EDM
Il processo utilizza l'elettrodo EDM come utensile da taglio e viene mantenuto uno spazio tra il pezzo in lavorazione e l'elettrodo. Questo spazio è responsabile del controllo delle scariche e degli archi. Nel frattempo, il dielettrico continua a fluire attraverso lo spazio, rimuovendo il materiale eroso.
La principale caratteristica distintiva di questa lavorazione EDM è che gli elettrodi a tuffo possono realizzare cavità o strutture con forme personalizzate. Ciò è possibile personalizzando la geometria dell'elettrodo. Inoltre, è utile per creare fori ciechi sulla superficie di materiali resistenti.
Vantaggi dell'elettroerosione a tuffo
- Accuratezza di precisione: Come gli elettrodi a filo, mantiene una precisione superiore rispetto ai processi di lavorazione convenzionali.
- Fori ciechi: Consente la creazione di fori ciechi, un'altra differenza fondamentale tra le capacità dell'elettroerosione a filo e dell'elettroerosione a tuffo.
- Caratteristiche complesse: Consente di realizzare sottosquadri, tasche profonde e cavità personalizzate con uno spessore minimo delle pareti.
- Versatilità: Il punzone della macchina per elettroerosione a tuffo modella tutti i materiali conduttivi, indipendentemente dalla loro fragilità e durezza.
- Contouring 3D: L'elettrodo a tuffo può lavorare pezzi con contorni 3D complessi, come anime e cavità per stampi a iniezione.
Svantaggi dell'EDM a tuffo
- Analogamente al metodo del filo, è limitato ai pezzi conduttivi.
- Questo processo consuma più energia rispetto ad altri metodi di lavorazione poiché richiede la generazione continua di una scarica elettrica ad alta tensione.
- L'elettroerosione a tuffo è anche più lenta, il che incide sull'efficienza complessiva e aumenta i costi di produzione.
Prova subito Boda!
Principali differenze tra elettroerosione a filo e elettroerosione a tuffo
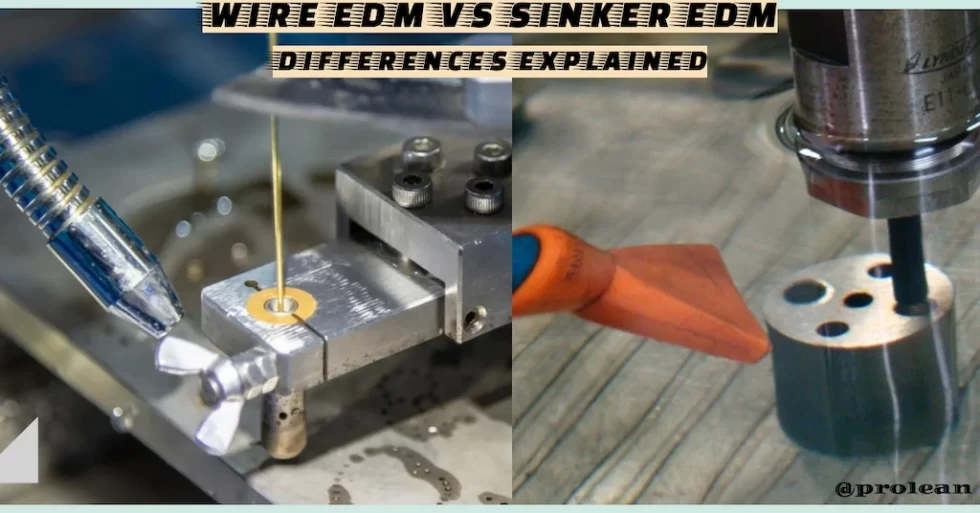
Lavorazione a elettroerosione a filo vs. a tuffo
Abbiamo discusso dei vantaggi e degli svantaggi specifici di entrambe le tecniche. Una eccelle nella realizzazione di tagli 2D su superfici 3D, mentre l'altra produce contorni 3D complessi se confrontata con l'elettroerosione a filo rispetto all'elettroerosione a tuffo.
Il taglio EDM a tuffo è specializzato per stampi, matrici e altre applicazioni di lavorazione. Il taglio a filo EDM, invece, è ideale per componenti di piccole dimensioni che richiedono caratteristiche complesse e un'elevata precisione.
Inoltre, la tabella seguente mostra altre differenze chiave tra l'elettroerosione a filo e l'elettroerosione a tuffo;
| Criteri | Elettroerosione a filo | Elettroerosione a tuffo |
| Principio di funzionamento | Un filo sottile, utilizzato come elettrodo, crea una scarica elettrica lungo un percorso definito. | Utilizza un elettrodo sagomato per creare forme complesse tramite scarica elettrica. |
| Rimozione materiale | Ideale per tagliare profili, contorni e fori passanti. | Ideale per realizzare cavità, forme e stampi complessi. |
| Precisione | Elevata precisione, adatta per tagli di precisione. | Offre inoltre un'elevata precisione, ma eccelle soprattutto nella realizzazione di forme 3D complesse. |
| Finitura di superficie | Generalmente la superficie risulta liscia, ma la sua finitura dipende dai parametri. | Produce finiture superficiali più fini, ideali per stampi e matrici. |
| Usura dell'elettrodo | Usura minima grazie al costante rinnovo del filo. | Maggiore usura degli elettrodi poiché la forma degli elettrodi è critica. |
| Costo dell'attrezzatura | Minori costi di attrezzaggio grazie all'utilizzo di un filo semplice. | Più elevato a causa della necessità di elettrodi di forma personalizzata. |
| Idoneità materiale | Ideale per materiali duri e conduttivi come il titanio. | Adatto a una vasta gamma di materiali, comprese le leghe dure. |
| Applicazione | Comunemente utilizzato nei settori aerospaziale e medicale per tagli di precisione. | Ampiamente utilizzato nell'industria degli stampi e delle matrici. |
| Velocità | Più lento rispetto ai processi di lavorazione tradizionali. | Generalmente più lento, ma varia in base alla forma e al materiale dell'elettrodo. |
| Complessità | Limitato a tagli 2D e 3D semplici. | In grado di produrre forme 3D altamente complesse. |
| Tolleranza | Tipicamente entro ±0.001 pollici (±0.0254 mm). | Tipicamente entro ±0.002 pollici (±0.0508 mm). |
| Profondità massima | Da U a 12 pollici (300 mm) o più. | La profondità è limitata dalle dimensioni e dalla forma dell'elettrodo (6-8 pollici). |
Riassumendo
In generale, l'elettroerosione a filo e l'elettroerosione a tuffo presentano capacità distinte, pur utilizzando lo stesso principio di scarica elettrica per la rimozione del materiale. L'elettroerosione a filo è ideale per il taglio di precisione di profili e fori passanti con tolleranze ristrette, mentre l'elettroerosione a tuffo eccelle nella creazione di forme 3D complesse e cavità intricate. Entrambi i metodi offrono vantaggi specifici a seconda delle esigenze applicative.
Inoltre, la precisione e la qualità dei pezzi lavorati con il metodo EDM dipendono anche dalle attrezzature utilizzate e dalla competenza dell'operatore. Pertanto, è necessario scegliere un produttore EDM competente e affidabile a cui affidare la produzione dei propri pezzi e prodotti.
Presso Boda, disponiamo di macchine EDM a controllo numerico e di ingegneri con un decennio di esperienza nella fornitura servizio di elettroerosioneI nostri servizi personalizzati possono aiutarvi a trasformare i vostri progetti nei componenti desiderati a prezzi competitivi. Richiedete un preventivo oggi stesso!
DOMANDE FREQUENTI
Il filo entra in contatto fisico con il pezzo in lavorazione durante il processo di taglio a filo EDM?
No, nella lavorazione a elettroerosione a filo il filo non entra in contatto fisico con il pezzo in lavorazione. La rimozione del materiale avviene invece tramite scariche elettriche (archi) tra il filo e il pezzo.
Qual è la principale differenza tra elettroerosione a filo e elettroerosione a tuffo?
Il metodo di elettroerosione a filo utilizza un filo sottile e alimentato in modo continuo per tagliare i profili, mentre l'elettroerosione a tuffo utilizza un elettrodo di forma personalizzata per formare contorni e cavità tridimensionali complessi.
Quando utilizzare il taglio a filo EDM?
Utilizzate l'elettroerosione a filo quando sono richieste elevata precisione e tolleranze ristrette, soprattutto per la realizzazione di fori passanti complessi in materiali duri e conduttivi come il titanio e l'acciaio per utensili.
Quando utilizzare l'elettroerosione a tuffo?
È ideale per creare forme 3D complesse, cavità e stampi in materiali duri, soprattutto quando la complessità non può essere raggiunta con altri processi di lavorazione.