Tipos de mecanizado EDM
Mecanizado por electroerosión La electroerosión (EDM) es un proceso de mecanizado no convencional en el que la energía eléctrica erosiona el material de una pieza. Este proceso automatizado genera chispas o descargas eléctricas que calientan la superficie y permiten la eliminación del material por evaporación y erosión.
Existen diferentes tipos de mecanizado por electroerosión (EDM) en talleres de mecanizado CNC e instalaciones industriales, cada uno con sus propias capacidades y relevancia. Los tres tipos principales son la electroerosión por hilo, la electroerosión por penetración y la electroerosión por taladrado.
A pesar de consumir mucha energía, estos procesos son reconocidos colectivamente por su precisión, capacidad para mecanizar materiales duros y versatilidad para mecanizar formas complejas. No hay mejor manera de tomar mejores decisiones sobre piezas mecanizadas que comprender cómo funciona un método tan crucial y cómo se adapta a sus objetivos de fabricación. Continúe leyendo el resto del artículo para obtener una visión completa de los tipos de mecanizado EDM, sus ventajas, desventajas y aplicaciones.
¿Qué es la electroerosión en el mecanizado?
Mucha gente se pregunta a menudo: ¿Qué es el corte por electroerosión? El mecanizado por electroerosión (EDM) es un método de mecanizado no convencional que elimina material de una pieza de trabajo mediante chispas eléctricas. mecanizado por electroerosión Suele ser adecuado cuando las técnicas de mecanizado convencionales no pueden fabricar formas complejas en materiales duros.
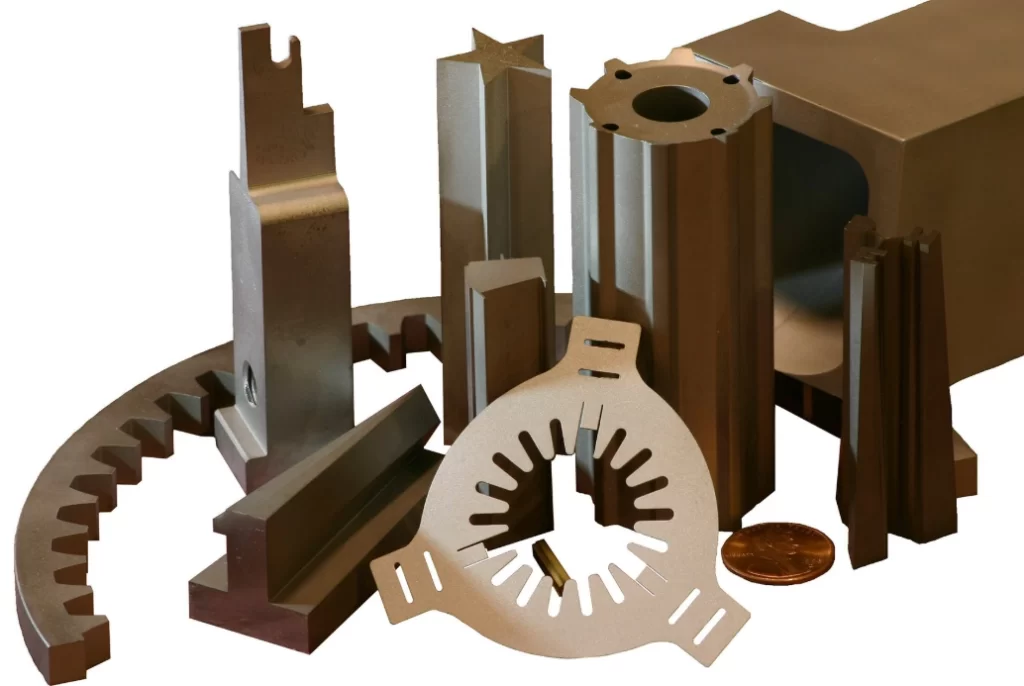
Piezas mecanizadas por electroerosión
Es un método de mecanizado popular para materiales como aceros inoxidables austeníticos, aceros para herramientas endurecidos, tungsteno y titanio.
Historia del mecanizado por electroerosión
Si bien el método moderno de mecanizado por electroerosión tiene varias décadas de antigüedad, el concepto de electroerosión surgió hace siglos. El físico Joseph Priestley descubrió la naturaleza erosiva de las descargas eléctricas en 1770.
La electroerosión por penetración ya se desarrolló en la década de 1940, mientras que la electroerosión por hilo surgió más tarde, en los años 1960 y 1970. Hoy en día, las máquinas de electroerosión por chispa (EDM) son muy avanzadas, con mejor tecnología de suministro de energía, control CNC, mayor versatilidad de materiales y menor desgaste de los electrodos. El proceso de mecanizado es más rápido, más preciso y se adapta a los requisitos de diversas industrias.
¿Cuántos tipos de máquinas EDM existen?
¿Qué es el mecanizado por electroerosión? La mejor manera de responder a esta pregunta es describir las tecnologías implicadas.
Existen tres tipos principales de tecnologías de mecanizado por electroerosión: electroerosión por hilo (EDM), electroerosión por penetración (EDM de penetración) y electroerosión por perforación (EDM de perforación). Con capacidades únicas para el mecanizado de precisión, cada una de estas máquinas es adecuada para aplicaciones específicas.
A continuación se analizan los detalles de estas máquinas:
Alambre EDM
En el mecanizado por electroerosión, un alambre delgado es el electrodo. La CNC manipula el movimiento de este alambre delgado mientras erosiona el material mediante chispas. El alambre se mueve continuamente para proporcionar una descarga nueva a medida que continúa el proceso de corte. Para facilitar esto, el alambre está unido al electroerosión por hilo máquina como una bobina.
Técnicamente, el mecanizado por electroerosión por hilo es una técnica de corte bidimensional en una pieza tridimensional, ya que el electrodo debe atravesar la pieza de trabajo, como se muestra en el diagrama a continuación. Leer más:Beneficios de la electroerosión por hilo
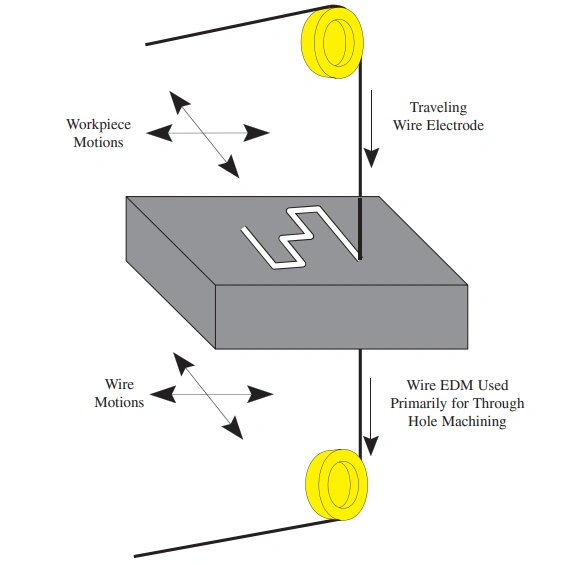
Alambre EDM
Ventajas de la erosión por hilo EDM:
- Excelente acabado superficial
- Perfecto para perfiles 2D complejos
- Corta fácilmente esquinas internas con una precisión superior
- El enhebrado automático de alambre permite procesos de mecanizado desatendidos prolongados
Limitaciones de la electroerosión por hilo:
- Se debe hacer un orificio pasante en el material, salvo para los cortes de borde, lo que supone un mayor tiempo de configuración.
- Tasa de eliminación de material lenta
- Alta inversión inicial
Electroerosión por inmersión
Electroerosión por inmersión Está diseñado según el principio de un electrodo en la imagen 3D inversa de la forma que se va a mecanizar. Se contempla un pequeño margen para el espacio entre los electrodos, lo que significa que el electrodo es ligeramente más pequeño que la cavidad deseada.
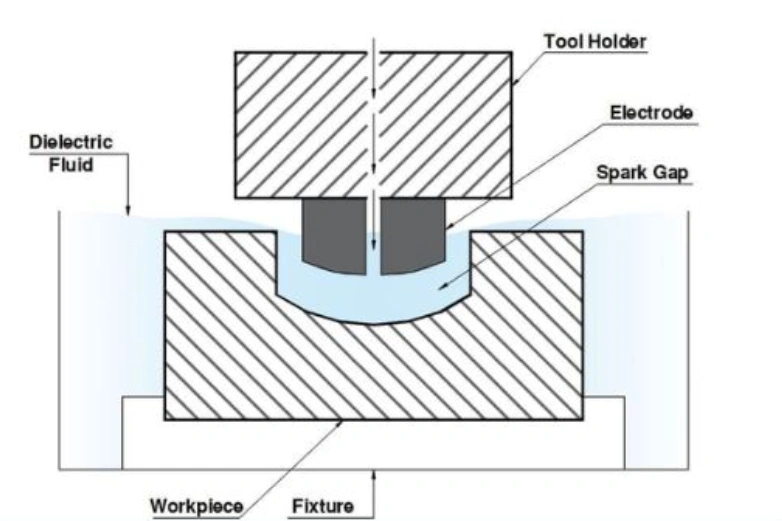
Electroerosión por inmersión
El electrodo se suspende del pistón de la máquina de electroerosión y, junto con la pieza de trabajo, se sumerge en un líquido aislante (dieléctrico). Con la activación y desactivación automática de la corriente desde el controlador, se genera la cavidad.
Ventajas de la electroerosión por penetración:
- Crea características internas complejas y formas 3D
- Capaz de producir esquinas internas afiladas
- Ningún material es demasiado duro
- Dar forma al electrodo ayuda a producir formas complejas en una sola configuración.
Limitaciones de la electroerosión por penetración:
- El electrodo debe diseñarse a medida para cada nueva forma de cavidad.
- El desgaste de los electrodos es un dolor de cabeza constante
- Requiere un alto nivel de habilidad, especialmente para el diseño de electrodos.
EDM de perforación de agujeros
Este tipo de corte EDM produce orificios pequeños y profundos utilizando un electrodo de tubo giratorio combinado con una potente descarga a presión. El diagrama siguiente muestra los mecanismos del proceso.
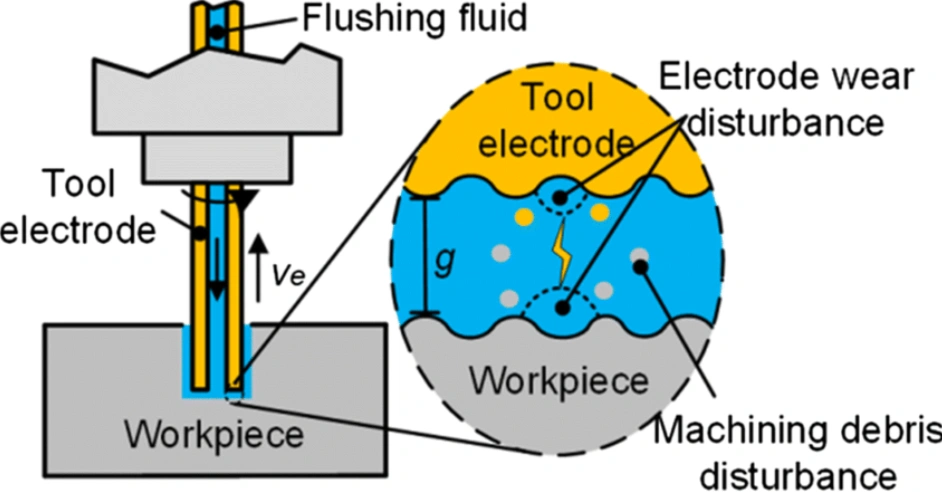
Taladrado de agujeros EDM
EDM de perforación de agujeros ventajas:
- Puede producir pequeños agujeros con una relación de aspecto de 100:1 o incluso mayor
- Mecanizado preciso de agujeros en materiales duros.
- Método de perforación perfecto para áreas de difícil acceso y en ángulos.
Limitaciones de la perforación de agujeros mediante electroerosión:
- Solo se pueden perforar agujeros circulares, no otras formas.
- Más lento que la perforación tradicional en materiales más blandos
- Es necesario reemplazar frecuentemente el electrodo debido al desgaste.
WElectroerosión por penetración vs. Electroerosión por penetración vs. Electroerosión por perforación
Las comparaciones específicas de los diferentes métodos de fabricación por electroerosión CNC son cruciales para adecuar las necesidades del cliente a las capacidades de un proceso. Esta breve sección compara los tres métodos entre sí.
Electroerosión por penetración frente a electroerosión por hilo
- Los fabricantes eligen la electroerosión por hilo cuando buscan una mayor precisión dimensional y un acabado de superficie EDM más suave para cortes pasantes y perfiles.
- La electroerosión por penetración es mejor para fabricar piezas 3D complejas con cavidades profundas.
Electroerosión por penetración vs. Electroerosión por perforación
- La eficacia de la electroerosión por penetración a la hora de producir cavidades perfectas es incomparable, pero es diferente de la perforación de agujeros, que prospera al hacer agujeros con una relación de aspecto alta.
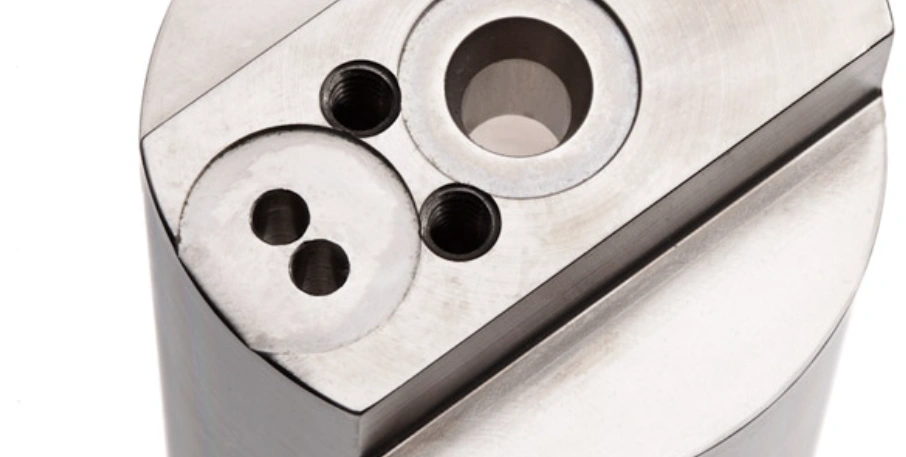
Agujeros EDM
- La capacidad de la electroerosión por perforación de orificios para realizar microorificios profundos encuentra aplicación en las industrias médica y aeroespacial.
Perforación de agujeros por electroerosión frente a electroerosión por hilo
- La electroerosión por perforación es el proceso ideal para realizar agujeros circulares profundos, mientras que la electroerosión por hilo prospera en otros ámbitos: la creación de perfiles complejos.
- La electroerosión por hilo proporciona tolerancias más estrictas y acabados superficiales más suaves
- A menudo, la perforación de agujeros mediante electroerosión crea agujeros piloto para la electroerosión por hilo.
Para obtener un resumen de la comparación entre los tres métodos EDM, consulte la siguiente tabla.
Tabla comparativa de electroerosión por hilo, electroerosión por penetración y electroerosión por perforación
| Elemento | Alambre EDM | Electroerosión por inmersión | EDM de perforación de agujeros |
| Técnica de mecanizado | Aplica erosión por chispa y utiliza un alambre largo de un carrete. | Erosiona el material utilizando un electrodo moldeado dentro de un fluido dieléctrico. | Aplica electrodos giratorios más fluido dieléctrico para perforar agujeros profundos. |
| Precisión | Alta precisión de hasta ±0.0001 | Preciso pero puede requerir posprocesamiento | Alta precisión |
| Ideal para | Perfiles complejos y contornos internos | Geometrías 3D complejas y cavidades profundas | Microperforación |
| Idoneidad de los materiales | Aluminio, acero y otros materiales conductores | Acero endurecido y acero para herramientas | Aleaciones y superaleaciones aeroespaciales |
| Acabado de la superficie | Excelente acabado que no requiere pulido. | Acabado suave | Varía según el material y la profundidad. |
| Aplicaciones industriales comunes | Aeroespacial, herramientas, electrónica | Aeroespacial, automoción, fabricación de matrices | Aeroespacial y médico |
Más información:Corte de alambre de acero
¡Pruebe Boda ahora!
Parámetros comunes en el mecanizado EDM
Los principales parámetros de salida en el proceso de mecanizado por electroerosión son la tasa de arranque de material (TAM), el ancho de corte, la rugosidad superficial (RU) y el material del hilo. La tasa de arranque de material se refiere a la velocidad de corte, mientras que el ancho de corte se refiere al espesor de corte. La rugosidad superficial es un parámetro que mide el acabado superficial.
Es importante comprender estos parámetros de la máquina de chispado CNC porque guían la optimización del proceso de corte y ayudan a lograr los resultados especificados.
Tasa de eliminación de material (MRR)
La tasa de eliminación de material es la cantidad de material mecanizado de la pieza de trabajo por unidad de tiempo.
Ancho de la ranura
El ancho de corte en los procesos EDM se refiere al ancho del material eliminado durante el proceso de corte.
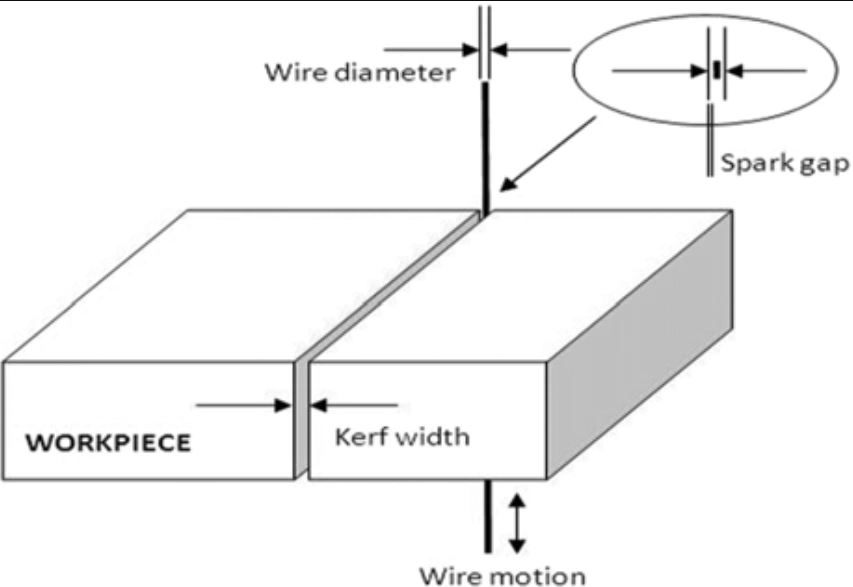
Ancho de la ranura
Rugosidad superficial (SR)
Esta es la suavidad relativa de la superficie que ha sido mecanizada mediante EDM.
Ventajas del mecanizado EDM
Estas son las principales ventajas del mecanizado EDM:
- Puede mecanizar materiales extremadamente duros, ampliando las opciones para el micromecanizado de materiales duros.
- No se crea tensión mecánica: es un proceso sin contacto.
- Trabaja con piezas pequeñas y delicadas.
- Adecuado para agujeros precisos con excelente acabado superficial EDM
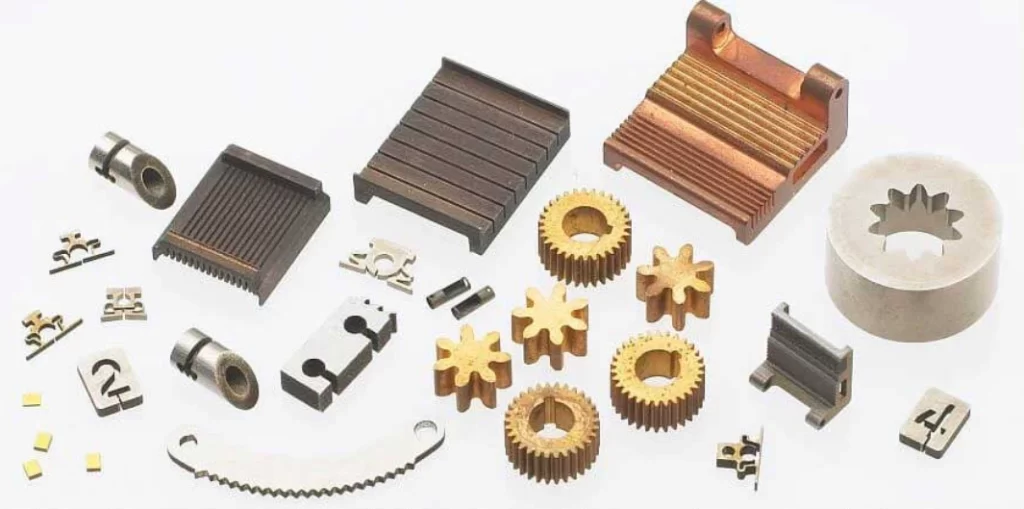
Piezas pequeñas y delicadas mecanizadas mediante EDM
Limitaciones del mecanizado EDM
Considere las siguientes limitaciones del proceso EDM:
- Proceso de mecanizado relativamente lento
- Alto consumo de energía
- El desafío de mecanizar materiales no conductores
- Propenso a incendios debido al uso de fluido dieléctrico
¿Qué materiales se utilizan en el mecanizado EDM?
Los materiales que se procesan habitualmente mediante mecanizado por electroerosión incluyen aleaciones de aluminio, aleaciones de cobre, aleaciones de titanio, acero para herramientas, carburo cementado y aleaciones de alta temperatura. Las propiedades eléctricas y la resistencia al proceso de erosión son los principales factores que influyen en estos procesos. materiales para mecanizado EDM.
Los materiales no conductores, como el vidrio y los plásticos, solo pueden mecanizarse mediante electroerosión mediante ajustes especiales, lo que puede resultar costoso. Por lo tanto, este método no es común.
A continuación se muestra una tabla de estos materiales con sus características:
| Tipo de material | Propiedades |
| Aleaciones de aluminio | Buen acabado superficial, alto desgaste de electrodos, alto MRR |
| Aleaciones de cobre | Alto MRR, buen acabado superficial, alto desgaste de electrodos |
| Aleaciones de titanio | MRR moderado, desgaste moderado de los electrodos, |
| Herramienta de acero | Alto MRR, bajo desgaste de electrodos |
| Carburo cementado | MRR moderado, buen acabado superficial |
| Aleaciones de alta temperatura | Bajo MRR, bajo desgaste de electrodos |
Aplicaciones del mecanizado EDM en diferentes industrias
Las aplicaciones de mecanizado EDM son populares en diferentes industrias, incluidas la automotriz, la aeroespacial, la electrónica, los dispositivos médicos, la fabricación de herramientas y la fabricación de matrices.
Cotizar! para descubrir cómo estas y otras industrias aprovechan las capacidades de precisión del proceso para producir piezas complejas que requieren formas intrincadas y tolerancias estrictas.
Las aplicaciones específicas del mecanizado EDM son las siguientes:
Fabricación de matrices, moldes y herramientas
La electroerosión es una estrategia preferible para fabricar matrices, moldes y herramientas, ya que permite mecanizar fácilmente acero para herramientas y otros materiales de gran dureza. Se puede utilizar primero la electroerosión por penetración y, posteriormente, la electroerosión por hilo para el detallado.
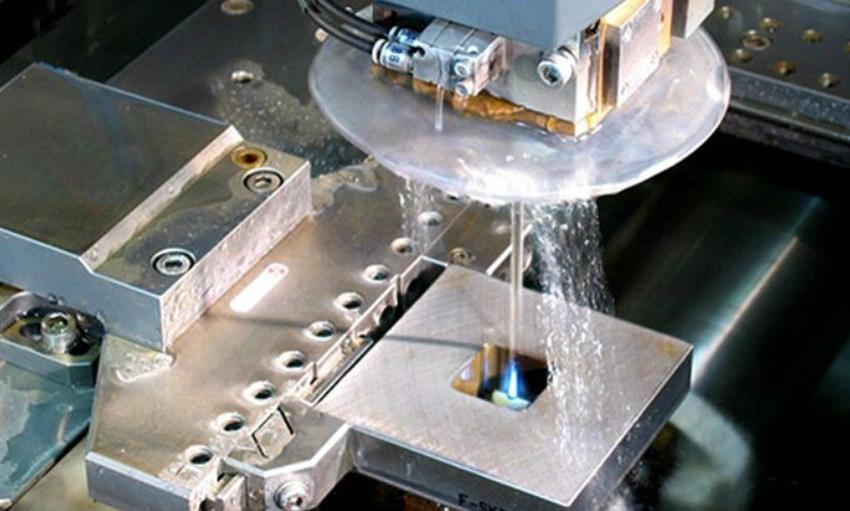
EDM para la fabricación de moldes
Extracción de herramientas rotas
A veces, una herramienta se rompe o se atasca en una pieza, por lo que es necesario retirarla. La electroerosión es uno de los métodos más fiables para extraer estas piezas. En lugar de utilizar otros métodos que tienden a aumentar el daño a la pieza, la electroerosión puede utilizarse para erosionar la herramienta atascada.
Se pueden crear pequeños orificios en la herramienta hasta que sus fragmentos sean más fáciles de extraer. Evitar el uso de fuerza mecánica es la mayor ventaja de la electroerosión por chispa frente a otras soluciones.
Mecanizado de esquinas internas
Las esquinas internas agudas son uno de los aspectos más difíciles de producir en las piezas. Sin embargo, en la electroerosión, esto se puede lograr con la combinación correcta de tensión y tipo de hilo. El fabricante solo necesita aplicar las condiciones de alimentación correctas.
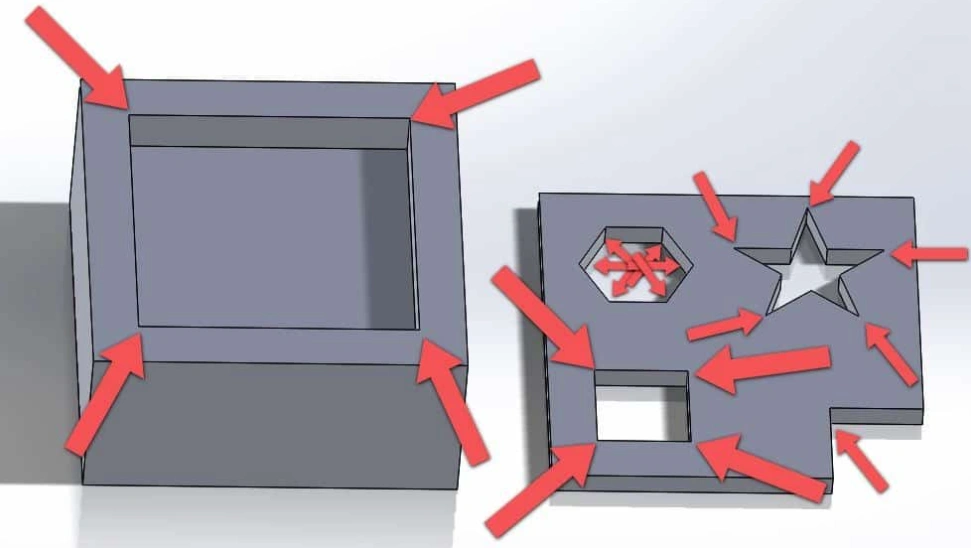
Esquinas internas
Grabado de materiales duros
La consistencia en el grabado es un desafío constante, pero el mecanizado por electroerosión es una solución eficaz. Otros procesos ofrecen resultados variables según el tipo de material y la fuerza mecánica aplicada. La electroerosión en el mecanizado no está limitada por estos factores porque el método se basa en conceptos de energía eléctrica y energía térmica.
Perforación de agujeros pequeños
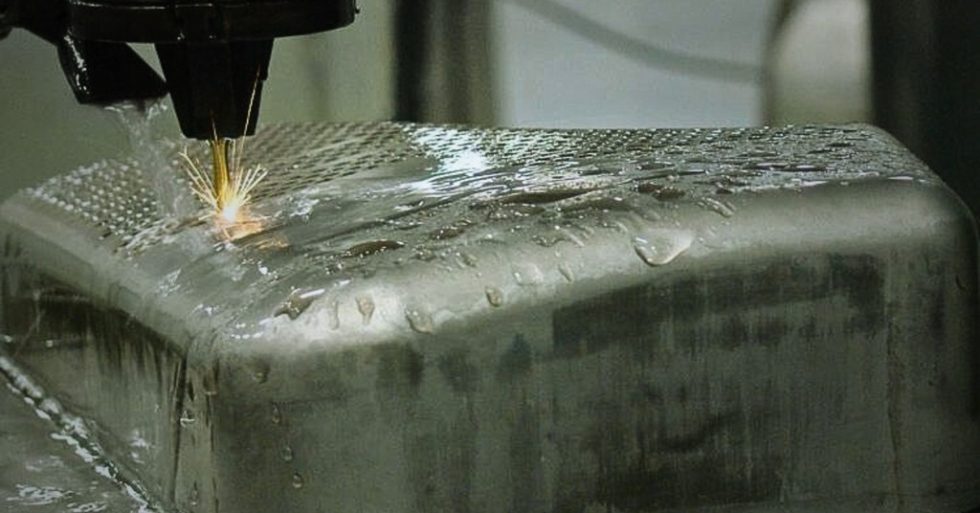
Perforación de agujeros por electroerosión
La electroerosión para taladrado de agujeros pequeños es muy valorada por su precisión. Se trata de una tolerancia de diámetro de tan solo +0.0025 mm y una tolerancia de rectitud de hasta +0.025 mm.
¡Pruebe Boda ahora!
¿Cuál es la diferencia entre CNC y EDM?
Los procesos de mecanizado CNC y EDM presentan diferencias en cuanto a costos, tolerancias, acabado superficial y profundidad de corte.
Vamos a discutir brevemente el Electroerosión frente a CNC Comparación a continuación:
Mayor costo del proceso de electroerosión
La velocidad de mecanizado más lenta y el mayor consumo de energía contribuyen a un mayor costo general del proceso de EDM en comparación con los métodos tradicionales. Servicios de mecanizado CNC.
EDM para tolerancias más estrictas
La producción de formas intrincadas es más efectiva con el proceso EDM porque este método es capaz de lograr tolerancias más estrictas.
Acabado superficial superior de EDM
La electroerosión es más adecuada para lograr acabados superficiales de calidad, ideal para aplicaciones críticas en las industrias aeroespacial y médica. Por ejemplo, la electroerosión por hilo puede alcanzar un acabado superficial de Ra 0.1 µm, lo que implica que ni siquiera es necesario un acabado adicional.
Esto hace que el proceso sea preferible a mecanizado CNC complejo en micromecanizado para cumplimiento de rendimiento y ensamblaje.
Cortes más profundos y estrechos de EDM
La electroerosión es preferible para cortes más profundos y estrechos debido a sus tolerancias más estrictas y porque no genera tensiones mecánicas.
Lecturas adicionales sobre comparaciones:
Electroerosión frente a fresado
Electroerosión por hilo y por plomo
Electroerosión por hilo frente a corte por láser
En conclusión
El mecanizado por electroerosión es la solución para las necesidades de mecanizado de piezas complejas, pequeñas y de materiales duros. Si resulta imposible mecanizar con el mecanizado CNC convencional, los diferentes tipos de mecanizado por electroerosión son probablemente la solución.
Contáctanos at Boda para aprender cómo lo mejor Servicios de mecanizado EDM puede transformar su negocio.