Tipi di lavorazione EDM
Lavorazione a scarica elettrica L'elettroerosione (EDM) è un processo di lavorazione non convenzionale in cui l'energia elettrica erode il materiale da un pezzo in lavorazione. Questo processo automatizzato prevede la produzione di scintille o scariche elettriche, che riscaldano la superficie e consentono la rimozione del materiale per evaporazione ed erosione.
Nelle officine meccaniche CNC e negli impianti industriali sono disponibili diversi tipi di lavorazione EDM, ognuno con le proprie capacità e rilevanza. I tre tipi principali sono l'elettroerosione a filo, l'elettroerosione a tuffo e l'elettroerosione a foratura.
Nonostante siano ad alto consumo energetico, questi processi sono complessivamente apprezzati per la loro precisione, la capacità di lavorare materiali duri e la versatilità nella lavorazione di forme complesse. Non esiste un modo migliore per prendere decisioni più consapevoli sui pezzi lavorati che comprendere come funziona un metodo così cruciale e come si adatta ai propri obiettivi di produzione. Continuate a leggere l'articolo per una panoramica completa dei tipi di lavorazione EDM, dei loro pro, contro e delle loro applicazioni.
Cos'è l'EDM nella lavorazione meccanica?
Molte persone si chiedono spesso: cos'è il taglio EDM? L'EDM (elettroerosione) è un metodo di lavorazione non convenzionale che rimuove materiale da un pezzo utilizzando scintille elettriche. Lavorazione elettroerosione è solitamente adatto laddove le tecniche di lavorazione convenzionali non sono in grado di realizzare forme complesse su materiali duri.
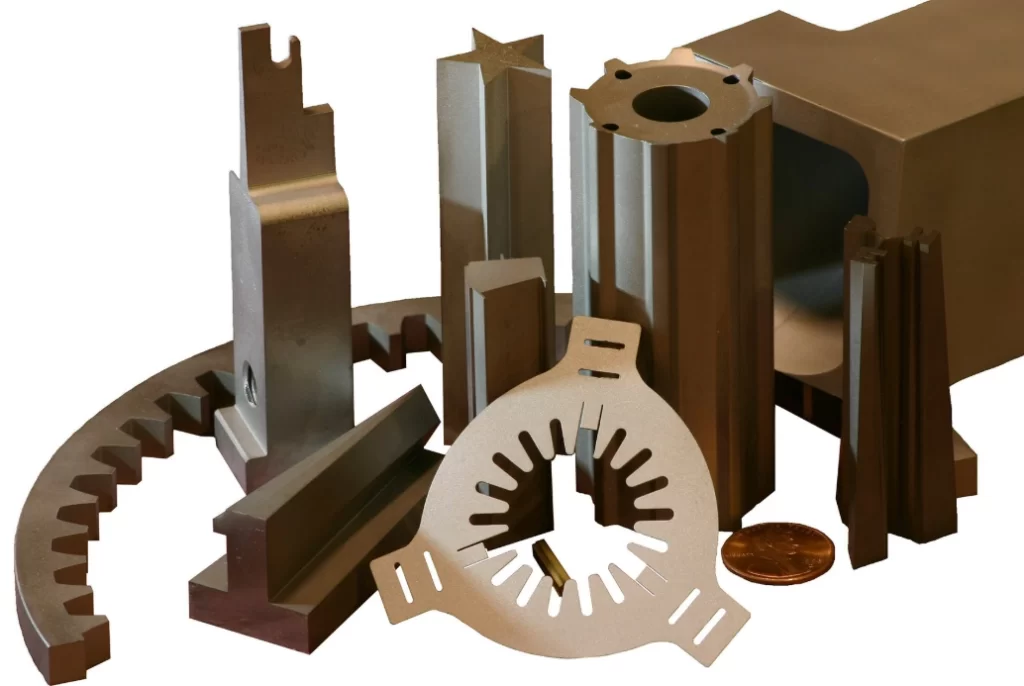
Parti meccaniche per elettroerosione
Si tratta di un metodo di lavorazione molto diffuso per materiali quali acciai inossidabili austenitici, acciai temprati per utensili, tungsteno e titanio.
Storia della lavorazione per elettroerosione
Sebbene il moderno metodo di lavorazione tramite elettroerosione risalga a diversi decenni fa, il concetto di EDM è emerso secoli fa. Il fisico Joseph Priestley scoprì la natura erosiva delle scariche elettriche nel 1770.
L'elettroerosione a tuffo era già in fase di sviluppo negli anni '1940, mentre l'elettroerosione a filo è emersa più tardi, negli anni '1960 e '1970. Oggi, le macchine per elettroerosione a tuffo sono altamente avanzate, con una migliore tecnologia di alimentazione, controllo CNC, una maggiore versatilità dei materiali e una ridotta usura degli elettrodi. Il processo di lavorazione è più veloce, più preciso e adattabile alle esigenze di molti settori.
Quanti tipi di macchine EDM esistono?
Cos'è la lavorazione EDM? Non c'è modo migliore per rispondere a questa domanda che illustrare le tecnologie impiegate.
Esistono tre principali tipologie di tecnologie di lavorazione EDM: elettroerosione a filo (Wire EDM), elettroerosione a tuffo (Sinker EDM) ed elettroerosione a foratura (Hole Drilling EDM). Grazie alle loro capacità uniche per lavorazioni di precisione, ciascuna di queste macchine è adatta ad applicazioni specifiche.
Di seguito vengono illustrati i dettagli di queste macchine:
Elettroerosione a filo
Nella lavorazione a scarica di filo, un filo sottile funge da elettrodo. Il CNC manipola il movimento di questo filo sottile mentre erode il materiale tramite scintille. Il filo si muove continuamente per fornire una nuova scarica mentre il processo di taglio continua. Per facilitare ciò, il filo è fissato al elettroerosione a filo macchina come una bobina.
Tecnicamente, l'elettroerosione a filo è una tecnica di taglio 2D su un pezzo 3D perché l'elettrodo deve attraversare il pezzo in lavorazione, come mostrato nel diagramma sottostante. Per saperne di più:Vantaggi dell'elettroerosione a filo
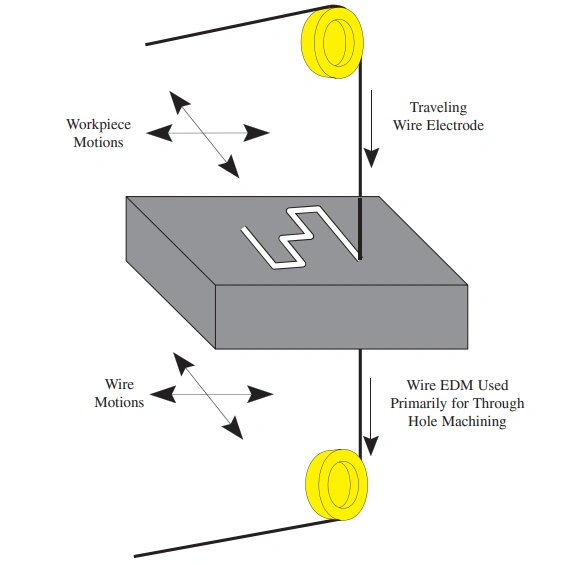
Elettroerosione a filo
Vantaggi dell'erosione a filo EDM:
- Ottima finitura superficiale
- Perfetto per profili 2D complessi
- Taglia facilmente gli angoli interni con una precisione superiore
- L'infilaggio automatico del filo consente processi di lavorazione prolungati senza supervisione
Limitazioni dell'EDM a filo:
- È necessario praticare un foro passante nel materiale, salvo per i tagli dei bordi: tempi di preparazione più lunghi
- Velocità di rimozione del materiale lenta
- Investimento iniziale elevato
Elettroerosione a tuffo
Elettroerosione a tuffo È progettato secondo il principio di un elettrodo che riproduce l'immagine 3D inversa della forma da lavorare. Viene previsto un piccolo margine per lo spazio tra l'elettrodo e la cavità desiderata, il che significa che l'elettrodo è leggermente più piccolo dell'alloggiamento.
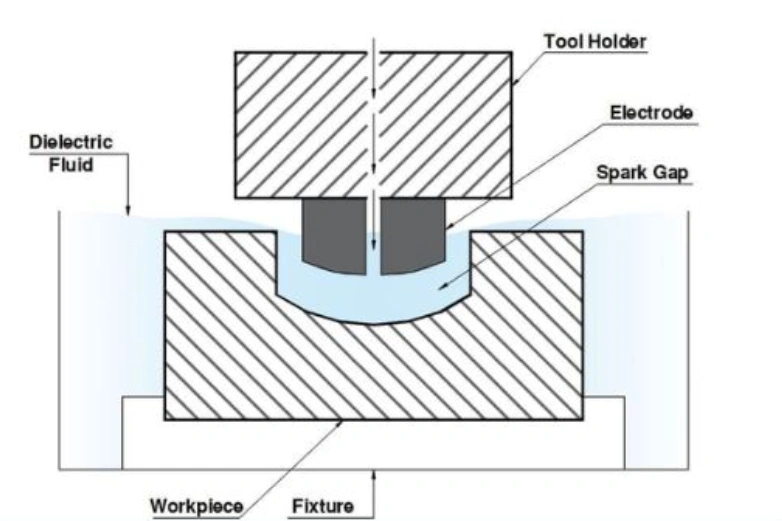
Elettroerosione a tuffo
L'elettrodo è sospeso al pistone della macchina EDM e, insieme al pezzo, è immerso in un liquido isolante (dielettrico). La cavità viene generata tramite l'accensione e lo spegnimento automatici della corrente impostati dal controller.
Vantaggi dell'elettroerosione a tuffo:
- Crea complesse caratteristiche interne e forme 3D
- In grado di produrre angoli interni acuti
- Nessun materiale è troppo duro
- La modellazione dell'elettrodo aiuta a produrre forme complesse in un'unica impostazione
Limitazioni dell'EDM a tuffo:
- L'elettrodo deve essere progettato su misura per ogni nuova forma di cavità
- L'usura degli elettrodi è un mal di testa costante
- Richiede un elevato livello di competenza, soprattutto per la progettazione degli elettrodi
Foratura EDM
Questo tipo di taglio EDM produce fori piccoli e profondi utilizzando un elettrodo a tubo rotante abbinato a un potente lavaggio a pressione. Il diagramma seguente mostra i meccanismi del processo.
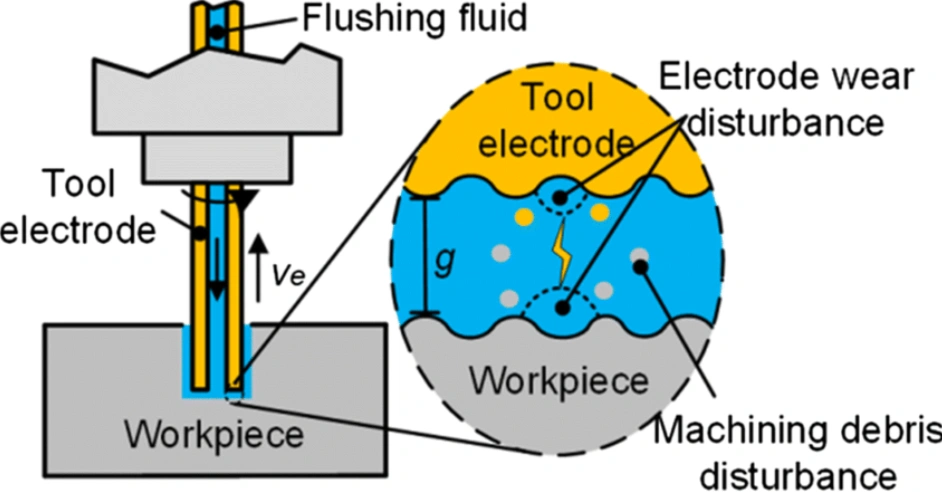
Foratura EDM
Foratura EDM vantaggi:
- Può produrre piccoli fori con un rapporto di aspetto di 100:1 o anche superiore
- Fori facili da lavorare con precisione in materiali duri
- Metodo di foratura perfetto per aree difficili da raggiungere e ad angoli
Limitazioni dell'EDM per la foratura dei fori:
- Può forare solo fori circolari, non altre forme
- Più lento della perforazione tradizionale nei materiali più morbidi
- Necessità di sostituire frequentemente l'elettrodo a causa dell'usura
WEDM ire vs. EDM a tuffo vs. EDM con foratura
Il confronto specifico tra i diversi metodi di produzione CNC EDM è fondamentale per adattare le esigenze del cliente alle capacità di un processo. Questa breve sezione mette a confronto i tre metodi tra loro.
Elettroerosione a tuffo contro elettroerosione a filo
- I produttori scelgono l'elettroerosione a filo quando desiderano una maggiore precisione dimensionale e una finitura superficiale EDM più liscia per tagli passanti e profili.
- L'elettroerosione a tuffo è più indicata per la produzione di componenti 3D complessi con cavità profonde.
Elettroerosione a tuffo vs. Elettroerosione a foro
- L'efficacia dell'elettroerosione a tuffo nel produrre cavità perfette è ineguagliabile, ma è diversa dalla foratura, che prospera nella realizzazione di fori con un elevato rapporto di aspetto.
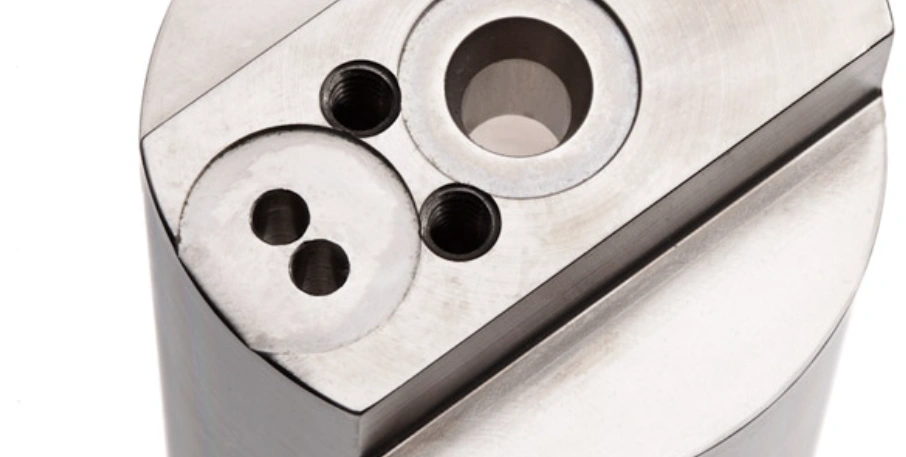
Fori EDM
- La capacità dell'EDM di realizzare microfori profondi trova applicazione nei settori medico e aerospaziale.
Foratura EDM vs. EDM a filo
- L'elettroerosione a filo è il processo più utilizzato per fori circolari profondi, mentre l'elettroerosione a filo prospera altrove, per la realizzazione di profili complessi.
- L'elettroerosione a filo garantisce tolleranze più strette e finiture superficiali più lisce
- Spesso, la foratura tramite elettroerosione a filo crea fori pilota per l'elettroerosione a filo.
Per un riepilogo del confronto tra i tre metodi EDM, vedere la tabella seguente.
Tabella comparativa tra elettroerosione a filo, elettroerosione a tuffo e elettroerosione a foro
| elemento | Elettroerosione a filo | Elettroerosione a tuffo | Foratura EDM |
| Tecnica di lavorazione | Applica l'erosione a scintilla e utilizza un lungo filo da una bobina | Erode il materiale utilizzando un elettrodo sagomato all'interno di un fluido dielettrico | Applica elettrodi rotanti più fluido dielettrico per praticare fori profondi |
| Precisione | Elevata precisione fino a ±0.0001 | Preciso ma potrebbe richiedere la post-elaborazione | alta precisione |
| Ideale per | Profili complessi e contorni interni | Geometrie 3D complesse e cavità profonde | Microforatura |
| Idoneità del materiale | Alluminio, acciaio e altri materiali conduttivi | Acciaio temprato e acciaio per utensili | Leghe e superleghe aerospaziali |
| Finitura superficiale | Ottima finitura che non necessita di lucidatura | Finitura liscia | Varia a seconda del materiale e della profondità |
| Applicazioni industriali comuni | Aerospaziale, utensili, elettronica | Aerospaziale, automobilistico, fabbricazione di stampi | Aerospaziale e medico |
Leggi di più:Taglio del filo di acciaio
Prova subito Boda!
Parametri comuni nella lavorazione EDM
I principali parametri di output nel processo di lavorazione EDM sono la velocità di asportazione del materiale (MRR), la larghezza del kerf, la rugosità superficiale (SR) e il materiale del filo. La velocità di asportazione del materiale riguarda la velocità di taglio, mentre la larghezza del kerf si riferisce allo spessore di taglio. La rugosità superficiale è un parametro che determina la finitura superficiale.
È importante comprendere questi parametri della macchina CNC per la saldatura a scintilla, perché guidano l'ottimizzazione del processo di taglio e aiutano a raggiungere i risultati specificati.
Tasso di rimozione materiale (MRR)
La velocità di rimozione del materiale è la quantità di materiale lavorato dal pezzo in lavorazione per unità di tempo.
Larghezza taglio
La larghezza del taglio nei processi EDM si riferisce alla larghezza del materiale rimosso dal processo di taglio.
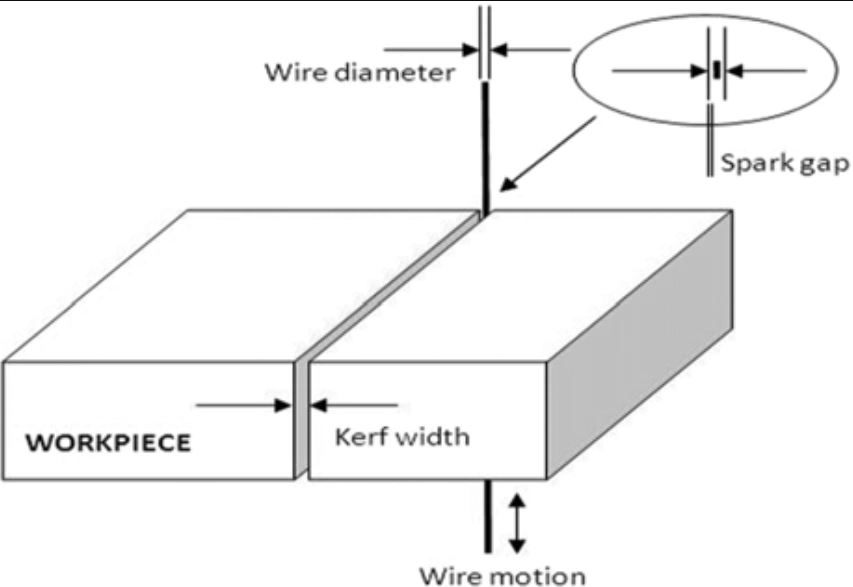
Larghezza taglio
Rugosità superficiale (SR)
Si tratta della relativa levigatezza della superficie lavorata tramite EDM.
Vantaggi della lavorazione EDM
Ecco i principali vantaggi della lavorazione EDM:
- Può lavorare materiali estremamente duri, ampliando le opzioni per la microlavorazione di materiali duri
- Nessuno stress meccanico creato: è un processo senza contatto
- Funziona con pezzi piccoli e delicati
- Adatto per fori precisi con eccellente finitura superficiale EDM
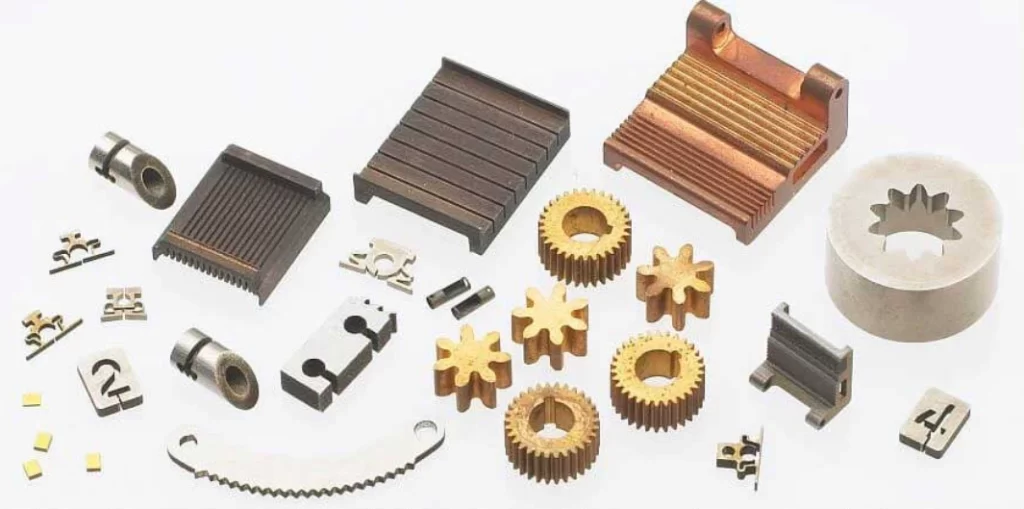
Parti piccole e delicate lavorate tramite elettroerosione
Limitazioni della lavorazione EDM
Si considerino le seguenti limitazioni del processo EDM;
- Processo di lavorazione relativamente lento
- Elevato consumo energetico
- Difficile lavorare materiali non conduttivi
- Soggetto a incendi a causa dell'uso di fluido dielettrico
Quali materiali vengono utilizzati nella lavorazione EDM?
I materiali tipicamente lavorati tramite elettroerosione a tuffo includono leghe di alluminio, leghe di rame, leghe di titanio, acciaio per utensili, carburo cementato e leghe ad alta temperatura. Le proprietà elettriche e la capacità di resistere al processo di erosione sono gli elementi principali per questi materiali. materiali per lavorazioni EDM.
Materiali non conduttivi come vetro e plastica possono essere lavorati tramite elettroerosione solo con impostazioni speciali, che possono risultare costose. Pertanto, questo approccio non è comune.
Ecco una tabella di questi materiali con le loro caratteristiche:
| Tipo di materiale | Proprietà a Confronto |
| Leghe di alluminio | Buona finitura superficiale, elevata usura degli elettrodi, elevato MRR |
| Leghe di rame | Elevato MRR, buona finitura superficiale, elevata usura degli elettrodi |
| Leghe di titanio | MRR moderato, usura moderata degli elettrodi, |
| Acciaio per utensili | Elevato MRR, bassa usura degli elettrodi |
| Carburo cementato | MRR moderato, buona finitura superficiale |
| Leghe resistenti al calore | Basso MRR, bassa usura degli elettrodi |
Applicazioni della lavorazione EDM in diversi settori
Le applicazioni di lavorazione EDM sono diffuse in diversi settori, tra cui quello automobilistico, aerospaziale, elettronico, dei dispositivi medici, della fabbricazione di utensili e di stampi.
Preventivo per scoprire come questi e altri settori sfruttano le capacità di precisione del processo per produrre parti complesse che richiedono forme intricate e tolleranze ristrette.
Le applicazioni specifiche della lavorazione EDM sono le seguenti:
Produzione di stampi, matrici e utensili
L'elettroerosione a tuffo è una strategia preferibile per la realizzazione di matrici, stampi e utensili, perché consente di lavorare facilmente acciaio per utensili e altri materiali estremamente duri. Si può utilizzare prima la macchina per elettroerosione a tuffo, per poi passare all'elettroerosione a filo per la finitura dei dettagli.
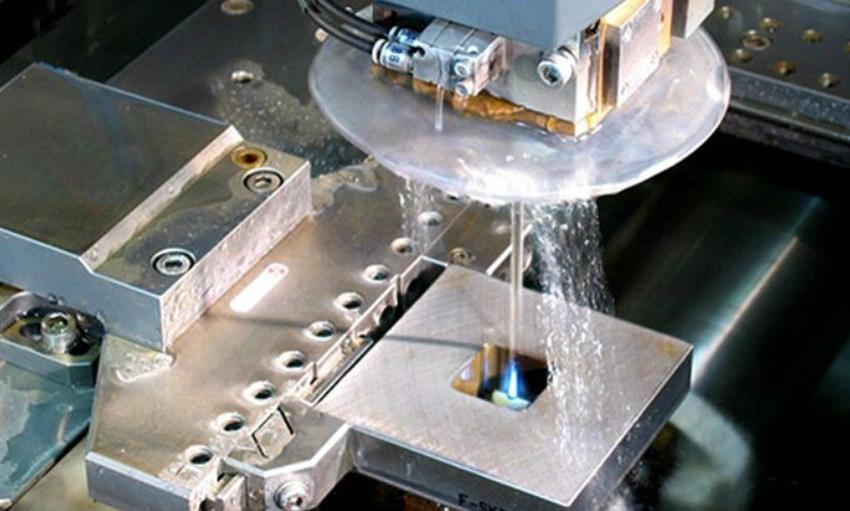
EDM per la produzione di stampi
Estrazione di utensili rotti
A volte un utensile si rompe o rimane incastrato in un pezzo, quindi deve essere rimosso. La lavorazione tramite elettroerosione è uno dei metodi più affidabili per estrarre questi pezzi. Invece di utilizzare altri metodi che tendono ad aumentare il danno al pezzo, l'elettroerosione può essere utilizzata per erodere l'utensile incastrato.
È possibile creare piccoli fori nell'utensile fino a quando i frammenti non sono più facili da rimuovere. L'eliminazione dell'uso di forza meccanica è il principale vantaggio dell'elettroerosione a scintilla rispetto alle soluzioni alternative.
Lavorazione degli angoli interni
Gli angoli interni acuti sono tra i più difficili da realizzare nei pezzi. Tuttavia, nell'elettroerosione, questo risultato può essere ottenuto con la giusta combinazione di tensione e tipo di filo. Il produttore deve solo applicare le corrette condizioni di alimentazione.
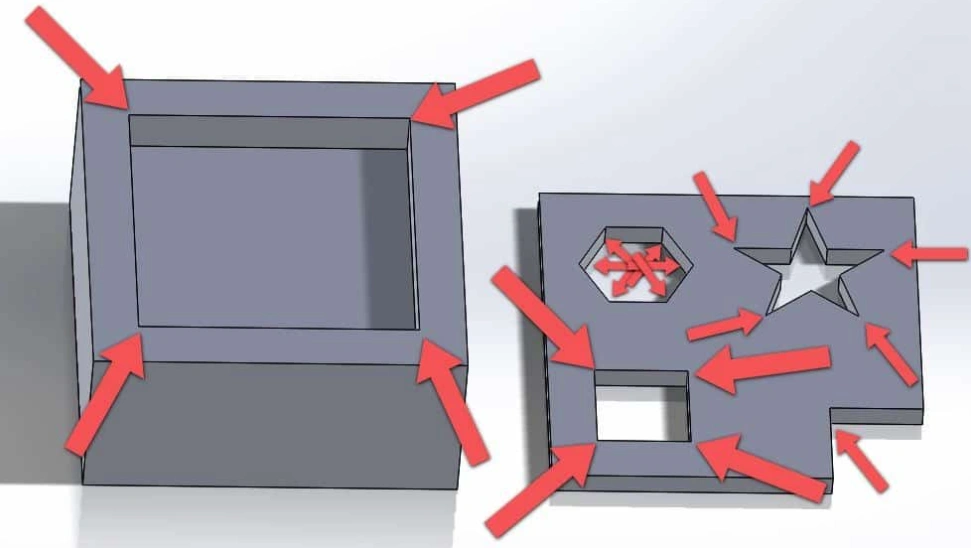
Angoli interni
Incisione su materiali duri
L'uniformità nell'incisione è una sfida perenne, ma la lavorazione elettroerosiva (EDM) è una soluzione efficace. Altri processi offrono risultati variabili a seconda del tipo di materiale e dell'entità della forza meccanica applicata. L'EDM nella lavorazione meccanica non è limitata da tali fattori, poiché il metodo si basa sui concetti di energia elettrica e termica.
Foratura di piccoli fori
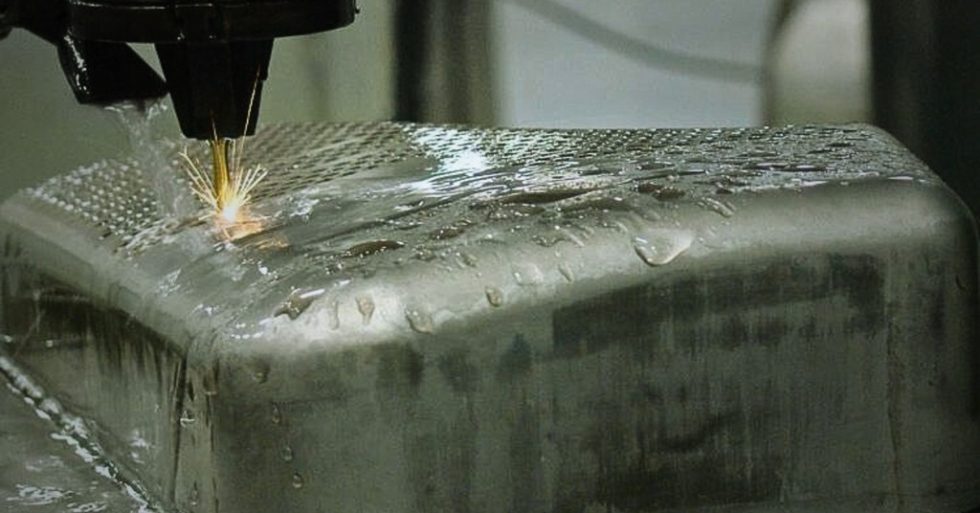
Foratura per elettroerosione
L'elettroerosione per la foratura di piccoli fori è molto apprezzata per la sua accuratezza e precisione. Si parla di una tolleranza sul diametro fino a +0.0025 mm e di una tolleranza sulla rettilineità fino a +0.025 mm.
Prova subito Boda!
Qual è la differenza tra CNC ed EDM?
I processi di lavorazione CNC e EDM presentano differenze in termini di costi, tolleranze rigorose, finitura superficiale e profondità di taglio.
Discutiamo brevemente il EDM vs CNC confronto qui sotto:
Costi di processo più elevati dell'EDM
La velocità di lavorazione più lenta e il maggiore consumo energetico contribuiscono a un costo di processo complessivo più elevato per l'EDM rispetto alla tecnologia tradizionale. Servizi di lavorazione CNC.
EDM per tolleranze più strette
La produzione di forme complesse è più efficace con il processo EDM, perché questo metodo è in grado di realizzare tolleranze più strette.
Finitura superficiale superiore dell'EDM
L'elettroerosione a filo è più indicata per ottenere finiture superficiali di qualità, adatte ad applicazioni critiche nei settori aerospaziale e medicale. Ad esempio, l'elettroerosione a filo può raggiungere una finitura superficiale di Ra 0.1 µm, il che significa che non è nemmeno necessaria una finitura aggiuntiva.
Ciò rende il processo preferibile a complesse lavorazioni CNC nella microlavorazione per l'assemblaggio e la conformità delle prestazioni.
Tagli più profondi e più ristretti dell'EDM
L'EDM è preferibile per tagli più profondi e stretti perché ha tolleranze più strette e non genera sollecitazioni meccaniche.
Ulteriori letture sui confronti:
Elettroerosione vs fresatura
Elettroerosione a filo e a tuffo
Elettroerosione a filo contro taglio laser
Conclusioni
La lavorazione EDM è la risposta alle esigenze di lavorazione di componenti complessi, piccoli e in materiali duri. Se è impossibile lavorarli con la lavorazione CNC convenzionale, le diverse tipologie di elettroerosione rappresentano molto probabilmente la soluzione.
Contattaci at Boda Tech per imparare come il meglio Servizi di lavorazione EDM può trasformare il tuo business.