In fabricación de chapaEl corte se refiere a la división de una lámina de metal en dos o más piezas. También implica la eliminación de partes no deseadas de una lámina mediante fuerza de corte, calor o cualquier otra forma de energía. El proceso de corte requiere alta presión en el punto de corte, lo que permite fracturar la lámina en la zona designada para crear la forma deseada. Se utilizan una pieza de trabajo, una herramienta de corte, un sistema de sujeción y fijación, una herramienta de mecanizado y un fluido de corte.
Hay varios enfoques para el corte de chapa. Vamos a repasarlos en detalle.
Corte de cizalla
Las técnicas de corte por cizallamiento se basan en el principio de aplicar una fuerza de cizallamiento superior a la resistencia máxima del material para cortar en la posición designada.
1. Aserrar
El aserrado utiliza el movimiento de la hoja para cortar grandes láminas de metal en trozos más pequeños. El movimiento de la hoja varía según el tipo de sierra. Por ejemplo, las sierras de mano cortan la lámina con un movimiento alternativo, mientras que las sierras circulares utilizan una hoja giratoria. Los dientes de la hoja son los responsables de crear la abertura de corte durante el proceso.
2. Punzonado
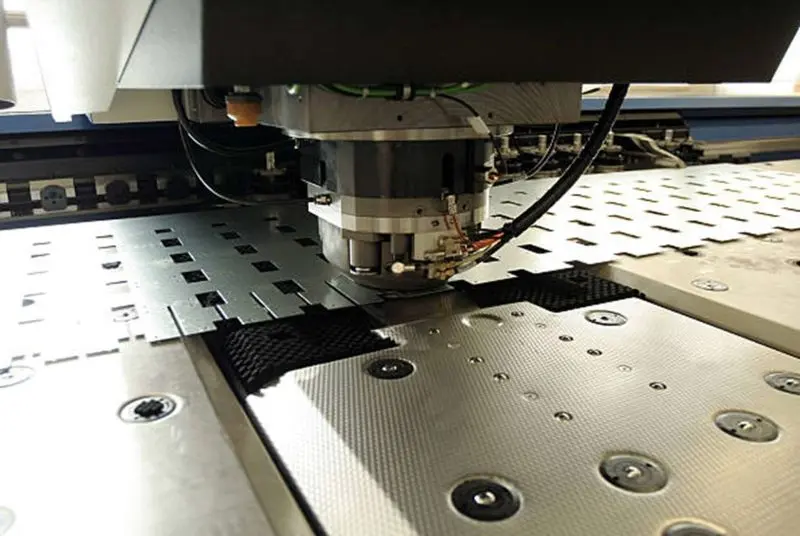
Operación de punzonado de chapa
puñetazos es una forma sencilla de cortar chapa. Se utiliza una punzonadora para crear piezas relativamente pequeñas de diferentes formas. Se trata del uso de una prensa punzonadora, que ejerce una fuerza sobre la chapa colocada en el troquel de punzonado para crear la pieza de la forma deseada.
Existen varios procedimientos de punzonado basados en la geometría del punzonado, como perforación, punción, entallado, mordisqueo y perforación.
| Tipo de punzonado | Mareas Ideales para Lecciones |
| Piercings | El perforado crea una ranura o un orificio singular. Implica la combinación de técnicas de conformado (extrusión) y corte de chapa metálica, lo que minimiza los residuos. |
| Punción | Con un solo golpe de la punzonadora, crea elementos como persianas, lengüetas y ventilaciones. |
| Muescas | El entallado implica una sucesión de punzonados en los que se eliminan diversas áreas de la chapa metálica para lograr el resultado deseado. Está restringido a la mayoría de los bordes y posiciones de doblado. |
| Semi-muescas | El semi-entallado no es exclusivo de los bordes y las posiciones de doblado y se aplica a geometrías más complejas. |
| Ranurado | Crea una ranura rectangular en chapa utilizando el concepto de punzonado. |
| Mordisqueando | El mordisqueo implica la combinación de dos o más punzones superpuestos, que producen diferentes geometrías. |
| Perforado | Perforar es hacer varios agujeros pequeños con un pequeño espacio entre ellos. |
3. Brochado
El brochado es una técnica estándar de corte de chapa metálica en la que una herramienta dentada (brocha) elimina material de la chapa para lograr la forma deseada. Incluso con diseños de orificios complejos, permite producir una gran cantidad de piezas idénticas a partir de chapa metálica. Cuando la herramienta de corte (brocha) se desplaza a lo largo de la posición de corte, los primeros dientes eliminan el material de la superficie, mientras que los demás penetran más profundamente para realizar los cortes de acabado.
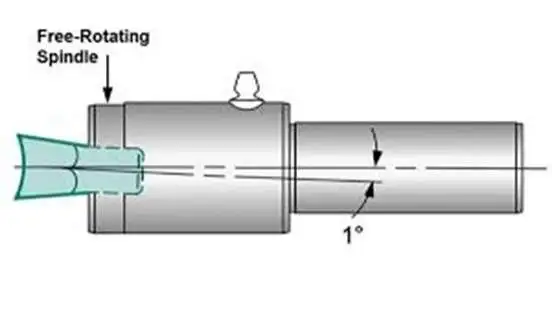
Operación de brochado
El proceso de brochado se clasifica en dos tipos: lineales y rotatorios.
| Brochado lineal | La herramienta se mueve linealmente contra la chapa. Se limita a la creación de una forma extruida en 2D. |
| Brochado rotatorio | La herramienta de brochado se mueve en movimiento giratorio contra la pieza de trabajo y produce formas simétricas al eje. Puede crear estrías helicoidales y rectas, perfiles irregulares, estriado de cañón de pistola y muchos más. |
4. Borrado
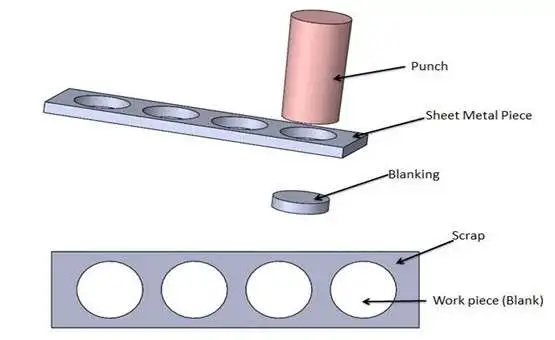
Corte de chapa
El blanking Es bastante similar al punzonado; ambas técnicas se aplican a la prensa punzonadora. La única diferencia es que la pieza punzonada es la parte deseada con la forma requerida (también llamada pieza en bruto), y el resto es el desecho. Mientras que en el punzonado, la pieza punzonada es el desecho. Se desperdicia algo de material durante el proceso, lo que se puede minimizar anidando las piezas en bruto. El aluminio, el latón, el bronce, el acero dulce y el acero inoxidable son los materiales más utilizados para el troquelado. (RSShaikh, 2015).
Es un método relativamente simple de corte de láminas de metal que solo requiere introducir láminas de metal en la máquina troqueladora. Las prensas de corte se pueden modificar para cumplir con especificaciones de salida precisas, lo que las hace excelentes para la fabricación a gran escala con consistencia dimensional. Se puede utilizar para lavadoras de aeronaves, engranajes, piezas de automóviles y una amplia gama de otras aplicaciones.
-
- Corte con filos de corte
Este proceso implica el corte de los filos durante el troquelado, cuando se genera el corte deseado con una grieta en el filo fijo. Este procedimiento requería extrema precaución, una configuración adecuada de la herramienta y operarios cualificados.
5. Corte
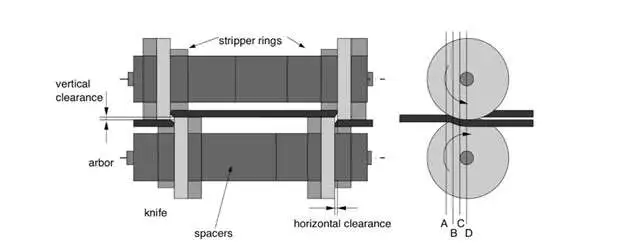
Principio de corte longitudinal
de corte longitudinal es el proceso de cortar láminas de metal con cuchillas circulares opuestas. Se utiliza para cortar láminas de metal tanto en patrones lineales como curvos. Cuando la hoja pasa a través de las dos hojas circulares opuestas, la hoja ejerce la fuerza de compresión de la hoja, lo que da como resultado el corte.
Corte sin cizalla
En lugar de fuerza cortante, técnicas de corte sin cizalla utilice calor intenso, presión o chorro abrasivo en la posición de corte.
1. Corte por láser
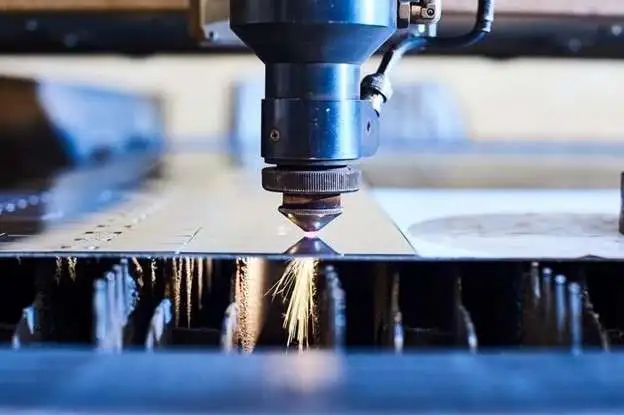
Operación de corte por láser
El corte de láminas de metal con un rayo láser de alta intensidad se conoce como corte por láser. Con la ayuda de Intense Heat, el rayo láser impacta en la posición de corte y separa la pieza de trabajo. Puede manejar espesores de hasta 10 mm.
El mecanizado con herramientas tradicionales puede ser más rápido y preciso. En este caso, el corte por láser resuelve el problema. Por lo tanto, es una solución eficiente si los fabricantes requieren un corte de chapa metálica rápido y preciso.
Tipos de corte por láser
Principalmente, existen tres tipos de técnicas de corte por láser: fibra de vidrio, CO2 y láser de cristal.
| Fibra de vidrio | El corte por láser de fibra es la técnica más eficiente energéticamente para los láseres de semillas de base de aumento que utilizan fibra de vidrio. Es increíblemente eficiente para cortar láminas delgadas en un corto período de tiempo. También es aplicable al corte de materiales reflectantes. Este enfoque es preciso para cortar metales, metales revestidos y polímeros. |
| Co2 | Co2 Laser es una tecnología eficiente y de bajo costo que emplea principalmente una mezcla de haz de dióxido de carbono, helio gaseoso inerte y nitrógeno. Puede perforar materiales más gruesos que los cortadores de fibra. La madera, el vidrio, el papel, las telas, el cuero y el acrílico son algunos ejemplos. |
| Cristal | Debido a su longitud de onda más corta, pueden cortar materiales duros que los láseres de Co2 no pueden, como cerámica, materiales revestidos y acero endurecido. |
2. Corte por chorro de agua
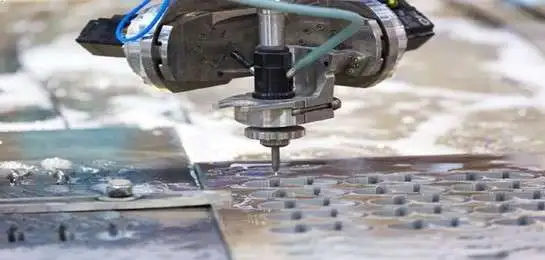
Operación de corte por chorro de agua
Corte por chorro de agua es la técnica de eliminar una pequeña línea en la materia prima con un chorro de agua a alta presión. El chorro de agua erosiona la posición exacta de la pieza de trabajo, separándola en dos mitades. Se basa en la idea de la erosión del agua. La remoción de material ocurre cuando un chorro de agua a alta velocidad entra en contacto con la superficie.
Un chorro de agua pura es adecuado para cortar materiales más blandos, pero las partículas abrasivas se combinan con el agua para cortar materiales más rígidos. El propósito de las partículas abrasivas es mejorar la capacidad de corte del chorro de agua.
3. Corte por plasma
Corte de plasma es el proceso de corte de piezas de chapa metálica con un chorro de gas ionizado (conocido como plasma). Funde la lámina de metal en la posición de corte, dando como resultado la forma de corte deseada. El argón y el nitrógeno son los gases más frecuentemente utilizados en los procesos de corte por plasma.
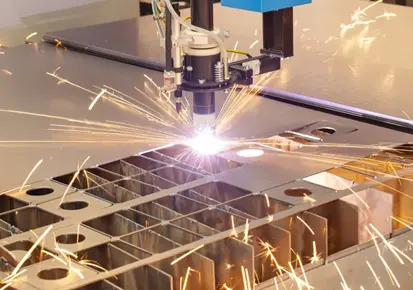
Proceso de corte por plasma
La energía eléctrica calienta el gas, lo que hace que se ionice y se convierta en plasma, dirigido a la posición de corte con una boquilla, y funde la lámina de metal, seguido por el soplado de la sección fundida.
Mecanismo de corte de chapa mediante troqueles
El corte de láminas de metal con un troquel comienza con la alimentación de la lámina en el componente inferior de la configuración, conocido como troquel. La parte superior se denomina matriz de punzonado.
- Cuando se aplica la fuerza a través del troquel de perforación, se mueve hacia la hoja de trabajo y hace contacto. La deformación plástica ocurre en la posición de corte una vez que la hoja y la punzonadora entran en contacto
- Después de la deformación plástica, la punzonadora penetra en la hoja de trabajo. (Wang, 2018). Durante la etapa de penetración, la propagación de grietas tiene lugar en la región de bruñido.
- Finalmente, la punzonadora deja las piezas troqueladas y vuelve a su posición original.
Algunos procesos especiales de corte
1. Guarnición
La eliminación de material de los bordes y bordes de la hoja de trabajo es una tarea esencial antes de comenzar cualquier proyecto de fabricación, y el proceso de recorte hace ese trabajo de manera efectiva.
Guarnición se realiza a las piezas de chapa antes de rebordear o doblar. Elimina rebabas y virutas de una pieza de trabajo para que la superficie de corte permanezca suave y fácil de trabajar en los pasos de fabricación posteriores.
2. Desbarbado
desbarbado es bastante similar al proceso de recorte. Elimina el exceso de material de la posición de corte de la pieza de chapa. La única diferencia radica en que el recorte utiliza herramientas de corte mientras que el desbarbado se realiza con cepillos o herramientas manuales pequeñas. Elimina las pequeñas rebabas y virutas para obtener bordes lisos.
En la fabricación práctica, el recorte y el desbarbado desempeñan un papel fundamental en la eliminación de rebabas y los desechos del procesamiento. Estos materiales sobrantes son defectos típicos de fabricación. Para obtener más información sobre este tipo de defectos, puede consultar este artículo:
Factores de influencia
Varias variables de mecanizado, condiciones operativas y factores externos influyen en el proceso de corte de chapa. Algunos de los factores más importantes se incluyen en la siguiente tabla.
| Factores de influencia | Variables | Mareas Ideales para Lecciones |
| Variables de mecanizado | Las variables en el mecanizado incluyen energía, fuerza aplicada, temperatura, vida útil de la herramienta y formación de viruta. |
La alta energía acelera el proceso de corte. Una temperatura excesiva afecta a la uniformidad dimensional de la posición de corte. La formación continua de virutas contribuye a un excelente acabado superficial, pero la irregularidad en la formación de virutas favorece la vibración y un acabado superficial deficiente. |
| Variables operativas | Fluidos de corte, estado de las herramientas |
La falta de fluidos de corte produce calor excesivo, vibraciones y fricción durante el proceso de corte. El desgaste de la herramienta reduce la eficiencia, la calidad de la superficie y el tiempo de ciclo. Las variables operativas también influyen en la precisión dimensional, la velocidad de corte y el consumo de energía. |
| Variables externas | La habilidad del operario, la complejidad del diseño y las propiedades de la chapa metálica. |
La maquinabilidad del material influye en las tolerancias, la vida útil de la herramienta, la consistencia dimensional y el tiempo del ciclo de producción. Los diseños complejos requieren más tiempo para completar la operación de mecanizado, exigen operarios cualificados y suponen un reto para lograr tolerancias estrictas. |
Conclusión
El corte de chapa metálica es un paso fundamental en la fabricación de piezas de chapa, que consiste en dividir las piezas y crear las formas deseadas mediante cortes en la zona designada. Cualquier proyecto de fabricación de chapa metálica comienza con el corte de la chapa en las dimensiones y formas requeridas. Por lo tanto, se requiere una planificación, un análisis y una ejecución adecuados para obtener el resultado deseado.
Protean es una industria manufacturera experimentada con configuraciones de mecanizado avanzadas y profesionales de fabricación expertos. Ofrecemos todo tipo de servicios de chapa Con más de 20 opciones de materiales. Elige tus técnicas de corte y envíanos tu diseño para que recibas tus piezas en casa en pocos días.
FAQ’s
¿Cuáles son algunos ejemplos de procesos de corte de chapa?
Los procesos de corte de chapa más frecuentes son el punzonado, el troquelado, el corte longitudinal, el aserrado, el corte por láser y el corte por chorro de agua. Sin embargo, qué tipo es adecuado para su proyecto depende de la especificación y la precisión deseada.
¿Qué factores influyen en el proceso de corte de chapa?
La fuerza aplicada de energía, la fluctuación de la temperatura, la vida útil de la herramienta, la formación de virutas, los fluidos de corte, las condiciones de la herramienta, la habilidad del operador, la complejidad del diseño y las cualidades del material de la chapa son factores que influyen en el corte de chapa.
¿Qué grosor máximo puede alcanzar un chorro de agua?
El proceso de corte por chorro de agua puede cortar materiales con espesores de hasta 300 mm. Sin embargo, es de 400 mm para materiales más blandos.
¿Cuál es la diferencia entre corte láser y plasma?
Aunque ambos métodos usan calor para cortar la hoja de trabajo, la diferencia es que el plasma usa gas ionizado y el corte por láser usa un haz de fotones altamente concentrado.