In fabrication de tôleLa découpe consiste à séparer une tôle en deux ou plusieurs morceaux. Elle englobe également l'enlèvement de parties indésirables d'une tôle par cisaillement, chaleur ou toute autre forme d'énergie. Le procédé de découpe requiert une pression élevée au point de coupe, permettant de fracturer la tôle à l'endroit précis et d'obtenir la forme souhaitée. Il comprend une pièce à usiner, un outil de coupe, un système de fixation, une machine-outil et un fluide de coupe.
Il existe différentes approches de la découpe de tôle. Passons en revue les en détail.
Coupe de cisaillement
Les techniques de découpe par cisaillement reposent sur le principe d'appliquer une force de cisaillement supérieure à la résistance au cisaillement maximale du matériau pour découper à l'endroit désigné.
1. Sciage
Le sciage utilise le mouvement d'une lame pour découper de grandes tôles en petits morceaux. Ce mouvement varie selon le type d'outil. Par exemple, les scies à métaux coupent la tôle par un mouvement alternatif, tandis que les scies circulaires utilisent une lame rotative. Les dents de la lame créent l'espace de coupe.
2. Poinçonnage
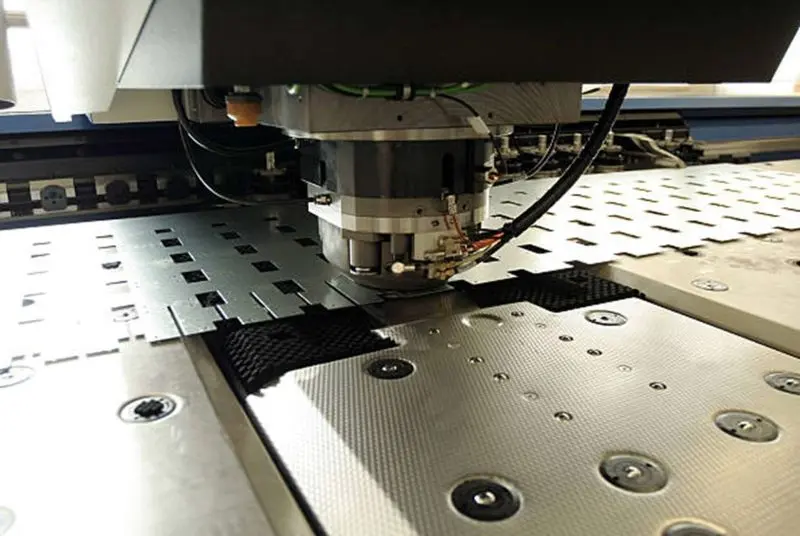
Opération de poinçonnage de tôle
perforation est un moyen simple de découper de la tôle. Une poinçonneuse est utilisée pour créer des pièces relativement petites de différentes formes. Il s'agit d'utiliser une presse à poinçonner, qui exerce une force sur la tôle placée dans la matrice de poinçonnage pour créer la pièce de la forme souhaitée.
Pour une pièce comportant des trous, des fentes ou des ouvertures répétées, consultez notre services de poinçonnage de tôleIndiquez le matériau, l'épaisseur, les références du dessin et les exigences de finition des bords afin que l'outillage et le processus puissent être évalués.
Il existe plusieurs procédures de poinçonnage basées sur la géométrie poinçonnée, telles que le perçage, le perçage, l'entaillage, le grignotage et la perforation.
| Type de poinçonnage | Description |
| Piercings | Le perçage permet de créer une fente ou un trou unique. Il combine le formage de la tôle (extrusion) et des techniques de découpe, ce qui minimise les chutes. |
| Lancing | D'un seul coup de presse à poinçonner, il crée des éléments tels que des persiennes, des onglets et des évents. |
| Entaillage | Le poinçonnage consiste en une succession de poinçonnages au cours desquels différentes zones de la tôle sont enlevées pour obtenir le résultat souhaité. Il est déconseillé pour la plupart des bords et des positions de pliage. |
| Semi-entaillage | Le semi-encochage n'est pas exclusif aux arêtes et aux positions de pliage et s'applique à des géométries plus complexes. |
| Rainurage | Il crée une fente rectangulaire dans la tôle en utilisant le concept de poinçonnage. |
| Grignotage | Le grignotage implique la combinaison de deux ou plusieurs poinçons qui se chevauchent, qui produisent des géométries différentes. |
| Perforateur | Perforer consiste à faire plusieurs petits trous avec un petit espace entre eux. |
3. Brochage
Le brochage est une technique courante de découpe de tôle. Un outil denté (broche) enlève de la matière pour obtenir la forme souhaitée. Même pour des perçages complexes, il permet de produire en série un grand nombre de pièces identiques. Lorsque la broche est déplacée le long de la ligne de coupe, les premières dents enlèvent la matière en surface, tandis que les autres effectuent une passe de finition en profondeur.
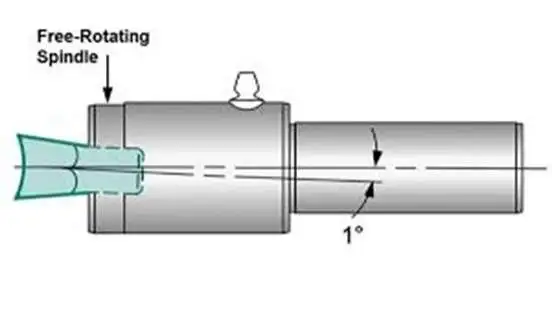
Opération de brochage
Le processus de brochage est classé en deux types : linéaire et rotatoire.
| Brochage linéaire | L'outil se déplace linéairement contre la tôle. Il se limite à la création d'une forme extrudée 2D. |
| Brochage rotatif | L'outil de brochage se déplace en rotation contre la pièce et produit des formes axisymétriques. Il peut créer des cannelures hélicoïdales et droites, des profils irréguliers, des rayures de canon et bien d'autres. |
4. effacement
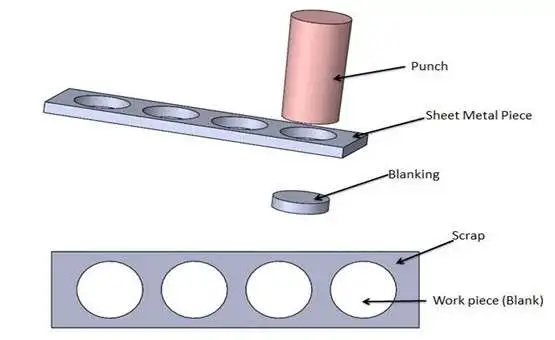
Découpe de tôle
Le masquage Le découpage est assez similaire au poinçonnage ; les deux techniques s'appliquent à la presse à poinçonner. La seule différence réside dans le fait que la pièce découpée est la partie désirée, de la forme requise (également appelée ébauche), et que le reste constitue la chute. En poinçonnage, en revanche, c'est la pièce découpée qui est mise au rebut. Ce procédé engendre un gaspillage de matière, qui peut être minimisé par l'emboîtement des ébauches. L'aluminium, le laiton, le bronze, l'acier doux et l'acier inoxydable sont les matériaux les plus couramment utilisés pour le découpage. (RSShaikh, 2015).
Il s'agit d'une méthode relativement simple de découpe de tôle qui ne nécessite que l'introduction de la tôle dans la découpeuse. Les presses à découper peuvent être modifiées pour répondre à des spécifications de sortie précises, ce qui les rend excellentes pour la fabrication à grande échelle avec une cohérence dimensionnelle. Il peut être utilisé pour les rondelles d'avions, les engrenages, les pièces automobiles et un large éventail d'autres applications.
-
- Découpage avec arêtes de coupe
Ce procédé implique le cisaillement des arêtes de coupe lors du découpage, lorsque la coupe souhaitée est réalisée avec une fissure dans l'arête de coupe fixe. Il exigeait une extrême prudence, un réglage précis de l'outillage et des opérateurs qualifiés.
5. Refendage
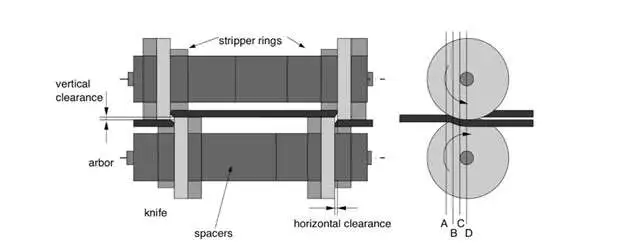
Principe de refendage
refendage est le processus de découpe de tôle avec des lames circulaires opposées. Il est utilisé pour couper la tôle dans des motifs linéaires et courbes. Lorsque la feuille passe à travers les deux lames circulaires opposées, la feuille exerce la force de compression de la lame, ce qui entraîne la coupe.
Coupe sans cisaillement
Au lieu de la force de cisaillement, techniques de coupe sans cisaillement utiliser une chaleur intense, une pression ou un sablage abrasif sur la position de coupe.
1. Découpe laser
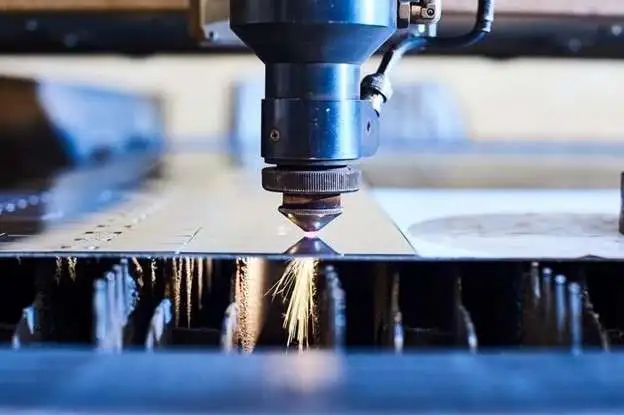
Opération de découpe au laser
La découpe de tôles avec un faisceau laser à haute intensité est connue sous le nom de découpe au laser. Avec l'aide de la chaleur intense, le faisceau laser impacte la position de coupe et sépare la pièce. Il peut traiter des épaisseurs allant jusqu'à 10 mm.
L'usinage traditionnel peut être plus rapide et plus précis. C'est là que la découpe laser intervient. Elle constitue donc une solution efficace pour les fabricants exigeant une découpe rapide et précise de la tôle.
Types de découpe laser
Il existe principalement trois types de techniques de découpe au laser, la fibre de verre, le CO2 et le laser à cristal.
| Fibre de verre | La découpe au laser à fibre est la technique la plus économe en énergie pour les lasers à grain de base grossissant utilisant de la fibre de verre. Il est incroyablement efficace pour couper des feuilles minces en peu de temps. Il s'applique également à la découpe de matériaux réfléchissants. Cette approche est précise pour couper les métaux, les métaux revêtus et les polymères. |
| Co2 | Le laser Co2 est une technologie peu coûteuse et efficace qui utilise principalement un mélange de faisceaux de dioxyde de carbone, d'hélium gazeux inerte et d'azote. Il peut percer des matériaux plus épais que les coupe-fibres. Le bois, le verre, le papier, les tissus, le cuir et l'acrylique en sont quelques exemples. |
| Cristal | En raison de leur longueur d'onde plus courte, ils peuvent couper des matériaux durs que les lasers Co2 ne peuvent pas, tels que la céramique, les matériaux revêtus et l'acier trempé. |
2. Découpe au jet d'eau
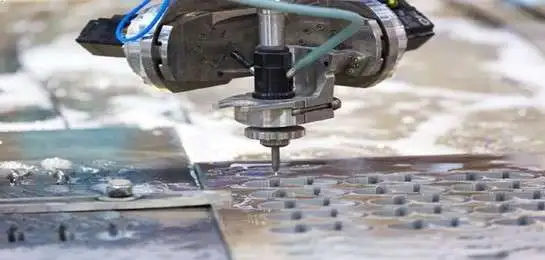
Opération de découpe au jet d'eau
Découpe au jet d'eau est la technique d'élimination d'une minuscule ligne de matière première avec un jet d'eau à haute pression. Le jet d'eau érode la position exacte de la pièce, la séparant en deux moitiés. Il est basé sur l'idée de l'érosion hydrique. L'enlèvement de matière se produit lorsqu'un jet d'eau à grande vitesse entre en contact avec la surface.
Un jet d'eau pure convient pour couper des matériaux plus tendres, mais des particules abrasives sont combinées à l'eau pour couper des matériaux plus rigides. Le but des particules abrasives est d'améliorer la capacité de coupe du jet d'eau.
3. Découpe au plasma
Découpe au plasma est le processus de découpe de pièces en tôle avec un jet de gaz ionisé (appelé plasma). Il fond la tôle en position de coupe, ce qui donne la forme de coupe souhaitée. L'argon et l'azote sont les gaz les plus fréquemment utilisés dans les procédés de coupage plasma.
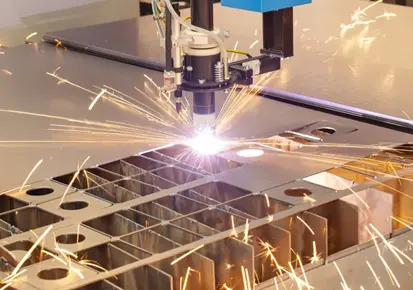
Processus de découpe au plasma
L'énergie électrique chauffe le gaz, l'amenant à s'ioniser et à se transformer en plasma, dirigé vers la position de coupe avec une buse, et fait fondre la tôle, suivi du soufflage de la section fondue.
Mécanisme de découpe de tôle à l'aide de matrices
La découpe de tôle à l'aide d'une matrice commence par l'introduction de la feuille dans le composant inférieur de la configuration, connu sous le nom de matrice. La partie supérieure est appelée matrice de poinçonnage.
- Lorsque la force est appliquée à travers la matrice de poinçonnage, elle se déplace vers la feuille de travail et entre en contact. La déformation plastique se produit à la position de coupe une fois que la tôle et la presse à poinçonner entrent en contact
- Après la déformation plastique, la poinçonneuse pénètre dans la feuille de travail (Wang, 2018). Au cours de la phase de pénétration, la propagation des fissures a lieu dans la région de brunissage
- Enfin, la presse à poinçonner quitte les pièces poinçonnées et revient à sa position d'origine.
Quelques processus de coupe spéciaux
1. Taille
L'enlèvement de matière des bords et des bordures de la feuille de calcul est une tâche essentielle avant de commencer tout projet de fabrication, et le processus de rognage fait efficacement ce travail.
Garniture est effectué sur les pièces de tôle avant le bordage ou le pliage. Il élimine les bavures et les copeaux d'une pièce afin que la surface de coupe reste lisse et facile à travailler lors des étapes de fabrication ultérieures.
2. Ébavurage
Ebavurage est assez similaire au processus de rognage. Il enlève l'excédent de matière de la position de coupe de la pièce de tôlerie. La seule différence réside dans le fait que la coupe utilise des outils de coupe tandis que l'ébavurage se fait avec des brosses ou de petits outils à main. Il élimine les petites bavures et copeaux pour obtenir des bords lisses.
Dans la fabrication pratique, le rognage et l'ébavurage jouent un rôle crucial dans l'élimination des bavures et des débris de traitement. Ces matériaux en excès sont des défauts de fabrication typiques. Pour en savoir plus sur ces types de défauts, vous pouvez vous référer à cet article :
Facteurs qui influencent
Plusieurs variables d'usinage, conditions de fonctionnement et facteurs externes influencent le processus de découpe de la tôle. Certains des facteurs les plus importants sont inclus dans le tableau ci-dessous.
| Facteurs qui influencent | Variables | Description |
| Variables d'usinage | Les variables d'usinage comprennent l'énergie, la force appliquée, la température, la durée de vie de l'outil et la formation de copeaux. |
Une énergie élevée accélère le processus de découpe. Une température excessive affecte l'uniformité dimensionnelle de la position de coupe. La formation continue de copeaux contribue à une excellente finition de surface, mais l'irrégularité de cette formation favorise les vibrations et une mauvaise finition de surface. |
| Variables opérationnelles | fluides de coupe, état des outils |
L'absence de fluide de coupe engendre une chaleur excessive, des vibrations et des frottements lors du processus de coupe. L'usure de l'outil réduit son efficacité, la qualité de sa surface et son temps de cycle. Les variables opérationnelles influent également sur la précision dimensionnelle, la vitesse de coupe et la consommation d'énergie. |
| Variables externes | L'habileté de l'opérateur, la complexité de la conception et les propriétés de la tôle |
L'usinabilité du matériau influence les tolérances, la durée de vie de l'outil, la cohérence dimensionnelle et la durée du cycle de production. Les conceptions complexes nécessitent plus de temps pour l'usinage, requièrent des opérateurs qualifiés et il est difficile d'obtenir des tolérances serrées. |
Conclusion
La découpe de la tôle est une étape fondamentale de la fabrication de pièces métalliques. Elle consiste à découper des morceaux de tôle et à leur donner les formes souhaitées. Tout projet de fabrication de tôle commence par cette étape. Une planification, une analyse et une exécution rigoureuses sont donc indispensables pour obtenir le résultat escompté.
Protean est une industrie manufacturière expérimentée avec des configurations d'usinage avancées et des professionnels de la fabrication experts. Nous proposons tous types de prestations de tôlerie Avec plus de 20 matériaux au choix, sélectionnez vos techniques de découpe et envoyez-nous votre design pour recevoir vos pièces en quelques jours.
Les Questions
Quels sont quelques exemples de procédés de découpe de tôle ?
Les procédés de découpe de tôle les plus fréquents sont le poinçonnage, le découpage, le refendage, le sciage, la découpe au laser et la découpe au jet d'eau. Cependant, le type qui convient à votre projet dépend des spécifications et de la précision souhaitée.
Quels facteurs influencent le processus de découpe de tôle?
La force énergétique appliquée, les fluctuations de température, la durée de vie de l'outil, la formation de copeaux, les fluides de coupe, les conditions de l'outil, les compétences de l'opérateur, la complexité de la conception et les qualités des matériaux en tôle sont tous des facteurs influençant la découpe de la tôle.
Quelle épaisseur peut découper un jet d'eau ?
Le procédé de découpe au jet d'eau permet de découper des matériaux jusqu'à 300 mm d'épaisseur. Cependant, il est de 400 mm pour les matériaux plus tendres.
Quelle est la différence entre la découpe laser et plasma ?
Bien que les deux méthodes utilisent la chaleur pour couper la feuille de calcul, la différence est que le plasma utilise un gaz ionisé et que la découpe au laser utilise un faisceau de photons hautement concentré.